 EN

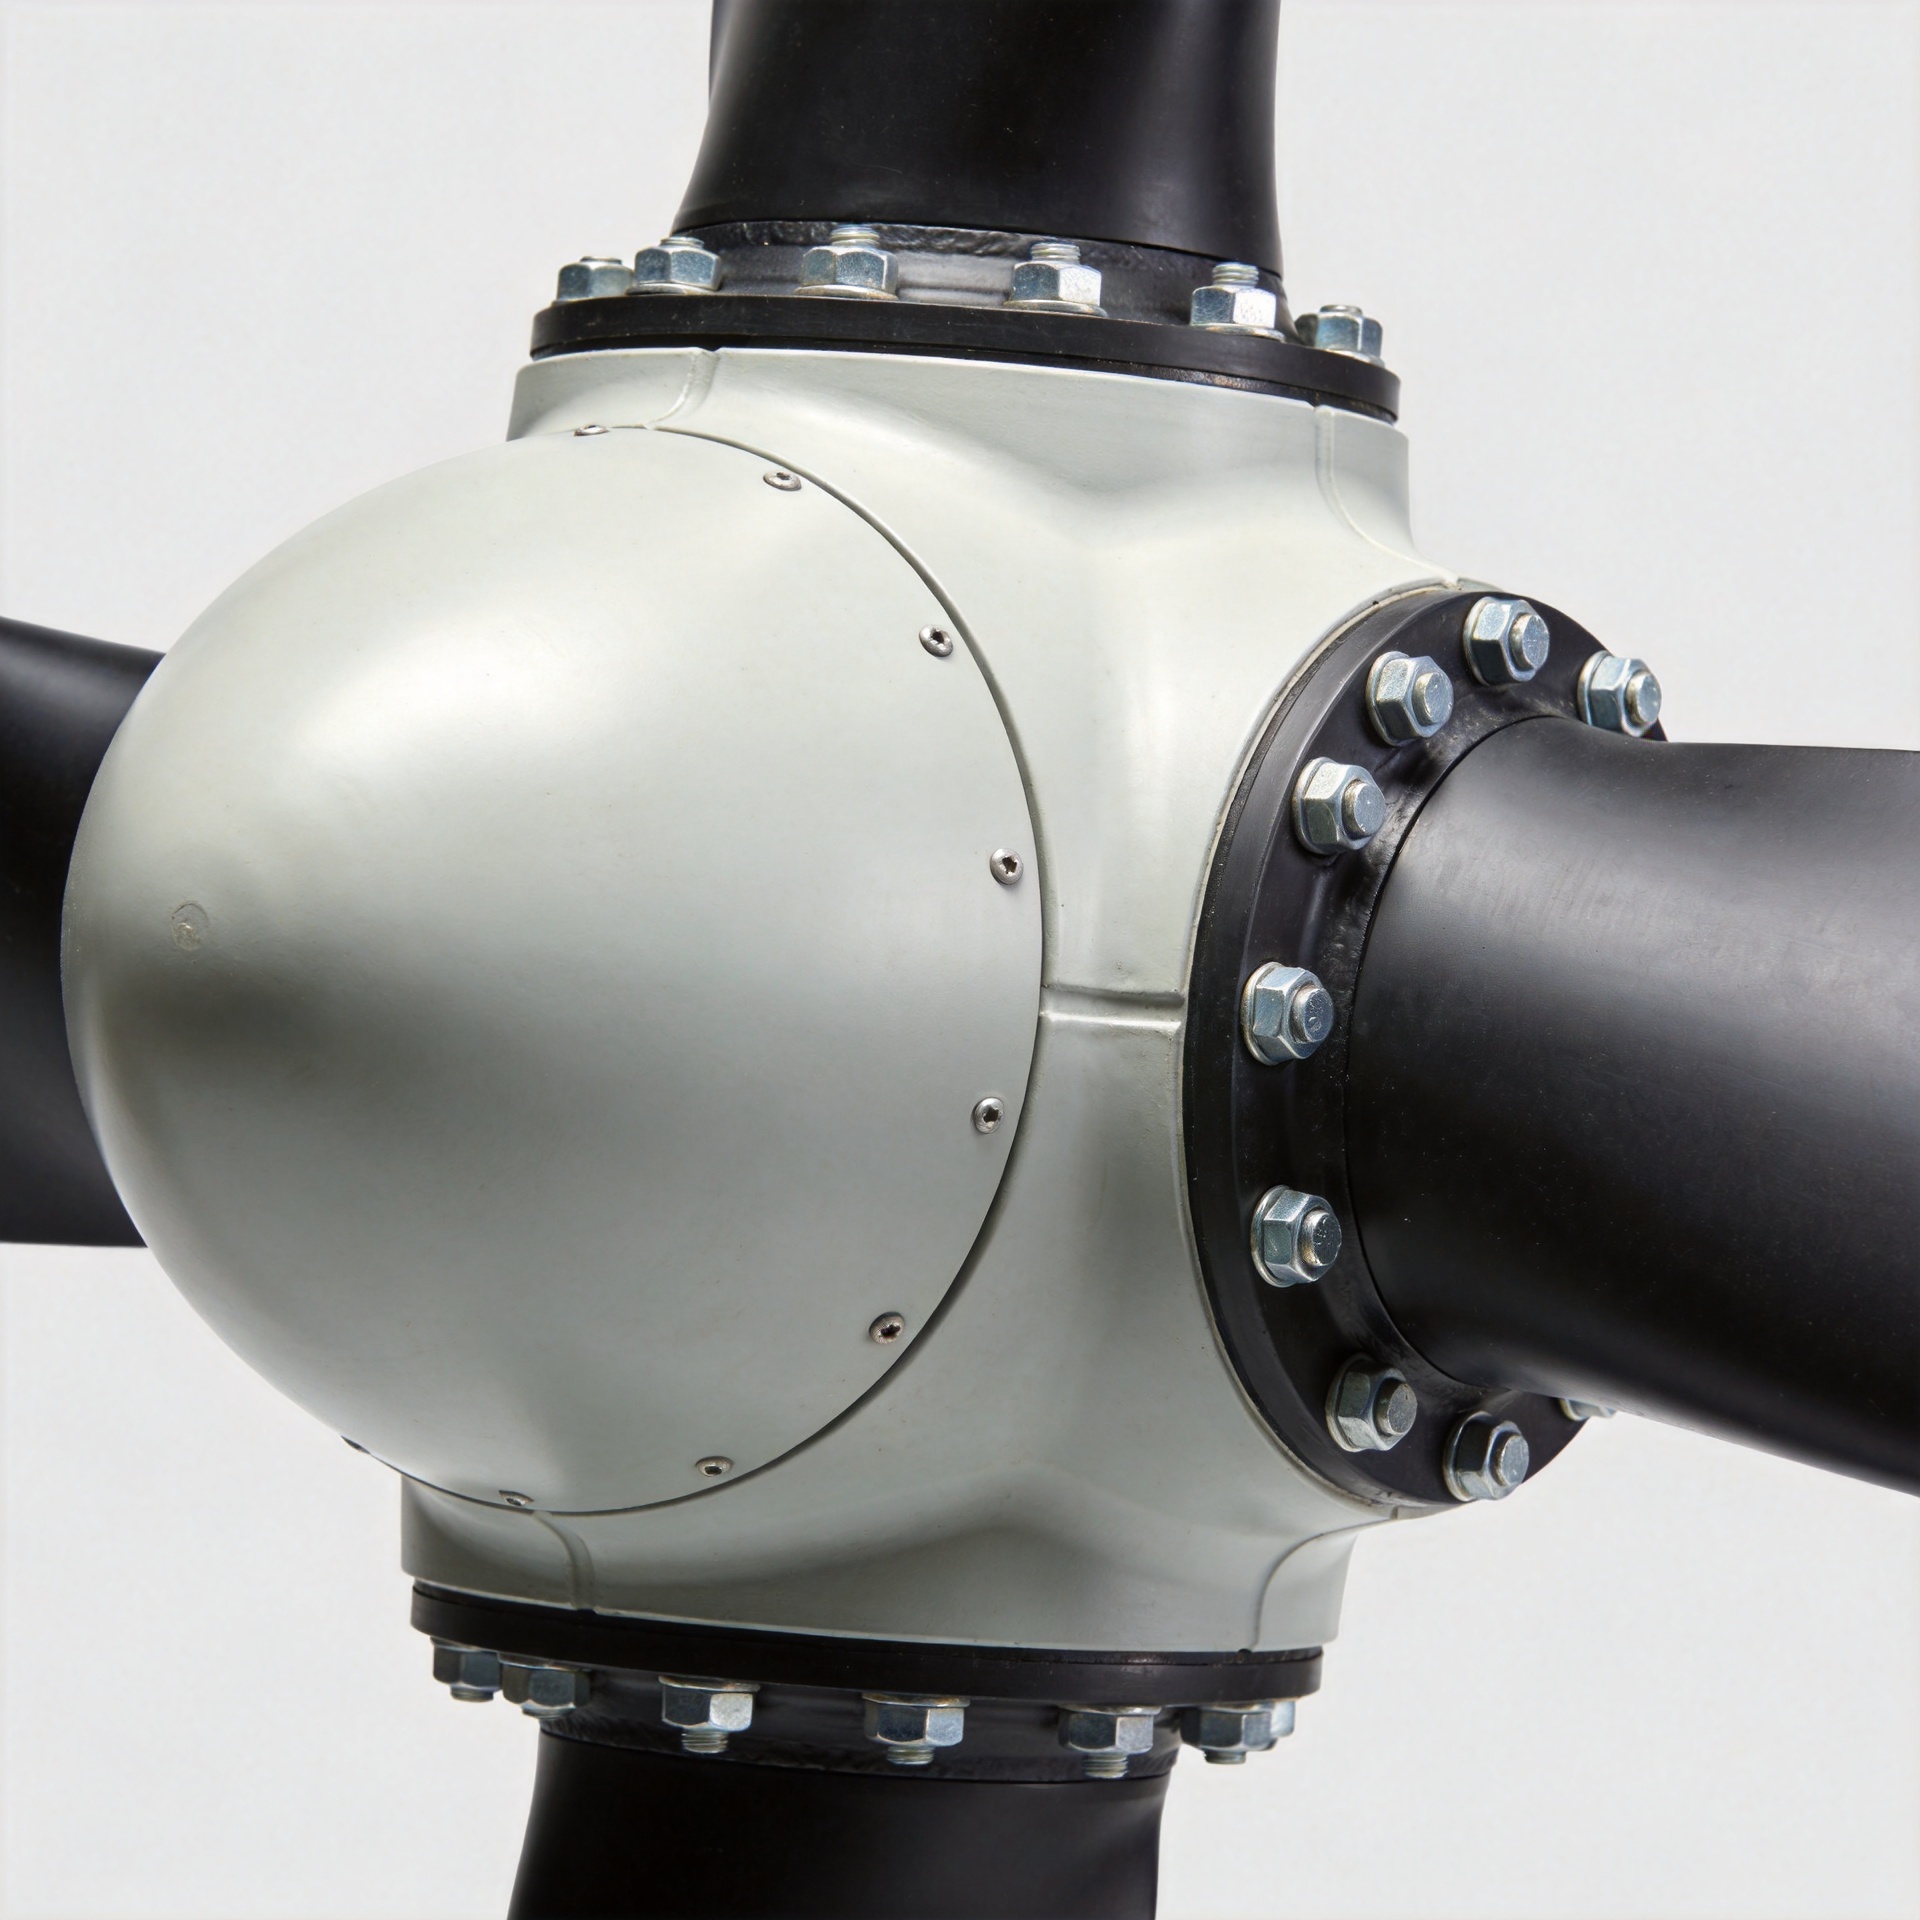
چگونه خستگی پیچها و مهرهها در مجموعههای روتور توربینهای بادی را برطرف کنیم؟
خستگی پیچها و مهرهها در مجموعههای روتور توربینهای بادی معمولاً مشکلی مربوط به یک قطعهٔ تنها نیست. یک پیچ یا مهره درون سیستمی محکمشده فعالیت میکند که شامل سطوح اتصال، قطعات متصلشده، روش نصب و مسیر بار متغیر است. هنگامی که این سیستم نیروی محکمکنندگی را از دست میدهد یا بارهای متناوب بیشتری را نسبت به مقدار پیشبینیشده به پیچ یا مهره منتقل میکند، آسیبهای جزئی ممکن است بین بازدیدهای برنامهریزیشدهٔ تعمیر و نگهداری پیشرفت کنند.
بهعنوان مهندس انتخاب پیچومهره، من ابتدا به شواهد عملیاتی توجه میکنم نه اینکه فرض کنم درجه استحکام بالاتر راهحل است. مونتاژهای روتور تحت بارگذاری دورهای، لرزش، تغییرات دما و گاهی بازتوزیع بار قرار میگیرند. پرسش مفید این است: چه چیزی در شرایط اتصال تغییر کرده و این تغییر چگونه بر چرخه بار پیچومهره تأثیر گذاشته است؟
دلیل ایجاد خستگی پیچومهرههای مونتاژ روتور
پیچومهرهای که بهدرستی مونتاژ شده، از پیشبارگذاری شده تا قطعات بستهشده در بخش عمدهای از چرخه خدمات تحت فشار باقی بمانند. اگر پیشبار کاهش یابد، اتصال ممکن است در محلهایی لغزش یا باز شدن داشته باشد و پیچومهره ممکن است سهم بزرگتری از بار اعمالشده را بهصورت نوسانی تحمل کند. تحقیقات انجامشده روی پیچهای توربینهای بادی با بار غیرمحور، کاهش پیشبار را با دامنههای بزرگتر نوسان تنش و تقاضای بالاتر خستگی مرتبط دانستهاند. این موضوع هر اندازه کمی از پیشبار را بهتنهایی نشانهای از خرابی نمیداند، اما از دسترفتن پیشبار را بهعنوان یک مسئله مهندسی قابل توجه مطرح میکند.
در کار روتور، خمش به اندازه کشش مستقیم اهمیت دارد. عدم تراز بودن، ناهمواری سطوح یاتاقانها، تغییر شکل موضعی، دندانههای آسیبدیده یا تغییر در مسیر انتقال بار، میتوانند باعث خمشدن یک پیچ در هنگام اعمال کشش روی آن شوند. چرخش پرهها این اثرات را به چرخههای تکرارشونده تبدیل میکند. بنابراین، یک پیچ ر threaded که در نگاه اول سالم به نظر میرسد، ممکن است دارای مشکل خستگی در زیر سرپیچ، در اولین دندانه درگیر یا در محل تماس با سطحی نامطلوب باشد.
پاسخ طبیعی این است که بالاترین درجه استحکام مکانیکی موجود را برای پیچ تعیین کنیم. اما این روش ممکن است علت اصلی را نادیده بگیرد. اگر مشکل واقعی مربوط به نامناسب بودن جفتشدن قطعات، پراکندگی گشتاور، تغییر در روانکننده یا شلبودن سطح اتصال باشد، تغییر تنها در درجه پیچ ممکن است مسیر بار مخرب را بدون تغییر باقی بگذارد.
با بررسی ساختاریافته وضعیت شروع کنید
پیش از جایگزینی یک پیچ یا مهره، علائم قابل مشاهده را از نتیجهگیریها جدا کنید. دستورالعملهای خدمات سازنده اصلی (OEM)، سوابق مونتاژ، کارهای قبلی بازتنشیدن یا تنظیم کشش، رویدادهای لرزشی و هر قطعهای که در مجاورت اتصال جایگزین شده است را بررسی کنید. موقعیت مشکوک را با موقعیتهای مجاور آن مقایسه کنید، نه اینکه آن را به تنهایی ارزیابی کنید.
- به دنبال حرکت در اتصال باشید: ذرات سایشی، جابهجایی علامتهای مشخصکننده، مناطق تماس صیقلیشده یا تغییرات در سطح تماس میتوانند نشاندهنده از دست رفتن عملکرد بستن باشند.
- تاریخچه نصب را بررسی کنید: روش مشخصشده محکمسازی، ترتیب انجام، وضعیت ابزارها و اینکه آیا رویه ثبتشده بهدرستی اجرا شده است را تأیید کنید.
- مسیر بار را بازرسی کنید: صورتهای تحملکننده آسیبدیده، شکافها، عدم ترازی، محصولات خوردگی یا قطعه متصلکنندهای که ممکن است نحوه بارگذاری پیچ یا مهره را تغییر داده باشد را شناسایی کنید.
- شواهد را بر اساس موقعیت ثبت کنید: هر موقعیت پیچ یا مهره، وضعیت مشاهدهشده و نتیجه اندازهگیری را روی نقشه علامتگذاری کنید تا الگوی محلی قابل تشخیص باشد.
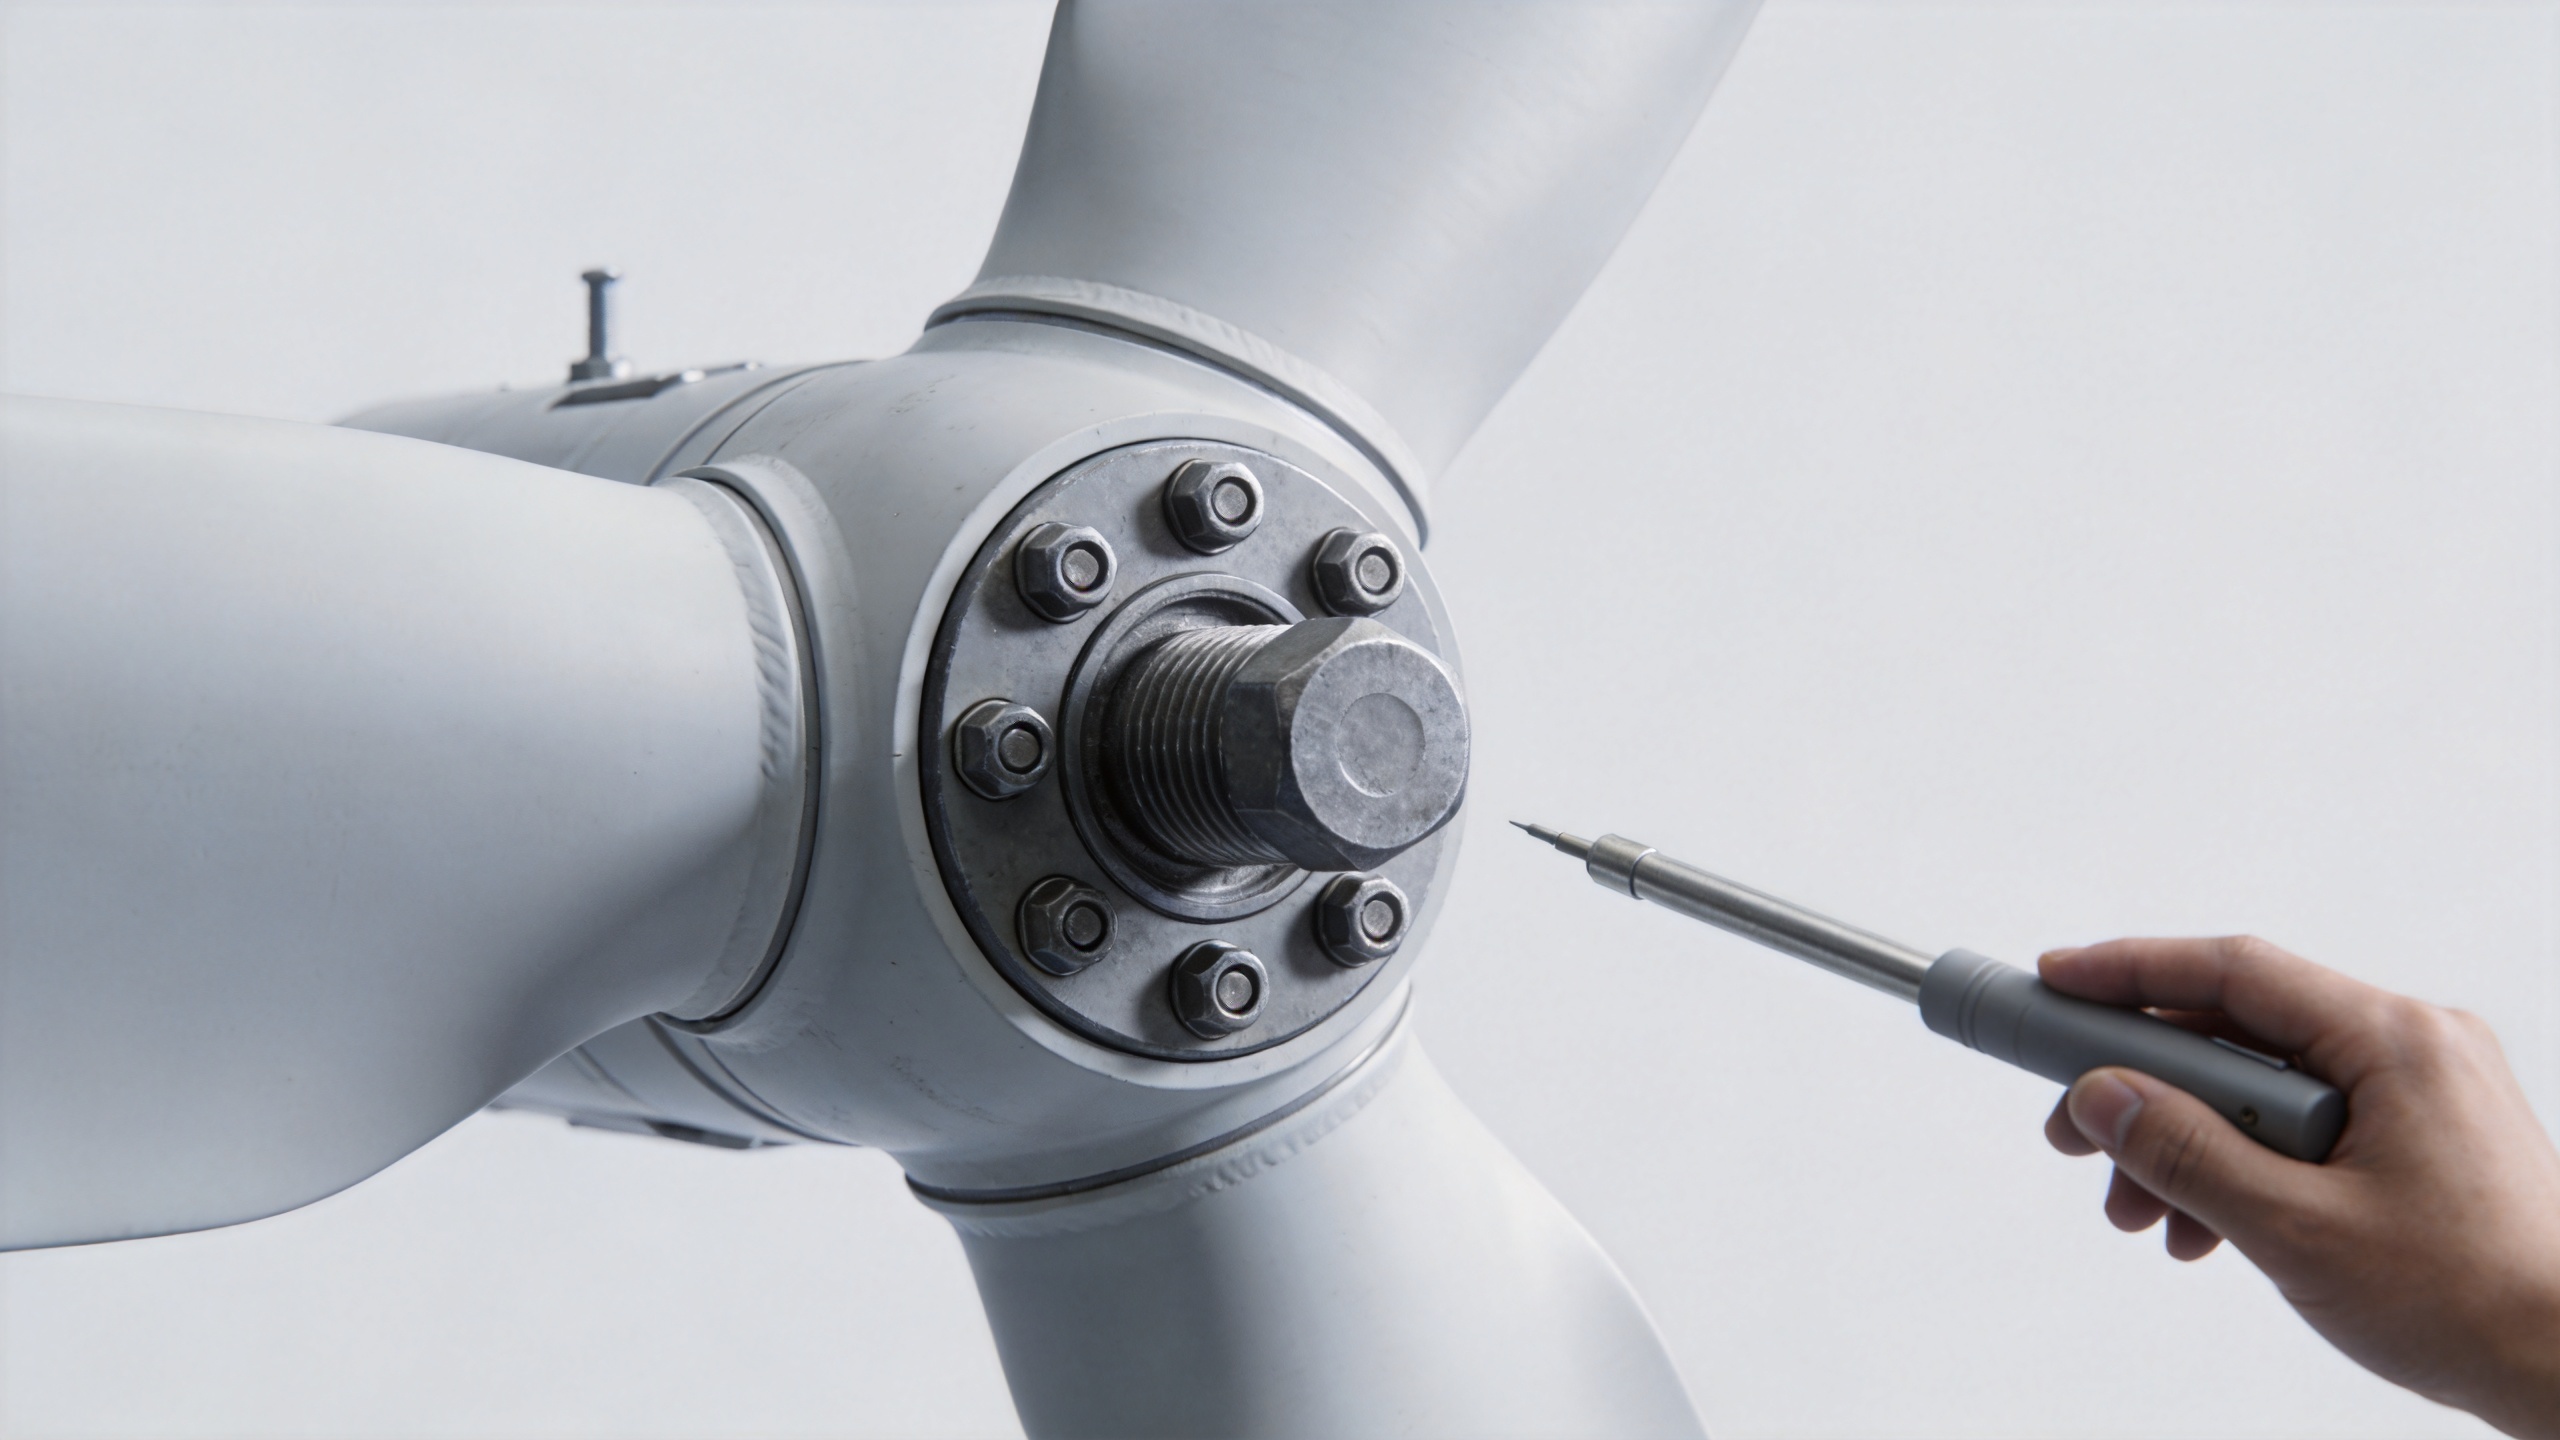
پیچومهرههای ضدزنگ ممکن است در مواردی که مقاومت آنها در برابر خوردگی مفید است، اما مواد همجفتشونده، پوششها یا ترکیبات مونتاژ، عدم قطعیت اصطکاک ایجاد میکنند، نیازمند توجه ویژهای باشند. انتخاب ماده باید در مرحله بررسی انجام شود، اما نباید جایگزین بررسی واقعی وضعیت فشار و هندسه اتصال شود.
گشتاور را بهعنوان اندازهگیری مستقیم پیشتنیدگی در نظر نگیرید.
گشتاور میتواند در صورتی که رویه تعمیر و نگهداری تأییدشده، استفاده از آن را لازم دانسته باشد، برای غربالگری مفید باشد؛ با این حال، گشتاور تحت تأثیر اصطکاک در ر threads و زیر سطح یاتاقان قرار دارد و بهطور خودکار کشش نصبشده در پیچومهره را آشکار نمیسازد. در اتصالات حیاتی روتور، با مهندس مسئول تصمیم بگیرید که آیا شرایط نیازمند روشی است که افزایش طول، کشش یا هر نشانگر دیگری از پیشتنیدگی تأییدشده را تأیید کند.
این تفاوت پس از نگهداری اهمیت دارد. ممکن است یک پیچبند در گشتاور مشخصی به دلیل شرایط سطح یا تغییر در روانکننده بچرخد، در حالی که پیچبند دیگری حتی اگر تودهٔ فشردهشده تغییر کرده باشد، پایدار به نظر برسد. نتایج گشتاور را بهعنوان یکی از شواهد در نظر بگیرید و سپس آنها را با سوابق نصب، وضعیت اتصال و برنامهٔ بازرسی مقایسه کنید.
مسیر بازرسی را بر اساس مکانیزم احتمالی انتخاب کنید.
بازرسی بصری نقطهٔ شروع است، نه تأییدیهٔ مقاومت در برابر خستگی. برای مناطق قابل دسترس، سر پیچبندها، واشرها، قسمتهای آشکار شاقه، انتهای ر threads و سطوح اطراف اتصال را تحت روشنایی مناسب و با کنترلهای تمیزکاری بررسی کنید. اگر نشانهای از ترک، خوردگی محلی، تغییر شکل یا افت مکرر پیشتنیدگی مشاهده شد، طبق فرآیند سازندهٔ اصلی (OEM) و اختیارات مهندسی محلی اقدامات لازم را انجام دهید.
روشهای غیرمخرب ممکن است در مواردی که خطر این کار را توجیه کند، مناسب باشند. پژوهشهای منتشرشده در زمینه توربینهای بادی، آزمون اولتراسونیک آرایهای فازی را برای اتصالات پیچی بررسی کردهاند. روش قابل اعمال، معیارهای پذیرش، صلاحیت فنی اپراتور و محدودیتهای دسترسی باید توسط مالک تجهیز یا تیم مهندسی واجدصلاح تعیین شوند. هدف این نیست که در همه جا از بازرسی پیشرفته استفاده شود؛ بلکه هدف، تطبیق روش با مکانیسم خستگی قابل اعتمادی است.
اتصال را اصلاح کنید، نه فقط پیچ یا بولت جداگانه
هنگامی که جایگزینی ضروری است، کل ترتیب مونتاژ را کنترل کنید. قبل از نصب، مشخصات دقیق پیچ یا بولت، الزامات ردیابی لات، قطعات همجفتکننده، وضعیت سطح، وضعیت روانکنندگی و ترتیب سفتکردن را تأیید کنید. پیچ یا بولت سفارشی تنها زمانی باید به کار رود که ابعاد، جنس، شکل دندانه، پوشش و مسیر اعتبارسنجی آن برای آن اتصال تأیید شده باشد؛ وجود هندسه سفارشی به تنهایی راهحلی برای مشکل خستگی نیست.
همچنین پیچومهرهٔ برداشتهشده را در فرآیند تحلیل شکست محلی بهدقت بازرسی کنید. محل شکست، آسیب به دندانهها، الگوی خوردگی و نشانههای روی سطح تحمل بار میتوانند در تشخیص علت شکست—مانند بار اضافی، خمش، نیروی بستن ناکافی یا آسیب ناشی از نصب—کمککننده باشند. در صورت احتمال بررسی مهندسی، شواهد را حفظ کنید و قطعه را در جریان تعویض معمول دور انداخته نشود.
طرحی عملی برای پیگیری تهیه کنید
طرح پیگیری مفید باید مکانهایی را که باید دوباره بازدید شوند، روش اندازهگیری یا بازرسی، مرجع مجاز برای پذیرش، و شرایط کاری که منجر به ارتقای موضوع میشوند را مشخص کند. برای مجموعهٔ روتوری که یافتههای تکراری دارد، مکانهای پیچومهرههای مجاور و قطعات متصلشده را نیز شامل شود؛ زیرا جایگزینی تنها یک قطعه ممکن است مشکل گستردهتری در اتصال را پنهان کند.
- شرایط اولیه را مستند کنید و مکانهایی را که پیچومهرهها جایگزین شدهاند نیز ثبت نمایید.
- اتصال را با استفاده از قطعات، روش و ابزارهای کالیبرهشدهٔ تأییدشده بازیابی کنید.
- وضعیت را با روش مشخصشده برای آن اتصال—نه با یک بررسی عمومی—تأیید کنید.
- بررسی شواهد پیگیری اولیه برای الگوهای از دست دادن پیشبارگذاری، جابجایی یا آسیب سطحی
- ارتقای یافتههای تکراری به سازنده توربین بادی (OEM) یا مهندس سازه صلاحدید برای ارزیابی مسیر بار و تعمیر
خستگی پیچها در مجموعههای روتور توربینهای بادی قابل کنترل است، مشروط بر اینکه تیمهای نگهداری شواهد بازرسی را با فیزیک اتصال فشردهشده مرتبط کنند. اولویت این نیست که صرفاً پیچی را محکمتر بست. بلکه هدف بازگرداندن شرایط مشخصشده اتصال، تأیید آن با روش مناسب و بررسی هر نشانهای است که نشاندهنده تحمل بار چرخهای نامطلوب توسط پیچ باشد.

