 EN

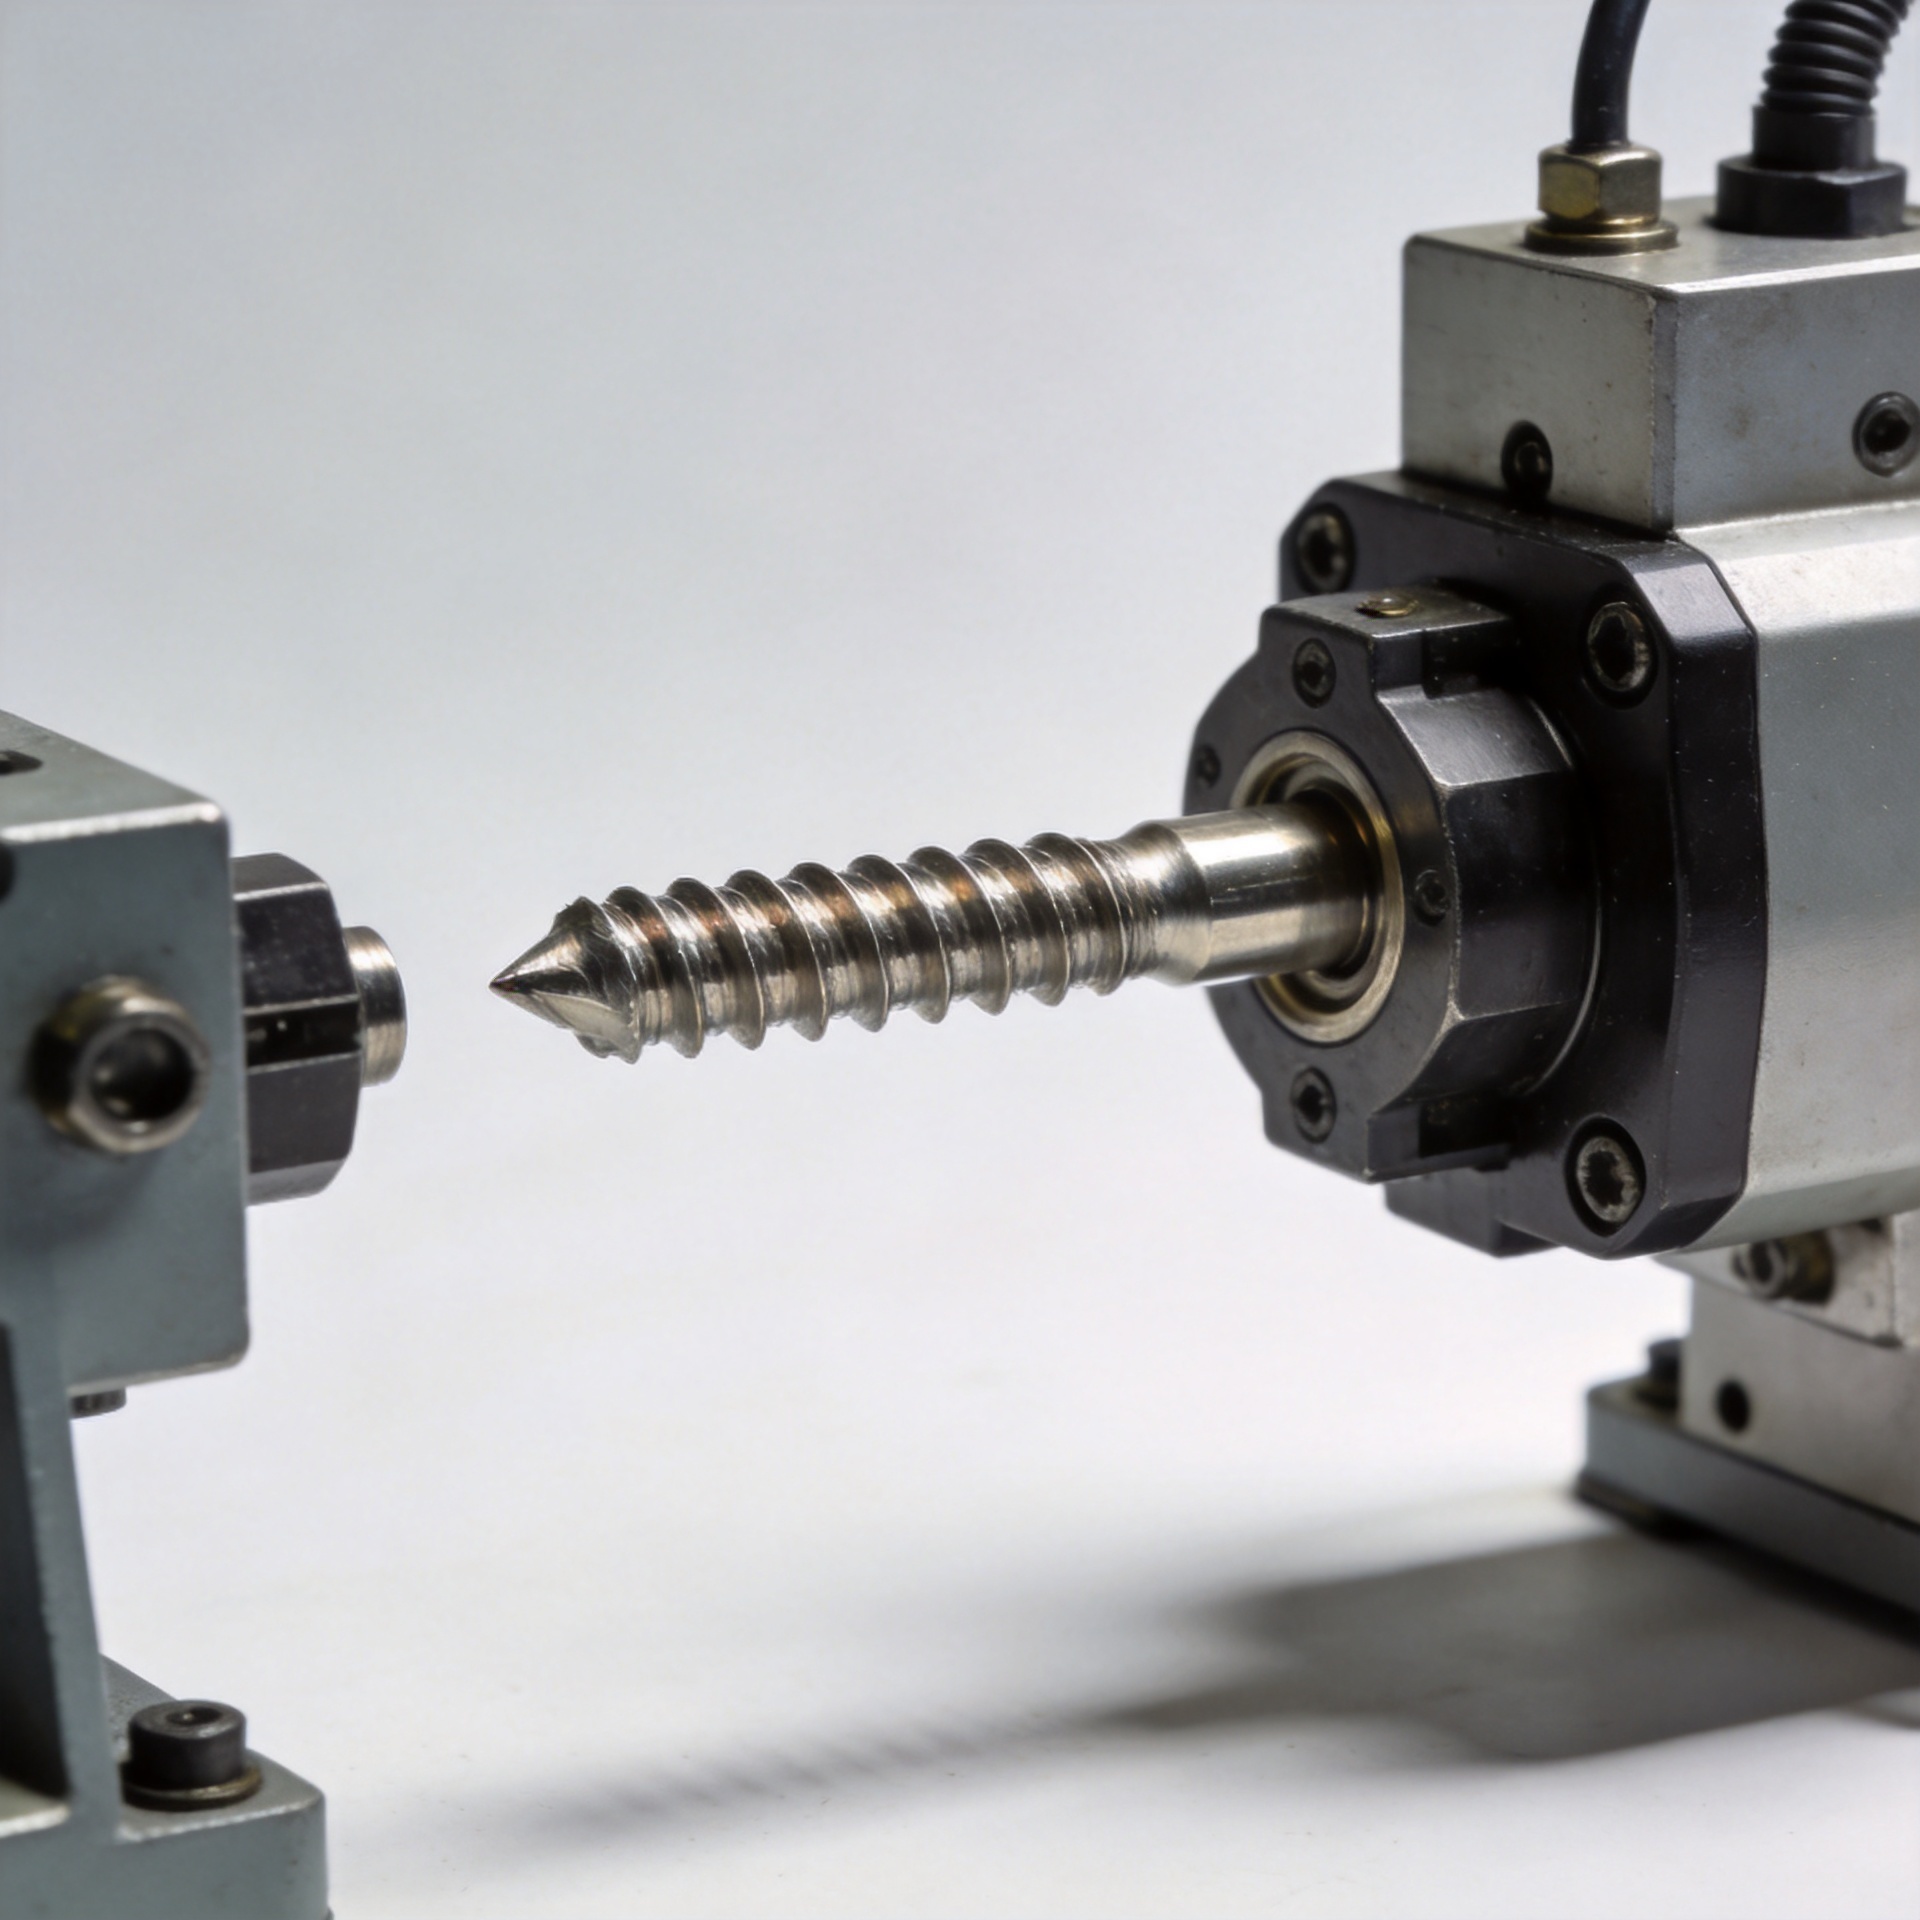
پیشگیری از پیچیدن نادرست دندانهها (کراسترِدینگ) هنگام درایو کردن پیچ توسط فیدر ماشینی
وقتی پیچ از محور نادرستی شروع به کار میکند، فیدر ممکن است بیگناه به نظر برسد، هرچند خرابی از قبل از اینکه درایور گشتاور معناداری اعمال کند، آغاز شده است. در مونتاژ خودکار، پیچی که ر threads آن با هم تداخل داشته باشد میتواند ویژگی متصلشونده را آسیب بزند، بار قلابگیری ناپایداری ایجاد کند و یک وقفهٔ کوتاه در چرخه را به مشکلی در جداسازی یا بازکاری تبدیل کند. به جای اینکه سرعت ابزار را اولین راهحل در نظر بگیرید، مسیر پیچ را از لحظهٔ ارائه تا اولین تماس با ر thread دنبال کنید.
از دیدگاه مهندسی عیبیابی، بیشتر مشکلات تکرارشوندهٔ شروع پیچ از گروه کوچکی از رابطها ناشی میشوند: خروجی فیدر، نقطهٔ برداشتن پیچ، نوک درایور، فیکسچر قطعه و ر thread دریافتکننده. یک فرآیند پایدار این رابطها را در حالت مرکزی نگه میدارد، در حالی که پیچ هنوز آزاد است تا ر thread راهنما را پیدا کند.
چرا پیچی که توسط فیدر تغذیه میشود، ر threads آن با هم تداخل دارد
پیچخوردن مورب به این معنی است که رشتهٔ بیرونی با زاویهای نامناسب یا با پیشروی نادرست وارد رشتهٔ همجفتشونده میشود. این پدیده اغلب پیش از اینکه پیچ حتی یک دور کامل بردارد، آغاز میشود. اگر در این حالت اهرم گشتاور اعمال شود، پیچ ممکن است در جایی غیر از مسیر مورد نظر خود برش بخورد و نه آن را دنبال کند. در نتیجه، اتصال نهایی ممکن است ظاهراً بهدرستی نشسته به نظر برسد، اما نیروی فشار یکنواخت یا کافی روی آن وارد نشده باشد.
سه شرط معمولاً در ایستگاه تغذیهکنندهٔ ماشینی همزمان رخ میدهند:
- ارائهٔ غیرمحوری: پیچ با زاویهای بیشتر از حدی که نوک اهرم بتواند جبران کند، از تغذیهکننده، لولهٔ جمعآوری یا مکانیزم خروجی خارج میشود.
- حرکت قطعه: سوراخ قطعهٔ کار پس از ارائهٔ پیچ جابهجا میشود، زیرا محلگیر، جایگاه یا بست دارای شلی یا اِفْتادگی است.
- ورود نامناسب یا آسیبدیدهٔ رشته: وجود لبهٔ تیز (بور)، انباشتهشدن پوشش، تغییر شکل رشتهٔ ابتدایی یا استفاده از خانوادهٔ نامناسب پیچ، باعث میشود پیچ مسیر تمیزی برای شروع کردن نداشته باشد.
فرض نکنید که هر ردیابی غیرعادی گشتاور نشاندهندهٔ مشکلی در تنظیمات راننده است. پیچی که دوختهشدهٔ مورب باشد، اغلب شکلی متفاوت از پیچی ایجاد میکند که صرفاً زودتر از موعد به گشتاور نشستن میرسد. قطعات ناموفق را با قطعات مطمئن مقایسه کنید و پیش از تغییر هدف نهایی گشتاور، ر threads اولیهٔ درگیرشده را بررسی نمایید.
با ترکیب پیچ و ر thread همساز آن شروع کنید
ابتدا تأیید کنید که تغذیهکننده دقیقاً همان پیچی را که برای اتصال مشخص شده است، ارائه میدهد. قطعات محکمکنندهٔ شبیهبههم میتوانند رفتارهای بسیار متفاوتی در لحظهٔ شروع داشته باشند. یک پیچ ماشین برای درگیرشدن با یک ر thread داخلی آمادهشده یا یک مهره طراحی شده است؛ بنابراین گام، قطر و شکل ر thread باید با ویژگی دریافتکننده مطابقت داشته باشد. یک پیچ چوبی برای تشکیل یا گرفتن در مواد چوبی طراحی شده است؛ و جایگزین پیچ ماشینی در یک ر thread تراشیدهشده در فلز یا در یک درجشدهٔ ر thread قالبگیریشده نیست.
ا پیچ خودکاره میتواند ر thread همساز خود را در یک سوراخ راهنما مناسب تشکیل دهد، اما رفتار ورودی آن، بار محوری مورد نیاز و امضای گشتاورش با پیچ ماشینی متفاوت است. یک پیچ ششضلعی توصیفکنندهٔ سبک درایو یا سر پیچ در بسیاری از گفتوگوهای خرید است، نه یک مشخصات کامل از دندانهبندی. پیش از تنظیم اتوماسیون، فراخوانی نقشه، نتیجهٔ اندازهگیری با رزوهسنج، وضعیت پوشش و شناسهٔ دسته برای هم پیچ و هم قطعهٔ جفتشونده را تأیید کنید.
چندین پیچ را زیر میکروسکوپ بازرسی کنید. به دنبال نوک تختشده، اولین دندانهٔ غلتیدهشده، گرههای روکش یا ترکیب نامنظم پیچها باشید. سپس رزوهٔ دریافتکننده را برای بررسی لبهٔ تیز در ورودی، درجۀ آسیبدیده، ذرات فلزی یا تراشکاری ناقص رزوهبرداری بازرسی کنید. اگر عیب از یک دستهٔ خاص قطعه ناشی شود نه از یک ایستگاه یا وسیلهٔ ثابت، تنظیم وسیلهٔ نگهدارنده مشکل اصلی را حل نخواهد کرد.
ترازبندی را به ترتیب حرکت پیچ بررسی کنید
۱. خروجی تغذیهکننده و مکانیزم خروج
پیچ را در نقطهٔ نهایی آزادسازی مشاهده کنید. باید بهصورت ثابت و با جهتگیری یکنواختی به این نقطه برسد و نباید پرش کند، آزادانه بچرخد یا روی راهنماهای فرسوده بکشد. یک تغذیهکننده که پیچ را سر به جلو ارائه میکند اما ساقهٔ آن را حمایت نمیکند، ممکن است اجازه دهد پیچ با زاویهای کوچک وارد ابزار گشتاورده شود. عرض راهنما، فشار هوا (در صورت استفاده)، آلودگی و سایش روی سطوح انتقال را بررسی کنید.
۲. نوک ابزار گشتاورده، سیستم مکش خلاء و قطعهٔ جلویی
ابزار گشتاورده باید پیچ را بهگونهای محوری نگه دارد که مرکز آن بر روی محور خود ابزار منطبق باشد. سایش نوک ابزار، ضعیفبودن سیستم مکش خلاء، خمشدن تیغه یا بزرگبودن قطعهٔ جلویی میتواند باعث لرزش پیچ در حین نزول شود. با قطع مناسب برق (بر اساس روش کار شما)، هممحوری و فاصلهٔ بین ساقهٔ پیچ و راهنمای قطعهٔ جلویی را بررسی کنید. ابزار باید تنها پس از آنکه پیچ به ر thread وارد شد، حمایت محوری را متوقف کند.
۳. فیکسچر و نقطهٔ مرجع قطعه
بعد از آن، رابطهٔ بین محور راننده و سوراخ رزوهدار واقعی را اندازهگیری کنید، نه فقط نقشهٔ اسمی فیکسچر. قطعه را بههمان شکلی که در حین تولید بسته میشود، محکم کنید. بررسی کنید که آیا قطعه بلند شده است، نقاط مرجع آلوده شدهاند، محلیابها ساییده شدهاند یا تغییراتی ناشی از اجزای ورودی ایجاد شده است. یک فیکسچر هنگام خالی بودن ممکن است مربع به نظر برسد، اما با اعمال بار بستن، موقعیت سوراخ را جابهجا کند.
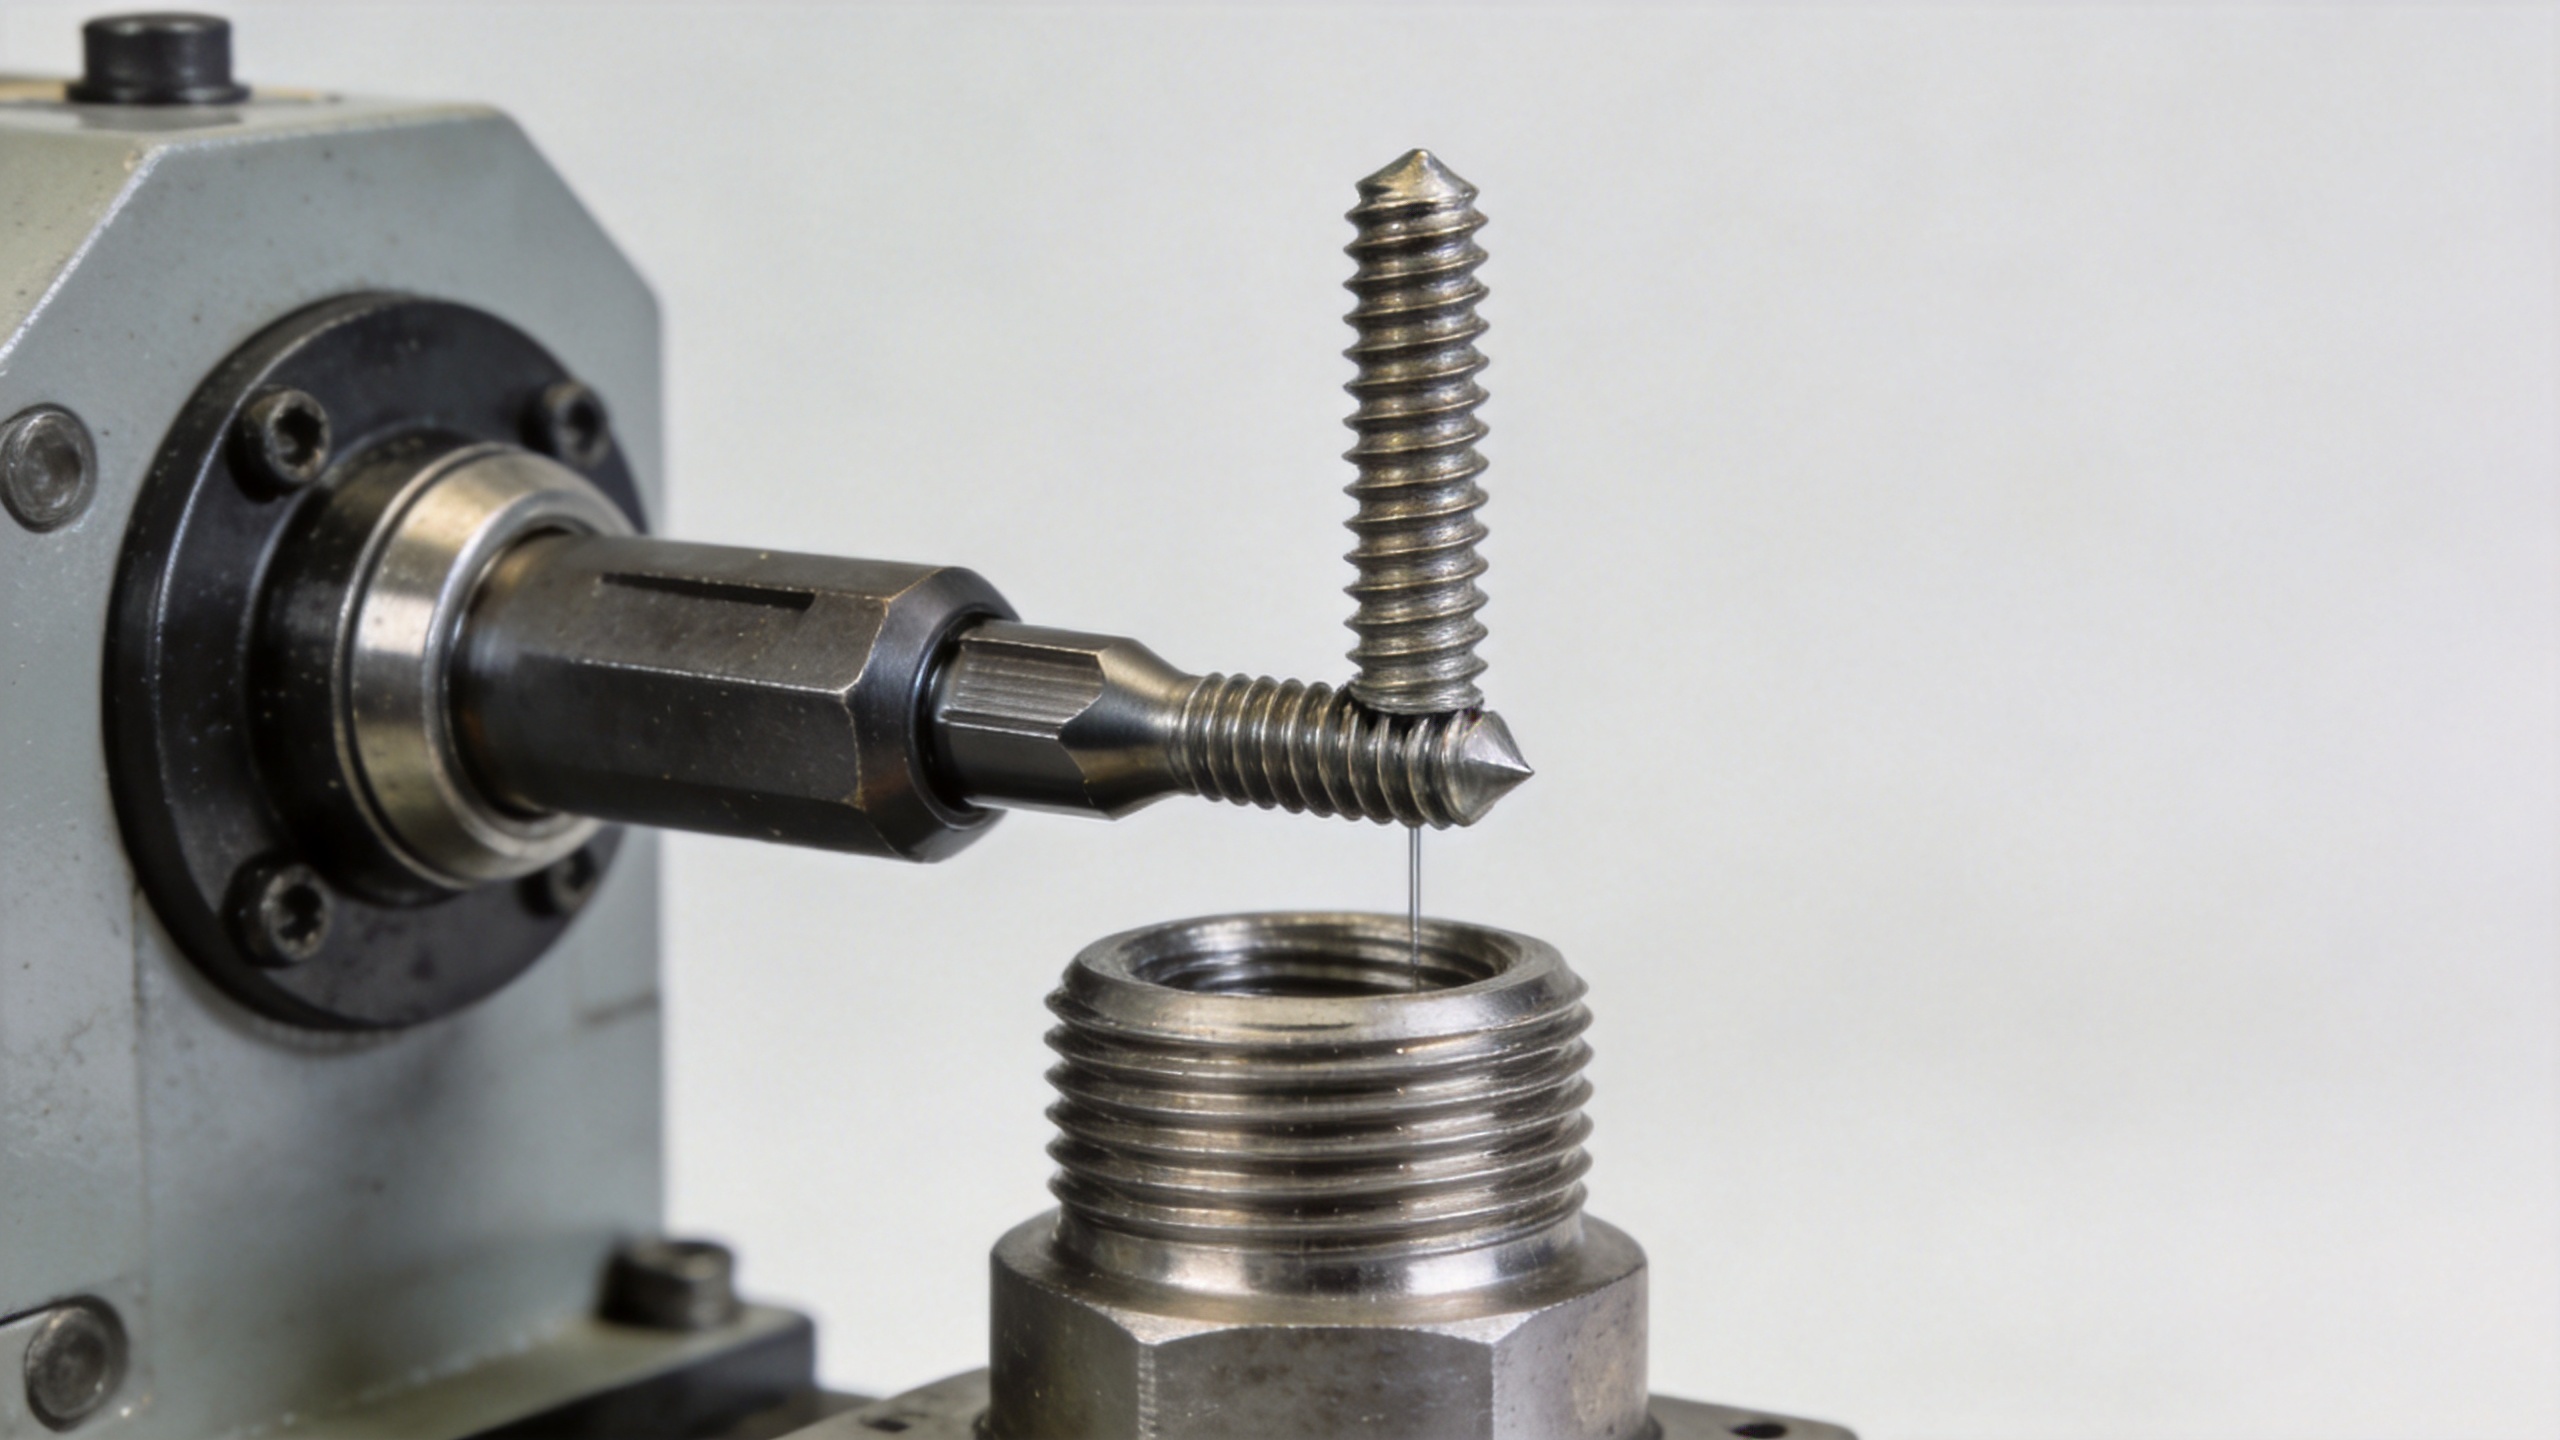
از دنبالهٔ شروع کنترلشده استفاده کنید.
برای پیچ ماشینی، دنبالهٔ کمخطرترین روش، فرصت کوتاه و کنترلشدهای برای پیچ فراهم میکند تا پیش از اجرای کامل سریع، رزوهٔ راهنما را پیدا کند. ابزار راننده را بهصورت عمودی پایین بیاورید، بهاندازهٔ کافی نیروی محوری اعمال کنید تا پیچ درگیر باقی بماند و در صورت امکان، اگر کنترلکنندهٔ ابزار اجازه دهد، سرعت اولیه را کاهش دهید. هدف، یافتن یک مقدار سرعت جهانی نیست؛ بلکه هدف، یک شروع قابل تکرار است که پیچ نامتعادل را مجبور به ورود به رزوهٔ همجفت نکند.
در جایی که اتصال این امکان را فراهم میکند، حرکت معکوس کوتاهی میتواند به جا افتادن پیچ در آغاز دندانهها قبل از چرخش به سمت جلو کمک کند. این روش را روی قطعات نماینده اعتبارسنجی کنید، زیرا برای همه اتصالات یا همه پیچهای خودروشونده مناسب نیست. این روش را به عنوان یک گزینه تشخیصی و فرآیندی در نظر بگیرید، نه جایگزینی برای اصلاح عدم ترازی ضعیف.
- یک نمونه کوتاه را با سرعت اولیه کم اجرا کنید و دندانههای اول را بازرسی کنید.
- موقعیت محوری و رفتار گشتاور در برابر زاویه را با چرخههای خوب مقایسه کنید.
- تنها یک عامل را در هر بار تنظیم کنید: محل فیکسچر، حمایت نوک ابزار، سرعت اولیه یا نیروی محوری.
- بررسی را با قطعاتی از تغییرات عادی تولید تکرار کنید، نه فقط با یک نمونه انتخابشده دستی.
پیش از تغییر گشتاور، الگوی شکست را تحلیل کنید.
یک سجل ایستگاهی مفید، نوع پیچ، شماره دستهبندی پیچ، شماره دستهبندی قطعه، ایستگاه، شیفت اپراتور و رفتار مشاهدهشده در فرآیند سفتکردن را ثبت میکند. اگر خرابیها در یک ایستگاه رخ دهد، ابتدا ترازبندی بین تغذیهکننده و درایور و تکرارپذیری فیکسچر را بررسی کنید. اگر خرابیها در چند ایستگاه با یک دستهبندی پیچ ظاهر شوند، رشتههای اولیه پیچ و ابعاد آن را بررسی کنید. اگر خرابیها با یک دستهبندی قطعه جفتشونده همراه باشند، رشته داخلی و ویژگی ورودی را اندازهگیری کنید.
تنها داشتن گشتاور بالا، اثباتی از پیچخوردن نامناسب نیست. پیچ ممکن است به دلیل رسیدن به انتهای سوراخ، برخورد با سطح نشستن، ایجاد رشته یا وجود آلودگی در سوراخ، به گشتاور بالایی برسد. نمودار گشتاور را با بازرسی بصری ترکیب کنید و در جاهای مناسب، بازرسی پس از بازکردن (strip-and-inspect) را انجام دهید. اولین رشته آسیبدیده اطلاعات مفیدتری نسبت به صرفاً عدد نهایی گشتاور ارائه میدهد.
فهرست کنترلی عملی برای بازیابی
- دستهبندیهای پیچ و قطعات جفتشونده تحت تأثیر را تا زمانی که وضعیت اولین رشته مشخص نشده است، در حالت قرنطینه نگه دارید.
- به ترتیب، خروجی تغذیهکننده، محور درایور، نوک درایور و نقطه مرجع فیکسچر را بررسی کنید.
- تأیید کنید که پیکربندی مهرهٔ ماشینی، مهرهٔ چوبی، مهرهٔ خودبرگردان یا مهرهٔ ششگوش مشخصشده با طراحی اتصال مطابقت دارد.
- مونتاژهای ناموفق و موفق را در کنار هم بازرسی کنید؛ صرفاً بر اساس سرِ جایگرفتهشدهٔ مهره قضاوت نکنید.
- سرعت اولیهٔ تأییدشده، پشتیبانی محوری و فراوانی بازرسی را پس از تأیید اصلاح مستند کنید.
راهحل پایدار معمولاً شامل مهرهای مرکزی، ر thread راهنمای تمیز و یک فیکسچر است که ویژگی متصلشونده را در جایی نگه میدارد که ابزار محرک آن را انتظار دارد. وقتی این اصول اساسی کنترل شوند، تغذیهکننده بخشی قابلتکرار از فرآیند مونتاژ میشود نه منبعی از عدم قطعیت.

