 EN

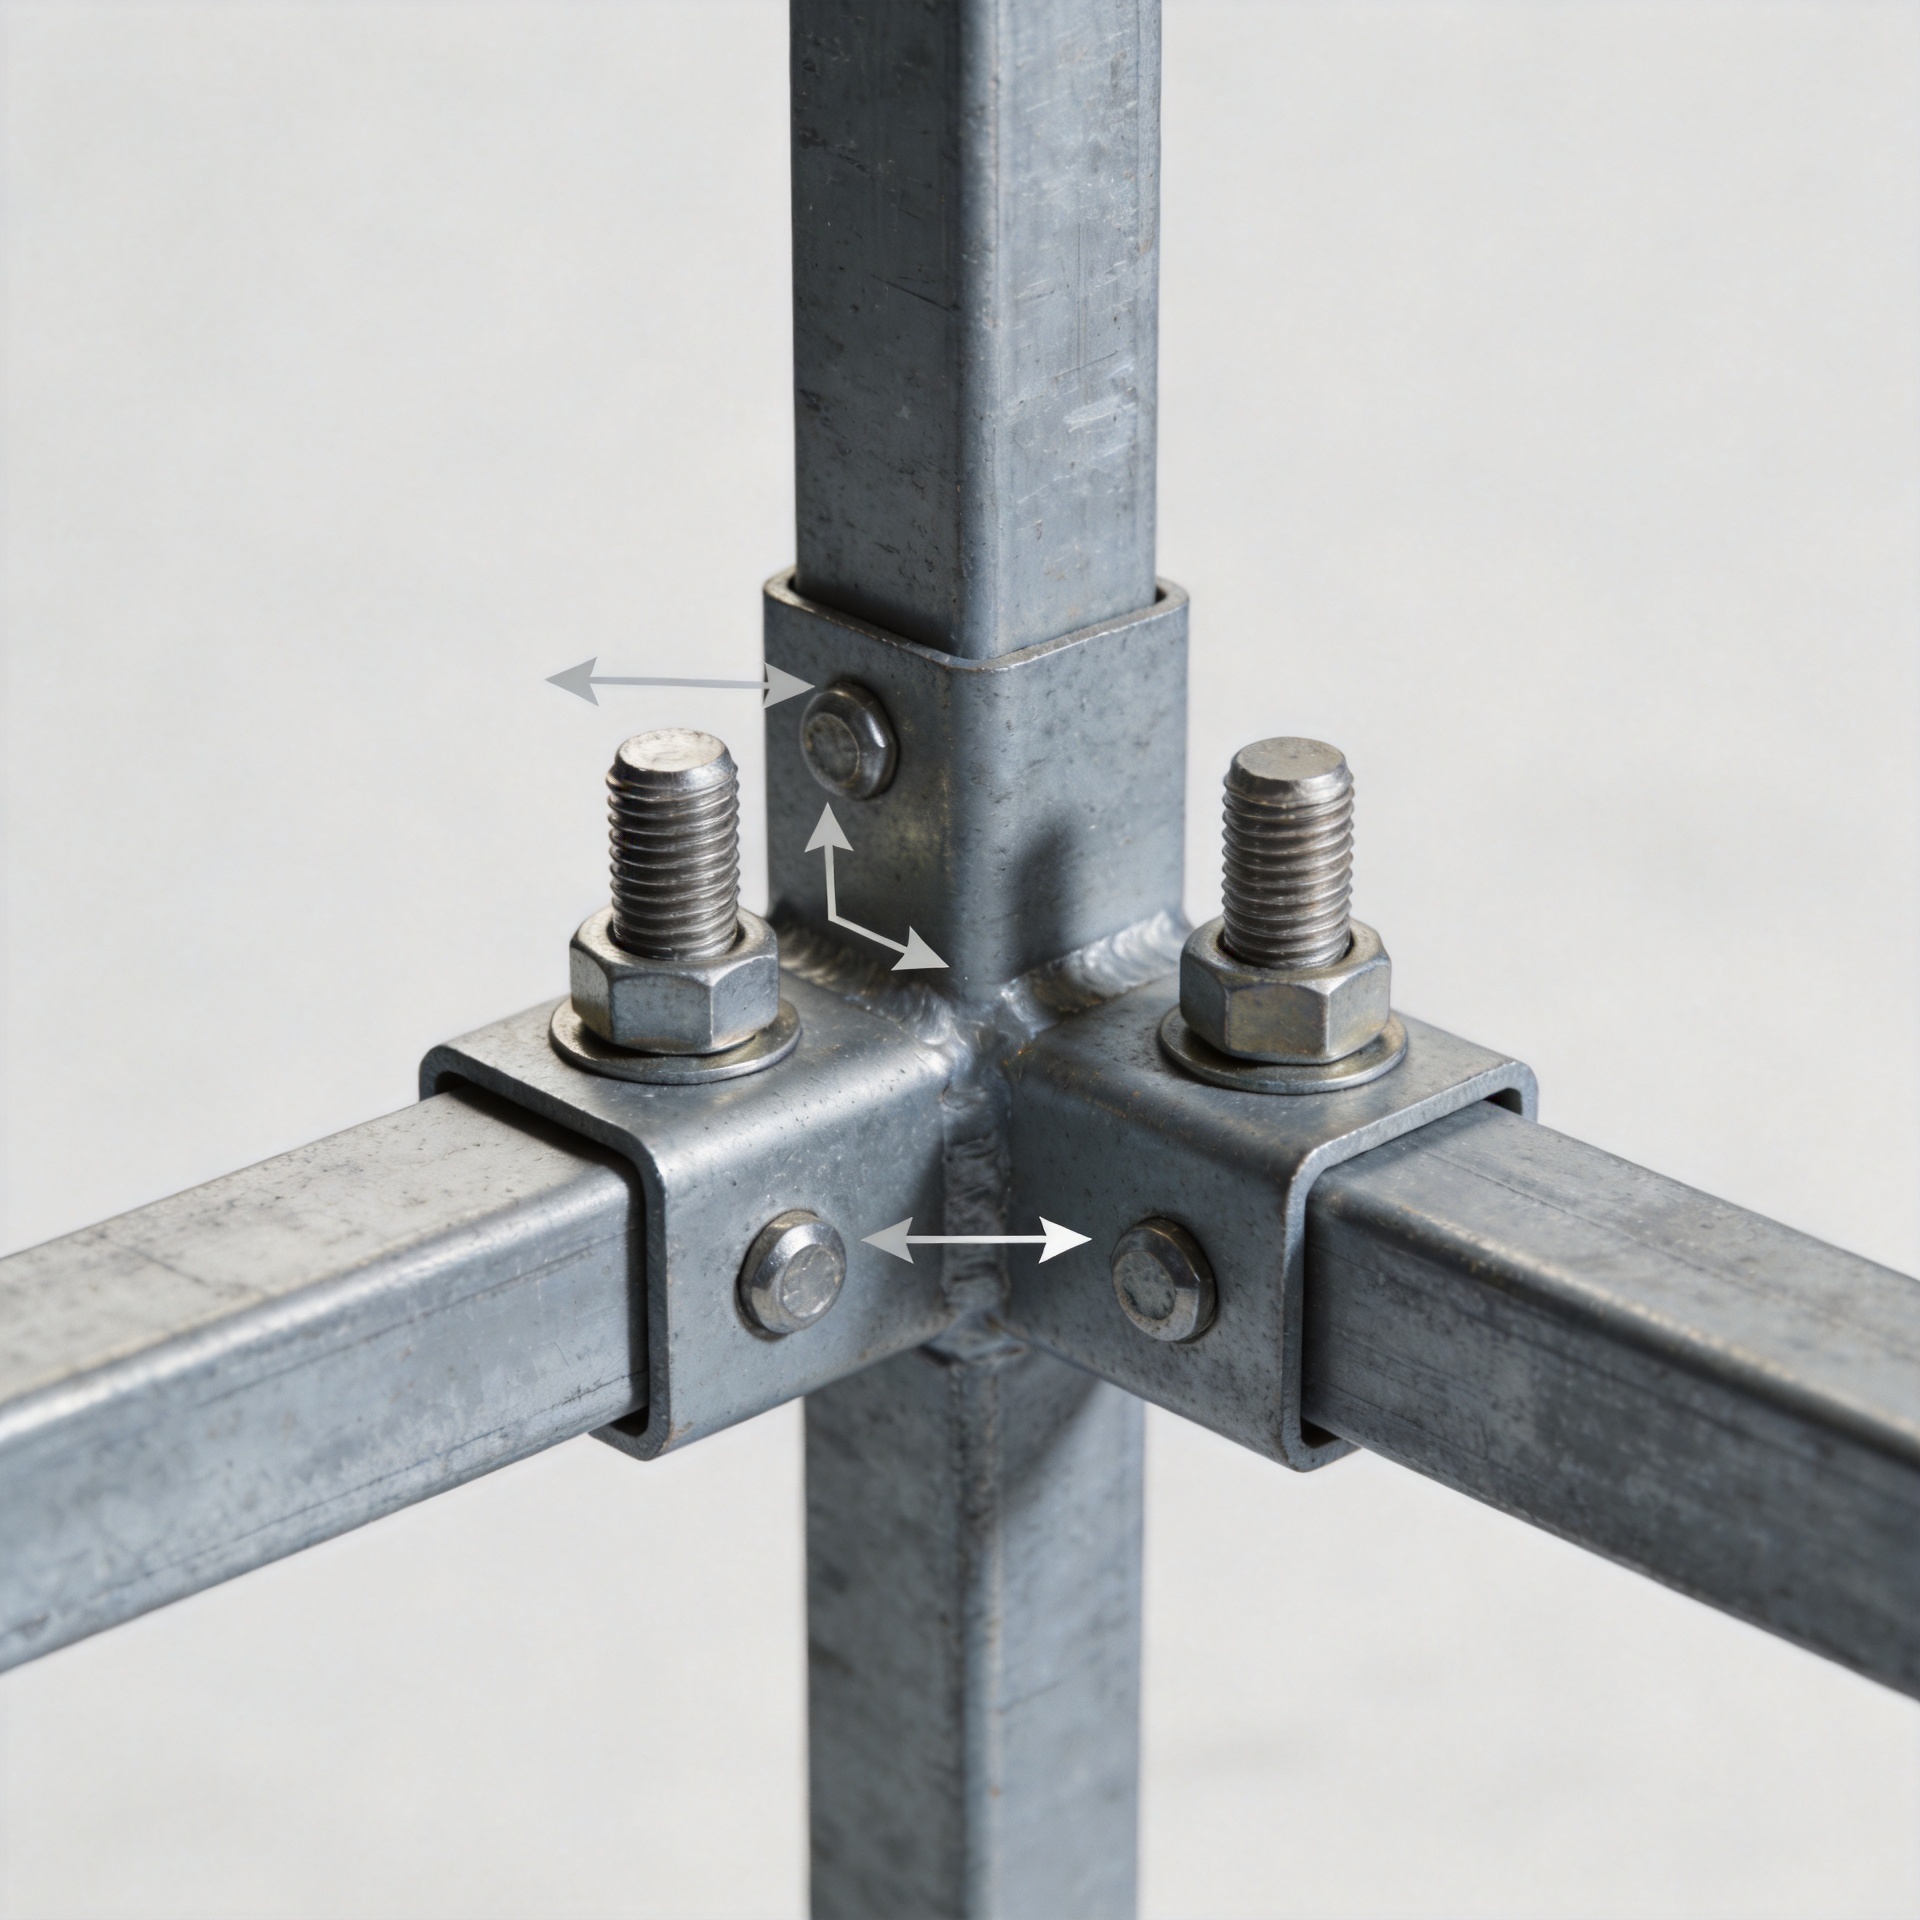
स्टील फ्रेम संरचनाओं में शियर लोडिंग के तहत फ़ास्टनर क्यों मुड़ जाते हैं
इस्पात फ्रेम में एक फास्टनर को अक्सर "शियर में" कहा जाता है, फिर भी कभी-कभी क्षेत्रीय निरीक्षणों में दृश्यतः वक्र शैंक, लंबित छिद्र, झुका हुआ वॉशर या जुड़ी प्लेटों के साथ सीधे संपर्क में न रहने वाला बोल्ट देखा जाता है। ऐसी स्थिति का आकलन करने के लिए केवल एक मज़बूत फास्टनर या अलग ग्रेड के फास्टनर का उपयोग करने का त्वरित निर्णय पर्याप्त नहीं है। आमतौर पर मुड़ना इस बात का संकेत है कि जॉइंट में एक लीवर आर्म, घूर्णन या असमान बेयरिंग स्थिति विकसित हो गई है, जो मूल रूप से निर्धारित लोड पाथ का हिस्सा नहीं थी।
एक फास्टनर चयन इंजीनियर के रूप में, मैं केवल हार्डवेयर के बजाय जॉइंट से शुरुआत करता हूँ: बल कहाँ प्रवेश करता है, प्लेटें कैसे भार वहन करती हैं, क्या प्लाई एक-दूसरे के संपर्क में बनी रहती हैं, और क्या स्थापना के बाद प्रत्येक फास्टनर के चारों ओर क्लीयरेंस या गलत संरेखण छोड़ दिया गया है। एक थ्रेडेड फास्टनर में पर्याप्त सामान्य अपघटन क्षमता हो सकती है, फिर भी जॉइंट की ज्यामिति के कारण तिरछी गति स्थानीय आघूर्ण में परिवर्तित हो जाने पर वह मुड़ सकता है। उपयोगी प्रश्न केवल यह नहीं है कि “क्या फास्टनर विफल हो गया?” बल्कि यह है कि “जॉइंट को झुकाव का प्रतिरोध करने के लिए किसने आवश्यकता महसूस कराई?”
अपघटन का अर्थ स्वतः ही एक पूर्णतः तिरछा भार नहीं होता है
एक आदर्श बेयरिंग-प्रकार के जॉइंट में, प्लेटें एक-दूसरे के सापेक्ष फिसलने का प्रयास करती हैं और फ़ास्टनर का शैंक उस भार को एक परिभाषित अपघटन तल के पार स्थानांतरित करता है। फ़ास्टनर छिद्र की दीवारों द्वारा समर्थित रहता है, जुड़ी हुई सामग्री स्थिर रहती है, और बल को प्रत्येक फ़ास्टनर स्थान के लिए डिज़ाइन द्वारा माने गए अनुसार साझा किया जाता है। वास्तविक स्टील-फ्रेम जॉइंट्स कम सुव्यवस्थित होते हैं। छोटे अंतराल, अतिवृद्धि या क्षतिग्रस्त छिद्र, प्लेट की लचीलापन, असमानांतर ब्रैकेट और असमान संपर्क बल की रेखा को शैंक के केंद्र रेखा से विस्थापित कर सकते हैं।
एक बार यह विस्थापन मौजूद हो जाने के बाद, फ़ास्टनर को अपघटन के साथ-साथ वक्रण आघूर्ण भी अनुभव करना पड़ता है। घूर्णन तन्यता भी उत्पन्न कर सकता है। यही कारण है कि एक यांत्रिक फ़ास्टनर जो मुड़ा हुआ दिखाई देता है, संभवतः केवल कम सामग्री सामर्थ्य के बजाय जॉइंट-स्तरीय समस्या की रिपोर्ट कर रहा होता है। यही कारण है कि जॉइंट की जाँच किए बिना इसे एक बड़े भाग से बदलने से मूल क्रियाविधि अपरिवर्तित रह सकती है।
फ़ास्टनर को मोड़ने वाले सामान्य क्रियाविधियाँ
1. अंतराल के कारण जॉइंट भार को अचानक ग्रहण कर सकता है
मानक छिद्रों को स्थापना के लिए कुछ स्थान की आवश्यकता होती है, लेकिन अत्यधिक स्थान जोड़ के संपर्क के तरीके को बदल देता है। एक प्लेट अपने छिद्र के शैंक पर पूरी तरह से समर्थित होने से पहले हिल सकती है। पहला संपर्क एक किनारे पर हो सकता है, जिससे संकेंद्रित बेयरिंग और छोटी लीवर आर्म बनती है। जब हिलना जारी रहता है, तो शैंक को एक समान अनुप्रस्थ भार स्थानांतरित करने के बजाय घूमने के लिए मजबूर किया जा सकता है। पॉलिश किए गए संपर्क चाप, अंडाकार छिद्र, या एकतरफा साक्ष्य चिह्नों की तलाश करें; ये अक्सर यह दर्शाते हैं कि भार पहले कहाँ पहुँचा था।
२. पतली या लचीली प्लेटें संबंध स्थान के चारों ओर घूमती हैं
एक फास्टनर स्थापित करते समय सीधा हो सकता है और बाद में जुड़ी हुई प्लेटों के लचीलेपन के कारण मुड़ सकता है। यदि कोई प्लेट सेवा भार के तहत लहरदार हो जाती है, अलग हो जाती है, या घूमती है, तो ग्रिप क्षेत्र को निरंतर समर्थन खो देता है। फिर शैंक एक छोटे अंतर को एक छोटी बीम की तरह पार करता है। यह समस्या पतले टैब, एकल-कोण विवरण, लचीले अंत प्लेट, या उन ब्रैकेट्स के पास अधिक संभावित हो जाती है जिन पर भार समर्थन करने वाले इस्पात से ऑफसेट लगाया जाता है।
यह एक महत्वपूर्ण अंतर है: सामर्थ्य ग्रेड को बढ़ाने से वक्रण आवश्यकता स्वतः समाप्त नहीं हो जाती। संबंधन अभी भी घूम सकता है। एक उचित समीक्षा में प्लेट की मोटाई, किनारे की दूरी, वॉशर का बेयरिंग, प्लाइज़ के बीच संपर्क और भार प्रदान करने वाले भाग की दृढ़ता को ध्यान में रखा जाता है।
3. असमकेंद्रता एक लीवर आर्म उत्पन्न करती है
स्टील-फ्रेम विवरणों में अक्सर क्लिप्स, सीट्स, ऑफ़सेट्स और अटैचमेंट्स शामिल होते हैं, जो आरोपित बल को फ़ास्टनर समूह से कुछ दूरी पर रखते हैं। यह दूरी एक आघूर्ण उत्पन्न करती है। यदि समूह की व्यवस्था, प्लेट की दृढ़ता या भार वितरण इसकी भविष्यवाणी नहीं करते, तो एक फ़ास्टनर अपने पड़ोसियों की तुलना में अधिक अपरूपण और अधिक वक्रण ले सकता है। किसी समूह की बाहरी पंक्ति के पास वक्रित फ़ास्टनर यह संकेत देता है कि विकृति की तुलना केवल क्षतिग्रस्त स्थान पर नहीं, बल्कि पूरे समूह में की जानी चाहिए।
4. बेयरिंग विकृति भार पथ को बदल देती है
बेयरिंग एक फास्टनर और उसके छेद की दीवार के बीच संपीड़न संपर्क है। स्टील कनेक्शन में, बेयरिंग विकृति, किनारे के पास टियर-आउट और फास्टनर शियर अलग-अलग सीमा अवस्थाएँ हैं। जब बेयरिंग विकृति विकसित होती है, तो छेद लंबा हो सकता है और संपर्क बिंदु स्थानांतरित हो सकता है। शैंक अब मूल ज्यामिति द्वारा माने गए स्थान पर लोड नहीं किया जाता, जिससे घूर्णन और स्थानीय बेंडिंग में वृद्धि हो सकती है। एक स्टेनलेस फास्टनर जंग निरोधी उजागरण के लिए उपयुक्त हो सकता है, लेकिन जंग प्रतिरोध एक अनुकूल नहीं होने वाले बेयरिंग विवरण या एक नरम कनेक्शन प्लेट को नहीं हल करता।
५. स्थापना त्रुटियाँ जॉइंट को असमर्थित छोड़ देती हैं
गलत संरेखित छेद, अपूर्ण सीटिंग, गलत वॉशर रखना, मिश्रित घटक आयाम, या असमान कसाव के कारण एक अंतर बन सकता है जो संरचना के लोड होने के बाद ही स्पष्ट होता है। पेंट की परत, बर्र्स, विकृत सतहों, या अनियोजित स्पेसर के पार कसे गए थ्रेडेड फास्टनर का जोड़ एक संकरे संपर्क क्षेत्र के माध्यम से ले जाया जा सकता है। निरीक्षण के दौरान, केवल फास्टनर के शैंक की जाँच नहीं, बल्कि स्थापित स्टैक-अप की भी जाँच करें। एक सीधा प्रतिस्थापन, जो उसी असमर्थित अंतर के माध्यम से स्थापित किया गया हो, उसी विरूपण पैटर्न को विकसित कर सकता है।
क्षेत्र निरीक्षण को क्या स्थापित करना चाहिए
मुड़े हुए फास्टनर को एक अलग रखरखाव आइटम मानने की गलती न करें। सबसे पहले क्षेत्र को सुरक्षित करें और परियोजना की इंजीनियरिंग तथा सुरक्षा प्रक्रियाओं का पालन करें। फिर विघटन से पहले स्थिति का दस्तावेज़ीकरण करें: फास्टनर की स्थिति, मुड़ने की दिशा, छेद का आकार, प्लेटों के बीच की दूरी, वॉशर का निशान, कोटिंग क्षति, और यह भी कि क्या निकटवर्ती फास्टनरों में भी वही लक्षण दिखाई देते हैं। एक समान मुड़ने की दिशा से कनेक्शन के घूर्णन पैटर्न या असंतुलित लोड का पता चल सकता है।
- अनुमोदित विवरण के साथ छेद के व्यास और किनारे के क्षेत्रों की तुलना करें; अंडाकार आकार, स्थानीय कुचलन या दरारों की तलाश करें।
- जाँच करें कि जुड़े हुए प्लाई पूरी तरह से बेयरिंग में हैं या नहीं, या क्या लोड के तहत कोई अंतराल खुल जाता है।
- बल की दिशा और किसी भी ऑफ़सेट ब्रैकेट, हैंगर या द्वितीयक अटैचमेंट की समीक्षा करें।
- निर्दिष्ट फास्टनर व्यास, ग्रिप लंबाई, वॉशर व्यवस्था और स्थापना क्रम की पुष्टि करें।
- ज्यामितीय समस्या से अलग रूप से जंग लगना, अनुभाग का क्षरण या कोटिंग क्षति का आकलन करें।
- जिम्मेदार संरचनात्मक इंजीनियर से किसी भी सदस्य के विकृति, बार-बार होने वाली गति, या अपघटन और तन्यता के संयुक्त प्रभाव के संकेतों का मूल्यांकन करवाएँ।
सिर्फ़ दिखावट के आधार पर सुरक्षित क्षमता का अनुमान न लगाएँ। स्थल की स्थितियाँ, सामग्री के ग्रेड, छिद्र का प्रकार, फास्टनर की पूर्व-तनाव आवश्यकताएँ, और लागू डिज़ाइन नियम—सभी महत्वपूर्ण हैं। निरीक्षण का उद्देश्य किसी सामान्य हार्डवेयर प्रतिस्थापन के बजाय एक परियोजना-विशिष्ट संबंधन जाँच को सूचना प्रदान करना होना चाहिए।
अगले विवरण में बंकन आवश्यकता को कम करने का तरीका
प्रभावी सुधार भार पथ को संबोधित करते हैं। सबसे पहले, फास्टनर समूह को इस प्रकार रखें कि आरोपित बल जितना संभव हो उतना सीधा और सममित हो, जितना कि विवरण अनुमति देता है। फिर प्लेट की पर्याप्त दृढ़ता और संपर्क प्रदान करें ताकि प्रत्येक फास्टनर का शैंक एक अलग हो रहे अंतराल को पाटने के बजाय समर्थित हो। छिद्र का आकार, किनारे की दूरी, अंतराल, और फास्टनरों की संख्या तथा व्यवस्था की जाँच संबंधन डिज़ाइनर द्वारा लागू परियोजना मानक के अनुसार की जानी चाहिए।
जहाँ गति, कंपन या बार-बार के भार की अपेक्षा की जाती है, वहाँ सुनिश्चित करें कि चुना गया फ़ास्टनिंग तरीका सेवा की स्थिति के अनुरूप है। जब कोई मानक भाग आवश्यक ग्रिप, ज्यामिति, कोटिंग या सामग्री संयोजन प्राप्त नहीं कर सकता है, तो एक विशिष्ट फ़ास्टनर उपयोगी हो सकता है, लेकिन उसे एक इंजीनियर्ड विनिर्देश के अनुसार ही बनाया जाना चाहिए—यह किसी अनसुलझे असममित भार पथ की भरपाई नहीं करनी चाहिए। यदि संक्षारण की स्थितियों के कारण स्टेनलेस फ़ास्टनर की आवश्यकता हो, तो गैल्वेनिक संगतता, ताकत वर्ग और जोड़ की पूरी प्रणाली की समीक्षा एक साथ करें।
एक व्यावहारिक क्रम सरल है: वास्तविक भार की दिशा की पहचान करें, प्रत्येक ऑफ़सेट का स्थान निर्धारित करें, प्लेट संपर्क और दृढ़ता की पुष्टि करें, डिज़ाइन किए गए सीमा अवस्थाओं की जाँच करें, और केवल तब फ़ास्टनर का चयन या प्रतिस्थापन करें। यह क्रम, सर्वोच्च ताकत वाले विकल्प को पहले चुनने की तुलना में अधिक विश्वसनीय है।
सारांश
फास्टनर्स तब मुड़ जाते हैं जब एक स्टील-फ्रेम जॉइंट सामान्य, अच्छी तरह समर्थित शियर कनेक्शन की तरह व्यवहार नहीं करता है। क्लीयरेंस, प्लेट रोटेशन, एक्सेंट्रिसिटी, होल बियरिंग क्षति और इंस्टालेशन गैप्स प्रत्येक लैटरल बल को संयुक्त शियर, बेंडिंग और कभी-कभी टेंशन में बदल सकते हैं। दिखाई देने वाले बेंड को जॉइंट के बल पाथ के बारे में साक्ष्य के रूप में देखें। एक सावधानीपूर्ण कनेक्शन समीक्षा, जिसे प्रोजेक्ट इंजीनियर की गणनाओं और निरीक्षण मानदंडों द्वारा समर्थित किया गया हो, एक टिकाऊ मरम्मत का सही आधार है।

