 EN

Como Identificar Fixadores Suspeitos Antes de Eles Alcançarem sua Junta
Um lote questionável de fixadores é um problema de controle no recebimento antes de se tornar um problema de montagem. Um parafuso ou parafuso pode parecer suficientemente semelhante ao desenho à primeira vista, mas ainda assim apresentar material, classe, forma de rosca, revestimento ou histórico de documentação incorretos. Para equipes de compras, inspetores de entrada e supervisores de obra, o objetivo útil não é emitir um veredicto laboratorial na doca. Trata-se, sim, de reconhecer inconsistências precocemente, manter o lote separado e obter as provas adequadas antes que as peças entrem em uma junta.
Este artigo utiliza fixação como um termo genérico para parafusos, porcas, parafusos de fixação, arruelas e outros componentes de fixação relacionados. O mesmo controle rigoroso se aplica, independentemente de você receber um elemento de fixação roscado para estruturas de aço, um elemento de fixação mecânico para máquinas, um elemento de fixação em aço inoxidável para ambientes úmidos ou um elemento de fixação personalizado fabricado conforme desenho.
Comece com uma regra de liberação, não com uma suposição visual
Antes da chegada de uma remessa, defina o que torna um fixação lote liberável: a ordem de compra, o desenho ou norma aplicável, a classe especificada, o acabamento, as dimensões, a quantidade, os requisitos de embalagem e os certificados exigidos. Forneça à equipe de recebimento uma escolha simples: liberar, manter em análise ou rejeitar, conforme o procedimento de qualidade do fornecedor. Isso evita que um item com aparência incomum seja aceito informalmente apenas porque a produção está aguardando.
A inspeção visual é uma ferramenta de triagem. Pode revelar uma incompatibilidade, mas não comprova a composição química, o tratamento térmico, as propriedades de tração ou a espessura do revestimento. Se a aplicação for crítica para a segurança, sujeita a cargas elevadas, corrosiva ou regida por contrato, encaminhe um lote inconsistente ao pessoal qualificado de qualidade e siga o plano de verificação especificado.
Construa uma verificação de identidade em quatro vias
Uma verificação confiável de entrada compara quatro fontes de informação: o pedido, os documentos, a embalagem e a própria peça. Qualquer discrepância entre quaisquer duas dessas fontes constitui motivo suficiente para interromper a liberação.
- Pedido e especificação: Confirme o número exato da peça, as indicações dimensionais, a designação da rosca, o material ou classe de resistência, o acabamento e a revisão. Um parafuso personalizado exige atenção especial, pois seu desenho, amostra aprovada ou plano de inspeção pode ser a única referência confiável para comparação.
- Documentos do fornecedor: Verifique se a lista de embalagem, o certificado de conformidade, o relatório de material ou ensaio, quando exigido, e quaisquer registros de rastreabilidade indicam a mesma peça e lote. Os nomes, datas, quantidades, identificadores de calor ou lote e unidades não devem apresentar conflitos.
- Embalagem e rótulos: Compare as etiquetas das caixas, das sacolas internas e dos paletes com a documentação. Etiquetas misturadas, selos danificados, códigos de lote ausentes ou uma etiqueta que não corresponda à contagem exigem revisão.
- A peça: Compare as marcações, rosca, estilo da cabeça, acabamento, dimensões e qualidade da fabricação com os requisitos aprovados. Realize amostragem em várias caixas, em vez de avaliar apenas a caixa externa.
Sinais de alerta que merecem etiqueta de retenção
As orientações da FAA norte-americana sobre peças suspeitas de não aprovação identificam diferenças no acabamento, dimensão ou cor, bem como identificação inadequada ou ausente, como motivos para investigar uma peça. Essa orientação aeronáutica não substitui sua própria especificação, mas serve como lembrete prático de que pequenas inconsistências têm importância. Para recebimento industrial comum, coloque o lote em espera quando observar um ou mais dos seguintes itens:
- Marcas na cabeça, logotipos, marcas de grau ou posições de estampagem que não correspondem à amostra aprovada, ao desenho ou à norma declarada.
- Um acabamento inesperadamente opaco, brilhante, irregular, descascado, oleoso ou inconsistente entre peças do mesmo lote.
- Danos nas roscas, rebarbas, conformação incompleta, encaixe deficiente com um calibrador de acoplamento verificado ou passo incorreto.
- Estilos de cabeça misturados, comprimentos misturados ou variação dimensional incomum dentro de embalagens supostamente idênticas.
- Certificados que omitem o identificador do lote, não identificam o material ou a qualidade solicitados ou contêm informações conflitantes do fornecedor.
- Produtos reembalados, rotulagem inexplicada novamente ou uma cadeia interrompida entre a remessa e o lote de fabricação declarado.
Não tente "compensar" a preocupação aceitando apenas as peças com boa aparência. Separe completamente o lote afetado, registre o motivo, conserve a embalagem e os documentos e notifique o contato responsável pela qualidade do fornecedor.
Utilize as marcações corretamente
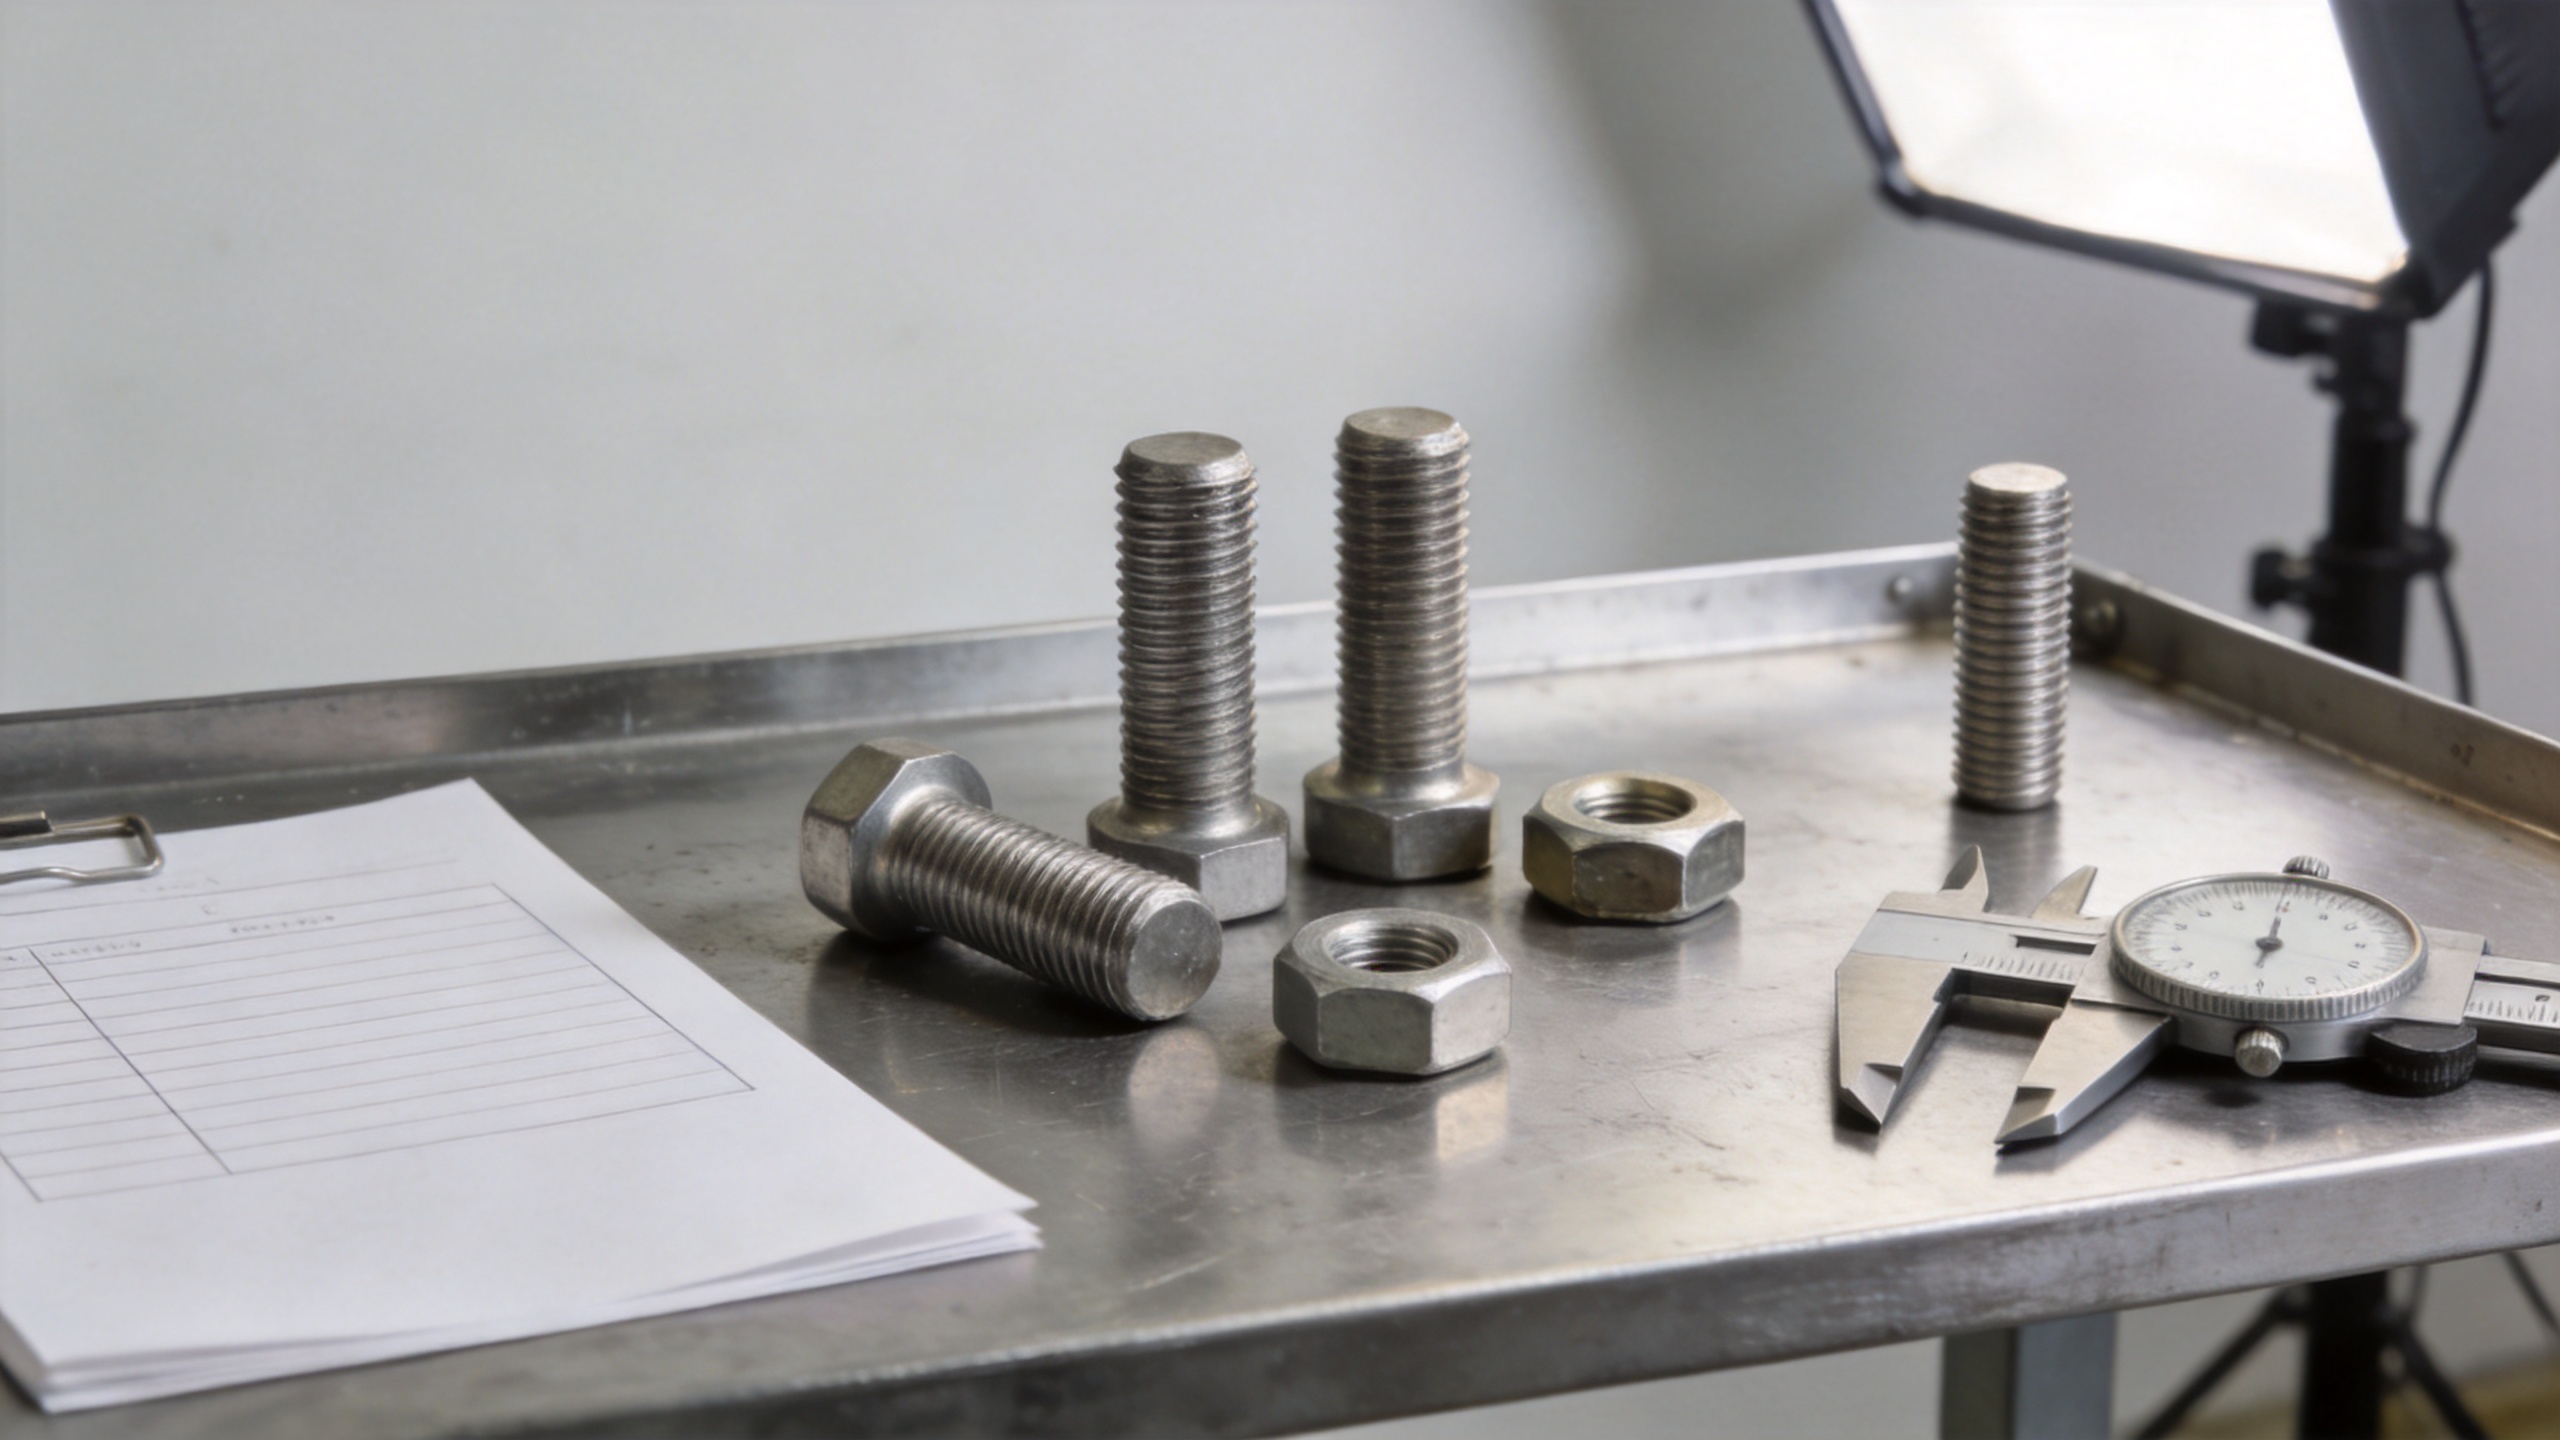
As marcações na cabeça podem ser úteis, mas não constituem, por si só, um certificado. Uma marcação pode estar ausente porque a norma aplicável a permite para determinado tamanho ou forma do produto; também pode tornar-se difícil de ler após a aplicação de revestimento. Por outro lado, uma marcação visível não garante que o material subjacente e as propriedades mecânicas atendam à ordem de compra. Compare a marcação apenas com a especificação aplicável e com a documentação aprovada pelo fornecedor.
Para um parafuso inoxidável, confirme a designação inoxidável especificada e quaisquer documentos exigidos, em vez de confiar em testes com ímã ou na cor. Para um parafuso roscado, confirme a indicação da rosca com o calibrador ou método de medição adequado. Para um parafuso mecânico numa junta sujeita a cargas, verifique se a classe de propriedades declarada, o tamanho e os componentes complementares estão alinhados com os requisitos de montagem.
Torne a rastreabilidade utilizável no cais de recebimento
A rastreabilidade deve permitir que sua equipe responda a três perguntas sem precisar reconstruir a remessa a partir da memória: O que foi recebido? Quais documentos o comprovam? Para onde foi o estoque liberado? Um registro prático vincula a data de recebimento, a ordem de compra, o fornecedor, o número da peça, o lote ou o identificador de fusão, a quantidade, a decisão do inspetor, as referências dos arquivos de documentos e o local de armazenamento ou a ordem de trabalho para a qual o estoque foi liberado.
Qingdao Jeekuu Hardware Produtos Co., Ltd. descreve informações de produção baseadas em lotes e amostragem de especificações pré-embarque como parte de seu processo de qualidade. Ao adquirir de qualquer fornecedor, os compradores podem solicitar que a etiqueta de embalagem e os documentos fornecidos utilizem uma referência de lote consistente. Isso torna uma revisão posterior mais gerenciável, especialmente quando uma única entrega é dividida entre diferentes recipientes ou ordens de serviço.
Escalar com evidências, não com suposições
Uma decisão de retenção deve ser baseada em fatos. Fotografe a etiqueta externa, a etiqueta interna, as marcações da peça e quaisquer problemas visíveis de condição; conserve uma amostra controlada; registre a quantidade e a localização de armazenamento; e liste exatamente a discrepância documental. Solicite ao fornecedor esclarecimentos, documentos corrigidos, provas de rastreabilidade ou um caminho de verificação acordado. Se o contrato exigir ensaios independentes, utilize um laboratório qualificado e ensaie a amostra representativa correta segundo o método aplicável.
Mantenha a linguagem neutra. 'Lote retido porque o código de lote na caixa difere do certificado' é mais útil do que declarar intenções. Isso protege a investigação, fornece ao fornecedor um alvo claro de resposta e evita a liberação de um fixador incerto para uma junta.
Uma lista de verificação de recebimento que sua equipe pode utilizar
| Verificar | O que comparar | Ação caso haja inconsistência |
|---|---|---|
| Identidade | Número da peça, dimensão, rosca, classe, acabamento | Retenha o lote e compare-o com o pedido ou com o desenho. |
| Documentação | Certificado, referência de lote ou calor, quantidade, identidade do fornecedor | Solicitar reconciliação antes da liberação. |
| Embalagem | Rótulos externos e internos, estado do lacre, separação por lote | Fotografar e isolar os recipientes afetados. |
| Amostra Física | Marcações, estilo da cabeça, estado da rosca, acabamento visível | Escalar para revisão qualificada ou ensaios específicos. |
| Registro | Decisão de recebimento, evidências, destino de armazenamento | Manter a vinculação até a liberação ou destinação final. |
Transformar uma inspeção pontual em um controle fornecedor.
O processo de recebimento mais robusto é repetível. Revisar as retenções por fornecedor, família de peças e tipo de discrepância. Caso surja um problema recorrente, atualizar as observações na ordem de compra, solicitar rotulagem mais clara, definir um requisito de foto de primeira peça ou pré-embarque, ou aumentar o plano amostral de recebimento para esse nível de risco. Um fixador fácil de identificar, documentar e rastrear é mais fácil de controlar antes de chegar à junta.
Para novas fontes ou fontes alteradas, solicite um plano de inspeção, um percurso de amostragem e o conjunto de documentos antes da primeira entrega em produção. Para fontes já estabelecidas, mantenha a mesma disciplina sempre que houver alteração na classificação, no acabamento, na localização de produção ou na configuração da embalagem. Essa rotina prática ajuda a equipe a tomar uma decisão de liberação com base em evidências, e não apenas na aparência.
Atribua as verificações conforme o risco do parafuso
Nem todos os fixadores exigem a mesma profundidade de recebimento. Defina o plano antes da chegada da remessa. Um fixador padrão utilizado em uma carcaça não crítica pode exigir verificações de identidade, contagem e embalagem. Um fixador roscado utilizado em uma junção estrutural ou relacionada à pressão pode exigir revisão documentada por lote, verificação dimensional e um caminho de escalonamento definido. Um fixador mecânico fornecido para uma montagem relacionada à segurança deve ser controlado conforme o desenho aplicável e os requisitos contratuais. Um fixador em aço inoxidável para local corrosivo deve ser verificado quanto à sua classificação e documentação de acabamento especificadas, não selecionado com base na aparência.
Para cada fixador personalizado, mantenha a revisão do desenho controlado junto ao registro de recebimento. Compare a amostra do fixador personalizado com as dimensões aprovadas e a especificação de rosca, em vez de compará-la com um item de catálogo visualmente semelhante. Isso evita que uma substituição de fixador passe despercebida devido a um estilo de cabeça ou acabamento superficial familiar.
Registre o resultado no nível do lote
- Registre o número da peça do fixador, o identificador do lote, a quantidade e a decisão de liberação.
- Registre se cada amostra de fixador roscado atendeu à verificação especificada da rosca.
- Registre a referência do documento utilizado para revisar cada lote de fixadores mecânicos.
- Registre a classe declarada e a documentação comprobatória para cada lote de fixadores em aço inoxidável em que o material for especificado.
- Registre a revisão do desenho e o resultado da comparação para cada entrega de fixadores personalizados.
Este registro baseado em risco não substitui os ensaios quando estes forem obrigatórios. Ele fornece a compras, qualidade e produção uma forma comum de conter um lote suspeito de fixadores enquanto as evidências são analisadas.

