 EN

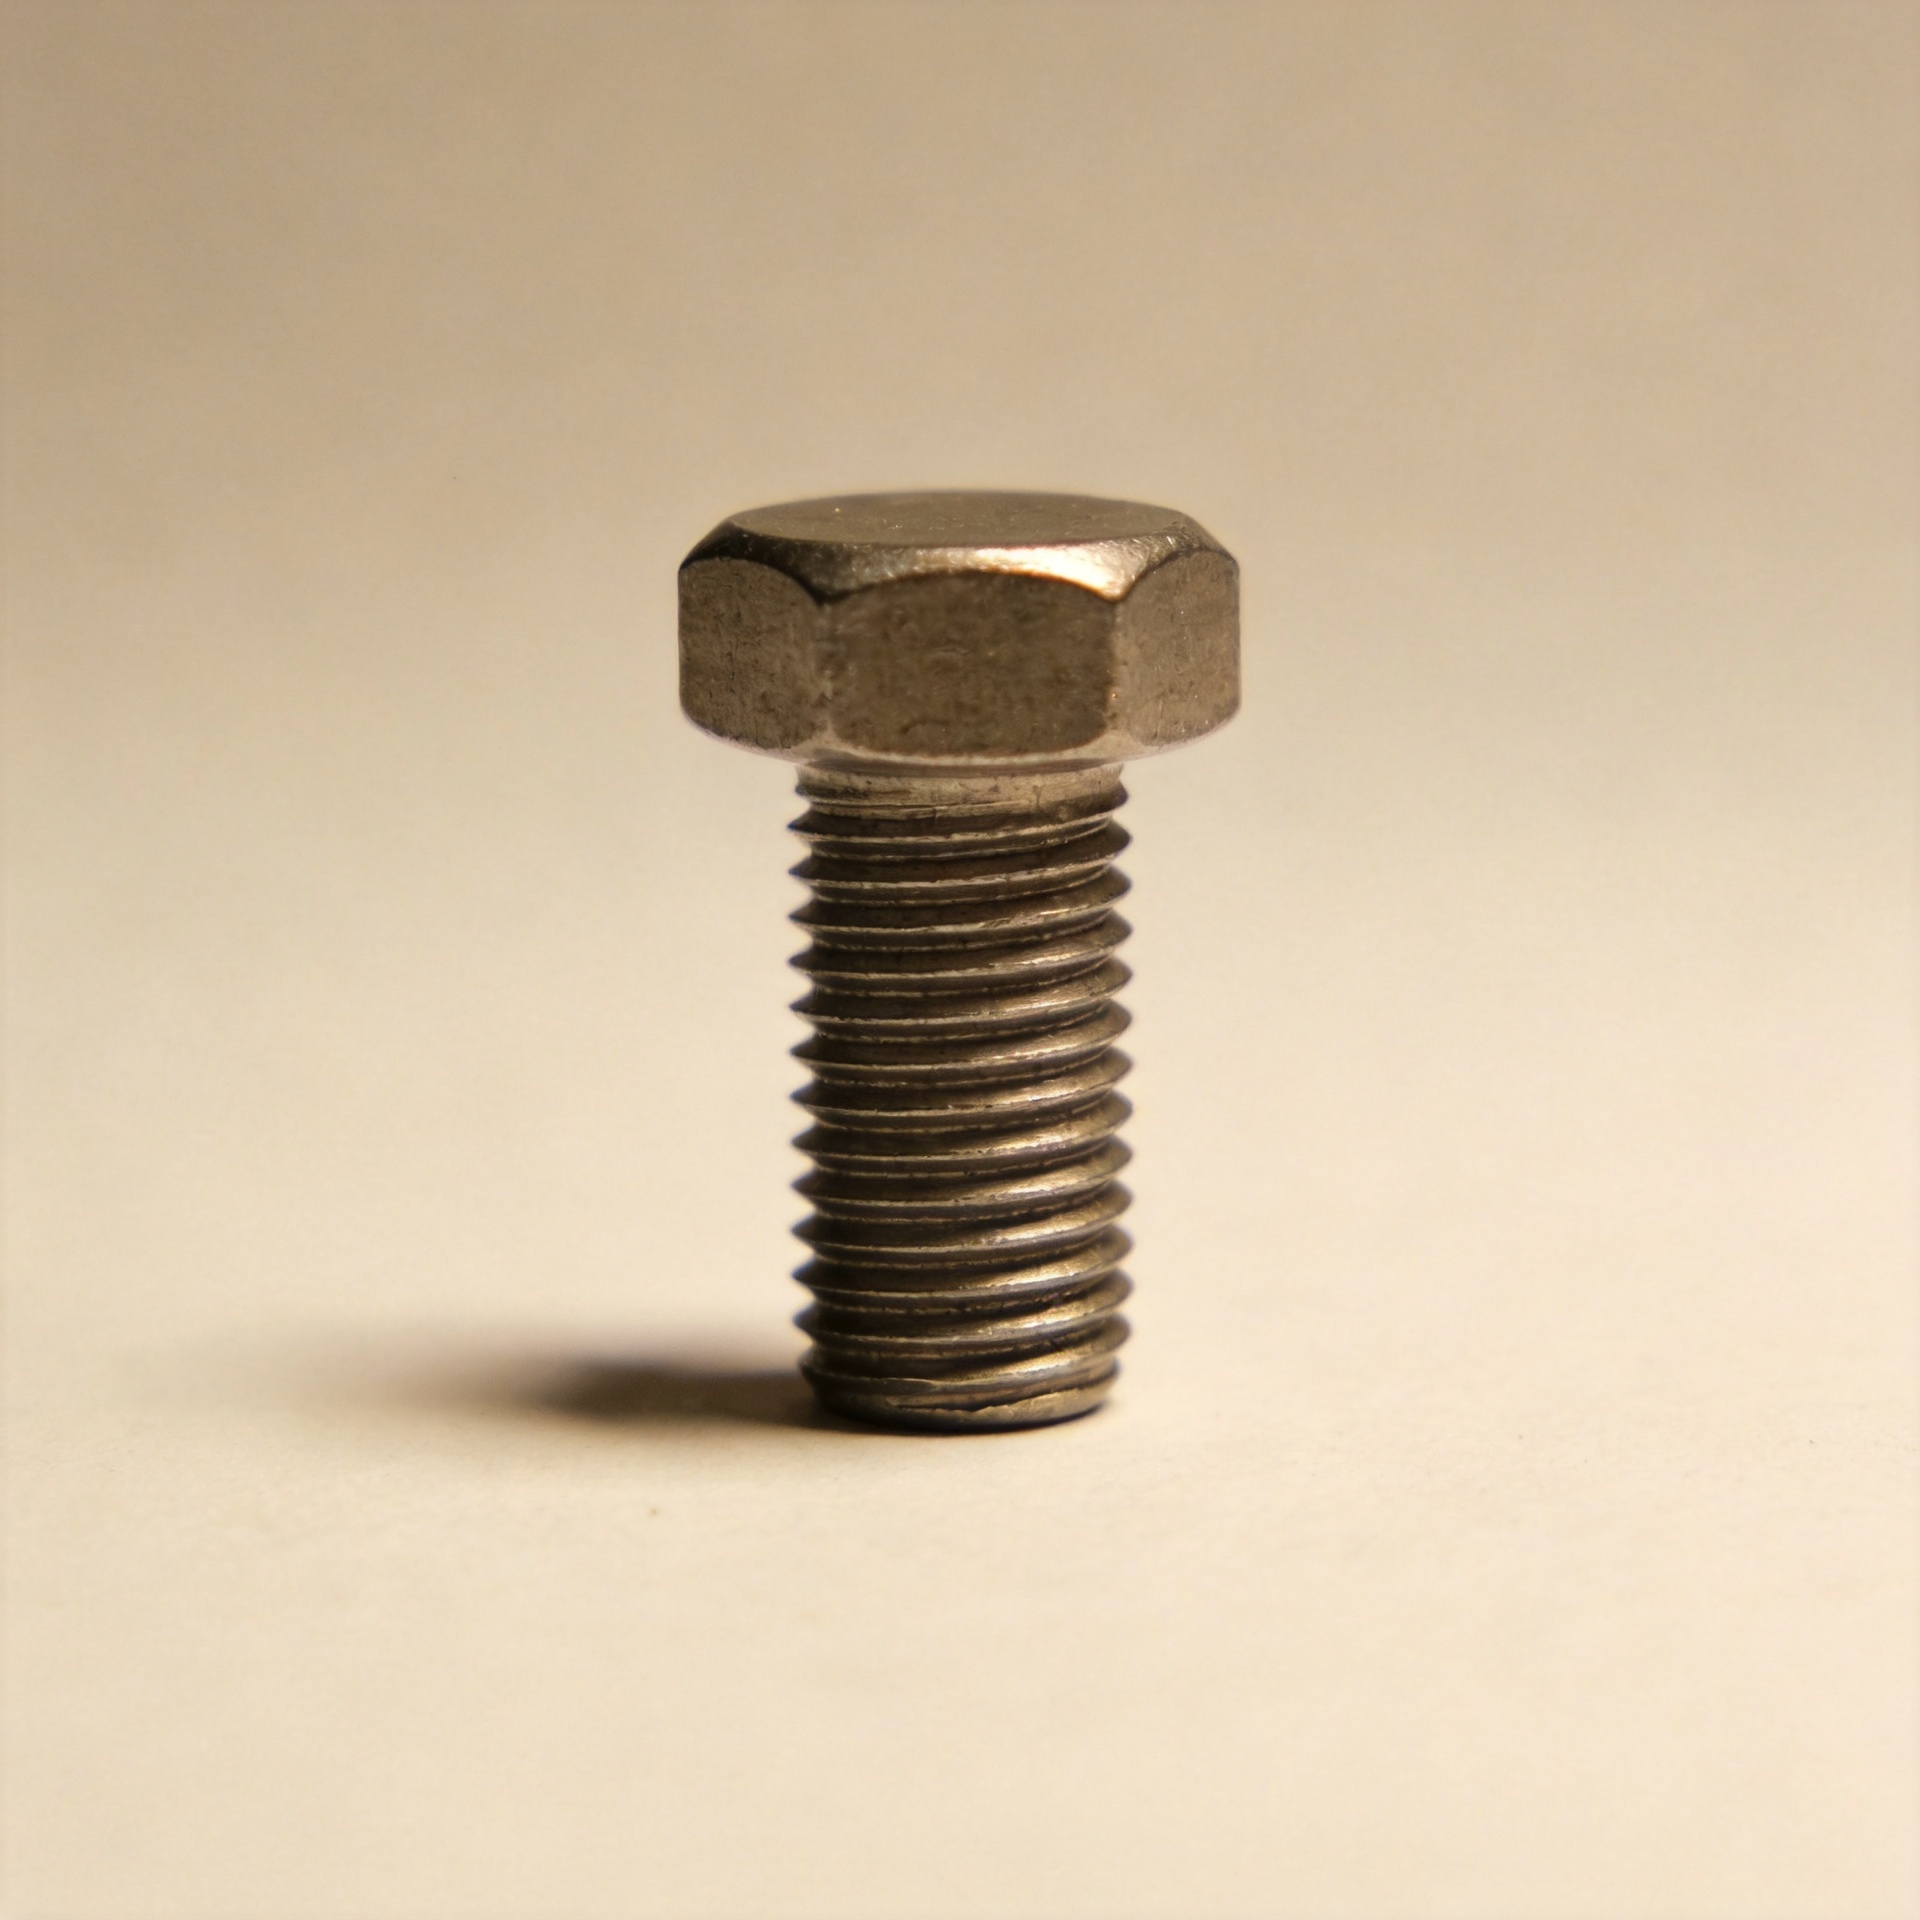
Neden Cıvata Üretim Yöntemi Kritik Bölgelerde Tane Akışını Etkiler
Yorulmaya duyarlı montajlar için Kılçık küpe sadece dişli çubuk parçalarından daha fazlasıdır. Üretim yöntemi, diş kökü çevresinde, geçiş bölgesinde ve çap değişikliği olan herhangi bir yerde metalin nasıl yer değiştirdiğini belirler. Bunlar, yerel gerilmenin ilk yükseldiği bölgelerdir. Çizimleri ve montaj koşullarını inceleyen bir bağlantı elemanı seçimi mühendisi olarak, basit bir "yuvarlanma karşıtı kesme" etiketiyle değil, yük yönü, döngüsel yükleme ve bu geçiş bölgelerindeki geometriyle başlarım.
Bu durum, parça bir sarmallı çivi flanş içinse ya da bir çift uçlu somun cıvata iki bileşeni birleştirmek içinse de geçerlidir kaynak çivi sayfaya veya yapıya bağlı veya bir şerit bolt ön yük altında. Üretim yöntemi, kontrollü bir tasarım ve süreç kararının bir girdisidir; malzeme sınıfı, ısıl işlem, yüzey durumu, temas uzunluğu ve montaj torku da yine önemlidir.
Bir pimde tane akışı ne anlama gelir
Metal tane akışı, çelik işlendiğinde oluşan yönelimli deseni tanımlar. Şekillendirilmiş bir parçada malzeme yer değiştirir ve akış çizgileri parça konturunu takip edebilir. Tornalanmış bir parçada ise geometriyi oluşturmak için malzeme kaldırılır. Bu açıklamalardan herhangi biri yalnız başına kullanım ömrünü tahmin etmez; ancak aynı nominal dişin, tekrarlayan yükleme sırasında gerilmenin bir diş dibinde veya geçiş bölgesinde yoğunlaşması nedeniyle farklı davranış sergilemesini açıklar.
İçin Kılçık küpe , kritik soru "Talaş akışı var mı?" değil. Seçilen işlem, dişin başladığı, bittiği veya işlenmemiş gövdeyle buluştuğu yerde sağlam, kontrollü bir yüzey ve elverişli yerel koşullar bırakıp bırakmadığıdır. Bir diş dibı, geometrik bir çentiktir. Eğer aynı zamanda pürüzlü, hasar görmüş, dekarbonize olmuş, kötü yuvarlanmışsa veya doğrudan bir eğilme geçişine tam olarak yerleştirilmişse, etkisi daha da belirgin hâle gelebilir.
Neden diş yuvarlama yerel koşulları değiştirir
Diş yuvarlama, hazırlanmış bir yarı mamul üzerine pres kalıplarını bastırarak bir diş oluşturur. Metal kesilmeden, yerinden oynatılarak şekillendirildiğinden bu süreç, kontur takip eden bir akış desenini koruyabilir ve diş yanaklarını ile diş diblerini soğukta şekillendirebilir. Teknik üretim kaynakları, bazı yuvarlanan diş koşullarında diş dibinde %30 civarına kadar sertleşmenin gerçekleşebileceğini belirtir. Bu rakam, her alaşım veya boyut için bir spesifikasyon değildir; ancak yorulma tasarım durumunun bir parçası olduğunda süreç seçiminin neden dikkatle incelenmesi gerektiğini gösterir.
İyi kontrol edilmiş bir yuvarlanan sarmallı çivi bu nedenle kök profili üzerinde daha pürüzsüz bir yüzey ve kök bölgesinde sıkıştırıcı kalıntı gerilim sağlayabilir. Her iki özellik de çevrimli çekme yükü altında faydalı olabilir. Sonuç yine de sac çapına, kalıp durumuna, yağlamaya, diş formuna, malzemenin sünekliğine, yuvarlama sırasına ve herhangi bir sonraki ısıl işleme bağlıdır. Bir parçanın malzeme veya geometri penceresi dışında yuvarlanması kendi kusurlarını oluşturabilir; bu, süreç doğrulamasının yerini tutmaz.
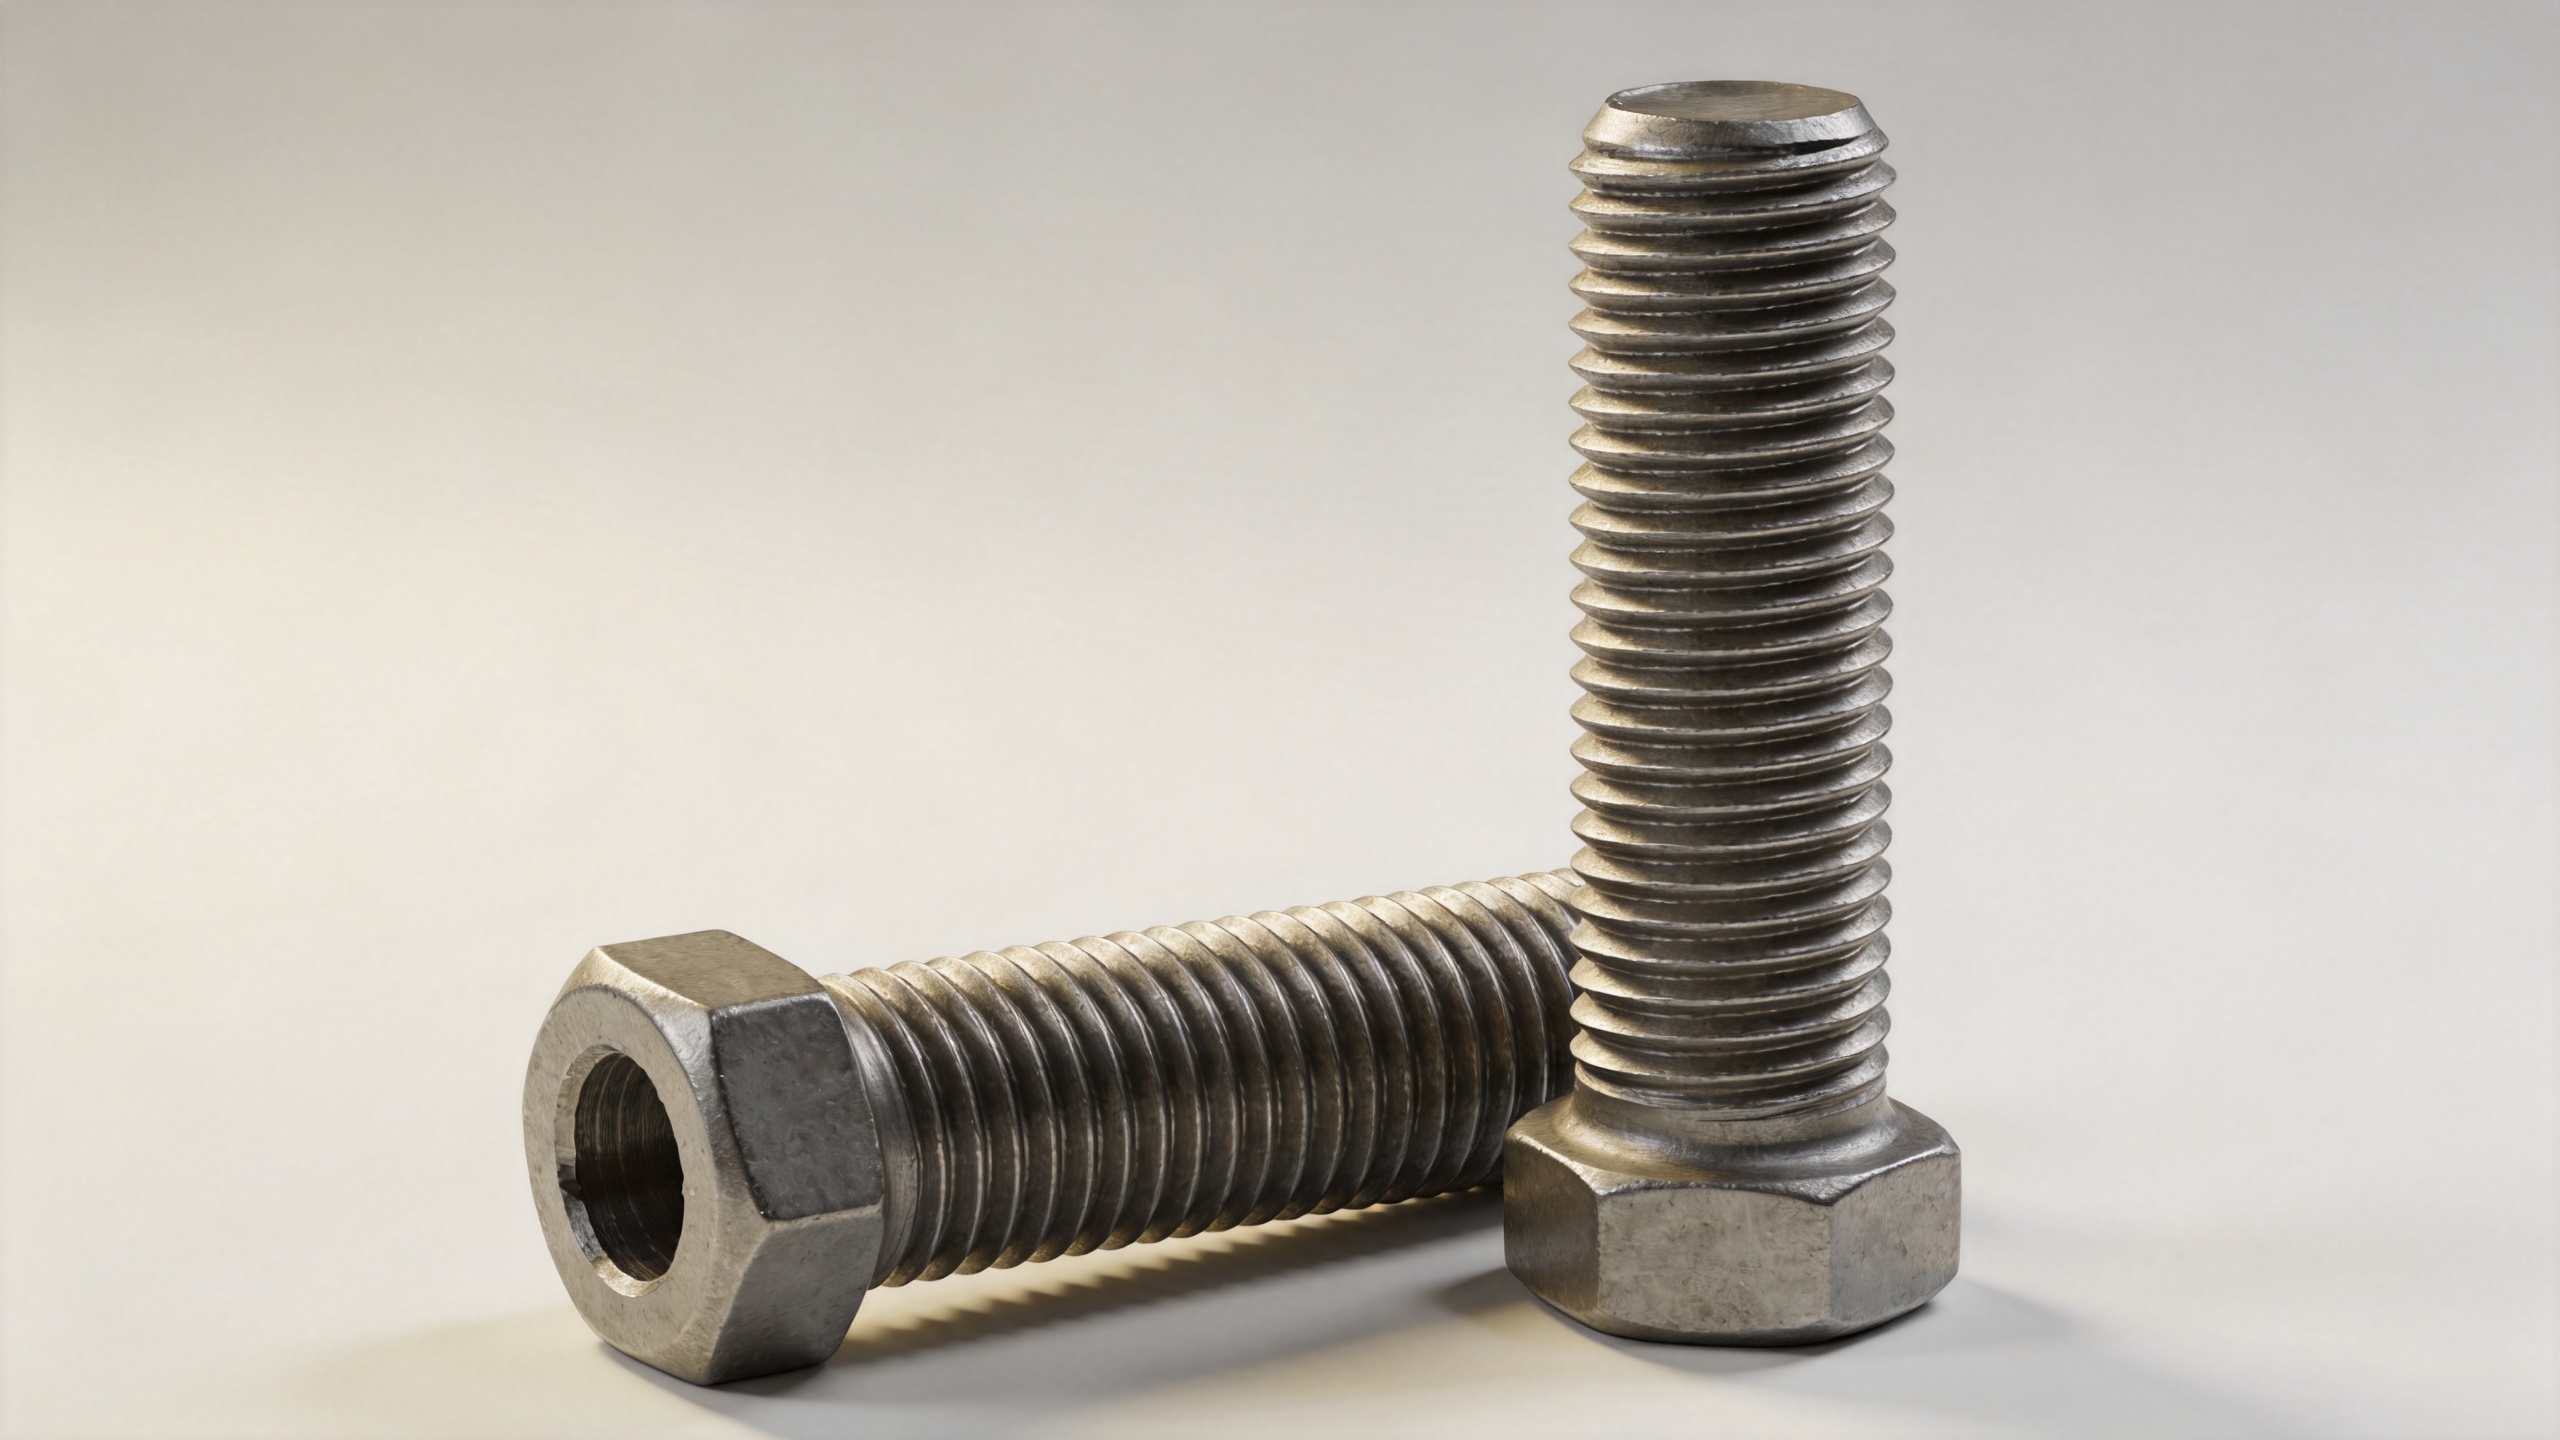
Kesme yöntemiyle üretilen dişler hâlâ pratik bir seçim olduğunda
Kesme işlemi, bir takım, matris veya taşlama işlemiyle metalin kaldırılmasıyla dişi üretir. Küçük üretim miktarları, büyük boyutlu parçalar, standart dışı profiller, onarım işleri ve yuvarlanmasının zor olduğu malzemeler veya şekiller için genellikle uygundur. Kesilmiş bir şerit bolt parça yalnızca kesilmiş olması nedeniyle reddedilmemelidir. Bunun yerine çizim incelemesi, yüzey pürüzlülüğünün, kök yarıçapının, çıkış konumunun ve muayene planının çalışma döngüsüne uygun olup olmadığını sorgulamalıdır.
Takas, orijinal yüzeyi ve dokuyu keserek bozar; ayrıca kontrol edilmediğinde takım izleri veya ani bir kök bölgesi gerilme yaratıcılar oluşturabilir. Düşük çevrimli, statik ya da hafif yüklü eklemeler için bu farklılıkların pratikte pek etkisi olmayabilir. Yüksek çevrimli titreşim, termal çevrim ya da çekmeye karşı kritik eklemeler için üretim yöntemi, tasarımcı ile tedarikçi arasında açıkça tartışılmaya değerdir.
Kritik bölgeler, diş etiketinden daha fazla dikkat gerektirir
Diş bitişi ve ilk kavrama dişleri
Bitiş bölgesi, tam diş geometrisinin gövdeye geçtiği yerdir. Kesit değişimiyle diş kökü gerilmesinin birleştiği için genellikle yorulmaya duyarlı bir alandır. Üzerinde Kılçık küpe dalgalı yük taşıyan parçalarda, kontrollü bir bitiş geometrisi belirtin ve mümkünse geçiş noktasını en yüksek eğilme bölgesinin dışına yerleştirin. Isıl işlem öncesi mi yoksa sonrası mı yuvarlama yapıldığını doğrulayın; çünkü bu sıralama boyutları ve yerel özellikleri etkileyebilir.
Çift uçlu bir cıvatanın gövdesinden dişli bölgeye geçişi
K çift uçlu somun cıvata i̇ki uçtan da dişli olup orta kısmında dişsiz bir bölüm de bulunabilir. Merkezi, iki çıkış bölgesi ve her iki ucun ilk kavrama dişi farklı yükler altında kalabilir. Eşit olmayan kavrama derinliği, farklı eşleşen malzemeler ve montaj torku yük dağılımını değiştirebilir. Parçanın tamamında aynı performansın otomatik olarak sağlanacağını varsaymak yerine her iki ucu ayrı ayrı inceleyin.
Kaynaklı bir cıvatanın birleştirme ucu
K kaynak çivi bir ikinci işlem ekler: taban malzemeye bağlanma. Kaynak birleşim noktası, ısı etkilenmiş bölge ve kaynak yapılan uç ile dişli bölüm arasındaki geçiş kendi nitelendirme gereksinimlerini taşır. Dişli bölgedeki tane akışı, uygun olmayan kaynak parametreleri, yetersiz yüzey hazırlığı veya kaynak birleşimini aşırı yüklendiren bir uygulamayı telafi edemez. Diş imalatını ve kaynak prosedürünü bağlantılı ancak ayrı kontrol unsurları olarak ele alın.
Cıvatalar için pratik bir süreç inceleme kontrol listesi
- Yükü tanımlayın: statik ön yükü, döngüsel çekme gerilmesini, eğilme, titreşim, sıcaklık değişimini ve korozyon etkisini belirleyin.
- Kritik bölgeyi belirleyin: çizim üzerinde diş uçlarını, çap değişikliklerini, ilk temas eden dişleri, kaynak geçişlerini ve kısıtlı eğilme noktalarını işaretleyin.
- Diş yolu seçimini bilinçli yapın: malzeme durumu, parti büyüklüğü, diş profili ve yorulma gereksinimi açısından haddeleme, kesme veya taşlamayı değerlendirin.
- Ham maddenin kontrolünü sağlayın: ham madde çapı, doğruluk, malzeme saflığı ve yüzey durumu, matkapların temas etmesinden önce şekillendirilmiş bir dişin kalitesini etkiler.
- Doğrulama yöntemini belirtin: uygun boyutsal kontrolleri, görsel incelemeyi, vida ölçüm aletlerini ve uygulama gerektirdiğinde süreç nitelendirmesini veya yorulma doğrulamasını kullanın.
- Sonraki işlemler için gözden geçirme yapın: ısı işlemi, kaplama, galvanizleme, taşıma, kaynak ve montaj, üretim sırasında oluşturulan yerel koşulu değiştirebilir.
Alıcıların daha net bir sorgu nasıl yazabilecekleri
Talep ederken Kılçık küpe , çap, adımı ve toplam uzunluğu dışındaki bilgileri de sağlayın. Uygulama alanını, malzeme standardını, geçerliyse dayanım sınıfını, her uçtaki diş uzunluğunu, yüzey işlemini, gerekli muayene kayıtlarını ve bağlantı noktasının çevrimli yüke maruz olup olmadığını belirtin. Bir sarmallı çivi veya şerit bolt kritik bağlantıda kullanılan vida için tedarikçiden amaçlanan diş oluşturma yöntemini ve bununla ilişkili muayene kontrollerini belirtmesini isteyin.
Birçok satın alma ekibi başlangıçta birim fiyatı üzerinde odaklanır. Ancak kritik bir montajda sahada yaşanan bir sorun sonrasında yapılan yeniden işçilik, duruş süresi ve soruşturma maliyetleri, farklı üretim yöntemleri arasındaki küçük fiyat farkını aşabilir. Daha iyi soru şu olur: Hangi kontrol edilen süreç, bu bağlantının gerçek kullanım gereksinimlerine uygun geometriye ve yerel koşula sahip bir parça üretir?
Dengeli sonuç
Üretim yöntemi, talaşlı imalatın ve yerel koşulların yönünü etkiler Kılçık küpe , özellikle diş kökleri ve geçiş bölgelerinde. Malzeme, geometri ve süreç penceresi uygunsa, yuvarlanarak oluşturulan dişler faydalı avantajlar sağlayabilir. Kesme ile oluşturulan dişler, birçok tasarım için hâlâ uygundur. Güvenilir yaklaşım, yüklemeyi, malzemeyi, diş geometrisini, eksantriklik yerini, ısıl işlemi, yüzey durumunu, birleştirme yöntemini ve doğrulama planını içeren tam sistemin değerlendirilmesidir.
Bir çift uçlu somun cıvata ,kaynak çivi , veya şerit bolt , kritik bölge incelemesi, projenin erken aşamalarında çizimle ve tedarikçiyle yapılan görüşmelerle birlikte ele alınmalıdır. Bu yaklaşım, mühendislik, kalite ve satın alma ekiplerine basit bir kurala dayanmak yerine bir üretim süreci seçmek için ortak bir temel sağlar.

