 EN

چگونه سوراخ نامنظم پیچ در ورق فلزی را بدون جوشکاری مجدد تصحیح کنیم
یک نامتعادل فیلتر سوراخ میتواند نصب سادهی یک صفحه را به یک کار زمانبر و آزاردهنده تبدیل کند. پیچ از زاویهای شروع میشود، قطعهٔ متصلشونده صاف قرار نمیگیرد، یا سوراخ موجود پس از چندین تلاش گشادتر شده است. جوشکاری مجدد ممکن است در ورقهای فلزی روکشدار، نازک یا از پیش تمامشده غیرعملی باشد. در بسیاری از موارد، یک تعمیر مکانیکی دقیق و با دقت انتخابشده، بدون افزودن گرما به صفحه، همترازی را بازیابی میکند.
از دیدگاه انتخاب پیچ، اولین پرسش این نیست «کدام» فیلتر آیا میتوانم این پیچ را به زور در این سوراخ فشار دهم؟» این بستگی دارد که اتصال تعمیرشده باید بار گیرنده را تحمل کند، در برابر لرزش مقاومت کند، بازشو را آببندی کند یا صرفاً یک پوشش سبک را نگه دارد. این تفاوت تعیین میکند که آیا استفاده از یک پیچ بزرگتر پیچ خودکاره ، یک پیچ پشتیبانشده پیچ ماشین ، یک مهرهی ریوت، یا ایجاد یک سوراخ جدید در مجاورت مناسب است.
ابتدا علت عدم همترازی سوراخ پیچ را بررسی کنید
پیش از اعمال هرگونه تغییر روی فلز، قطعهی متصلشونده را در موقعیت مورد نظر قرار داده و مرکز واقعی آن را علامتگذاری کنید. ممکن است سوراخ به نظر نادرست برسد، زیرا صفحه جابهجا شده، لبهی خمشدهای وجود دارد، سوراخ اولیه خارج از مرکز حفاری شده یا قطعه توسط یک پیچ دیگر از موقعیت خود کشیده شده است. اصلاح تنها سوراخ بدون رفع اعوجاج قطعهی متصلشونده، اغلب مشکل دومی ایجاد میکند.
- فاصلهی همپوشانی را بررسی کنید: پیش از نصب هرگونه پیچ، مطمئن شوید که قطعه بهصورت صاف و بدون تاب خوردن قرار میگیرد.
- فاصلهی لبه را بازرسی کنید: اگر سوراخ نزدیک به لبه یا خم فلز باشد، بزرگکردن آن ممکن است باعث شود مقدار کافی فلز اطراف د threads باقی نماند.
- سوراخ قدیمی را اندازهگیری کنید: قطر آن را با قطر دندانهی پیچ انتخابشده و همچنین با قطر قسمت صاف (بدون دندانه) پیچ، در صورت وجود، مقایسه کنید.
- جستجوی خسارت: سوراخهای ترکخورده، بیضوی یا بسیار لبهدار نیازمند راهحلی فراتر از قرار دادن پیچ جدید در همان سوراخ هستند.
بسیاری از تلاشهای تعمیر ناموفق میشوند، زیرا نصبکننده یک مشکل همترازی را بهاشتباه بهعنوان مشکل دندانه در نظر میگیرد. اگر اختلاف موقعیت سوراخهای متقابل از حد تنظیم جزئی بیشتر باشد، معمولاً جابهجایی قطعه یا استفاده از روش پشتیبانی، قابلاطمینانتر از فشار دادن پیچ بهصورت جانبی است.
روش تعمیر را بر اساس بار و وضعیت ورق انتخاب کنید.
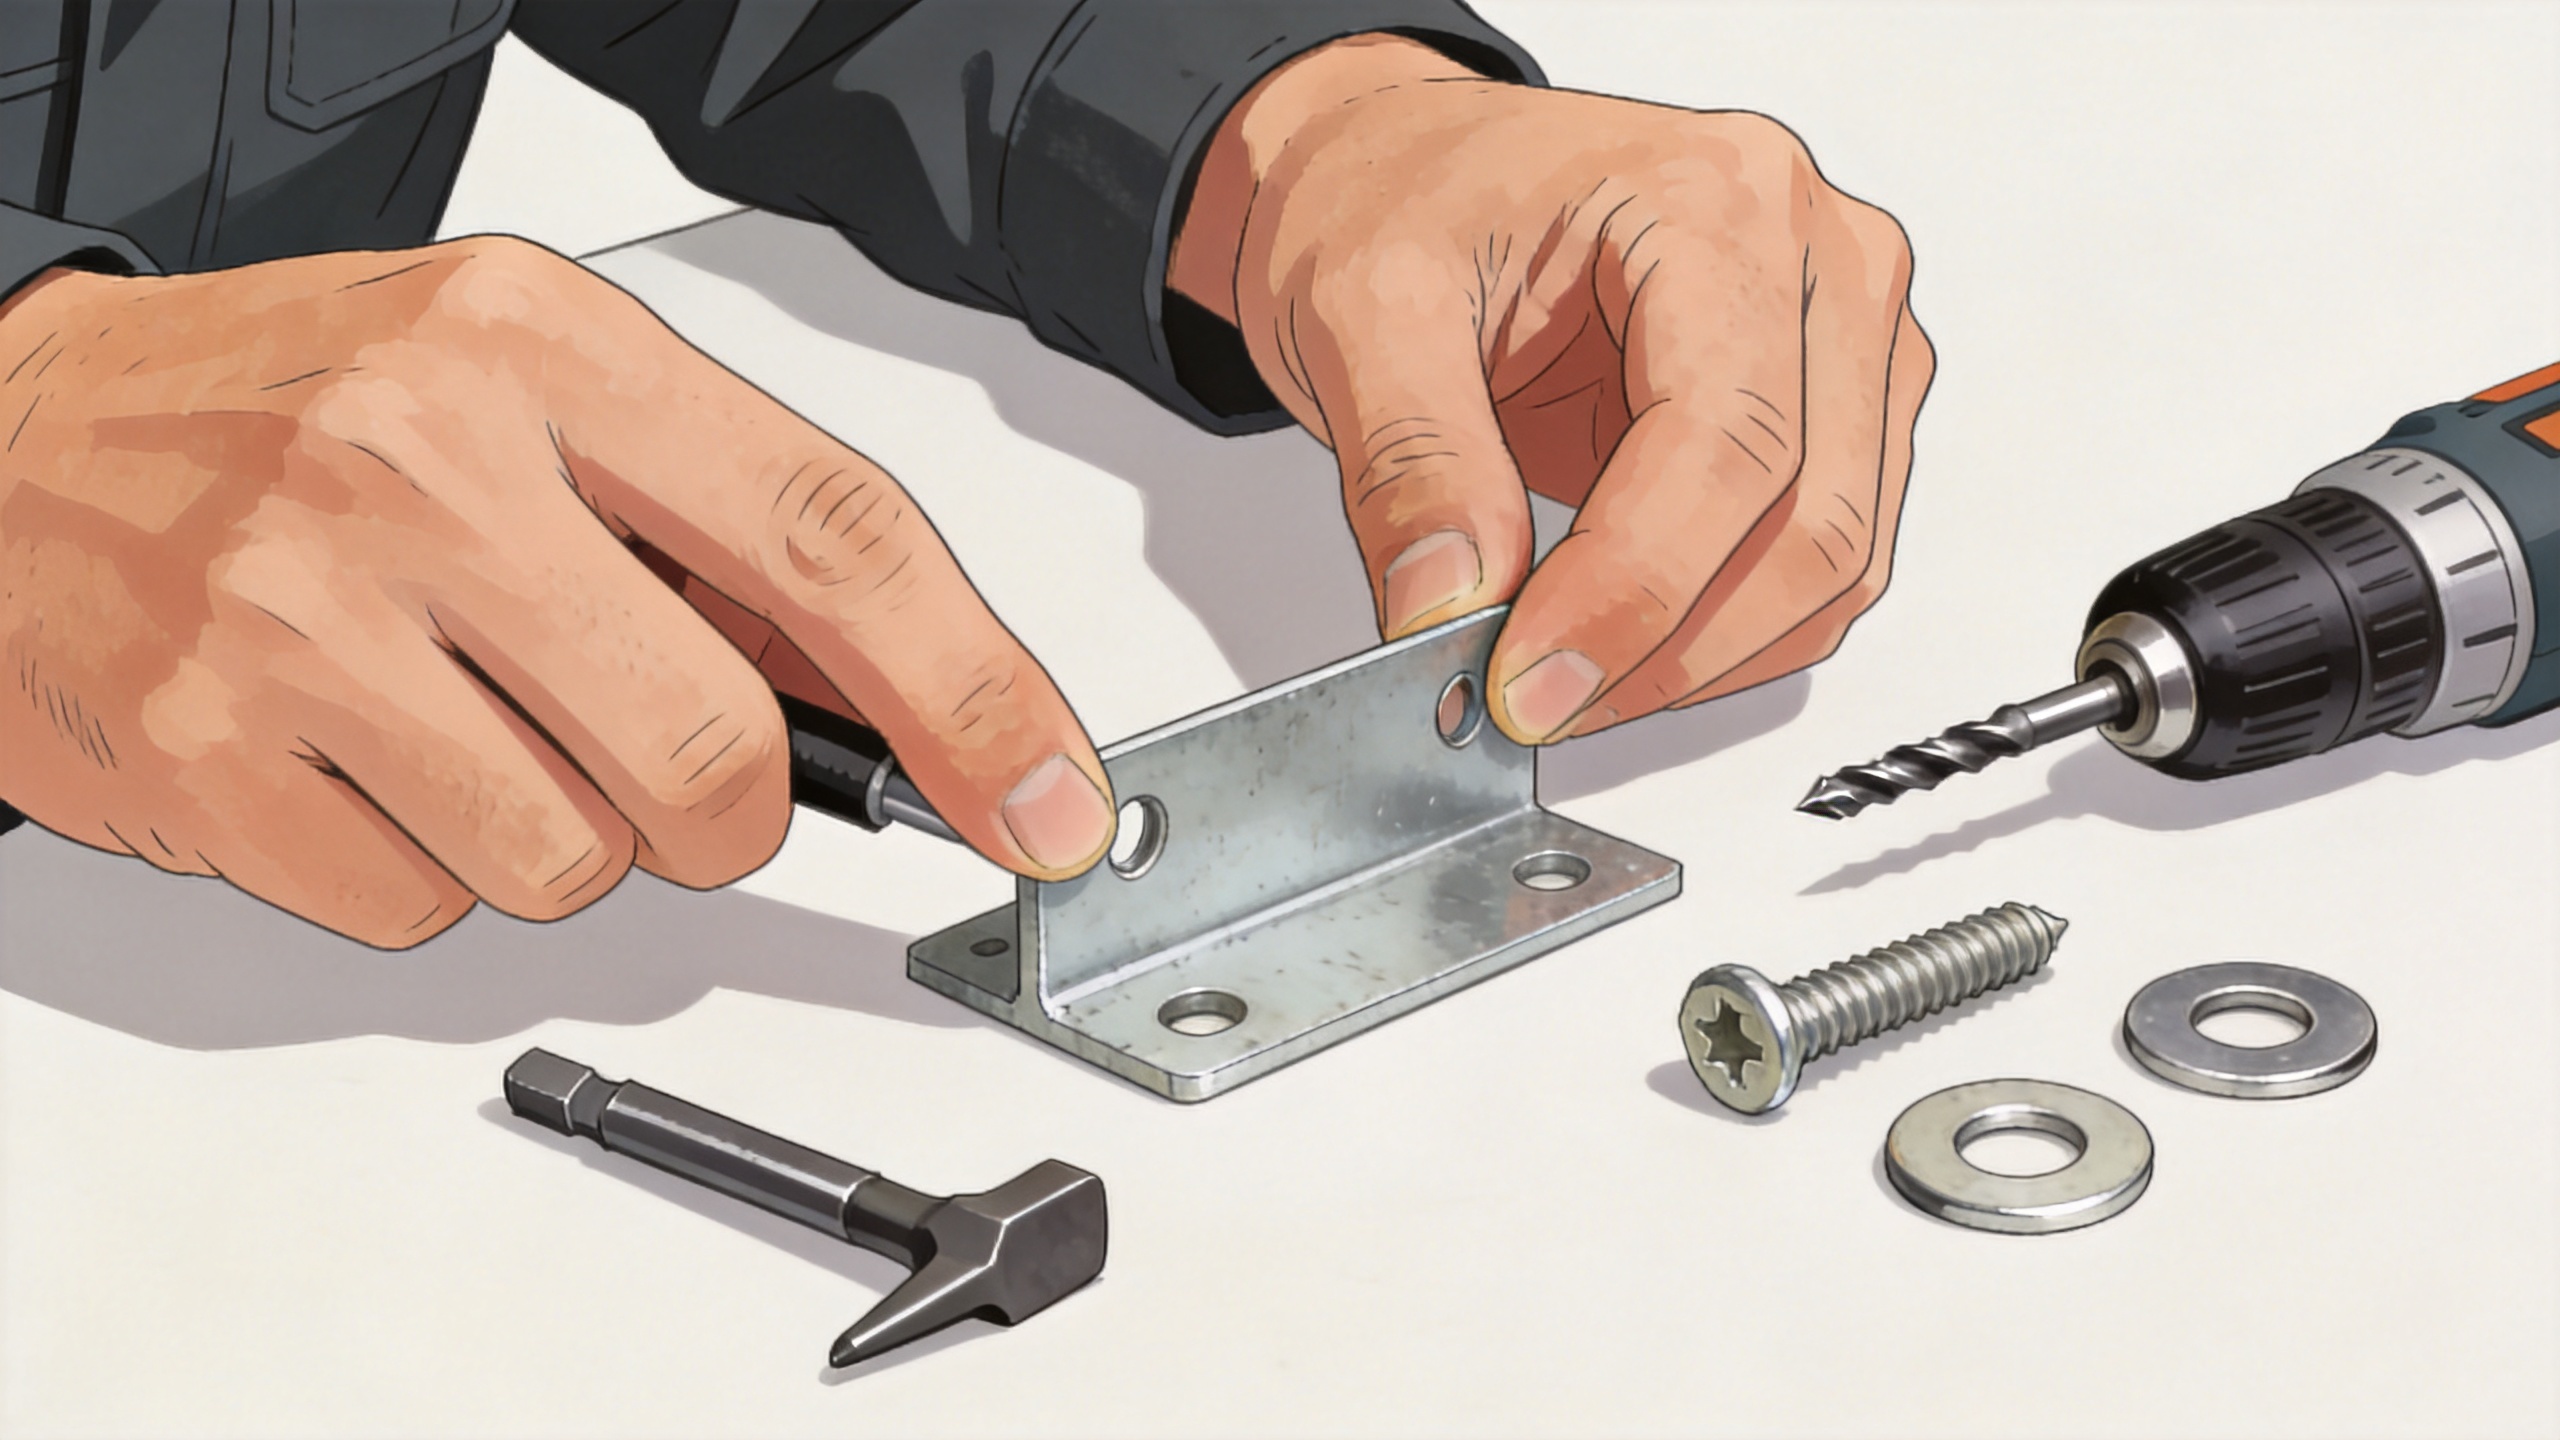
گزینهٔ ۱: سوراخ را کمی جابهجا کرده و یک سوراخ راهنماي تمیز جدید حفر کنید.
وقتی مادهٔ تخت کافی در اطراف بازشوی اصلی وجود دارد، جابهجا کردن سوراخ به فاصلهٔ کوتاهی اغلب سادهترین روش تعمیر است. برای جلوگیری از لغزش مته از نوک مرکزی استفاده کنید، با افزایش تدریجی قطر مته حفر کنید و لبههای هر دو طرف را صاف کنید. این روش زمانی به خوبی کار میکند که اتصال پیچ فلزی ورقهای از نوع سبک تا متوسط مورد نیاز باشد و سوراخ جدید فاصلهٔ لبهٔ کافی را حفظ کند و با سوراخ آسیبدیده همپوشانی نداشته باشد.
از متهٔ راهنما با اندازهای مناسب برای پیچ خودرویی خاص و ضخامت ورقه استفاده کنید، نه اینکه اندازهٔ عمومی مته را تقلید کنید. متهٔ راهنمای بزرگتر از حد لازم مقدار کافی ماده را برای تشکیل دندانهها باقی نمیگذارد؛ در مقابل، متهٔ راهنمای کوچکتر از حد لازم میتواند گشتاور بستن را افزایش دهد و ورقهٔ نازک را تحریف کند. هنگامی که کیفیت سطح یا اتصال حیاتی است، ترکیب پیچ و مته را روی قطعهای دورریز از همان ماده آزمایش کنید.
گزینهٔ ۲: استفاده از پیچ خودرویی با اندازهٔ بزرگتر
اگر بازشوی اصلی تنها کمی گشاد شده باشد و تخته هنوز مادهٔ سالمی در اطراف آن داشته باشد، اندازهٔ بزرگتر پیچ خودکاره ممکن است ر threads جدیدی ایجاد کند. این روش را فقط زمانی انتخاب کنید که سر بزرگتر بتواند ویژگیهای نزدیک را پاک کند و پیچ اصلاحشده همچنان مناسب اتصال باشد. آن را بهصورت عمودی وارد کنید؛ چون پیچی که با زاویه وارد میشود، مسیر ر thread جدید را آسیب میزند و ثبات نیروی محکمکنندگی را کاهش میدهد.
این یک تعمیر عملی برای پوششهای قابل جداشدن، نگهدارندهها و پوستههایی با بار کم است. اما برای مجموعههایی با ورق نازک، یا در معرض ارتعاش شدید، یا در کاربردهای حیاتی از نظر ایمنی کمتر مناسب است که در آن مقاومت در برابر خارجشدن و دسترسی به تعمیرات باید دقیقاً کنترل شود.
گزینهٔ ۳: استفاده از پیچ ماشینی همراه با مهره، صفحهٔ پشتی یا مهرهٔ ریوت
ا پیچ ماشین وقتی اتصال نیازمند تعمیرات تکرارپذیر، روش تنظیم مشخصی یا نیروی محکمکنندگی قابلاطمینانتری از آنچه ر threads تشکیلشده در ورق نازک ارائه میدهند، این گزینه انتخاب بهتری است. اگر دسترسی به سطح پشتی وجود داشته باشد، استفاده از مهره و واشر بار را روی سطح وسیعتری پخش میکند. اگر دسترسی محدود باشد، مهرهٔ ریوت میتواند از یک طرف، ر thread داخلی ایجاد کند — مشروط بر اینکه ضخامت ورق و محدودهٔ گرفتن (grip range) با مشخصات این درجشونده مطابقت داشته باشد.
یک صفحهٔ کوچک پشتیبند در مواردی که سوراخ اصلی بیضوی شده یا بسیار نزدیک به لبه قرار گرفته، مفید است. این صفحه بار را بر روی فلز سالم اطراف تعمیر پخش میکند. اندازهٔ صفحه را بهگونهای انتخاب کنید که بر روی فلز سالم قرار گیرد، لبههای بدون خراش را حذف کنید و در جاهایی که رطوبت وجود دارد، از موادی استفاده کنید که با خوردگی سازگان داشته باشند. این روش جایگزینی سریع برای تختهای نیست که ترک خورده، بهشدت خورده یا از نظر ساختاری تغییر شکل یافته باشد؛ چنین شرایطی نیازمند بررسی مهندسی یا تعویض قطعه است.
گزینهٔ ۴: تنها در صورتی که دسترسی امکانپذیر باشد، از سوراخی بزرگتر همراه با پیچ عبوری و واشر استفاده کنید.
برای مونتاژی غیرزیبایی که دسترسی به هر دو سطح آن امکانپذیر است، گشاد کردن دقیق سوراخ برای پیچ ماشینی، واشر و مهره میتواند یک تعمیر کنترلشده باشد. واشر باید بر روی مادهای صاف و سالم فشار وارد کند. یک پیچ ششضلعی در مواردی که فضای کافی برای استفاده از آچار وجود دارد، میتواند مناسب باشد، اما نوع سر پیچ باید بر اساس دسترسی و سطح تماس مورد نیاز تعیین شود، نه صرفاً بر اساس ظاهر.
چرا پیچ چوبی جایگزین مناسبی برای تعمیر ورق فلزی نیست
ا پیچ چوبی بر اساس الیاف چوب طراحی شده و معمولاً دارای فرم رشتهای و نوکی است که برای این زیرلایه بهینهسازی شده است. ممکن است در ورقهای نازک بهظاهر برای مدت کوتاهی در جای خود بماند، اما راهکار تعمیر قابل پیشبینی برای فلز ارائه نمیدهد. برای ورقهای فلزی، پیچ خودروشنهای مناسب برای فلز انتخاب کنید یا از پیچ ماشینی همراه با لوازم جانبی سازگون استفاده نمایید. هدف ایجاد اتصالی با عمق مشخص درگیری، تحمل مناسب زیر سرپیچ و روشی قابل اعتماد برای تنظیم شدید است.
دنبالهای عملی برای تعمیر بدون جوشکاری
- پیچ یا بست را خارج کنید و قطعات را همتراز نمایید. قطعهٔ متصلشونده را قبل از علامتگذاری مرکز جدید در موقعیت نهاییاش ثابت یا بسته نگه دارید.
- تصمیم بگیرید که آیا سوراخ قدیمی میتواند باقی بماند یا خیر. اگر پنهان باشد و استحکام اتصال را کاهش ندهد، میتوان آن را بدون استفاده رها کرد. اگر آببندی اهمیت دارد، از یک پلاگ مکانیکی سازگون یا آببندکننده در طراحی مجموعه استفاده کنید، نه اینکه آن را بهتنهایی بهعنوان مسیر انتقال بار بهکار ببرید.
- با دقت علامت بزنید و سوراخ کنید. از سوزن مرکززنی استفاده کنید، از متهای بهدرستی تیزشده بهره ببرید، در جاهای ممکن ورق نازک را از پشت پشتیبانی کنید، سپس لبههای سوراخ را صاف نمایید.
- پیچ مربع انتخابشده را روی سطح نصب کنید. کار را با دست یا با سرعت پایین درایور آغاز کنید تا پیچ دچار پیچش نادرست یا انحراف نشود.
- انطباق قطعه و بستن آن را بررسی کنید. مطمئن شوید که قطعه بهدرستی در جای خود قرار گرفته، سر پیچ بهطور یکنواخت فشار وارد میکند و اتصال هنگام بارگذاری سبک جابهجا نمیشود.
- فلزهای نمایان را محافظت کنید. پوشش یا محافظت در برابر خوردگی مناسب برای تخته و محیط خدماتی را بازگردانید.
اشتباهات رایجی که استحکام تعمیر را کاهش میدهند
سوراخ ساختاری بزرگتر از حد را با چسب پر نکنید و انتظار نداشته باشید که چسب جایگزین تعامل مکانیکی شود. پیچ بزرگتری را در لبهای ترکخورده یا بسیار نازک نفروشید. از انباشتن واشرها برای جبران موقعیت نادرست قطعه خودداری کنید. و سفتکردن بیش از حد را نیز انجام ندهید: در ورقهای نازک، گشتاور بیش از حد میتواند ر threads تشکیلشده را از بین ببرد یا ورق را قبل از رسیدن اتصال به بار بستن مفید، دیسکشکل کند.
اگر اولویت شما اتصالی قابلبرداشتن و مقاوم در برابر لرزش است، معمولاً استفاده از پیچ ماشینی با صفحهبند دسترسیپذیر یا درجۀ مناسب، بررسیپذیرتر در آینده خواهد بود. اگر اولویت سرعت در تعمیر ورقهای نازک و سبک باشد، پیچ خودرویش میتواند گزینهای مناسب باشد. تعمیر مفید آنی است که با وضعیت ورق، بار مورد نیاز و نیازهای خدماتی آینده همخوانی داشته باشد.
زمانی که باید متوقف شد و از روش تعمیر دیگری استفاده کرد
در مواردی که سوراخ در مسیر بارسازی سازهای قرار دارد، یا ورق اطراف ترکخورده یا خوردهشده است، یا اتصال درپوش یا محفظهای فشاردار یا مرتبط با ایمنی را آببند میکند، یا تعمیر باید الزامات نقشهٔ مشخصشده را برآورده کند، باید از روش تعمیر بدون جوشکاری با پیچ استفاده نکرد و روش دیگری را انتخاب کرد. در این شرایط، تغییر اندازهٔ سوراخ یا نوع پیچ بدون بررسی مجموعهٔ مونتاژ میتواند نقطهٔ شکست پنهانی ایجاد کند. با این حال، برای درپوشها و پایههای معمولی، تراز دقیق، سوراخران تمیز و پیچ مناسب میتوانند تخته را بدون نیاز به جوشکاری مجدد به سرویس بازگردانند.

