 EN

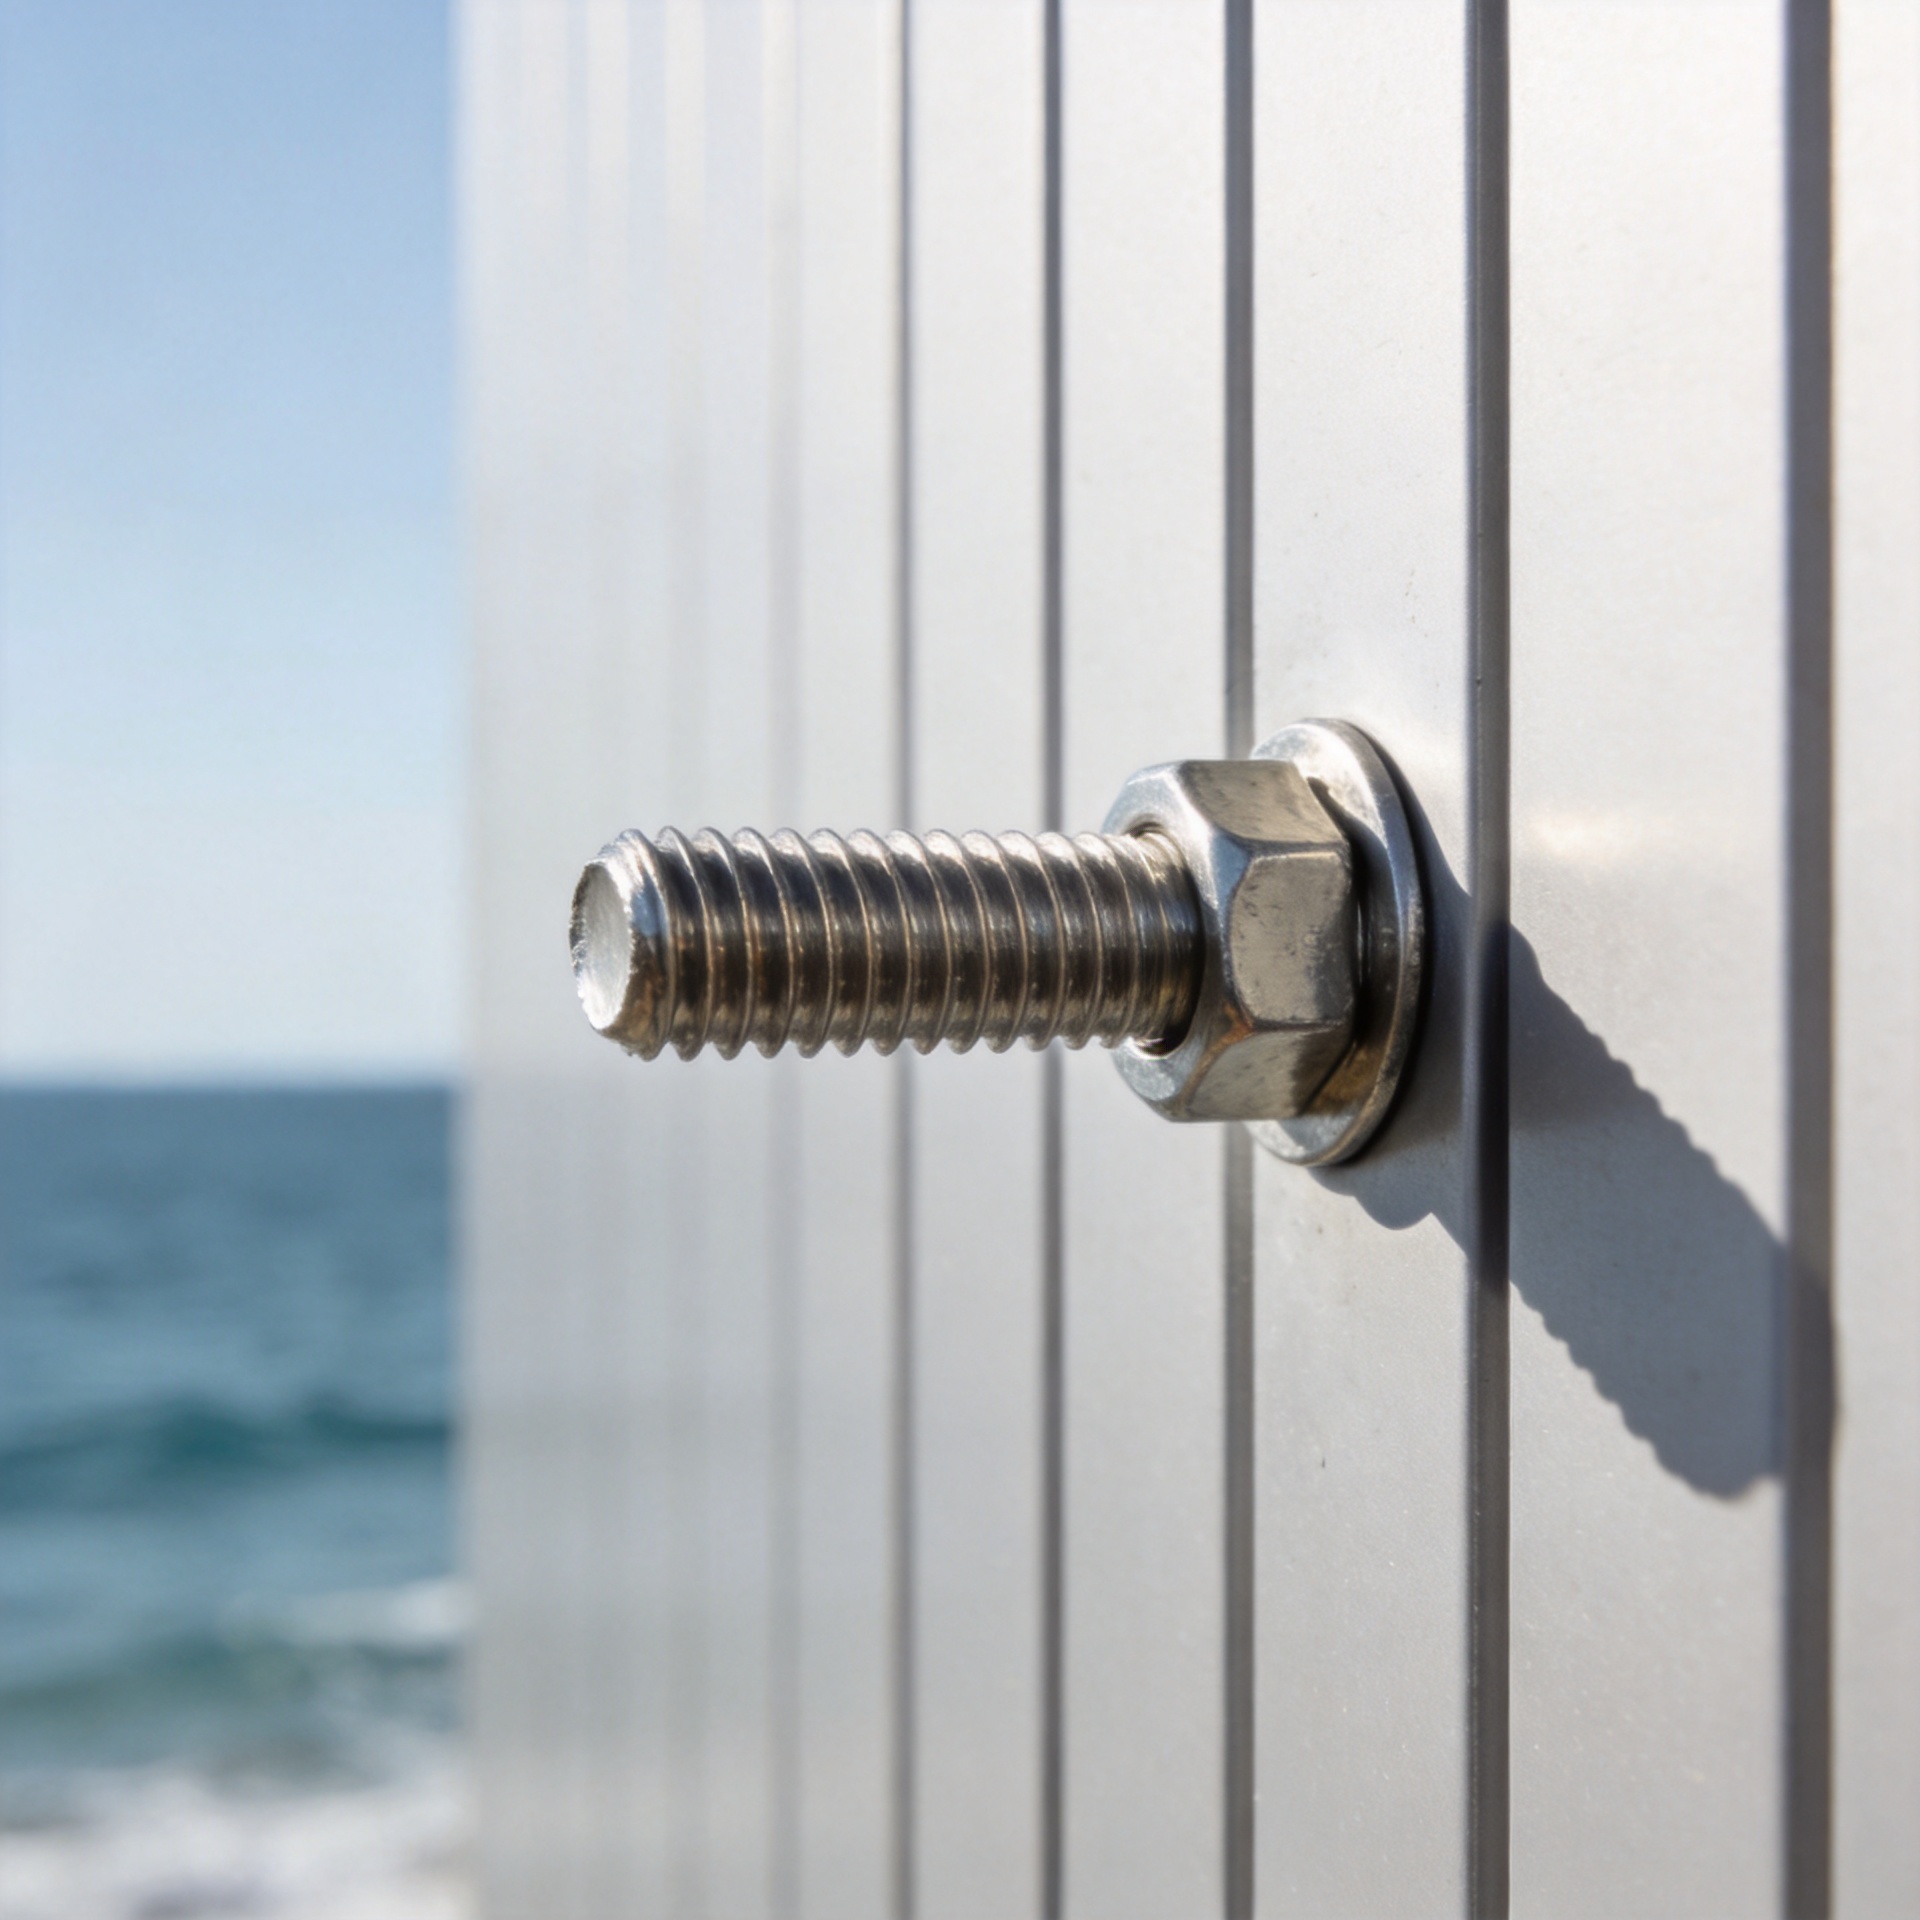
Почему нержавеющие болты подвергаются коррозии при строительстве в прибрежных зонах, несмотря на заявленную стойкость
Нержавеющая винт часто указывается при выполнении работ в прибрежной зоне с предположением, что маркировка класса решает вопрос коррозионной стойкости. Это не так. Маркировка определяет семейство материалов, тогда как установленный винт должен также выдерживать осаждение хлоридов, застойную влагу, геометрию соединения, повреждения при монтаже, контакт с другими металлами и регламент очистки объекта. Другими словами, классификация — лишь отправная точка при выборе, а не гарантия срока службы в эксплуатации.
Для закупочной команды производственного предприятия полезный вопрос звучит не просто «Это нержавеющий винт ?», а «Какой сплав, покрытие, профиль резьбы, сопрягаемые материалы, цикл экспозиции и документация по верификации имеет данный винт ?» Такой сдвиг помогает закупщикам в строительстве отличать косметические потемнения от ранних признаков локальной коррозии.
Какая именно нержавеющая сталь обеспечивает коррозионную стойкость
Нержавеющие сплавы устойчивы к коррозии благодаря образованию очень тонкой пассивной плёнки, обогащённой хромом. В чистых условиях с достаточным содержанием кислорода эта плёнка способна восстанавливаться после незначительных повреждений. В прибрежных зонах условия вокруг каждого винт . Морская соль в виде аэрозоля оседает в виде хлоридов на горизонтальных выступах, под головками крепёжных элементов, внутри резьбы и за облицовочными панелями. Роса или дождь растворяют эти отложения, образуя концентрированный электролит. При высыхании сборки соли остаются, и цикл повторяется.
Первым заметным признаком может стать «чайное пятно» — коричневое поверхностное потемнение, вызванное отложениями и продуктами коррозии. Это не означает автоматически потерю несущей способности. Более серьёзным явлением является питтинг — локальная коррозия, при которой хлориды вызывают образование мелких, но глубоких полостей. Щелевая коррозия также имеет локальный характер, но развивается в зоне с дефицитом кислорода, например, под шайбой, в нахлёсточном соединении или на границе между головкой крепёжного элемента и покрытой панелью. А винт может выглядеть приемлемо на большей части своей открытой поверхности, в то время как деградация продолжается в скрытой зоне соединения.
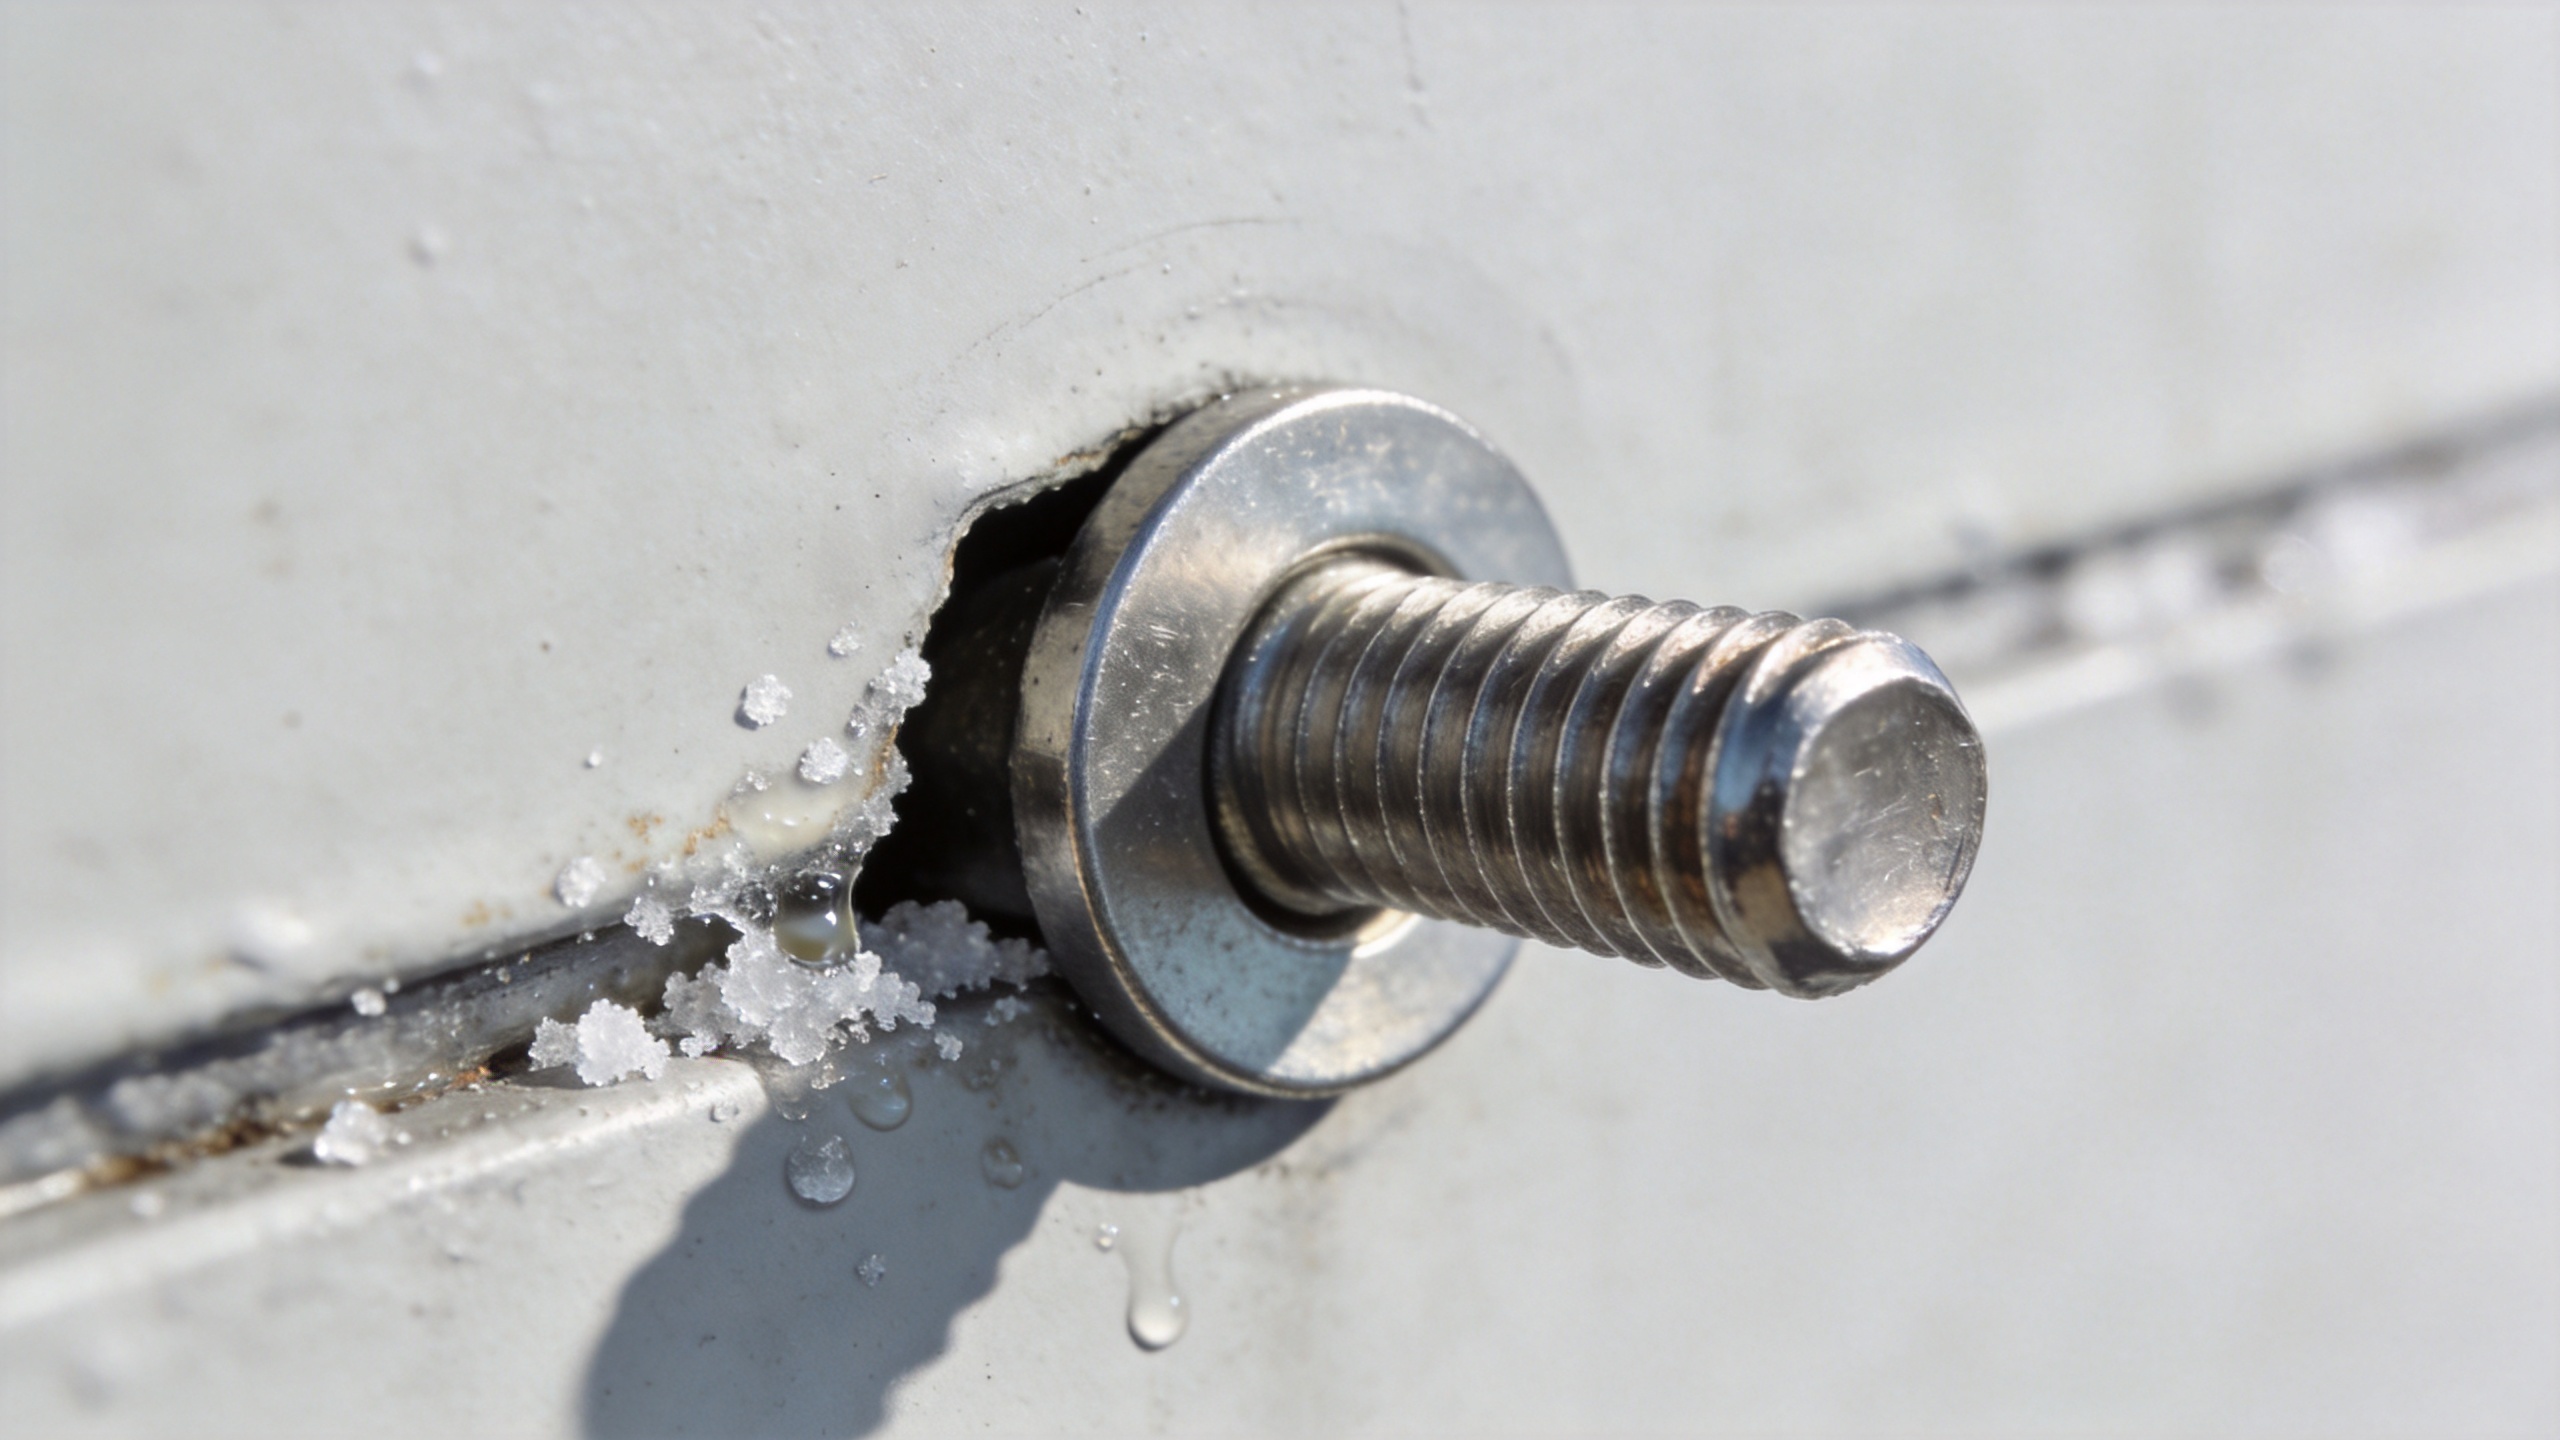
Почему обозначение марки не является рейтингом пригодности для прибрежной эксплуатации
Многие технические условия называют 304 «нержавеющей сталью», а 316 — «морской маркой». Такие обозначения удобны как краткие термины, но они не описывают всю сборку целиком. Молибден в составе 316, как правило, повышает стойкость к хлоридному питтингу по сравнению с 304. Однако это не делает сталь 316 винт иммунной к застойной морской воде, стойким отложениям, узким щелям или несовместимому материалу сопрягаемой детали. Название марки само по себе ничего не говорит об актуальном химическом составе после термообработки, прочности после холодной деформации, состоянии после механической обработки, пассивации или соответствии поставленной партии требованиям заказа.
Легко сосредоточиться на номере сплава и упустить из виду соединение. В защищённой зоне подшивки близко к берегу машинный винт может оставаться влажным дольше, чем видимо открытый крепёжный элемент, который регулярно промывается дождём. На деревянной террасе деревянный саморез может удерживать влагу и остатки консервантов на стержне. На тонком листе саморез может создавать плотный интерфейс, удерживающий загрязнения, по мере формирования резьбы. Шуруп шестигранный винт с шайбой может добавить ещё одну щель, если конструкция не обеспечивает стока и высыхания.
Пять причин раннего отказа нержавеющего шурупа в прибрежной зоне
- Соль остаётся на поверхности. Брызги, переносимые ветром, проникают значительно дальше вглубь суши, чем зоны прямого разбрызгивания. Закрытые углы, жалюзи, парапеты и крепёжные элементы на нижних поверхностях получают мало естественного ополаскивания, поэтому хлориды могут накапливаться вокруг винт .
- Соединения, удерживая влагу. Тесные нахлёсты, сжатие мягких прокладок, заусенцы, остатки герметика и участки контакта шайбы могут ограничивать доступ кислорода. Пассивная плёнка на винт нержавеющей стали имеет меньше возможностей для восстановления в этих зонах.
- Монтаж повреждает поверхность. Проскальзывание водителя, неправильный бит, чрезмерный крутящий момент или загрязнение стальным инструментом могут поцарапать крепёжный элемент или оставить в нём вкрапленные частицы. Проблема может начаться в углублении головки или в зоне выхода резьбы, а не на открытом стержне.
- Разнородные металлы образуют гальваническую пару. Если нержавеющая винт сталь контактирует с более активным металлом, а солёная вода создаёт мостик между соединяемыми деталями, коррозия может ускориться на менее благородном компоненте. В результате крепёжный элемент может потемнеть, а окружающая панель — разрушиться, даже если сам нержавеющий крепёж остаётся в основном неповреждённым.
- Указанная марка материала не подтверждена. На проектном чертеже может быть указано «316», однако маркировка на коробке не является подтверждением прослеживаемости материала. Для критически важных мест запросите информацию о заказанной марке, применимом стандарте, идентификаторе партии и документации на материал до выпуска винт на объект.
Как указать винт как часть системы
Начните с картографирования зон воздействия, а не используйте единый график крепежа для всей фасадной системы. Определите зоны, подверженные брызгам, защищённые зоны, где скапливается соль, вентиляционные зазоры, места контакта различных металлов, виды обработки древесины и участки, недоступные для осмотра бригадами. Затем уточните требуемый сплав и комплект подтверждающих документов для каждой зоны. Поставщик с возможностью отслеживания партий и документально подтверждёнными входным и выходным контролем может обеспечить более строгую проверку винт спецификация.
Сформулируйте описание закупки так, чтобы оно охватывало не только диаметр и длину. Укажите марку сплава, тип резьбы, форму головки, требуемое покрытие или пассивирование (при необходимости), материал сопрягаемой детали, детали шайбы или изолирующего элемента, применимый стандарт размеров и возможность отслеживания партии. Для машинный винт уточните совместимый материал резьбовой вставки или гайки. деревянный саморез проверьте виды древесины, способные удерживать влагу, и химию применяемых антисептиков. саморез оцените совместимость покрытий и способность соединения к отводу воды. шестигранный винт перед монтажом убедитесь в наличии достаточного доступа к фланцу, шайбе и посадочному гнезду.
Детали монтажа столь же важны, сколько и выбор сплава
Прежде чем бригада приступит к работе, используйте образец панели для проверки правильности зацепления инструмента, практики сверления направляющих отверстий, диапазона крутящего момента и условий посадки. Цель — не достижение максимального крутящего момента, а обеспечение надёжного винт соединения без срыва резьбы, деформации прокладки или повреждения головки болта. Держите абразивную пыль из углеродистой стали и неочищенные инструменты вдали от работ со сталью нержавеющей. Храните коробки в сухом месте, на поддонах или другой подставке, чтобы крепёж не попадал на место монтажа в загрязнённой упаковке или при наличии стоячей воды.
Там, где конструкция позволяет, применяйте изолирующие шайбы, втулки или разделительные материалы для контроля контакта разнородных металлов. Выполняйте нахлёсты так, чтобы обеспечить сток жидкости, а не образование капиллярного кармана. Не маскируйте зоны сопряжения, склонные к коррозии, герметиком без предусмотренного плана технического обслуживания. Небольшое изменение, позволяющее головке болта высыхать, может оказаться ценнее необоснованного повышения номинального класса прочности. винт головке болта высыхать, может оказаться ценнее необоснованного повышения номинального класса прочности.
Инспекция и техническое обслуживание: различайте пятна от коррозионного поражения
Установите интервал осмотра на основе степени воздействия, а не по общему календарному графику. Сначала проверьте защищённые и медленно высыхающие зоны: под головками крепёжных элементов, вокруг шайб, внутри нахлёстов панелей и в самых низких точках сборок. Отдельно зафиксируйте пятна, шероховатость, красно-коричневые отложения, ослабление и язвы. Поверхностные пятна могут потребовать очистки и анализа системы водоотвода; наличие язвы, коррозии в щелях или потери сечения требует инженерной оценки поражённых винт и смежных материалов.
Применяйте методы очистки, соответствующие используемой материалосистеме, и соблюдайте инструкции по техническому обслуживанию проекта. Абразивные инструменты, оставляющие частицы чужеродной стали, могут усугубить исходную проблему. Если повторяющаяся неисправность обнаружена в пределах одной партии или на одном фасаде, сохраните репрезентативные крепёжные элементы вместе с их упаковкой для последующего анализа прослеживаемости вместо полной замены до сбора доказательств.
Практический контрольный список для крепёжных элементов в прибрежных условиях
- Классифицируйте зоны прямого распыления, воздушного переноса соли, защищённого осаждения и промывки.
- Сопоставьте каждую винт оценка риска коррозии при экспозиции и в зонах щелей, а не только по маркетинговой маркировке.
- Подтвердите совместимость соединяемых металлов, шайб, покрытий, обработки древесины и пути отвода воды.
- Запросите идентификацию партии и документацию по материалу для крепёжных изделий, критически важных для проекта.
- Протестируйте метод завинчивания и крутящий момент на реальной сборке.
- Запланируйте доступ для очистки и осмотра в местах, где может накапливаться соль.
Главный вывод прост: нержавеющая сталь устойчива к коррозии, но не является полностью коррозионностойкой. В прибрежных условиях винт она демонстрирует хорошую работоспособность, когда выбор сплава, подтверждённые поставки, конструкция соединения, контроль монтажа и техническое обслуживание действуют согласованно. Рассматривайте крепёж как один из элементов сборки, и обозначение марки стали становится полезным доказательством, а не ложной гарантией.

