 EN

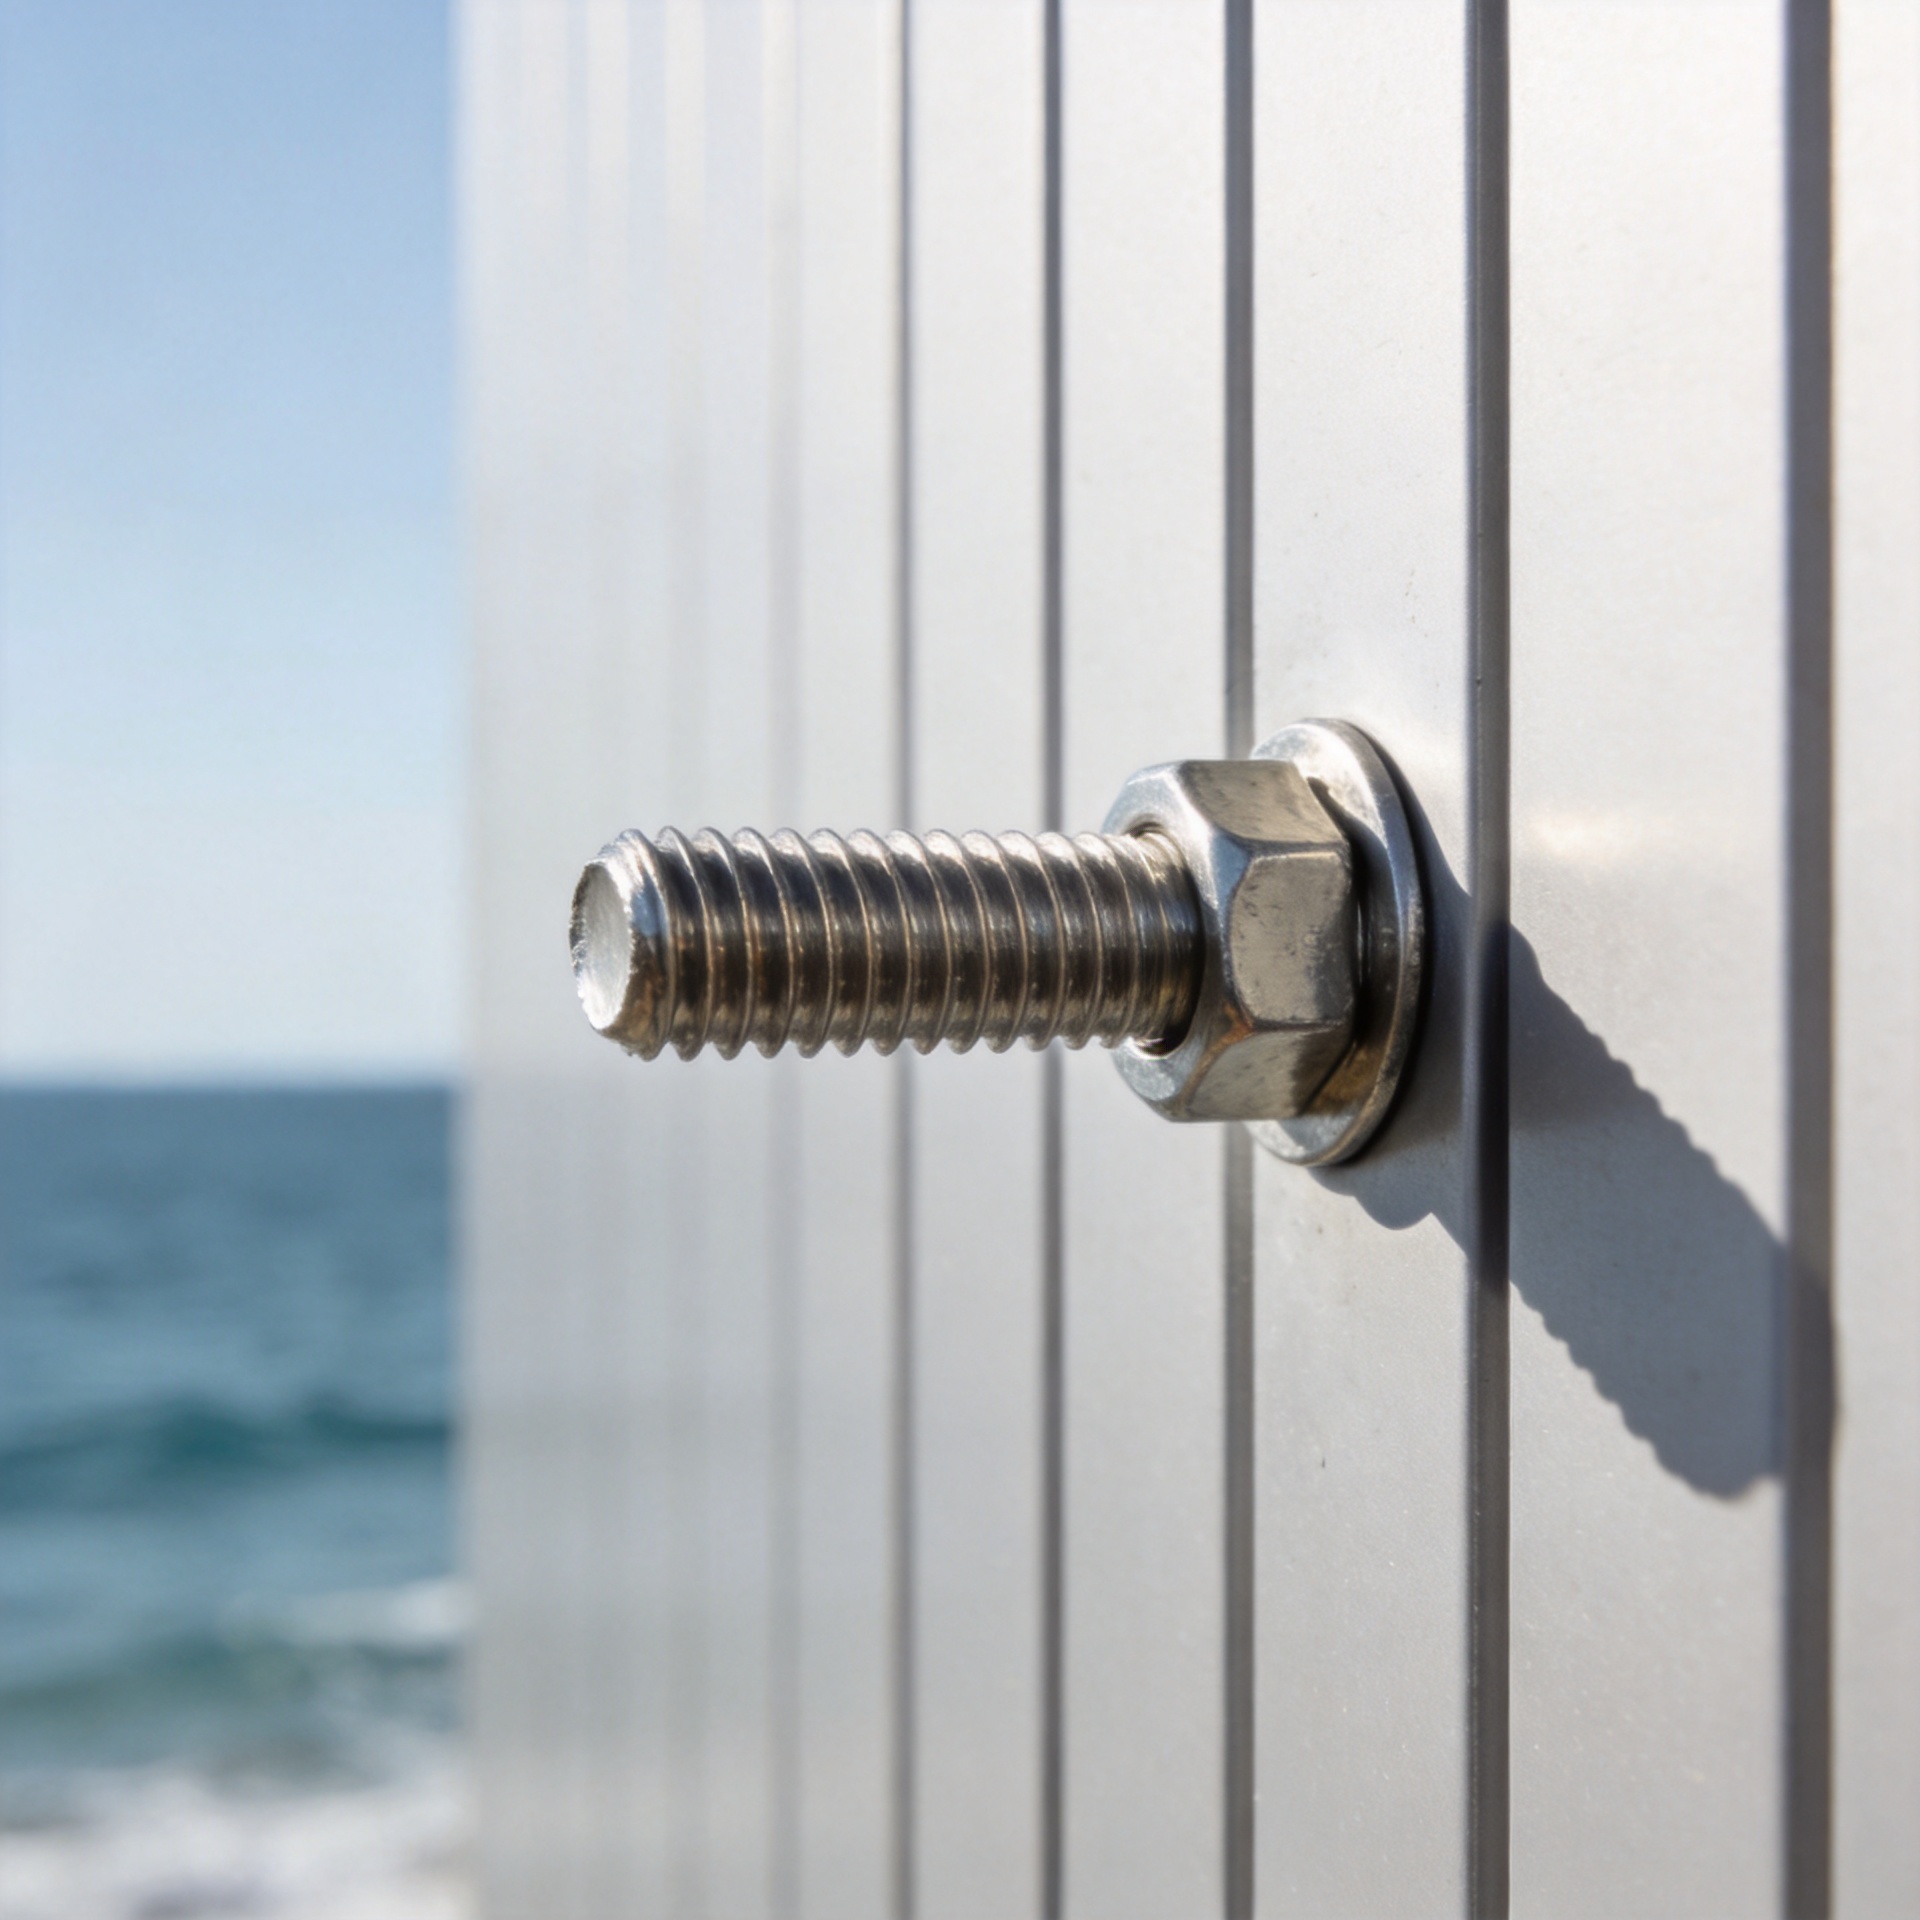
Neden Paslanmaz Çelik Vidalar, Derecelendirmelerine Rağmen Sahil Bölgelerindeki Yapımalarda Korozyona Uğrar?
Bir stainless vurulmuş📌 genellikle kıyı bölgesinde yapılacak bir iş için paslanmaz çelik olarak belirtilebilir; ancak bu, paslanmaz çelik sınıf etiketinin korozyon sorusunu çözeceğini varsayar. Böyle değildir. Etiket, bir malzeme ailesini tanımlar; ancak monte edilen vurulmuş📌 aynı zamanda klorür birikimlerine, sıkışmış neme, birleşim geometrisine, taşıma hasarına, diğer metallerle temasına ve projenin temizlik rutinine de dayanmalıdır. Başka bir deyişle, bir sınıflandırma, seçim için bir başlangıç noktasıdır; ancak sahada yaşam süresi garantisi değildir.
Bir üretim satın alma ekibi için yararlı soru yalnızca "Bu paslanmaz çelik mi?" değil, vurulmuş📌 mi?" sorusu değildir. Doğrusu "Bu vurulmuş📌 hangi alaşımdan yapılmıştır, hangi yüzey işlemine tabi tutulmuştur, hangi diş formuna sahiptir, hangi eşleştirilmiş malzemelerle kullanılacaktır, hangi maruziyet döngüsüne maruz kalacaktır ve doğrulama kaydı nedir?" Bu yaklaşım, inşaat satın alma ekiplerinin estetik renk değişikliklerini lokal korozyonun erken uyarı işaretlerinden ayırmasına yardımcı olur.
Aslında hangi paslanmaz çelik korozyona direnmektedir
Paslanmaz alaşımlar, çok ince bir krom zengini pasif film oluşturarak korozyona direnç gösterir. Temiz ve oksijenli koşullarda bu film küçük hasarlardan sonra yeniden oluşabilir. Kıyıya yakın bölgelerde çevredeki koşullar her zaman değişir. vurulmuş📌 deniz tuzu aerosolü, yatay çıkıntılar üzerinde, başlıkların altlarında, dişlerin içinde ve kaplamaların arkasında klorür bırakır. Çiy veya yağmur bu birikimleri yoğun bir elektrolit çözeltisine dönüştürür. Montaj kuruduktan sonra tuzlar kalır ve döngü tekrar başlar.
İlk görülebilir sorun çay lekesi olabilir: birikintiler ve korozyon ürünlerinden kaynaklanan kahverengi yüzey renk değişimi. Bu durum otomatik olarak yapısal bir arıza anlamına gelmez. Daha ciddi bir durum ise çukur korozyonudur; burada klorür saldırısı küçük, derin oyuklar oluşturur. Çatlak korozyonu da benzer şekilde yerel olur ancak bir vida başı ile kaplamalı bir panel arasındaki aralık gibi oksijensiz bir boşlukta gelişir. vurulmuş📌 bozulma gizli birleştirme alanlarında ilerlerken, çoğu açığa çıkan yüzeyinde kabul edilebilir görünür.
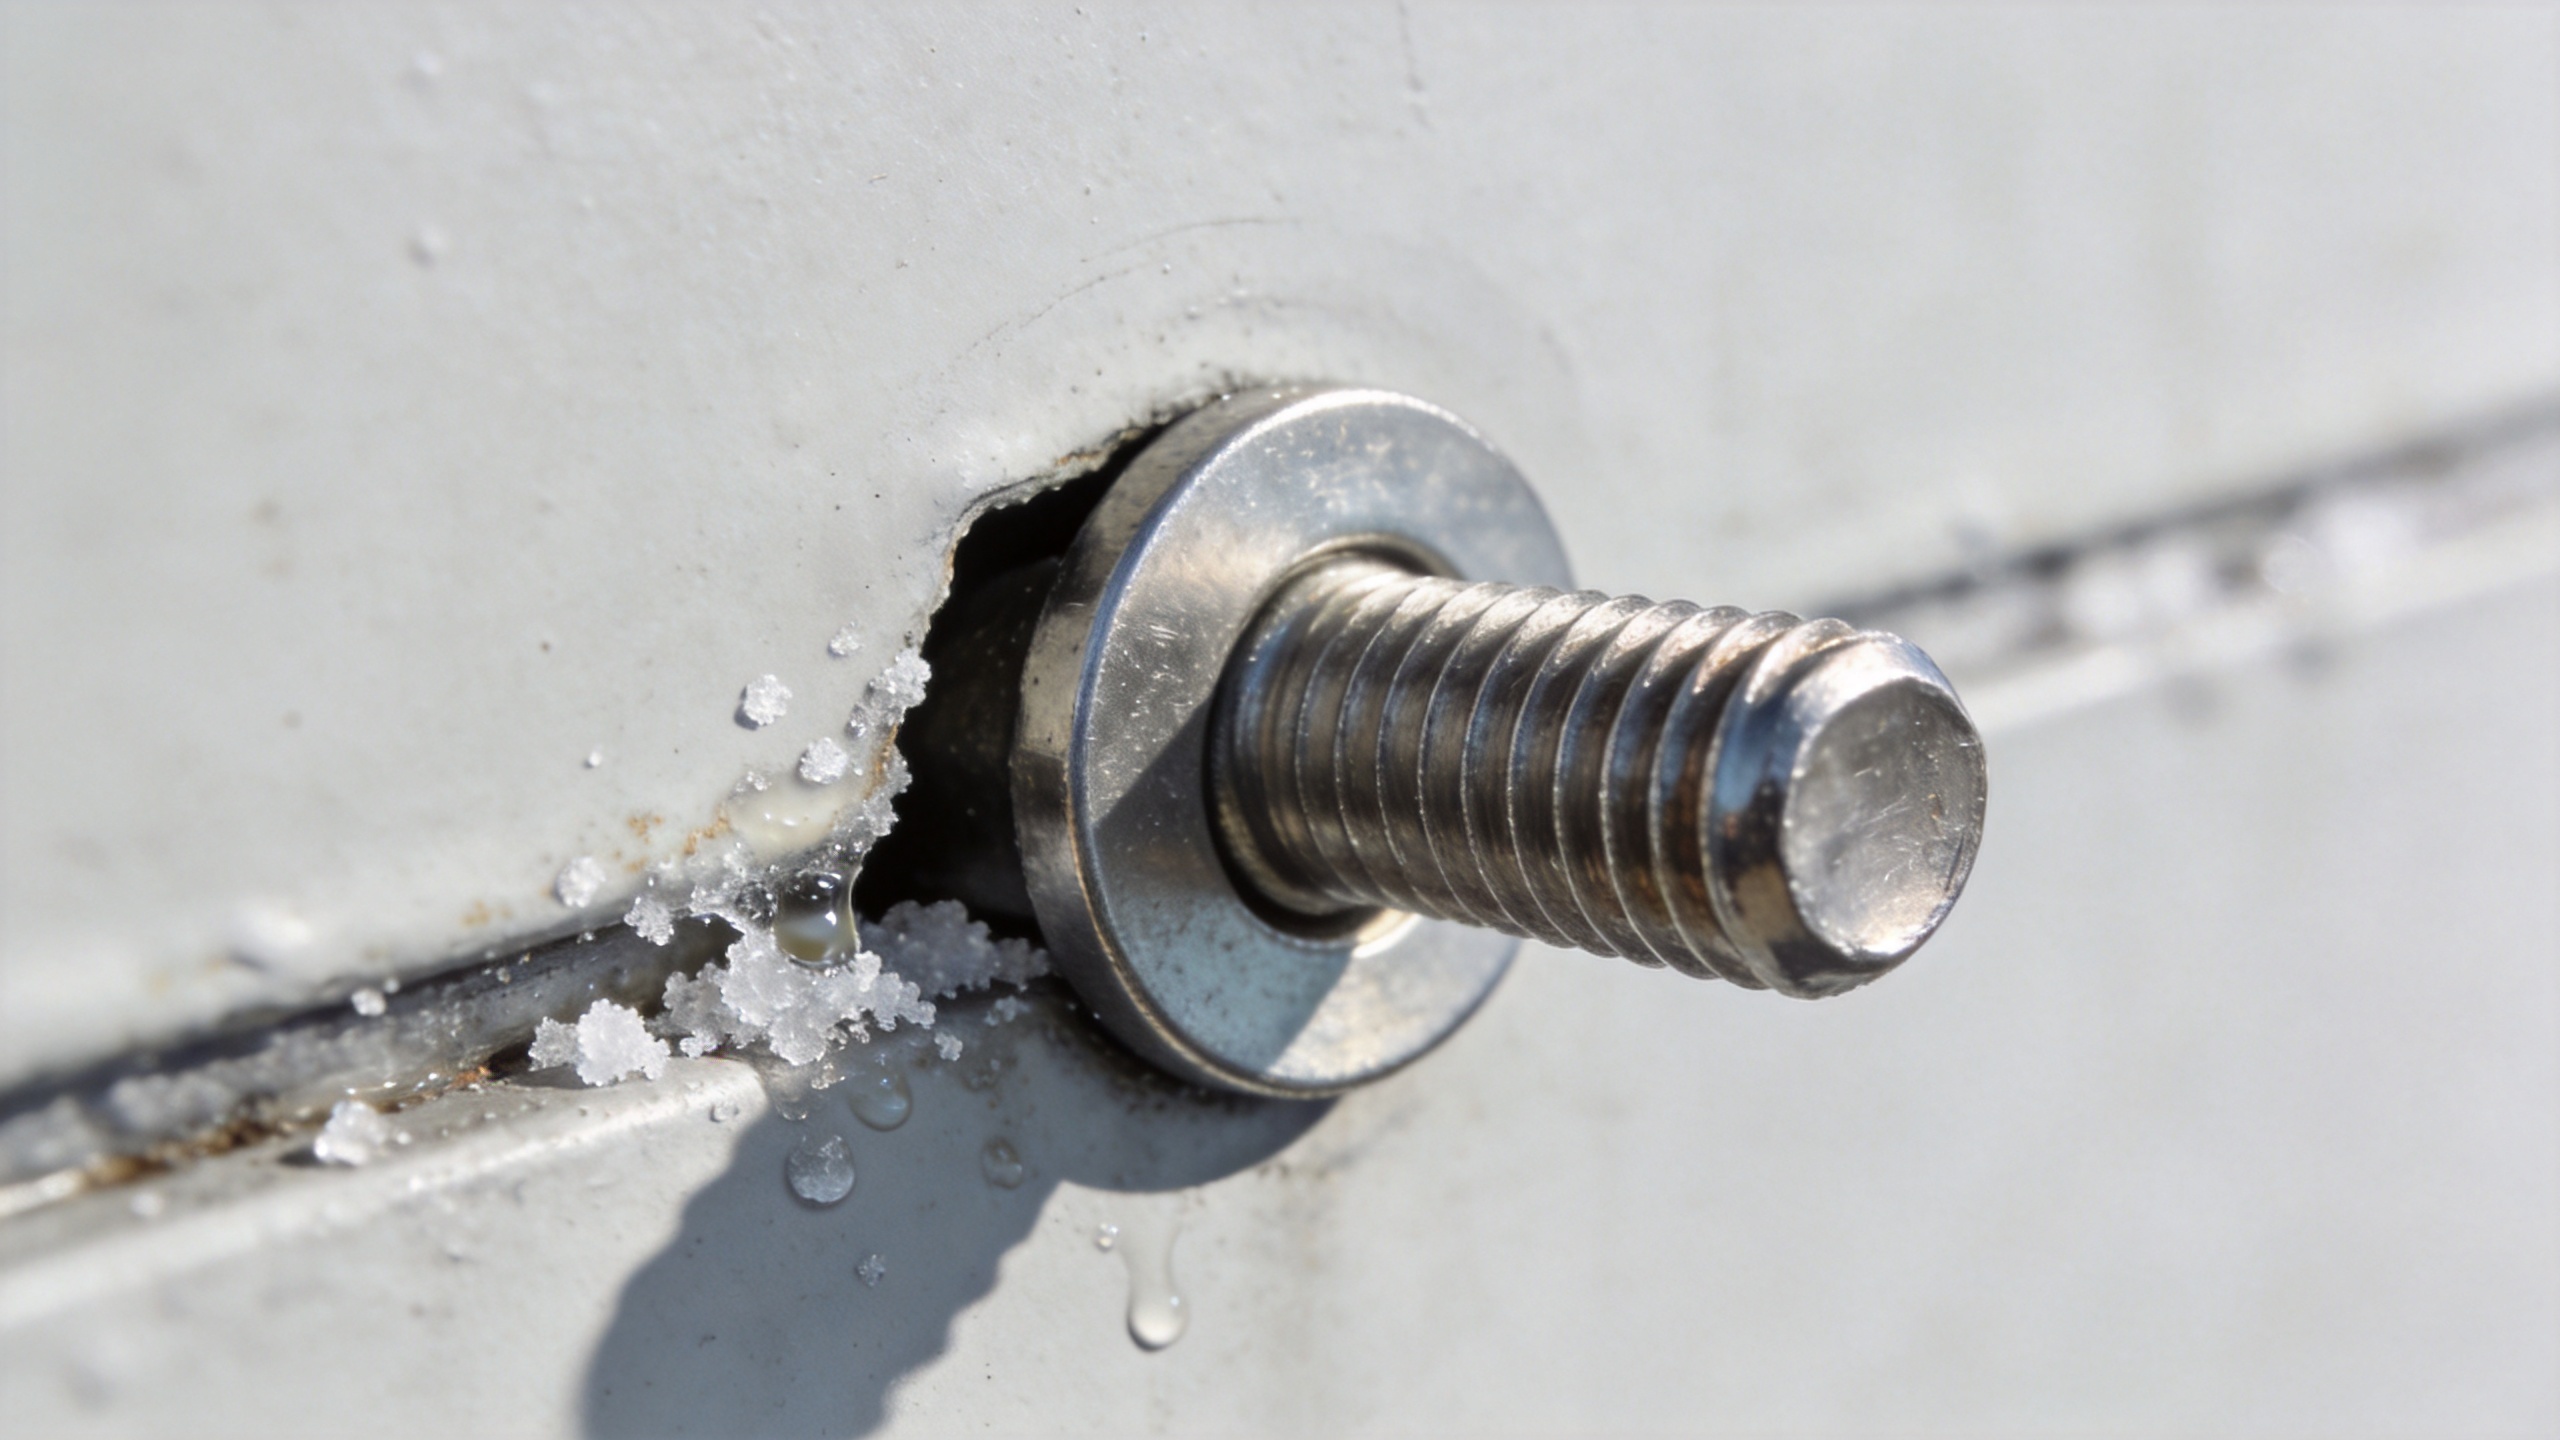
Neden bir kalite belirtimi, kıyı bölgesinde kullanım derecesi değildir
Birçok teknik şartname, 304’ü “paslanmaz” ve 316’yı “denizcilik sınıfı” olarak tanımlar. Bu etiketler pratik kısaltmalar olmakla birlikte, tüm montajı tanımlamaz. 316’daki molibden, 304’e kıyasla klorür kaynaklı çukurcuklanmaya karşı direnci genellikle artırır. Ancak bu, 316’yı duran tuzlu suya, sürekli birikintilere, dar yarıklara ya da uyumsuz bir birleştirme malzemesine karşı bağışıklık kazandırmaz. vurulmuş📌 kalite adı ayrıca gerçek ısı kimyasını, soğukta işlenmiş dayanımı, tornalanma durumunu, pasivasyonu ya da teslim edilen parti ile satın alma gereksinimleri arasındaki uyumu tek başına hiçbir şekilde tanımlamaz.
Alaşım numarasına odaklanmak kolaydır; ancak birleşim noktası gözden kaçırılabilir. Dalgaların yakınındaki korunaklı bir tavan altı alanında bir makine Vida görünürde açığa çıkan ve yağmur tarafından düzenli olarak yıkanan bir bağlantı elemanından daha uzun süre ıslak kalabilir. Bir ahşap döşemede bir ahşap Vida gövde üzerinde nem ve koruyucu kalıntılar biriktirebilir. İnce saclarda, bir kendinden Diş Açan Vida iş parçasının yüzeyinde vida dişini oluştururken sıkı, kir tutan bir arayüz oluşturabilir. Bir altıgen vitr contalı vida, ayrıntı süzülmüyor ve kurumuyorsa başka bir çatlak alanı ekleyebilir.
Paslanmaz vida bağlantı elemanlarının kıyı bölgelerinde erken başarısız olmasının beş nedeni
- Tuz yüzeyde kalır. Rüzgârla taşınan tuzlu sis, doğrudan sıçrama bölgelerinden çok daha iç kesimlere ulaşabilir. Kapalı köşeler, pervaneler, parapetler ve alt yüzey bağlantı noktaları doğal olarak yıkanmadığı için klorür, "" etrafında birikebilir. vurulmuş📌 .
- Eklem nem tutar. Sık üst üste binmeler, yumuşak conta sıkıştırılması, kenar kıvrımları, mastik kalıntıları ve conta ile vida başı temas alanları oksijeni kısıtlayabilir. Bir vurulmuş📌 pasif filmi bu alanlarda kendini yenileme fırsatı bulamaz.
- Montaj işlemi yüzeyi hasara uğratır. Sürücü kayması, yanlış bir vida boyutu, aşırı tork veya çelik alet kirliliği, bir bağlantı elemanını çizerek hasara neden olabilir ya da içine parçacıklar gömebilir. Sorun, açık gövde yerine baş yuvasında veya diş çıkışında başlayabilir.
- Farklı metaller galvanik bir çift oluşturur. Eğer paslanmaz çelik vurulmuş📌 daha aktif bir metal ile temas eder ve tuzlu su eklemi köprülerse, daha az değerli bileşen üzerinde korozyon hızlanabilir. Sonuç olarak bağlantı elemanı lekelenir veya çevredeki panel zayıflar; ancak paslanmaz bağlantı elemanı kendisi büyük ölçüde sağlam kalır.
- Sağlanan sınıf doğrulanmamıştır. Bir proje çiziminde 316 belirtilebilir; ancak bir karton etiketi malzeme izlenebilirliği sağlamaz. Kritik konumlarda, bağlantı elemanının sahaya teslim edilmesinden önce sipariş edilen sınıfı, ilgili standardı, parti kimliğini ve malzeme belgelerini isteyin. vurulmuş📌 sahaya.
Vidanın bir sistem parçası olarak nasıl belirtileceği
Önce cephenin tamamı için tek bir bağlantı elemanı programı kullanmak yerine maruziyet alanlarını haritalayın. Suya maruz kalan bölgeleri, tuz biriktiren korunaklı bölgeleri, havalandırma aralıklarını, temas halindeki metalleri, ahşap koruma işlemlerini ve ekipmanların kolayca inceleyemeyeceği konumları belirleyin. Ardından her bölge için gerekli alaşım türünü ve kanıt paketini tanımlayın. Parti izlenebilirliği ve belgelendirilmiş çıkış kontrollerine sahip bir tedarikçi, daha disiplinli bir inceleme sürecine destek olabilir. vurulmuş📌 spesifikasyon.
Satın alma tanımını yalnızca çap ve uzunlukla sınırlamayın. Alaşım sınıfını, diş tipini, baş şeklini, uygulanabilirse yüzey işlemi veya pasivasyon gereksinimini, eşleşen malzemenin türünü, washer (somun altlığı) veya yalıtım detayını, geçerli boyut standartını ve parti izlenebilirliğini içerecek şekilde yazın. Bir makine Vida , uyumlu vida yuvası veya somun malzemesini belirtin. Bir ahşap Vida , nem tutan ahşap türlerini ve koruyucu kimyasalların bileşimini kontrol edin. Bir kendinden Diş Açan Vida , kaplama uyumluluğunu ve eklemenin suyu tahliye edebilme yeteneğini gözden geçirin. Bir altıgen vitr , montaj öncesi flanş, washer (somun altlığı) ve soket erişimini doğrulayın.
Kurulum detayları alaşım seçimi kadar önemlidir
Bir ekip kalkmadan önce, doğru sürücü katılımını, pilot deliği uygulamasını, tork penceresini ve oturma durumunu doğrulamak için örnek panelini kullanın. Amaç maksimum tork değil; güvenli bir vurulmuş📌 i̇pleri çıkarmadan, dikişleri ezmeden veya başı hasar vermeden. Karbon çelik öğütme tozunu ve kirli aletleri paslanmaz işten ayrı tutun. Kartonları kuru ve yerden uzak tutun, böylece bir bağlayıcı kirli ambalaj veya durgun su ile kurulum noktasına ulaşmaz.
Tasarım izin verdiği yerde, farklı metallerle temas etmek için yalıtımlı yıkayıcılar, kollar veya ayırma malzemeleri kullanın. Kapilyar cep oluşturmak yerine boşaltmak için detaylı kuyruklar. Bir bakım planı olmadan korozyona eğilimli bir çiftleşme alanını mühürleyici altına saklamayın. Küçük bir değişiklik, vurulmuş📌 baş kuru, nominal derecede incelememiş bir yükseltmeden daha değerli olabilir.
Denetim ve bakım: lekelenmeyi saldırıdan ayırt etmek
Gözlem aralığını, genel bir takvime göre değil, maruziyete göre belirleyin. Önce korunaklı ve yavaş kuruyan bölgelere bakın: başlıkların altı, yıkama cihazlarının etrafı, panel bindirmelerinin içi ve montajların en düşük noktaları. Leke oluşumu, pürüzlülük, kırmızı-kahverengi tortular, gevşeklik ve yüzey çukurları ayrı ayrı kaydedilsin. Yüzey lekesi durumunda temizlik ve drenaj incelemesi gerekebilir; ancak bir çukur, derin yarıktaki korozyon veya kesit kaybı durumunda etkilenen bölgeyle ilgili mühendislik değerlendirmesi gerekir. vurulmuş📌 ve komşu malzemeler.
Temizlik yöntemlerini, kullanılan malzeme sistemine uygun olarak seçin ve projenin bakım talimatlarına uyun. Yabancı çelik gömerek orijinal sorunu daha da kötüleştirebilecek aşındırıcı araçlardan kaçının. Tek bir parti ya da tek bir cephe boyunca tekrarlayan bir sorun gözlemlenirse, tümü değiştirilmeden önce kanıt toplanabilmesi için temsilci bağlantı elemanları ve ambalajları saklanmalıdır.
Pratik bir kıyı vidası kontrol listesi
- Doğrudan püskürme, havadan tuz, korunaklı birikim ve yıkanmış maruziyet bölgelerini sınıflandırın.
- Her birini eşleştirin vurulmuş📌 maruziyet ve çatlak riskine göre sınıflandırma yapılır; yalnızca pazarlama etiketine göre değil.
- Eşleşen metalleri, washer'ları (somun altlıklarını), kaplamaları, ahşap muamelesini ve drenaj yolunu doğrulayın.
- Proje açısından kritik bağlantı elemanları için parti tanımlaması ve malzeme belgelerini talep edin.
- Sürücü yöntemi ve torku gerçek montaj üzerinde deneyin.
- Tuz birikimi olabilecek bölgelerde temizlik ve muayene için erişimi planlayın.
Merkezî ders basittir: paslanmaz çelik korozyona dayanıklıdır, ancak korozyona tamamen dayanıklı değildir. Bir kıyı bölgesi vurulmuş📌 alaşım seçimi, doğrulanmış tedarik, birleştirme tasarımı, montaj kontrolü ve bakım bir araya geldiğinde iyi performans gösterir. Bağlantı elemanını montajın bir parçası olarak değerlendirin; bu durumda sınıf belirtimi, yanıltıcı bir güvence değil, faydalı bir kanıt haline gelir.

