 EN

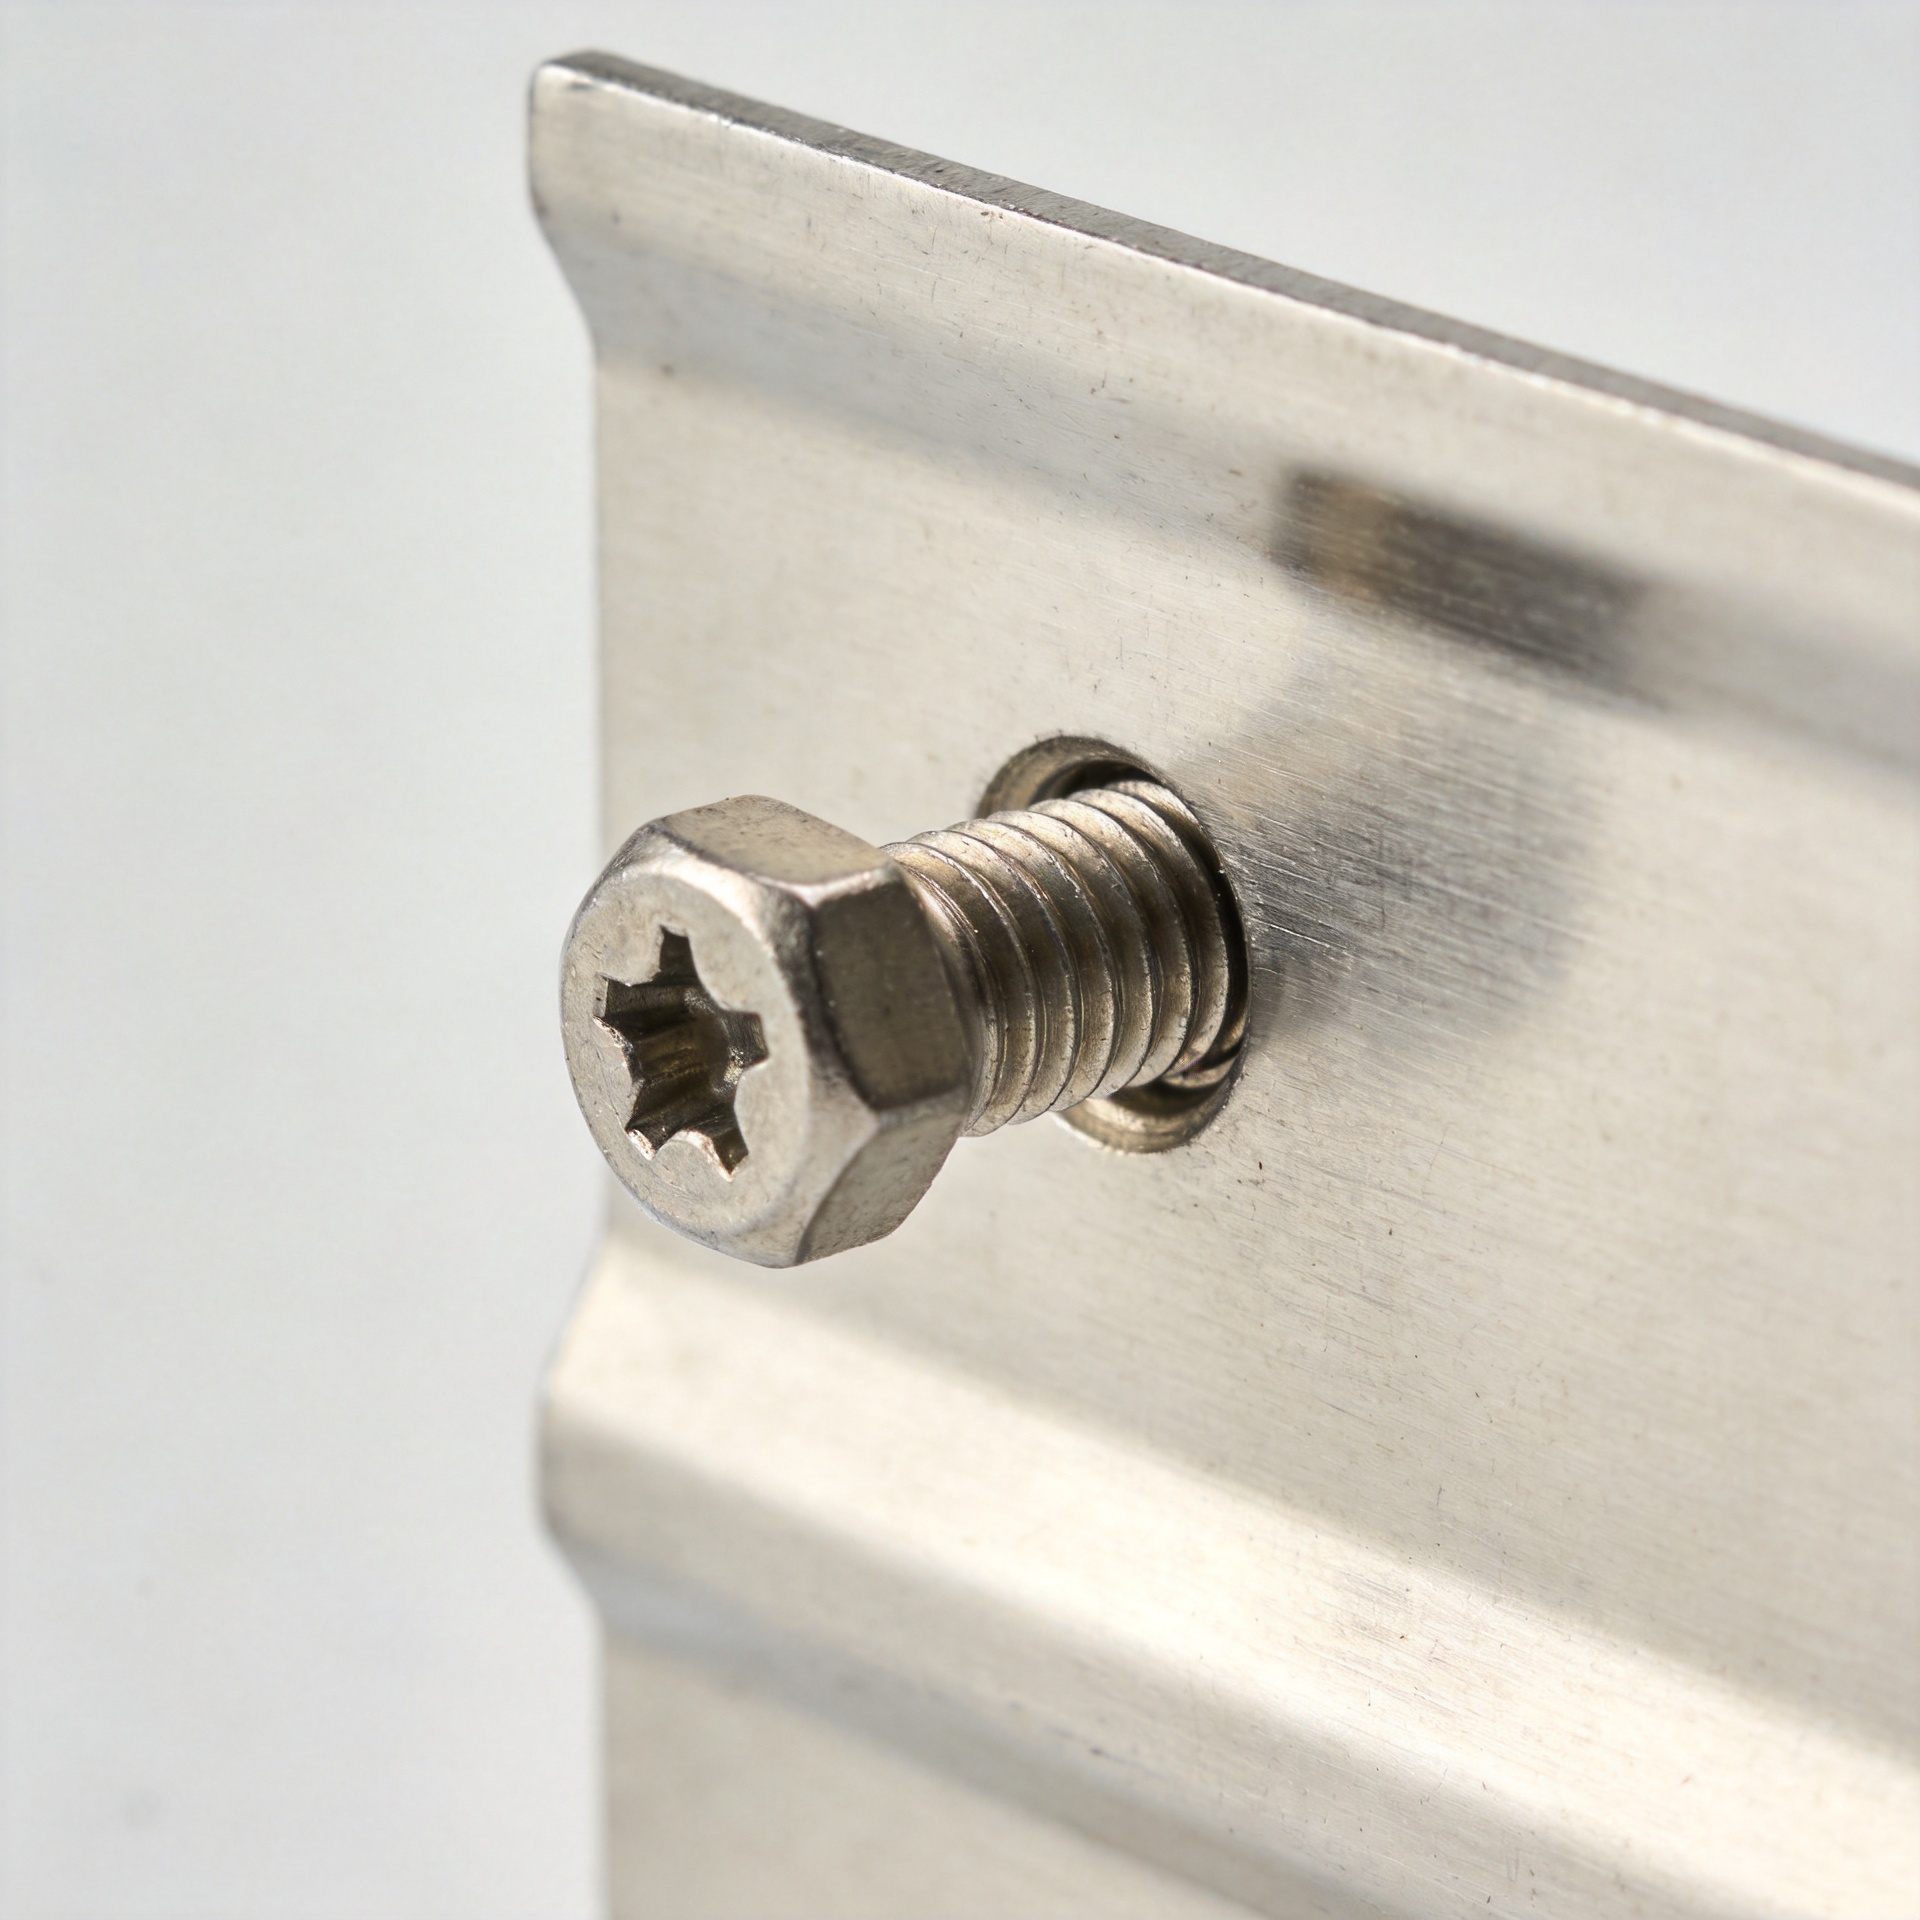
Neden Diş Formu, Sac Metal Kullanımında Sabitleme Elemanının Tutma Gücünü Etkiler
Bir sac metal birleşimi, montaj istasyonundan ayrıldığında sağlam hissedilebilir; ancak daha sonra sıkma kuvvetini kaybedebilir veya çekilip çıkabilir. Bu nedenle bir sabitleme elemanı yalnızca çapı ya da baş şekliyle seçilmemelidir. İnce metalde dişlerin çalışabileceği malzeme derinliği sınırlıdır. Dişlerin şekli, eşleştirilen dişleri nasıl oluşturduğu ve deliğin durumu, yükü taşıyan malzeme miktarını etkiler.
Bir bağlantı elemanı seçimi mühendisinin bakış açısından, katalogdan ziyade birleşim noktasından başlamak gerekir. Sacın sınıfı, kalınlığı, kaplaması, montaj için erişilebilirlik, yük yönü, titreşim ve gereken hizmet ömrü hepsi önemlidir. Daha kalın bir payandada iyi çalışan bir mekanik bağlantı elemanı, ince bir panelde aynı tutma davranışını göstermeyebilir. Pratik soru sadece "Takılacak mı?" değil, "Takıldıktan sonra sac içinde hangi diş formu kalacak ve bu oluşturulan birleşim yükü nasıl taşıyacak?" şeklindedir.
Tutma Gücü, Sac İçindeki Eşleşen Dişle Başlar
Sacın doğrudan içine takılan bir vida için, sökülme ve diş kaymasına karşı direnç, vida dişi ile çevresindeki malzeme arasındaki temas üzerine bağlıdır. Daha faydalı dişlenme genellikle harekete karşı direnç göstermek için daha fazla metalin mevcut olduğu anlamına gelir, ancak dişlenme sadece görünen dönüş sayısını saymak değildir. Diş üstü ve diş yan yüzeyi çevresinde sağlam malzemeye ihtiyaç duyar. Hasarlı, boyutu büyük veya bozulmuş bir delik, vidanın dişlenmesi için gereken malzemeyi ortadan kaldırabilir.
İşte bu yüzden diş formu sonucu değiştirir. Diş oluşturan bir bağlantı elemanı, eşleşen dişi oluşturmak için ana malzemeyi yer değiştirir. Diş kesen tasarım, keserken malzeme kaldırır. Her iki yaklaşımın da uygulamaları vardır, ancak sac üzerinde farklı bir geometri bırakırlar. Uygun sünek sac ve doğru boyutlandırılmış bir ön delikte, malzeme yer değiştirmesi daha sürekli bir eşleşen şekil oluşturabilir. Diğer uygulamalarda, daha sert malzemeye girmek veya bağlantı tasarımını uyumlandırmak için kesme hareketi gerekebilir. Hiçbir stil evrensel bir çözüm değildir.
Fark, sac kalınlığı sınırlı olduğunda en çok önem kazanır. Kullanılabilir vida temas noktalarının sayısı çok az olabilir; bu nedenle kaybedilen malzeme, yırtık kenarlar veya kötü bir yönlendirme deliği, etkiyi orantılı olarak daha büyük hâle getirir. Bir vida bağlantısı, montaj sırasında sıkı hissedilebilir çünkü sürücü torku yüksektir; ancak eşleşen diş derinliği azsa veya yerel olarak hasar görmüşse, daha sonra uygulanan eksenel yüke karşı direnci yine de sınırlı olabilir.
Adım, Derinlik ve Profil Bir Sistem Olarak Çalışır
Vida adımı, genellikle daha ince adımın daha güçlü olduğu varsayımıyla tartışılmaktadır. Ancak bu doğru değildir. Daha ince bir adım, belirli bir uzunluk boyunca daha fazla diş sayısına yol açarken, daha kaba bir profil malzemeyi farklı şekilde yerinden oynatabilir veya malzemeyle farklı şekilde temas edebilir. Kullanışlı seçim, mevcut sac kalınlığına, vida çapına, alt metal sertliğine, yönlendirme deliği yöntemine ve üreticinin onayladığı uygulama aralığına bağlıdır. Metal vida kılavuzu, seçim için temel malzeme türünü ve kalınlığını ana girdiler olarak belirtir.
İnce levhada, delik kenarını yırtmadan sesli dişler oluşturan bir profil, sadece birim uzunluk başına nominal diş sayısını artırmaktan daha değerli olabilir. Kalın kesitte ise farklı bir adımı, daha uzun kavrama uzunluğu ve montaj torku ile sökülme direnci arasında farklı bir denge sunabilir. Güvenilir tek karşılaştırma, gerçek vida ailesi, malzeme yığını ve montaj yöntemiyle yapılan karşılaştırmadır.
| Diş oluşturma sorusu | Neden tutma gücünü etkiler | Ne Kontrol Edilmeli |
|---|---|---|
| Vida, eşleşen dişi oluşturur mu yoksa keser mi? | Yer değiştirmek ve kesmek, levha malzemesinin kavramasında farklı miktarlarda ve şekillerde kalıntı bırakır. | Temel metalin sünekliği, sertliği, onaylı delik boyutu ve vida verileri. |
| Adım, mevcut kalınlık için uygun mudur? | Adım, kavramanın levha boyunca nasıl dağıldığını değiştirir. | Yayınlanan kalınlık aralığı ve temsilci çekme veya sökülme testleri. |
| Ön delik kontrol ediliyor mu? | Aşırı büyük veya kenar keskinliği yüksek bir delik, vida ile temas edecek malzemenin dayanımını azaltır. | Delik çapı, yuvarlaklık, kenar keskinliğinin yönü ve kaplama durumu. |
| Vida düz bir şekilde sürülmüş mü? | Eğik sürme işlemi deliği çarpıtabilir ve vida dişlerinin yalnızca bir kısmını yükleyebilir. | Takım hizalaması, uç durumu, hız ve oturma yöntemi. |
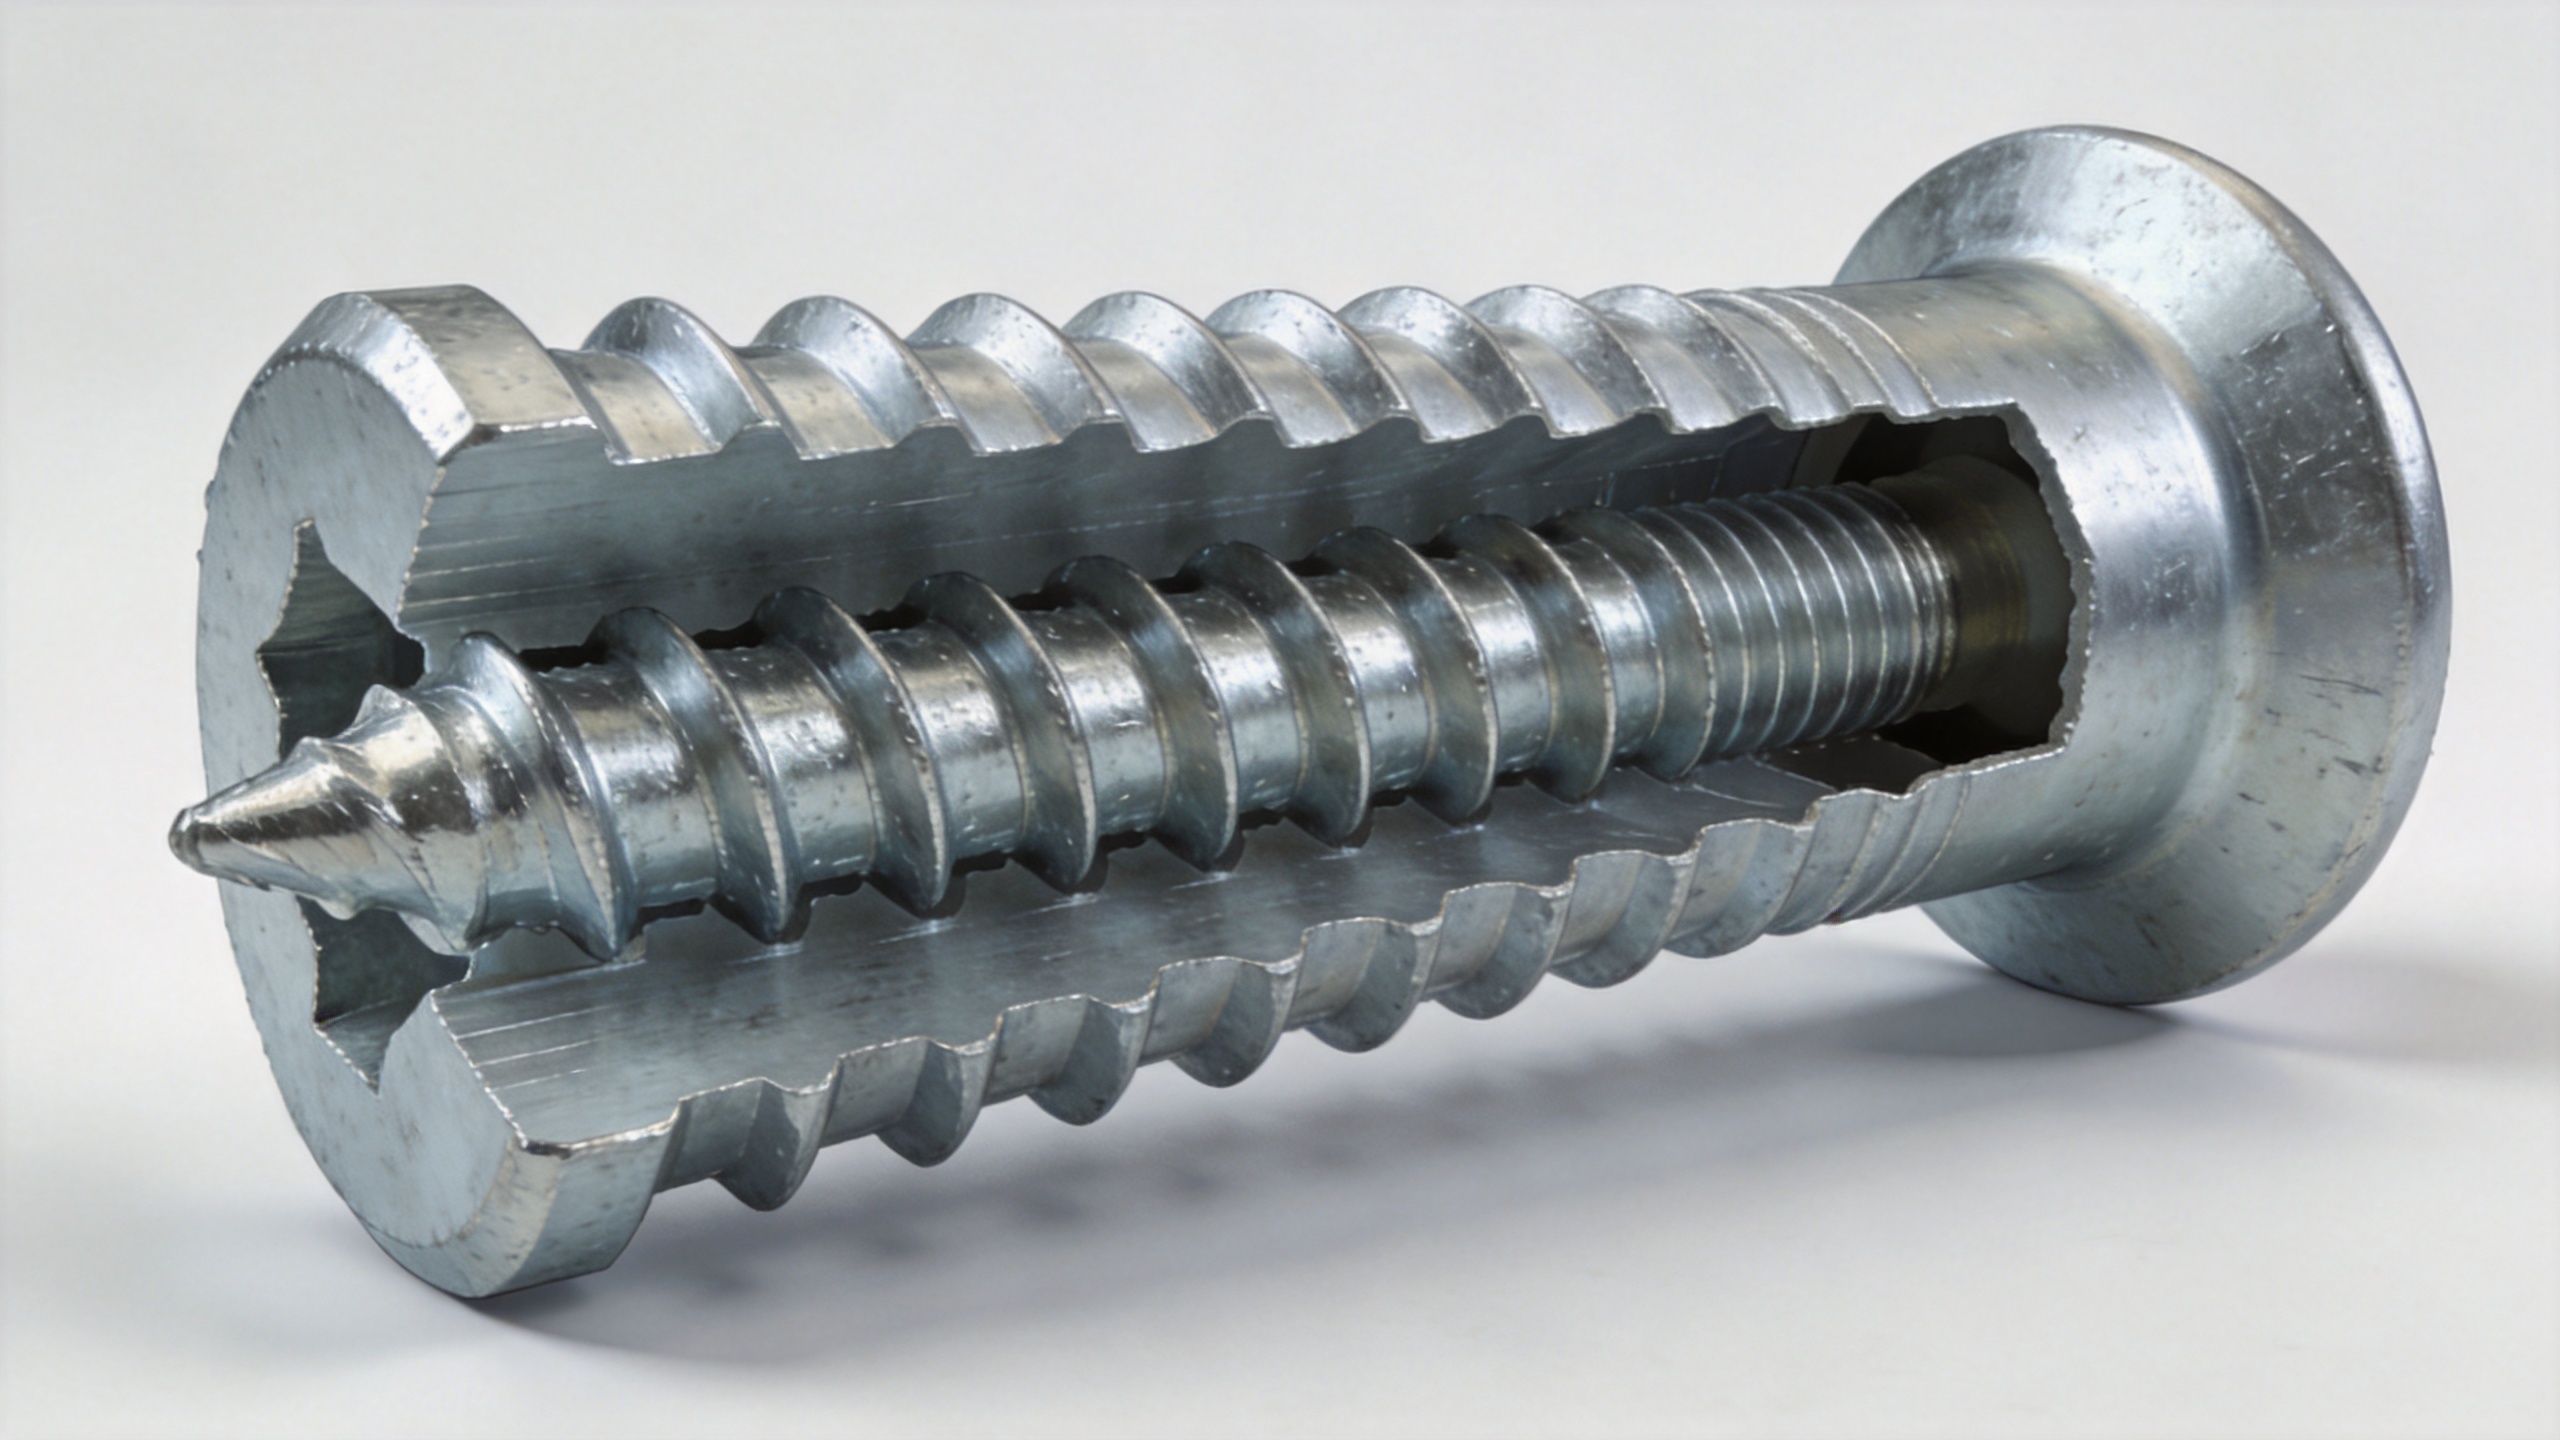
Neden Delik Genellikle Bağlantı Elemanının Tutup Tutmadığını Belirler
Her sac metal arızasının nedenini vida ile açıklamak cazip görünür. Ancak uygulamada kök neden genellikle delik olabilir. Aşırı büyük bir yönlendirici delik, temas miktarını azaltır ve oluşturulan vida dişi için daha az malzeme bırakır. Çok küçük bir delik ise sürme torkunu artırabilir, sacı yırtabilir ya da vidayı hasara uğratabilir. Kenar keskinlikleri, delme işlemiyle oluşan deformasyonlar, boya birikintileri ve hizalama hatası da başlangıçtaki vida dişi oluşturma koşullarını değiştirir.
Özel bir bağlantı elemanı uygulaması için yalnızca nominal çap yerine delik açma yöntemini belgeleyin. Lazerle kesilmiş, delinmiş, matkapla açılmış ve önceden kaplanmış delikler farklı davranışlar gösterebilir. Montaj torkunu, diş durumunu ve hasar biçimini kaydeden küçük bir deneme, genel bir malzeme varsayımından daha faydalıdır.
Sac Metalde Diş Oluşturma Karşılaştırması ile Diş Kesme
Diş oluşturan ve diş kesen vida çeşitleri, pazarlama etiketleriyle değil, birleşim davranışlarına göre karşılaştırılmalıdır. Diş oluşturan tasarımlar, malzemenin eşleştirilmiş bir dişe doğru yer değiştirebileceği durumlarda yaygın olarak kullanılır. Metal vidalar için teknik kılavuzda, oluşturulan dişlerin titreşim veya sıcaklık değişimi altında çözülme direncini artırabileceğine dikkat çekilir. Ancak bu avantaj, doğru kavrama, oturma ve kullanım ortamına bağlı olarak değişir.
Diş kesme tasarımları, yol oluştururken malzeme kaldırır. Kesme işlemi uygun olduğu uygulamalarda faydalı olabilir; ancak ortaya çıkan bağlantı, yükü taşıyacak kadar kalan malzeme gerektirir. Bir süreç talaş üretiyorsa veya kenarları hasar görmüşse, bu ayrıntılar özel üretim hattı için değerlendirilmelidir. Bağlantının tekrarlanan bakım işlemlerine dayanması gerekiyorsa bu özellikle önemlidir; çünkü sökme ve yeniden montaj, sacın dişini daha da değiştirebilir.
Pratik ders basittir: Aynı çapa sahip olması nedeniyle bir diş kesici veya diş şekillendirici bağlantı elemanını doğrudan yerine koymayın. Hedeflenen ana metal aralığını onaylayın ve bağlantıyı doğrulayın. Korozyon direnci gerekliyse paslanmaz çelik bağlantı elemanı uygun olabilir; ancak malzeme seçimi yetersiz diş etkileşimi için telafi edici değildir. Ayrıca sürtünme ve yapışma davranışını değiştirir; bu nedenle montaj ayarları da ayrı olarak gözden geçirilmelidir.
Sonucu Değiştiren Montaj Değişkenleri
Bile iyi seçilmiş bir mekanik bağlantı elemanı, tutma gücünü tutarsız montaj nedeniyle kaybedebilir. Açılı çakma, deliğin bir tarafını genişletir. Aşırı yüksek hız, ısı oluşturabilir veya yerel vida formunu hasara uğratabilir. Aşırı çakma, bir rondelayı ezebilir, bir paneli çarpık hâle getirebilir veya son kullanışlı vida dişlerini sökebilir. Yetersiz çakma, bağlantının gerekli oturma veya sıkma durumunu sağlamadan kalmasına neden olabilir. Bunlar, küçük işçilik ayrıntıları değil; süreç değişkenleridir.
- Gerçek sac sınıfı için vida tedarikçisinin belirttiği ön-delik aralığını ve kalınlık aralığını kullanın.
- Çakma aletini iş yüzeyine dik tutun ve çıkmaya (cam-out) veya sallanmaya neden olan aşınmış uçları değiştirin.
- Hız ve oturma kontrollerini denemeler yoluyla ayarlayın; ardından bunları hissederek değil, üretim hattında doğrulayın.
- İlk üretilen bağlantıyı kenar döküntüleri, panel çarpıklığı, eksik oturma ve vida dişi hasarı açısından inceleyin.
- Titreşim, korozyon veya termal çevrim için monte edilmiş bağlantıyı statik bir testin kullanım koşullarını kapsadığını varsaymak yerine, temsilci koşullarda test edin.
Pratik Bir Seçim ve Doğrulama Kontrol Listesi
Bir sac metal birleşimi önemli yük taşıdığında, bağlantı elemanını küçük bir sistem parçası olarak değerlendirin. Sac kalınlığını, sınıfını, katmanlanma sırasını, delik yöntemini, yük yönünü, sıkma gereksinimini, titreşimi ve maruziyeti kaydedin. Ardından yayınlanmış yetenek verilerini kullanarak aday vida formlarını daraltın. Yeniden işlenmesi maliyetli veya güvenlik açısından kritik olan birleşimleri, temsilci örnekler ve kabul edilen bir kabul yöntemiyle doğrulayın.
Qingdao Jeekuu Hardware Ürünler Co., Ltd., vida, malzeme ve yüzey işlemi seçimleri de dahil olmak üzere standart ve standart dışı bağlantı elemanı gereksinimleri için teknik özellik tartışmalarını destekleyebilir. Özel bir bağlantı elemanı talebi için lütfen sac detaylarını, delik durumunu, yük durumunu, çizimi ve amaçlanan montaj sürecini sağlayın. Bu, mühendislik görüşmesine işlevsel bir temel oluşturur ve parçanın yalnızca görünümüne veya nominal boyutuna göre seçilmesini önler.
Sac Metal Bağlantı Elemanı Birleşimi Yayınlanmadan Önce Alan Kontrolleri
İlk-off kontrolünde ve kalıp değişikliklerinden sonra tekrarlanabilir bir kontrol kullanın. Seçilen bağlantı elemanının gerçek eklemede kullanılabilir bir eşleşen diş oluşturduğunu doğrulayın.
- Bağlantı elemanının çapını, ucunu ve diş şeklini sac sınıfına ve kalınlığına uygun hâle getirin.
- Dişli bağlantı elemanı için delikleri ölçün; yalnızca görsel onay yeterli değildir.
- Her mekanik bağlantı elemanını kenar kesintileri, yırtılmış sac, eğim ve eksik oturma açısından inceleyin.
- Özelleştirilmiş bir bağlantı elemanı diş profili, kaplama veya montaj yöntemi değiştiğinde çekme veya sökülme davranışını karşılaştırın.
- Paslanmaz çelik bağlantı elemanı için tork ve yağlama uygulamasını ayrı ayrı doğrulayın çünkü sürtünme sonuçları değiştirebilir.
- Arızanın vida kırılması, diş sökülmesi, panel deformasyonu veya çekme şeklinde olup olmadığını kaydedin.
- Titreşim uygulamaları için mekanik bağlantı elemanını monte edilmiş tam yığın üzerinde test edin.
Sonuç
Diş formu, vida ile sacın yükü nasıl paylaştığını belirlediği için bağlantı elemanının tutma gücünü etkiler. İnce metalde, fazla büyük bir delik, uygun olmayan adımı, kötü malzeme uyumluluğu veya kontrolsüz sürme işlemi için çok az tolerans vardır. Gerçek taban malzemesi ve kalınlığına göre diş tipini seçin, deliği ve montaj sürecini kontrol edin ve temsilci bir birleşimde performansı doğrulayın. Bu yaklaşım, yalnızca vida çapına dayanmaya göre daha güvenilir bir karar vermenizi sağlar.

