 EN

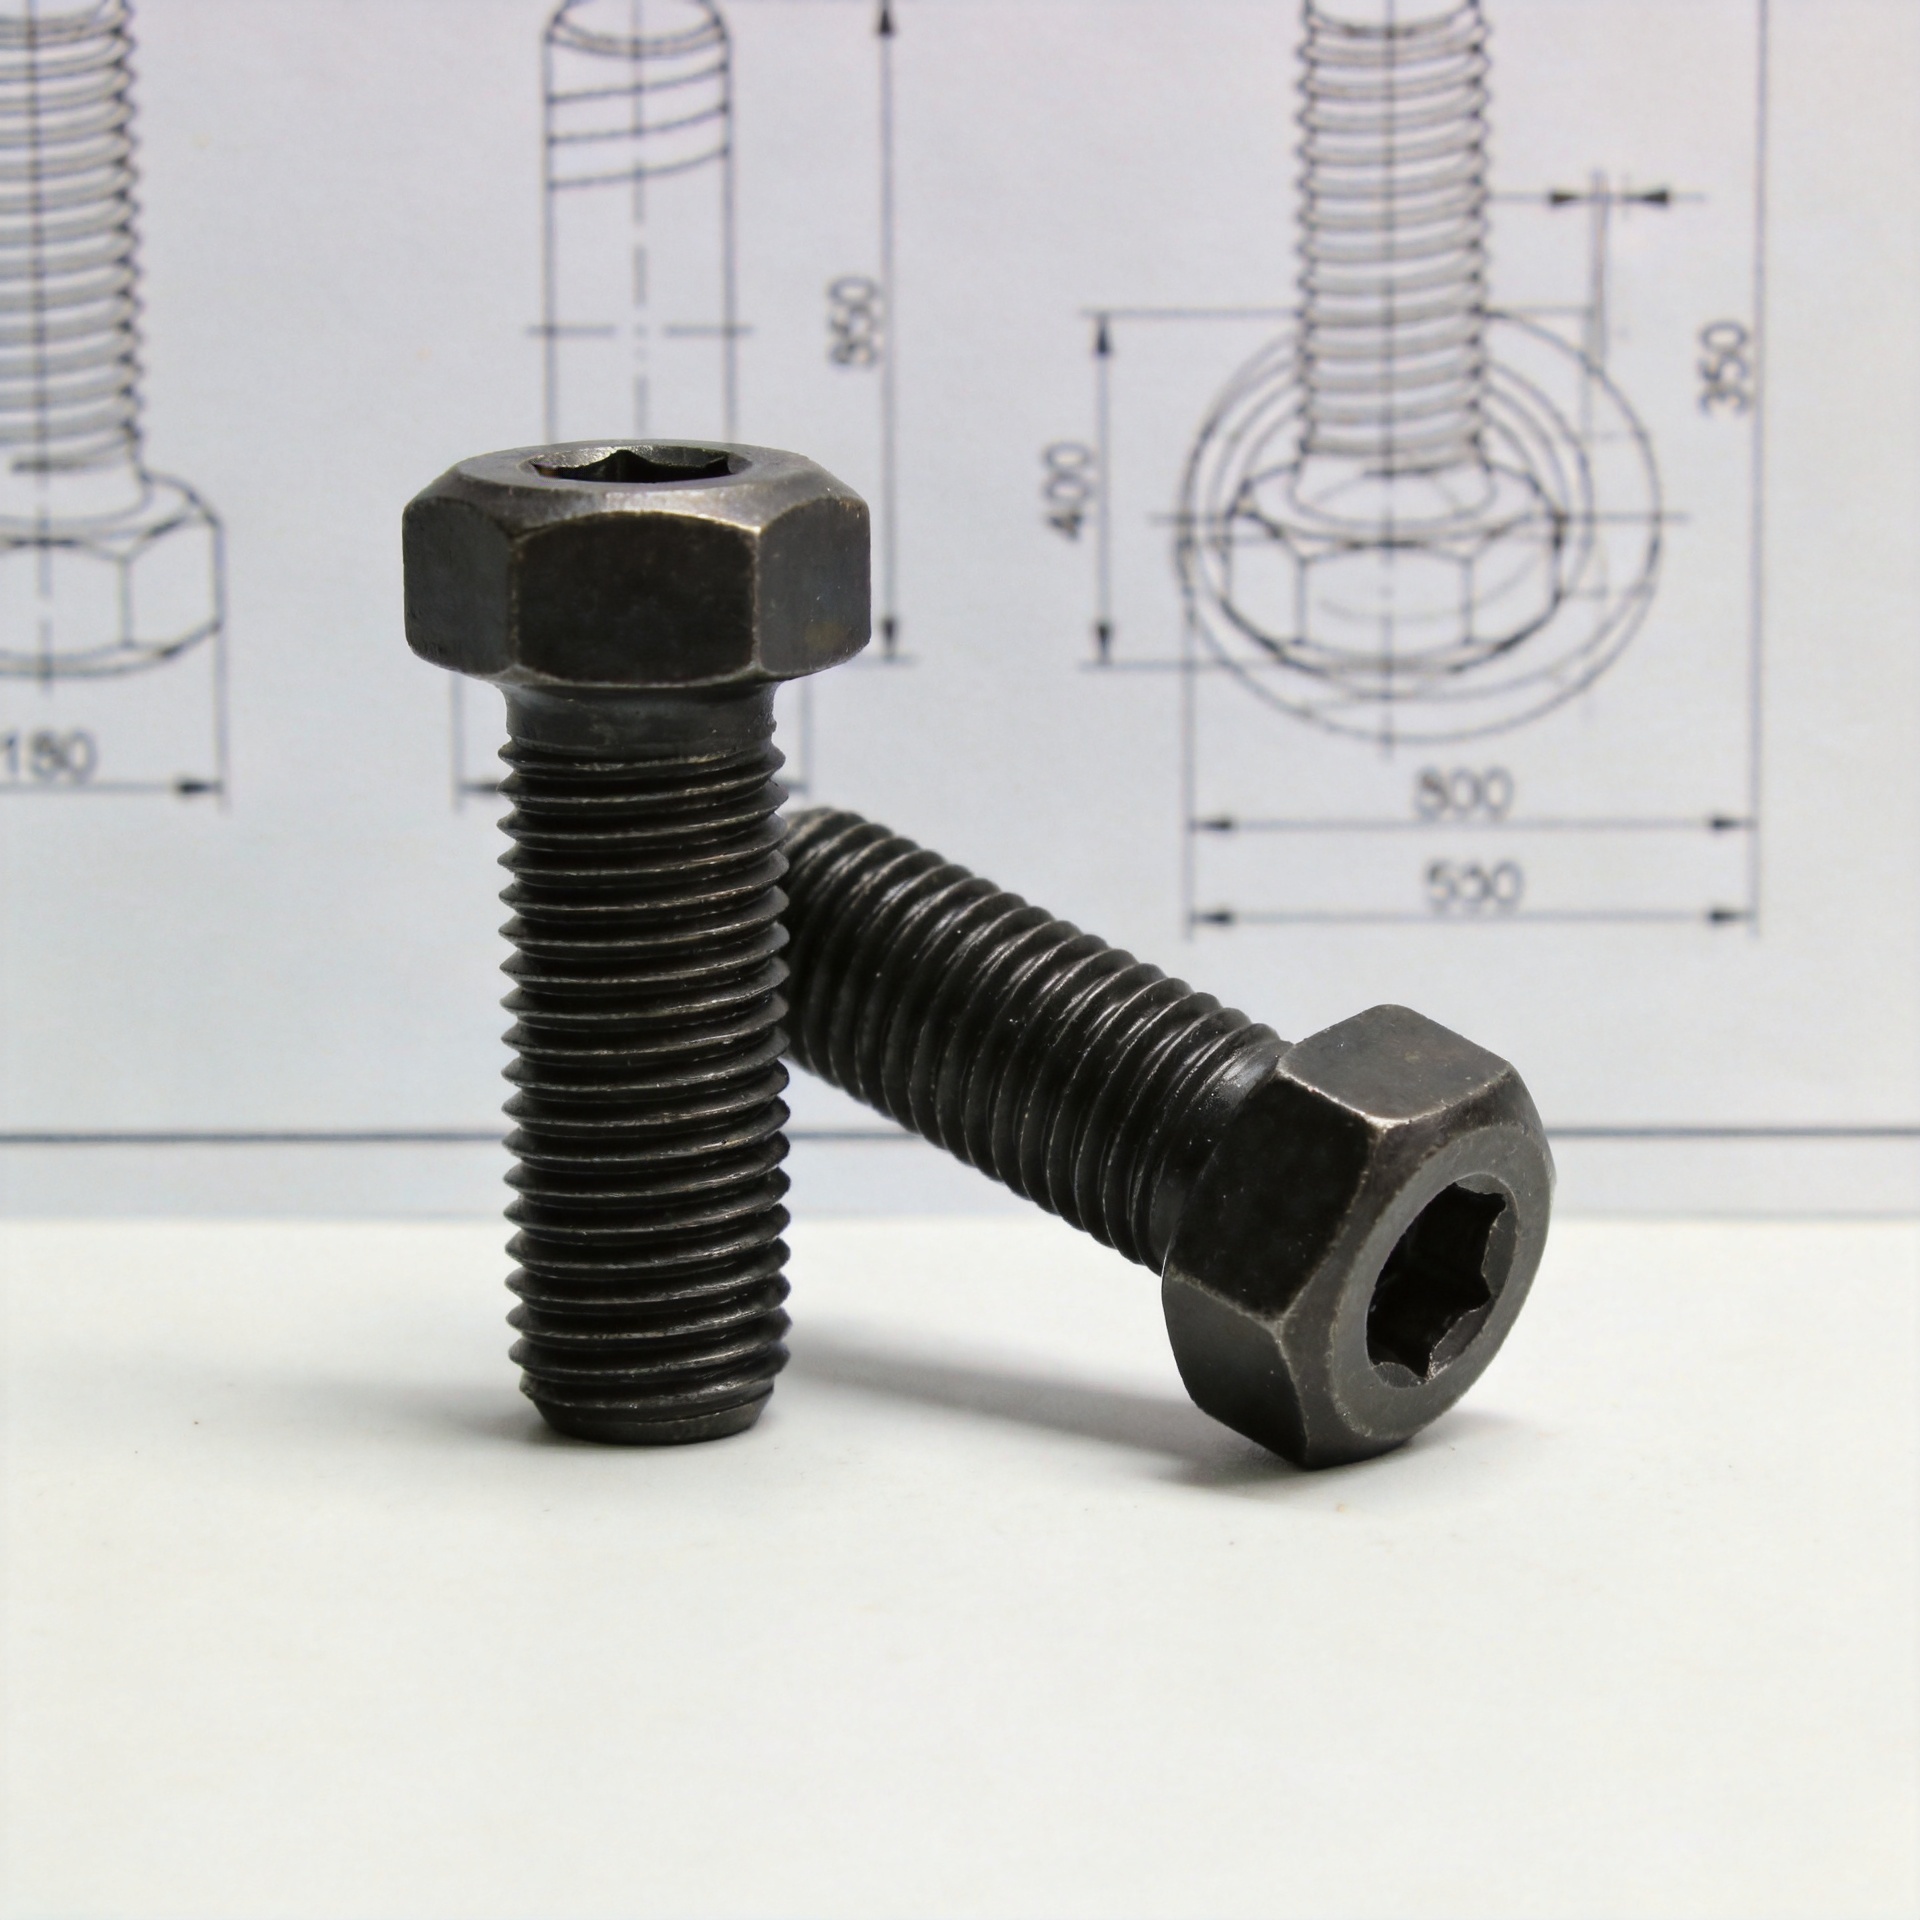
Jak vybrat spolehlivý Závěsy pro různé výrobní požadavky?
Výběr a šrouby pro výrobu jde méně o nalezení šroubu s nejvyšší označenou pevností a více o přizpůsobení spoje skutečným provozním podmínkám. Spolehlivý šroub musí odpovídat trasě zatížení, materiálům součástí, způsobu montáže, podmínkám expozice a plánu kontrol. Pokud je jeden z těchto faktorů opomenut, zdánlivě přijatelný šrouby šroub se může uvolnit, korodovat, poškodit závity sousedních dílů nebo komplikovat výrobu.
Z hlediska inženýra pro výběr spojovacích prvků je praktická posloupnost nejprve definovat spoj, poté porovnat specifikace šroubu šrouby a nakonec potvrdit požadavky na dodávku a ověření. Tato posloupnost pomáhá týmům pro vývoj, kvalitu a nákup diskutovat stejné požadavky ještě před tím, než se díly dostanou na výrobní linku.
Začněte spojem pro výrobu, nikoli stránkou katalogu
Avýběr šroubů rozhodnutí začíná tím, co spoj musí dělat. Přenáší spoj stálou přítlakovou sílu, opakující se vibrace, smykovou sílu, tepelný cyklus nebo kombinaci těchto vlivů? Je přístup k montážnímu zařízení omezený? Budou operátoři šrouby instalovat šrouby ručně, pomocí řízeného nástroje nebo na automatické montážní stanici? Odpovědi na tyto otázky zúží vhodný výběr šrouby materiálu, tvaru hlavy, závitu a povrchové úpravy.
Uveďte díly, které mají být spojeny, a důsledky uvolnění nebo poškození spoje. Lehký kryt a spoj rámu stroje mohou oba používat šroub se šestihrannou hlavou šrouby , avšak jejich přijímací kritéria se mohou výrazně lišit. U prvního případu může být klíčová estetika a čas cyklu; u druhého může být vyžadována dokumentovaná třída pevnosti, metoda utahování momentem a kontrola při příjmu. Pokud budou oba případy považovány za stejnou aplikaci, může to v jednom případě vést ke zbytečným nákladům a v druhém k nedostatečné bezpečnosti.
Přizpůsobte pevnost skutečnému zatížení
Třída pevnosti je důležitá, protože šrouby musí odolávat působícím tahovým a smykovým zatížením, aniž by došlo ke ztrátě užitečné upínací síly. Vyšší hodnocení však šrouby není automaticky správnou odpovědí. Výkon spoje mohou omezit materiál protilehlé části, závitové zapadnutí, kvalita otvoru a metoda utahování ještě před tím, než dosáhne šroub své jmenovité pevnosti.
Pro každý výrobní šroub , zdokumentujte očekávaný směr zatížení a určete, zda je statické, cyklické nebo impulzní. Zkontrolujte konstrukční výkres ohledně průměru, délky, závitového stoupání a požadované třídy. Pokud je spoj citlivý na vibrace, neomezujte se pouze na třídu: upnuté díly, strategie podložek, funkce předpnutí (prevailing-torque) a konzistence montáže všechny ovlivňují, zda sestava udrží požadované předpínací síly.
Užitečné pravidlo je specifikovat šrouby jako součást systému spoje. Matice nebo závitový materiál, podložka, povlak a postup utahování musí být s tímto systémem kompatibilní. Tento přístup předejde běžné chybě: výběru extrémně pevného šrouby přičemž měkčí závito-uzavírací závit nebo tenká část plechu přebírá větší zatížení, než je schopna unést.
Vyberte materiál a povrchovou úpravu pro provozní prostředí
Výběr materiálu by měl zohlednit jak mechanické chování, tak expozici prostředí. Uhlíková ocel, legovaná ocel a nerezové materiály nabízejí různé kompromisy mezi pevností, odolností proti korozi, cenou a reakcí při montáži. A šrouby použitá uvnitř suchého, kontrolovaného provozního prostředí může vyžadovat jinou povrchovou úpravu než ta, která je vystavena mytí pod tlakem, kondenzaci, soli, chemikáliím nebo venkovním cyklům.
Nepoužívejte třídu pevnosti jako náhradu za posouzení odolnosti proti korozi. specifikace šroubu by měl uvádět základní materiál, povrchovou úpravu nebo pasivaci a jakékoli problémy s kompatibilitou spojovaných materiálů. Například spoj různých kovů ve vlhkém prostředí vyžaduje důkladné posouzení galvanického rizika a možností bariérové ochrany. Tloušťka povrchové úpravy může také ovlivnit pasování závitu, a proto by měla být součástí stejného posouzení, nikoli považována za kosmetický doplněk.
Při spojování nerezových součástí je třeba věnovat pozornost podmínkám montáže, protože tření a stav povrchu mohou ovlivnit chování při utahování. Zkušební sestavení pomocí plánovaného maziva a metody utahování může odhalit, zda vybraný šrouby je pro výrobu praktický.
Ověřte závitové zapadnutí, délku a geometrii hlavy
Ašroub musí mít dostatečné funkční zapadnutí ve matici nebo závitové díře, aby přenášel zátěž bez vyšroubování závitů. Zkontrolujte dostupné zapadnutí po zohlednění povlaků, podložek, vůlí a jakýchkoli požadavků na nezávitovou část šroubu. V slepé díře potvrďte, že vybraný šrouby se nepřitiskne ke dnu dříve, než bude dosaženo požadované přítlakové síly.
Výběr délky je stejně důležitý. Příliš krátký šrouby může poskytnout nedostatečné zapadnutí; příliš dlouhá součást může rušit sousední komponenty nebo automatizační nástroje. Tvar hlavy by měl odpovídat dostupnému přístupu klíče, ploše opory, odolnosti drážky a vizuálním požadavkům. Tyto detaily je snadné přehlédnout v raných fázích výběr šroubů , ale často rozhodují o tom, zda lze sestavu opakovaně sestavit v cílovém taktu cyklu.
Převedení specifikace šroubu na jasné nákupní požadavky
Užitečný specifikace šroubu činí požadovanou součást jednoznačnou. Uveďte jmenovitou velikost, závit, délku, materiál nebo třídu, povrchovou úpravu, typ hlavy, příslušné poznámky k výkresu, očekávání týkající se balení a jakoukoli dokumentaci kontrolních zkoušek vyžadovanou daným úkolem. U nestandardní nebo neobvyklé výrobní šroub , uveďte schválené vzorky, rozměrové tolerance a proces řízení změn.
Nákup by měl od dodavatelů vyžadovat informace o tom, jak identifikují šarže a jak řídí materiál, rozměry, povrchovou úpravu a balení. Program šroub také profituje z plánu prvního vzorku nebo příjemové kontroly. Tento plán může potvrdit shodu závitu, délku, rozměry hlavy, stav povlaku a dokumentaci ještě před tím, než do výroby vstoupí větší dodávka. To je zvláště užitečné při zavádění nového dodavatele nebo upraveného šrouby .
Použijte krátkou validaci výroby před plným uvedením do provozu
Mnoho nákupních týmů se původně zaměřuje na cenu za kus, poté ale zjistí, že přerušení výrobní linky, nutnost přepracování nebo nekonzistentní montáž způsobují vyšší náklady. Malá řízená výroba umožňuje otestovat šrouby za použití stejných nástrojů, metody utahování a spojovaných komponent jako v konečné výrobě. Zaznamenejte pozorování při montáži a prozkoumejte reprezentativní spoje po příslušném manipulačním nebo environmentálním působení.
Během této validace ověřte, zda lze šrouby bezpečně podávat, orientovat, dosahovat a utahovat konzistentně. Potvrďte, že zvolený závit a povrchová úprava nezpůsobují neočekávaný odpor a že spoj udržuje požadovaný stav po vibracích nebo tepelném cyklu, které jsou typické pro dané použití. Pokud se výsledky liší od předpokladů v výkresu, upravte výběr šroubů před zvětšením výrobního měřítka.
Praktická kontrolní listina pro výběr šroubů
- Definujte zatížení spoje, pohyb, vibrace, teplotu a podmínky expozice.
- Potvrdit šrouby průměr, závit, délka, tvar hlavy, materiál, třída a povrchová úprava podle výkresu.
- Zkontrolujte kompatibilitu spojovaných materiálů, dostupnou délku závitu, stav otvoru a kompatibilitu s podložkou nebo maticí.
- Stanovte metodu utahování, kterou lze výrobou opakovat a kontrolovat.
- Uveďte požadavky na sledovatelnost šarží a na kontrolu při příjmu v nákupních specifikacích.
- Proveďte reprezentativní zkoušku montáže pro nový, změněný nebo aplikací kritický šrouby .
Umožněte sledovatelnost rozhodnutí
Správná šrouby je ten, jehož dokumentované vlastnosti a způsob instalace odpovídají skutečným požadavkům spoje. Začněte analýzou aplikace, porovnejte materiál a třídu v daném kontextu, ověřte geometrii a závitové zapasování a poté kvalifikujte dodavatelský i montážní proces. Tento rámec poskytuje výrobním týmům jasnější postup pro výběr šroub bez spoléhání pouze na jedinou označku, obecný popis z katalogu nebo cenu.
Pro výrobní programy s měnícími se materiály nebo provozními prostředími znovu projednejte specifikace šroubu pokaždé, když se změní spoj, povlak, nástroj nebo požadavek na validaci. Sledovatelná revize udržuje šrouby rozhodnutí v souladu se skutečnými požadavky výroby.

