 EN

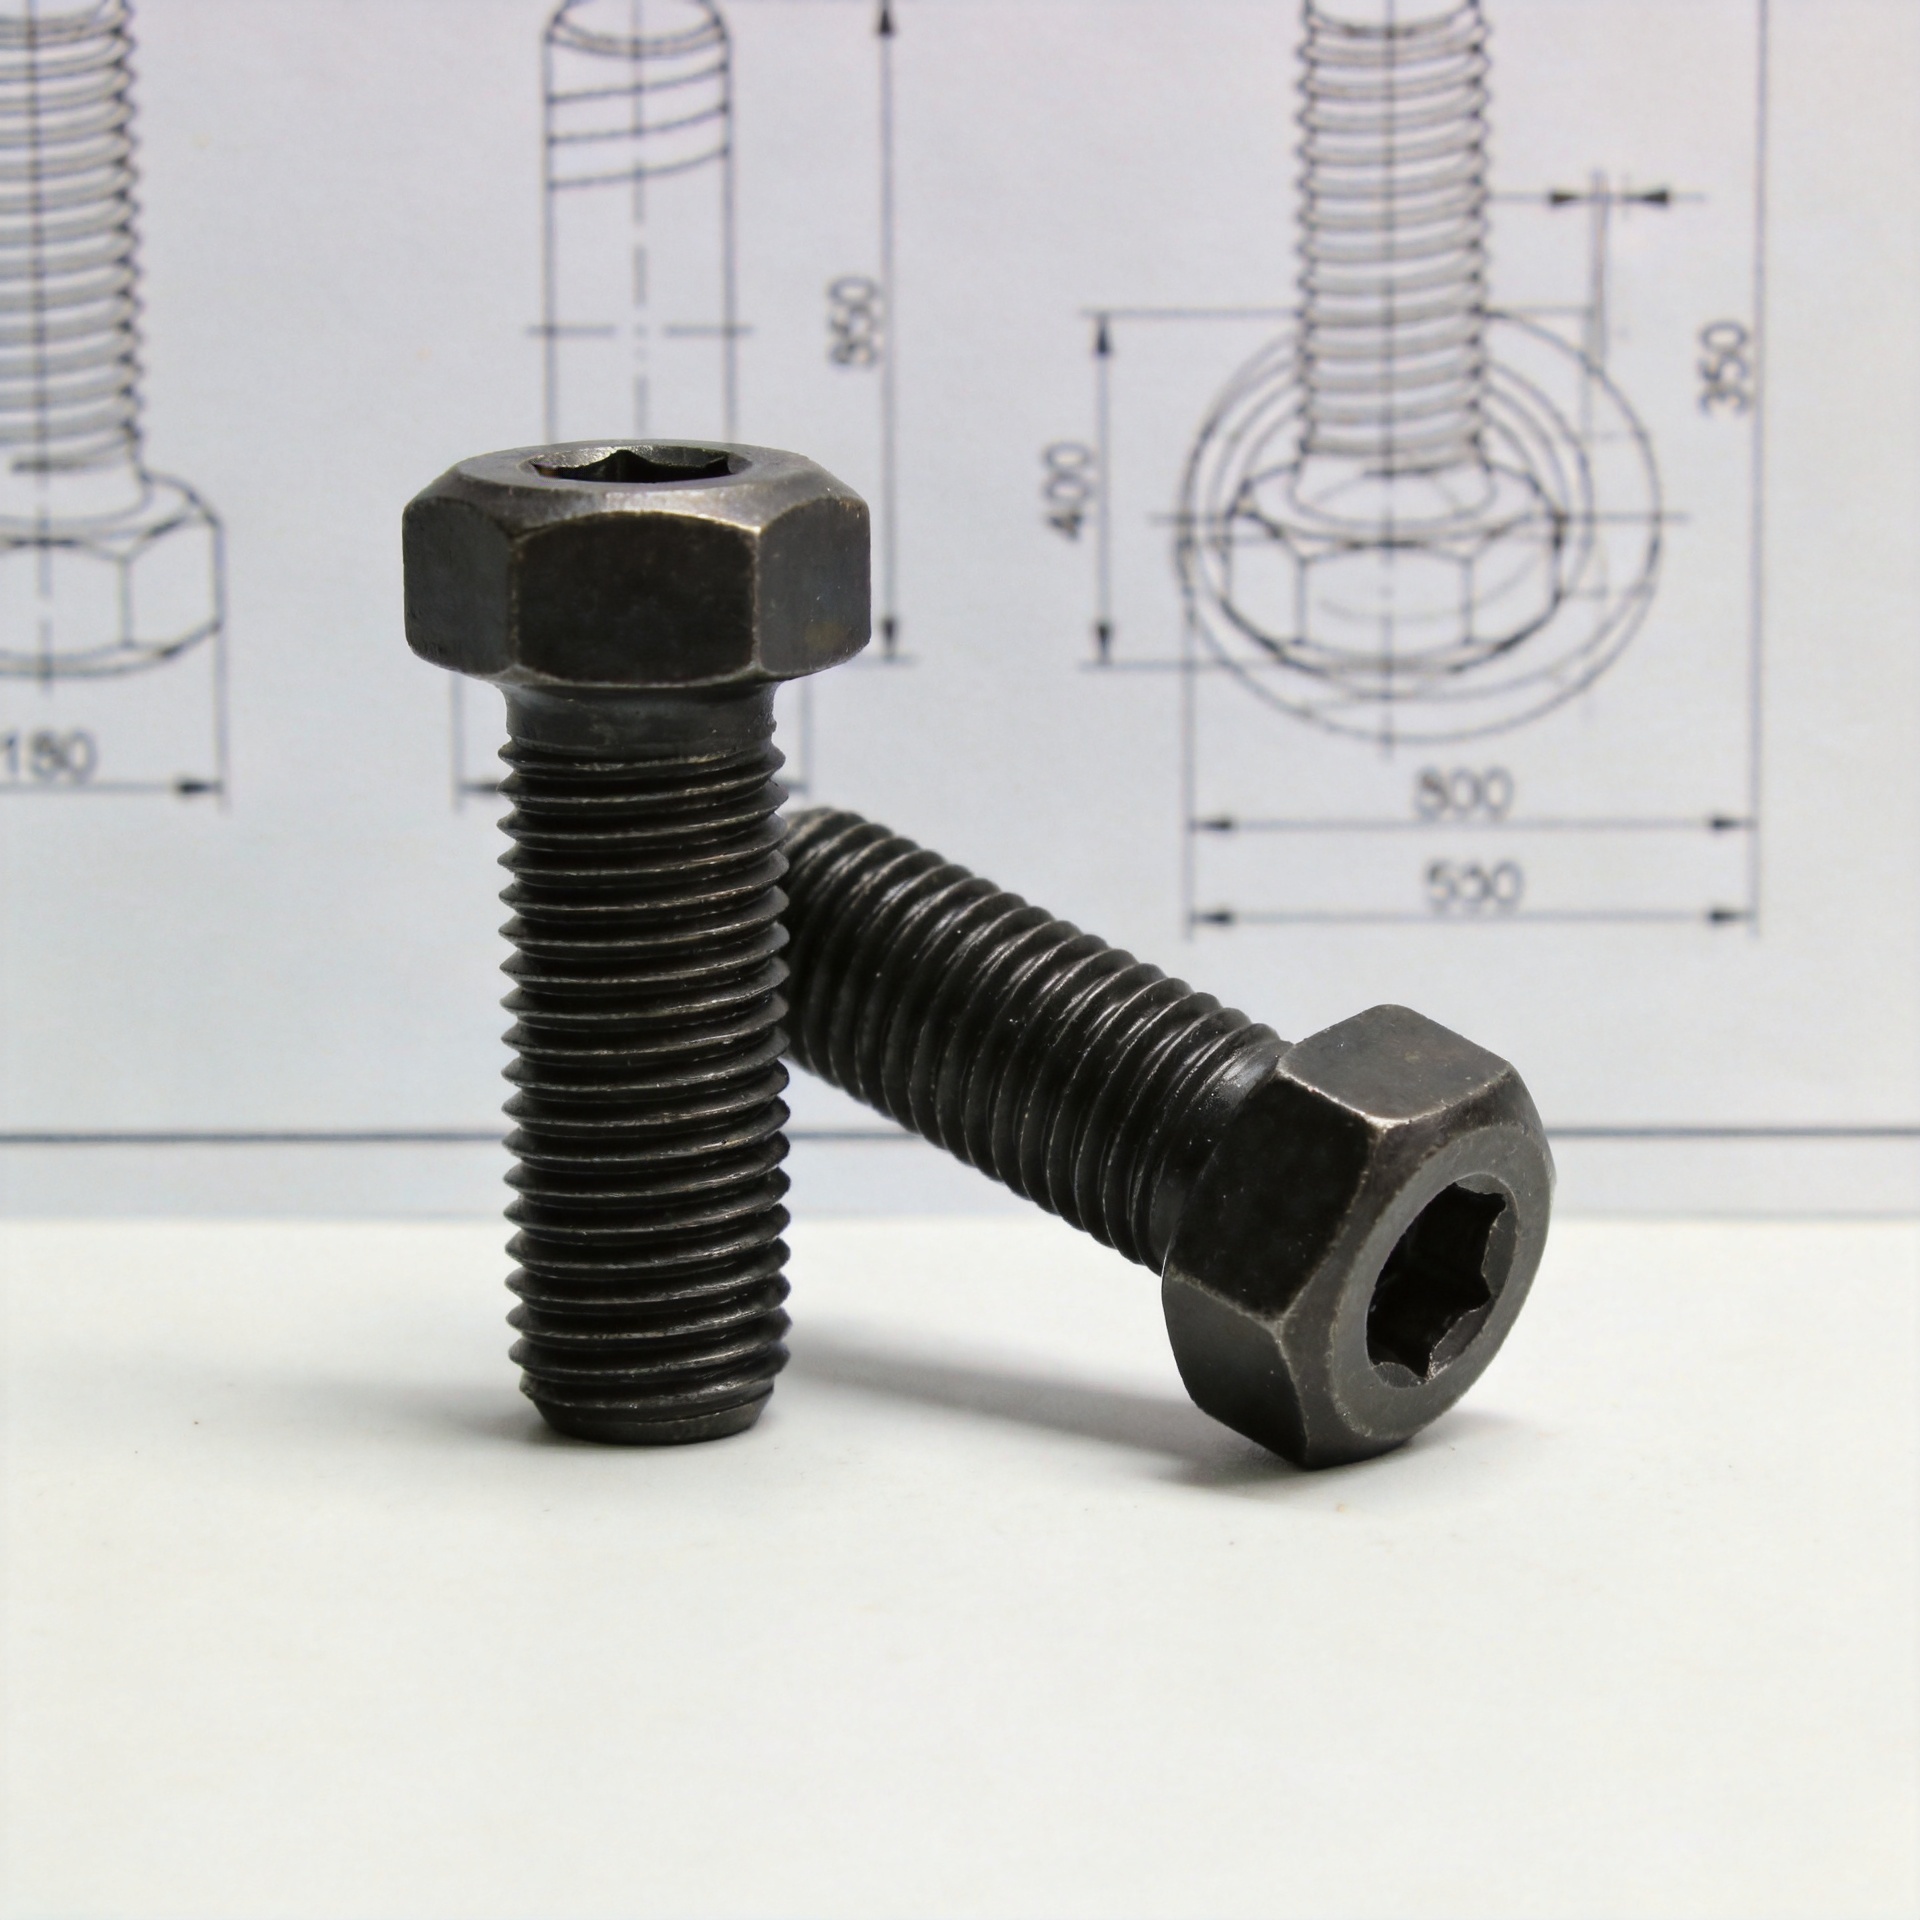
信頼性の高いボルトを選ぶには ボルト さまざまな製造要件に応じて?
選択する ボルト 製造現場でボルトを選ぶ際は、単に最高強度のラベルを求めるよりも、接合部をその実際の使用条件に適合させることの方が重要です。 信頼性の高いボルト は、荷重伝達経路、部品の材質、締結方法、使用環境、検査計画のすべてに適合する必要があります。これらの要素のいずれかが見落とされると、一見問題なさそうに見える ボルト ボルトでも緩みや腐食、相手側のねじ山の損傷、あるいは生産工程の複雑化といった問題が生じます。
締結部品の選定エンジニアの立場から見れば、実務上の手順は、まず接合部を明確に定義し、次に ボルト仕様 ボルト候補を比較検討し、最後に調達および検証要件を確認することです。この手順により、設計、品質、調達の各チームが部品がラインに投入される前に、共通の要件について議論できるようになります。
カタログページではなく、まず製造現場の接合部から始めましょう
Aボルトの選定 判断は、接合部が果たすべき機能から始まります。この接合部は、一定の締付け荷重を支えるのか、繰り返し振動にさらされるのか、せん断力や熱サイクル、あるいはそれらの複合負荷を受けるのか?また、組立治具上でのアクセス性は制限されていますか?作業員が ボルト 手で、トルク管理された工具で、あるいは自動化された工程で取り付けるのでしょうか?こうした問いへの回答によって、適切な ボルト 材質、頭部形状、ねじ形状、表面処理が絞り込まれます。
接合される部品と、緩みや損傷による影響を一覧化してください。軽量級の筐体と機械フレームの接合部では、どちらも六角ボルトを用いる場合がありますが、その許容基準は大きく異なることがあります。前者では外観や作業サイクルタイムが重視される一方、後者では規格等級の明記、締付け方法の文書化、入荷検査の実施などが求められるかもしれません。これらを同一の用途とみなすと、一方では不要なコスト増を招き、他方では信頼性上のギャップを生むことになります。 ボルト 六角ボルト
実際の荷重条件に応じて強度を合わせる
強度等級が重要なのは、 ボルト 適用される引張荷重およびせん断荷重に耐え、かつ有効な締結力を維持する必要があります。ただし、より高強度の ボルト が自動的に最適な選択肢となるわけではありません。相手材の材質、ねじの噛み合い長さ、穴の品質、および締め付け方法によっては、ファスナーがその公称強度に達する前に接合部の性能が制限されることがあります。
それぞれの 製造用ボルト を指定する際には、予想される荷重の方向(軸方向・横方向など)およびその荷重が静的か、周期的か、衝撃荷重かを明記し、設計図面から直径・全長・ねじピッチ・必要な等級を確認してください。振動に弱い接合部の場合は、等級だけではなく、締結される部品の材質・ワッシャーの使用戦略・自己締結機能(プレバイリングトルク機能)・締め付け作業の再現性なども含めて総合的に検討する必要があります。
実用的な指針として、 ボルト を接合システム全体の一環として規定することをお勧めします。ナットまたはタップ穴の材質、ワッシャー、表面処理、および締め付けトルク手順は、このシステムと整合性を保つ必要があります。このアプローチにより、「単に強度の高い ボルト より柔らかいねじ山部または薄板部に過大な荷重をかけることになる。
使用環境に応じた材質および表面処理を選択する
材質の選定にあたっては、機械的特性と環境への耐性の両方を考慮する必要があります。炭素鋼、合金鋼、ステンレス鋼の各選択肢は、強度、耐食性、コスト、施工性といった観点でそれぞれ異なるトレードオフを伴います。 ボルト 乾燥した制御された工場内での使用を想定した部品と、洗浄水や結露、塩分、化学薬品、屋外の温度変化などにさらされる部品では、適切な表面処理が異なります。
強度等級を耐食性評価の代わりに用いてはなりません。 ボルト仕様 仕様書には、基材、コーティングまたはパスシベーション処理、および接合対象材との適合性に関する懸念事項を明記する必要があります。例えば、湿潤環境下で異種金属を接合する場合、電気化学的腐食(ギャルバニック腐食)のリスクおよび絶縁対策について、意図的に検討する必要があります。また、コーティングの厚さはねじの嵌合精度にも影響を与えるため、単なる外観上の配慮ではなく、上記の検討と一体として評価する必要があります。
ステンレス鋼製部品同士を組み合わせる場合、摩擦や表面状態が締め付け特性に影響を与えるため、取り付け条件に注意が必要です。想定される潤滑方法およびトルク管理方法を用いた試験組み立てにより、選定した部品が量産に適しているかどうかを確認できます。 ボルト 部品が実際の生産で使用可能であるかを検証します。
ねじの噛み合い長さ、全長、および頭部形状の確認
A信頼性の高いボルト ナットまたはタップ穴(めねじ)内に、荷重を伝達するのに十分な有効なねじ噛み合い長さを確保する必要があります。コーティング、ワッシャー、クリアランスギャップ、および無ねじ部(シャンク部)の必要長を考慮したうえで、実際に確保できる噛み合い長さを確認してください。また、盲孔(ボトム付き穴)では、所定のクラッチロード(挟持力)に達する前に選定した部品が穴底に当たらないことを確認してください。 ボルト 部品が穴底に当たってしまうことのないよう、事前に確認してください。
全長の選定も同様に重要です。短すぎるとねじの噛み合いが不十分になる可能性があり、長すぎると周辺部品や自動化設備の工具との干渉を引き起こすおそれがあります。 ボルト 部品の全長が短すぎたり長すぎたりすると問題が生じます。また、頭部形状は、レンチによるアクセス性、支持面積、リセス(ヘッドのくぼみ)の耐久性、外観上の要件などに適合する必要があります。こうした点は、開発初期段階では見落とされがちです。 ボルトの選定 、しかし、それらはアセンブリを目標サイクルタイムで繰り返し組み立て可能かどうかを左右する要因となることが多い。
ボルト仕様を明確な調達要件へと具体化する
有用な ボルト仕様 これにより、依頼される部品が一意に特定されます。公称サイズ、ねじ規格、全長、材質または強度等級、表面処理、頭部形状、関連図面の注記、包装要件、および当該作業で求められる検査記録を含めて記載してください。カスタム品や特殊な 製造用ボルト の場合には、承認済みサンプル、寸法公差、および設計変更管理手順も併記してください。
調達担当者は、サプライヤーに対し、ロット識別方法および材質・寸法・表面処理・包装の管理方法について確認すべきです。また、 信頼性の高いボルト プログラムでは、初品検査または入荷検査計画を導入することも有効です。この計画により、大量納入前にねじの嵌合状態、全長、頭部寸法、コーティング状態、および関連文書の確認が可能になります。これは、新規サプライヤーからの調達や、仕様変更後の ボルト 導入時において特に有効です。
本格的な量産開始前に、短時間の生産検証を実施する
調達担当チームの多くは、当初単価に注目しますが、その後、ラインの停止、手直し、あるいは不均一な組み付けによって、より大きなコストが発生することに気づきます。小規模かつ制御された試作により、以下の点を検証できます。 ボルト この検証では、量産時と同一の金型、締め付けトルク方法、および組み合わせ部品を用います。組み付け時の観察結果を記録し、関連する取扱いや環境暴露後に代表的な接合部を検査します。
この検証期間中には、以下の点を確認してください。 ボルト ボルトが確実に供給され、正しい向きで配置され、所定の位置に到達可能であり、かつ一貫して適切なトルクで締め付け可能であること。また、選定したねじ山形状および表面処理が予期せぬ抵抗を引き起こさないこと、さらに、想定される振動や熱サイクルを経ても、接合部が所定の状態を維持できることを確認します。検証結果が図面の前提と異なる場合は、量産拡大前に ボルトの選定 設計を修正してください。
実用的なボルト選定チェックリスト
- 接合部にかかる荷重、変位、振動、温度、および使用環境条件を明確に定義する
- 確認 ボルト 図面に従った直径、ねじ山形状、長さ、頭部形状、材質、強度等級、表面処理。
- 相手側部品の材質、確保可能なねじ込み深さ、穴の状態、およびワッシャーやナットとの適合性を確認します。
- 生産現場で再現・検査が可能な締め付け方法を設定します。
- 調達要件にロット追跡性および入荷検査の必要性を明記します。
- 新規・変更・用途上重要な接合部について、代表的な組立試験を実施します。 ボルト .
判断根拠を明確に記録する
適切な ボルト 実際の接合部の要求に適合する文書化された特性および取付方法を有するものが該当します。まず用途から出発し、その文脈における材質および強度等級を比較・検討し、幾何形状およびねじ込み深さを確認したうえで、供給および組立プロセスを品質保証します。この枠組みにより、製造チームはより明確な選定基準を持てます。 信頼性の高いボルト 単一のラベル、汎用カタログ記述、あるいは価格のみに依拠することなく。
材料や使用環境が変化する生産プログラムでは、都度この検討を再実施してください。 ボルト仕様 接合部、コーティング、工具、または検証要件が変更されるたびに見直しを行い、追跡可能なレビューを実施することで、 ボルト 実際の製造要件に合致した判断。

