 EN

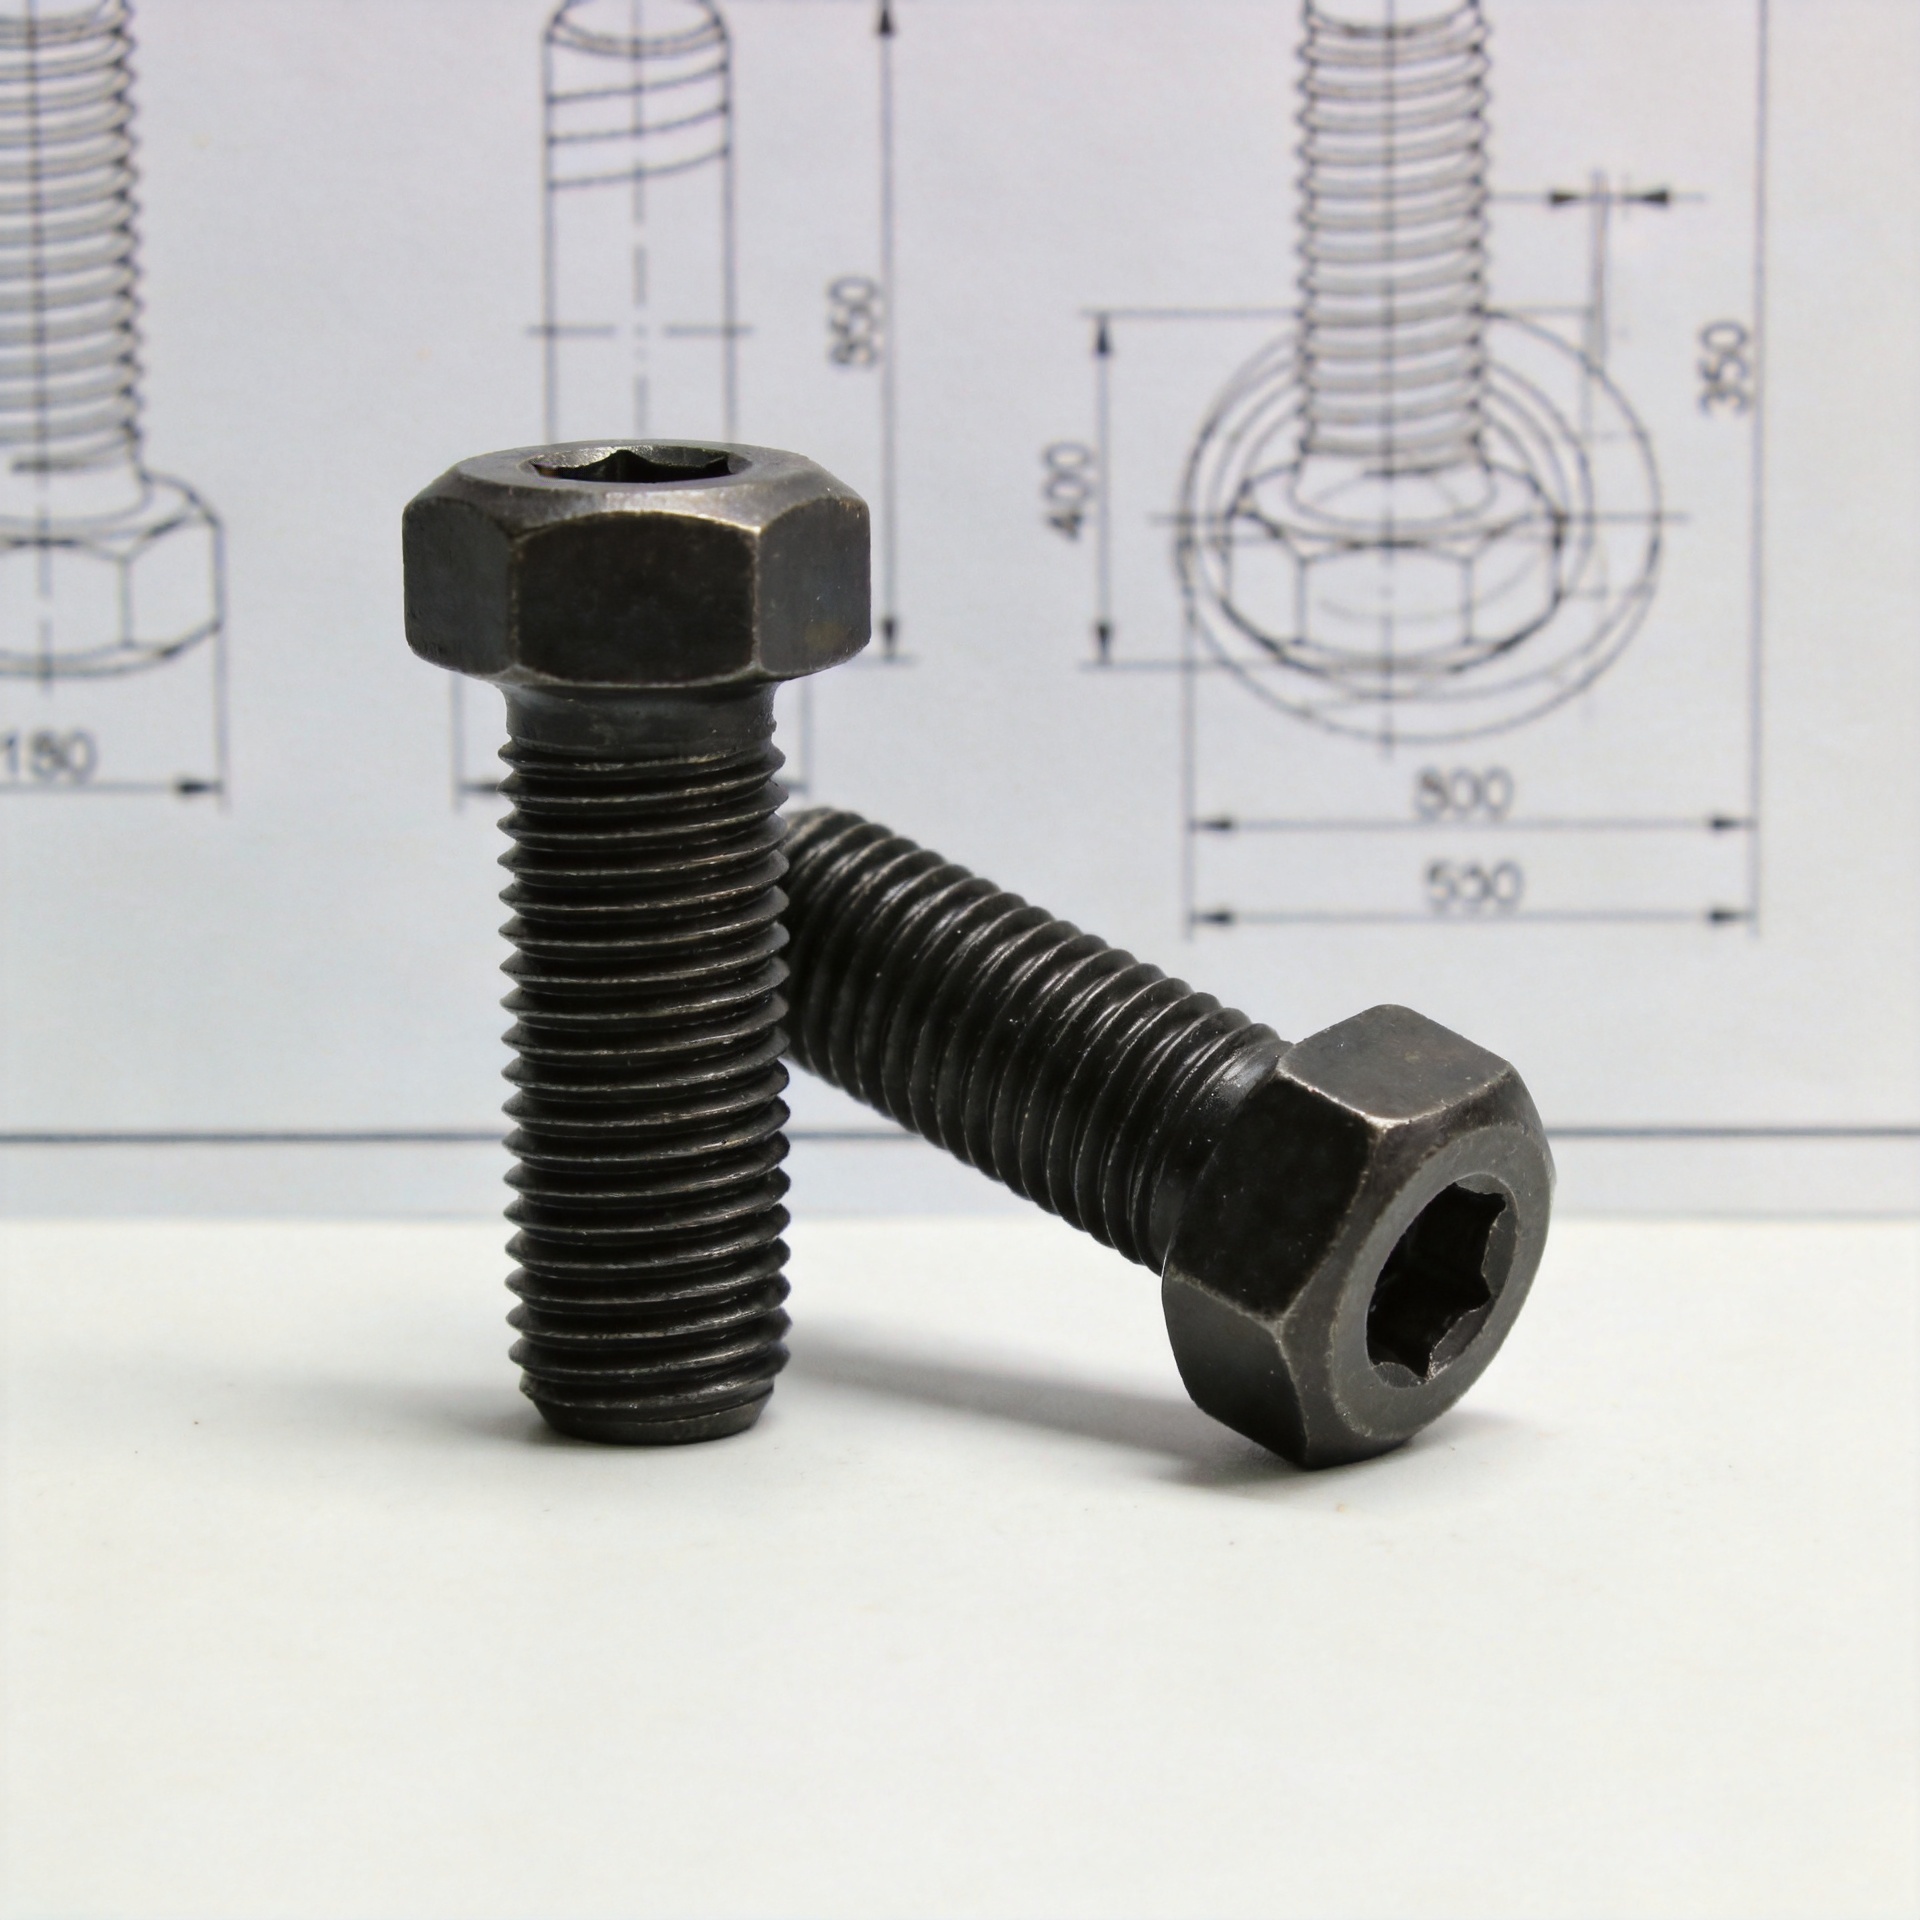
Hur man väljer en pålitlig Bultar för olika tillverkningskrav?
Att välja en bult för tillverkning handlar mindre om att hitta etiketten med högst hållfasthet och mer om att anpassa en förbindelse till dess verkliga driftsförhållanden. En pålitlig skruv måste passa lastvägen, komponentmaterialen, monteringsmetoden, exponeringsförhållandena och inspektionsplanen. När en av dessa faktorer inte beaktas kan en till synes acceptabel bult skruv lossna, korrodera, skada motgängor eller komplicera produktionen.
Från en förbindningsteknikers perspektiv är den praktiska sekvensen att först definiera förbindelsen, sedan jämföra boltspécifikation skruvarna, och slutligen bekräfta leverans- och verifieringskraven. Denna sekvens hjälper ingenjörs-, kvalitets- och inköpsavdelningar att diskutera samma krav innan delar når produktionslinjen.
Börja med tillverkningsförbindelsen, inte med katalogsidan
Askruvval beslutet börjar med vad förbindningen måste göra. Bär förbindningen en konstant klämspänning, upprepad vibration, en skjuvkraft, en termisk cykel eller en kombination av dessa? Är tillträdet begränsat på en monteringsanordning? Kommer operatörer att montera den bult för hand, med ett reglerat verktyg eller i en automatiserad station? Svar på dessa frågor begränsar de lämpliga bult materialen, huvudformen, gängformen och ytbearbetningen.
Lista delarna som ska sammanfogas och konsekvenserna av en lös eller skadad förbindning. En lättviktig inkapsling och en maskinramans förbindning kan båda använda en sexkantskruv bult , men deras godkännandekriterier kan skilja sig åt väsentligt. Den första kan betona utseende och cykeltid; den andra kan kräva en dokumenterad kvalitetsklass, momentmetod och inkommande inspektion. Att behandla dem som samma applikation kan leda till onödiga kostnader i ett fall och brister i det andra.
Anpassa hållfastheten till den faktiska belastningsfallen
Hållfasthetsklassen är viktig eftersom bult måste tåla de pålagda drag- och skjuvlasterna samtidigt som den bibehåller en användbar klämkraft. En högre klassificering är dock inte automatiskt det rätta svaret. bult den motparterna, gängans ingreppslängd, hålkvaliteten och åtdragningsmetoden kan begränsa förbandets prestanda innan förspänningsmedlet når sin nominella hållfasthet.
För varje tillverkningsbolt , dokumentera den förväntade lastriktningen och om den är statisk, cyklisk eller stötdriven. Granska konstruktionsritningen för diameter, längd, gängstigning och erforderlig klass. Om förbandet är känsligt för vibrationer bör man gå bortom klassificeringen ensam: de klämda delarna, washerns strategi, förspänningsmomentfunktionen och installationens konsekvens påverkar alla om monteringen behåller sin avsedda förspänning.
Användbar regel är att ange bult som en del av ett förbandssystem. Mutan eller det gängade materialet, washern, beläggningen och momentproceduren bör vara kompatibla med detta system. Detta tillvägagångssätt undviker ett vanligt fel: att välja ett starkt bult medan en mjukare skruvgänga eller en tunn plåtsektion lämnas kvar för att bära mer last än den kan stödja.
Välj material och yta för driftmiljön
Materialvalet bör ta hänsyn till både mekaniskt beteende och miljöpåverkan. Kolstål, legerat stål och rostfritt stål erbjuder olika kompromisser när det gäller hållfasthet, korrosionsbeteende, kostnad och installationsrespons. Ett bult använt inom en torr, kontrollerad anläggning kan kräva en annan yta än ett som utsätts for tvätt, kondens, salt, kemikalier eller utomhuscykling.
Använd inte en hållfasthetsklass som ersättning för korrosionsbedömning. Den boltspécifikation bör identifiera grundmaterial, beläggning eller passivering samt eventuella kompatibilitetsproblem med de sammanfogade materialen. Till exempel kräver en fog som kombinerar olikartade metaller i en fuktig miljö en genomtänkt granskning av galvanisk risk och barriäroptioner. Beläggningstjocklek kan också påverka gängpassningen, så den bör inkluderas i samma granskning snarare än behandlas som en estetisk eftertanke.
När rostfria komponenter kombineras bör monteringsförhållandena övervägas noggrant, eftersom friktion och ytyta kan påverka åtdragningsbeteendet. En provmontering med avsedd smörjning och åtdragningsmetod kan avslöja om den valda bult är praktisk för produktion.
Verifiera gängengrepp, längd och huvudgeometri
Apålitlig skruv behöver tillräckligt med användbart gängengrepp i muttern eller den gängade funktionen för att överföra last utan att skada gängan. Kontrollera det tillgängliga greppet efter att ha tagit hänsyn till beläggningar, brickor, spel och eventuella krav på icke-gängad skaftlängd. I ett dolt hål bör bekräftas att den valda bult inte når botten innan den krävda klämspänningen uppnås.
Längdvalet är lika viktigt. En för kort bult kan ge otillräckligt grepp; en för lång del kan störa närliggande komponenter eller automatiserad monteringsutrustning. Huvudtypen bör anpassas till tillgänglig verktygsåtkomst, bärararea, fördjupningshållbarhet och visuella krav. Dessa detaljer är lätt att missa under tidiga skruvval , men de avgör ofta om en montering kan utföras upprepade gånger vid den målade cykeltiden.
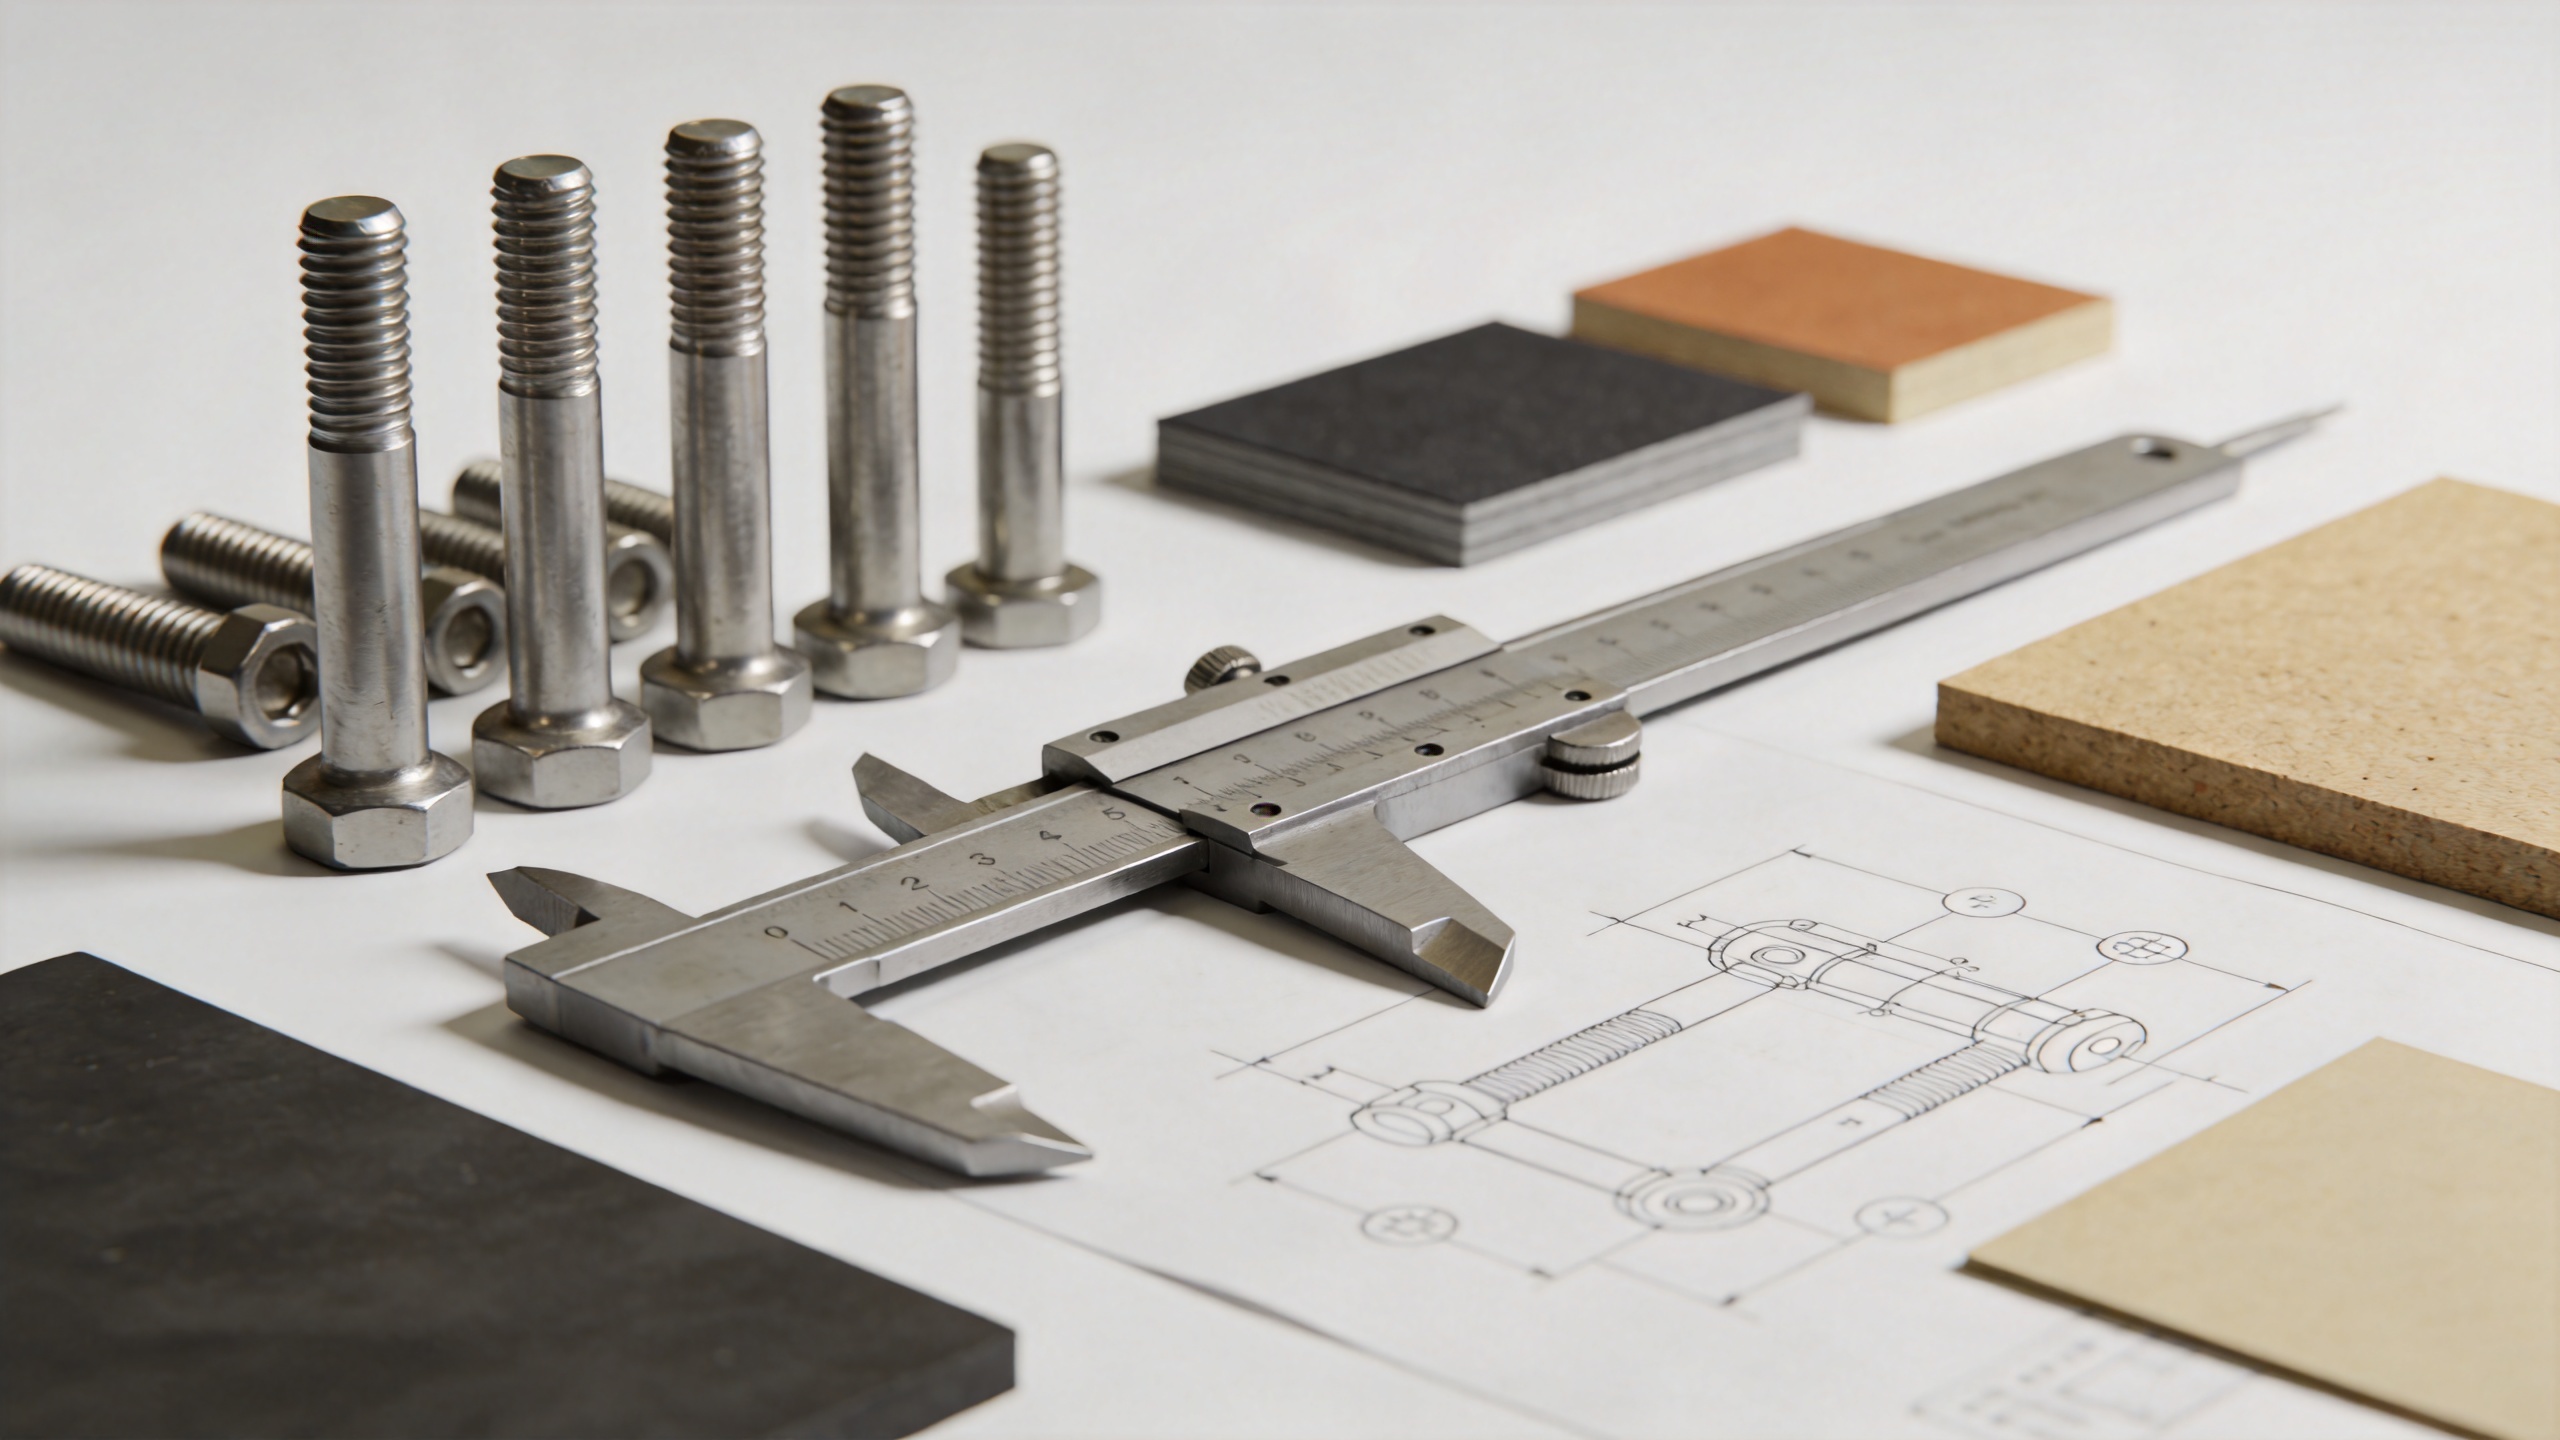
Omvandla bultspecifikationen till tydliga inköpskrav
En användbar boltspécifikation gör den begärda delen entydig. Inkludera nominell storlek, gänga, längd, material eller kvalitet, ytbehandling, huvudtyp, tillämpliga ritningsanmärkningar, förpackningsförväntningar samt all inspektionsdokumentation som krävs för arbetet. För en specialanpassad eller ovanlig tillverkningsbolt , inkludera godkända provexemplar, dimensions- och toleranskrav samt ändringskontrollprocessen.
Inköp bör fråga leverantörer hur de identifierar partier och hur de styr material, dimensioner, ytbehandling och förpackning. Ett pålitlig skruv program drar också nytta av en första-artikel- eller mottagningsinspektionsplan. Planen kan verifiera gängpassning, längd, huvuddimensioner, beläggningsstatus och dokumentation innan en större leverans går in i produktionen. Detta är särskilt användbart när en ny leverantör eller en reviderad bult införs.
Använd en kort produktionsvalidering innan fullständig lansering
Många inköpsgrupper fokuserar initialt på styckpris, för att sedan upptäcka att produktionsstopp, omarbete eller inkonsekvent montering skapar större kostnader. En liten, kontrollerad tillverkning kan testa bult under samma verktyg, momentmetod och sammanfogade komponenter som används i produktionen. Registrera observationer vid montering och undersök representativa förbindningar efter relevant hantering eller miljöexponering.
Under denna validering verifiera att bult kan matas in, orienteras, nås och åtdrivas konsekvent. Bekräfta att den valda gängtypen och ytbearbetningen inte orsakar oväntat motstånd, och att förbindningen behåller det avsedda tillståndet efter applikationens förväntade vibration eller termisk cykel. Om resultaten avviker från ritningens antaganden, revidera skruvval innan skalning uppåt.
En praktisk kontrolllista för bultval
- Definiera förbindningens belastning, rörelse, vibration, temperatur och exponeringsförhållanden.
- BEKRÄFTA bult diameter, gänga, längd, huvudform, material, kvalitet och yta enligt ritningen.
- Kontrollera sammanpassade material, tillgänglig gänglängd, hålets skick samt kompatibilitet med bricka eller mutter.
- Ange en åtdragningsmetod som produktionen kan upprepa och kontrollera.
- Ange krav på partispårbarhet och inkommande kontroll i inköpskraven.
- Utför en representativ monteringsprovning för en ny, ändrad eller applikationskritisk bult .
Gör beslutet spårbar
Rättigheten bult är den vars dokumenterade egenskaper och installationsmetod uppfyller leden verkliga krav. Börja med applikationen, jämför material och kvalitet i sammanhanget, verifiera geometri och gänglängd, och validera sedan leverans- och monteringsprocessen. Denna ram ger tillverkningsteam en tydligare metod att välja en pålitlig skruv utan att förlita sig på en enda etikett, en generisk katalogbeskrivning eller endast pris.
För produktionsprogram med växlande material eller driftmiljöer, granska om igen boltspécifikation varje gång led, beläggning, verktyg eller valideringskrav ändras. En spårbar granskning säkerställer att bult beslut som är i linje med de faktiska tillverkningskraven.

