 EN

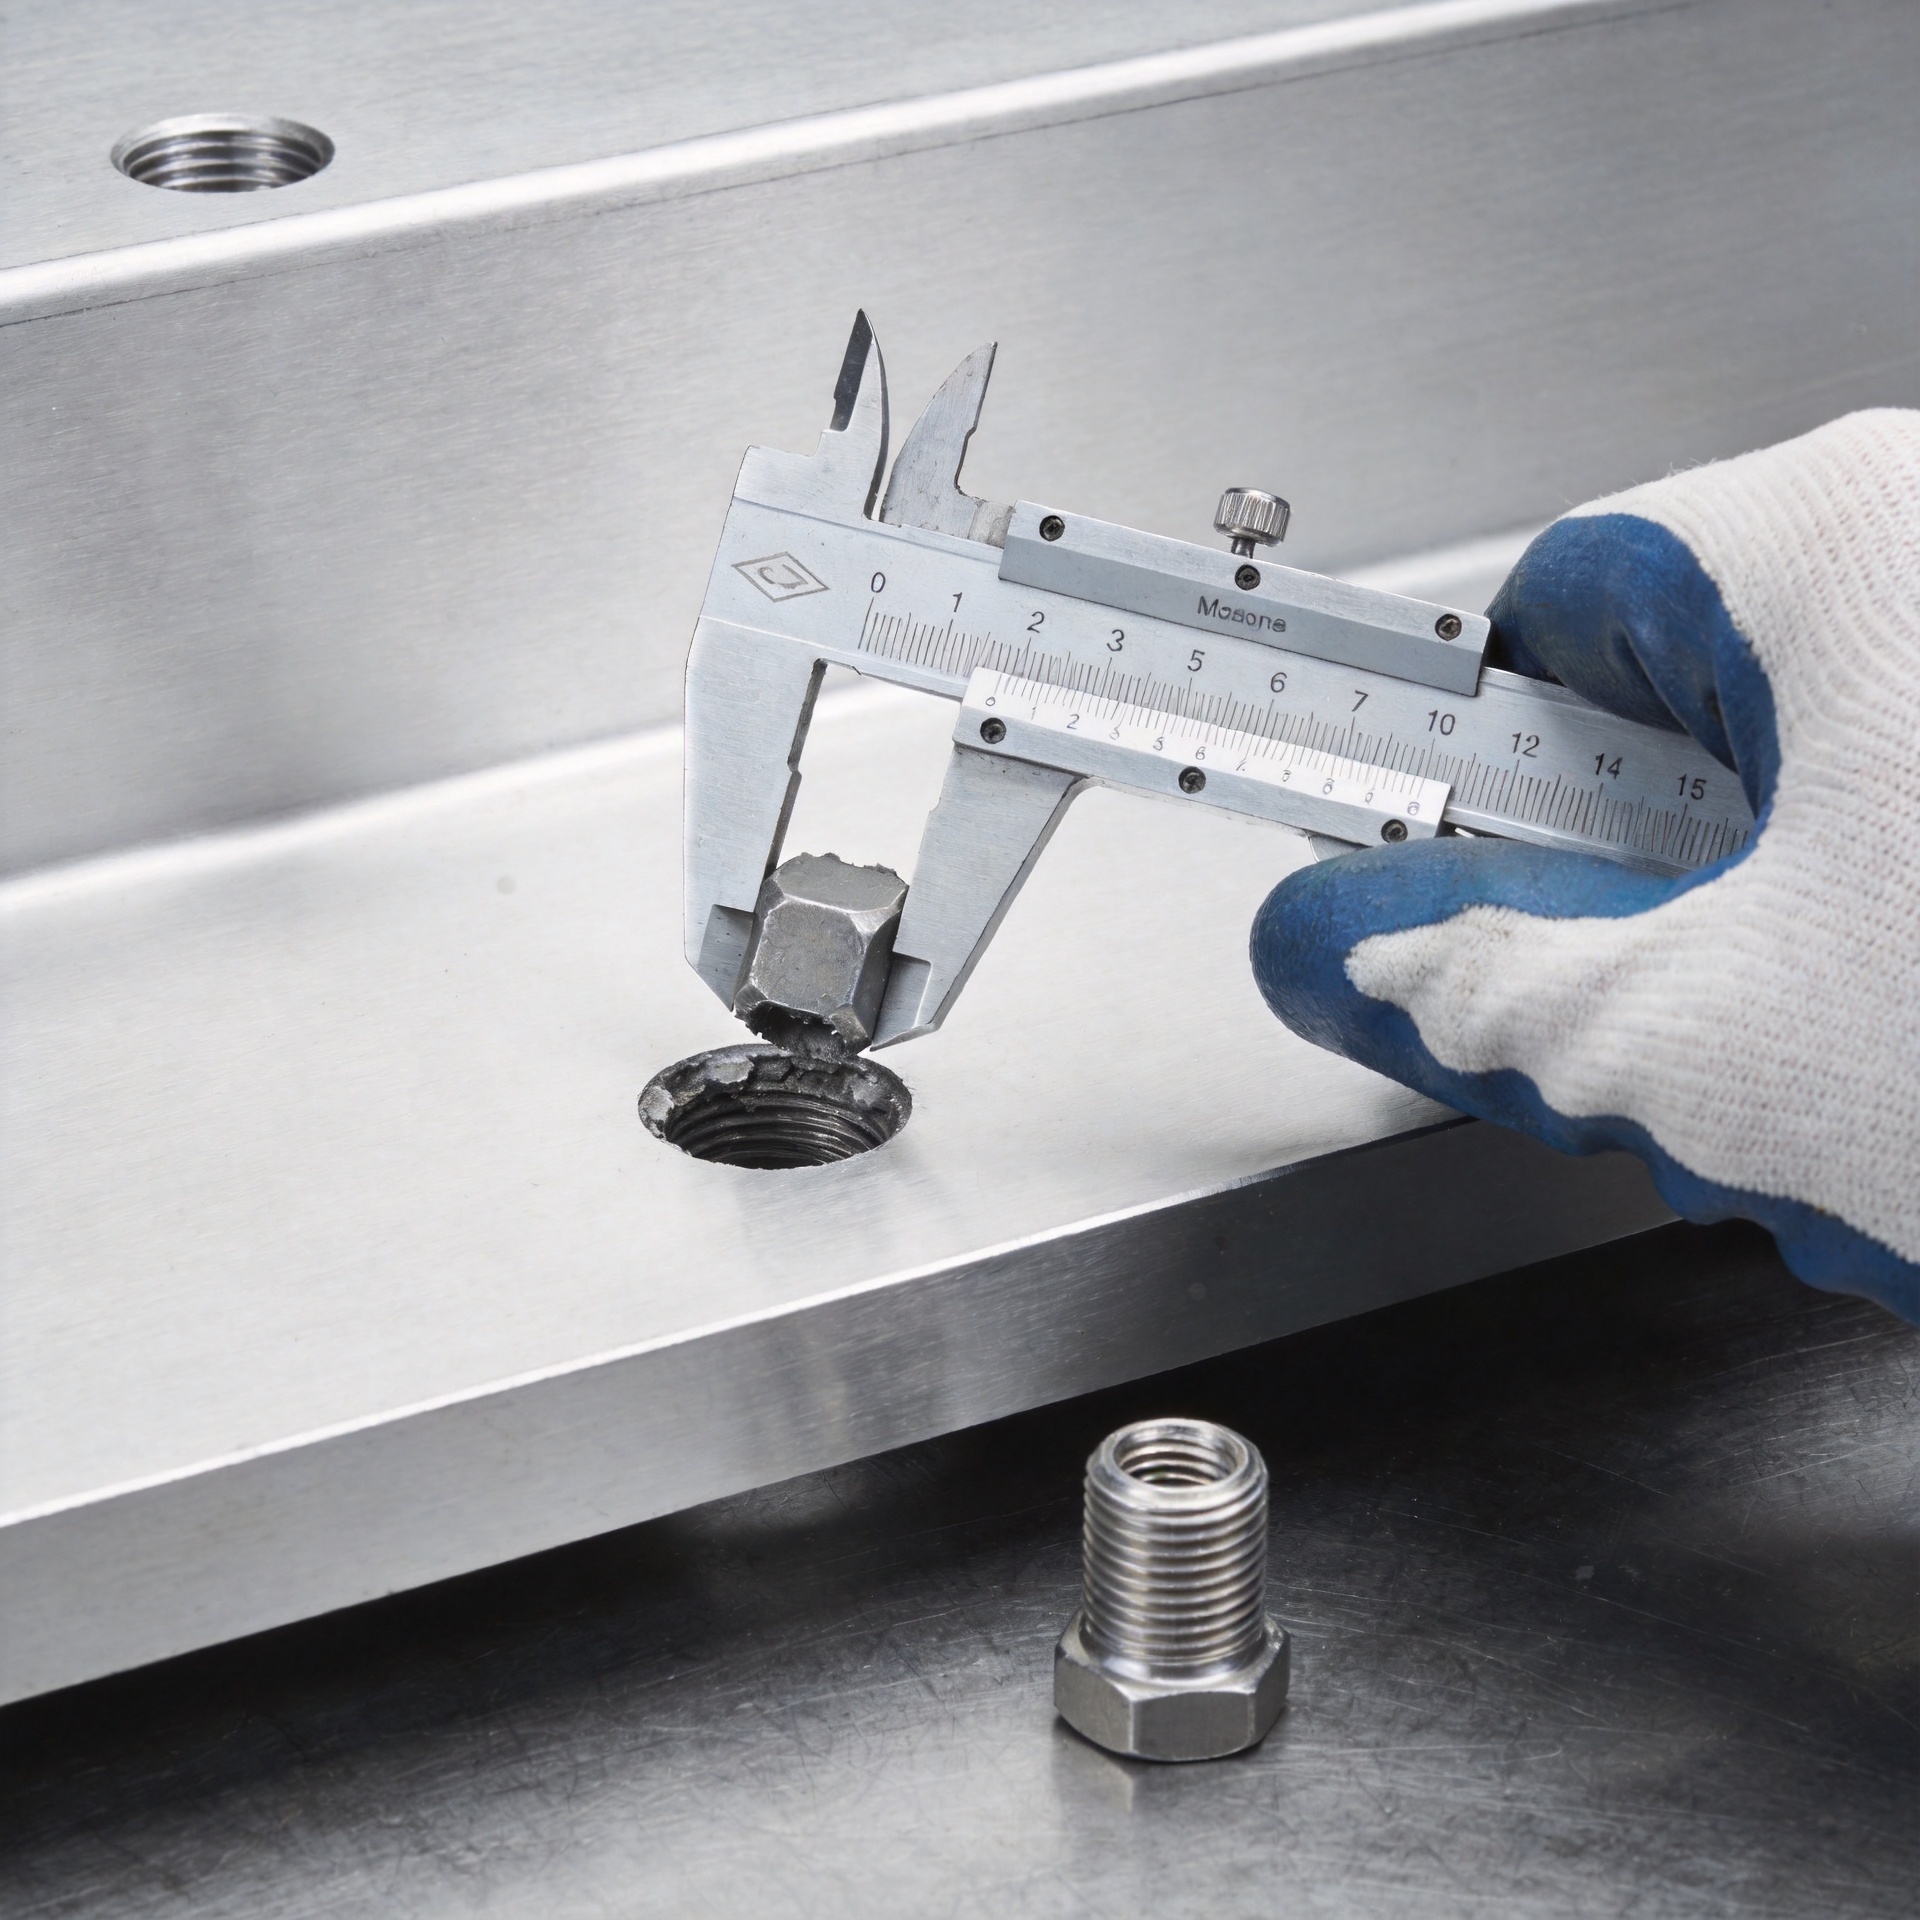
چگونه سوراخهای پیچها و مهرهها را در کار با ورق فلزی که دچار ساییدگی شدهاند، تعمیر کنیم
سوراخ فشردهشده در فلز نازک بهندرت صرفاً یک آزاردهنده است. هنگامیکه یک فستنر پیچ بدون ایجاد فشار کافی روی قطعه میچرخد، اتصال ممکن است لرزش داشته باشد، نشتی کند، جابهجا شود یا محافظ یا پنلی را شل بگذارد. روش مناسب تعمیر به این بستگی دارد که دقیقاً چه چیزی خراب شده است: دندانههای سوراخ تاپشده، نیروی محکمکنندگی پیچ خودبرگردان، مهرهٔ ثابت یا قسمت اطراف فلز نازک. از دیدگاه مهندس انتخاب پیچ و مهره، اولین کار تشخیص است — نه اینکه بلافاصله به سراغ پیچ بزرگتر برویم.
این راهنما نحوهٔ ارزیابی آسیب، انتخاب روش تعمیر متناسب با نوع فلز نازک و بار کاری و جلوگیری از تکرار همان فستنر خرابی در چرخهٔ بعدی نگهداری را توضیح میدهد.
ابتدا مشخص کنید که پیچ و مهره چه قطعهای را نگه میداشته است
حذف کنید فستنر و سوراخ را در نور خوبی بازرسی کنید. به دنبال فلز پارهشده، لبههای کشیدهشده، پوشش ترکخورده، تراشیدگیهای اطراف سوراخ یا پیچی باشید که شکل اصلی دندانهها را ساییده است. سپس نوع اتصال را شناسایی کنید. پیچ خودرویی در ورق نازک رفتاری متفاوت از پیچ ماشینی در بُرجک رزوهدار، مهرهی ریوت یا مهرهی جوشخورده دارد. در نظر گرفتن همهی این موارد بهعنوان یک «سوراخ رزوهساییده» ممکن است مشکلی قابل تعمیر را به جایگزینی کل پنل تبدیل کند. فستنر سوراخ رزوهساییده ممکن است مشکلی قابل تعمیر را به جایگزینی کل پنل تبدیل کند.
همچنین مسیر بار را بررسی کنید. یک درپوش دسترسی سبک ممکن است تحمل پیچ خودرویی بزرگتری را که با دقت انتخاب شده، داشته باشد. فستنر اما یک مفصل، نگهدارنده، اتصال زمین، محافظ یا مجموعهای تحت ارتعاش ممکن است نیازمند ویژگیای با دوامتر باشد. اگر پنل تغییر شکل داده باشد، علت ممکن است سطح تماس ناکافی یا حرکت دورهای باشد، نه صرفاً پیچ.
قبل از انتخاب روش تعمیر اندازهگیری کنید.
سوراخ اصلی، ضخامت باقیماندهی ورق، قطر پیچ و فضای موجود پشت پنل را اندازهگیری کنید. تأیید کنید که آیا فستنر به سیمکشی، عایقبندی، مسیر مایع یا مکانیزم متحرک نفوذ میکند. بررسی کنید که آیا دسترسی از هر دو طرف امکانپذیر است یا خیر. این جزئیات ساده تصمیم میگیرند که آیا تعمیر میتواند از صفحهبند و واشر، درجشوندهٔ نامرئی، ویژگی ر thread جدید یا سوراخی جابهجا شده استفاده کند.
بهعنوان یک قاعدهٔ عملی، ورق نازک اغلب نمیتواند بهتنهایی اتصال پیچی کافی فراهم کند. تعمیری که ویژگی تحملبار را اضافه میکند، معمولاً قابلاطمینانتر از اعمال مکرر پیچ بزرگتر در همان مادهٔ آسیبدیده است. فستنر فقط فرض نکنید که اندازهٔ رایج پیچ مناسب است؛ قطر انتخابشده، گام پیچ، نوع سر پیچ، ضخامت ورق و بار کاری همه اهمیت دارند.
مسیر تعمیر را بر اساس نوع آسیب انتخاب کنید.
۱. از پیچهای خودبرقزنندهٔ با اندازهٔ بزرگتر فقط برای ورقهای سبکبار استفاده کنید.
اگر سوراخ اصلی کمی گشاد شده باشد، ورق سالم باشد و اتصال بار کمی را تحمل کند، میتوان از پیچ خودبرقزنندهٔ با قطر بزرگتر استفاده کرد. فستنر میتواند کاربردی باشد. نوعی را انتخاب کنید که برای آن ماده طراحی شده است و اطمینان حاصل کنید که سر جدید با قطعات مجاور تداخل نداشته باشد. این روش زمانی مناسب نیست که لبه سوراخ ترک خورده باشد، ورق بهقدری نازک باشد که انعطافپذیر شود یا برداشتن مکرر پیشبینی شده باشد. یک سوراخ بزرگتر فستنر در صورت سفتکردن بیش از حد، میتواند یک سوراخ آسیبدیده را بیشتر گسترش دهد.
۲. هنگامی که خدمات مکرر پیشبینی میشود، یک درجکننده ر threaded نصب کنید
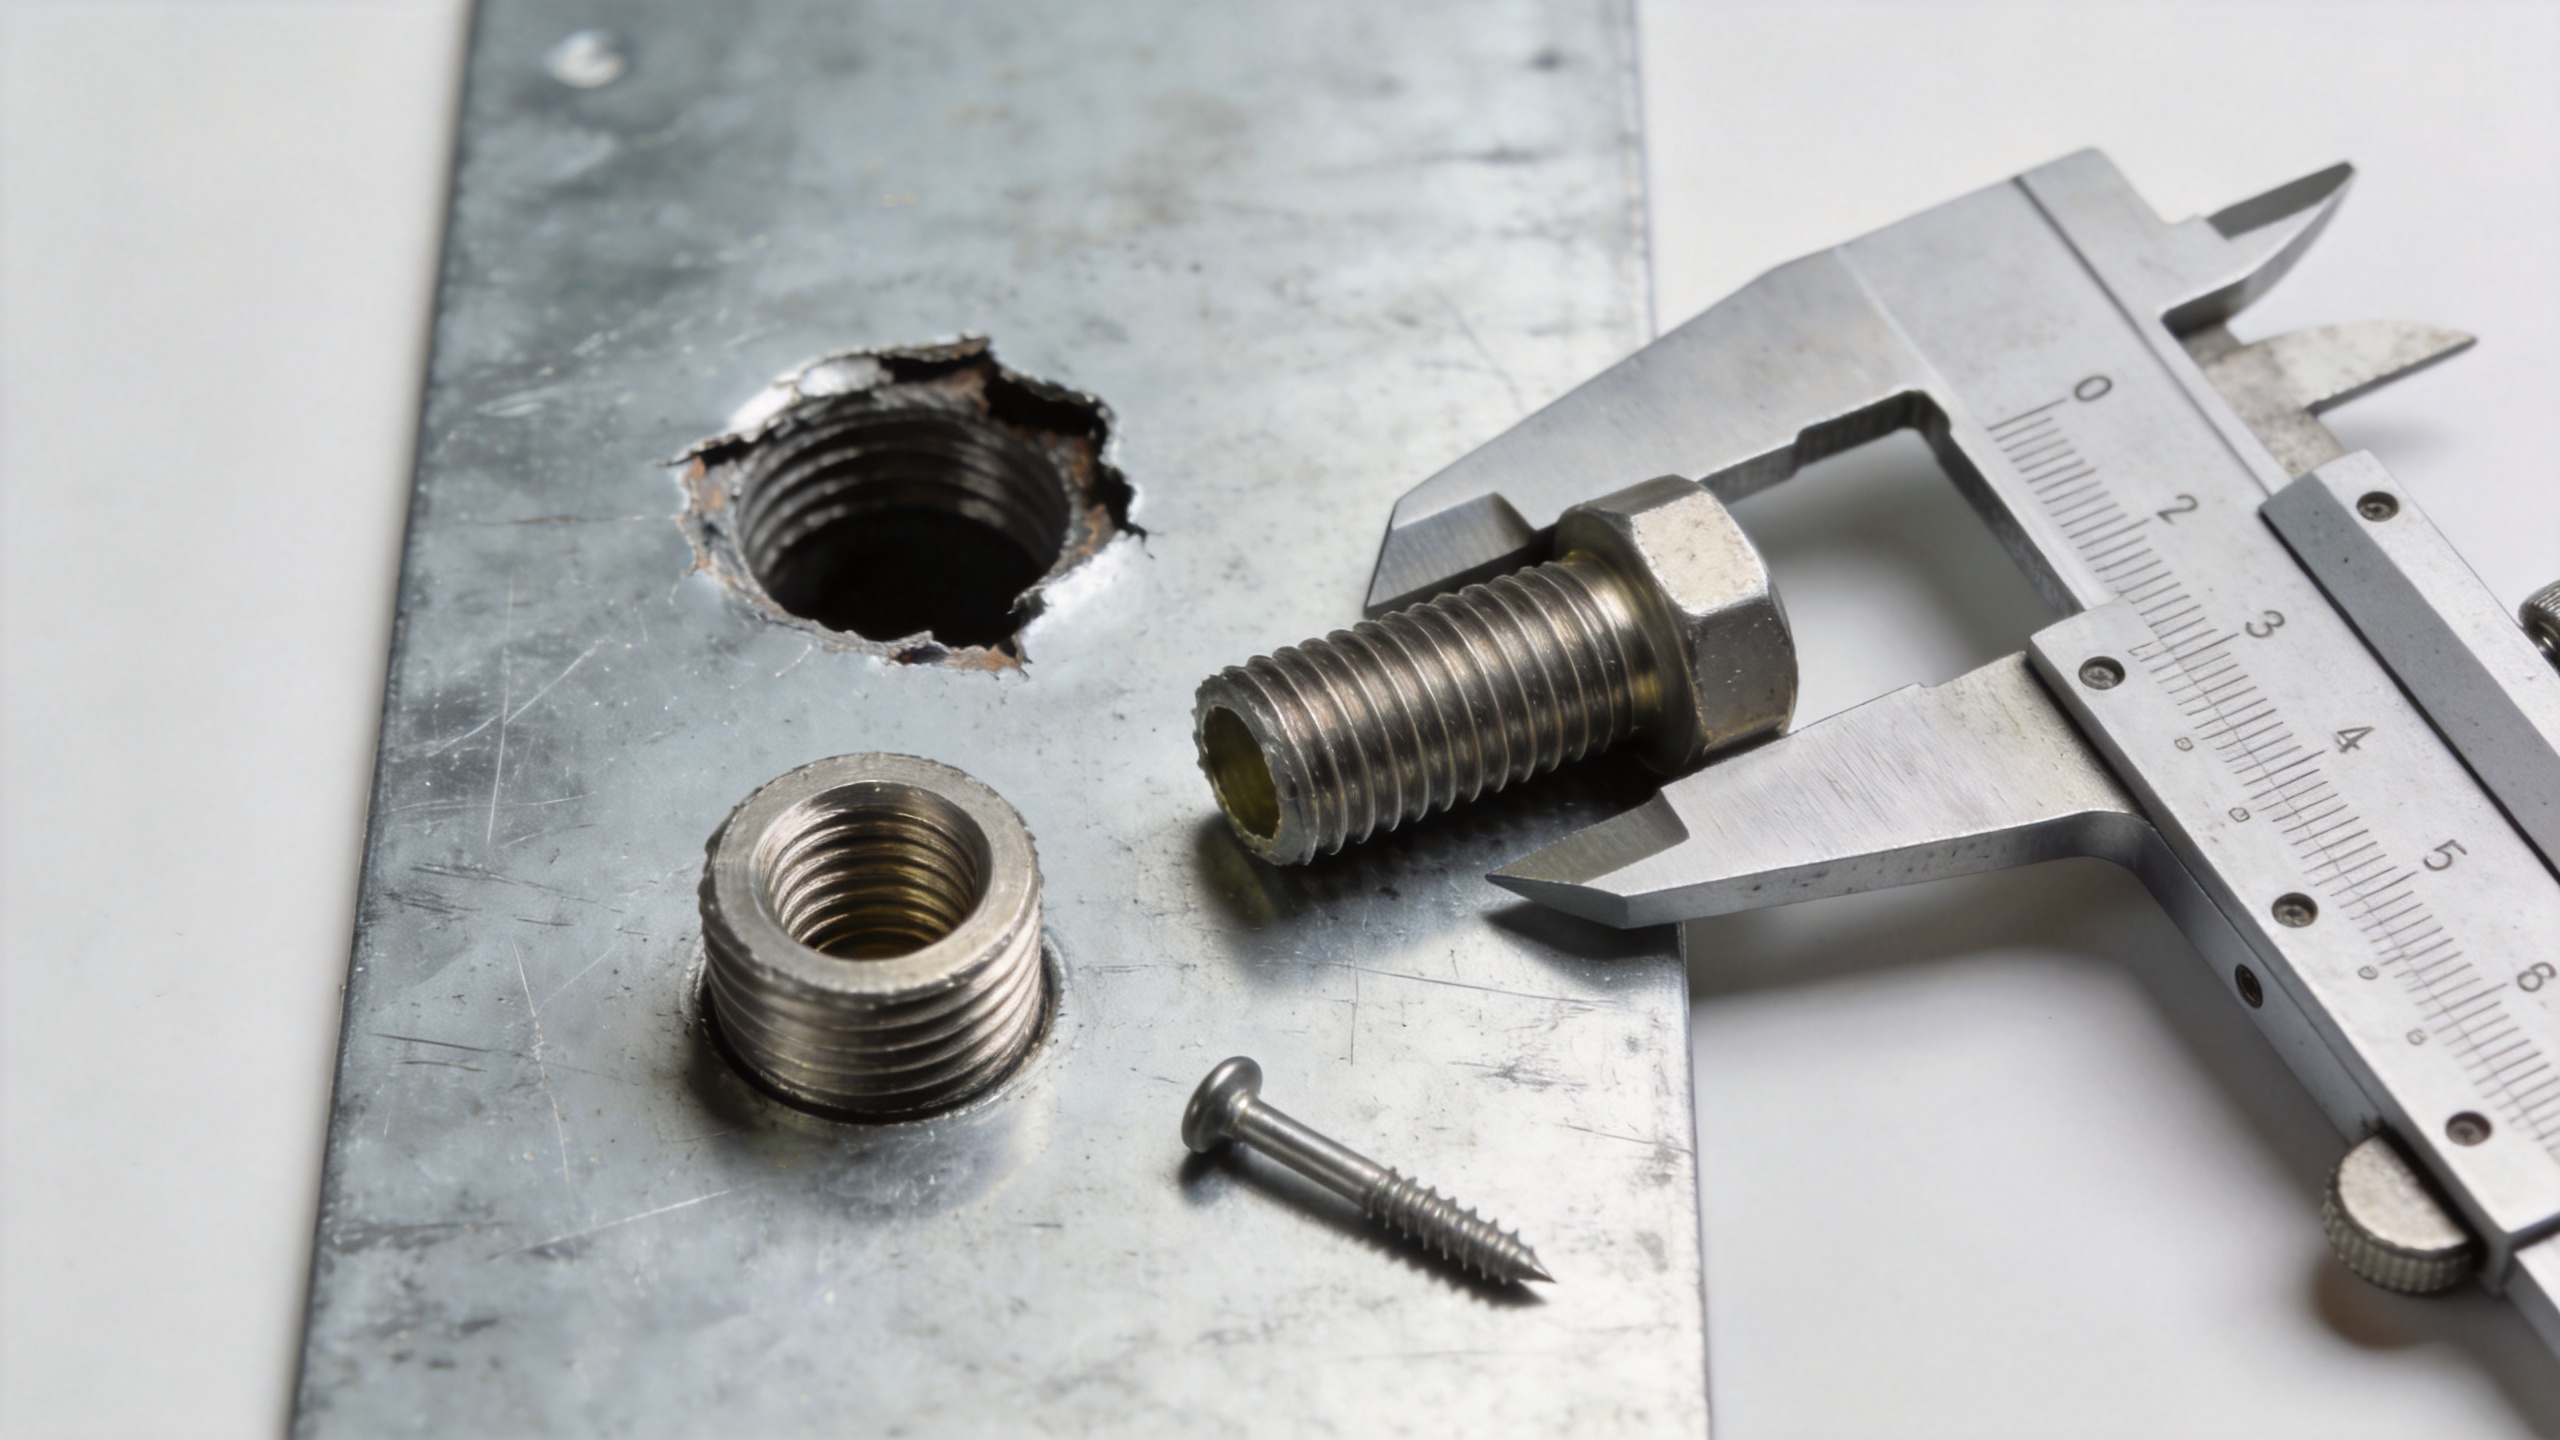
برای اتصال پیچ ماشینی که بهطور منظم باز میشود، یک درجکننده ر threaded میتواند ر thread معینی را بازگرداند، نه اینکه به ر thread آسیبدیده ورق متکی باشد. ابتدا سوراخ را تمیز کنید و اندازهگیری کنید؛ سیستم درجکننده ممکن است نیازمند متهکاری یا آمادهسازی یک اندازه راهنما جدید باشد. ماده و ر thread درجکننده را بر اساس مواجهه با خوردگی و قطعه همجفتشونده انتخاب کنید. فستنر یک پیچ ضدزنگ ممکن است برای محیطهای مرطوب یا خورنده مناسب باشد، اما همچنان سازگاری فلزات متفاوت و آسیب به پوشش باید بررسی شود.
۳. هنگامی که فقط به یک طرف دسترسی وجود دارد، یک مهره ریوت یا ویژگی محبوسشده نصب کنید
پیچمهرهی ریوت، پیچمهرهی کلینچ یا ویژگی محبوسشدهی مشابه میتواند به یک صفحهی نازک، ر thread ماشینی قابل استفادهی مجدد بدهد. این روش اغلب در تعمیراتی که دسترسی به سطح پشتی محدود است و اتصال نیازمند فشارگیری قابل تکرارتری از آنچه پیچ خودبرگردان فراهم میکند، منطقی است. فستنر برای کاربرد واقعی، محدودهی گرفت، آمادهسازی سوراخ، سختی صفحه، فضای موجود برای سر پیچ و مقاومت در برابر خارجشدن یا چرخیدن بیرون را بررسی کنید. ابزار نصب باید این ویژگی را بهصورت عمودی و دقیق تنظیم کند؛ زیرا قرارگیری مایل پیچمهره باعث ایجاد مشکل جدیدی در همترازی میشود.
۴. در صورت دسترسی به هر دو طرف، از پیچ عبوری برای اتصال استفاده کنید.
در جایی که دسترسی امکانپذیر است، پیچ، مهره و واشری با اندازهی مناسب میتوانند بار را روی سطح وسیعتری از ورق توزیع کنند. این روش ممکن است برای پایهها و صفحات مفید باشد، اما نیازمند بررسی فضای لازم، دسترسی برای تعمیر و نگهداری، آببندی و خطر شلشدن تحت ارتعاش است. از روشی برای اتصال مکانیکی استفاده کنید که با نقشهی مونتاژ و رویههای نگهداری سازگاندار باشد، نه اینکه با ترکیب تصادفی از قطعات عمل کنید.
۵. در صورت آسیبدیدن ورق اطراف، قابلیت را جابهجا یا جایگزین کنید
اگر سوراخ ترکخورده باشد، بیضوی شده باشد یا در بخشی اعوجاجیافته قرار داشته باشد، پیش از ایجاد سوراخ دیگر، ساختار تسمه را تعمیر کنید فستنر ایجاد سوراخ جدید تنها زمانی امکانپذیر است که فاصله از لبه، همترازی و عملکرد قطعه همچنان در محدوده قابل قبول باقی بماند. در اتصالات مربوط به ایمنی، نگهدارنده فشار، اتصال الکتریکی یا بارهای سنگین، تصمیمگیری را به مهندس مسئول واگذار کنید. یک تعمیر ظاهری ممکن است مسیر انتقال بار ضعیفشده را پنهان کند.
پیچ تعمیرشده را بدون ایجاد مجدد علت خرابی نصب کنید
- لبههای تیز و پوششهای شل را حذف کنید تا سطوح تماس بهدرستی روی هم قرار گیرند.
- قطعات را پیش از شروع نصب پیچ همتراز کنید؛ اعمال نیرو برای همترازی با پیچ، ر threads جدید را آسیب میزند.
- در جاهایی که امکانپذیر است، ورود پیچ به ر thread را بهصورت دستی انجام دهید، سپس از روش نصب مشخصشده استفاده کنید.
- فقط تا جایی که اتصال در جای خود قرار گرفته و شرایط مشخصشدهی بستن دستیابی پیدا کرده است، سفت کنید. چرخاندن بیشتر، امنیت بیشتری ایجاد نمیکند.
- پس از نصب، سطح پشتی، نشستن سر پیچ، تماس واشر و صافی تخته را بازرسی کنید.
برای پیچهای ر threaded که در محیطهای لرزان بهکار میروند، بررسی کنید که آیا مونتاژ نیازمند ویژگی قفلکننده، رویهی مشخصشدهی گشتاور یا تغییر در طراحی اتصال است یا خیر. برای کاربردهای بیرونی یا در محیطهای مرطوب، مواد و پوششها را بر اساس کل محیط مونتاژ — نه صرفاً سر پیچ قابلمشاهده — انتخاب کنید.
از شکست بهعنوان سیگنالی برای نگهداری استفاده کنید.
سوراخِ فرسودهشده اغلب نشاندهندهی یک مشکل فرآیندی است: تنظیم نادرست ابزار بستن، ترتیب نصب بدون آموزش کافی، پیچی نامناسب با کاربرد، ضخامت ورق کافی نبودن یا برداشتن بیشازحد تخته. محل شکست، نوع اصلی پیچ، روش تعمیر و علت احتمالی را ثبت کنید. این سوابق به تیمهای نگهداری کمک میکند تا الگوهای تکراری را در تجهیزات مشابه شناسایی کنند.
برای تعمیرات تولیدی، ابعاد پیچها و مهرههای رزوهدار ورودی را بررسی کنید و از فرآیند نصب کنترلشده استفاده نمایید. هنگامی که پیچ سفارشی یا رزوهی ثابت طراحیشده برای کاربرد خاصی مورد نیاز باشد، پیش از انتشار، نیازمندیهای نقشه را تأیید کنید. هدف این نیست که صرفاً پیچ فعلی در جای خود بماند؛ بلکه هدف بازگرداندن اتصالی است که قابل بازرسی و تعمیر با اطمینان باشد.
بررسی نهایی پیش از بازگرداندن اتصال به سرویس
پیش از بستن کار، اطمینان حاصل کنید که پیچ تعمیرشده قطعات مورد نظر را محکم کرده، از قطعات مجاور فاصله دارد و باعث تغییر شکل ورق نشده است. هر قطعه متحرکی را چرخانده و در جاهای مربوطه آببندی را بررسی کنید و تعمیر را برای تکنسین بعدی مستند نمایید. با انتخاب روش تعمیر منطبق بر وضعیت ورق و بار واردشده، سوراخ پیچ شلشده میتواند به اصلاحی کنترلشده در نگهداری تبدیل شود، نه منبع تکراری توقف.

