 EN

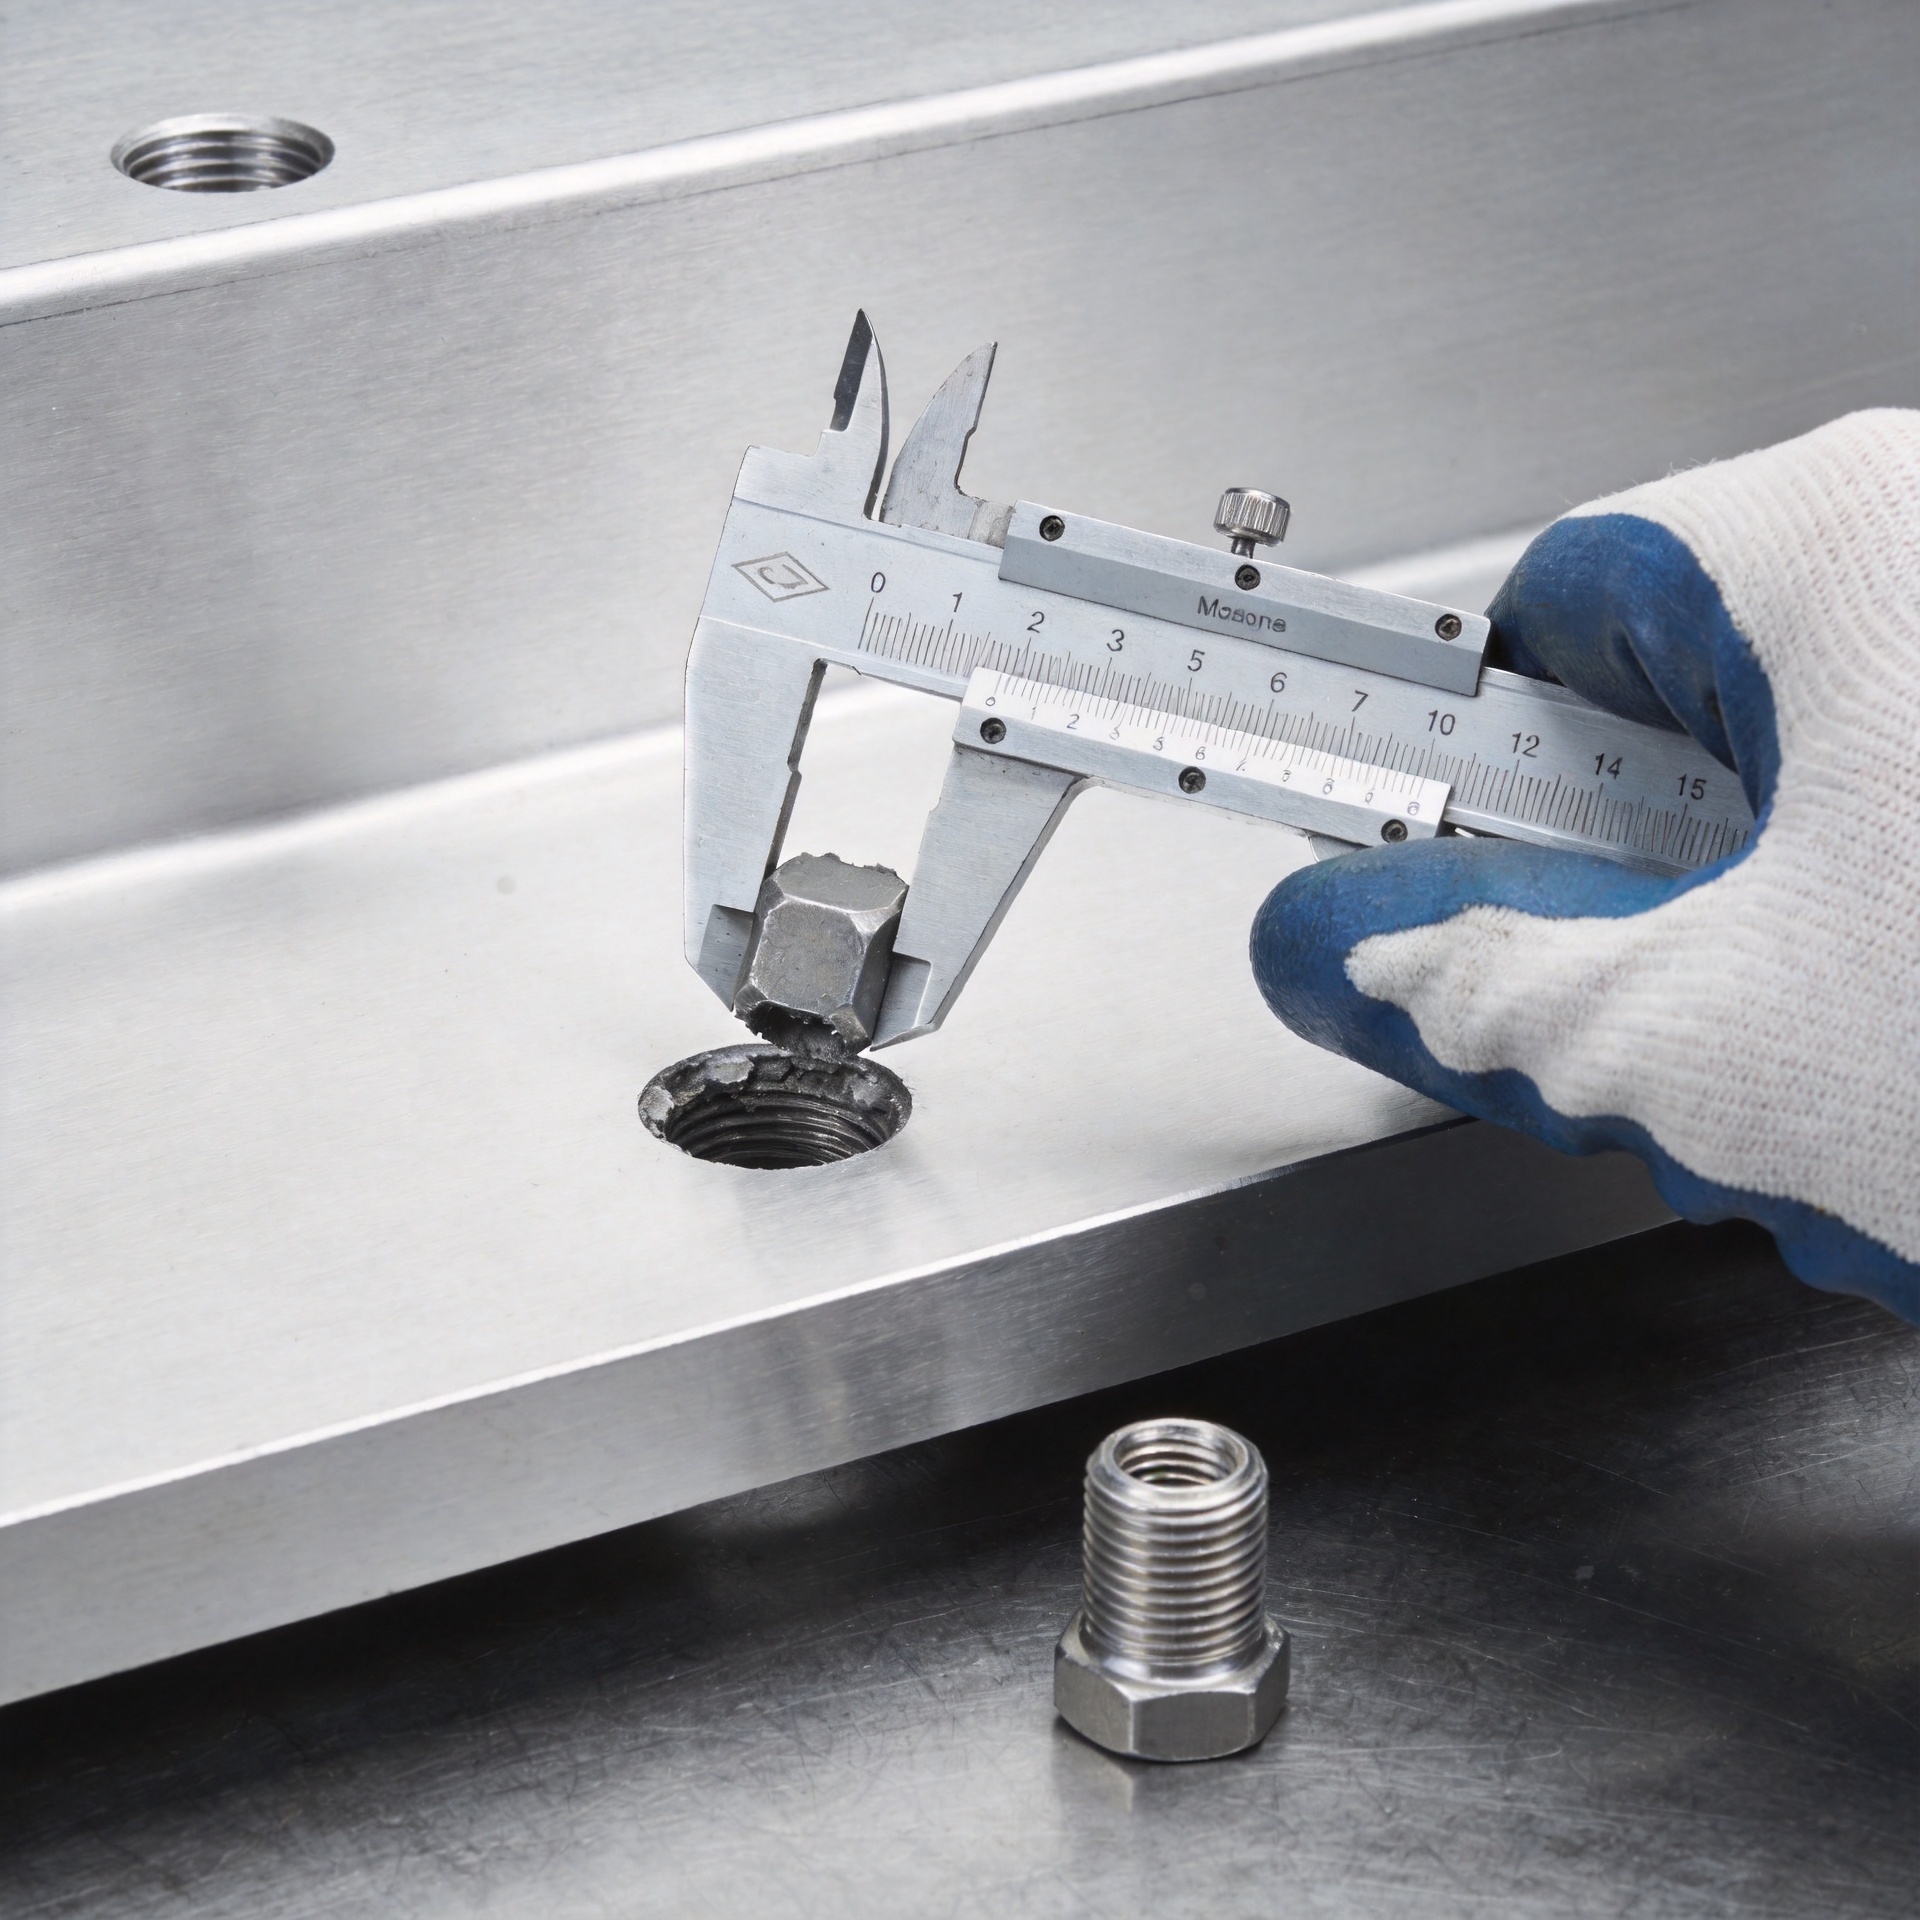
薄板金属加工で発生したねじ穴のめねじ切れを修復する方法
シートメタルのねじ穴の損傷は、単なるわずらわしさで終わることはありません。一度 固定器 ねじが締め付けずに回転するようになると、接合部がガタつく、漏れる、ずれる、あるいはカバーやパネルが緩んで脱落するおそれがあります。適切な修理方法は、実際に損傷した部位によって異なります。たとえば、タップ加工された穴のねじ山か、セルフタッピングねじの保持力か、キャプティブナットか、あるいは周囲のシートメタルそのものか——これらを正確に特定することが重要です。ファスナー選定エンジニアの立場からすれば、まず最初に行うべきは「診断」であり、すぐに大きなサイズのねじに頼るような対応は避けるべきです。
本ガイドでは、損傷の程度を評価し、シートの材質や使用条件(荷重)に合った修理方法を選択する手順、および次回の保守作業時に同じ 固定器 故障を再発させないための予防策について解説します。
まず、そのファスナーが何を固定していたかを特定しましょう
を取り外す 固定器 明るい光の下で穴を確認・検査します。金属の破れ、縁の伸び、コーティングの亀裂、穴周辺の欠け、あるいは元のねじ山を摩耗させたネジがないかを確認してください。その後、接合方式を特定します。薄板に使用されるセルフタッピングねじは、タップ加工されたボス、リベットナット、溶接ナットに使用される機械用ねじとは異なる挙動を示します。これらすべてを単に「ねじ山が切れた穴」として扱うと、本来修理可能な問題が、より大規模なパネル交換を要する事態に発展しかねません。 固定器 ねじ山が切れた穴
軽量の点検カバーであれば、慎重に選定した大型のセルフタッピングねじで対応できる場合があります。一方、ヒンジ、ブラケット、アース接続部、ガード、または振動荷重を受ける構造部品では、より耐久性の高い補修方法が必要です。パネルに変形が見られる場合は、原因はネジ単体ではなく、支持面積の不足や繰り返し運動によるものかもしれません。 固定器 。
補修方法を選択する前に計測を行ってください。
元の穴径、残存板厚、ネジ径、パネル背面の確保可能なクリアランスを測定してください。また、 固定器 配線、絶縁体、流体通路、または可動機構に突き出ている。両側からアクセス可能かどうかを確認すること。こうした単純な点が、ナットとワッシャーによる修理、ブラインドインサートの使用、新規のねじ穴加工、あるいは穴位置の変更といった修理方法の選択を左右する。
実用上の目安として、薄板単体では十分なねじ噛み長さを確保できないことが多い。負荷を支える構造を追加する修理は、損傷した同一部位に何度も大きなねじを強引に打ち込むよりも、通常、信頼性が高い。 固定器 一般的なねじサイズが必ずしも適しているとは限らない。選定にあたっては、直径、ピッチ、頭部形状、板厚、使用条件における荷重など、すべてが重要である。
損傷の状態に応じて、最も適した修理方法を選ぶこと。
1. oversized( oversized )のセルフタッピングファスナーは、軽荷重用の薄板接合にのみ使用すること。
元の穴がわずかに拡大しており、板自体に問題がなく、接合部にかかる荷重が小さい場合は、直径の大きいセルフタッピング 固定器 実用的になる場合があります。材質に適したタイプを選択し、新しいヘッドが隣接部品と干渉しないことを確認してください。ただし、穴の縁が割れている場合、パネルが薄すぎてたわむ場合、または頻繁に取り外しが予想される場合は、この方法は不適切です。より大きな 固定器 締めすぎると、すでに損傷している穴をさらに広げてしまう可能性があります。
2.定期的なメンテナンスが見込まれる場合、タップインサートを追加します
定期的に開閉する機械ねじ継手では、損傷したシート金属に頼るのではなく、タップインサートを用いて明確なねじ山を再構築できます。まず穴を清掃・測定し、インサートの種類によっては、新たに下穴を加工したり、所定の直径に拡孔したりする必要があります。インサートの材質およびねじ規格は、腐食環境への耐性や相手側部品との適合性に応じて選定してください。 固定器 ステンレス製の締結部品は湿気や腐食環境に適していますが、異種金属接触による電食やコーティングの損傷については、引き続き検討が必要です。
3.片面からのみアクセス可能な場合、リベットナットまたはキャプティブ機能付き部品を取り付けます
リベットナット、クリンチナット、または同様の固定式ネジ穴付き部品を用いることで、薄板に再利用可能な機械用ねじ穴を付与できます。これは、背面へのアクセスが制限されており、自己タップねじでは得られないほど高い繰り返し性のある締結力が必要な修理において、しばしば有効な手段です。 固定器 実際の使用条件に応じて、把持範囲、穴加工方法、板材の硬度、ヘッド部のクリアランス、および抜き出し抵抗・回転抜け抵抗を確認してください。また、取付け工具は該当部品を正確に垂直に押し込む必要があります。傾斜して取り付けられた部品は、新たな位置決め不良を引き起こします。
4.両面からアクセス可能な場合は、貫通ボルトで接合する
アクセスが可能な場所では、ボルト・ナットおよび適切なサイズのワッシャーを組み合わせることで、荷重をより広い板面積に分散させることができます。これはブラケットやパネルの接合に有効ですが、クリアランス、保守時のアクセス性、シーリング、および振動による緩みリスクを確認する必要があります。現場での臨機応変な部品積層ではなく、組立図および保守作業の要件に適合した機械式締結構造を選択してください。
5. 周囲の板金が損傷している場合は、この機能部品を移設または交換する
穴に亀裂が入っている、楕円形に変形している、あるいは変形した部位に位置している場合は、新たに穴を開ける前にパネル構造を修復する 固定器 新しい穴を開けることは、エッジ距離、位置合わせ、および部品の機能が引き続き許容範囲内である場合にのみ検討可能である。安全関連部、耐圧部、電気的接続(アース)部、または高負荷がかかる接合部では、担当エンジニアへ判断を依頼すること。見た目だけ整った修復は、実際には荷重経路が弱まっていることを隠す可能性がある。
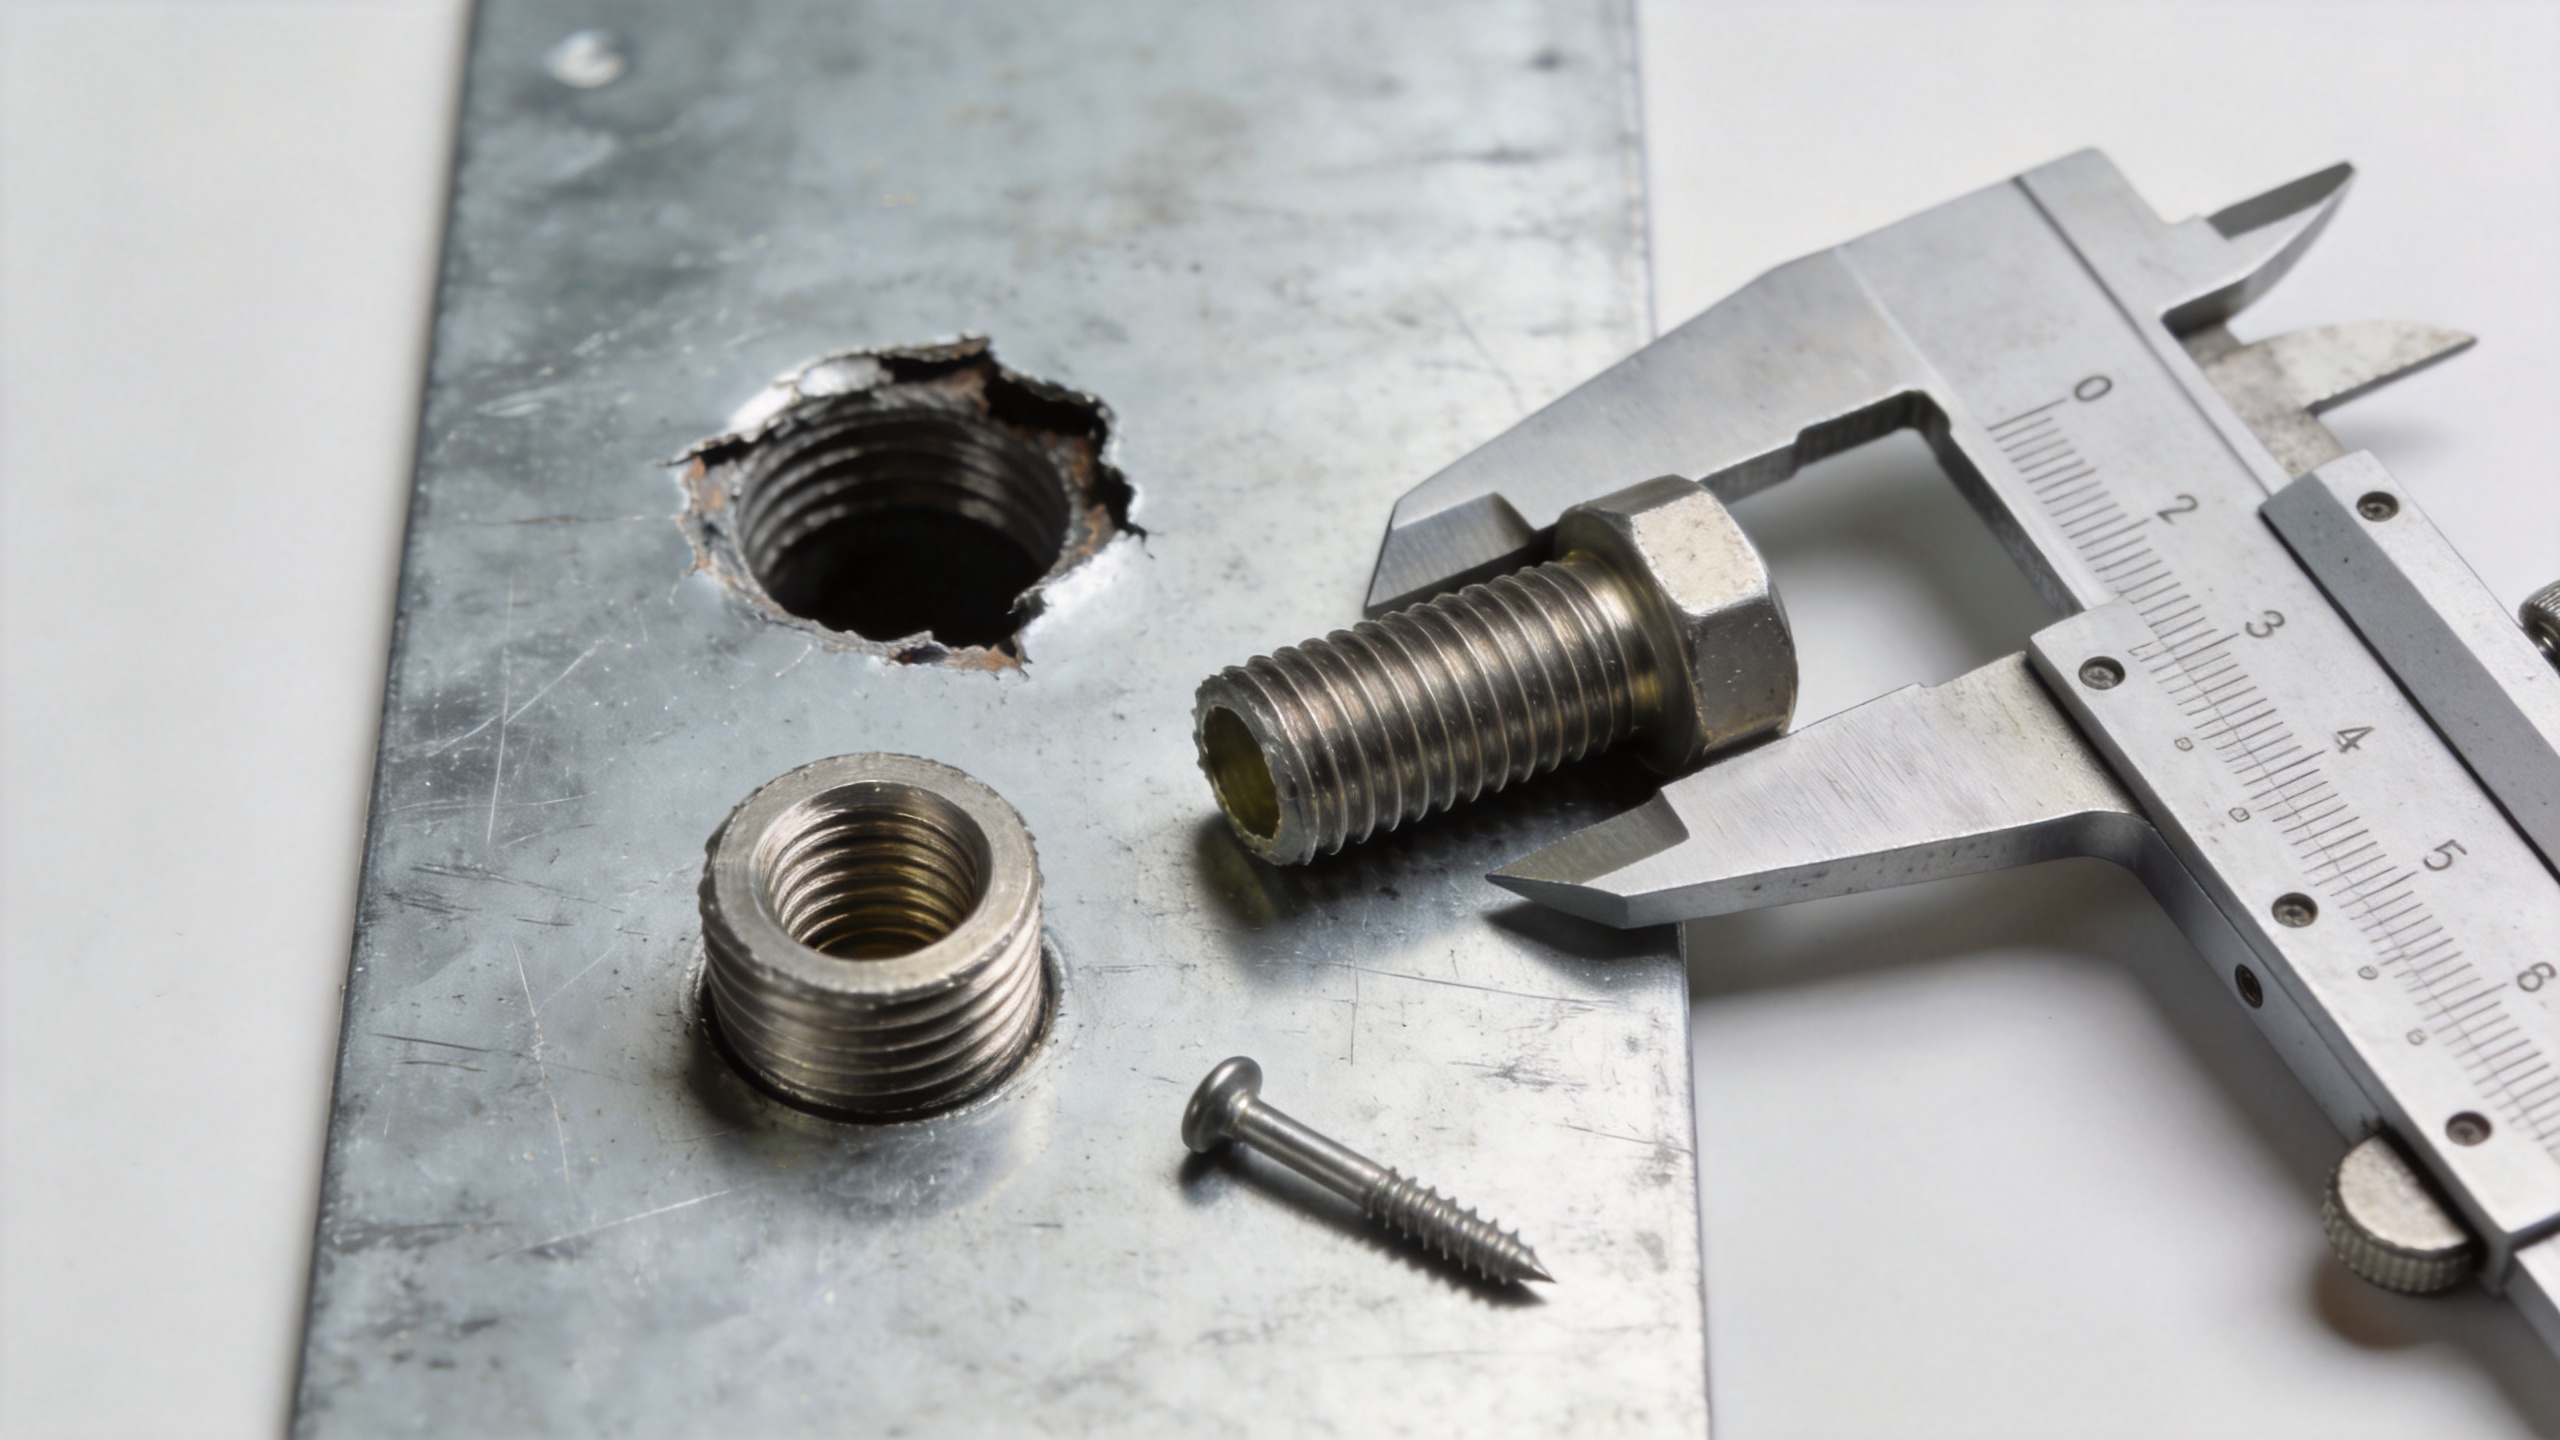
故障原因を再現しないよう、修復後の締結具を取り付ける
- バリおよび剥離しやすい塗装を除去し、対向面が平滑に密着するようにする
- 締結具の取り付けを開始する前に部品の位置を正確に合わせる。ねじによる無理な位置合わせは、新しく形成されたねじ山を損傷する。
- 可能であれば手でねじをかめ込み、その後所定の取付方法で締め付ける。
- 接合部が正しく seating され、指定されたクランプ条件に達するまでだけ締め付けてください。それ以上の回転は、安全性を高めません。
- 取付け後に、裏面、ヘッドの座り具合、ワッシャーの接触状態、およびパネルの平面度を点検してください。
振動環境で使用されるねじ締結部については、アセンブリにロック機能や規定トルク手順が必要かどうか、あるいは接合部設計の見直しが必要かどうかを検討してください。屋外または多湿環境での使用では、見える部分のねじ頭だけでなく、アセンブリ全体の環境を考慮して、材料および表面処理を選定してください。
故障をメンテナンスのサインとして活用してください
ねじ穴のバリ取り(ストリップ)は、しばしば工程上の問題を示しています:ドライバーの設定が不適切、未訓練の取付け手順、不適合なファスナーの使用、板材の厚さ不足、あるいはパネルの頻繁な着脱などです。故障した場所、当初使用していたファスナーの種類、修理方法、および推定原因を記録してください。こうした記録は、同様の機器で繰り返し発生するパターンをメンテナンス担当者が把握するうえで役立ちます。
生産修理においては、入荷したねじ締結部品の寸法を確認し、管理された締結プロセスを用いること。カスタムねじ部品や専用の固定式ネジ穴(キャプティブスレッド)が必要な場合は、設計図面の要求事項をリリース前に確認すること。目的は単に現行のねじ部品をそのまま留めることではなく、点検・保守作業を確実に実施できる状態へ接合部を復元することである。
接合部を使用状態に戻す前の最終確認
作業完了前に、修理後のねじ部品が対象部品を正しく締結していること、周辺部品と干渉していないこと、および板金が変形していないことを確認すること。可動部品がある場合は動作を確認し、該当する箇所ではシール性も検査すること。また、次の担当技術者向けに修理内容を記録すること。板金の状態および負荷に応じて適切な修理方法を選定すれば、ねじ穴の損傷は再発する停止要因ではなく、制御可能な保守対応へと転換できる。

