 EN

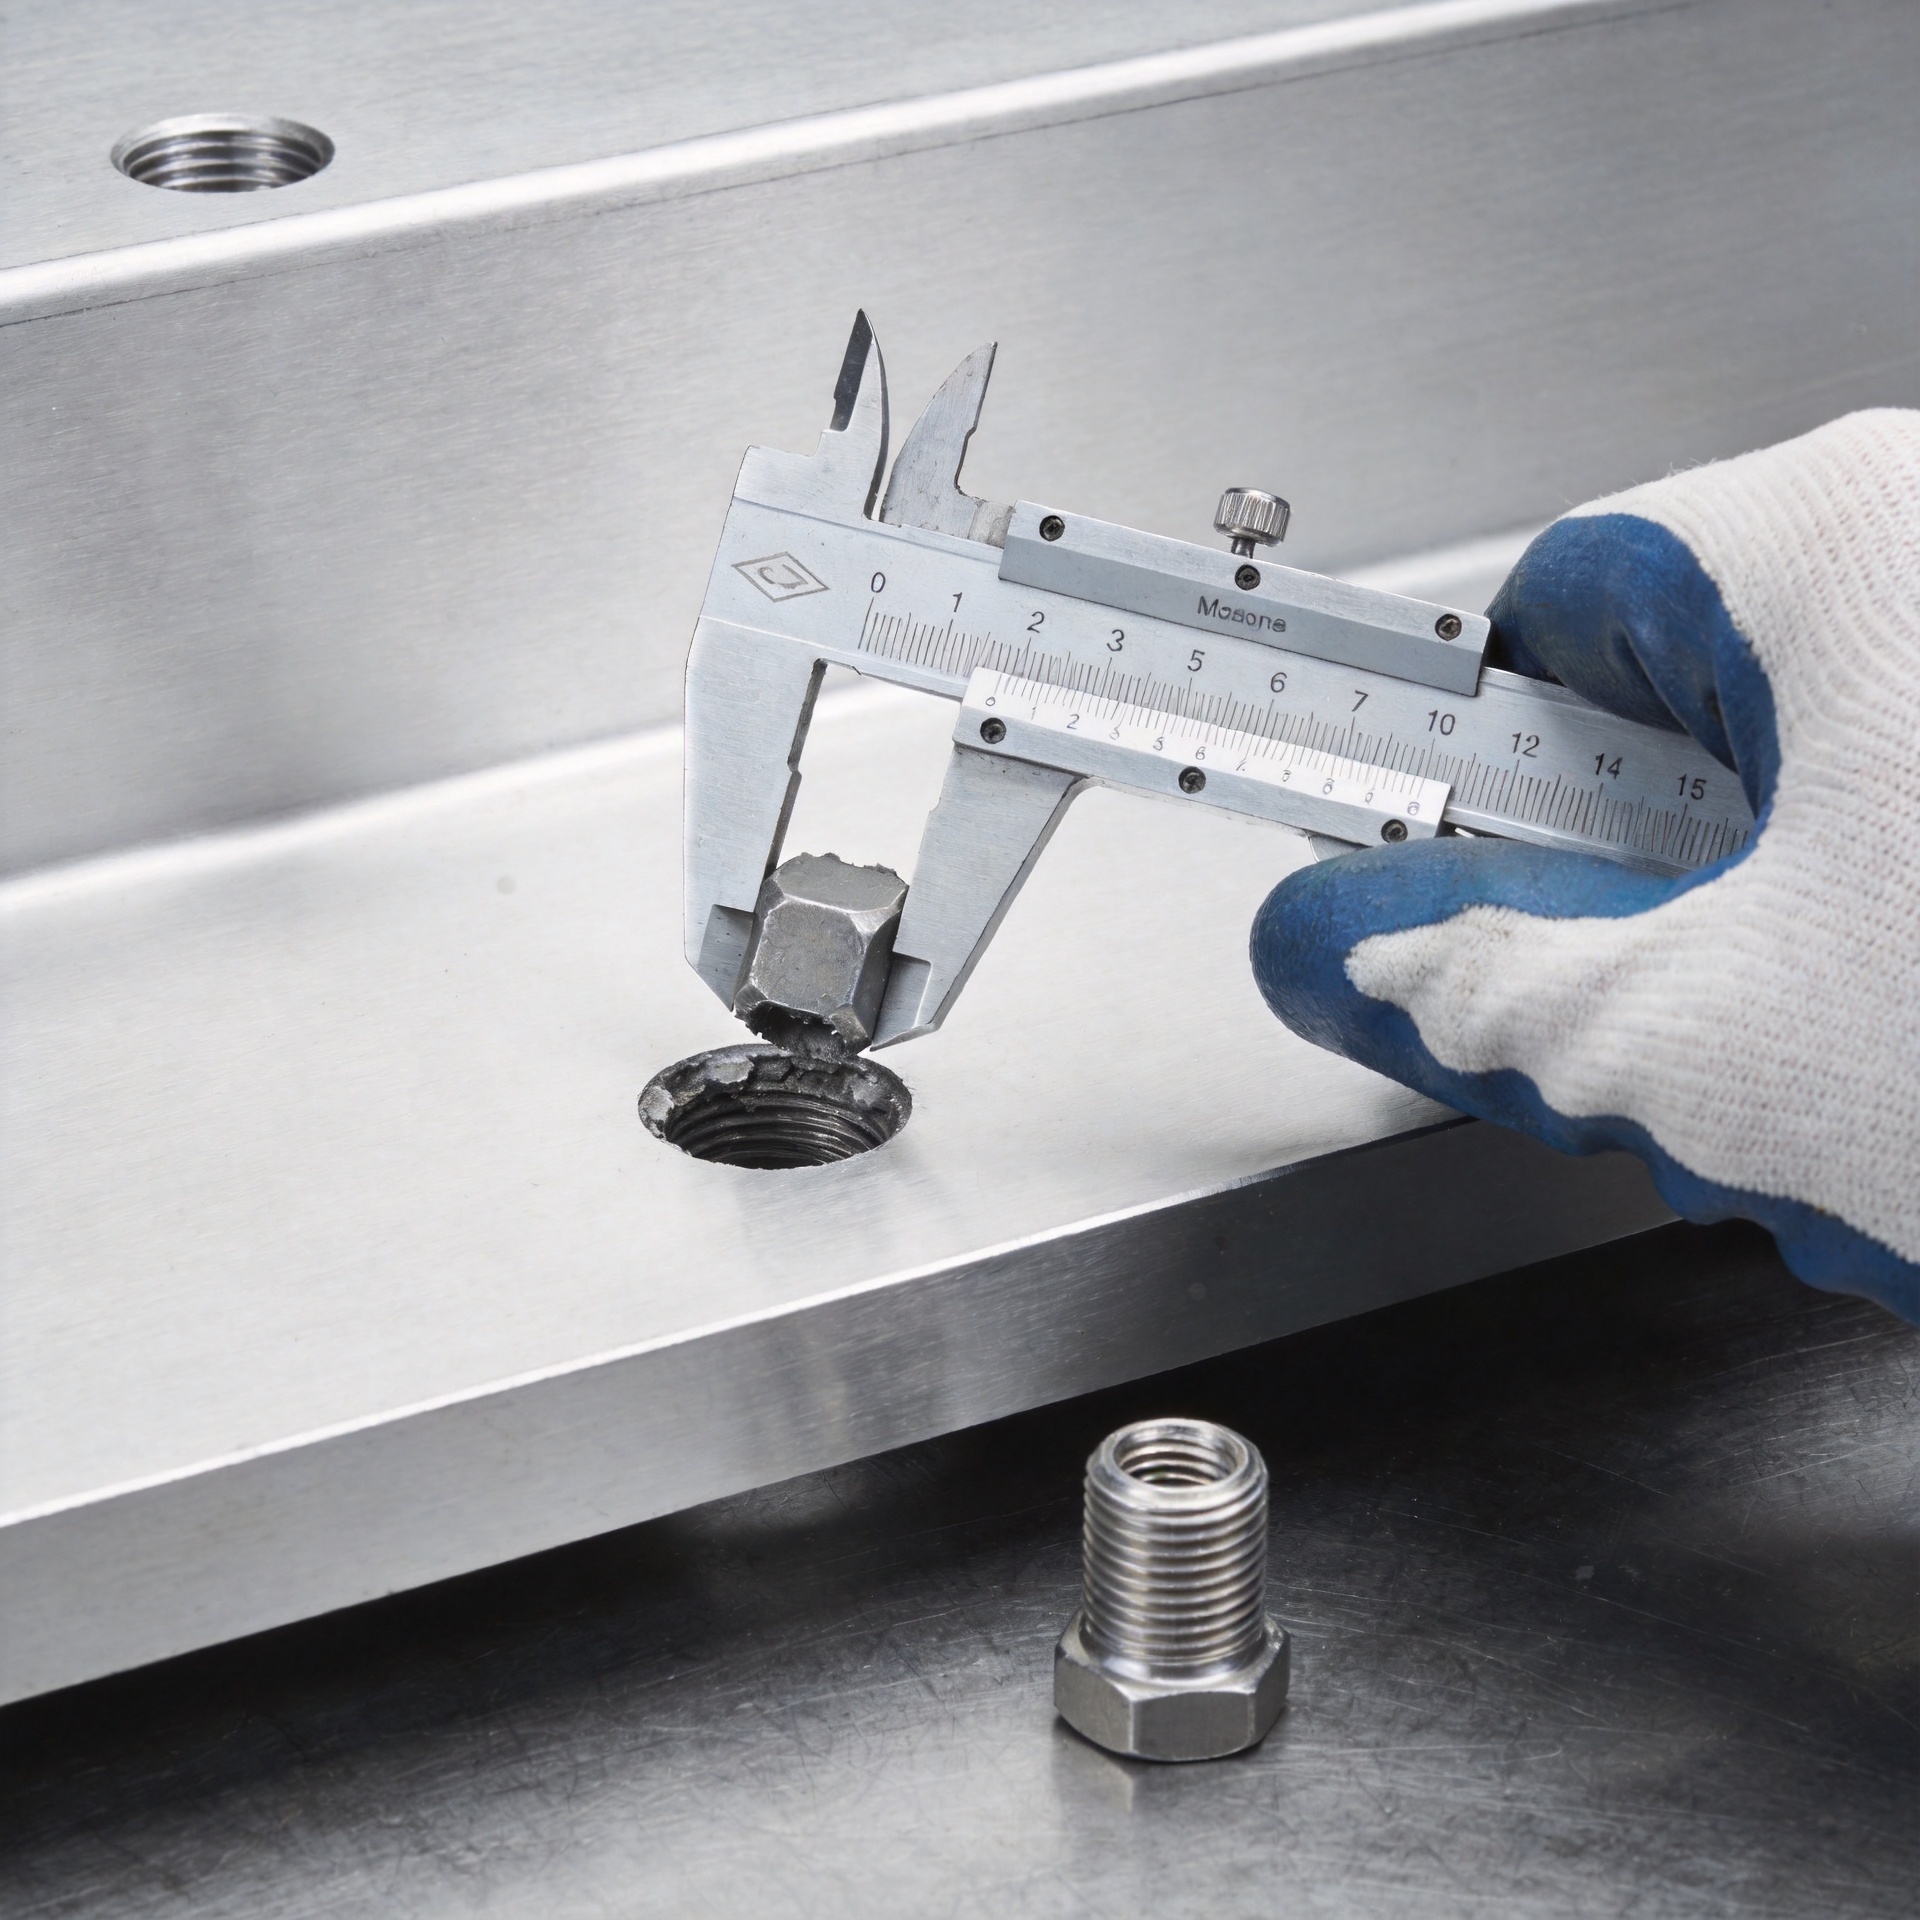
शीट मेटल कार्य में जो फास्टनर होल्स खराब हो गए हैं, उनकी मरम्मत कैसे करें
शीट धातु में एक खोया हुआ छेद केवल एक झंझट होने के बजाय अक्सर गंभीर समस्या होती है। एक बार जब बंधक बिना भाग को कसे घुमाया जाता है, तो जोड़ कंपन कर सकता है, रिसाव कर सकता है, स्थानांतरित हो सकता है, या कोई गार्ड या पैनल ढीला छोड़ सकता है। सही मरम्मत इस बात पर निर्भर करती है कि वास्तव में क्या विफल हुआ: टैप किए गए छेद में धागे, स्व-टैपिंग स्क्रू की पकड़, एक कैप्टिव नट, या आसपास की शीट। फास्टनर-चयन इंजीनियर के दृष्टिकोण से, पहला कार्य निदान है—तुरंत एक बड़े स्क्रू की ओर नहीं बढ़ना।
यह मार्गदर्शिका बताती है कि क्षति का आकलन कैसे करें, शीट और सेवा भार के अनुरूप मरम्मत का चयन कैसे करें, और अगले रखरखाव चक्र में उसी बंधक विफलता को दोहराने से कैसे बचा जाए।
शुरुआत करें इसकी पहचान करके कि फास्टनर क्या पकड़ रहा था
हटाएं बंधक और अच्छी रोशनी में छेद का निरीक्षण करें। फटी हुई धातु, खिंचे हुए किनारों, दरार वाली कोटिंग, छेद के आसपास के चिप्स, या मूल थ्रेड फॉर्म को पहन चुके स्क्रू की तलाश करें। फिर जॉइंट शैली की पहचान करें। पतली शीट में एक स्व-थ्रेडिंग स्क्रू, टैप्ड बॉस, रिवेट नट, या वेल्डेड नट में एक मशीन स्क्रू से अलग तरह से व्यवहार करता है। इन सभी को एक ही खराब छेद के रूप में मानना एक मरम्मत योग्य समस्या को बड़े पैनल प्रतिस्थापन में बदल सकता है। बंधक छेद को एक ही खराब छेद के रूप में मानना एक मरम्मत योग्य समस्या को बड़े पैनल प्रतिस्थापन में बदल सकता है।
साथ ही, लोड पाथ की जाँच करें। एक हल्का एक्सेस कवर एक सावधानीपूर्ण रूप से चुने गए ओवरसाइज़्ड स्व-थ्रेडिंग स्क्रू को सहन कर सकता है। बंधक एक कब्ज़ा, ब्रैकेट, ग्राउंड कनेक्शन, गार्ड, या कंपन-लोडेड असेंबली को एक अधिक टिकाऊ विशेषता की आवश्यकता हो सकती है। यदि पैनल विकृत हो गया है, तो समस्या अपर्याप्त बेयरिंग क्षेत्र या चक्रीय गति हो सकती है, न कि केवल स्क्रू के कारण।
मरम्मत की विधि चुनने से पहले मापें
मूल छेद, शेष शीट मोटाई, स्क्रू व्यास और पैनल के पीछे उपलब्ध क्लीयरेंस को मापें। पुष्टि करें कि क्या बंधक तारों, विद्युत् रोधन, तरल पथ या गतिशील यांत्रिकी में उभरता है। जाँचें कि क्या दोनों ओर से पहुँच संभव है। ये सरल विवरण यह निर्धारित करते हैं कि क्या मरम्मत के लिए नट और वॉशर, अदृश्य इंसर्ट, नया थ्रेडेड फीचर या स्थानांतरित छेद का उपयोग किया जा सकता है।
व्यावहारिक नियम के रूप में, पतली शीट अकेले अक्सर पर्याप्त थ्रेड एंगेजमेंट प्रदान नहीं कर सकती है। एक भार-वहन करने वाली सुविधा जोड़ने वाली मरम्मत, बार-बार एक बड़े बंधक को उसी क्षतिग्रस्त सामग्री में जबरदस्ती लगाने की तुलना में आमतौर पर अधिक विश्वसनीय होती है। किसी सामान्य स्क्रू आकार को उपयुक्त मानने की धारणा न बनाएँ; चुना गया व्यास, पिच, हेड शैली, शीट की मोटाई और सेवा भार सभी महत्वपूर्ण हैं।
क्षति के अनुकूल मरम्मत का मार्ग चुनें
1. ओवरसाइज़्ड सेल्फ-टैपिंग फास्टनर का उपयोग केवल हल्के कार्य भार वाली शीट के लिए करें
यदि मूल छेद थोड़ा बड़ा कर दिया गया है, शीट सुदृढ़ है और कनेक्शन पर कम भार लगता है, तो बड़े व्यास का सेल्फ-टैपिंग बंधक व्यावहारिक हो सकता है। उस प्रकार का चयन करें जो सामग्री के लिए डिज़ाइन किया गया हो, और सुनिश्चित करें कि नया हेड आसपास के भागों के साथ हस्तक्षेप न करे। यह विकल्प तब उपयुक्त नहीं है जब छेद का किनारा फटा हुआ हो, पैनल इतना पतला हो कि वह झुक सके, या बार-बार हटाने की आवश्यकता हो। एक बड़ा बंधक अत्यधिक कसने पर पहले से क्षतिग्रस्त छेद को और फैला सकता है।
2. बार-बार सेवा की आवश्यकता होने पर एक थ्रेडेड इन्सर्ट लगाएँ
एक मशीन-स्क्रू जॉइंट के लिए जिसे नियमित रूप से खोला जाता है, एक थ्रेडेड इन्सर्ट एक परिभाषित थ्रेड को पुनर्स्थापित कर सकता है, बजाय क्षतिग्रस्त शीट पर निर्भर रहने के। पहले छेद को साफ़ करें और मापें; इन्सर्ट प्रणाली के लिए नए पायलट आकार को ड्रिल करना या तैयार करना आवश्यक हो सकता है। इन्सर्ट के सामग्री और थ्रेड का चयन करें जो संक्षारण के संपर्क के अनुकूल हों तथा मिलान वाले बंधक के लिए उपयुक्त हों। एक स्टेनलेस फास्टनर एक आर्द्र या संक्षारक वातावरण के लिए उपयुक्त हो सकता है, लेकिन मिश्रित-धातु संगतता और कोटिंग क्षति की समीक्षा अभी भी आवश्यक है।
3. जब केवल एक ओर पहुँच संभव हो तो एक रिवेट नट या कैप्टिव फीचर स्थापित करें
एक रिवेट नट, क्लिंच नट, या समान कैप्चर्ड फीचर एक पतले पैनल को दोहराव योग्य मशीन थ्रेड प्रदान कर सकता है। यह अक्सर एक उचित मरम्मत होती है जहाँ पीछे की ओर पहुँच सीमित होती है और जोड़ को स्व-थ्रेडिंग के द्वारा प्रदान किए जाने वाले से अधिक दोहराव योग्य क्लैंपिंग की आवश्यकता होती है। बंधक वास्तविक अनुप्रयोग के लिए ग्रिप रेंज, छिद्र तैयारी, पैनल कठोरता, हेड क्लीयरेंस, और खींचे जाने या घूमने के प्रतिरोध की पुष्टि करें। स्थापना उपकरण को फीचर को सीधे सेट करना चाहिए; एक झुका हुआ इंसर्ट एक नई संरेखण समस्या उत्पन्न करता है।
4. जब दोनों ओर पहुँच संभव हो, तो जोड़ को थ्रू-बोल्ट करें
जहाँ पहुँच अनुमति देती है, एक बोल्ट, नट और उचित आकार का वॉशर भार को अधिक शीट क्षेत्र पर वितरित कर सकता है। यह ब्रैकेट और पैनल के लिए उपयोगी हो सकता है, लेकिन इसके लिए क्लीयरेंस, सेवा पहुँच, सीलिंग और कंपन के तहत ढीला होने के जोखिम की जाँच करने की आवश्यकता होती है। असेंबली ड्रॉइंग और रखरखाव प्रथा के अनुरूप एक यांत्रिक फास्टनर व्यवस्था का उपयोग करें, बजाय विभिन्न हार्डवेयर के ढेर को अनौपचारिक रूप से जोड़ने के।
5. जब आसपास की शीट क्षतिग्रस्त हो जाती है, तो फीचर को स्थानांतरित या प्रतिस्थापित करें
यदि छेद फट गया है, अंडाकार हो गया है, या किसी विकृत भाग में स्थित है, तो कोई और छेद बनाने से पहले पैनल संरचना की मरम्मत करें बंधक एक नया छेद केवल तभी संभव हो सकता है जब किनारे की दूरी, संरेखण और घटक का कार्य स्वीकार्य बना रहे। सुरक्षा-संबंधित, दाब-रोकने वाले, विद्युत-बंडिंग या उच्च-भार वाले जोड़ों पर, निर्णय को जिम्मेदार इंजीनियर को सौंप दें। एक सौंदर्यपूर्ण मरम्मत एक कमजोर भार-पथ को छिपा सकती है।
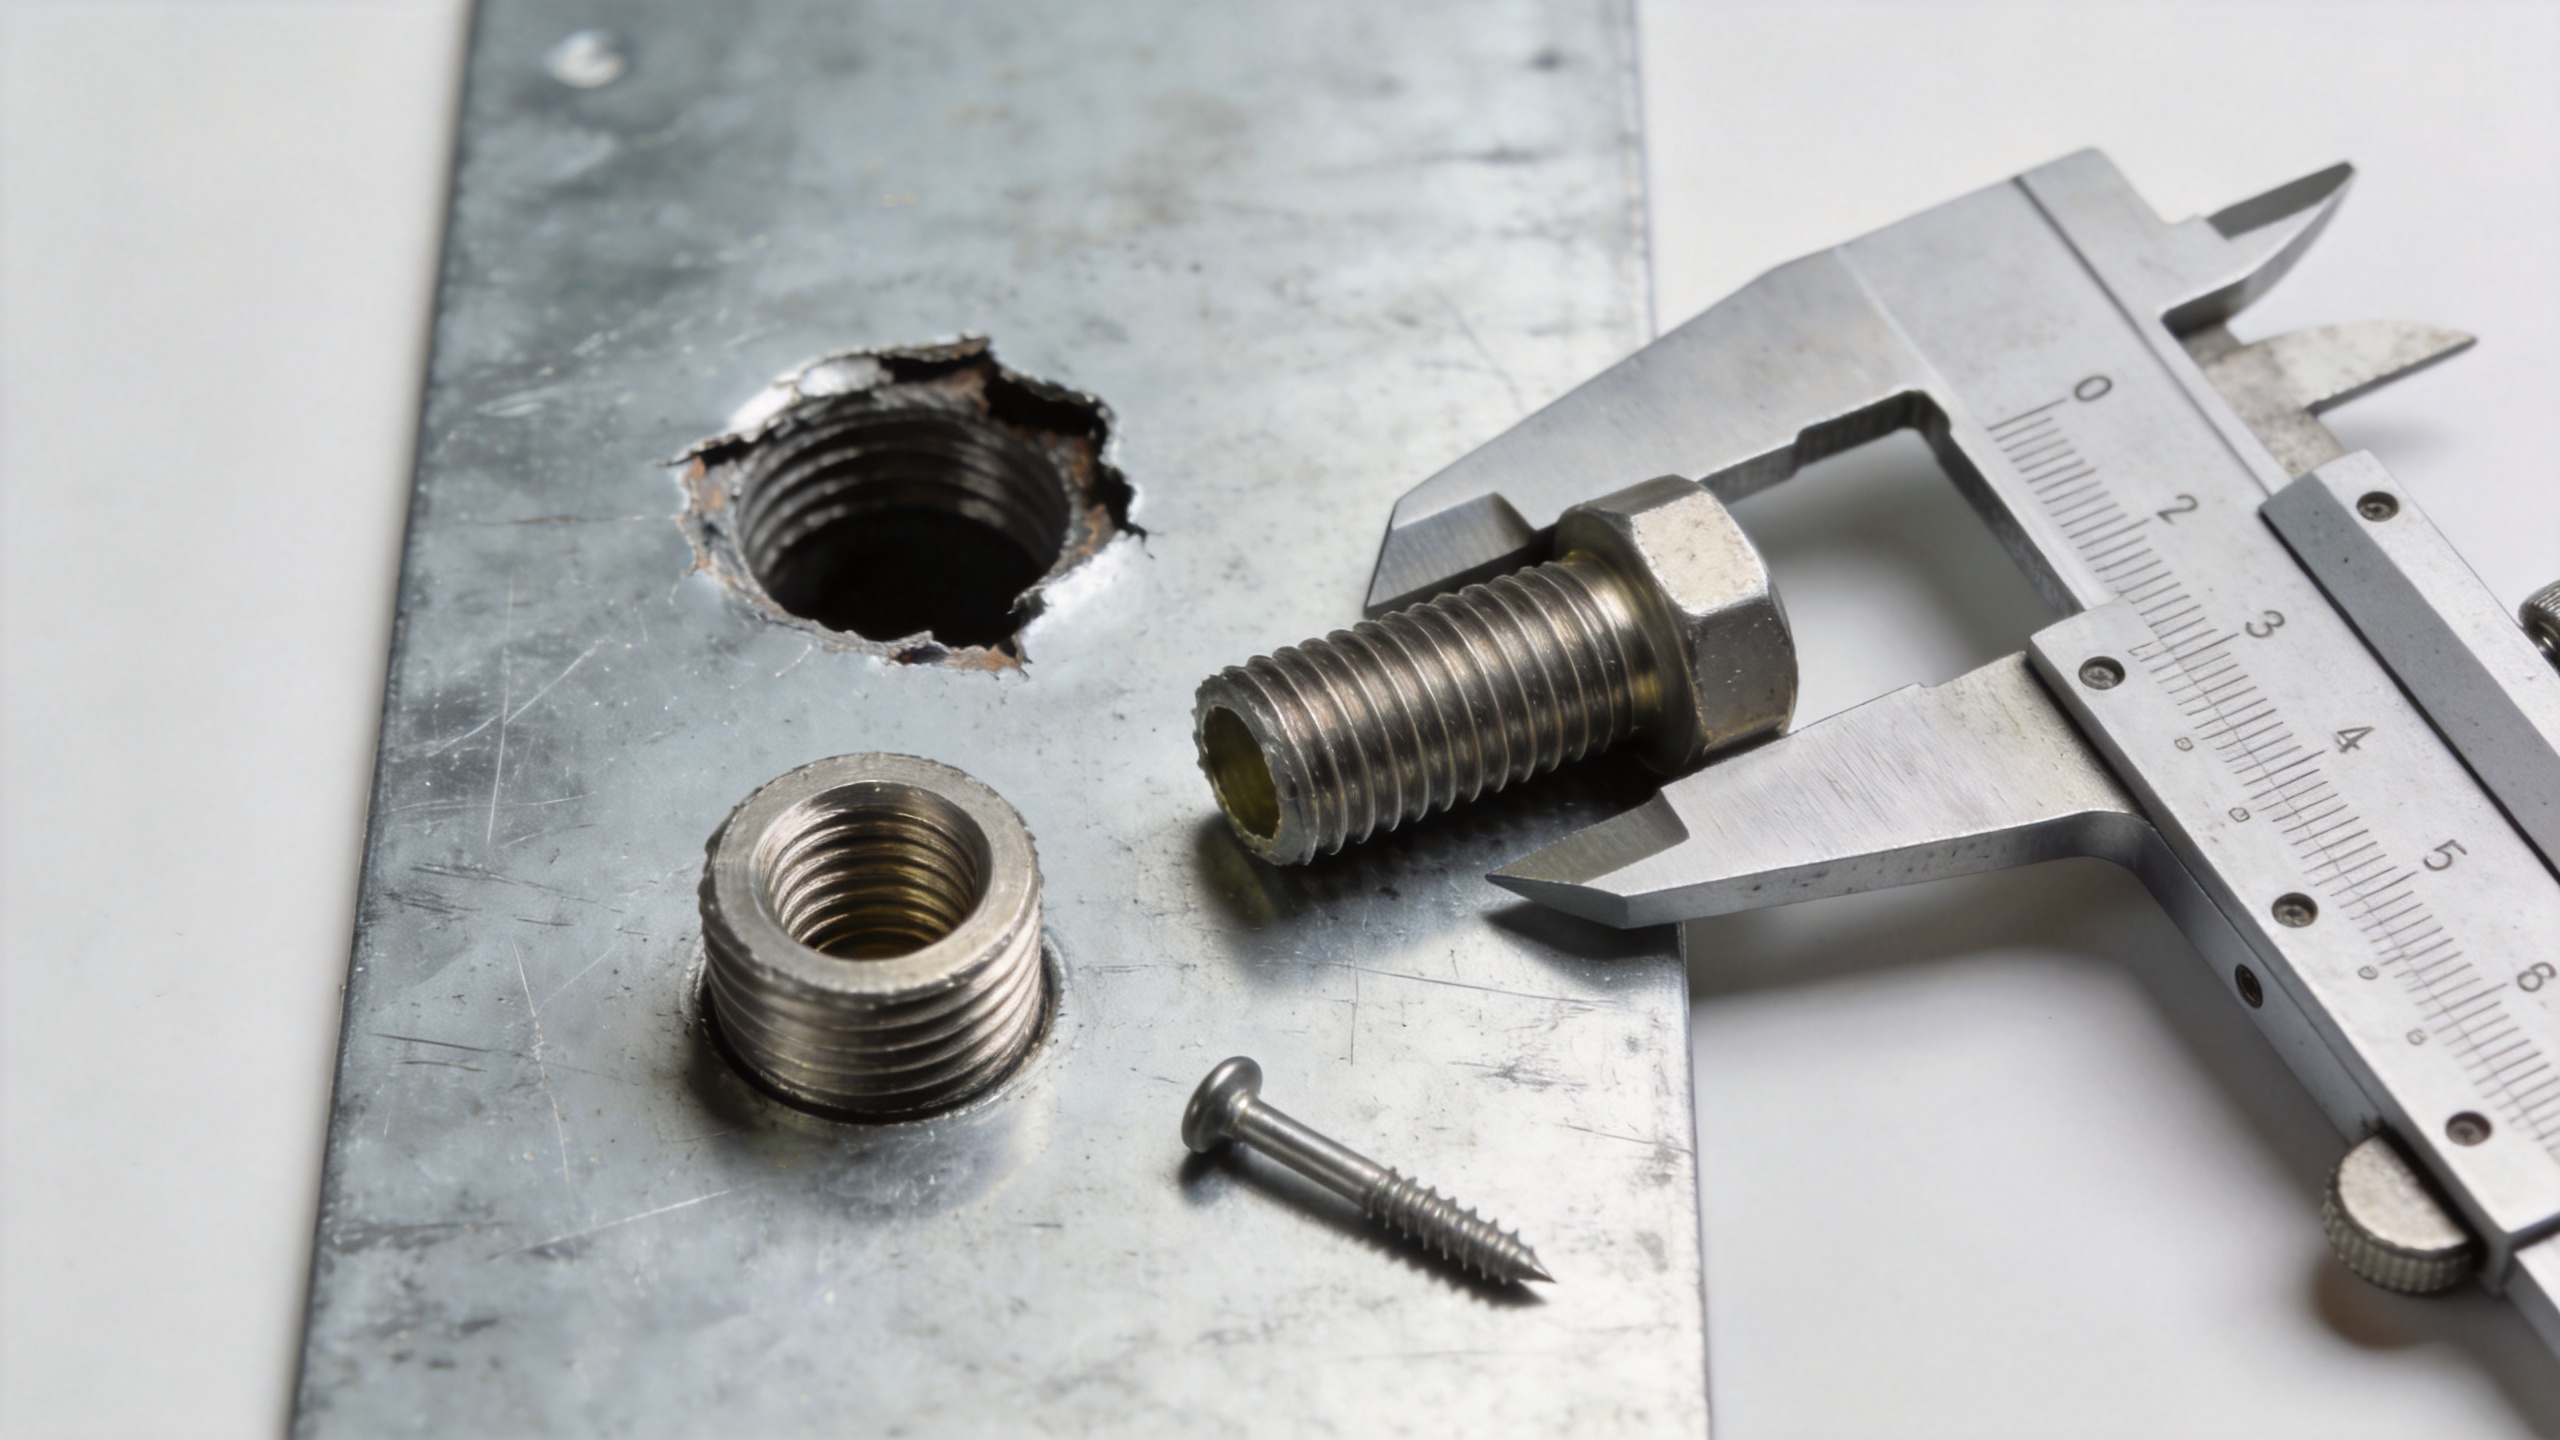
विफलता को दोबारा न बनाते हुए मरम्मत किए गए फास्टनर को स्थापित करें
- मिलने वाली सतहों को समतल रखने के लिए बर्र और ढीली कोटिंग को हटा दें
- फास्टनर शुरू करने से पहले भागों को संरेखित करें; स्क्रू के साथ बलपूर्वक संरेखण करने से नए थ्रेड क्षतिग्रस्त हो जाते हैं
- जहाँ संभव हो, थ्रेड को हाथ से लगाएँ, फिर निर्दिष्ट स्थापना विधि का उपयोग करें
- केवल तब तक कसें जब तक कि संधि सही स्थान पर न बैठ जाए और निर्दिष्ट क्लैम्प स्थिति प्राप्त न हो जाए। अधिक मोड़ना अधिक सुरक्षा नहीं देता है।
- स्थापना के बाद पीछे की ओर, सिर की सीटिंग, वॉशर का संपर्क और पैनल की समतलता का निरीक्षण करें।
कंपन में उपयोग किए जाने वाले धागेदार फास्टनर के लिए, संयोजन को लॉकिंग सुविधा, परिभाषित टॉर्क प्रक्रिया या संधि डिज़ाइन में परिवर्तन की आवश्यकता है या नहीं, इसकी समीक्षा करें। बाहरी या आर्द्र सेवा के लिए, केवल दिखाई देने वाले स्क्रू हेड के आधार पर नहीं, बल्कि पूरे संयोजन वातावरण के आधार पर सामग्री और फिनिश का चयन करें।
विफलता का उपयोग रखरखाव संकेत के रूप में करें
एक खराब हुआ छेद अक्सर किसी प्रक्रिया संबंधी मुद्दे की ओर इशारा करता है: गलत ड्राइवर सेटिंग, अप्रशिक्षित स्थापना क्रम, गलत फास्टनर, पर्याप्त शीट मोटाई का अभाव, या पैनल का बहुत बार हटाया जाना। विफलता के स्थान, मूल फास्टनर के प्रकार, मरम्मत विधि और संभावित कारण को रिकॉर्ड करें। यह रिकॉर्ड रखरखाव टीम को समान उपकरणों में दोहराए जाने वाले पैटर्न को पहचानने में सहायता करता है।
उत्पादन मरम्मत के लिए, आने वाले धागेदार फास्टनर के आकार की पुष्टि करें और एक नियंत्रित स्थापना प्रक्रिया का उपयोग करें। जब कोई विशेष फास्टनर या उद्देश्य-डिज़ाइन किया गया कैप्टिव थ्रेड की आवश्यकता हो, तो रिलीज़ से पहले ड्रॉइंग आवश्यकताओं की पुष्टि कर लें। लक्ष्य केवल वर्तमान फास्टनर को स्थान पर रखना नहीं है; बल्कि यह है कि एक ऐसे जॉइंट को पुनर्स्थापित किया जाए जिसका निरीक्षण और रखरखाव विश्वसनीयता के साथ किया जा सके।
जॉइंट को सेवा में वापस करने से पहले अंतिम जाँच
कार्य को पूरा करने से पहले पुष्टि करें कि मरम्मत किया गया फास्टनर अभिप्रेत भागों को कस रहा है, पास के घटकों से टकराव नहीं कर रहा है, और शीट को विकृत नहीं कर रहा है। किसी भी गतिशील घटक को चक्रित करें, जहाँ प्रासंगिक हो, सीलिंग की जाँच करें, और अगले तकनीशियन के लिए मरम्मत का दस्तावेज़ीकरण करें। शीट की स्थिति और भार के अनुसार मरम्मत की विधि को सुसंगत बनाने पर, एक खराब फास्टनर छेद को एक नियंत्रित रखरखाव सुधार में बदला जा सकता है, न कि अवरोध का बार-बार होने वाला कारण।

