 EN

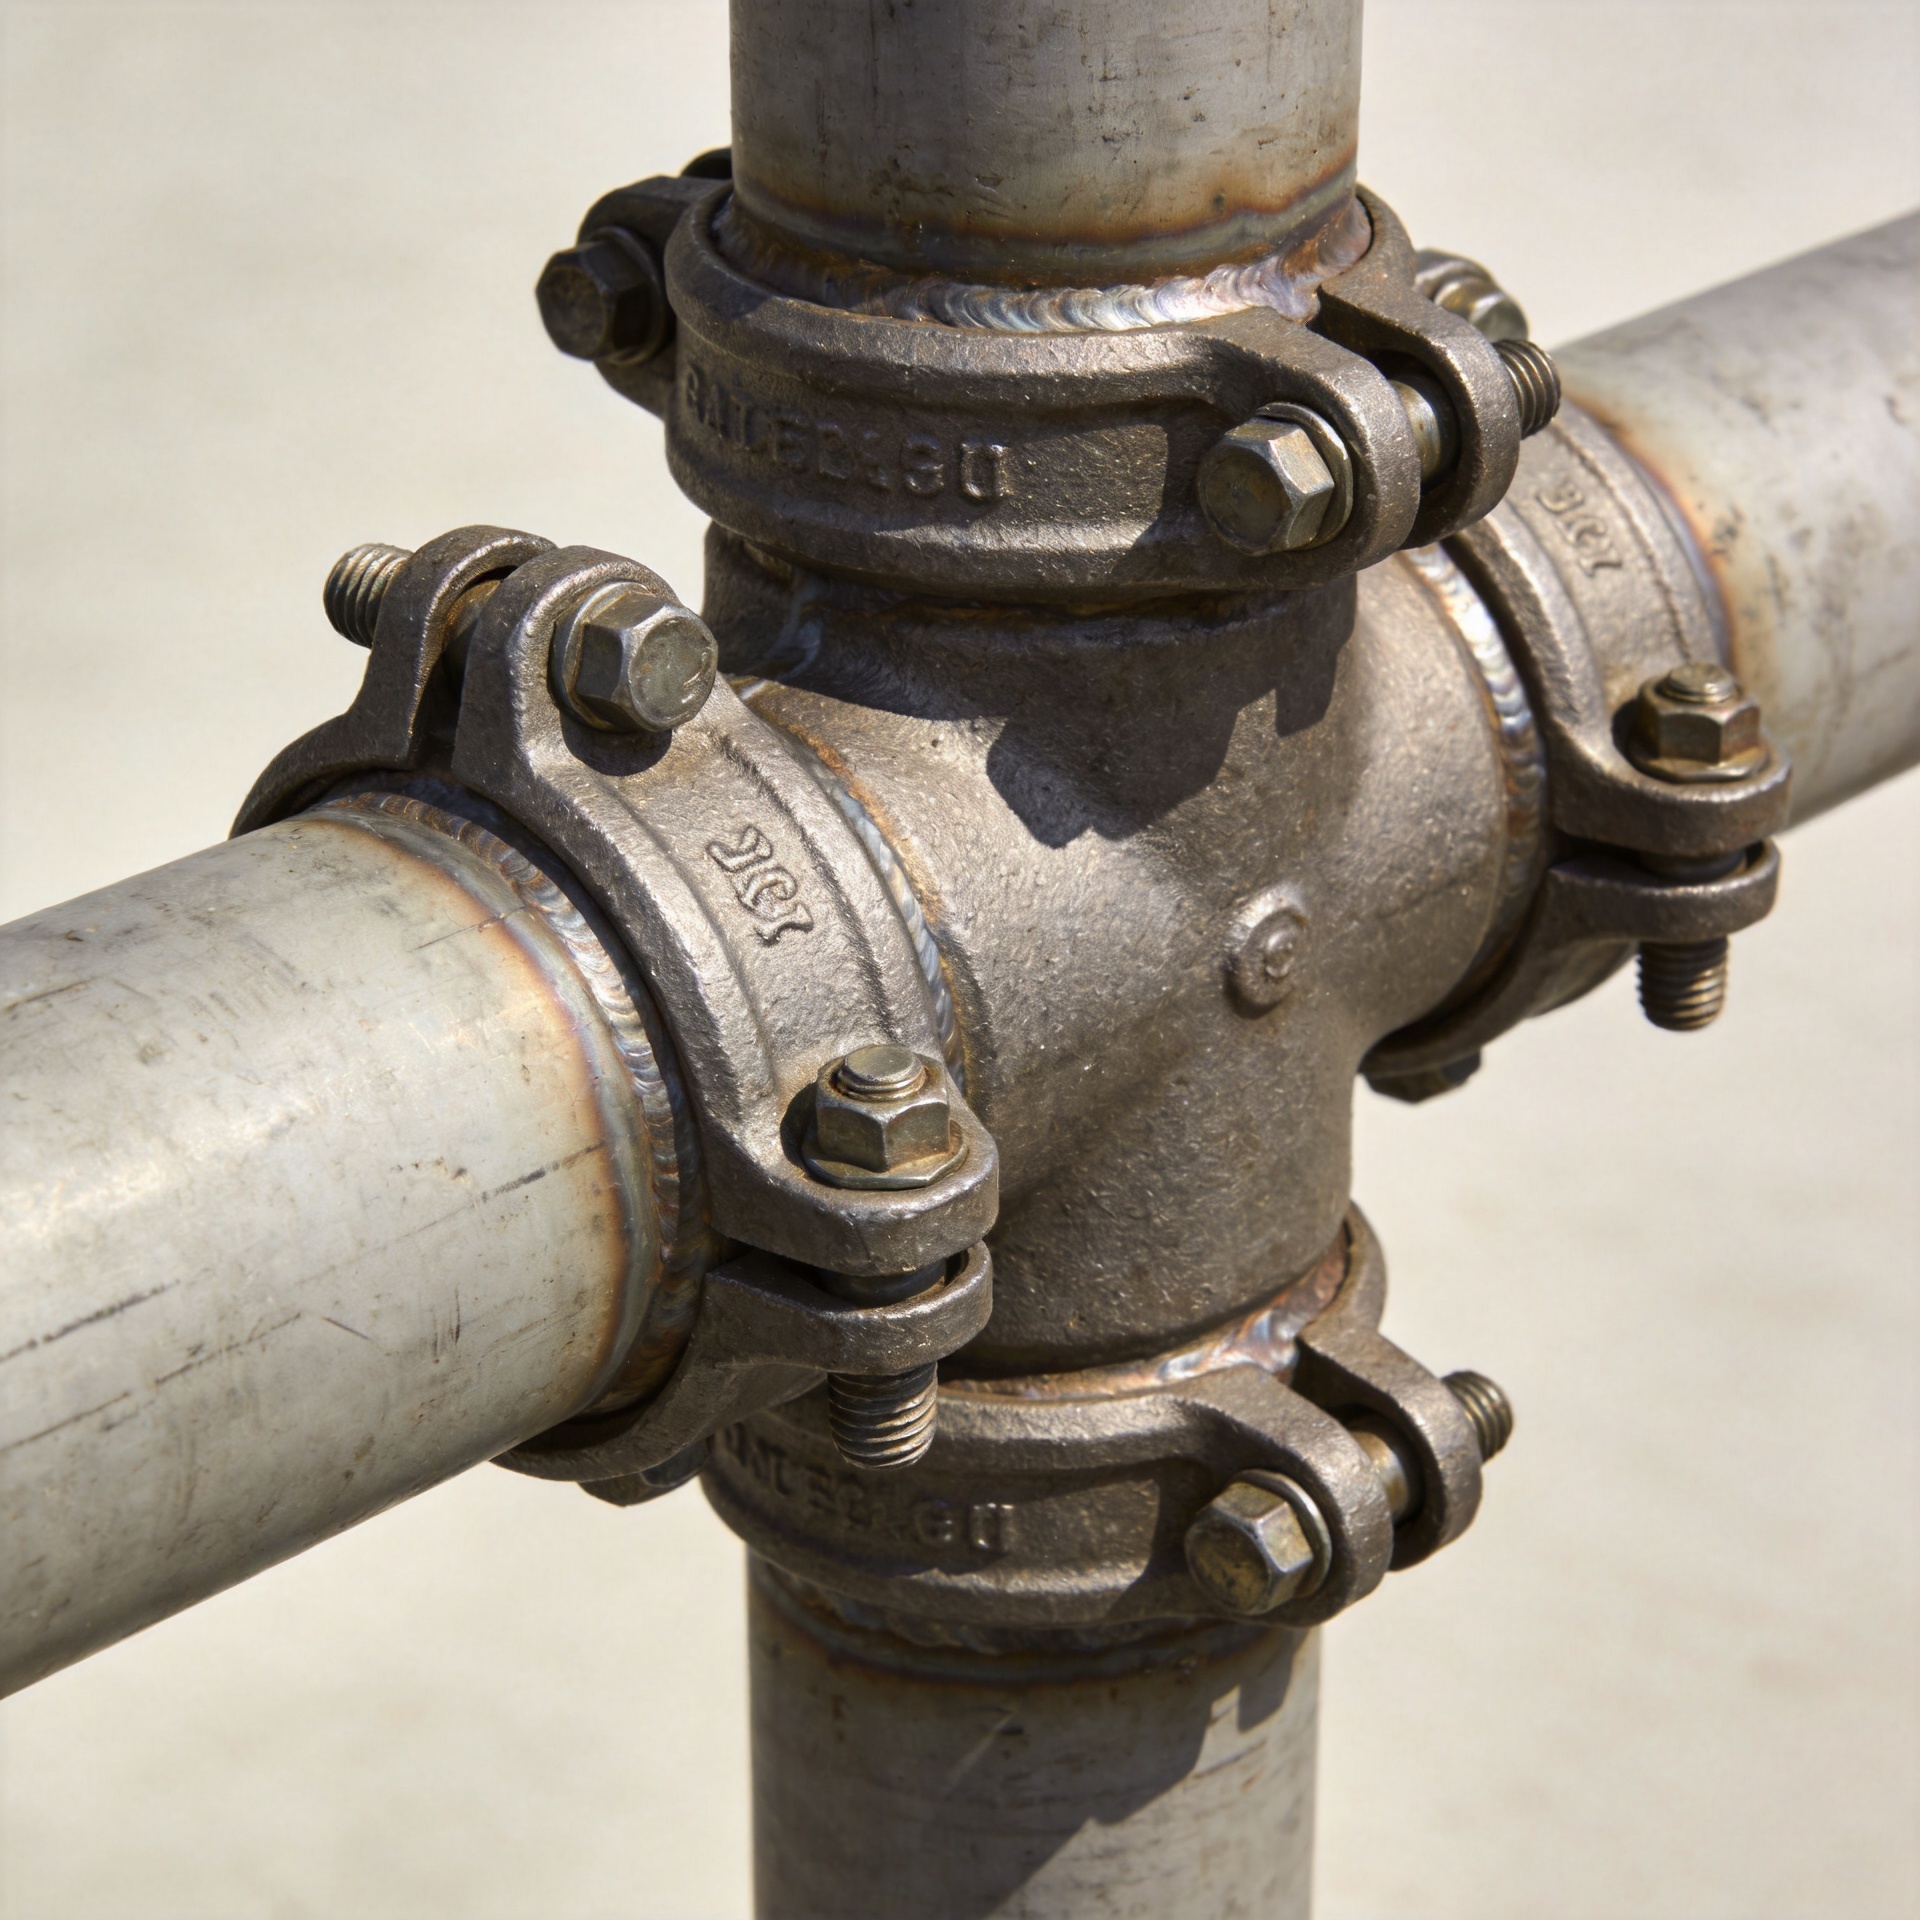
बाहरी प्रक्रिया उपकरण जॉइंट्स में स्टड संक्षारण को कैसे संबोधित करें
बाहरी प्रक्रिया उपकरणों के जोड़ वर्षा, संघनन, धुलाई, वायुमंडलीय लवण और तापमान चक्र के साथ जीवित रहते हैं। जब किसी पर जंग लगने लगती है, स्टड्स , तो दृश्यमान जंग अक्सर केवल पहला संकेत होती है। एक जोड़ भी पूर्व-भार खो सकता है, एक नट के नीचे नमी को फँसा सकता है, या ऐसे धातुओं को जोड़ सकता है जो गीली स्थिति में अलग-अलग व्यवहार करती हैं। व्यावहारिक प्रतिक्रिया केवल एक जंग लगे फास्टनर को बदलना नहीं है। इसके बजाय, आक्रमण के तंत्र की पहचान करनी होती है, जोड़ का सुरक्षित मूल्यांकन करना होता है, और वास्तविक सेवा वातावरण के अनुकूल एक मरम्मत का विनिर्देशन करना होता है।
रखरखाव टीमों के लिए, स्टड्स को जोड़-स्तरीय समीक्षा की आवश्यकता होती है, क्योंकि धागे का संलग्नन, गैस्केट संपीड़न और नट की स्थिति सभी इस बात को प्रभावित करते हैं कि क्या मरम्मत किया गया संबंध सेवा योग्य बना रहेगा। निम्नलिखित क्षेत्र-उन्मुख दृष्टिकोण फ्लैंज़, वाल्व कनेक्शन, समर्थन, स्किड्स और अन्य बाहरी बोल्टेड असेंबलियों पर लागू होता है।
सबसे पहले यह पहचानें कि जंग कहाँ केंद्रित है
सफाई से पहले जॉइंट की तस्वीर लें। यह नोट करें कि क्या क्षति उजागर किए गए थ्रेड्स के बराबर रूप से फैली हुई है या वॉशर के नीचे, नट-टू-फ्लैंज संपर्क क्षेत्र में, फ्लैंज अंतराल के अंदर, या प्रवाही मौसम की ओर मुँह करके एक तरफ सीमित है। समान लाल-भूरा संक्षारण अक्सर कोटिंग के नुकसान और बार-बार गीला होने का संकेत देता है। स्थानीयकृत गड्ढे, क्रेविस के आसपास दाग, या किसी अन्य धातु के बगल में गंभीर क्षति फँसे हुए इलेक्ट्रोलाइट और गैल्वेनिक प्रभावों की निकट से जांच की आवश्यकता होती है।
ए थ्रेडेड स्टड ऊपर की ओर नट के ऊपर ठीक लग सकता है, जबकि जॉइंट के अंदर अनुभाग या थ्रेड फॉर्म का नुकसान हो रहा हो। इसे केवल तभी हटाएं जब उपकरण का अलगाव, दबाव सीमा और रखरखाव प्रक्रिया इसकी अनुमति देती हो। विघटन के दौरान, घूर्णन प्रतिरोध, थ्रेड क्षति, नट का जैम होना, गैस्केट की स्थिति, और जॉइंट में पानी या निक्षेप की उपस्थिति का रिकॉर्ड करें। ये अवलोकन केवल सतह की उपस्थिति की तुलना में सुधारात्मक कार्रवाई के लिए अधिक विश्वसनीय मार्गदर्शन प्रदान करते हैं।
पुनः उपयोग का निर्णय लेने से पहले जॉइंट को सुरक्षित बनाएं
दृश्य रूप से क्षीण हुए कनेक्शन को छूकर पुनः कसना न करें। उपकरण के मालिक की अलगाव योजना की पुष्टि करें, फिर फास्टनर की स्थिति की तुलना ड्रॉइंग, रखरखाव मानक और आवश्यक बोल्टिंग विनिर्देश के साथ करें। यदि धागे गोल, गहरे गड्ढे वाले, खिंचे हुए या जमे हुए हैं, तो प्रतिस्थापन आमतौर पर अधिक नियंत्रित विकल्प होता है। साफ़ और सुदृढ़ फास्टनर्स का पुनः उपयोग करने से पहले भी उनके आकार और सामग्री की पुष्टि आवश्यक हो सकती है।
स्टड और जुड़ने वाले हार्डवेयर दोनों की जाँच करें। जंग लगे हुए नट को हटाते समय वे अन्यथा उपयोग योग्य धागों को क्षतिग्रस्त कर सकते हैं। वॉशर्स दरार में जमा हुए अवशेषों को छिपा सकते हैं, और क्षतिग्रस्त गैस्केट का सतह रिसाव का कारण बन सकती है जो जोड़ को गीला रखती है। असेंबली को एक प्रणाली के रूप में देखें: स्टड, नट, वॉशर, गैस्केट, फ्लैंज कोटिंग, निकास पथ और निकटस्थ सामग्रियाँ सभी परिणाम को प्रभावित करती हैं।
सामग्री का चयन केवल ताकत ग्रेड के आधार पर नहीं, बल्कि उसके अनुमानित अनुप्रयोग के आधार पर करें
सामग्री का चयन तापमान, दाब, तरल रिसाव की संभावना, क्लोराइड उजागरता, सफाई रसायनों और आवश्यक यांत्रिक गुणों से शुरू होता है। औद्योगिक उच्च-तापमान या उच्च-दाब बोल्टिंग के लिए ASTM A193 ग्रेड B7 को अक्सर निर्दिष्ट किया जाता है, लेकिन यह उजागरित, आर्द्र सेवा के लिए सार्वभौमिक उत्तर नहीं है। किसी संक्षारक बाहरी स्थान पर, सामग्री और कोई भी सतह उपचार को स्थल की स्थितियों और परियोजना विनिर्देश के अनुसार मूल्यांकन करने की आवश्यकता होती है।
स्टेनलेस विकल्प कुछ वातावरणों के लिए उपयुक्त हो सकते हैं, लेकिन “स्टेनलेस” एकल प्रदर्शन स्तर नहीं है। क्लोराइड-युक्त अवक्षेप, अचल जल और दरारें निष्क्रिय सतहों के लिए चुनौती पैदा कर सकते हैं। जहाँ दो-सिरा स्टड विभिन्न मिश्र धातुओं से बने घटकों को जोड़ता है, तो पूछें कि क्या वर्षा का जल या संघनित जल संपर्क क्षेत्र को पुल के रूप में पार करते समय यह संयोजन एक विद्युत-रासायनिक युग्म बनाता है। जब डिज़ाइन उन्हें अनुमति देती है, तो विद्युतरोधी विवरण, संगत वॉशर और समीक्षित लेप प्रणाली प्रासंगिक हो सकती हैं।
कोटिंग्स के लिए वास्तविक संभाल की अपेक्षाएँ भी आवश्यक होती हैं। रिंचिंग, स्थापना, या बार-बार किए गए विघटन से होने वाले क्षति के कारण आधार धातु के छोटे क्षेत्र प्रकट हो सकते हैं। कोटिंग को एक स्वतंत्र उपाय के रूप में नहीं, बल्कि अनुप्रयोग, टच-अप, स्नेहन और निरीक्षण की आवश्यकताओं को एक साथ निर्दिष्ट करना चाहिए।
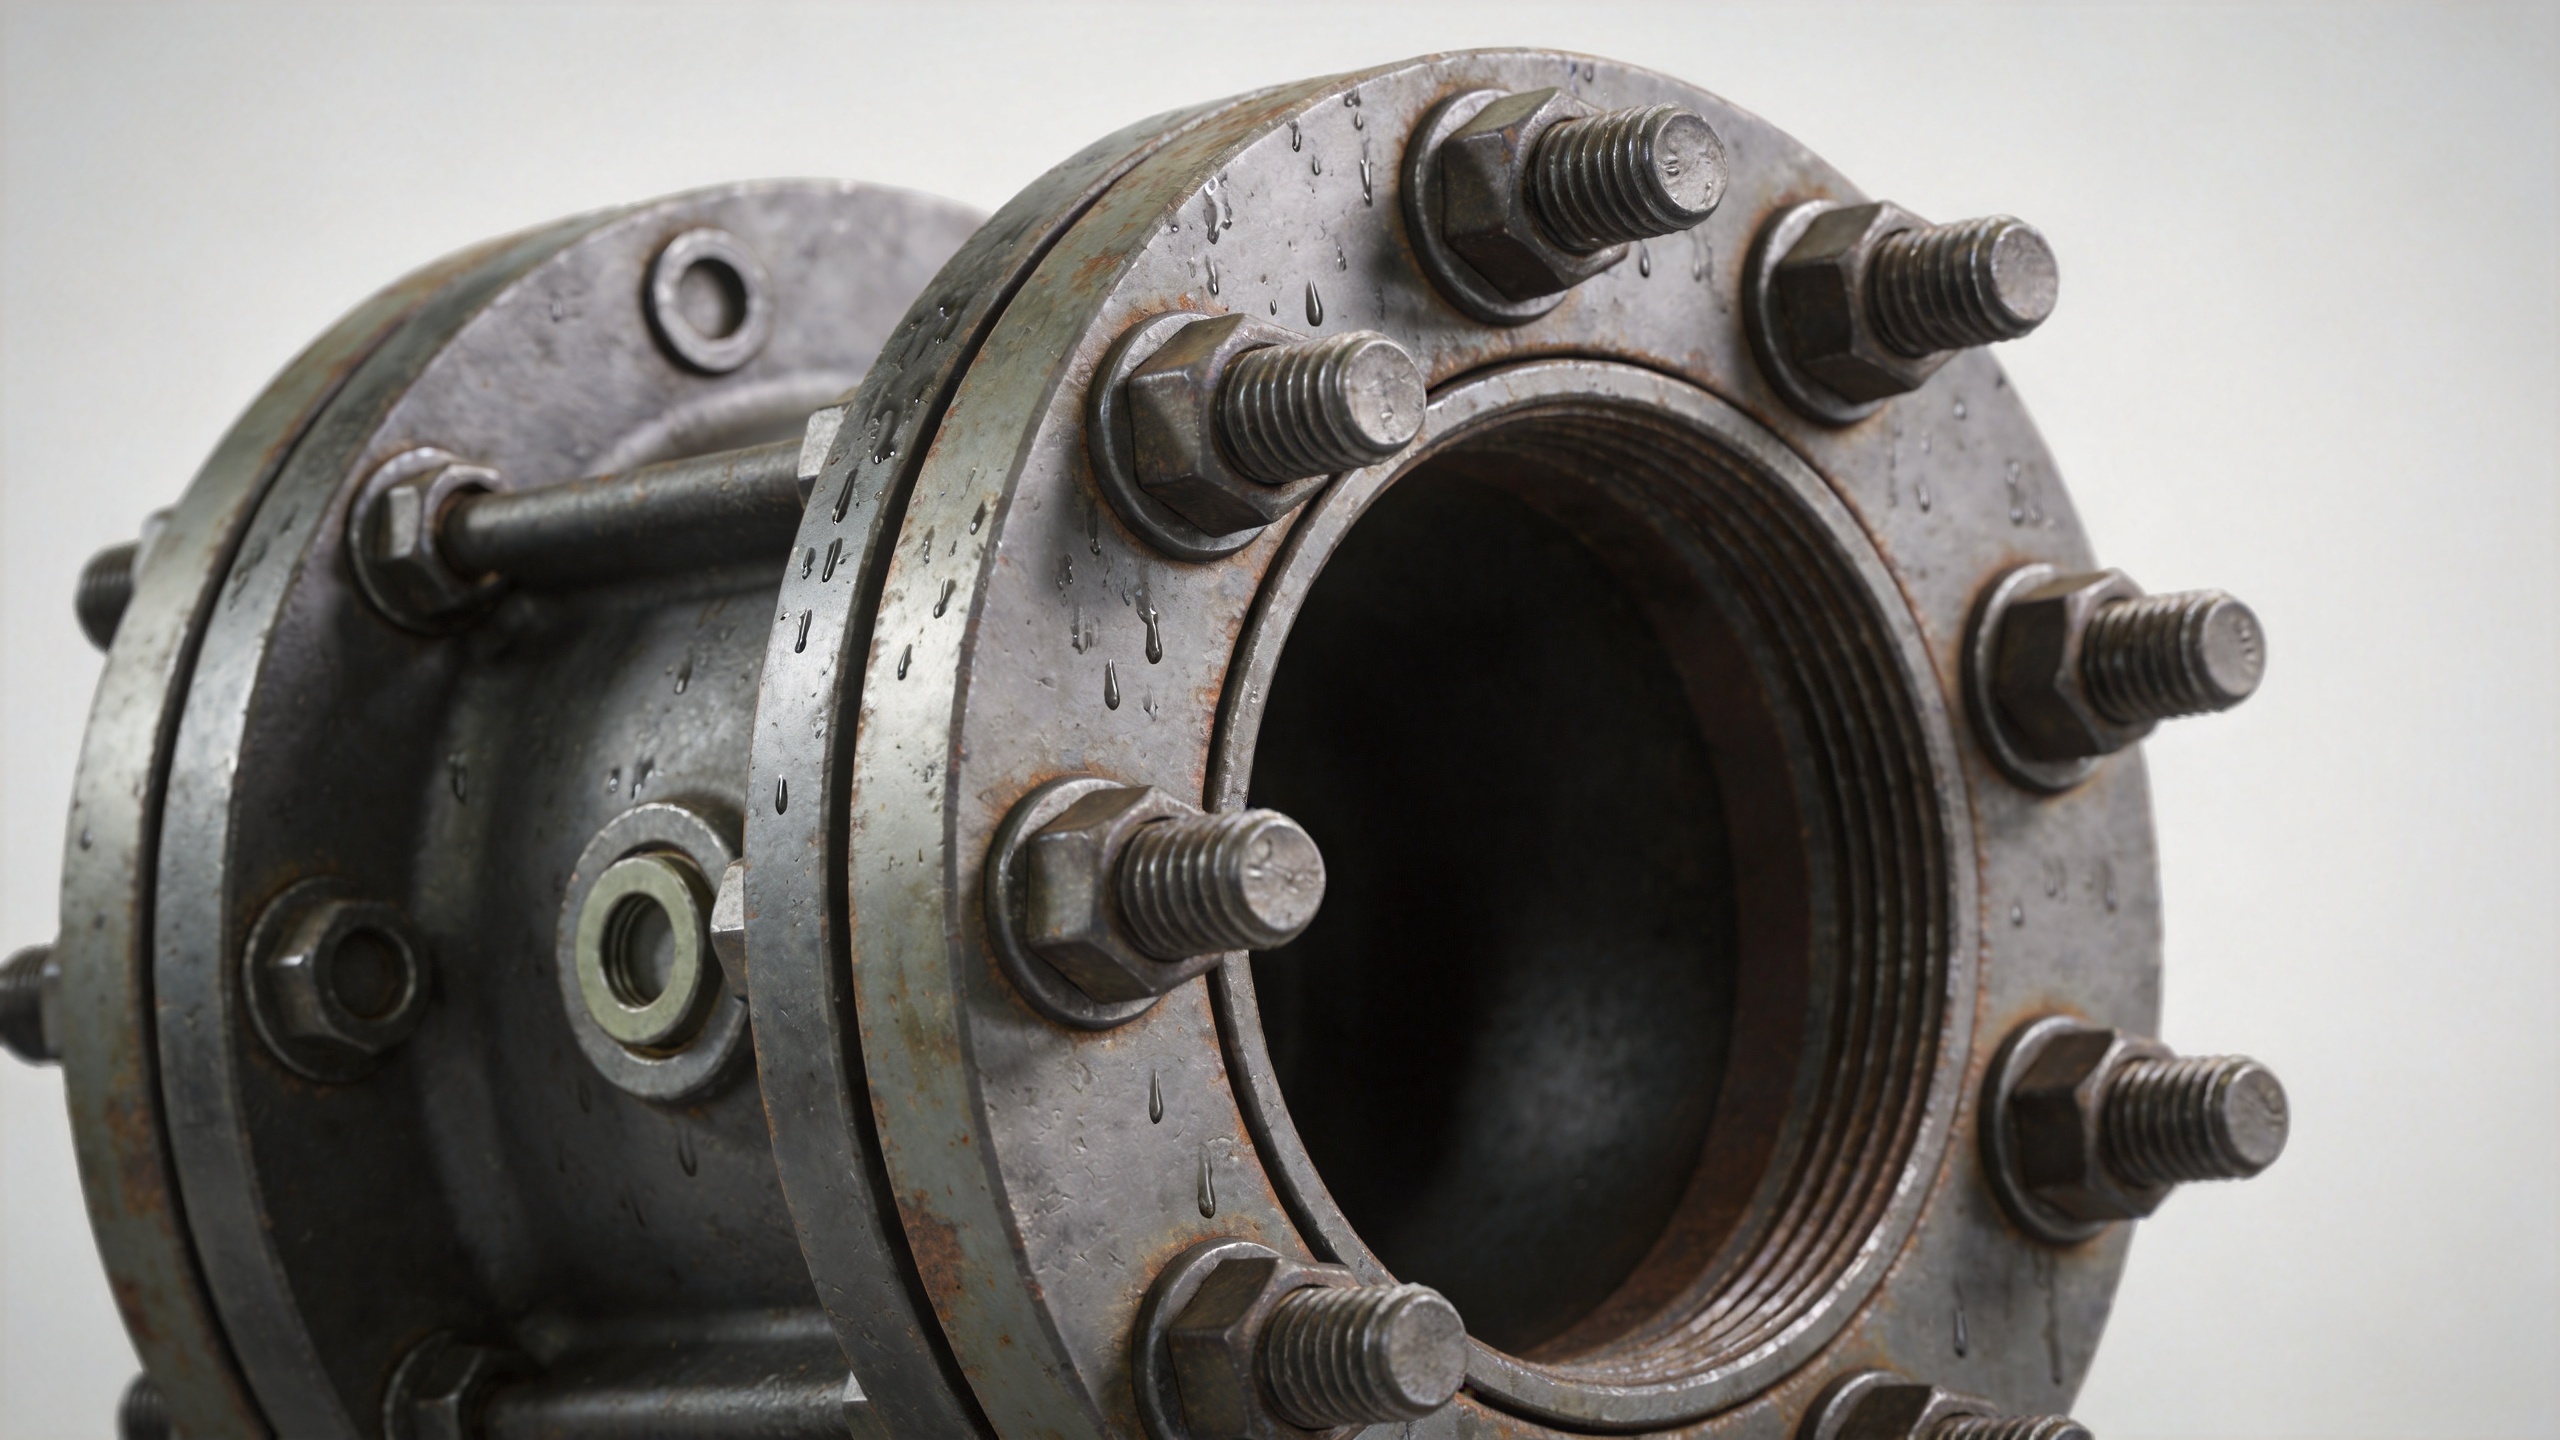
उन परिस्थितियों को हटाएँ जो जॉइंट को गीला रखती हैं।
बाहरी क्षरण अक्सर खराब निकास के कारण तेज़ हो जाता है। जाँच करें कि क्या एक क्षैतिज फ्लैंज एक सुरक्षात्मक कवर के नीचे पानी को रोकता है, क्या इंसुलेशन समाप्ति से नमी जॉइंट तक पहुँच सकती है, या क्या जमा होने वाले अवशेष नट और उजागर थ्रेड्स के चारों ओर एक गीला पैक बना देते हैं। रनऑफ पथों को सुधारना, संपर्क क्षेत्र के निकट क्षतिग्रस्त पेंट को पुनर्स्थापित करना और निकास छिद्रों को साफ़ रखना स्टड्स के चारों ओर गीले होने के समय को कम कर सकता है।
दरारों पर विशेष ध्यान दें। एक संकरी दरार उस समय भी तरल पदार्थ को बनाए रख सकती है जब उपकरण का शेष भाग सूखा प्रतीत होता है। नमक या प्रक्रिया से जमा हुए अवशेष जल के वाष्पीकरण के साथ-साथ विद्युत-अपघट्य की सांद्रता बढ़ा देते हैं। रखरखाव योजना के अनुसार जोड़ के सतहों को साफ़ करें, फिर सुनिश्चित करें कि कोई भी सीलेंट, कवर या आवरण नया जल-संग्रहण स्थान न बनाए। लक्ष्य एक ऐसा विवरण है जो जल को बहा दे और जिसका निरीक्षण किया जा सके, न कि केवल बोल्ट को छिपाने वाला।
प्रीलोड और धागों की रक्षा के लिए स्थापना नियंत्रणों का उपयोग करें
संक्षारण और प्रीलोड की कमी एक-दूसरे को बढ़ा सकते हैं। एक बार जब जोड़ ढीला हो जाता है, तो नमी आसानी से प्रवेश कर सकती है; और एक बार जब धागे खुरदुरे हो जाते हैं, तो नियंत्रित कसाव कठिन हो जाता है। असेंबली के लिए निर्दिष्ट कसाव विधि, क्रम, स्नेहक और लक्ष्य मानों का उपयोग करें। सामान्य टॉर्क का उपयोग न करें, क्योंकि घर्षण लेप, स्नेहन, धागे की स्थिति और नट के प्रकार के अनुसार काफी भिन्न होता है।
प्रतिस्थापन स्थापित करने से पहले स्टड बोल्ट , लंबाई, थ्रेड एंगेजमेंट, नट संगतता और निर्दिष्ट सामग्री विनिर्देश की पुष्टि करें। थ्रेड्स को साफ़ रखें और केवल अनुमोदित लुब्रिकेंट या एंटी-सीज़ उत्पाद का उपयोग करें जहाँ जॉइंट प्रक्रिया में इसकी आवश्यकता हो। एक वेल्डिंग स्टड बाहरी सपोर्ट या एक्सेसरी अनुप्रयोग में उपयोग किए जाने वाले के लिए, वेल्ड अखंडता, बेस-धातु कोटिंग पुनर्स्थापना और अटैचमेंट के चारों ओर जल-निकास विवरण की समीक्षा करें। वेल्डेड और थ्रेडेड फास्टनिंग विधियों में विफलता के अलग-अलग मार्ग होते हैं और उन्हें एक ही चेकलिस्ट के साथ मूल्यांकन नहीं किया जाना चाहिए।
जंग नियंत्रण योजना में निरीक्षण को शामिल करें
एक उपयोगी निरीक्षण अंतराल केवल एक निश्चित कैलेंडर के बजाय उजागर होने को दर्शाता है। तटीय स्थलों, रासायनिक छींटे के क्षेत्रों, शीतलन-जल क्षेत्रों और रिस रहे वाल्वों के नीचे के स्थानों की तुलना में आश्रयित, स्वच्छ बाहरी उपकरणों का अधिक बार अवलोकन करने की आवश्यकता होती है। प्रत्येक निरीक्षण के दौरान कोटिंग के टूटने, उत्पाद निर्माण, जंग के धब्बे, गड्ढे, ढीले हार्डवेयर, खड़े पानी और गैस्केट रिसाव में परिवर्तन की तलाश करें।
दोहराए जाने वाले जॉइंट्स के लिए एक संक्षिप्त रिकॉर्ड बनाए रखें: स्थान, फास्टनर विनिर्देश, जोखिम के नोट्स, अवलोकित क्षति, किए गए उपाय और अगली समीक्षा की तारीख। पैटर्न जल्दी ही स्पष्ट हो जाते हैं। यदि कोई एक ओरिएंटेशन, सामग्री युग्म या उपकरण क्षेत्र बार-बार क्षरित हो रहा है, तो उपचार डिज़ाइन या ड्रेनेज में परिवर्तन हो सकता है, न कि एक और समान-प्रतिस्थापन।
दोहराए जाने वाले स्टड क्षरण के लिए क्षेत्र चेकलिस्ट
एक सुसंगत निरीक्षण शीट का उपयोग करें ताकि विभिन्न शिफ्टों से अवलोकनों की तुलना की जा सके। प्रभावित स्टड्स की सूची बनाएं, उनका स्थान, उजागर लंबाई, नट की स्थिति, वॉशर की स्थिति और दृश्यमान आर्द्रता पथ। चिह्नित करें कि स्टड्स कार्बन स्टील, स्टेनलेस, लेपित या किसी अन्य निर्दिष्ट सामग्री के हैं। एक थ्रेडेड स्टड वाल्व फ्लैंज पर स्थिति एक वाल्व फ्लैंज पर अलग इलेक्ट्रोलाइट और तापमान चक्र का सामना कर सकती है, जो कि एक थ्रेडेड स्टड मौसम-उजागर सपोर्ट पर स्थिति से भिन्न हो सकता है।
प्रत्येक जॉइंट के लिए पूछें कि स्टड्स समान क्षय, स्थानीय गड्ढे, थ्रेड क्षति या क्रीविस से धब्बे दिखाते हैं या नहीं। एक के दोनों सिरों का निरीक्षण करें दो-सिरा स्टड ; सुरक्षित सिरे पर जमा बनी रह सकती है, भले ही उजागर सिरा साफ़ लगे। यह दर्ज करें कि क्या एक दो-सिरा स्टड बिना घिसावट के हटाई गई थी और क्या प्रतिस्थापन नट्स धागों पर स्वतंत्र रूप से चले। ये विवरण एक स्थापना समस्या और एक उजागर समस्या के बीच अंतर करने में सहायता करते हैं।
जब असेंबली में एक स्टड बोल्ट होती है, तो स्थापना से पहले निर्दिष्ट लंबाई, एंगेजमेंट, सामग्री नामांकन, फिनिश और कसने की प्रक्रिया की पुष्टि करें। एक प्रतिस्थापन स्टड बोल्ट का मूल्यांकन इसके जोड़े वाले नट और वॉशर के साथ किया जाना चाहिए, न कि एक अलग हिस्से के रूप में। किसी वेल्डिंग स्टड का उपयोग धागेदार कनेक्शन के लिए सीधे प्रतिस्थापन के रूप में न करें। जहाँ कोई वेल्डिंग स्टड पहले से ही डिज़ाइन का हिस्सा है, उसके संलग्नता, आसपास की कोटिंग और ड्रेनेज विवरण का अलग से निरीक्षण करें।
मरम्मत के बाद, एक उजागर चक्र के बाद उसी स्टड्स पर वापस जाएँ। स्थापना के समय बनाए गए रिकॉर्ड के साथ स्टड्स की स्थिति की तुलना करें। यदि संक्षारण वापस आ जाता है, तो पानी के प्रवेश, जमा, सामग्री युग्मन और प्रीलोड की समीक्षा एक साथ करें। यह दोहराया जा सकने वाला प्रमाण रखरखाव टीम को विवरण को अद्यतन करने की अनुमति देता है स्टड्स वास्तविक सेवा पर आधारित, धारणा के बजाय।
एक व्यावहारिक मरम्मत क्रम
- लागू साइट प्रक्रिया के अनुसार उपकरण को अलग करें और मूल्यांकन करें।
- संक्षारण के स्थान, विस्तार, जमा और आसपास की सामग्री की स्थिति को दस्तावेज़ित करें।
- केवल अधिकृत होने पर ही विघटन करें; धागे, नट, वॉशर, गैस्केट सतहों और फँसे हुए नमी का निरीक्षण करें।
- क्षतिग्रस्त हार्डवेयर को निर्दिष्ट ग्रेड, सामग्री, फ़िनिश और आयामों के साथ प्रतिस्थापित करें।
- ड्रेनेज, कोटिंग क्षति, क्रेविस-बनाने वाले विवरणों और सामग्री-युग्म संगतता को संबोधित करें।
- अनुमोदित कसने की विधि का उपयोग करके पुनः असेंबल करें और कार्य को रिकॉर्ड करें।
- वास्तविक उत्प्रेरण की गंभीरता के आधार पर अनुवर्ती निरीक्षण की योजना बनाएँ।
निष्कर्ष
बाहरी प्रक्रिया उपकरण जॉइंट्स में स्टड्स पर संक्षारण एक रखरखाव संकेत है, केवल एक सौंदर्यिक मुद्दा नहीं। स्थायी प्रतिक्रिया में स्थिति मूल्यांकन, उत्प्रेरण-उपयुक्त सामग्री चयन, नमी प्रबंधन, नियंत्रित स्थापना और दोहराव निरीक्षण का संयोजन शामिल है। Qingdao Jeekuu Hardware उत्पाद कंपनी लिमिटेड उद्योगिक खरीदारों को संक्षारण प्रतिरोध, ज्यामिति और निर्यात आवश्यकताओं को एक साथ विचार में लेने वाले अनुप्रयोगों के लिए अनुकूलित फास्टनर चर्चाओं के साथ समर्थन प्रदान करती है। किसी प्रतिस्थापन को अंतिम रूप देने से पहले संयुक्त वातावरण और विशिष्टता विवरण अपनी इंजीनियरिंग या खरीद टीम के साथ साझा करें।

