 EN

Come affrontare la corrosione dei tiranti nei giunti di apparecchiature per processi all’aperto
I giunti delle apparecchiature per processi all'aperto sono esposti a pioggia, condensa, lavaggi intensivi, sali sospesi nell'aria e cicli termici. Quando si manifesta corrosione su Perni , la ruggine visibile è spesso solo il primo segnale. Un giunto potrebbe inoltre perdere il carico di serraggio, intrappolare umidità sotto un dado oppure accoppiare metalli che reagiscono in modo diverso in presenza di umidità. La risposta pratica non consiste semplicemente nella sostituzione di un singolo fissaggio corroso, bensì nell’identificare il meccanismo d’attacco, valutare in sicurezza il giunto e specificare una riparazione adeguata alle effettive condizioni operative.
Per i team di manutenzione, Perni meritano una revisione a livello di giunto, poiché l’ingranamento filettato, la compressione della guarnizione e lo stato del dado influenzano tutti la capacità di un collegamento riparato di rimanere funzionale. L’approccio descritto di seguito, orientato al campo, si applica a flange, collegamenti valvolari, supporti, skid e altre strutture bullonate all’aperto.
Iniziare identificando dove la corrosione è maggiormente concentrata
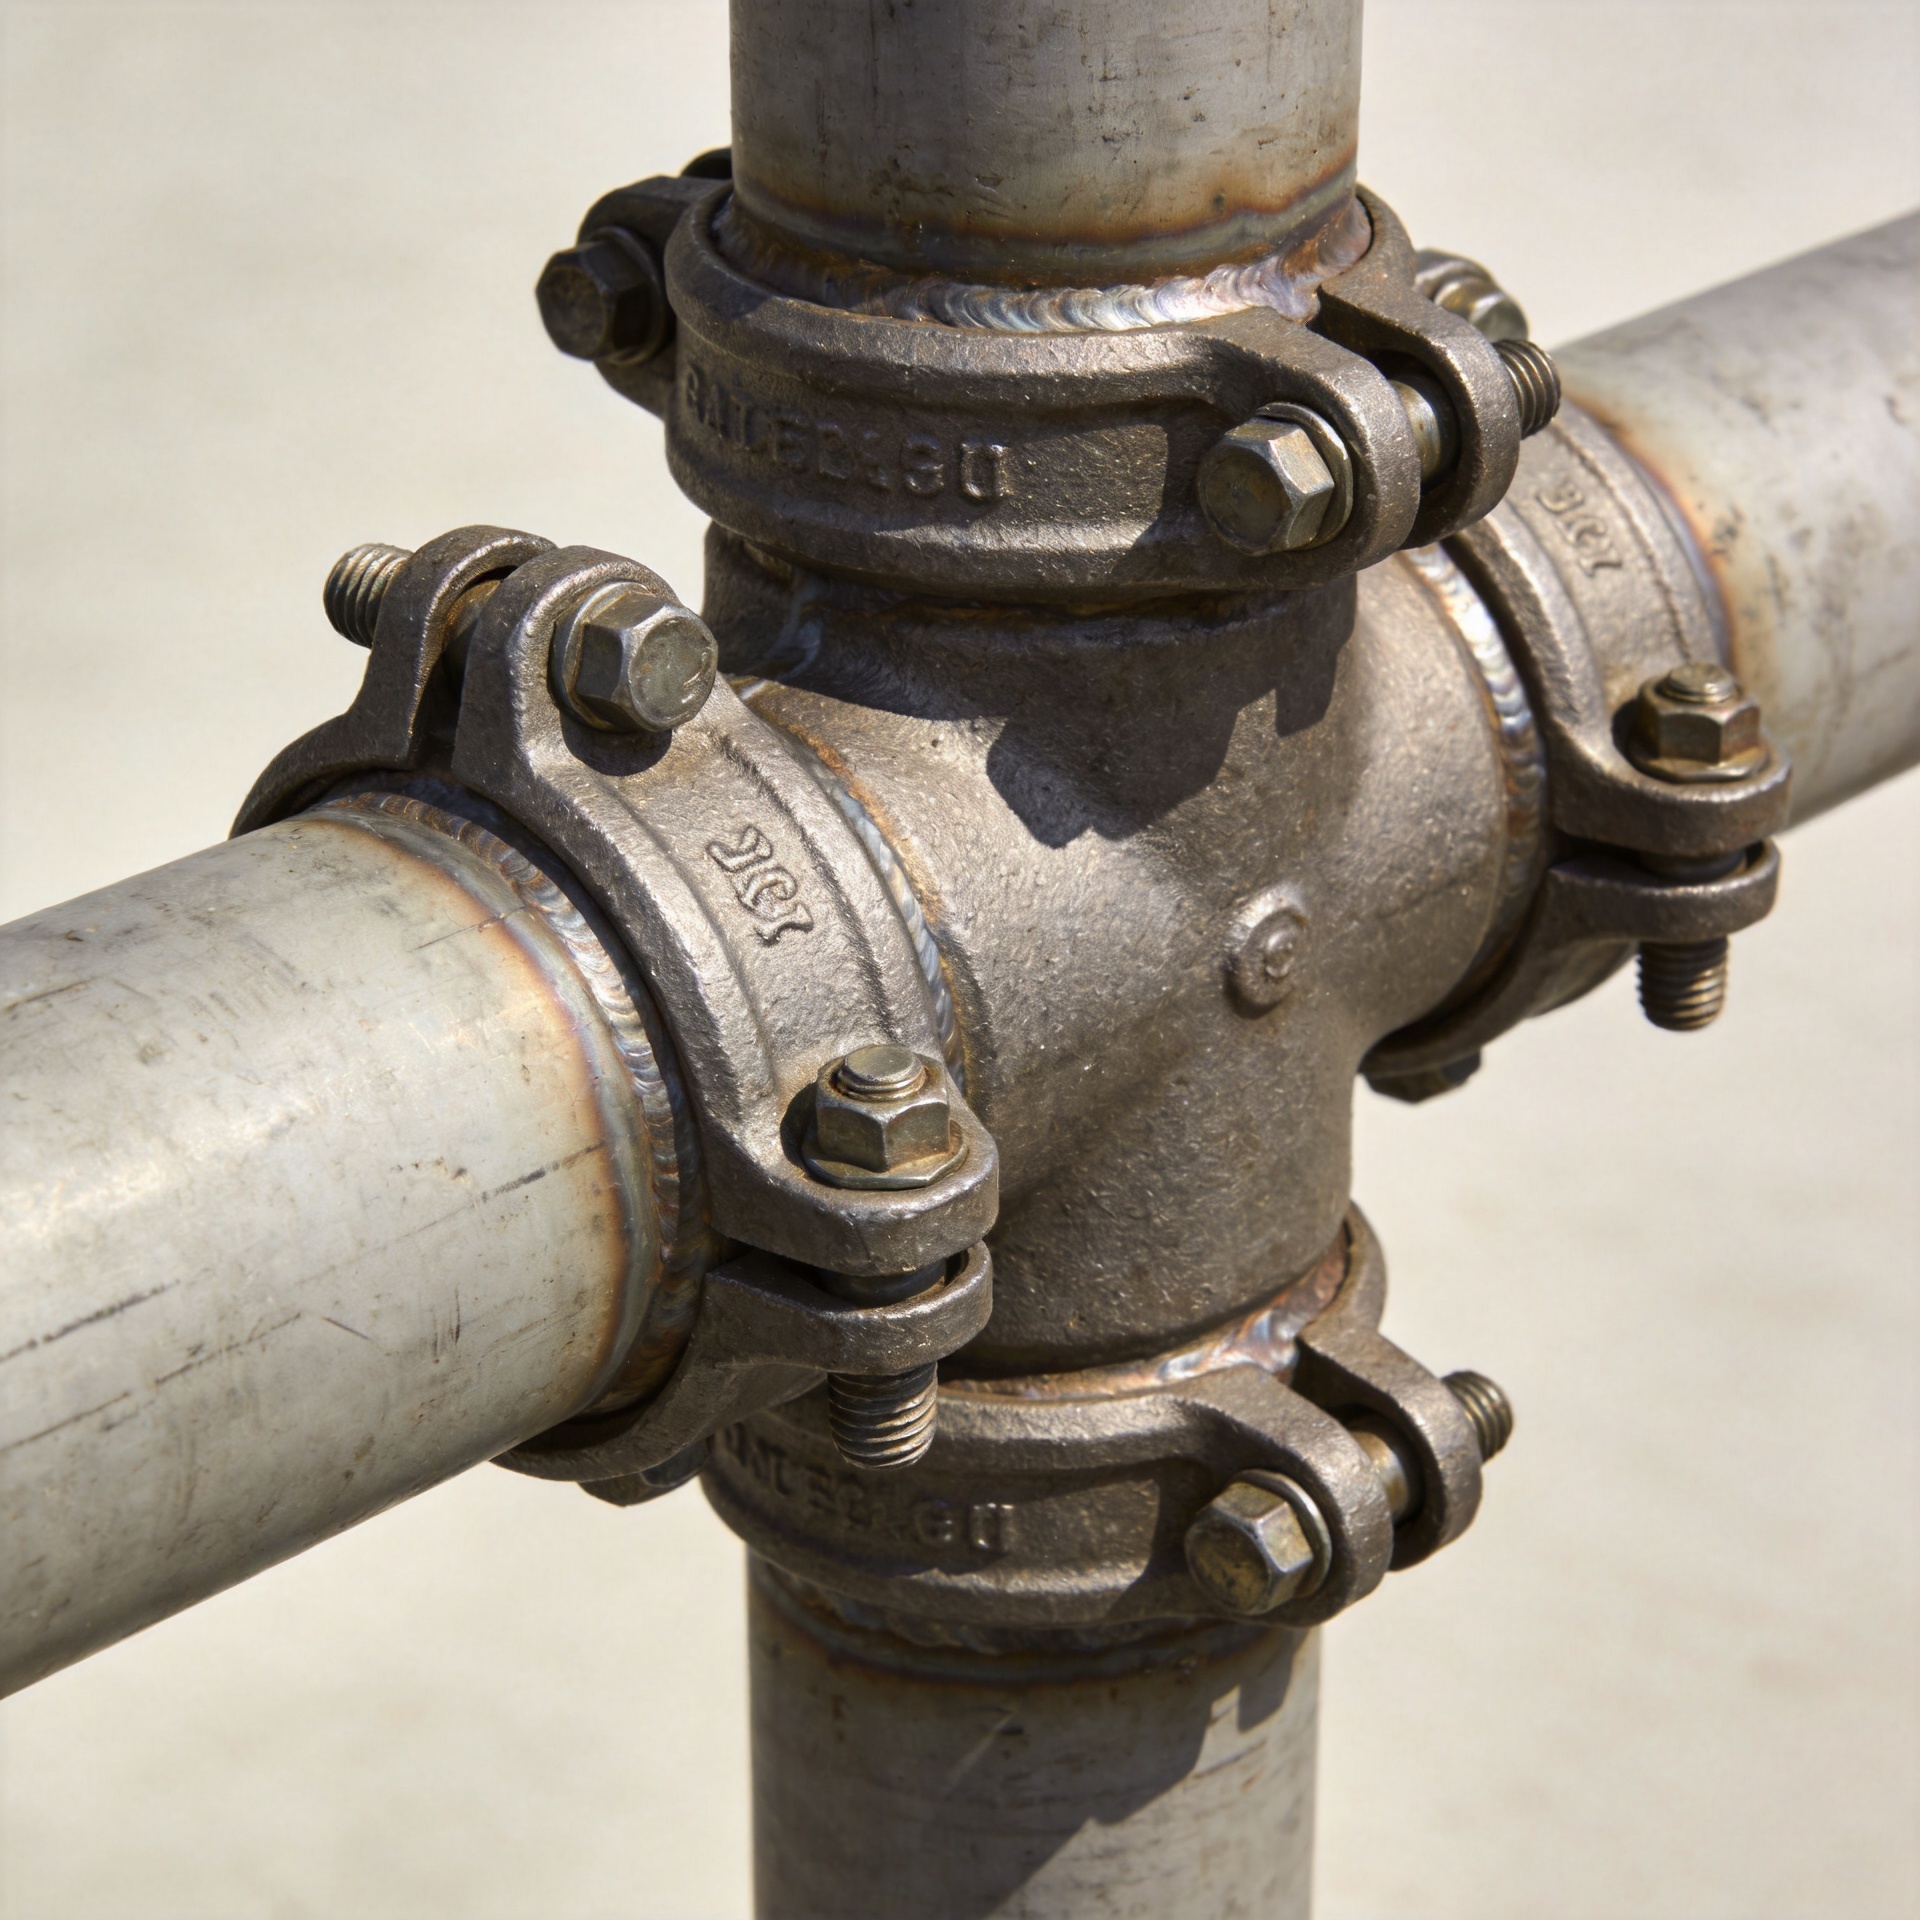
Fotografare il giunto prima della pulizia. Verificare se il danno è distribuito uniformemente lungo i filetti esposti oppure concentrato sotto le rondelle, nella zona di contatto tra dado e flangia, all’interno di un’intercapedine tra flange o su un solo lato rivolto verso la direzione prevalente del vento e delle intemperie. Una corrosione uniforme di colore rossastro-bruno indica spesso la perdita del rivestimento e il ripetersi di bagnature. Fossette localizzate, macchie intorno a una fessura o danni gravi in prossimità di un altro metallo richiedono un’analisi più approfondita dell’elettrolita intrappolato e degli effetti galvanici.
Astaffa filettata può apparire accettabile al di sopra del dado mentre subisce una riduzione della sezione o una deformazione della forma del filetto all’interno del giunto. Rimuoverlo soltanto quando l’isolamento dell’attrezzatura, il confine di pressione e la procedura di manutenzione lo consentono. Durante lo smontaggio, registrare la resistenza alla rotazione, i danni ai filetti, il grippaggio del dado, lo stato della guarnizione e la presenza di acqua o depositi nel giunto. Queste osservazioni orientano l’azione correttiva in modo più affidabile rispetto all’aspetto superficiale da solo.
Rendere sicuro il giunto prima di decidere se riutilizzarlo
Non stringere nuovamente una connessione visibilmente degradata basandosi esclusivamente sulla sensazione tattile. Verificare il piano di isolamento del proprietario dell’attrezzatura, quindi confrontare lo stato del fissaggio con il disegno, lo standard di manutenzione e la specifica di serraggio richiesta. Se le filettature sono arrotondate, profondamente corrode, allungate o bloccate, la sostituzione è generalmente l’opzione più controllata. I fissaggi puliti e in buone condizioni potrebbero comunque richiedere una verifica dimensionale e materiale prima del riutilizzo.
Controllare sia il perno che l’hardware abbinato. Un dado corroso può danneggiare filettature altrimenti utilizzabili durante la rimozione. Le rondelle potrebbero nascondere depositi in fessure, e una superficie danneggiata della guarnizione può causare perdite che mantengono il giunto umido. Trattare l’insieme come un sistema: perni, dadi, rondelle, guarnizioni, rivestimento delle flange, percorso di drenaggio e materiali circostanti influenzano tutti il risultato.
Abbinare il materiale all’esposizione, non solo al grado di resistenza
La selezione del materiale inizia con la temperatura, la pressione, il potenziale di perdita del fluido, l’esposizione ai cloruri, i prodotti chimici per la pulizia e le proprietà meccaniche richieste. L’acciaio ASTM A193 grado B7 è comunemente specificato per i bulloni industriali ad alta temperatura o alta pressione, ma non rappresenta una soluzione universale per servizi all’aperto esposti all’umidità. In una posizione esterna corrosiva, il materiale e qualsiasi trattamento superficiale devono essere valutati in base alle condizioni del sito e alle specifiche del progetto.
Le opzioni in acciaio inossidabile possono risultare adeguate in alcuni ambienti, ma il termine «inossidabile» non indica un singolo livello di prestazione. Depositi contenenti cloruri, acqua stagnante e interstizi possono compromettere le superfici passive. Dove un spinotto a doppio capo unisce componenti realizzati con leghe diverse, verificare se la combinazione genera una coppia galvanica quando l’acqua piovana o la condensa collega l’area di contatto. Dettagli isolanti, rondelle compatibili e un sistema di rivestimento esaminato possono risultare rilevanti, qualora il progetto lo consenta.
Anche i rivestimenti richiedono aspettative realistiche in termini di manipolazione. I danni causati da serraggio con chiave, installazione o smontaggi ripetuti possono esporre piccole aree del metallo di base. Specificare congiuntamente i requisiti relativi all’applicazione, alla ritoccatura, alla lubrificazione e all’ispezione, anziché considerare il rivestimento come una soluzione autonoma.
Eliminare le condizioni che mantengono umido un giunto
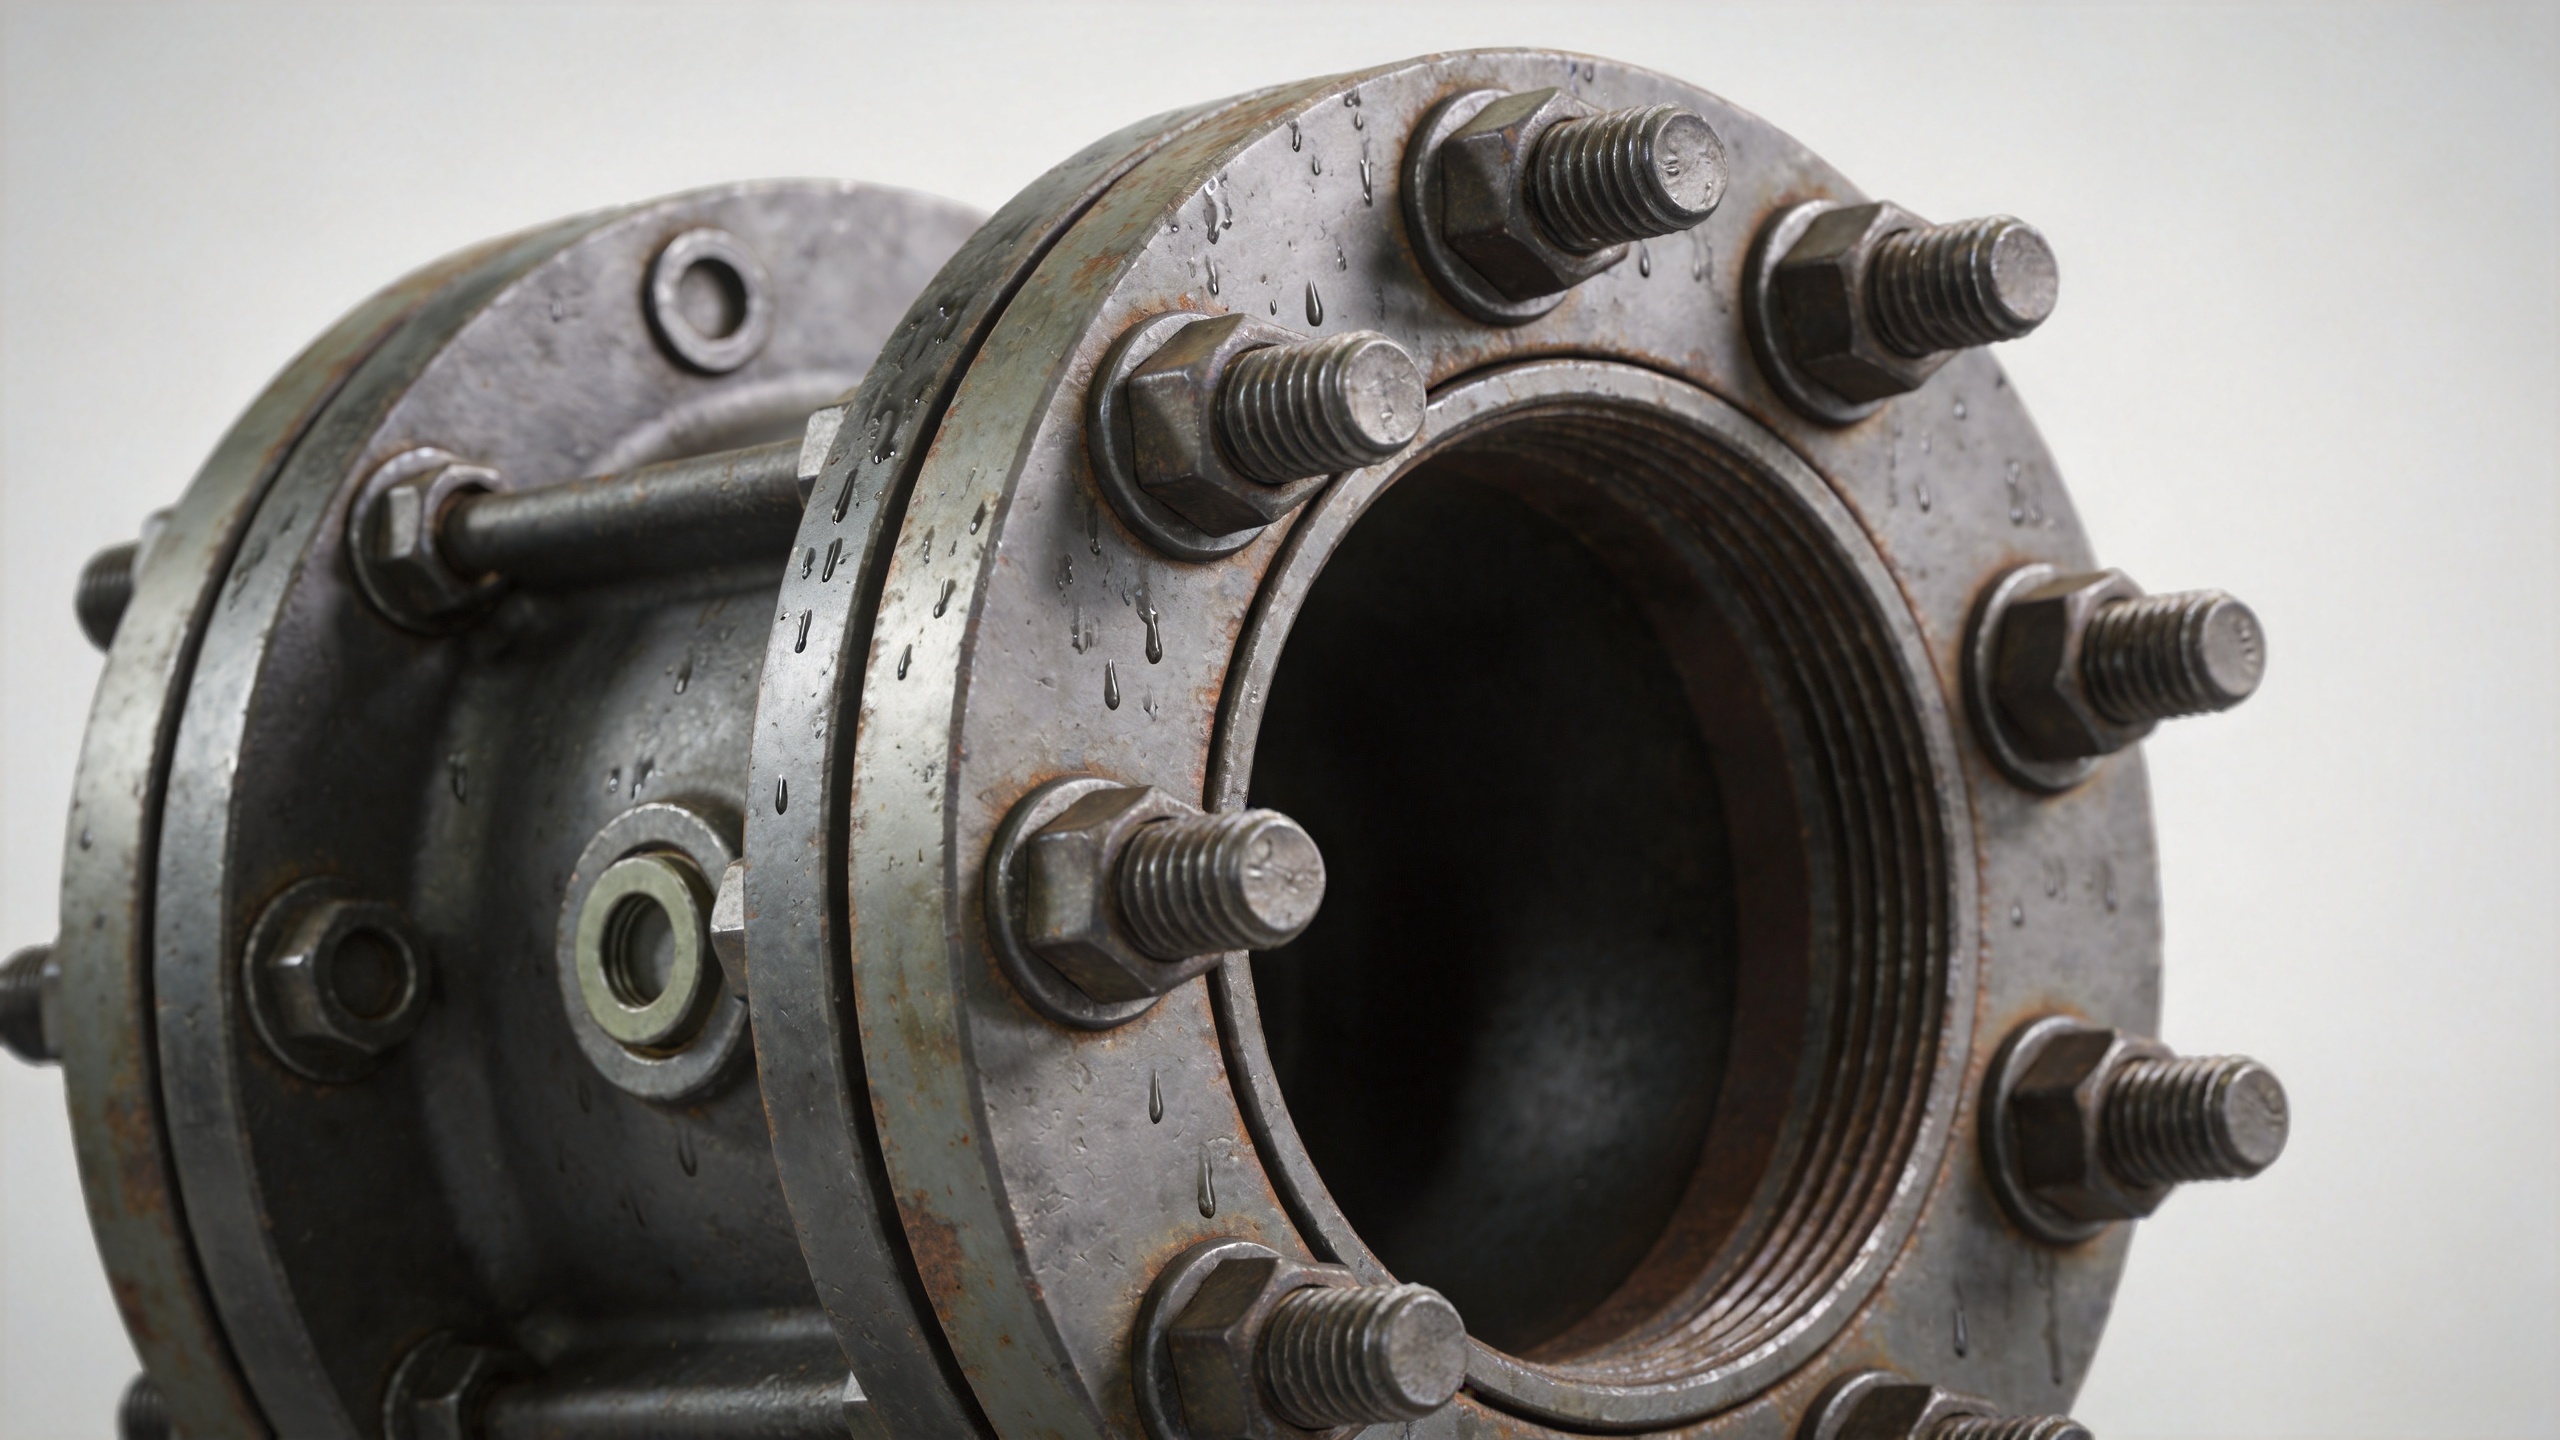
La corrosione all’aperto è spesso accelerata da un drenaggio inefficiente. Verificare se una flangia orizzontale intrappola acqua sotto una copertura protettiva, se la terminazione dell’isolamento consente all’umidità di raggiungere il giunto oppure se i depositi formano un accumulo umido intorno al dado e ai filetti esposti. Correggere i percorsi di deflusso, ripristinare la vernice danneggiata nelle vicinanze della zona di contatto e mantenere sgorganti i fori di drenaggio possono ridurre il tempo di bagnatura intorno ai tirafondi.
Prestare particolare attenzione alle fessure. Un’intercapedine stretta può trattenere del liquido anche dopo che il resto dell’attrezzatura appare asciutto. I depositi di sale o di processo aumentano la concentrazione dell’elettrolita man mano che l’acqua evapora. Pulire le superfici di giunzione secondo quanto previsto dal piano di manutenzione, quindi assicurarsi che qualsiasi sigillante, copertura o fasciatura non crei una nuova trappola per l’acqua. L’obiettivo è ottenere un dettaglio che favorisca lo scolo dell’acqua e sia ispezionabile, anziché uno che nasconda semplicemente il fissaggio.
Utilizzare controlli di installazione che proteggano il pretensionamento e i filetti
Corrosione e perdita di pretensionamento possono rinforzarsi reciprocamente. Una volta che un giunto si allenta, l’umidità penetra più facilmente; una volta che i filetti si deteriorano, il serraggio controllato diventa più difficile. Utilizzare il metodo di serraggio specificato, la sequenza, il lubrificante e i valori target per l’assemblaggio. Non sostituire una coppia di serraggio specifica con una coppia generica, poiché l’attrito varia notevolmente in funzione del rivestimento, della lubrificazione, dello stato dei filetti e del tipo di dado.
Prima di installare un ricambio bullone a doppia testa , verificare la lunghezza, l’ingranamento filettato, la compatibilità del dado e la designazione del materiale specificata. Tenere le filettature pulite e utilizzare esclusivamente il lubrificante o il prodotto anti-serraggio approvato, laddove la procedura di giunzione lo richieda. Per un bulone da saldatura utilizzato in un’applicazione esterna di supporto o accessorio, valutare l’integrità delle saldature, il ripristino del rivestimento del metallo base e il dettaglio di deflessione dell’acqua intorno al punto di fissaggio. I metodi di fissaggio saldati e filettati presentano percorsi di guasto differenti e non devono essere valutati con lo stesso elenco di controllo.
Inserire l’ispezione nel piano di controllo della corrosione
Un intervallo di ispezione utile tiene conto dell’esposizione piuttosto che di un calendario fisso da solo. I siti costieri, le zone soggette a schizzi chimici, le aree interessate dall’acqua di raffreddamento e i punti situati sotto valvole che perdono richiedono generalmente un’osservazione più frequente rispetto a equipaggiamenti esterni riparati e puliti. A ogni ispezione, ricercare la degradazione del rivestimento, l’accumulo di sostanze, le macchie di ruggine, le pitting, gli elementi di fissaggio allentati, l’acqua stagnante e le variazioni nella fuoriuscita dalle guarnizioni.
Mantenere un registro sintetico per i giunti ricorrenti: posizione, specifica del fissaggio, note sull'esposizione, danni osservati, interventi effettuati e data del prossimo controllo. I modelli emergono rapidamente. Se un'orientazione specifica, una coppia di materiali o una zona d'impianto subisce ripetutamente corrosione, la soluzione potrebbe essere una modifica progettuale o del sistema di drenaggio, anziché un semplice sostituto identico.
Checklist sul campo per la corrosione ricorrente dei tiranti
Utilizzare un modulo di ispezione uniforme, in modo che le osservazioni effettuate da turni diversi possano essere confrontate. Elencare i componenti interessati Perni , la loro posizione, la lunghezza esposta, lo stato del dado, lo stato della rondella e il percorso visibile dell'umidità. Indicare se i Perni sono in acciaio al carbonio, in acciaio inossidabile, rivestiti o realizzati in un altro materiale specificato. Un staffa filettata su una flangia di valvola può essere soggetto a un ciclo elettrolitico e termico diverso rispetto a un staffa filettata su un supporto esposto alle intemperie.
Per ciascun giunto, verificare se i Perni presentano perdita uniforme, pitting localizzato, danni filettati o macchie dovute a fenomeni di crevice. Ispezionare entrambe le estremità di un spinotto a doppio capo ; l'estremità protetta può trattenere depositi anche quando l'estremità esposta appare pulita. Registrare se un spinotto a doppio capo è stato rimosso senza grippaggio e se i dadi di sostituzione si avvitavano liberamente sui filetti. Questi dettagli aiutano a distinguere un problema di installazione da un problema di esposizione.
Quando l'assemblaggio contiene un bullone a doppia testa , verificare prima dell'installazione la lunghezza specificata, l'ingranamento, la designazione del materiale, la finitura e la procedura di serraggio. Un bullone a doppia testa di sostituzione va valutato insieme al relativo dado di accoppiamento e alla rondella, non come parte isolata. Non utilizzare un bulone da saldatura come sostituto diretto di una connessione filettata. Qualora un bulone da saldatura sia già previsto nel progetto, ispezionarne separatamente il fissaggio, la verniciatura circostante e il sistema di drenaggio.
Dopo la riparazione, riesaminare lo stesso Perni dopo un ciclo di esposizione. Confrontare lo stato del Perni con il verbale redatto in fase di installazione. Se la corrosione ricompare, analizzare congiuntamente l'ingresso di acqua, i depositi, l'accoppiamento dei materiali e il precarico. Questa evidenza ripetibile consente al team di manutenzione di aggiornare il dettaglio per Perni basato sul servizio effettivo, non su ipotesi.
Una sequenza pratica di riparazione
- Isolare e valutare l’attrezzatura secondo la procedura applicabile sul sito.
- Documentare posizione, entità, depositi e condizione dei materiali adiacenti della corrosione.
- Smontare solo se autorizzati; ispezionare filettature, dadi, rondelle, superfici delle guarnizioni e umidità intrappolata.
- Sostituire gli elementi danneggiati con quelli della classe, del materiale, della finitura e delle dimensioni specificate.
- Affrontare i problemi di drenaggio, danni ai rivestimenti, dettagli che generano interstizi e compatibilità tra i materiali accoppiati.
- Riassemblare utilizzando il metodo approvato per il serraggio e registrare l’intervento.
- Pianificare un’ispezione successiva in base alla reale gravità dell’esposizione.
Conclusione
La corrosione sui tirafondi nei giunti di attrezzature per processi all’aperto è un segnale di manutenzione, non solo un problema estetico. La risposta duratura combina valutazione dello stato, selezione di materiali adeguati all’esposizione, gestione dell’umidità, installazione controllata e ispezioni ripetute. Qingdao Jeekuu Hardware Prodotti Co., Ltd. supporta gli acquirenti industriali con discussioni personalizzate sui fissaggi per applicazioni in cui resistenza alla corrosione, geometria e requisiti di esportazione devono essere considerati congiuntamente. Condividi i dettagli sull'ambiente di giunzione e sulle specifiche con il tuo team di ingegneria o approvvigionamento prima di finalizzare una sostituzione.

