 EN

آؤٹ ڈور عملی سامان کے جوائنٹس میں سٹڈ کے کوروزن کا مقابلہ کرنے کا طریقہ
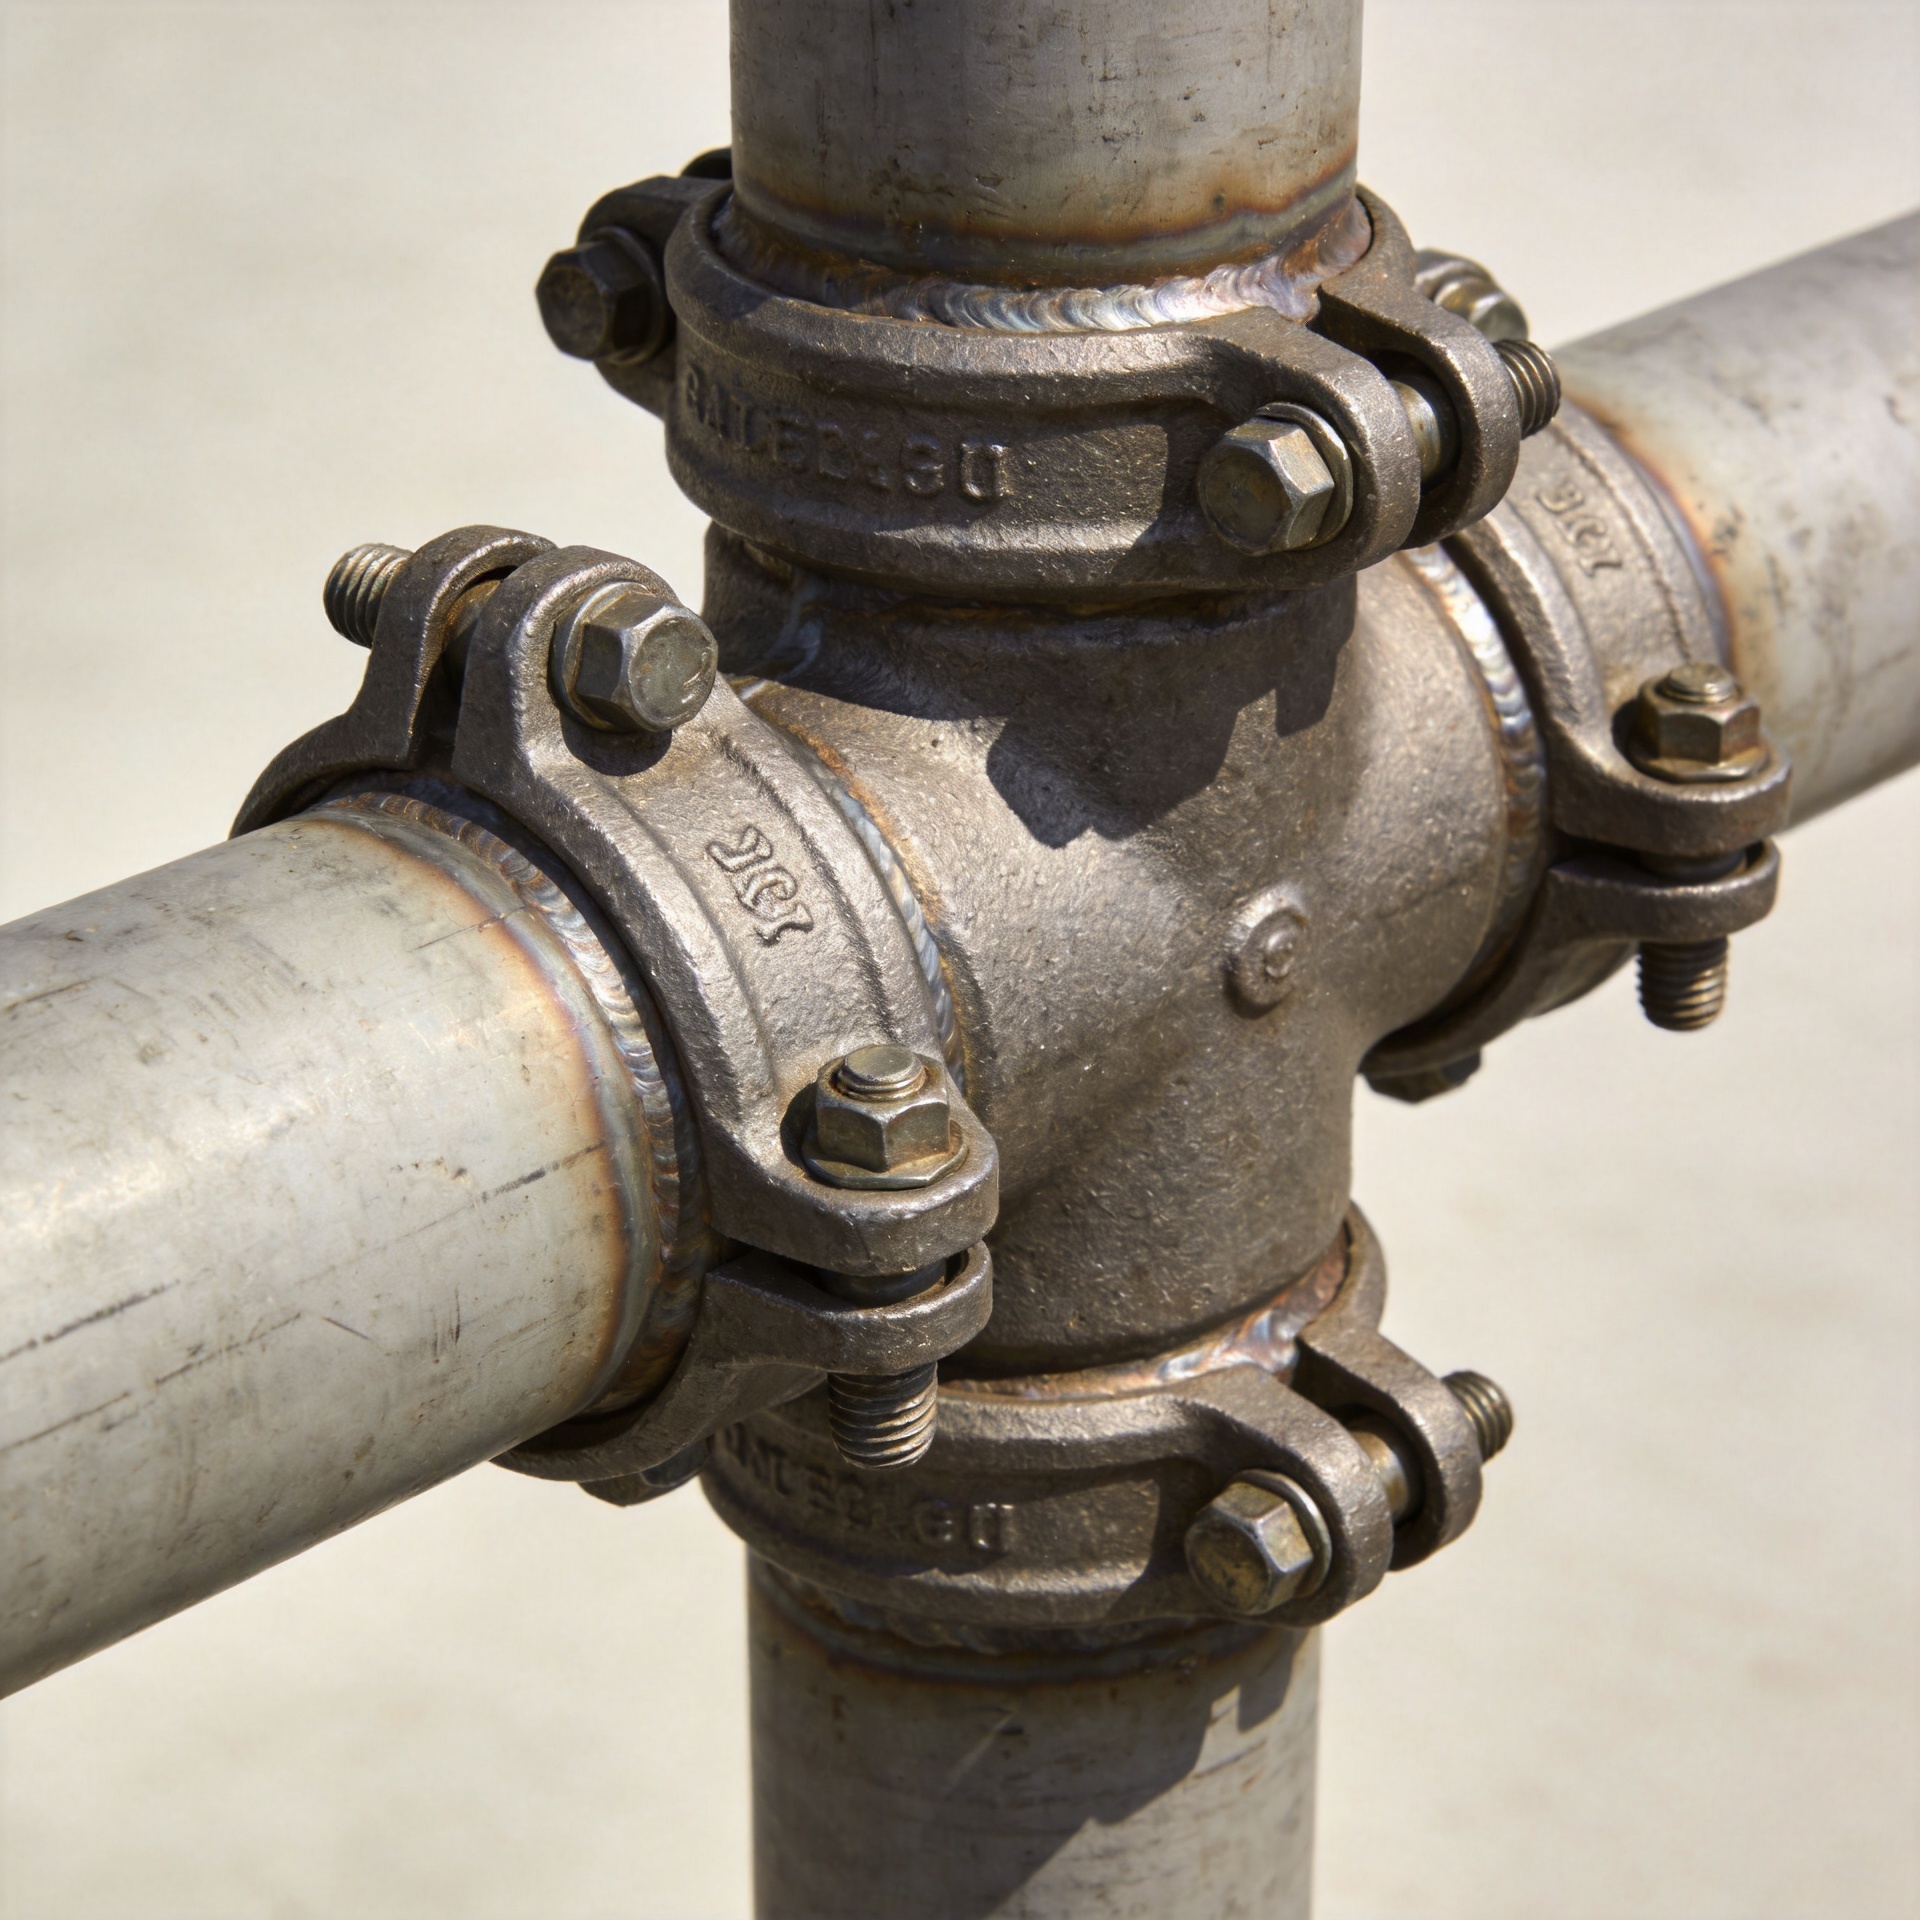
باہر کے عملی سامان کے جوڑ بارش، تکثیف، دھلائی، ہوا میں موجود نمک اور درجہ حرارت کے چکر کے ساتھ زندہ رہتے ہیں۔ جب خوردگی ظاہر ہوتی ہے، اسٹڈز , دکھائی دینے والی زنگ صرف پہلا اشارہ ہوتی ہے۔ ایک جوڑ بھی پری لوڈ کھو سکتا ہے، ایک نٹ کے نیچے نمی کو پھنسا سکتا ہے، یا دھاتوں کو جوڑ سکتا ہے جو گیلی حالت میں مختلف طرح سے رویہ اختیار کرتی ہیں۔ عملی ردِ عمل صرف ایک خوردنے والے بولٹ کو تبدیل کرنا نہیں ہے۔ بلکہ حملے کے طریقہ کار کو شناخت کرنا، جوڑ کا محفوظ انداز میں جائزہ لینا، اور اس مرمت کو مقرر کرنا جو اصل سروس کے ماحول کے مطابق ہو۔
مرمت کی ٹیموں کے لیے، اسٹڈز جوڑ کے سطح پر جائزہ لینے کے قابل ہیں کیونکہ دھاگہ دار ملاقات، گاسکٹ کا دباؤ، اور نٹ کی حالت تمام تر اس بات کو متاثر کرتی ہے کہ ایک مرمت شدہ کنکشن کی سروس کی حیثیت برقرار رہے گی یا نہیں۔ مندرجہ ذیل میدانی نقطہ نظر فلینجز، والو کنکشنز، سپورٹس، اسکڈز، اور دیگر باہر کے بولٹڈ اسمبلیز پر لاگو ہوتا ہے۔
سب سے پہلے یہ شناخت کریں کہ خوردگی کہاں مرکوز ہے
ملحق کی تصویر صاف کرنے سے پہلے لیں۔ نوٹ کریں کہ نقصان ظاہر تھریڈز کے امتداد میں یکساں طور پر پھیلا ہوا ہے یا واشرز کے نیچے، نٹ سے فلینج رابطہ کے علاقے میں، فلینج کے درمیان کے خالی جگہ میں، یا موسم کی طرف متوجہ ایک طرف پر مرکوز ہے۔ یکساں سرخ بھوری زنگ لیپنے کی وجہ سے کوٹنگ کا نقصان اور بار بار گیلے ہونے کی نشاندہی کرتا ہے۔ مقامی گڑھے، درازی کے ارد گرد داغ، یا کسی اور دھات کے قریب شدید نقصان الیکٹرولائٹ کے پھنسنے اور گیلوانک اثرات کا قریب سے معائنہ کرنے کی ضرورت ہوتی ہے۔
ای دھاگہ دار اسٹڈ نٹ کے اوپر کا حصہ قابل قبول نظر آ سکتا ہے جبکہ جوڑ کے اندر سیکشن یا تھریڈ کی شکل کا نقصان ہو رہا ہو۔ اسے صرف اس وقت ہٹایا جائے جب آلات کا علیحدگی، دباؤ کی حد اور مرمت کا طریقہ کار اجازت دیتا ہو۔ غیر اسمبلی کے دوران، گھمنے کی مزاحمت، تھریڈ کا نقصان، نٹ کا جمنا، گاسکٹ کی حالت، اور جوڑ میں پانی یا جمع شدہ مادوں کی موجودگی کو ریکارڈ کریں۔ یہ مشاہدے صرف سطحی ظاہری حالت کے مقابلے میں اصلاحی کارروائی کی رہنمائی زیادہ قابل اعتماد طریقے سے کرتے ہیں۔
دوبارہ استعمال کا فیصلہ کرنے سے پہلے جوڑ کو محفوظ بنائیں
کسی واضح طور پر خراب شدہ کنکشن کو محسوس کرتے ہوئے دوبارہ ٹھیک نہ کریں۔ سامان کے مالک کے علیحدگی کے منصوبے کی تصدیق کریں، پھر بولٹ کی حالت کو ڈرائنگ، مرمت کے معیار اور درکار بولٹنگ کی تفصیلات کے ساتھ موازنہ کریں۔ اگر دھاگے گول ہو گئے ہوں، گہرے داغوں والے ہوں، کھینچے ہوئے ہوں یا ٹھیر گئے ہوں تو عام طور پر ان کی جگہ نئے بولٹ لگانا زیادہ کنٹرولڈ اختیار ہوتا ہے۔ صاف اور مضبوط بولٹوں کو دوبارہ استعمال کرنے سے پہلے بھی ان کے سائز اور مواد کی تصدیق ضروری ہوتی ہے۔
اسٹڈ اور اس کے ملانے والے آلات دونوں کی جانچ کریں۔ زنگ لگے ہوئے نٹ کو ہٹاتے وقت ورنہ قابلِ استعمال دھاگوں کو نقصان پہنچا سکتا ہے۔ واشرز دھاندلی کے جمع ہونے کی جگہ چھپا سکتے ہیں، اور خراب گسکٹ کا رخ رساؤ کا باعث بن سکتا ہے جس سے جوڑ گیلا رہتا ہے۔ اسمبلی کو ایک نظام کے طور پر دیکھیں: اسٹڈ، نٹ، واشرز، گسکٹ، فلینج کی کوٹنگ، ڈرینیج کا راستہ اور قریبی مواد تمام کے نتائج پر اثر انداز ہوتے ہیں۔
مواد کا انتخاب صرف طاقت کے درجے کے مطابق نہ کریں بلکہ اس کے ماحولیاتی عوامل کے مطابق کریں۔
مواد کے انتخاب کا آغاز درجہ حرارت، دباؤ، سیال کے رساو کے امکان، کلورائیڈ کے معرضِ تعرض، صاف کرنے والے کیمیکلز اور ضروری مکینیکل خصوصیات سے ہوتا ہے۔ صنعتی بلند درجہ حرارت یا بلند دباؤ کے بولٹنگ کے لیے عام طور پر ASTM A193 گریڈ B7 کو مقرر کیا جاتا ہے، لیکن یہ نمی کے معرضِ تعرض میں رکھے گئے اجزاء کے لیے عمومی حل نہیں ہے۔ ترش مواد کے باہری مقام پر، مواد اور کسی بھی سطحی علاج کا جائزہ مقامی حالات اور منصوبے کی تفصیلات کے مطابق کیا جانا چاہیے۔
ستیل کے غیر زنگ زدہ اختیارات کچھ ماحول کے لیے مناسب ہو سکتے ہیں، لیکن 'غیر زنگ زدہ' ایک واحد کارکردگی کی سطح نہیں ہے۔ کلورائیڈ والے جمع شدہ مادوں، جمی ہوئی پانی اور دراڑوں کی وجہ سے غیر فعال سطحوں کو چیلنج کا سامنا کرنا پڑ سکتا ہے۔ جہاں ایک ڈبل اینڈڈ اسٹڈ مختلف سبزیوں سے بنے اجزاء کو جوڑتا ہے، تو یہ پوچھنا چاہیے کہ کیا بارش کا پانی یا کنڈینسیٹ رابطہ کے علاقے کو جوڑنے کی صورت میں گیلوانک جوڑ پیدا کرتا ہے۔ جب ڈیزائن ان کی اجازت دیتا ہے تو عزل کرنے والی تفصیلات، موزوں واشرز اور جانچے گئے کوٹنگ نظام کا استعمال مناسب ہو سکتا ہے۔
کوٹنگز کو حقیقی ہینڈلنگ کی توقعات کے مطابق استعمال کرنا بھی ضروری ہوتا ہے۔ رینچنگ، انسٹالیشن، یا بار بار ڈی اسمبلی سے نقصان کے باعث بنیادی دھات کے چھوٹے علاقوں کا اظہار ہو سکتا ہے۔ کوٹنگ کو الگ تھلگ حل نہ سمجھتے ہوئے اس کے اطلاق، ٹچ اپ، لُبریکیشن اور معائنہ کی ضروریات کو ایک ساتھ مخصوص کرنا چاہیے۔
جو جوائنٹ کو گیلا رکھنے والی حالات ہیں، انہیں ختم کر دیں۔
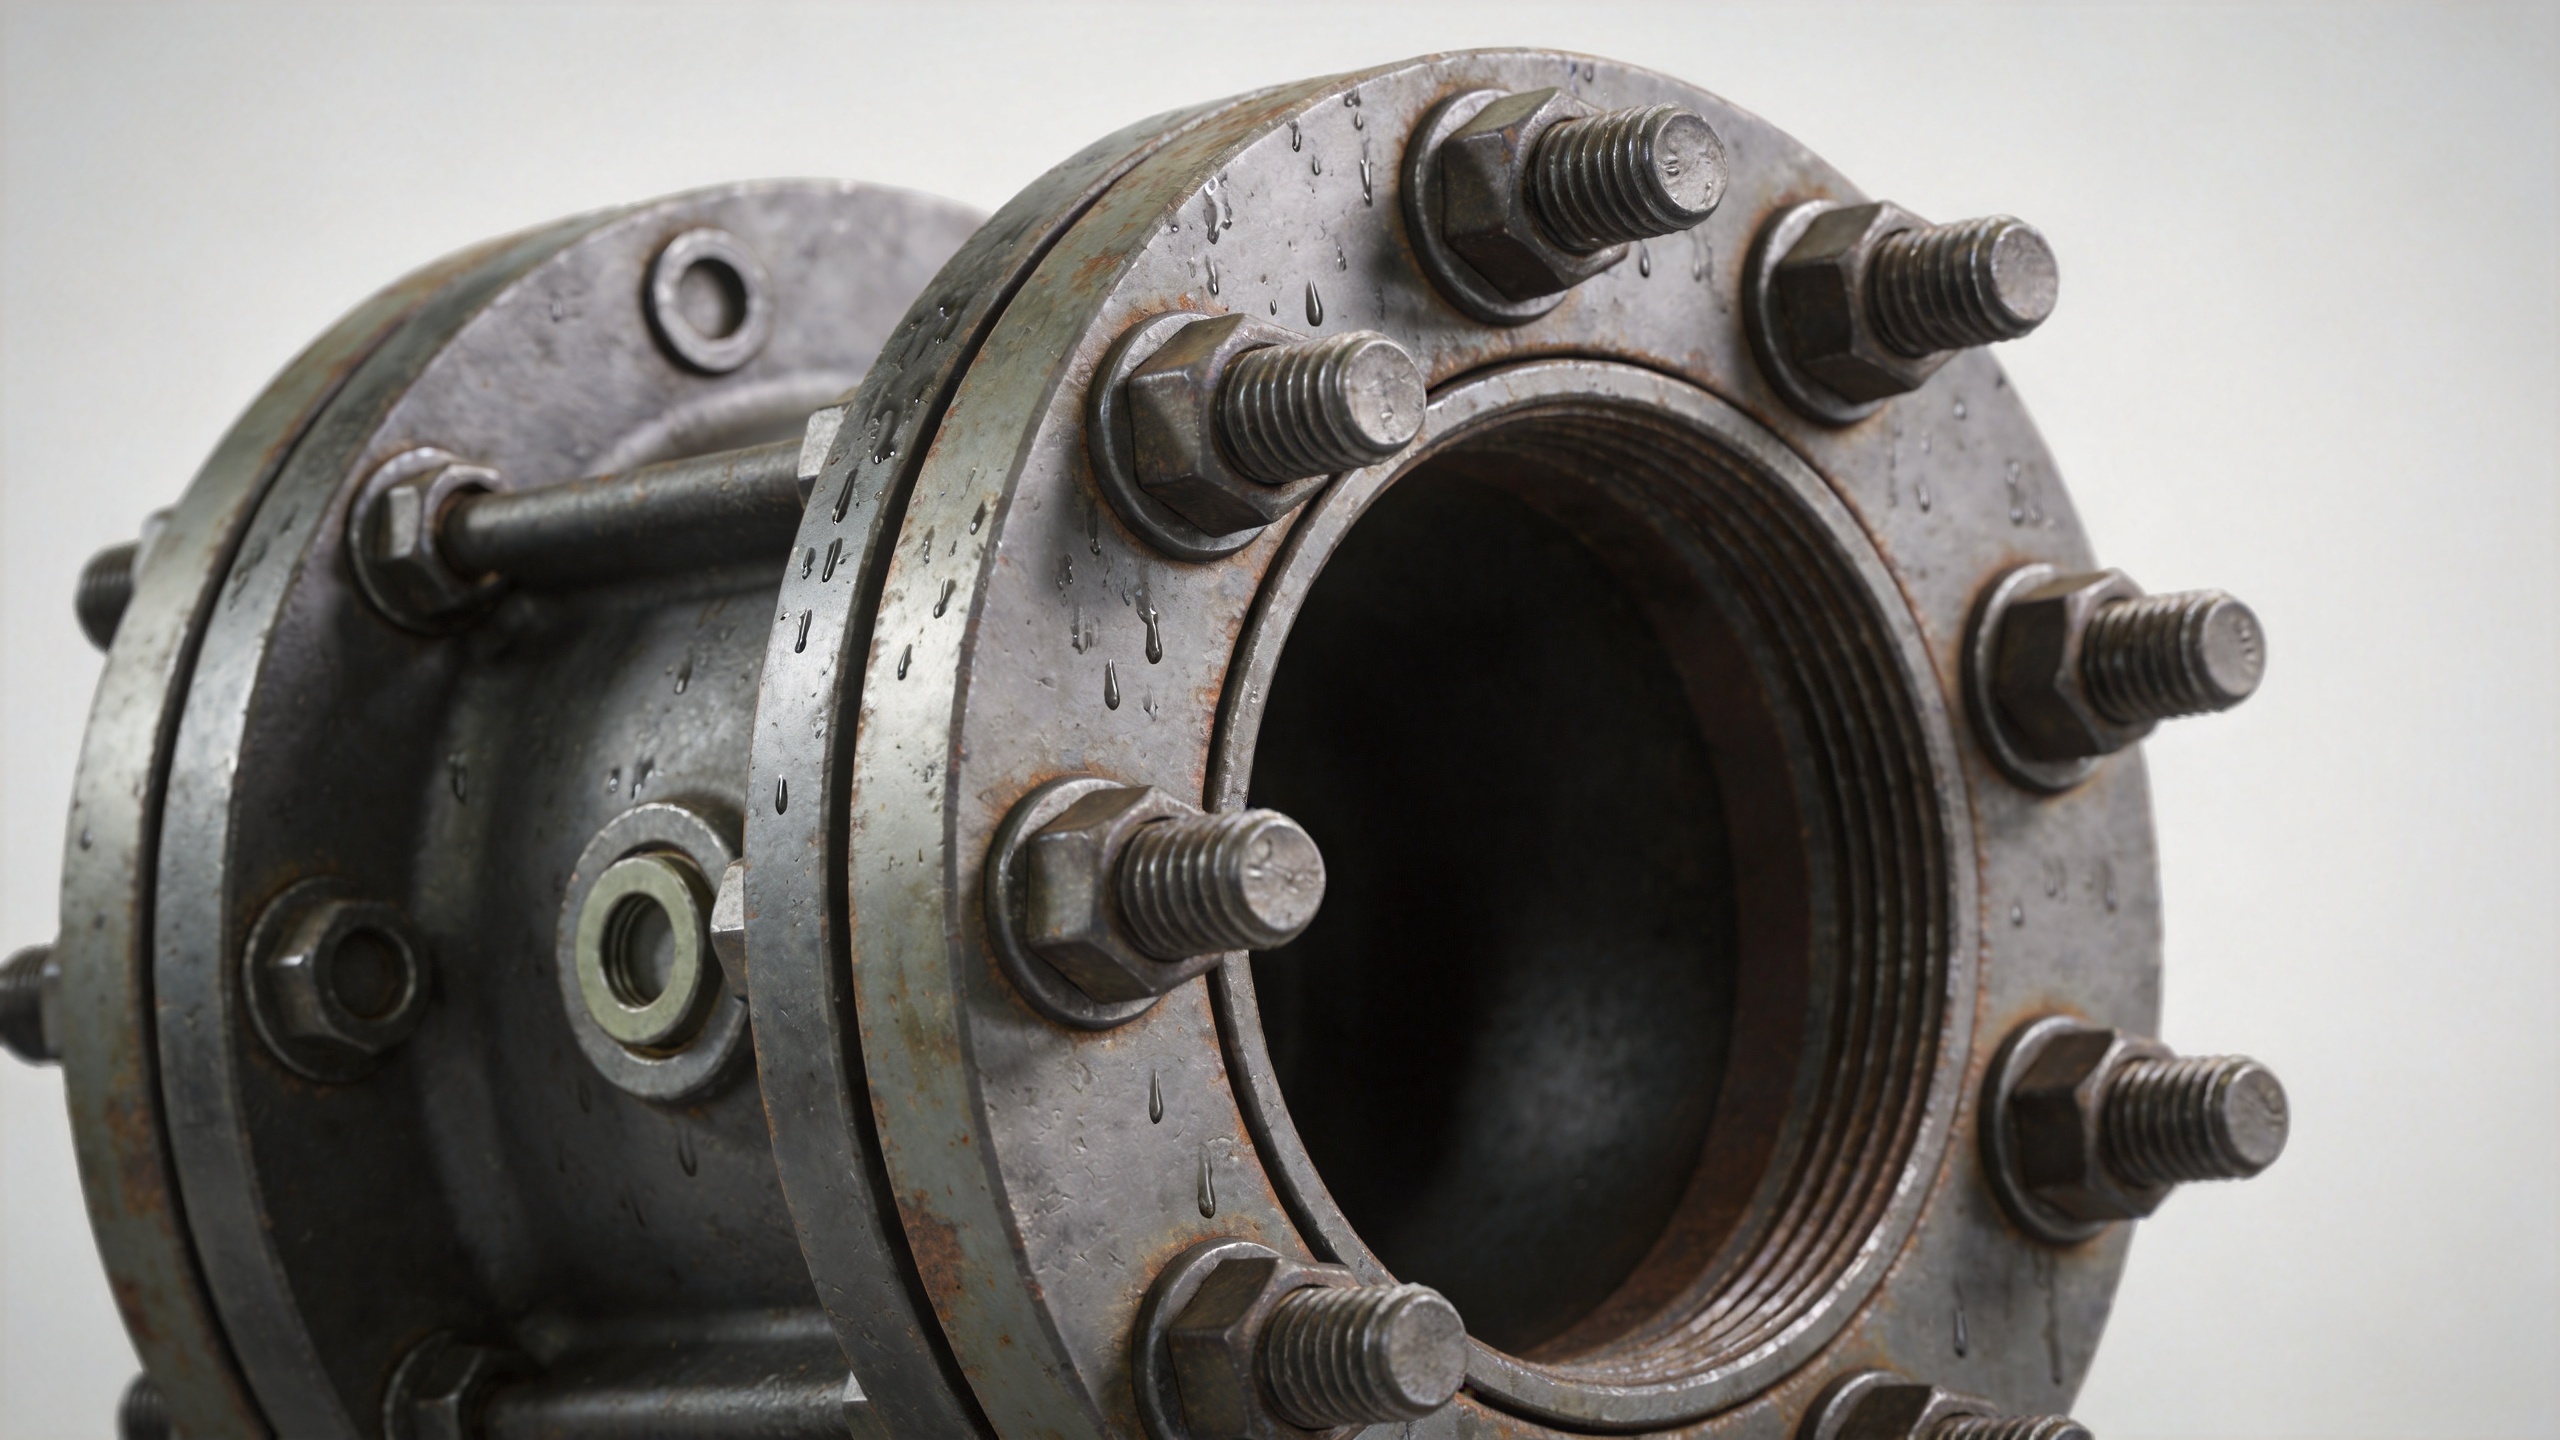
باہر کی قابلیتِ زنگ لگنے کا عمل اکثر غیر مناسب ڈرینیج کی وجہ سے تیز ہو جاتا ہے۔ یہ معائنہ کریں کہ کیا ایک افقی فلینج حفاظتی کور کے نیچے پانی کو جمع کر رہا ہے، کیا عزل کا اختتام نمی کو جوائنٹ تک پہنچنے دیتا ہے، یا کیا جمع شدہ مادہ نٹ اور ظاہر تھریڈز کے گرد گیلے پیک کی شکل میں بنتا ہے۔ بہاؤ کے راستوں کو درست کرنا، رابطے کے علاقے کے قریب متاثرہ پینٹ کو بحال کرنا، اور ڈرینیج کے سوراخوں کو صاف رکھنا اسٹڈز کے اردگرد گیلے رہنے کے وقت کو کم کر سکتا ہے۔
در شقوق پر دھیان دیں۔ تنگ درازیاں میں سامان کے باقی حصوں کے خشک ہونے کے بعد بھی سیال رہ سکتا ہے۔ نمک یا عملیاتی جمود کے ذرات پانی کے تبخیر ہونے کے ساتھ الیکٹرولائٹ کی تراکیب بڑھا دیتے ہیں۔ رکھ روب کے منصوبے کے مطابق جوائنٹ کے رُخوں کو صاف کریں، پھر یقینی بنائیں کہ کوئی بھی سیلنٹ، ڈھکن یا لپیٹ ایک نئی پانی کی جمع گاہ نہ بنائے۔ مقصد ایسا تفصیلی کام ہے جو پانی کو دور کرے اور جس کا معائنہ کیا جا سکے، نہ کہ وہ جو صرف بولٹ کو چھپا دے۔
پری لوڈ اور تھریڈز کی حفاظت کے لیے انسٹالیشن کنٹرولز استعمال کریں
کوروزن اور پری لوڈ کا نقص ایک دوسرے کو مضبوط بناتے ہیں۔ جب جوائنٹ یلی ہو جاتی ہے تو نمی آسانی سے اندر داخل ہو جاتی ہے؛ جب تھریڈز کھردے ہو جاتے ہیں تو کنٹرولڈ ٹائٹننگ مشکل ہو جاتی ہے۔ اسمبلی کے لیے مخصوص ٹائٹننگ طریقہ، ترتیب، لیوبریکنٹ اور ہدف اقدار استعمال کریں۔ عمومی ٹارک کی جگہ استعمال نہ کریں کیونکہ رگڑ کی مقدار کوٹنگ، لیوبریکیشن، تھریڈ کی حالت اور نٹ کی قسم کے مطابق کافی حد تک مختلف ہوتی ہے۔
کسی بدلی ہوئی چیز کو لگانے سے پہلے اسٹڈ بولٹ , لمبائی کی تصدیق کریں، دھاگے کی مداخلت، نٹ کی سازگاری، اور مخصوص مواد کا درجہ۔ دھاگوں کو صاف رکھیں اور جوئنٹ کی طریقہ کار میں جہاں لُبریکنٹ یا اینٹی-سیز مصنوعات کی منظوری دی گئی ہو وہی استعمال کریں۔ ایک ویلڈنگ اسٹڈ کھلی جگہ پر سپورٹ یا ایکسیسری اطلاق کے لیے استعمال ہونے والی، ویلڈ کی مضبوطی، بنیادی دھات کی کوٹنگ بحالی، اور منسلکہ کے اردگرد واٹر شیڈنگ کی تفصیل کا جائزہ لیں۔ ویلڈ اور دھاگے والے فاسٹننگ طریقوں کے مختلف ناکامی کے راستے ہوتے ہیں اور ان کا اندازہ ایک ہی چیک لسٹ کے ذریعے نہیں کیا جانا چاہیے۔
کوروزن کنٹرول کے منصوبے میں معائنہ کو شامل کریں
ایک مفید معائنہ کا وقفہ صرف ایک مقررہ تاریخ کے بجائے ماحولیاتی عوامل کو مدنظر رکھ کر طے کیا جانا چاہیے۔ ساحلی مقامات، کیمیائی چھڑکاؤ کے علاقے، ٹھنڈا کرنے والے پانی کے علاقے، اور رسنے والے والوز کے نیچے کی جگہیں عام طور پر پناہ دار، صاف کھلی جگہوں کے مقابلے میں زیادہ بار بار مشاہدہ کی ضرورت رکھتی ہیں۔ ہر معائنہ کے دوران کوٹنگ کے خراب ہونے، مصنوعات کے جمع ہونے، زنگ لگنے کے دھبے، کھودنے کے نشان، یلے ہارڈ ویئر، کھڑے پانی، اور گسکٹ کے رساو میں تبدیلیوں کو دیکھیں۔
بار بار آنے والے جوڑوں کے لیے مختصر ریکارڈ برقرار رکھیں: مقام، فاسٹنر کی خصوصیات، ایکسپوزر کے نوٹس، مشاہدہ شدہ نقصان، اٹھائی گئی کارروائی، اور اگلی جائزہ تاریخ۔ الگ الگ پیٹرنز جلد ہی واضح ہو جاتے ہیں۔ اگر کوئی ایک سمت، مواد کا جوڑا، یا سامان کا علاقہ بار بار جَنگال کھاتا ہو تو حل ڈیزائن یا ڈرینیج میں تبدیلی ہو سکتی ہے، نہ کہ ایک اور ہم مندرجہ تبدیلی۔
بار بار آنے والے اسٹڈ جَنگال کے لیے فیلڈ چیک لسٹ
مشاہدات کو مختلف شفٹس سے موازنہ کرنے کے لیے ایک مستقل معائنہ شیٹ استعمال کریں۔ متاثرہ اسٹڈز کی فہرست بنائیں، ان کا مقام، ظاہری لمبائی، نٹ کی حالت، واشر کی حالت، اور دیدی جانے والے نمی کے راستے۔ نشان لگائیں کہ اسٹڈز کاربن سٹیل ہیں، سٹین لیس ہیں، کوٹڈ ہیں، یا کسی اور مخصوص مواد کے ہیں۔ ایک دھاگہ دار اسٹڈ والو فلینج پر موجود جوڑا ایک والو فلینج پر موجود جوڑا ایک الیکٹرولائٹ اور درجہ حرارت کے سائیکل کا سامنا کر سکتا ہے جو دھاگہ دار اسٹڈ موسم کے مطابق بیرونی سپورٹ پر موجود جوڑے سے مختلف ہو۔
ہر جوڑ کے لیے پوچھیں کہ اسٹڈز میں یکساں نقصان، مقامی گڑھے، تھریڈ کا نقصان، یا کریوس سے آنے والے داغ دکھائی دیتے ہیں یا نہیں۔ ایک ڈبل اینڈڈ اسٹڈ ; محفوظ آخر بھی جب نمائش کے آخر صاف لگتا ہے ذخائر کو برقرار رکھنے کر سکتے ہیں. ریکارڈ کریں کہ آیا ایک ڈبل اینڈڈ اسٹڈ بغیر کسی تکلیف کے ہٹا دیا گیا تھا اور کیا متبادل نٹ خروںچ پر آزادانہ طور پر چلتے تھے. یہ تفصیلات تنصیب کے مسئلے کو نمائش کے مسئلے سے الگ کرنے میں مدد کرتی ہیں۔
جب اسمبلی میں ایک اسٹڈ بولٹ ، نصب کرنے سے پہلے مخصوص لمبائی، مصروفیت، مواد کی نشاندہی، ختم، اور tightening کے طریقہ کار کی تصدیق. ایک متبادل اسٹڈ بولٹ اس کے الگ الگ حصے کے بجائے اس کے جوڑے کے نٹ اور واشر کے ساتھ اندازہ کیا جانا چاہئے. استعمال نہ کریں ویلڈنگ اسٹڈ ایک گہرائی سے کنکشن کے لئے ایک براہ راست متبادل کے طور پر. جہاں ایک ویلڈنگ اسٹڈ پہلے سے ہی ڈیزائن کا حصہ ہے، اس کی منسلک، ارد گرد کی کوٹنگ، اور نکاسی آب کی تفصیلات الگ الگ معائنہ.
مرمت کے بعد، ایک ہی دوبارہ ملاحظہ کریں اسٹڈز ایک نمائش کے دورانیے کے بعد. کی حالت کا موازنہ کریں اسٹڈز تنصیب کے وقت ریکارڈ کیا گیا ہے. اگر سنکنرن واپس آ جائے تو، پانی کے اندراج، ذخائر، مواد کے جوڑے، اور ایک ساتھ پہلے سے بھری ہوئی نظر ثانی کریں. یہ بار بار ثبوت بحالی ٹیم کے لئے تفصیلات کو اپ ڈیٹ کرنے کی اجازت دیتا ہے اسٹڈز اصلی سروس کے بنیاد پر، فرض کے بنیاد پر نہیں۔
عملی مرمت کا ترتیب
- متعلقہ مقامی طریقہ کار کے تحت آلات کو علیحدہ کریں اور جانچیں۔
- کھانے کی جگہ، وسعت، جمع شدہ مادوں اور قریبی مواد کی حالت کو دستاویزی شکل دیں۔
- صرف اجازت کے بعد ہی الگ کریں؛ دھاگوں، بولٹ کے سر، واشرز، گاسکٹ کی سطحیں اور پھنسے ہوئے نمی کا معائنہ کریں۔
- خراب ہونے والے ہارڈ ویئر کو مخصوص گریڈ، مواد، ختم شدہ سطح اور ابعاد کے ساتھ تبدیل کریں۔
- ڈرینیج، کوٹنگ کے نقص، دراڑوں کو تشکیل دینے والی تفصیلات اور مواد کے جوڑ کی سازگاری کو حل کریں۔
- منظور شدہ کساؤ کے طریقہ کار سے دوبارہ اسمبل کریں اور کام کو ریکارڈ کریں۔
- اصلی بیرونی عوامل کی شدت کے مطابق فالو اپ معائنہ کا وقت مقرر کریں۔
نتیجہ
کھلے مقامات پر عمل کرنے والے آلات کے جوڑوں میں اسٹڈز پر کھانا ایک مرمتی اشارہ ہے، صرف ظاہری خرابی نہیں۔ پائیدار حل میں حالت کا جائزہ، ماحول کے مطابق مواد کا انتخاب، نمی کا انتظام، کنٹرول شدہ انسٹالیشن اور دہرائی گئی جانچ شامل ہوتی ہے۔ Qingdao Jeekuu Hardware مصنوعات کو، لمٹیڈ صنعتی خریداروں کو جنگ آور مزاحمت، ہندسیات اور برآمد کی ضروریات کو ایک ساتھ غور میں رکھنے والے درجات کے لیے مخصوص فاسٹنر کی بات چیت کے ساتھ مدد فراہم کرتی ہے۔ کسی متبادل کو حتمی شکل دینے سے پہلے مشترکہ ماحول اور خصوصیات کی تفصیلات اپنی انجینئرنگ یا خریداری ٹیم کے ساتھ شیئر کریں۔

