 EN


ວິທີຖອນສະກຣູທີ່ຫັກອອກອັນທີ່ຝັງຢູ່ເລິກໃນແບບຫຼໍ່ເຫລັກ
ສະກູ້ທີ່ຫັກຢູ່ເບື້ອງລຸ່ມຂອງພື້ນຜິວຊີ້ນແທງເຫຼັກ ແມ່ນບັນຫາການຊ່ວຍແກ້ໄຂທີ່ຄວາມອົດທົນຈະປ້ອງກັນຄຸນຄ່າໄດ້ດີກວ່າການໃຊ້ແຮງ. ສະກູ້ທີ່ເຫຼືອອາດຈະເກີດການຂີ້ເຫຼັກ, ມີສານຕິດເກີດ, ເກີດການແຂງຕົວຈາກການໃຊ້ງານ, ຫຼື ພຽງແຕ່ຫັກຫຼັງຈາກຖືກສັ່ນໄຫວມາເປັນເວລາດົນ. ໃນຊີ້ນແທງ, ການຂັບເຈາະທີ່ເບື່ອນໄປ ຫຼື ການໃຊ້ເຄື່ອງຖອດທີ່ເອົາແຮງຫຼາຍເກີນໄປ ອາດເຮັດໃຫ້ເສີຍຫາຍຕໍ່ຮູທີ່ມີເສັ້ນເກີດ, ໃຫ້ບ່ອນທີ່ເປັນບໍ່ສູງຂຶ້ນ (boss) ມີຄວາມຫນາດຕື່ມ, ຫຼື ເກີດແຕກໃນເນື້ອເຫຼັກທີ່ຢູ່ອ້ອມຮອບ. ວິທີທີ່ເຊື່ອຖືໄດ້ແມ່ນການປະເມີນສະກູ້, ຄວບຄຸມແກນຂອງເຄື່ອງເຈາະ, ແລະ ຢືນຢືນການຊ່ວຍເຫຼືອຈາກບຸກຄົນອື່ນເທົ່ານັ້ນເມື່ອວິທີທີ່ມີຄວາມສ່ຽງຕ່ຳກວ່າທັງໝົດໄດ້ລົ້ມເຫຼວ.
ຈາກມຸມມອງດ້ານວິສະວະກຳຂອງເຄື່ອງຈັກທີ່ໃຊ້ເພື່ອປະຕິບັດການເກັບຮັກສາ, ເປົ້າໝາຍອັນດຳເນີນການທຳອິດບໍ່ໄດ້ເປັນການຖອນສະກູ້ວອກອອກຢ່າງໄວວ່າ; ແຕ່ເປັນການຮັກສາເສັ້ນເກີດ (thread) ຂອງຊິ້ນສ່ວນທີ່ເປັນເຈົ້າຂອງ ແລະ ຊິ້ນສ່ວນທີ່ຜະລິດດ້ວຍວິທີການ casting. ຄູ່ມືນີ້ປະກອບດ້ວຍລຳດັບຂັ້ນຕອນທີ່ເປັນປະຈັກສະຈັກສຳລັບການແກ້ໄຂສະກູ້ວອກປະເພດ machine screw ຫຼື hex screw ທີ່ຫັກຢູ່ໃນຊັ້ນໃຕ້ຂອງ cast iron, aluminum, zinc ຫຼື ເຄື່ອງທີ່ຜະລິດດ້ວຍວິທີ casting ອື່ນໆທີ່ຄ້າຍຄືກັນ. ສະກູ້ວອກປະເພດ wood screw ແລະ self-tapping screw ມີການປະຕິບັດທີ່ແຕກຕ່າງກັນໃນວັດສະດຸທີ່ເປັນແຜ່ນ (sheet material) ຫຼື ເນື້ອໄມ້ (timber), ດັ່ງນັ້ນຄວາມເລິກ, ຮູບຮ່າງຂອງເສັ້ນເກີດ (thread form), ແລະ ວັດສະດຸພື້ນຖານຈະຕ້ອງເປັນຕົວກຳນົດຂອງແຜນການ.
ເລີ່ມຕົ້ນດ້ວຍການກຳນົດວ່າສະກູ້ວອກທີ່ຫັກຢູ່ນີ້ກຳລັງຈັບຫຼືຮັກສາອັນໃດ
ກ່ອນຈະສຳຜັດສະກູ້ວອກ, ຕ້ອງຢືນຢັນກ່ອນວ່າຊິ້ນສ່ວນທີ່ຜະລິດດ້ວຍວິທີ casting ນີ້ສາມາດຖອນອອກໄດ້ ແລະ ສາມາດວາງເທິງເຄື່ອງຕັ້ງທີ່ເสถຍນໄດ້ຫຼືບໍ່. ລ້າງນ້ຳມັນ, ສານເກີດຈາກການກັດກິນທີ່ເປື່ອຍອອກ, ແລະ ຊິ້ນສ່ວນທີ່ຕົກຄ້າງອອກຈາກບ່ອນທີ່ເປັນຮູ. ໃຊ້ແສງສະຫວ່າງ ແລະ ເຄື່ອງມືເອົາສິ່ງເຄື່ອນໄຫວ (pick) ເພື່ອກຳນົດວ່າສະກູ້ວອກຢູ່ລຶ່ມລົງຈາກໜ້າພຽງໃດ, ວ່າສ່ວນທີ່ຫັກນັ້ນເປັນແບບຕັ້ງຊື່ (flat) ຫຼື ເປັນແບບເອີ້ງ (angled), ແລະ ມີສານປະຕິບັດການເກັບຮັກສາເສັ້ນເກີດ (thread locker) ຫຼື ສານເກີດຈາກການກັດກິນເຫຼືອຢູ່ຫຼືບໍ່. ຖ້າສະກູ້ວອກນີ້ຖືກຕື່ມເຂົ້າໄປໃນຮູທີ່ບໍ່ມີທາງອອກ (blind hole), ຕ້ອງປະເມີນຄວາມເລິກທີ່ມີຢູ່ເພື່ອໃຫ້ເຄື່ອງເຈາະບໍ່ໄປຈົບທີ່ດ້ານລຸ່ມຂອງຊິ້ນສ່ວນທີ່ຜະລິດດ້ວຍວິທີ casting.
ບັນທຶກເສັ້ນຜ່າສູງສຸດແລະຄວາມຫ່າງຂອງເກີດຖ້າຖ້າຮູ້. ແຕ່ນີ້ເປັນສະກຣູທີ່ໃຊ້ໃນເຄື່ອງຈັກ ມັກຈະເຂົ້າກັບຮູທີ່ມີເກີດຖ້າທີ່ກຳນົດໄວ້. ສະກຣູທີ່ຕັດເອງຈະຕັດຫຼືປັ້ນເກີດຖ້າຂອງຕົນເອງ, ດັ່ງນັ້ນການຖອນອອກອາດເຮັດໃຫ້ເກີດຖ້າທີ່ແຕກຕ່າງໄປ. ສະກຣູຮູບຫົກແຈອາດເປັນການອ້າງອີງເຖິງຮູບແບບຂອງສ່ວນທີ່ໃຊ້ເພື່ອຕຶກຫຼືສ່ວນຫົກແຈທີ່ຢູ່ດ້ານນອກ; ຫຼັງຈາກສ່ວນຫົກແຈຫັກອອກ, ສ່ວນທີ່ເຫຼືອຂອງສະກຣູຍັງຕ້ອງໃຊ້ວິທີການຂັບເຈາະທີ່ມີການຈັດການຢ່າງຖືກຕ້ອງ.
ເລືອກວິທີການຖອນອອກທີ່ມີຄວາມສ່ຽງຕ່ຳທີ່ສຸດກ່ອນ.
ຖ້າສ່ວນໃດໆຂອງສະກຣູຍື່ນອອກເທິງໆໜ້າພື້ນຜິວ, ປະເພດການຈັບທີ່ຄວບຄຸມໄດ້ກ່ອນການເຈາະ. ປະຢູດນ້ຳມັນທີ່ເຂົ້າໄປໃນເກີດຖ້າຢ່າງເໝາະສົມ, ໃຫ້ເວລາພໍເທົ່າທີ່ຈະເຮັດໃຫ້ນ້ຳມັນເຮັດວຽກ, ຫຼັງຈາກນັ້ນຫັນສະກຣູໃນທິດທາງທີ່ເຮັດໃຫ້ຫຼວມອອກດ້ວຍການເຄື່ອນໄຫວເລັກນ້ອຍໄປ-ມາ. ເຄື່ອງຈັບທີ່ມີການລັອກແມ່ນເຮັດວຽກໄດ້ດີເມື່ອມີສ່ວນທີ່ເຫຼືອຂອງສະກຣູທີ່ເປີດເຜີຍອອກມາພໍ, ແຕ່ການເຮັດໃຫ້ເກີດການເຄື່ອນໄຫວດ້ານຂ້າງໃນວັດສະດຸທີ່ເປີດເຜີຍອອກມານີ້ເປັນເຫດຜົນທີ່ຈະຢຸດ.
ສຳລັບສະກູທີ່ຫັກຢູ່ດ້ານໃຕ້ຂອງເນື້ອພື້ນ ເລີ່ມຕົ້ນດ້ວຍການໃຊ້ຄອນເຊີເຕີປັງ (center punch) ທີ່ຊັດເຈນ. ຈຸດທີ່ປັງຕ້ອງຢູ່ໃກ້ກັບສ່ວນກາງຂອງສະກູທີ່ສຸດ. ຖ້າຈຸດທີ່ປັງເບິ່ງໄປທາງຂ້າງ ຈະເຮັດໃຫ້ເຄື່ອງເຈາະເລີ່ມເຈາະເຂົ້າໄປໃນເສັ້ນເກີດ (parent threads) ແລະເຮັດໃຫ້ການຖອດສະກູກາຍເປັນການຊ່ວຍແກ້ໄຂເສັ້ນເກີດ. ຖ້າໜ້າທີ່ສະກູທີ່ຫັກມີລັກສະນະເອີ້ງ, ຕ້ອງປະຕິບັດການສ້າງເຂດທີ່ເລີຍເລັກໆຢູ່ເທິງໜ້າທີ່ຫັກກ່ອນຈະເຮັດຈຸດກາງສຸດ.
ເຈາະຮູເລີ່ມຕົ້ນທີ່ຢູ່ກາງ
ໃຊ້ເຄື່ອງເຈາະທີ່ແໜ້ນແຟ້ນເທົ່າທີ່ຈະເປັນໄປໄດ້ເມື່ອມີທາງເຂົ້າ. ເຄື່ອງຊ່ວຍເຈາະ (drill guide), ເຄື່ອງຈັບ (fixture), ຫຼືເຄື່ອງເຈາະແບບຕັ້ງ (drill press) ຈະຊ່ວຍຮັກສາເຄື່ອງເຈາະໃຫ້ຢູ່ໃນແກນຂອງສະກູ; ສ່ວນເຄື່ອງເຈາະທີ່ຖືດ້ວຍມື ຕ້ອງກວດສອບເປັນປະຈຳຈາກຫຼາຍມຸມ. ເລືອກເຄື່ອງເຈາະເລີ່ມຕົ້ນທີ່ມີຂະໜາດເລັກທີ່ເໝາະສົມກັບຂະໜາດຂອງສະກູ ແລະ ວັດສະດຸທີ່ເຮັດເປັນຊິ້ນສ່ວນ. ຮັກສາເຄື່ອງໃຫ້ຕັ້ງຊັນຕໍ່ໜ້າທີ່, ໃຊ້ນ້ຳມັນເຈາະເມື່ອເໝາະສົມ, ແລະ ລ້າງເສັ້ນເຫຼັກທີ່ຕັດອອກເປັນປະຈຳ. ຄວາມຮ້ອນທີ່ຫຼາຍເກີນໄປອາດເຮັດໃຫ້ເຄື່ອງເຈາະທື່ມ, ເຮັດໃຫ້ເສັ້ນເຫຼັກຕິດຢູ່ໃນຮູ, ແລະ ປ່ຽນແປງການຕອບສະໜອງຂອງສະກູ.
ການໃຊ້ເຄື່ອງຂັດທີ່ເຮັດວຽກຢູ່ດ້ານຊ້າຍ ແລະ ປັບທິດທາງກົງກັນຂ້າມ ແມ່ນມັກຈະເປັນຂັ້ນຕອນຕໍ່ໄປທີ່ເຫມາະສົມ. ເມື່ອມັນຂັດເຂົ້າໄປໃນສະກູ້ວ ທິດທາງການປັບກົງກັນຂ້າມອາດຈະຊ່ວຍໃຫ້ສ່ວນທີ່ຖືກປ່ອຍອອກມາເລີ່ມຖອກອອກ. ຢ່າພົ້ງໃສ່ຜົນໄດ້ຮັບນີ້. ຢຸດເປັນໄລຍະ ເອົາເສັ້ນເລືອກອອກ ແລະ ຕິດຕາມຮູທີ່ເຈາະໄວ້. ຖ້າເຄື່ອງຂັດເລີ່ມຂັດເຂົ້າໄປໃນຊິ້ນສ່ວນທີ່ເຮັດຈາກແທງເຫຼັກຫຼາຍກວ່າສ່ວນທີ່ເປັນສະກູ້ວ ຈຶ່ງຄວນປັບທິດທາງໃຫ້ຖືກຕ້ອງກ່ອນຈະເລີ່ມໃຊ້ເຄື່ອງຂັດທີ່ມີຂະໜາດໃຫຍ່ຂຶ້ນ.
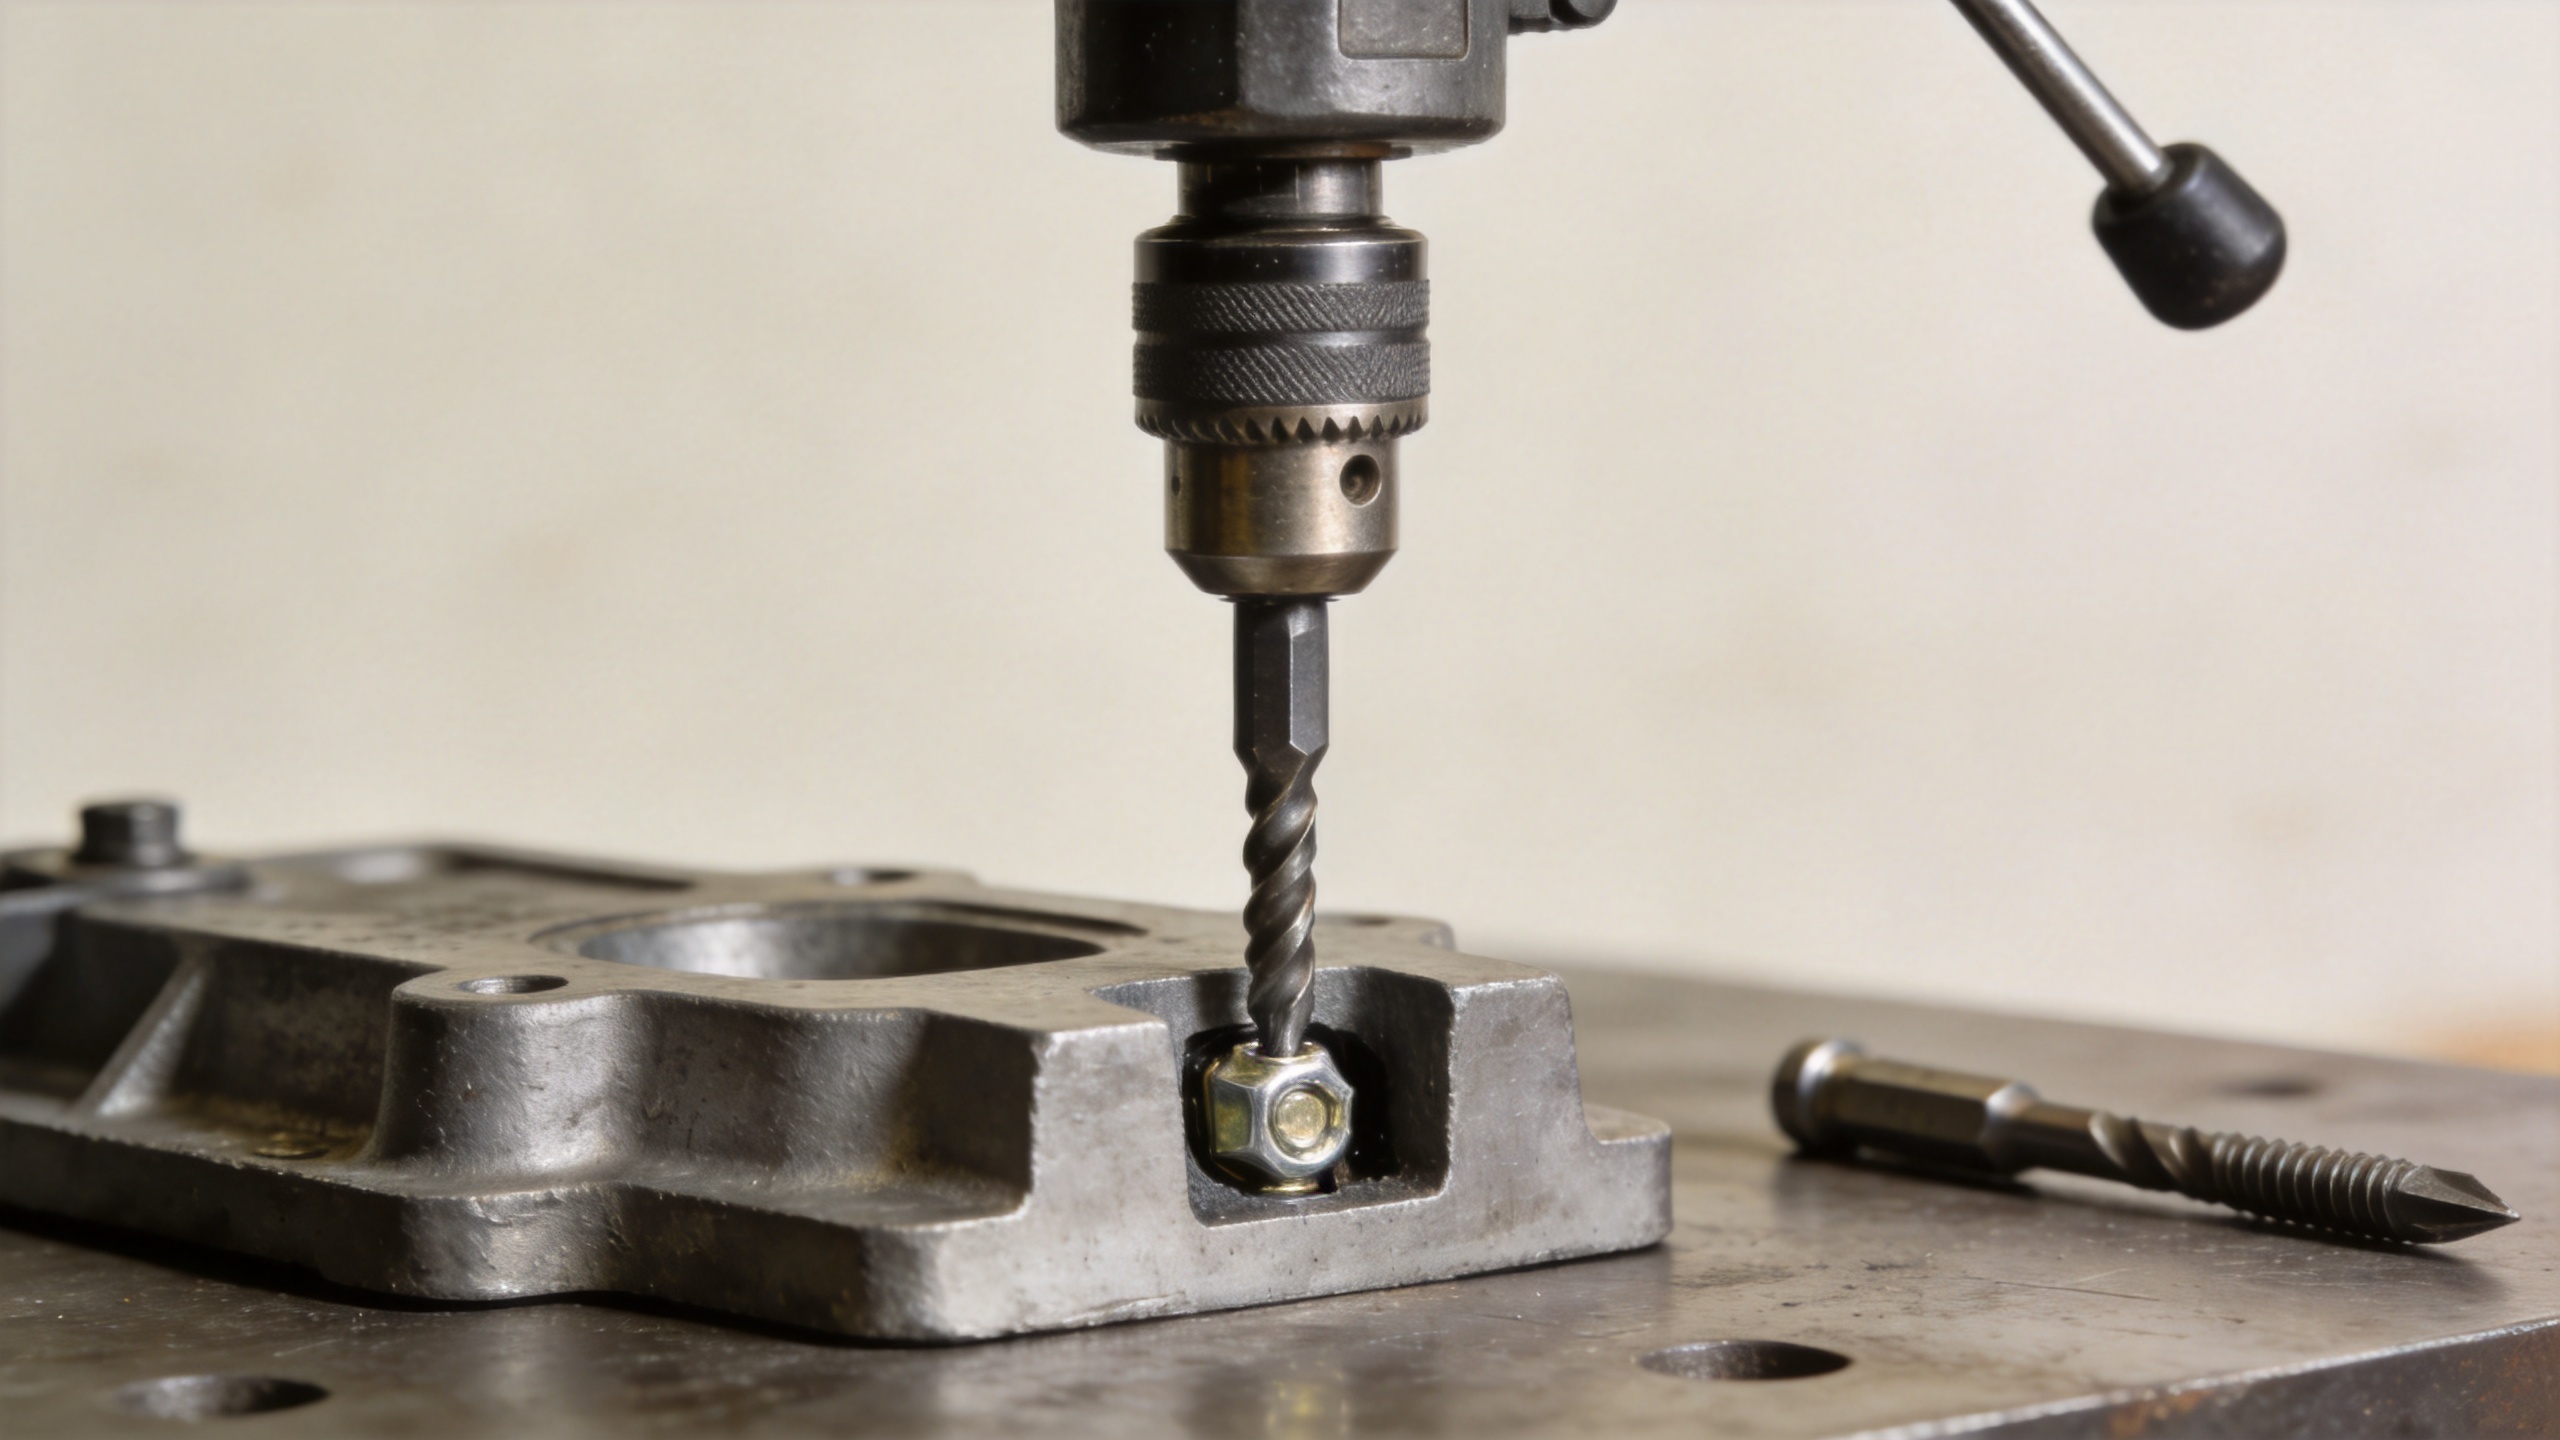
ໃຊ້ເຄື່ອງເອົາສະກູ້ວອອກດ້ວຍການຄວບຄຸມແຮງບິດຢ່າງເຂັ້ມງວດ
ຫຼັງຈາກເຈາະຮູທີ່ຢູ່ສ່ວນກາງໃຫ້ເລິກພໍສຳລັບເຄື່ອງມືທີ່ເລືອກໄວ້ແລ້ວ ຈຶ່ງໃຊ້ເຄື່ອງເອົາສະກູ້ວອອກທີ່ມີຂະໜາດເໝາະສົມ ເທົ່ານັ້ນ ຖ້າສະກູ້ວບໍ່ໄດ້ເคลື່ອນຕົວອອກຢ່າງເສລີຈາກຂັ້ນຕອນການເຈາະດ້ານຊ້າຍ. ຕີເຄື່ອງເອົາສະກູ້ວອອກເຂົ້າໄປຢ່າງເບົາໆ ແລ້ວໃຊ້ແຮງບິດຊ້າໆ ແລະ ເບິ່ງຄວາມຊົງຕົວໃຫ້ດີດ້ວຍເຄື່ອງຈັບແລະບິດ. ເຄື່ອງເອົາສະກູ້ວອອກແມ່ນແຂງແຕ່ເປราะງ່າຍ. ຖ້າມັນຫັກຢູ່ໃນສະກູ້ວ ການເຈາະແບບທຳມະດາຈະກາຍເປັນເລື່ອງທີ່ຍາກຂຶ້ນຫຼາຍ.
ກຳນົດເງື່ອນໄຂການຢຸດທີ່ຊັດເຈນ: ຖ້າເຄື່ອງດຶງອອກຕ້ອງການທອກກີ້ກຳລັງສູງ ແຕ່ສະກູ້ບຍັງບໍ່ຖືກປ່ອຍອອກມາ, ຈົ່ງຖອດມັນອອກແທນທີ່ຈະເພີ່ມແຮງ. ເຕີມນ້ຳມັນລົ້ນໃໝ່, ໃຊ້ຄວາມຮ້ອນເລັກນ້ອຍເທົ່ານັ້ນເມື່ອວັດສະດຸທີ່ຫຼໍ່ ແລະ ສ່ວນປິດຜິວທີ່ຢູ່ຕິດກັນອະນຸຍາດ, ແລະ ໃຫ້ເຂດດັ່ງກ່າວເຢັນກ່ອນຈະລອງອີກຄັ້ງ. ການໃຊ້ຄວາມຮ້ອນກັບຊິ້ນສ່ວນທີ່ຫຼໍ່ຈາກອາລູມິເນີ້ມຕ້ອງໃຊ້ຄວາມລະມັດລະວັງເປັນພິເສດ ເນື່ອງຈາກຄວາມຮ້ອນແຜ່ຢູ່ໄວ ແລະ ອາດເກີດການເບື່ອງຮູບທ້ອງຖິ່ນໄດ້.
ຂັບສະກູ້ບອອກໂດຍບໍ່ເສຍດ້ານເສັ້ນເກີດ
ເມື່ອການດຶງອອກບໍ່ເຮັດວຽກ, ໃຫ້ຂະຫຍາຍຮູຕົ້ນທີ່ເລີ່ມຕົ້ນຢ່າງຊ້າໆ ແລະ ຢູ່ໃນສ່ວນກາງ. ເປົ້າໝາຍແມ່ນການຖອດສ່ວນກາງຂອງສະກູ້ບອອກ ໂດຍເຫຼືອເສັ້ນເກີດດ້ານນອກໄວ້. ຫຼີກເວັ້ນການໃຊ້ເຄື່ອງຂັບທີ່ໃຫຍ່ເກີນໄປທັນທີ. ເມື່ອສ່ວນກາງຂອງສະກູ້ບເລີ່ມບາງລົງ, ສາມາດໃຊ້ເຄື່ອງຈີບ ຫຼື ເຄື່ອງຕີນ້ອຍໆເພື່ອເຮັດໃຫ້ສ່ວນທີ່ເຫຼືອເປັນເກີດເປັນເສັ້ນເກີດທີ່ບີບຕົວເຂົ້າໄປໃນຕົວ ແລ້ວປຸນມັນອອກຈາກຮູທີ່ມີເສັ້ນເກີດ. ວິທີນີ້ຊັກຊ້າກວ່າການຂັບຢ່າງຮຸນແຮງ, ແຕ່ມັກຈະຮັກສາເສັ້ນເກີດເດີມຂອງຊິ້ນສ່ວນທີ່ຫຼໍ່ໄວ້ໄດ້.
ສຳລັບສະກູທີ່ຝັງເລິກ, ວັດຄວາມເລິກຂອງຮູທີ່ຂົດດ້ວຍຄວາມຍາວຂອງເສັ້ນເກີດທີ່ຮູ້ຈັກແລ້ວ ຫຼື ໃຊ້ຄອລເລີ່ເພື່ອວັດຄວາມເລິກ. ຮູທີ່ບໍ່ມີທາງອອກຕ້ອງໃຊ້ຄວາມລະມັດລະວັງເພີ່ມເຕີມ: ການຂົດເຂົ້າໄປໃນດ້ານລຸ່ມອາດເຮັດໃຫ້ຊິ້ນສ່ວນເສຍຫາຍ ແລະ ເຮັດໃຫ້ເສັ້ນເຫຼັກຕິດຢູ່ໃນບ່ອນທີ່ເອົາອອກຍາກ. ຮັກສາເຂດເຮັດວຽກໃຫ້ສະອາດເພື່ອໃຫ້ທ່ານເຫັນໄດ້ວ່າທ່ານກຳລັງຕັດວັດສະດຸຂອງສະກູ ຫຼື ວັດສະດຸຕົ້ນເດີມ.
ຮູ້ເວລາທີ່ຈະຍ້າຍຊິ້ນສ່ວນໄປໃຫ້ຜູ້ຊ່ຽວຊານ
ຢຸດວິທີການໃນບ້ານ ແລະ ສົ່ງໄປໃຫ້ຮ້ານເຮັດວຽກດ້ວຍເຄື່ອງຈັກເມື່ອສະກູມີຂະໜາດເລັກຫຼາຍ, ເຄື່ອງດຶງອອກທີ່ຖືກຕີແຂງຫຼຸດລົງໃນຮູ, ເສັ້ນເກີດຕັ້ງຢູ່ຂ້າງຜະນັງທີ່ບາງ, ຫຼື ຊິ້ນສ່ວນເປັນປະເພດທີ່ຫາຍາກ ຫຼື ມີຄວາມສຳຄັນຕໍ່ຄວາມປອດໄພ. ການຂົດດ້ວຍຄວາມຮ້ອນ (EDM) ສາມາດເອົາຊິ້ນສ່ວນທີ່ແຂງອອກໄດ້ໂດຍບໍ່ເຮັດໃຫ້ເກີດພະລັງງານເຄື່ອງຈັກຫຼາຍ, ໃນຂະນະທີ່ຊ່າງເຮັດວຽກດ້ວຍເຄື່ອງຈັກທີ່ມີທັກສະສາມາດຂົດຮູໃໝ່ ແລະ ຕິດຕັ້ງຊິ້ນສ່ວນເພີ່ມເຕີມເພື່ອຄືນຄືນຮູເກົ່າຖ້າເສັ້ນເກີດເດີມບໍ່ສາມາດຮັກສາໄວ້ໄດ້. ວິທີເຫຼົ່ານີ້ມີຄ່າໃຊ້ຈ່າຍຫຼາຍກວ່າເຄື່ອງຂົດ, ແຕ່ອາດເປັນທາງເລືອກທີ່ເໝາະສົມເມື່ອຊິ້ນສ່ວນຍາກທີ່ຈະແທນ.
ກວດສອບຮູ ແລະ ເລືອກສະກູທີ່ຈະແທນ
ເມື່ອສະກຣູຖືກຖອນອອກແລ້ວ ຈະຕ້ອງລ້າງເຄື່ອນທີ່ອອກ ກວດສອບຮູບຮ່າງຂອງເສັ້ນເກີດ (thread) ແລະ ຈະຕ້ອງໃຊ້ເຄື່ອງມືຕັດເສັ້ນເກີດ (tap) ທີ່ຖືກຕ້ອງພ້ອມນ້ຳມັນລ່ອນທີ່ເໝາະສົມເທົ່ານັ້ນເພື່ອປັບປຸງຮູ. ຢ່າໃຊ້ກຳລັງດັນເຄື່ອງມືຕັດເສັ້ນເກີດເຂົ້າໄປໃນເສັ້ນເກີດທີ່ເສຍຫາຍ. ກ່ອນຈະຂັນສະກຣູທີ່ຈະຕິດຕັ້ງຢ່າງສຸດທ້າຍ ຈະຕ້ອງທົດສອບການຕິດຕັ້ງດ້ວຍມືເປັນເວລາຫຼາຍໆ ລອບ. ເລືອກສະກຣູທີ່ຈະຕິດຕັ້ງແທນໃຫ້ເໝາະສົມກັບການອອກແບບເດີມຂອງຂະບວນການຕໍ່: ໃຊ້ສະກຣູເຄື່ອງຈັກ (machine screw) ສຳລັບຮູທີ່ຖືກຕັດເສັ້ນເກີດຢ່າງຖືກຕ້ອງ, ໃຊ້ສະກຣູທີ່ຕັດເສັ້ນເກີດດ້ວຍຕົວເອງ (self-tapping screw) ເທົ່ານັ້ນທີ່ຈະຕັດເສັ້ນເກີດດ້ວຍຕົວເອງຕາມຈຸດປະສົງ, ແລະ ໃຊ້ສະກຣູຫົວຫົກແຈ (hex screw) ເມື່ອການເຂົ້າເຖິງ ແລະ ຮູບຮ່າງຂອງສ່ວນທີ່ຈະຂັນເໝາະສົມກັບການປະກອບ.
ນິສັຍທີ່ເປັນປະໂຫຍດນີ້ງ່າຍດາຍ: ຈັດໃຫ້ເຄື່ອງມືຢູ່ກາງ, ນຳໃຊ້ທອກກີ (torque) ໃນປະລິມານຈຳກັດ, ແລະ ປະເມີນຄືນທຸກຄັ້ງທີ່ມີການເພີ່ມຂຶ້ນຂອງຄວາມເຂັ້ມຂົ້ນ. ສະກຣູທີ່ຫັກຈະສາມາດຖອນອອກໄດ້ໂດຍບໍ່ຕ້ອງເສຍເຄື່ອງແທງທີ່ເຮັດຈາກລາວ (metal casting) ເມື່ອຂະບວນການນີ້ຮັກສາຄວາມສອດຄ່ອງຂອງການຈັດຕັ້ງ ແລະ ຮູ້ຈັກຈຸດທີ່ເຄື່ອງມືທີ່ຊ່ຽວຊານເປັນທາງເລືອກທີ່ປອດໄພກວ່າ.

