 EN


Cách tháo một chiếc vít gãy bị chôn sâu trong bộ phận đúc kim loại
Một chiếc vít gãy nằm dưới bề mặt của bộ phận đúc kim loại là một vấn đề sửa chữa, trong đó sự kiên nhẫn bảo toàn giá trị nhiều hơn so với việc dùng lực mạnh. Phần vít còn lại có thể đã bị rỉ, được cố định bằng keo ren, bị biến cứng do gia công, hoặc đơn giản là gãy sau nhiều năm rung động. Trong một bộ phận đúc, mũi khoan bị lệch hoặc dụng cụ tháo vít quá siết có thể làm hỏng lỗ ren, làm mỏng phần gân tăng cường (boss), hoặc gây nứt kim loại xung quanh. Cách làm đáng tin cậy là đánh giá tình trạng chiếc vít, kiểm soát chính xác trục khoan, và chỉ chuyển sang phương án cao hơn khi từng phương pháp ít rủi ro hơn đều thất bại.
Từ góc độ kỹ thuật về bu-lông – đai ốc, mục tiêu đầu tiên không phải là tháo con vít ra nhanh chóng; mà là bảo toàn ren gốc và bộ phận đúc. Hướng dẫn này trình bày một quy trình thực tế để xử lý trường hợp bu-lông máy hoặc bu-lông lục giác bị gãy sâu trong vật liệu đúc như gang, nhôm, kẽm hoặc các kim loại đúc tương tự. Vít gỗ và vít tự taro có hành vi khác biệt khi lắp vào vật liệu tấm hoặc gỗ, do đó độ sâu, hình dạng ren và vật liệu nền sẽ quyết định phương án xử lý.
Bắt đầu bằng việc xác định vật được cố định bởi con vít bị gãy
Trước khi tác động lên con vít, hãy xác nhận xem bộ phận đúc có thể được tháo rời và đặt ổn định trên bàn làm việc hay không. Làm sạch dầu, lớp gỉ lỏng và vụn kim loại khỏi rãnh. Dùng đèn chiếu sáng và que dò để xác định độ sâu của đầu vít so với mặt phẳng, xác định vết gãy là phẳng hay nghiêng, đồng thời kiểm tra xem có keo chống lỏng ren hoặc gỉ sét hay không. Nếu con vít được vặn vào lỗ kín, hãy ước lượng chiều sâu còn lại để tránh mũi khoan chạm đáy bộ phận đúc.
Ghi lại đường kính danh nghĩa và bước ren nếu biết. Một vít máy thường ăn khớp với lỗ ren có bước ren xác định. Một vít tự khoan sẽ cắt hoặc tạo ren riêng khi lắp vào, do đó việc tháo ra có thể để lại tình trạng ren khác biệt. Vít lục giác có thể ám chỉ kiểu đầu vít hoặc đầu vít hình lục giác bên ngoài; sau khi đầu vít gãy, phần thân còn lại vẫn cần được khoan chính xác ở tâm như cũ.
Chọn phương pháp tháo ra có rủi ro thấp nhất trước tiên
Nếu bất kỳ phần nào của vít nhô cao hơn bề mặt, hãy thử cầm nắm có kiểm soát trước khi khoan. Bôi chất tẩm thấu phù hợp dọc theo đường ren, để trong thời gian đủ để chất này phát huy tác dụng, sau đó xoay vít theo chiều nới lỏng kèm động tác nhỏ qua lại. Kìm khóa có thể hiệu quả khi phần thân vít lộ ra đủ dài, nhưng việc tác dụng lực ngang lên vật đúc giòn là lý do để ngừng ngay.
Đối với bu-lông bị gãy dưới bề mặt, hãy bắt đầu bằng dụng cụ đục tâm có độ chính xác cao. Dấu đục tâm phải đặt càng gần tâm bu-lông càng tốt. Nếu dấu đục lệch tâm, mũi khoan dẫn hướng sẽ đi lệch vào ren gốc, biến công việc tháo bu-lông thành công việc sửa ren. Nếu bề mặt gãy nghiêng, cần tạo một điểm phẳng nhỏ một cách cẩn thận trước khi đánh dấu tâm cuối cùng.
Khoan lỗ dẫn tâm
Luôn sử dụng thiết lập khoan cứng vững khi điều kiện tiếp cận cho phép. Một thước dẫn khoan, đồ gá hoặc máy khoan đứng giúp giữ mũi khoan đúng trục bu-lông; còn khoan tay đòi hỏi kiểm tra thường xuyên từ nhiều góc độ khác nhau. Chọn mũi khoan dẫn có đường kính nhỏ phù hợp với kích thước bu-lông và vật liệu của chi tiết đúc. Giữ dụng cụ vuông góc với bề mặt, dùng dung dịch làm mát khi cần thiết và thường xuyên làm sạch phoi. Nhiệt dư thừa có thể làm cùn mũi khoan, làm kẹt phoi trong lỗ và thay đổi phản ứng của bu-lông.
Một mũi khoan xoay trái chạy ngược chiều thường là bước tiếp theo hợp lý. Khi mũi khoan cắt vào vít, việc xoay ngược có thể giúp mảnh vỡ đã lỏng ra tự tháo ra ngoài. Đừng phụ thuộc hoàn toàn vào kết quả này. Dừng lại định kỳ, làm sạch vụn kim loại và kiểm tra lỗ dẫn hướng. Nếu mũi khoan bắt đầu cắt vào chi tiết đúc nhiều hơn ở một bên so với vít, hãy điều chỉnh lại độ thẳng hàng trước khi tăng kích thước mũi khoan.
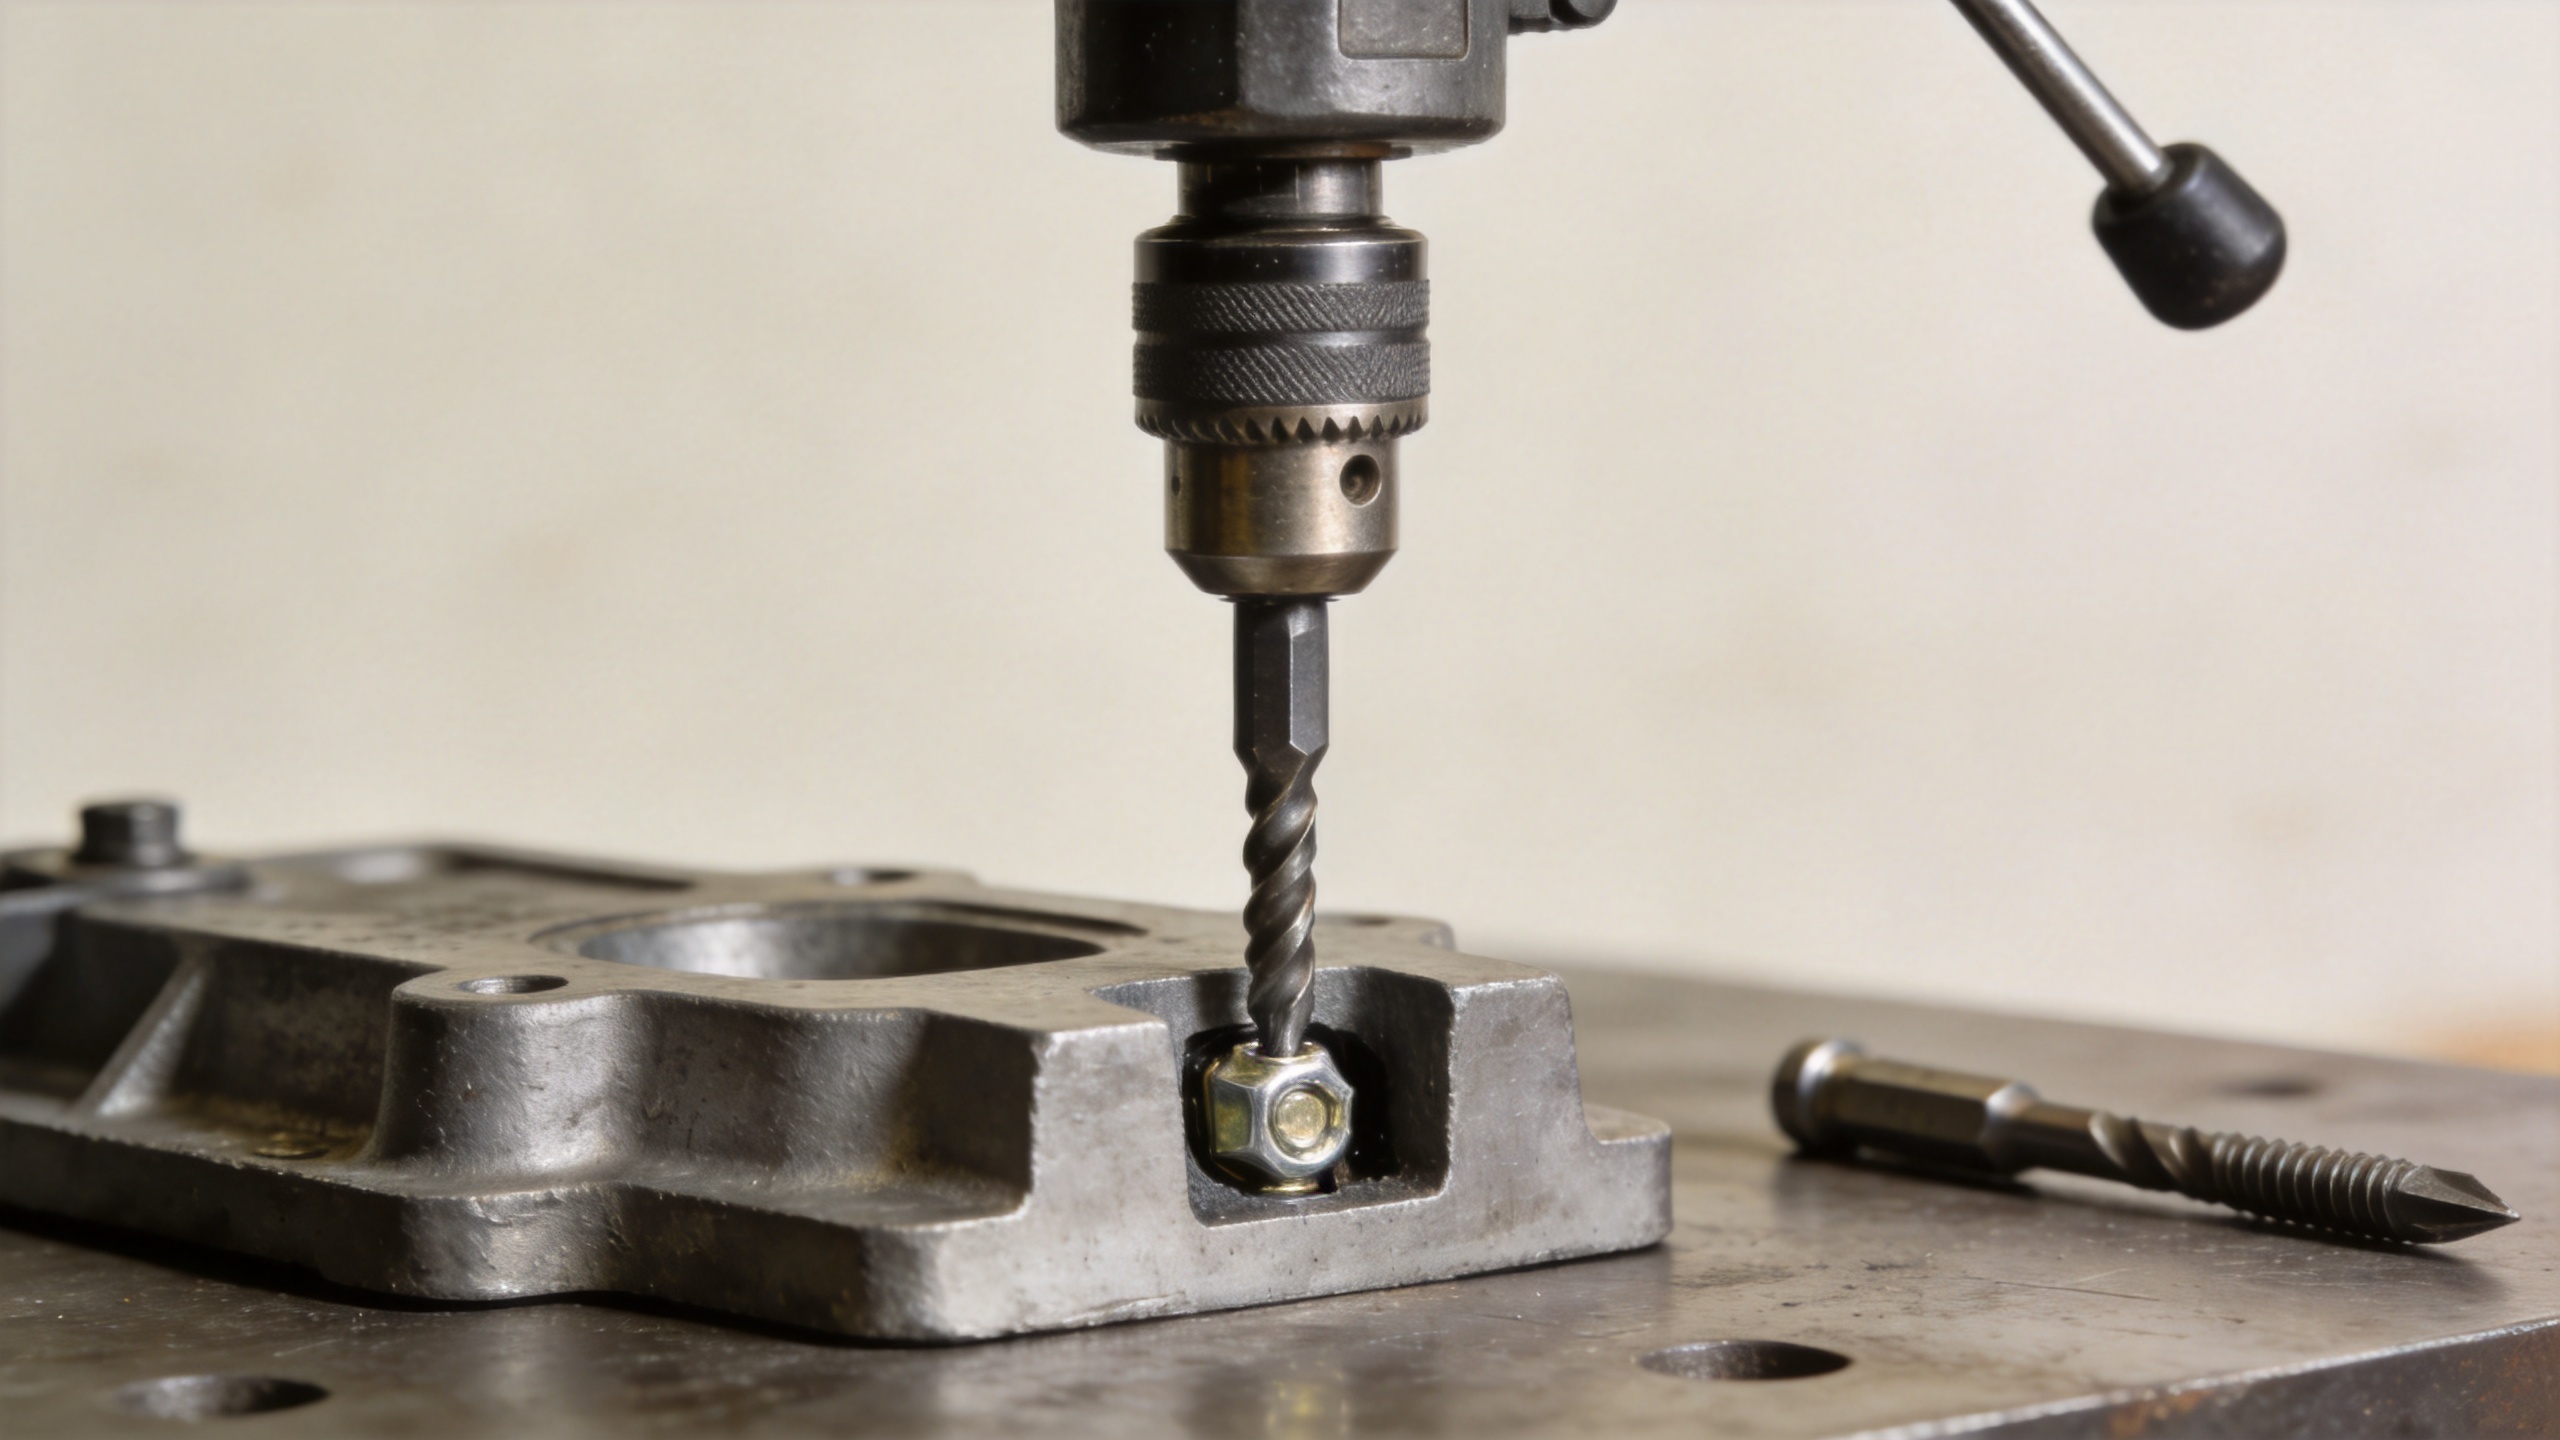
Sử dụng dụng cụ tháo vít với kiểm soát mô-men xoắn
Sau khi khoan lỗ dẫn hướng đúng tâm đủ sâu cho dụng cụ đã chọn, chỉ sử dụng dụng cụ tháo vít có kích thước phù hợp nếu vít không tự xoay ra dễ dàng sau bước khoan xoay trái. Gõ nhẹ dụng cụ tháo vít vào vị trí, sau đó tác dụng lực xoay chậm và thẳng bằng cờ lê vặn ren. Dụng cụ tháo vít cứng nhưng tương đối giòn. Nếu nó gãy bên trong vít, việc khoan thông thường sẽ trở nên khó khăn hơn rất nhiều.
Thiết lập điều kiện dừng rõ ràng: nếu dụng cụ tháo vít cần mô-men xoắn cao, thì vít chưa được nới lỏng. Hãy rút dụng cụ ra thay vì tăng lực. Thay chất tẩm mới, chỉ dùng nhiệt độ vừa phải khi vật liệu đúc và các gioăng hoặc lớp hoàn thiện lân cận cho phép, đồng thời để khu vực nguội hoàn toàn trước khi thử lại. Việc gia nhiệt các chi tiết đúc nhôm đòi hỏi sự cẩn trọng đặc biệt vì nhiệt lan truyền nhanh và có thể gây biến dạng cục bộ.
Khoan bỏ vít mà không làm hỏng ren
Khi phương pháp tháo vít không hiệu quả, hãy mở rộng lỗ dẫn hướng theo từng bước nhỏ và chính tâm. Mục tiêu là loại bỏ phần lõi của vít trong khi giữ nguyên phần vỏ ren bên ngoài. Tránh chuyển trực tiếp sang mũi khoan có đường kính lớn. Khi phần lõi trở nên mỏng, có thể dùng que gắp hoặc đục nhỏ để ép xoắn ốc còn lại vào trong và tháo nó ra khỏi lỗ ren đã tarô. Phương pháp này chậm hơn so với khoan mạnh, nhưng thường bảo toàn được ren gốc trên chi tiết đúc.
Đối với vít chìm sâu, hãy đo độ sâu khoan dựa trên chiều dài ren ăn khớp đã biết hoặc sử dụng cổ định chiều sâu. Đối với lỗ mù, cần đặc biệt cẩn trọng: khoan xuyên vào đáy lỗ có thể làm hỏng vật đúc và đẩy vụn kim loại tích tụ ở vị trí khó làm sạch. Giữ khu vực làm việc sạch sẽ để bạn có thể quan sát rõ ràng liệu đang cắt vào vật liệu của vít hay vào kim loại nền.
Biết thời điểm chuyển vật đúc sang chuyên gia
Ngừng các phương pháp xử lý tại xưởng gia công nhỏ và tìm đến xưởng cơ khí chuyên nghiệp khi vít quá nhỏ, dụng cụ tháo vít cứng đã gãy trong lỗ, ren nằm gần thành mỏng, hoặc vật đúc có giá trị cao hoặc liên quan trực tiếp đến an toàn. Gia công xung điện (EDM) có thể loại bỏ mảnh cứng mà không gây tải cơ học lớn, trong khi thợ cơ khí lành nghề có thể khoét lại và khôi phục lỗ bằng bu-lông chèn nếu không thể giữ lại ren gốc. Các giải pháp này tốn kém hơn một mũi khoan thông thường, nhưng lại phù hợp khi vật đúc khó thay thế.
Kiểm tra lỗ và chọn bu-lông thay thế
Sau khi tháo ốc vít ra, làm sạch vụn kim loại, kiểm tra hình dạng ren, và taro lỗ chỉ bằng taro đúng loại cùng chất bôi trơn đầy đủ. Không ép taro vào những ren bị hư hại. Thử lắp ốc vít thay thế bằng tay trong vài vòng xoay trước khi siết lực xoắn cuối cùng. Chọn ốc vít thay thế phù hợp với thiết kế ban đầu của mối ghép: dùng ốc máy cho lỗ đã được taro đúng cách, dùng ốc tự taro chỉ khi phương pháp tạo ren này là được thiết kế sẵn, và dùng ốc lục giác khi điều kiện tiếp cận và hình dạng đầu siết đáp ứng yêu cầu lắp ráp.
Thói quen hữu ích rất đơn giản: căn giữa dụng cụ, áp dụng mô-men xoắn vừa phải, và đánh giá lại ở mỗi bước tăng cường. Một ốc vít gãy có thể được tháo ra mà không cần phá hủy một bộ phận đúc kim loại, miễn là quy trình đảm bảo độ đồng tâm và nhận biết đúng thời điểm nên sử dụng thiết bị chuyên dụng để an toàn hơn.

