 EN


স্ক্রু থ্রেডের গঠন বোঝা এবং ব্যবহারিক প্রয়োগে এটি কেন গুরুত্বপূর্ণ
একটি স্ক্রুকে সহজেই উপেক্ষা করা হয়—যতক্ষণ না কোনো জয়েন্ট স্ট্রিপ হয়, আটকে যায়, ঢিলা হয় অথবা তার চারপাশের উপাদানকে ক্ষতিগ্রস্ত করে। মাথাটি হয়তো দৃশ্যমান অংশ, কিন্তু থ্রেডই ঘূর্ণনকে ধরে রাখার বলে রূপান্তরিত করে। একটি স্ক্রুর মৌলিক গঠন বোঝা ড্রয়িংটি পড়তে, দুটি সদৃশ দেখতে অংশের তুলনা করতে এবং উপাদান ও সেবা-শর্তের সাথে সামঞ্জস্যপূর্ণ ফাস্টেনিং পদ্ধতি নির্বাচন করতে সহায়তা করে।
ফাস্টেনার নির্বাচনের দৃষ্টিকোণ থেকে, উপযুক্ত শুরুর বিন্দু শুধুমাত্র “কোন স্ক্রুটি সবচেয়ে শক্তিশালী?” নয়। বরং এটি হলো: কোন উপাদানগুলি যুক্ত করা হচ্ছে, কোন থ্রেড তাদের সাথে মিলবে, এবং জয়েন্টটি কী ধরনের লোড, কম্পন, ক্ষয় ও রক্ষণাবেক্ষণ শর্তের সম্মুখীন হবে? পূর্ব-ট্যাপ করা স্টিলে ভালোভাবে কাজ করে এমন একটি থ্রেড নরম কাঠ, পাতলা শীট বা পুনরাবৃত্তিমূলক সেবা-যোগ্য অ্যাসেম্বলিতে অনুপযুক্ত হতে পারে।
থ্রেড প্রোফাইল: পাঁচটি বৈশিষ্ট্য যা চিনে নেওয়া উচিত
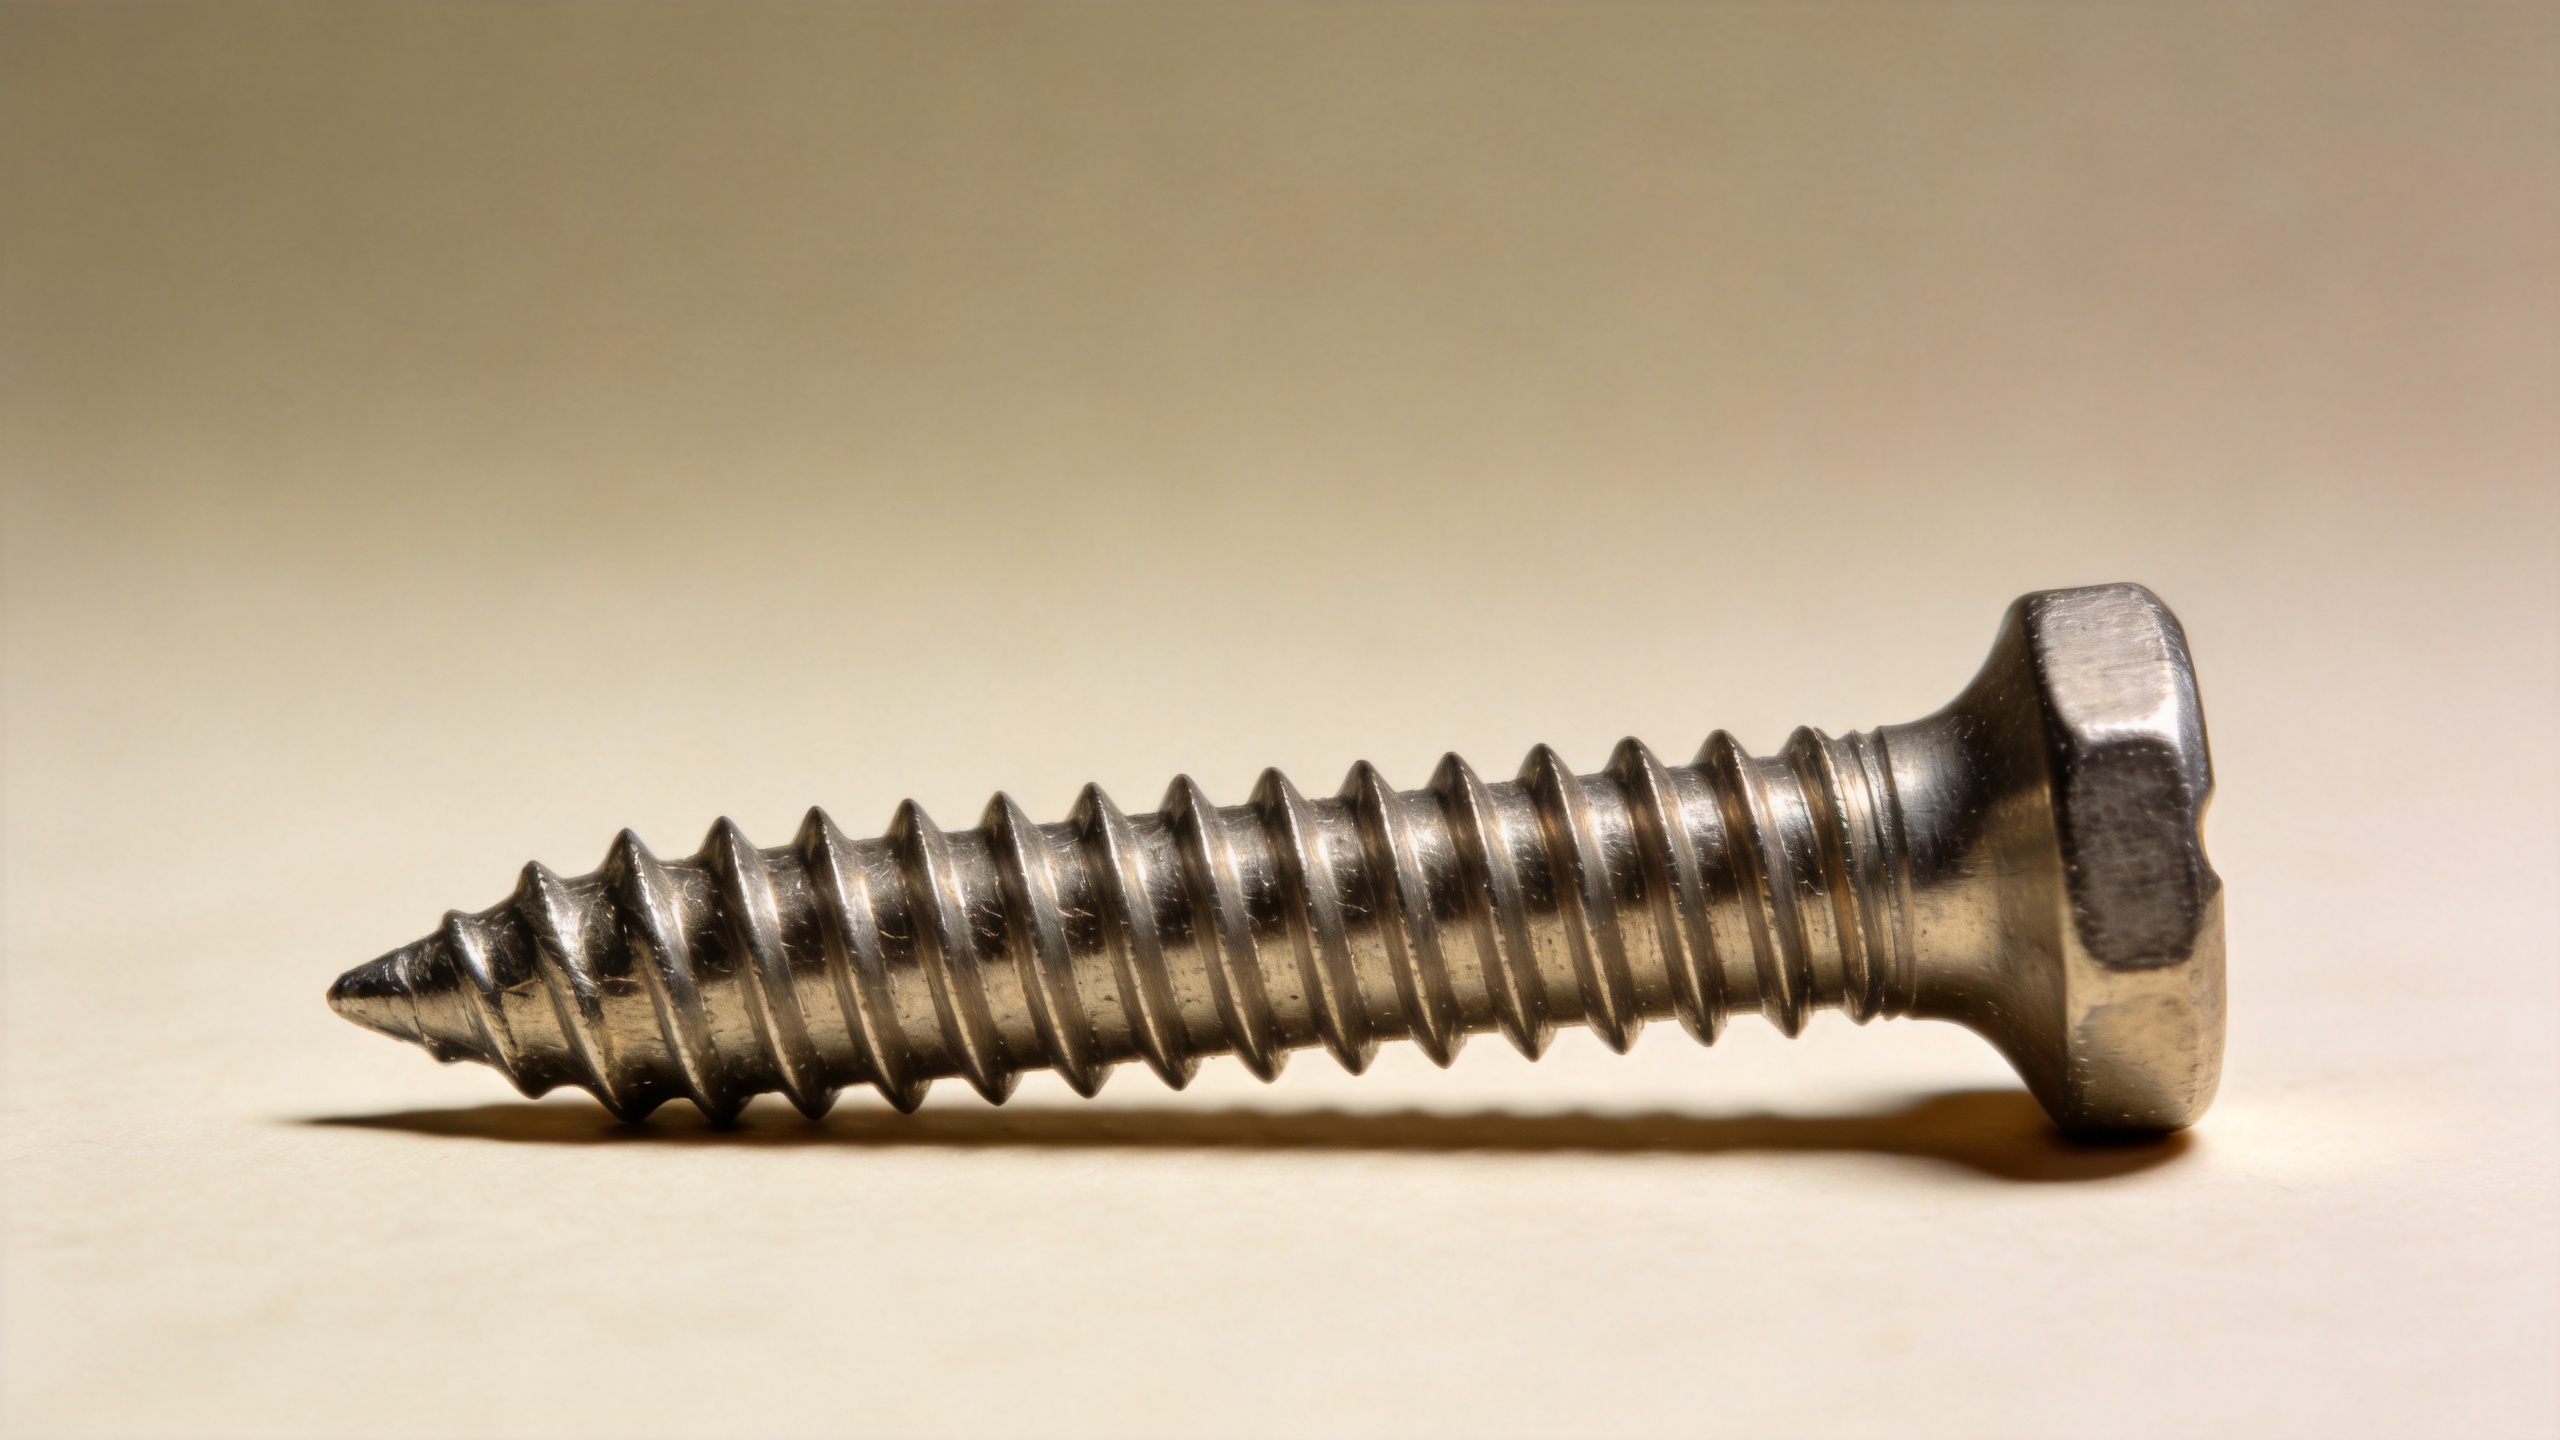
কল্পনা করুন যে একটি স্ক্রুকে পাশ থেকে দেখছেন এবং হেলিক্যাল রিজের একটি পাককে বড় করছেন। ওই ক্রস-সেকশনটিই হলো থ্রেড প্রোফাইল। এর জ্যামিতি নিয়ন্ত্রণ করে কীভাবে স্ক্রুটি কোনো উপাদানে প্রবেশ করে, একটি মিটিং থ্রেডের সঙ্গে যোগাযোগ করে এবং পুলআউট বা ঢিলে হওয়ার বিরুদ্ধে প্রতিরোধ করে।
- ক্রেস্ট: বহিঃস্থ থ্রেডের উচ্চতম বিন্দু। ক্ষয়প্রাপ্ত বা ক্ষতিগ্রস্ত স্ক্রুতে সমতল বা আঁচড়ানো ক্রেস্টগুলি স্ক্রু শুরু করা ও এনগেজমেন্টকে কম ভবিষ্যদ্বাণীযোগ্য করে তোলে।
- রুট: পাশাপাশি থ্রেডগুলির মধ্যবর্তী খাঁজের নিম্নতম বিন্দু। রুটের আকৃতি প্রোফাইলের গভীরতা নির্ধারণ করে এবং থ্রেডের ভিত্তিতে কতটুকু উপাদান অবশিষ্ট থাকে তা নির্ধারণ করে।
- ফ্ল্যাঙ্ক: প্রতিটি ক্রেস্টকে তার পাশের রুটের সঙ্গে যুক্ত করে এমন কোণযুক্ত পার্শ্বতল। একটি মিটেড জয়েন্টে ফ্ল্যাঙ্কগুলিই হলো যেসব পৃষ্ঠতল যার উপর বেশির ভাগ যোগাযোগ বল কাজ করে।
- থ্রেড অ্যাঙ্গেল: দুটি ফ্ল্যাঙ্কের মধ্যবর্তী কোণ। এটি থ্রেড ফর্মের অংশ, তাই একই বাইরের ব্যাস বিশিষ্ট দুটি ফাস্টেনার তবুও অসামঞ্জস্যপূর্ণ হতে পারে।
- থ্রেডের গভীরতা: শীর্ষ থেকে মূল পর্যন্ত দূরত্ব। কিছু উপাদানের ক্ষেত্রে গভীর দেখতে হ্রাস উপযোগী হতে পারে, কিন্তু শুধুমাত্র গভীরতা দিয়ে সিদ্ধান্ত নেওয়া যায় না যে একটি স্ক্রু কাজের জন্য উপযুক্ত কি না।
এই লেবেলগুলি ব্যবহারিক, একাডেমিক নয়। যদি একটি যোগসূত্র সঠিকভাবে স্থাপন করার আগেই অস্বস্তিকর মনে হয়, তবে অতিরিক্ত টর্ক প্রয়োগ না করে প্রথম কয়েকটি শীর্ষ ও পার্শ্ব পৃষ্ঠ পরীক্ষা করুন। ক্ষতিগ্রস্ত হ্রাস জোর করে চাপ দেওয়া মিলিত অংশে দাগ ফেলতে পারে এবং পরবর্তী পরীক্ষাকে কঠিন করে তুলতে পারে।
ব্যাস, পিচ এবং লিড: ফিট নির্ধারণকারী মাত্রা
একটি স্ক্রু প্রায়শই একটি নমিনাল আকার দিয়ে বর্ণনা করা হয়, কিন্তু সেই একক সংখ্যাটি সম্পূর্ণ হ্রাস বিবরণ নয়। তিনটি ব্যাসের ধারণা বিশেষভাবে উপযোগী। এর প্রধান ব্যাস বহিঃস্থ হ্রাসের শীর্ষগুলির মধ্য দিয়ে বাইরের ব্যাস। ক্ষুদ্র ব্যাস মূলের কাছাকাছি পরিমাপ করা হয়। পিচ ব্যাস এটি বিপরীত পার্শ্ব পৃষ্ঠগুলির মিলন বিন্দুর সাথে সম্পর্কিত একটি কার্যকরী ব্যাস। ব্যবহারে, শুধুমাত্র প্রতীয়মান বাইরের ব্যাস মিলিয়ে নিশ্চিত করা যায় না যে দুটি হ্রাসযুক্ত অংশ সঠিকভাবে সংযুক্ত হবে।
পিচ এটি একটি সূত্র থেকে পরবর্তী অনুরূপ বিন্দু পর্যন্ত অক্ষীয় দূরত্ব। মেট্রিক সূত্রগুলিকে সাধারণত পিচ দূরত্ব দ্বারা বর্ণনা করা হয়, অন্যদিকে ইঞ্চি-ভিত্তিক সূত্রগুলিকে প্রায়শই প্রতি ইঞ্চিতে সূত্র সংখ্যা দ্বারা বর্ণনা করা হয়। উভয়েই একই দূরত্বকে ভিন্ন ভিন্ন উপায়ে বর্ণনা করে। একটি সূক্ষ্ম পিচ নির্দিষ্ট দৈর্ঘ্যে বেশি সংখ্যক সূত্র ঘূর্ণন সম্ভব করে; আর একটি মোটা পিচ সেগুলিকে আরও বেশি দূরে স্থাপন করে। কোনোটিই সার্বজনীনভাবে শ্রেষ্ঠ নয়। সঠিক পছন্দটি নির্ভর করে উপাদান, প্রয়োজনীয় জড়িত অবস্থা, উৎপাদন মানদণ্ড এবং ব্যবহারের শর্তের উপর।
পিচকে লেড এর সঙ্গে বিভ্রান্ত করবেন না। লিড হলো একটি স্ক্রু একটি পূর্ণ ঘূর্ণনে যতটুকু অক্ষীয় দূরত্ব অতিক্রম করে। একটি সাধারণ একক-স্টার্ট স্ক্রুর ক্ষেত্রে, পিচ এবং লিড সমান হয়। একাধিক স্টার্ট থাকলে, লিড পিচের চেয়ে বড় হয়। দ্রুত রৈখিক চলাচলের জন্য ডিজাইন করা যান্ত্রিক ব্যবস্থাগুলিতে এই পার্থক্যটি গুরুত্বপূর্ণ, যদিও অধিকাংশ দৈনন্দিন ফাস্টেনিং স্ক্রুই একক-স্টার্ট।
একই রকম দেখতে স্ক্রুটি কেন ভিন্ন আচরণ করতে পারে
সূত্রের জ্যামিতি যে উপাদানে প্রবেশ করে, তার সঙ্গে সামঞ্জস্যপূর্ণ হতে হবে। একটি কাঠের স্ক্রু এটি কাঠের তন্তুতে গঠন এবং ধরে রাখার জন্য ডিজাইন করা হয়েছে। এর শীর্ষ বিন্দু এবং সূত্রের আকৃতি কাঠের প্রজাতি, ঘনত্ব, আর্দ্রতা এবং শস্য দিকনির্দেশের মতো চলমান উপাদানের মধ্যে প্রবেশ ও টানা-বার আচরণের চারপাশে নির্বাচন করা হয়। তাই প্রাক-ছিদ্র নির্দেশনা অন্য কোনো কাজ থেকে কপি করা সাধারণ নিয়মের পরিবর্তে প্রকৃত স্ক্রু, কাঠের অবস্থা এবং নির্মাতার সুপারিশ অনুসরণ করা উচিত।
এ মেশিন স্ক্রু এটি সাধারণত একটি পূর্ব-গঠিত অভ্যন্তরীণ সূত্র, একটি নাট বা অন্য কোনো প্রস্তুত মিলিত বৈশিষ্ট্যের সাথে ব্যবহার করা হয়। এখানে পিচ, ব্যাস, সূত্রের আকৃতি এবং ফিট সমস্তকে মিলতে হবে। ক্রস-থ্রেডিং সাধারণত শুরুতে ঘটে, যখন স্ক্রুটি বিপরীত দিকে রাখা হয় বা অংশগুলোর সূত্রগুলো অসামঞ্জস্যপূর্ণ হয়। যেখানে প্রবেশাধিকার থাকে, সেখানে হাত দিয়ে এটি শুরু করুন; যদি প্রথম কয়েকটি ঘূর্ণনে এটি মসৃণভাবে ঘুরতে না পারে, তবে রোধের বিরুদ্ধে চালানোর পরিবর্তে নির্দিষ্টকরণটি যাচাই করুন এবং থামিয়ে দিন।
এ স্ব-ট্যাপিং স্ক্রু এটি ইনস্টল করার সময় নিজের মেটিং থ্রেড তৈরি বা গঠন করে। এটি শীট উপকরণ বা উপযুক্ত প্লাস্টিকে অ্যাসেম্বলি সহজতর করতে পারে, কিন্তু এটি ছিদ্রের আকার, উপাদানের পুরুত্ব এবং ড্রাইভিং টর্ক নিয়ন্ত্রণের প্রয়োজনীয়তা দূর করে না। যদি সাবস্ট্রেট খুব পাতলা, খুব শক্ত বা সাপোর্ট করা না হয়, তবে জয়েন্টটি অ্যাপ্লিকেশনের প্রয়োজনীয় এনগেজমেন্ট অর্জন করতে পারে না। এটি একটি ভালো উদাহরণ যে কেন ‘সেল্ফ-ট্যাপিং’ শব্দটি একটি ফাংশনকে বর্ণনা করে, কিন্তু এটি কোনো সার্বজনীন সমাধান নয়।
হেড স্টাইল এখনও থ্রেডেড জয়েন্টকে প্রভাবিত করে
থ্রেড অ্যানাটমি একাকী কাজ করে না। হেড নির্ধারণ করে কিভাবে ক্ল্যাম্প লোড প্রয়োগ করা হয় এবং কোনো অংশ ফ্লাশ অবস্থায় বসতে পারে, প্রাউড অবস্থায় থাকতে পারে, অথবা সীমিত স্থানে টুল গ্রহণ করতে পারে। একটি হেক্স স্ক্রু , উদাহরণস্বরূপ, প্রায়শই বাহ্যিক ওয়্যার্চিং অ্যাক্সেস এবং উচ্চতর ইনস্টলেশন টর্ক প্রয়োজনীয় হলে নির্বাচন করা হয়। কিন্তু এটি আপনাকে এর পিচ, উপাদান, কোটিং বা থ্রেড ক্লাস সম্পর্কে কিছুই বলে না। হেড স্টাইলকে থ্রেড স্পেসিফিকেশনের পাশাপাশি একটি নির্বাচন পরিবর্তনশীল হিসেবে বিবেচনা করুন।
ওয়াশার ব্যবহার, জয়েন্ট স্ট্যাকের পুরুত্ব এবং অ-থ্রেডেড শ্যাঙ্কের দৈর্ঘ্যও গুরুত্বপূর্ণ হতে পারে। যদি স্ক্রুটি মুখগুলো চাপা পড়ার আগেই শেষ হয়ে যায়, তবে অতিরিক্ত টর্ক দিয়ে তা ঠিক করা যায় না। একইভাবে, যদি থ্রেড খুব কম উপাদানের সঙ্গে যুক্ত হয়, তবে মাথাটি যতই টানটান মনে হোক না কেন, সেটি ব্যর্থ হতে পারে। কোনো ড্রয়িং বা নমুনা পর্যালোচনা করার সময়, আকাঙ্ক্ষিত গ্রিপ দৈর্ঘ্য এবং উপলব্ধ থ্রেড এনগেজমেন্ট পরীক্ষা করে সাইজ নির্বাচন করুন।
স্ক্রু ইনস্টল করার বা সোর্স করার আগে একটি ফিল্ড চেকলিস্ট
- বেস ম্যাটেরিয়ালটি চিহ্নিত করুন এবং তা কি প্রস্তুত অভ্যন্তরীণ থ্রেড সহ রয়েছে কিনা নিশ্চিত করুন।
- ড্রয়িং বা মেটিং পার্ট থেকে নমিনাল ব্যাস, পিচ বা ইঞ্চিতে থ্রেড সংখ্যা এবং প্রয়োজনীয় থ্রেড ফর্ম নিশ্চিত করুন।
- বিন্দু এবং থ্রেড স্টাইল প্রস্তাবিত উপাদানের সাথে মিলিয়ে দেখুন: কাঠ, পূর্ব-ট্যাপ করা ধাতু, শীট বা প্লাস্টিক—প্রতিটির জন্য ভিন্ন পদ্ধতির প্রয়োজন হতে পারে।
- মাথার স্টাইল, ড্রাইভ অ্যাক্সেস, সিটিং প্রয়োজনীয়তা এবং ব্যবহারযোগ্য গ্রিপ দৈর্ঘ্য নিশ্চিত করুন।
- কম্পন, করোশন প্রকাশ, লোডের দিক এবং জয়েন্টটি কি সরানো ও পুনরায় সংযুক্ত করা হবে—এসব বিষয় বিবেচনা করুন।
- উৎপাদন ক্রয়ের জন্য, শুধুমাত্র একটি ছবি বা নামমাত্র মাপের উপর নির্ভর না করে ঘোষিত অ্যাপ্লিকেশনের সাথে মিলে যাওয়া মাত্রা ও উপাদান ডকুমেন্টেশন চান।
থ্রেড অ্যানাটমি-কে একটি ব্যবহারিক অভ্যাসে পরিণত করুন
সবচেয়ে কার্যকর অভ্যাস হলো একটি স্ক্রু থ্রেডকে সজার জ্যামিতি হিসেবে বিবেচনা করা, সৌন্দর্যবৃদ্ধির জন্য বাঁকানো স্পাইরাল নয়। ক্রেস্ট, রুট, ফ্ল্যাঙ্ক, পিচ, লিড এবং কার্যকরী ব্যাস—এই সমস্ত বিষয় ব্যাখ্যা করে কেন একটি ফাস্টেনার মসৃণভাবে প্রবেশ করে, আটকে যায়, লোড বহন করে অথবা মিলিং করা উপাদানটিকে ক্ষতিগ্রস্ত করে। এগুলো ইঞ্জিনিয়ারিং, মান নিয়ন্ত্রণ এবং ক্রয় দলগুলিকে একটি সাধারণ শব্দভাণ্ডার প্রদান করে যখন কোনো নমুনা ড্রয়িংয়ের সাথে মেলে না।
যদি অ্যাপ্লিকেশনটিতে অস্বাভাবিক লোড, নিরাপত্তা-সম্পর্কিত গুরুত্বপূর্ণ সেবা বা অপরিচিত থ্রেড স্ট্যান্ডার্ড জড়িত থাকে, তবে ইনস্টলেশনের আগে প্রাসঙ্গিক ড্রয়িং, স্ট্যান্ডার্ড এবং প্রযুক্তিগত পর্যালোচনা দ্বারা প্রয়োজনীয়তা নিশ্চিত করুন। সাধারণ কাজের ক্ষেত্রে, শুরুতে কয়েকটি সতর্ক পরীক্ষা সাধারণত পরে একটি স্ট্রিপড বা মিলে না যাওয়া স্ক্রু থেকে পুনরুদ্ধার করার চেয়ে দ্রুত হয়ে থাকে।

