 EN


درک آناتومی دندانههای پیچ و اهمیت عملی آن
پیچی را معمولاً نادیده میگیرند تا زمانی که اتصالی آن شل شود، گیر کند، باز شود یا مادهٔ اطرافش را آسیب دهد. سر پیچ ممکن است بخش قابل مشاهده باشد، اما دندانهها همان چیزیاند که چرخش را به نیروی نگهدارنده تبدیل میکنند. درک ساختار اولیهٔ یک پیچ، خواندن نقشه، مقایسهٔ دو قطعهٔ ظاهراً مشابه و انتخاب روش مناسب برای محکم کردن متناسب با ماده و شرایط کاربرد را آسانتر میکند.
از دیدگاه انتخاب اتصالدهنده، نقطهٔ شروع مفید صرفاً «قویترین پیچ کدام است؟» نیست؛ بلکه این است: مادهٔ مورد اتصال چیست؟ دندانهٔ مناسب برای آن کدام است؟ و اتصال تحت چه باری، ارتعاشی، خوردگی و شرایط نگهداری قرار خواهد گرفت؟ دندانهای که در فولاد از پیش دندانهدار شده به خوبی کار میکند، ممکن است انتخابی نامناسب برای چوب نرم، ورق نازک یا مجموعهای با قابلیت بازکردن و بستن مکرر باشد.
پروفیل دندانه: پنج ویژگی که ارزش شناختن دارند
تصور کنید که از کنار یک پیچ به آن نگاه میکنید و یک دور از برآمدگی مارپیچ را بزرگنمایی میکنید. این مقاطع عرضی، شکل دندانه را تشکیل میدهند. هندسهٔ آن تعیین میکند که پیچ چگونه وارد ماده میشود، چگونه با دندانهٔ متصلشونده تماس پیدا میکند و چقدر در برابر خارجشدن یا شلشدن مقاومت دارد.
- بالاترین نقطهٔ دندانهٔ بیرونی: در یک پیچ ساییدهشده یا آسیبدیده، بالاترین نقاط تختشده یا خراشیدهشده ممکن است شروع کار و جفتشدن را غیرقابلپیشبینی کنند.
- پایینترین نقطهٔ شیار بین دو دندانهٔ مجاور: شکل پایینترین نقطه عمق شکل دندانه را تعیین میکند و بر مقدار مادهٔ باقیمانده در پایهٔ دندانه تأثیر میگذارد.
- دو سطح شیبدار: سطوح شیبداری که هر بالاترین نقطه را به پایینترین نقطهٔ مجاورش وصل میکنند. در اتصال جفتشده، این سطوح بخش اصلی تماس را ایجاد میکنند.
- زاویهٔ دندانه: زاویهٔ بین دو سطح شیبدار. این زاویه بخشی از فرم دندانه است؛ بنابراین حتی دو پیچ با قطر خارجی مشابه نیز ممکن است با یکدیگر سازگان نداشته باشند.
- عمق دندانه: فاصلهٔ بین رأس و ریشه. ر threadsهای عمیقتر ممکن است در برخی مواد مفید باشند، اما عمق به تنهایی تعیینکنندهٔ مناسب بودن پیچ برای کار نیست.
این برچسبها کاربردی هستند، نه آکادمیک. اگر اتصال قبل از قرار گرفتن نهایی خشن احساس شود، به جای افزودن گشتاور بیشتر، چند رأس و شیب اولیه را بررسی کنید. وادار کردن ر threadهای آسیبدیده میتواند سطح قطعهٔ متصلشونده را علامتگذاری کند و بازرسی بعدی را دشوارتر سازد.
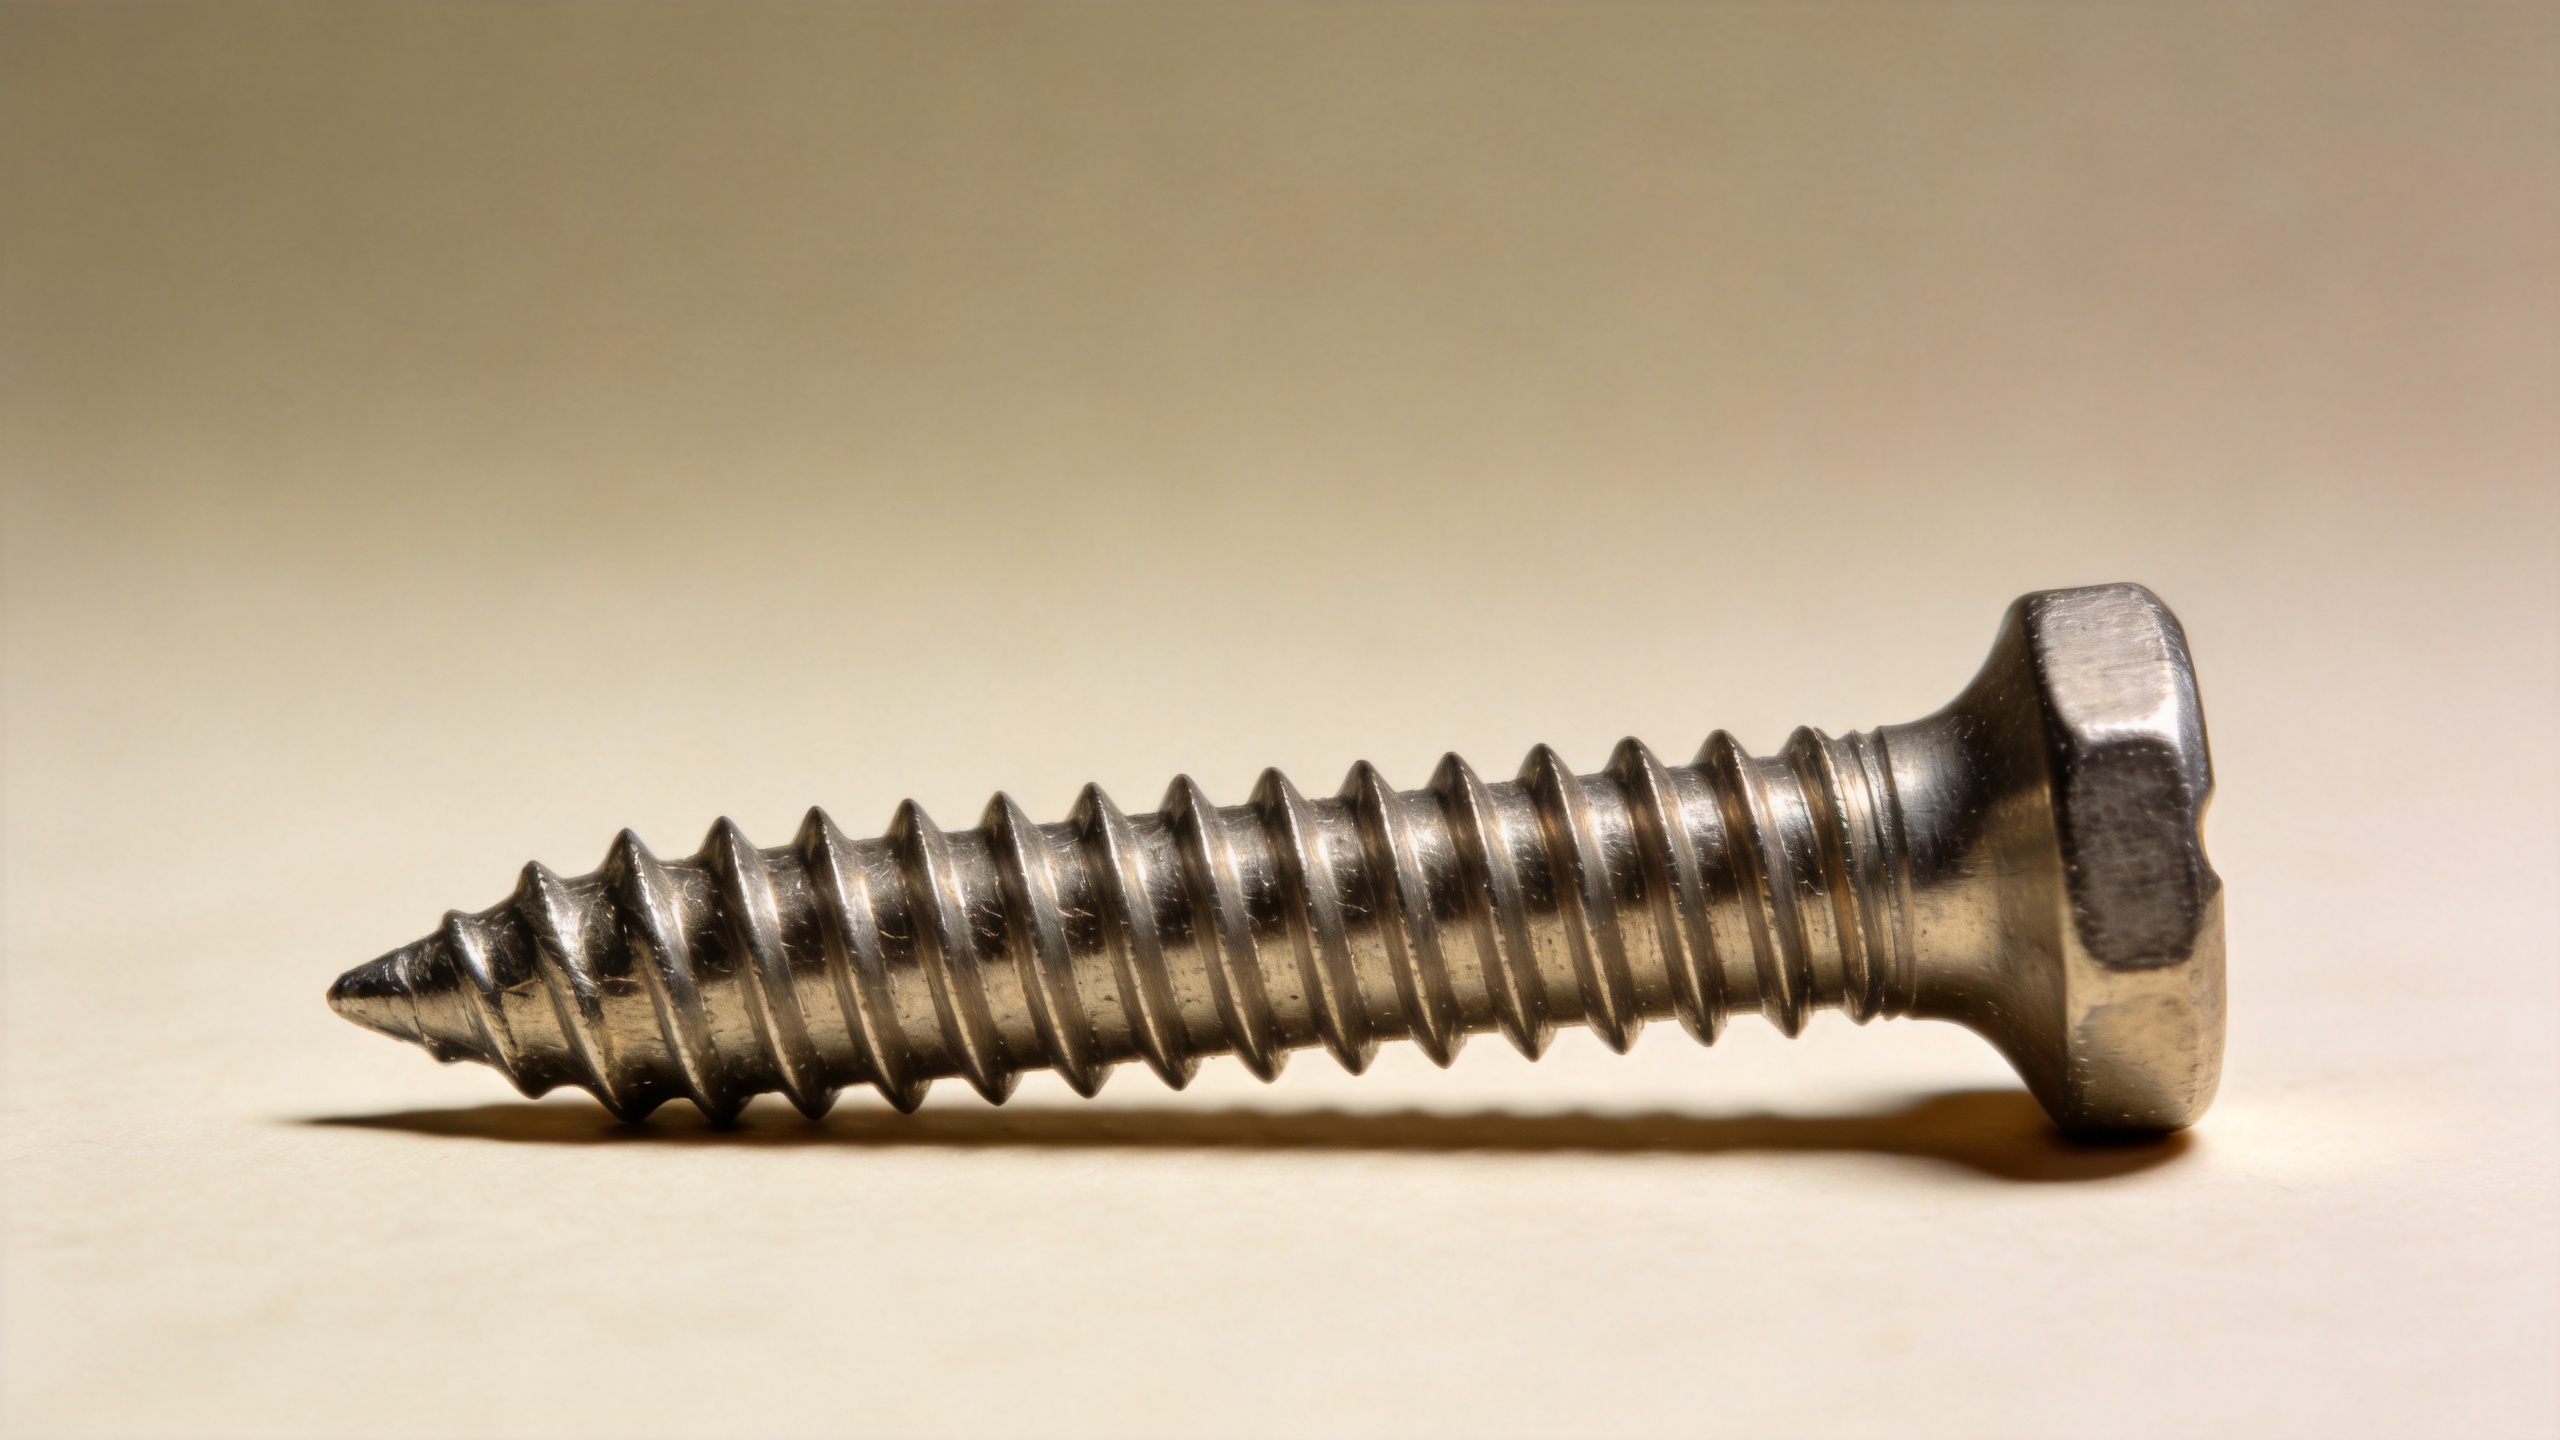
قطر، گام و پیشروی: ابعادی که تناسب را تعریف میکنند.
پیچ اغلب با یک اندازهٔ اسمی توصیف میشود، اما آن عدد تنها یک عدد، مشخصات کامل ر thread نیست. سه مفهوم قطر به ویژه مفید هستند. « قطر اصلی » قطر خارجی روی رأسهای ر thread خارجی است. « قطر کوچک » در نزدیکی ریشهها اندازهگیری میشود. « قطر گام » قطری مؤثر است که با نقطهای که شیبهای مقابل در آن به هم میرسند مرتبط است. در عمل، تطبیق صرفاً قطر خارجی ظاهری تأییدی بر این نیست که دو قطعهٔ ر threadدار به درستی با هم مونتاژ میشوند.
گام فاصله محوری بین یک رشته و نقطه متناظر بعدی است. رشتههای متریک معمولاً با فاصله گام توصیف میشوند، در حالی که رشتههای اینچی اغلب با تعداد رشته در هر اینچ توصیف میشوند. این دو روش، همان فاصله را به شیوههای متفاوتی بیان میکنند. گام ریزتر، تعداد بیشتری پیچ را در طول معینی جای میدهد؛ در مقابل، گام درشتتر آنها را با فاصله بیشتری از هم قرار میدهد. هیچکدام بهطور کلی برتر نیستند. انتخاب مناسب بستگی به جنس ماده، عمق درگیری مورد نیاز، استاندارد ساخت و شرایط کاربرد دارد.
گام را با راهبری اشتباه نگیرید. گام حرکتی (لید) فاصله محوری است که یک پیچ در یک چرخش کامل طی میکند. برای پیچهای معمولی تکشروع، گام و گام حرکتی برابرند. اما در پیچهای چندشروع، گام حرکتی از گام بزرگتر است. این تفاوت در مکانیزمهایی که برای حرکت خطی سریع طراحی شدهاند، اهمیت دارد، هرچند بسیاری از پیچهای روزمره برای اتصال، تکشروع هستند.
چرا یک پیچ با ظاهر یکسان ممکن است رفتار متفاوتی داشته باشد
هندسه رشته باید با مادهای که در آن جاسازی میشود، سازگان باشد. یک پیچ چوبی برای تشکیل و نگهداشتن در الیاف چوب طراحی شده است. شکل نوک و دندانهها بر اساس رفتار نفوذ و خارجشدن در مادهای انتخاب میشود که ویژگیهای آن از جمله گونه، چگالی، رطوبت و جهت رشتهبندی متغیر است. بنابراین، راهنمایی سوراخ اولیه باید متناسب با پیچ واقعی، شرایط چوب و توصیههای سازنده باشد و نه بر اساس یک قاعدهٔ عمومی که از پروژهای دیگر کپی شده است.
ا پیچ ماشین معمولاً با یک دندانهٔ داخلی از پیشساختهشده، یک مهره یا ویژگی همجوش دیگر استفاده میشود. در اینجا، گام، قطر، شکل دندانه و تناسب باید با یکدیگر هماهنگ باشند. اغلب، پیچگیری نادرست در ابتدا رخ میدهد، زمانی که پیچ بهدرستی تراز نشده یا دندانههای قطعات با یکدیگر سازگان ندارند. در صورت امکان، پیچ را در ابتدا با دست شروع کنید؛ اگر در چند دور اول بهصورت نرم و روان چرخیده نشد، متوقف شوید و مشخصات فنی را بررسی کنید، نه اینکه با اعمال نیروی اضافی ادامه دهید.
ا پیچ خودکاره در هنگام نصب، رشتهی مترابط خود را ایجاد یا تشکیل میدهد. این ویژگی میتواند مونتاژ را در مواد ورقی یا پلاستیکهای مناسب سادهتر کند، اما لزوم کنترل اندازهی سوراخ، ضخامت ماده و گشتاور بستن را از بین نمیبرد. اگر زیرلایه بسیار نازک، بسیار سخت یا بدون تکیهگاه باشد، اتصال ممکن است نتواند میزان درگیری مورد نیاز کاربرد را فراهم کند. این مثال خوبی از آن است که چرا واژهٔ «خودبرقزن» تابعی را توصیف میکند، نه راهحلی جهانی.
سبک سر پیچ همچنان بر اتصال ر threaded تأثیر میگذارد.
ساختار رشته بهتنهایی عمل نمیکند. سر پیچ تعیین میکند که بار فشاری چگونه وارد میشود و آیا قطعه میتواند صاف قرار گیرد، برجسته باشد یا ابزاری در فضای محدود را بپذیرد. یک پیچ ششضلعی برای مثال، اغلب زمانی انتخاب میشود که دسترسی خارجی برای ابزار بستن و گشتاور بالاتری برای نصب مناسب باشد. این اطلاعات، شما را دربارهٔ گام رشته، جنس، پوشش یا ردهٔ رشته آگاه نمیکند. سبک سر را بهعنوان یک متغیر انتخابی در کنار مشخصات رشته در نظر بگیرید.
استفاده از واشر، ضخامت ستون اتصالی و طول قسمت بدون رزوهٔ میلهٔ پیچ نیز میتوانند اهمیت داشته باشند. پیچی که قبل از بسته شدن سطوح به انتهای سوراخ برسد، با اعمال گشتاور بیشتر ثابت نمیشود. بههمینترتیب، رزوهای که در مادهٔ پایه بهاندازهٔ کافی درگیر نشده باشد، حتی زمانی که سر پیچ محکم بهنظر برسد، ممکن است از کار بیفتد. هنگام بررسی نقشه یا نمونه، طول گرفت (grip length) مورد نظر و میزان درگیری رزوهٔ موجود را پیش از انتخاب اندازهٔ مناسب بررسی کنید.
فهرست کنترلی در محل نصب یا تأمین پیچ
- مادهٔ پایه را شناسایی کنید و مشخص کنید آیا دارای رزوهٔ داخلی آمادهشده است یا خیر.
- قطر اسمی، گام رزوه یا تعداد رزوه در هر اینچ و نوع رزوهٔ مورد نیاز را از روی نقشه یا قطعهٔ متصلشونده تأیید کنید.
- نوع نوک و سبک رزوه را با توجه به مادهٔ مورد نظر بررسی کنید: چوب، فلز از پیش رزوهشده، ورق نازک یا پلاستیک ممکن است رویکردهای متفاوتی نیاز داشته باشند.
- سبک سر پیچ، نوع دریچهٔ گشتاور (drive)، شرایط نشستن (seating)، و طول مؤثر گرفت (usable grip length) را تأیید کنید.
- ارتعاش، مواجهه با خوردگی، جهت بار واردشده و اینکه آیا اتصال در آینده باز و دوباره بسته میشود یا خیر را در نظر بگیرید.
- برای خرید تولیدی، از مستندات ابعادی و موادی که با کاربرد ذکرشده مطابقت دارد درخواست کنید، نه اینکه فقط به یک عکس یا اندازه اسمی اکتفا کنید.
آشنایی با ساختار رشتههای پیچ را به یک عادت عملی تبدیل کنید
مفیدترین عادت این است که رشتهٔ پیچ را بهجای یک مارپیچ تزئینی، بهعنوان یک هندسهٔ جفتشونده در نظر بگیرید. قله، ریشه، شیب، گام، پیشروی و قطرهای کاری توضیح میدهند که چرا یک پیچ بهراحتی وارد میشود، گیر میکند، بار را تحمل میکند یا قطعهٔ جفتشونده را آسیب میزند. این اصطلاحات همچنین برای تیمهای مهندسی، کیفیت و خرید واژگان مشترکی فراهم میکنند وقتی نمونهای با نقشه مطابقت ندارد.
اگر کاربرد شامل بارهای غیرمعمول، خدمات حیاتی از نظر ایمنی یا استاندارد رشتهای ناشناخته باشد، پیش از نصب، الزامات را با نقشهٔ مربوطه، استاندارد و بازبینی فنی تأیید کنید. برای کارهای معمولی، چند بررسی دقیق در ابتدا معمولاً سریعتر از رفع مشکل پیچِ خراب یا نامتناسب در ادامه است.

