 EN


Forståelse av skruetråd-anatomi og hvorfor det er viktig i praksis
En skrue er lett å overse inntil en forbindelse blir slitt, klemmer seg fast, løsner eller skader materialet rundt den. Hodeformen er kanskje det synlige trekket, men gjengen er det som omsetter rotasjon til festekraft. Å forstå grunnleggende skruanatomi gjør det lettere å lese en tegning, sammenligne to deler som ser like ut og velge en festemåte som passer materialet og bruksforholdene.
Fra et festemiddelvalg-perspektiv er et nyttig utgangspunkt ikke bare «Hvilken skrue er sterkest?». Det er: hvilket materiale skal festes sammen, hvilken gjeng passer til det, og hvilke belastnings-, vibrasjons-, korrosjons- og vedlikeholdsforhold vil forbindelsen utsettes for? En gjeng som fungerer godt i forhåndsgjenget stål kan være et dårlig valg for mykt tre, tynn plåt eller en montering som skal demonteres flere ganger.
Gjengprofilen: fem egenskaper verdt å kjenne igjen
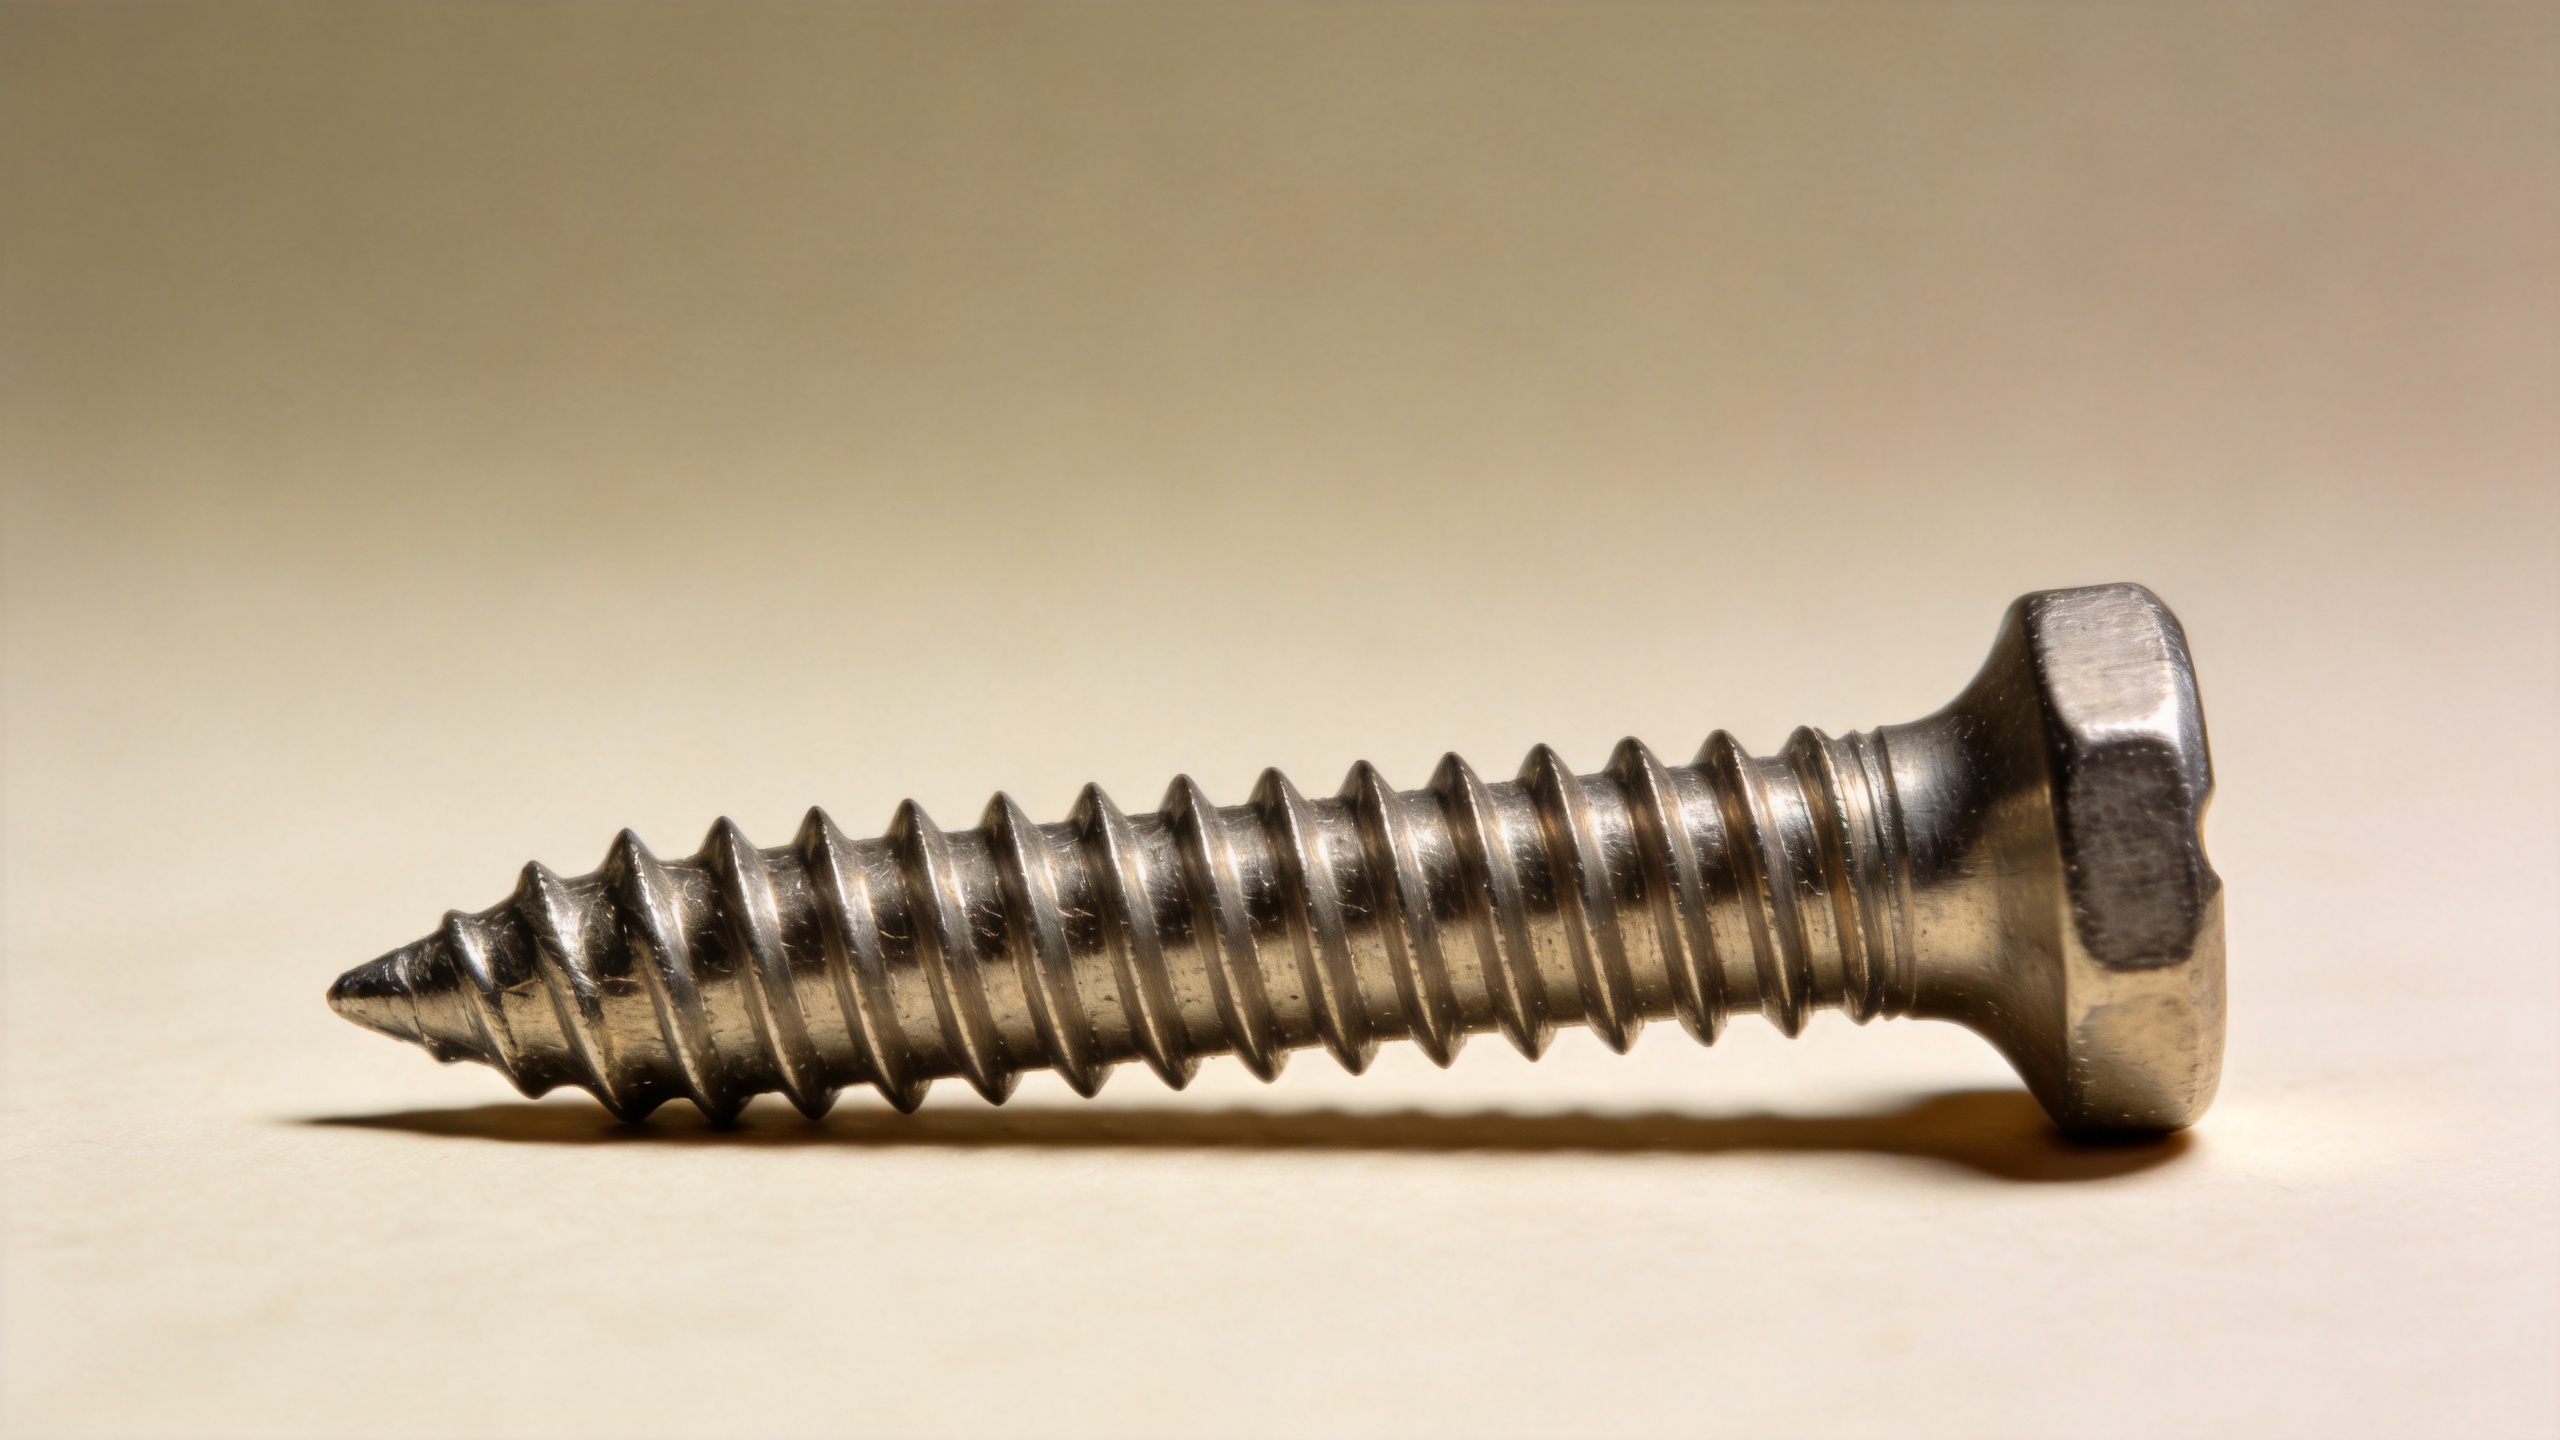
Tenk deg å se på en skrue fra siden og forstørre én vinding av den spirkelformede kanten. Denne tverrsnittsformen er trådprofilen. Geometrien til profilen styrer hvordan skruen går inn i materialet, kommer i kontakt med en tilsvarende tråd og motstår uttrekk eller løsning.
- Topp: det høyeste punktet på den ytre tråden. På en slitt eller skadet skrue kan flattede eller skåretoppene gjøre starten og innføringen mindre forutsigbar.
- Bunn: det laveste punktet i rillen mellom to nabotråder. Formen på bunnen påvirker profilens dybde og bestemmer hvor mye materiale som gjenstår ved trådbunnen.
- Flanker: de skrå sidene som forbinder hver topp med den nærmeste bunnen. I en sammenmontert forbindelse er flankene de flatene som bærer mye av kontaktkraften.
- Trådvinkel: vinkelen mellom de to flankene. Den inngår i trådformen, så to festeskruer med tilsvarende ytterdiameter kan likevel være inkompatible.
- Tråddybde: avstanden fra topp til bunn. Dypere utseende gjenger kan være nyttige i noen materialer, men dybde alene avgjør ikke om en skrue er egnet for oppgaven.
Disse betegnelsene er praktiske, ikke akademiske. Hvis en forbindelse føles ru før den sitter ordentlig, bør du inspisere de første toppene og flankene i stedet for å øke dreiemomentet ytterligere. Å tvinge en skadet gjenget del kan etterlate merker på den tilsvarende delen og gjøre senere inspeksjon vanskeligere.
Diameter, stigning og stigningslengde: Dimensjonene som definerer passform
En skrue beskrives ofte ved en nominalstørrelse, men dette enkle tallet er ikke en fullstendig gjengespesifikasjon. Tre diameterbegreper er spesielt nyttige. Den hoveddiameter er ytre diameteren målt over toppene på en ytre gjenget del. Den lille diameter måles nær bunnen. Den stigningsdiameter er en effektiv diameter knyttet til det punktet der de motsatte flankene møtes. I praksis bekrefter en tilsvarende ytre diameter alene ikke at to gjengede deler vil monteres korrekt.
Avstand er den aksiale avstanden fra ett gjengtråd til det neste tilsvarende punktet. Metriske gjenger beskrives vanligvis ved hjelp av stigning, mens tommebaserte gjenger ofte beskrives ved antall gjenger per tomme. De beskriver samme avstand på ulike måter. En finere stigning gir flere gjengvindinger langs en gitt lengde; en grovere stigning plasserer dem lenger fra hverandre. Ingen av delene er universelt bedre. Det riktige valget avhenger av materialet, ønsket inngrep, fremstillingsstandard og bruksforhold.
Forveksle ikke stigning med bly . Stigning (lead) er den aksiale avstanden en skrue beveger seg fremover i én hel omdreining. For en typisk skrue med én start er stigning og stigning (pitch) like store. Ved flere starts er stigningen større enn stigningen (pitch). Denne forskjellen er viktig i mekanismer som er utformet for rask lineær bevegelse, selv om mange dagligdagse festeskruer har én start.
Hvorfor en skrue som ser lik ut kan oppføre seg annerledes
Gjengegeometri må fungere sammen med materialet den skrus inn i. En tRE SKRUER er ment å danne og holde i trefiber. Spissen og trådformen er valgt med tanke på gjennomtrengning og uttrekk i et materiale som varierer etter treslag, tetthet, fuktighet og fiberretning. Førbohringsveiledning bør derfor følge den faktiske skruen, tretilstanden og produsentens anbefalinger, snarere enn en generell regel hentet fra et annet prosjekt.
Amaskinskruer brukes vanligvis sammen med en forhåndslaget intern tråd, en mutter eller en annen forberedt tilpasset komponent. Her må stigning, diameter, trådform og passform være kompatible. Kryss-tråding skjer vanligvis ved starten, når skruen er feiljustert eller delene har inkompatible tråder. Start skruen manuelt der tilgang tillater det; hvis den ikke dreier seg jevnt de første runden, stopp og bekreft spesifikasjonen i stedet for å tvinge den gjennom motstand.
Aselvgjengende skrue skaper eller danner sin mottråd under montering. Dette kan forenkle montering i platematerialer eller egnet plast, men fjerner ikke behovet for å kontrollere hullstørrelse, materialtykkelse og dreiemoment ved montering. Hvis underlaget er for tynt, for hardt eller ikke støttet, kan forbindelsen kanskje ikke oppnå den nødvendige innvirkningen for anvendelsen. Dette er et godt eksempel på hvorfor uttrykket «selvgangende» beskriver en funksjon, ikke en universell løsning.
Hodeform påvirker fortsatt den trådede forbindelsen
Tråd-anatomi fungerer ikke isolert. Hodet avgjør hvordan klemkraften overføres og om delen kan ligge flatt, stikke ut eller akseptere et verktøy i et begrenset rom. En hexpakkeskru , for eksempel, velges ofte der ekstern verktøytilgang og høyere monteringsdreiemoment er passende. Det sier imidlertid ingenting om dens stigning, materiale, belægning eller trådklasse. Behandle hodeform som én av flere valgvariabler sammen med trådspecifikasjonen.
Bruken av skrueklemmer, samlet tykkelse på forbindelsen og lengden på den utvridde delen av skruens skaft kan også være avgjørende. En skrue som går til bunns før flata blir klemt sammen, løses ikke ved å øke dreiemomentet ytterligere. På samme måte kan et gjengesegment som griper for lite i materialet svikte, selv om skruens hode ser stramt ut. Når du vurderer en tegning eller et prøveeksemplar, sjekk den beregnede gripelengden og den tilgjengelige gjengeinngrepslengden før du velger en størrelse.
En feltkontrolliste før montering eller innkjøp av en skrue
- Identifiser grunnmaterialet og om det har en forberedt intern gjeng.
- Bekreft den nominelle diameteren, gjengeavstanden (pitch) eller antall ganger per tomme (threads-per-inch), samt den nødvendige gjengeformen fra tegningen eller det tilhørende delen.
- Sjekk spissen og gjengeformen mot det aktuelle materialet: tre, for-gjenget metall, plater eller plast kan kreve ulike tilnærminger.
- Bekreft hodeform, drivtype, krav til seting og bruksbar gripelengde.
- Vurder vibrasjonsbelastning, korrosjonsutsatt miljø, belastningsretning og om forbindelsen vil bli demontert og montert på nytt.
- For produksjonsinnkjøp, be om dimensjonell og materiell dokumentasjon som samsvarer med den angitte anvendelsen, i stedet for å stole på et bilde eller en nominell størrelse alene.
Gjør trådanatomi til en praktisk vanne
Den mest nyttige vanen er å behandle en skruegjenget del som en passende geometri, ikke som en dekorativ spiral. Topp, bunn, flanker, pitch, lead og de funksjonelle diameterne forklarer hvorfor en festeskru kan settes inn smidig, klemmes fast, bærer last eller skader den tilsvarende komponenten. De gir også ingeniør-, kvalitets- og innkjøpslag et felles språk når et prøveeksemplar ikke samsvarer med tegningen.
Hvis anvendelsen innebär uvanlige belastninger, sikkerhetskritisk drift eller en ukjent gjenget standard, bekreft kravet med den aktuelle tegningen, standarden og den tekniske vurderingen før montering. For vanlig arbeid er noen nøye sjekker i begynnelsen vanligvis raskere enn å rette opp en skadet eller feilpasset skru senere.

