 EN


पेंच के धागे की रचना को समझना और व्यावहारिक उपयोग में इसका महत्व
एक स्क्रू को अक्सर नज़रअंदाज़ कर दिया जाता है, जब तक कि कोई जॉइंट नहीं खुल जाता, फँस नहीं जाता, ढीला नहीं पड़ जाता या उसके चारों ओर के सामग्री को क्षतिग्रस्त नहीं कर देता। सिर दृश्यमान विशेषता हो सकता है, लेकिन थ्रेड ही घूर्णन को पकड़ने के बल में बदलता है। एक स्क्रू की मूल रचना को समझना ड्रॉइंग पढ़ने, दो समान दिखने वाले भागों की तुलना करने और उस फास्टनिंग विधि का चयन करने में आसानी प्रदान करता है जो सामग्री और सेवा की स्थितियों के अनुकूल हो।
फास्टनर-चयन के दृष्टिकोण से, उपयोगी आरंभ बिंदु केवल यह नहीं है कि “कौन सा स्क्रू सबसे मज़बूत है?” बल्कि यह है: कौन सी सामग्री को जोड़ा जा रहा है, उससे कौन सा थ्रेड मिलेगा, और जॉइंट को किस प्रकार का भार, कंपन, संक्षारण और रखरखाव की स्थितियों का सामना करना पड़ेगा? एक थ्रेड जो पूर्व-थ्रेडेड स्टील में अच्छा काम करता है, वह मुलायम लकड़ी, पतली शीट या बार-बार उपयोग की जाने वाली असेंबली के लिए एक खराब विकल्प हो सकता है।
थ्रेड प्रोफ़ाइल: पहचानने योग्य पाँच विशेषताएँ
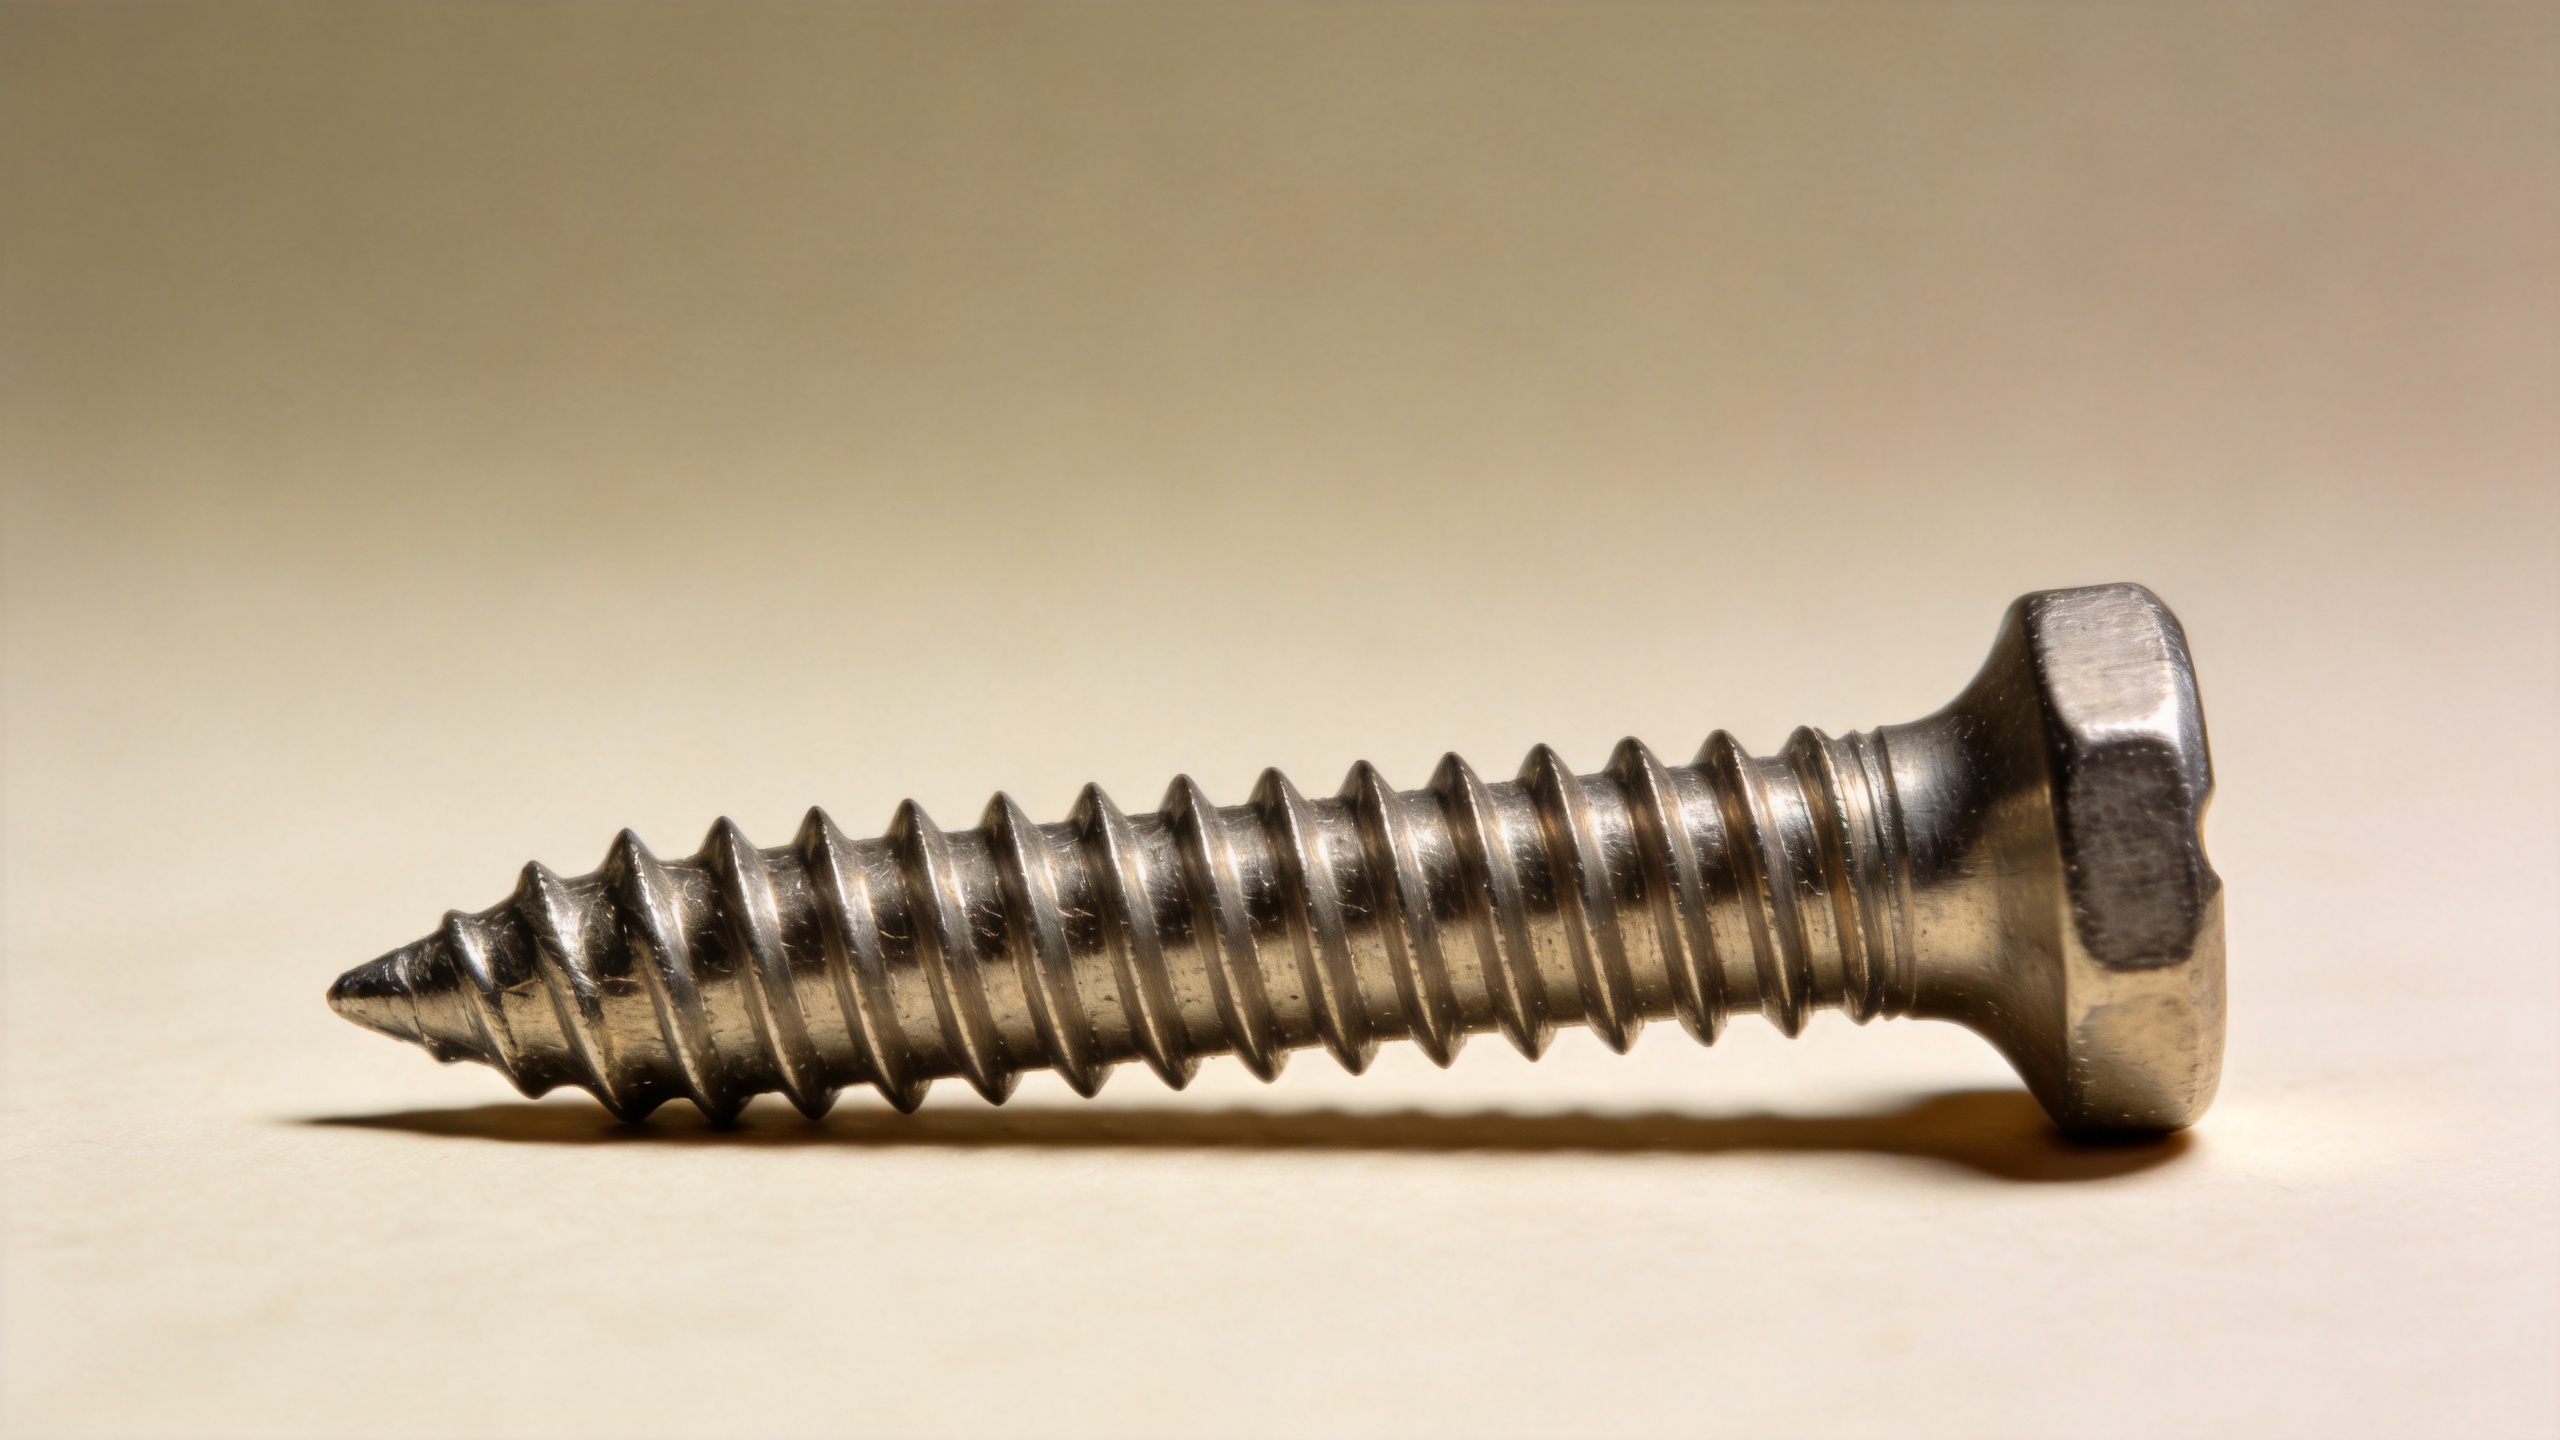
कल्पना कीजिए कि आप एक पेंच को तरफ से देख रहे हैं और उसकी एक घुमावदार कुंडली को बड़ा कर रहे हैं। यह क्रॉस-सेक्शन थ्रेड प्रोफाइल है। इसकी ज्यामिति नियंत्रित करती है कि पेंच किस प्रकार किसी सामग्री में प्रवेश करता है, किसी संगत थ्रेड के साथ संपर्क में आता है, और खींचे जाने या ढीला होने का प्रतिरोध कैसे करता है।
- शिखर: बाहरी थ्रेड का उच्चतम बिंदु। किसी पहने हुए या क्षतिग्रस्त पेंच पर, चपटे या कटे हुए शिखर प्रारंभ और संलग्नता को कम भरोसेमंद बना सकते हैं।
- मूल: आसन्न थ्रेड्स के बीच खाँचे का निम्नतम बिंदु। मूल का आकार प्रोफाइल की गहराई में योगदान देता है और यह प्रभावित करता है कि थ्रेड के आधार पर कितनी सामग्री शेष रहती है।
- फ्लैंक: प्रत्येक शिखर को उसके निकटवर्ती मूल से जोड़ने वाले झुके हुए किनारे। किसी संलग्न जोड़ में, फ्लैंक वे सतहें हैं जो अधिकांश संपर्क भार वहन करती हैं।
- थ्रेड कोण: दोनों फ्लैंक के बीच का कोण। यह थ्रेड रूप का एक भाग है, अतः दो फास्टनर्स जिनका बाहरी व्यास समान हो, फिर भी असंगत हो सकते हैं।
- थ्रेड गहराई: शिखर से मूल तक की दूरी। कुछ सामग्रियों में गहरे दिखने वाले धागे उपयोगी हो सकते हैं, लेकिन केवल गहराई यह निर्धारित नहीं करती कि कोई पेंच कार्य के लिए उपयुक्त है या नहीं।
ये लेबल व्यावहारिक हैं, अकादमिक नहीं। यदि कोई जोड़ बैठने से पहले खुरदुरा महसूस करता है, तो अधिक टॉर्क लगाने के बजाय पहले कुछ शिखरों और पार्श्वों का निरीक्षण करें। क्षतिग्रस्त धागे को जबरदस्ती फिट करने से साथी भाग पर निशान लग सकता है और बाद में निरीक्षण कठिन हो सकता है।
व्यास, पिच और लीड: फिट को परिभाषित करने वाले आयाम
एक पेंच को अक्सर एक नाममात्र आकार द्वारा वर्णित किया जाता है, लेकिन वह एकल संख्या पूर्ण धागा विनिर्देश नहीं है। तीन व्यास विचार विशेष रूप से उपयोगी हैं। मुख्य व्यास बाहरी धागे के शिखरों के पार बाहरी व्यास है। लघु व्यास मूल के निकट मापा जाता है। पिच व्यास यह एक प्रभावी व्यास है जो विपरीत पार्श्वों के मिलने के स्थान से संबंधित है। व्यवहार में, केवल स्पष्ट बाहरी व्यास के मिलान से यह पुष्टि नहीं होती कि दो धागेदार भाग सही ढंग से असेंबल होंगे।
पिच यह एक धागे से अगले संबंधित बिंदु तक की अक्षीय दूरी है। मीट्रिक धागों का वर्णन आमतौर पर पिच दूरी द्वारा किया जाता है, जबकि इंच-आधारित धागों का वर्णन अक्सर प्रति इंच धागों की संख्या द्वारा किया जाता है। वे एक ही अंतराल का विभिन्न तरीकों से वर्णन करते हैं। एक सूक्ष्म पिच दिए गए लंबाई के भीतर अधिक धागा घुमाव रखती है; एक मोटी पिच उन्हें अधिक दूरी पर अलग करती है। इनमें से कोई भी सार्वभौमिक रूप से श्रेष्ठ नहीं है। सही विकल्प सामग्री, आवश्यक संलग्नता, निर्माण मानक और उपयोग की स्थितियों पर निर्भर करता है।
पिच को सीसा से भ्रमित न करें। लीड एक पूर्ण चक्कर में एक स्क्रू द्वारा अक्षीय रूप से कितनी दूरी तय की जाती है। एक विशिष्ट एकल-शुरुआत स्क्रू के लिए, पिच और लीड समान होते हैं। बहु-शुरुआत वाले स्क्रू में, लीड पिच से अधिक होता है। यह अंतर तेज़ रैखिक यात्रा के लिए डिज़ाइन की गई यांत्रिकी में महत्वपूर्ण है, हालाँकि कई दैनिक फास्टनिंग स्क्रू एकल-शुरुआत होते हैं।
एक ही दिखने वाले स्क्रू के विभिन्न व्यवहार क्यों हो सकते हैं
धागा ज्यामिति को उस सामग्री के साथ काम करना होता है जिसमें यह लगाया जाता है। एक लकड़ी का स्क्रू लकड़ी के रेशों में बनने और बने रहने के लिए इसका उपयोग किया जाता है। इसके सिरे और धागे के रूप का चुनाव उस सामग्री में प्रवेश और खींचे जाने के व्यवहार के आधार पर किया जाता है, जो लकड़ी की प्रजाति, घनत्व, नमी और दाने की दिशा के अनुसार बदलती है। इसलिए, प्री-ड्रिल्ड छेद के मार्गदर्शन के लिए वास्तविक पेंच, लकड़ी की स्थिति और निर्माता की सिफारिशों का पालन करना चाहिए, न कि किसी अन्य कार्य से कॉपी किया गया सामान्य नियम।
ए मशीन स्क्रू आमतौर पर इसका उपयोग एक पूर्व-निर्मित आंतरिक धागे, एक नट या किसी अन्य तैयार किए गए मिलान विशेषता के साथ किया जाता है। यहाँ, पिच, व्यास, धागे का रूप और फिट दोनों को सहमत होना चाहिए। क्रॉस-थ्रेडिंग आमतौर पर शुरुआत में होती है, जब पेंच गलत संरेखित होता है या भागों के धागे असंगत होते हैं। जहाँ तक पहुँच संभव हो, इसे हाथ से शुरू करें; यदि पहले कुछ चक्करों में यह सुचारू रूप से नहीं घूमता है, तो रोकें और प्रतिरोध के माध्यम से धकेलने के बजाय विनिर्देशन की पुष्टि करें।
ए सेल्फ टैपिंग स्क्रू यह अपने स्थापना के दौरान अपना मेटिंग थ्रेड बनाता या गठित करता है। यह शीट सामग्री या उपयुक्त प्लास्टिक्स में असेंबली को सरल बना सकता है, लेकिन यह छिद्र के आकार, सामग्री की मोटाई और ड्राइविंग टॉर्क को नियंत्रित करने की आवश्यकता को समाप्त नहीं करता है। यदि सब्सट्रेट बहुत पतला, बहुत कठोर या असमर्थित है, तो जोड़ आवश्यक एंगेजमेंट प्राप्त नहीं कर सकता है। यह एक अच्छा उदाहरण है कि क्यों 'सेल्फ टैपिंग' शब्द एक कार्य का वर्णन करता है, न कि कोई सार्वभौमिक समाधान।
हेड शैली अभी भी थ्रेडेड जोड़ को प्रभावित करती है
थ्रेड का शरीर-विज्ञान अकेले काम नहीं करता है। हेड निर्धारित करता है कि क्लैम्प लोड कैसे लगाया जाता है और क्या भाग समतल बैठ सकता है, ऊपर उठ सकता है, या सीमित स्थान में उपकरण को स्वीकार कर सकता है। एक हेक्स स्क्रू , उदाहरण के लिए, अक्सर उन स्थितियों में चुना जाता है जहाँ बाहरी व्रेंचिंग पहुँच और उच्च स्थापना टॉर्क उपयुक्त होते हैं। यह आपको इसके पिच, सामग्री, कोटिंग या थ्रेड क्लास के बारे में कुछ भी नहीं बताता है। हेड शैली को थ्रेड विनिर्देश के साथ एक चयन चर के रूप में मानें।
वॉशर का उपयोग, जॉइंट स्टैक की मोटाई, और अनथ्रेडेड शैंक की लंबाई भी महत्वपूर्ण हो सकती है। यदि कोई स्क्रू चेहरों के क्लैम्प होने से पहले ही नीचे तक जा जाता है, तो अतिरिक्त टॉर्क से उसे ठीक नहीं किया जा सकता। इसी तरह, यदि थ्रेड बहुत कम सामग्री में एंगेज होता है, तो भी वह विफल हो सकता है, भले ही सिर कसा हुआ दिखाई दे। किसी ड्रॉइंग या नमूने की समीक्षा करते समय, किसी आकार का चयन करने से पहले अभिप्रेत ग्रिप लंबाई और उपलब्ध थ्रेड एंगेजमेंट की जाँच करें।
एक क्षेत्र चेकलिस्ट — जब आप कोई स्क्रू स्थापित या स्रोत करने जा रहे हों
- आधार सामग्री की पहचान करें और यह सुनिश्चित करें कि क्या उसमें तैयार आंतरिक थ्रेड है।
- ड्रॉइंग या मिलान वाले भाग से नॉमिनल व्यास, पिच या प्रति इंच थ्रेड्स, और आवश्यक थ्रेड फॉर्म की पुष्टि करें।
- अभिप्रेत सामग्री के अनुसार बिंदु और थ्रेड शैली की जाँच करें: लकड़ी, पूर्व-टैप किया गया धातु, शीट, या प्लास्टिक के लिए अलग-अलग दृष्टिकोण की आवश्यकता हो सकती है।
- हेड शैली, ड्राइव एक्सेस, सीटिंग आवश्यकता, और उपयोग में लाई जा सकने वाली ग्रिप लंबाई की पुष्टि करें।
- कंपन, संक्षारण के संपर्क, भार की दिशा, और यह विचार करें कि क्या जॉइंट को हटाया और फिर से असेंबल किया जाएगा।
- उत्पादन खरीद के लिए, केवल एक फोटो या सामान्य आकार पर भरोसा किए बिना, घोषित अनुप्रयोग के अनुरूप आयामी और सामग्री प्रलेखन के लिए अनुरोध करें।
थ्रेड एनाटॉमी को एक व्यावहारिक आदत बनाएँ
सबसे उपयोगी आदत यह है कि एक स्क्रू थ्रेड को एक संयुग्मित ज्यामिति के रूप में देखा जाए, न कि केवल एक सजावटी सर्पिल के रूप में। शिखर, मूल, पार्श्व, पिच, लीड और कार्यकारी व्यास यह स्पष्ट करते हैं कि एक फास्टनर क्यों सुग्राही रूप से प्रवेश करता है, फँस जाता है, भार वहन करता है, या संयुग्मित घटक को क्षतिग्रस्त कर देता है। ये शब्द इंजीनियरिंग, गुणवत्ता और खरीद टीमों को एक साझा शब्दावली प्रदान करते हैं जब कोई नमूना ड्रॉइंग के अनुरूप नहीं होता है।
यदि अनुप्रयोग में असामान्य भार, सुरक्षा-महत्वपूर्ण सेवा या अपरिचित थ्रेड मानक शामिल है, तो स्थापना से पहले प्रासंगिक ड्रॉइंग, मानक और तकनीकी समीक्षा के साथ आवश्यकता की पुष्टि करें। सामान्य कार्य के लिए, शुरुआत में कुछ सावधानीपूर्ण जाँच करना आमतौर पर बाद में एक खराब या गलत मिलान वाले स्क्रू से उबरने की तुलना में तेज़ होता है।

