 EN

Cómo resolver el aflojamiento de sujetadores en equipos sometidos a ciclos térmicos
Un elemento de fijación que se afloja tras repetidos ciclos de calentamiento y enfriamiento normalmente indica un problema del sistema de unión, no simplemente un problema de par de apriete. En equipos de producción, la variación de temperatura modifica la relación entre el tornillo, las piezas sujetas, los recubrimientos y las superficies de apoyo. Si la carga de sujeción disminuye, el elemento de fijación puede experimentar pequeños movimientos que, con el tiempo, derivan en un aflojamiento visible, fugas, desviación de alineación o una parada no planificada.
Como regla práctica de mantenimiento, comience por la evidencia, no por reapretar reiteradamente el mismo elemento de fijación. Registre la ubicación de la unión, el rango de temperatura, el historial de paradas, el método de apriete y el orden en que aparece el aflojamiento. Este registro ayuda a distinguir la relajación térmica de la vibración, el asentamiento, el daño en las roscas o un error en el proceso de ensamblaje.
¿Por qué un elemento de fijación pierde carga de sujeción durante los ciclos térmicos?
Una unión atornillada funciona porque el elemento de fijación se estira y comprime la pila de piezas sujetas. La precarga resultante mantiene las piezas unidas. Durante una variación de temperatura, cada componente se expande o contrae según su material, su longitud y su temperatura local. Si el elemento de fijación y las piezas sujetas no se desplazan en la misma cantidad, la precarga cambia. Una unión puede parecer segura a la temperatura de instalación, pero perder carga de sujeción útil tras varios ciclos operativos.
La combinación de materiales es relevante. Por ejemplo, el aluminio y el acero inoxidable tienen coeficientes distintos de dilatación térmica; una fuente técnica cita aproximadamente 23,6 ppm/°C para el aluminio y 16,3 ppm/°C para el acero inoxidable. Esa comparación tiene carácter ilustrativo, no de cálculo de diseño, pero muestra por qué una unión de materiales mixtos requiere mayor atención que una unión de un solo material. Un tornillo de acero inoxidable puede ser adecuado frente a la corrosión, aunque aún así exija verificar la incompatibilidad de dilatación, la selección de arandelas y la precarga objetivo.
Los ciclos térmicos también revelan el asentamiento en la unión. Las superficies rugosas de los cojinetes, la pintura, las juntas blandas, las rebabas y la compresión de los recubrimientos pueden aplanarse tras el ensamblaje. Este asentamiento reduce el estiramiento del elemento de fijación. Una vez que la unión ya no dispone de fuerza de sujeción suficiente, las vibraciones o las cargas laterales pueden provocar deslizamientos microscópicos. Es entonces cuando un tornillo roscado puede aflojarse incluso si el par de apriete original parecía correcto.
Diagnosticar el modo de fallo antes de seleccionar una solución
No tratar cada elemento de fijación flojo como un suceso idéntico. Emplear una inspección estructurada para determinar qué fuerza está modificando la unión.
- Cartografiar el patrón. Observar si el aflojamiento ocurre en zonas calientes, cerca de calentadores, al lado de tuberías industriales o únicamente en un lado del bastidor. Un patrón de ubicación suele indicar un gradiente térmico o una diferencia de rigidez en la unión.
- Revisar el historial de temperaturas. Compare la temperatura normal de funcionamiento, la velocidad de arranque, la velocidad de enfriamiento y cualquier sobrepaso. Un sujetador ubicado cerca de una fuente de calor puede experimentar una temperatura distinta a la de la estructura de soporte.
- Inspeccione el conjunto sujeto. Busque marcas de contacto, zonas pulidas de contacto, residuos por vibración, recubrimientos comprimidos, arandelas agrietadas, extrusión de juntas o agujeros alargados. Estas observaciones ayudan a identificar movimiento, más que un simple subapriete.
- Verifique el método de instalación. Confirme el estado del lubricante especificado, la calibración de la herramienta, la secuencia de apriete y el procedimiento de par de apriete o ángulo. El par es una indicación indirecta de la precarga; por tanto, un cambio en la condición superficial puede alterar el resultado.
- Mida lo que sea práctico. Para uniones críticas, utilice un método documentado de verificación de la precarga adecuado al ensamblaje. Vuelva a comprobarlo tras un ciclo térmico representativo, en lugar de confiar únicamente en una lectura a temperatura ambiente.
Corregir la unión, no solo el síntoma
Establecer una precarga adecuada a las condiciones de funcionamiento
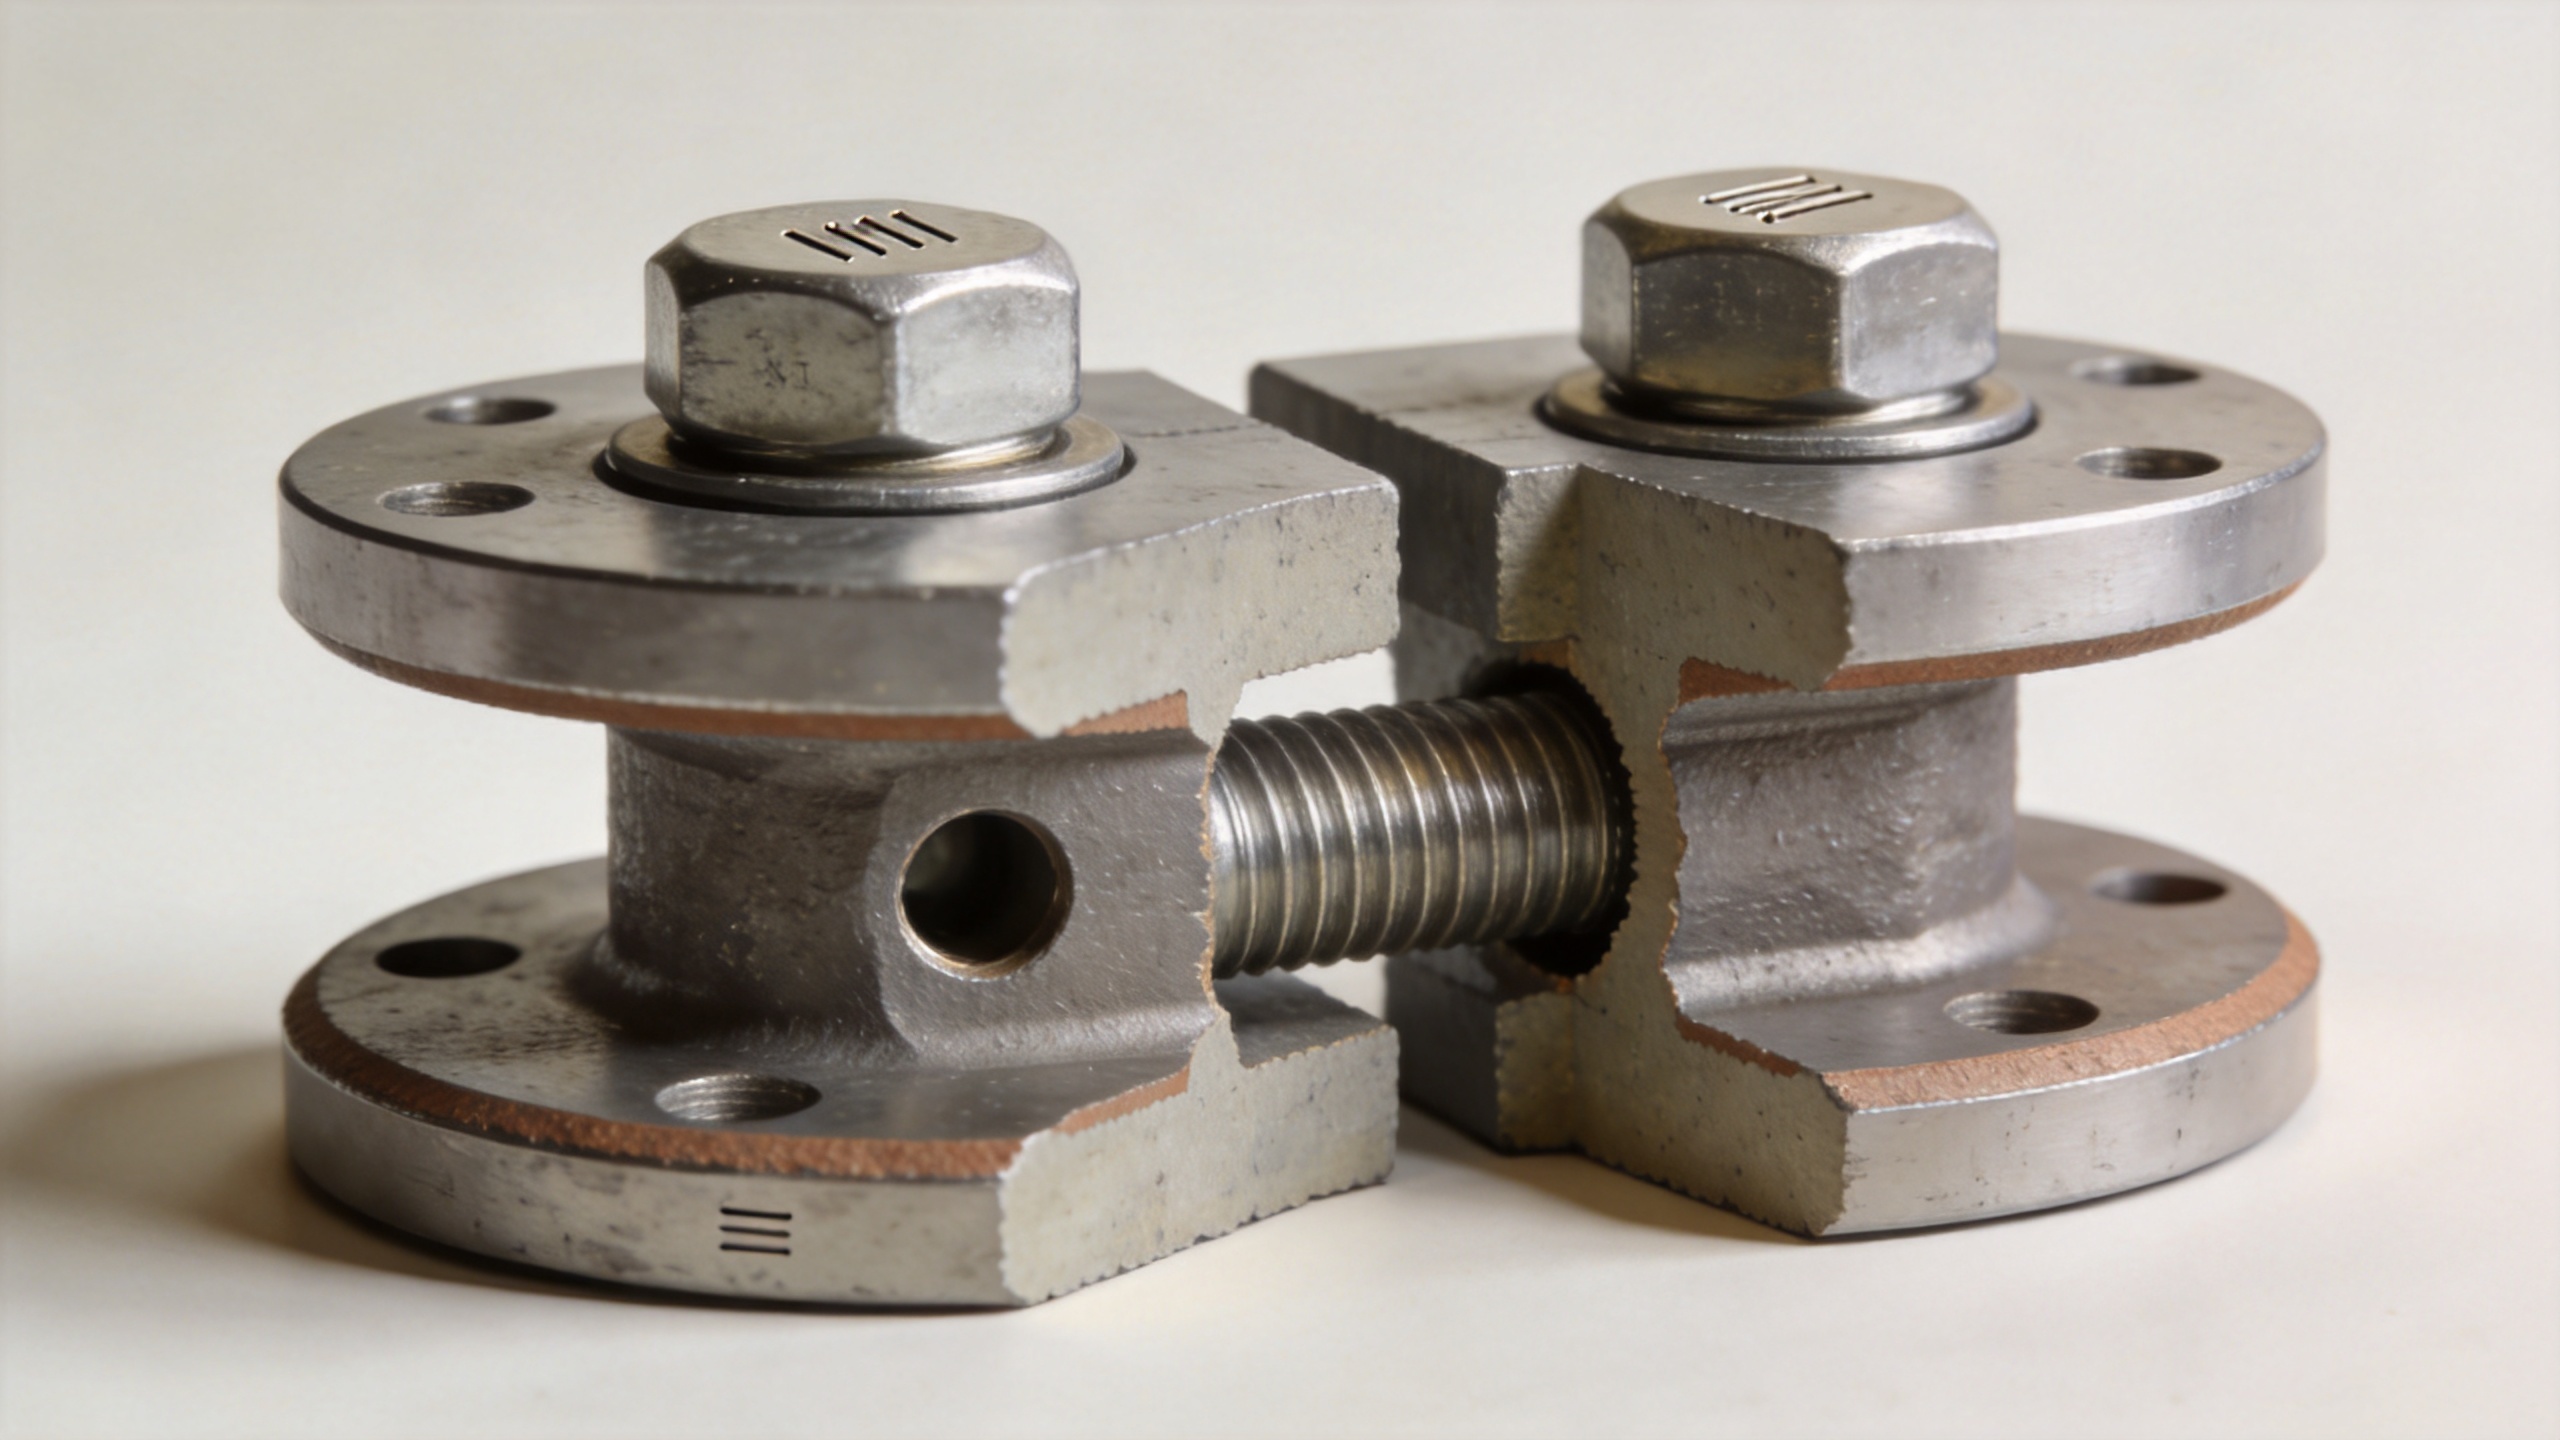
El elemento de fijación debe proporcionar una carga de sujeción suficiente para evitar la separación o el deslizamiento de las interfaces de la unión dentro del rango previsto de cargas térmicas y de servicio. Revisar el plano de montaje, las calidades de los materiales, el área de apoyo y los requisitos de seguridad con el ingeniero responsable. Aumentar el par de apriete sin verificar la capacidad del roscado, la fricción, el comportamiento de la junta o la deformación plástica puede intercambiar el aflojamiento por daños. La selección de un elemento de fijación mecánico debe considerar la unión completa, incluyendo la tuerca, la arandela, el acabado superficial y el método de apriete.
Reducir el movimiento diferencial en la pila
Cuando la incompatibilidad térmica es el factor principal, evalúe los materiales y la geometría conjuntamente. Una longitud de agarre mayor puede modificar la flexibilidad de la unión; una disposición adecuada de arandelas puede distribuir la tensión de apoyo; y un material revisado para el separador o el manguito puede alterar la respuesta del conjunto. La opción apropiada depende de la trayectoria de carga y de la temperatura, por lo que debe validar cualquier cambio en un conjunto instrumentado o supervisado de cerca antes de aplicarlo a toda la flota.
Aborde el asentamiento y el estado de la superficie de apoyo
Elimine rebabas y recubrimientos inestables de las interfaces de apoyo donde la especificación de la unión lo permita. Utilice superficies de apoyo planas y compatibles, y asegúrese de que la cabeza del tornillo o la tuerca se asiente correctamente. Si se requiere una capa blanda, incluya su comportamiento bajo compresión en el diseño de la unión. Un tornillo personalizado o una geometría personalizada de arandela pueden ser adecuados cuando las dimensiones estándar de apoyo no soportan el conjunto requerido, pero su material y su forma de rosca aún deben someterse a revisión técnica.
Agregue resistencia a la rotación únicamente después de comprender la precarga
Las características de bloqueo de rosca, las tuercas de par prevaleciente, los sistemas de arandelas de bloqueo en cuña, el alambre de seguridad u otros métodos de retención pueden resultar útiles cuando una unión experimenta vibración tras la pérdida térmica de la precarga. Estos métodos no sustituyen la carga de sujeción. Seleccione un método de retención que siga siendo compatible con la temperatura, los fluidos de servicio, las prácticas de inspección y el acceso para mantenimiento. Si la unión debe abrirse con frecuencia, documente los límites de reutilización del sujetador y del elemento de bloqueo seleccionados.
Utilice un plan controlado de reapriete y validación
Un reapriete único puede ocultar un problema no resuelto. En su lugar, establezca un plan controlado. Primero, sustituya las roscas dañadas, las arandelas deformadas y las piezas que muestren desgaste por vibración o corrosión severa. Monte la unión en las condiciones y secuencia especificadas. Marque el sujetador y la superficie adyacente para que cualquier rotación posterior sea visible. A continuación, haga funcionar el equipo durante un ciclo representativo de calentamiento y enfriamiento, e inspecciónelo en intervalos definidos.
Los criterios de aceptación deben ser específicos: sin rotación de la marca de testigo, sin pérdida de la función requerida, sin fugas nuevas y sin cambios inaceptables en la medición de verificación aprobada. Si el movimiento continúa, compare el resultado con el registro de inspección. La rotación continua cerca de una fuente de calor indica una distribución de temperatura desigual o una diferencia en la expansión; el movimiento en muchos puntos de unión puede indicar un problema en el proceso de instalación o en la superficie de apilamiento.
Incorpore las verificaciones de ciclos térmicos en el mantenimiento
Los equipos de equipos obtienen resultados más útiles cuando las verificaciones de ciclos térmicos forman parte del mantenimiento planificado. Mantenga un registro de uniones para las ubicaciones donde un elemento de fijación esté expuesto a ciclos repetidos de arranque y parada. Incluya la combinación de materiales, la zona de temperatura, la especificación de apriete, el método de bloqueo, el intervalo de inspección y los hallazgos previos. Esto convierte una queja recurrente de elementos de fijación flojos en una tarea de fiabilidad trazable.
Para equipos nuevos o modificados, revise las uniones críticas antes de la puesta en servicio. Confirme que se consideraron conjuntamente el material especificado del sujetador, los materiales sujetos, el rango esperado de temperaturas y las cargas de servicio. Cuando las condiciones sean inciertas, utilice un montaje piloto e inspéctelo tras los primeros ciclos térmicos. Este enfoque brinda a los equipos de mantenimiento e ingeniería una base para perfeccionar la unión antes de que la operación rutinaria amplifique una pequeña pérdida de carga de sujeción.
Conclusión principal
La aflojamiento de los sujetadores bajo ciclos térmicos generalmente se resuelve restaurando una carga de sujeción estable y limitando el movimiento relativo en todo el rango de temperaturas de operación. Diagnostique el patrón, inspeccione la pila de materiales sujetos, verifique el método de montaje y valide la unión corregida tras un ciclo representativo. Una característica de retención del sujetador puede apoyar la solución, pero la respuesta duradera comienza con una unión que conserve su precarga cuando el equipo se calienta y enfría.

