 EN

熱サイクルを受ける機器における締結部品の緩み(バックアウト)の対策方法
繰り返しの加熱・冷却サイクル後に徐々に緩んでいく締結部は、単なるトルク不足というより、むしろ接合系全体の問題を示しています。製造設備では、温度変化によってボルトと被締結部材、コーティング、支持面との間の関係が変化します。軸力が低下すると、締結部に微小な動きが生じ、それがやがて目視可能な緩み、漏れ、位置ずれ、あるいは予期せぬ停止につながることがあります。
実践的な保守の原則として、同じ締結部を繰り返し再締めするのではなく、まず事実に基づいた確認から始めます。接合部の位置、使用温度範囲、停止履歴、締付け方法、および緩みが発生する順序を記録してください。こうした記録により、熱弛緩と振動、嵌合沈み、ねじ山の損傷、あるいは組立工程上の誤りを区別できます。
熱サイクル中に締結部の軸力が低下する理由
ボルト結合は、締結部品(ファスナー)が伸びて被締結材の積層体を圧縮することによって機能します。この結果生じる初期締付け力(プレロード)により、部品同士が保持されます。温度変化が発生すると、各構成部品はその材質・長さ・局所的な温度に応じて膨張または収縮します。ファスナーと被締結材の変位量が一致しない場合、プレロードは変化します。結合部は設置時の温度では確実に固定されているように感じられても、数回の運転サイクル後に有効な挟持荷重を失ってしまうことがあります。
材料の組み合わせは重要です。例えばアルミニウムとステンレス鋼では熱膨張係数が異なり、ある技術資料ではアルミニウムについて約23.6 ppm/℃、ステンレス鋼について約16.3 ppm/℃と示されています。この数値比較は設計計算を意図したものではなく、あくまで参考例ですが、異種材料による結合部は同種材料による結合部よりも注意深く検討する必要がある理由を示しています。腐食環境下ではステンレス製ファスナーが適している場合もありますが、その際も熱膨張の不一致、ワッシャーの選定、目標プレロードの確認が必要です。
熱サイクルによって、接合部の沈み込みも明らかになります。粗い軸受面、塗装、柔らかいガスケット、バリ、コーティングの圧縮などは、組立後に平たん化することがあります。このような埋め込みにより、締結部品の伸びが減少します。接合部に必要なクリンプ力(挟持力)が不足すると、振動や横荷重によって微小な滑りが生じます。この状態になると、当初の締付けトルクが正しく設定されていても、ねじ締結部品が徐々に緩んでしまうことがあります。
対策を選択する前に、故障モードを特定しましょう
緩んだ締結部品をすべて同一の事象と見なさないでください。構造化された点検を行い、どの力が接合部の状態を変化させているかを特定してください。
- 緩みの発生パターンを地図化しましょう。 緩みが高温部、ヒーター付近、プロセス配管の隣、あるいはフレームの片面のみといった特定の場所で発生しているかどうかを確認してください。こうした位置的な傾向は、温度勾配や接合部の剛性差を示唆していることが多いです。
- 温度履歴を確認してください。 通常の動作温度、起動速度、冷却速度、およびオーバーシュートの有無を比較します。熱源に近い位置に配置された締結部品は、支持構造物とは異なる温度を受けることがあります。
- 締結対象の積層構造を点検します。 目視痕、光沢のある接触面、摩耗粉、圧縮されたコーティング、亀裂が入ったワッシャー、ガスケットの押し出し、または穴の伸びなどの兆候を確認します。これらの観察結果は、単なる締付け不足ではなく、相対的な動きの存在を示す手がかりとなります。
- 締結方法を確認します。 指定された潤滑状態、工具の校正状況、締付け順序、およびトルクまたは角度による締付け手順を確認します。トルクは軸力(プレロード)を間接的に示す指標であるため、接触面の状態変化によって測定結果が影響を受ける可能性があります。
- 実施可能な範囲で測定を行います。 重要継手については、当該組立に適した文書化された軸力検証手法を用いて確認し、常温での測定値のみに依存せず、代表的な熱サイクル後に再確認を行います。
症状ではなく、接合部そのものを修正する
使用条件に合ったプリロードを設定する
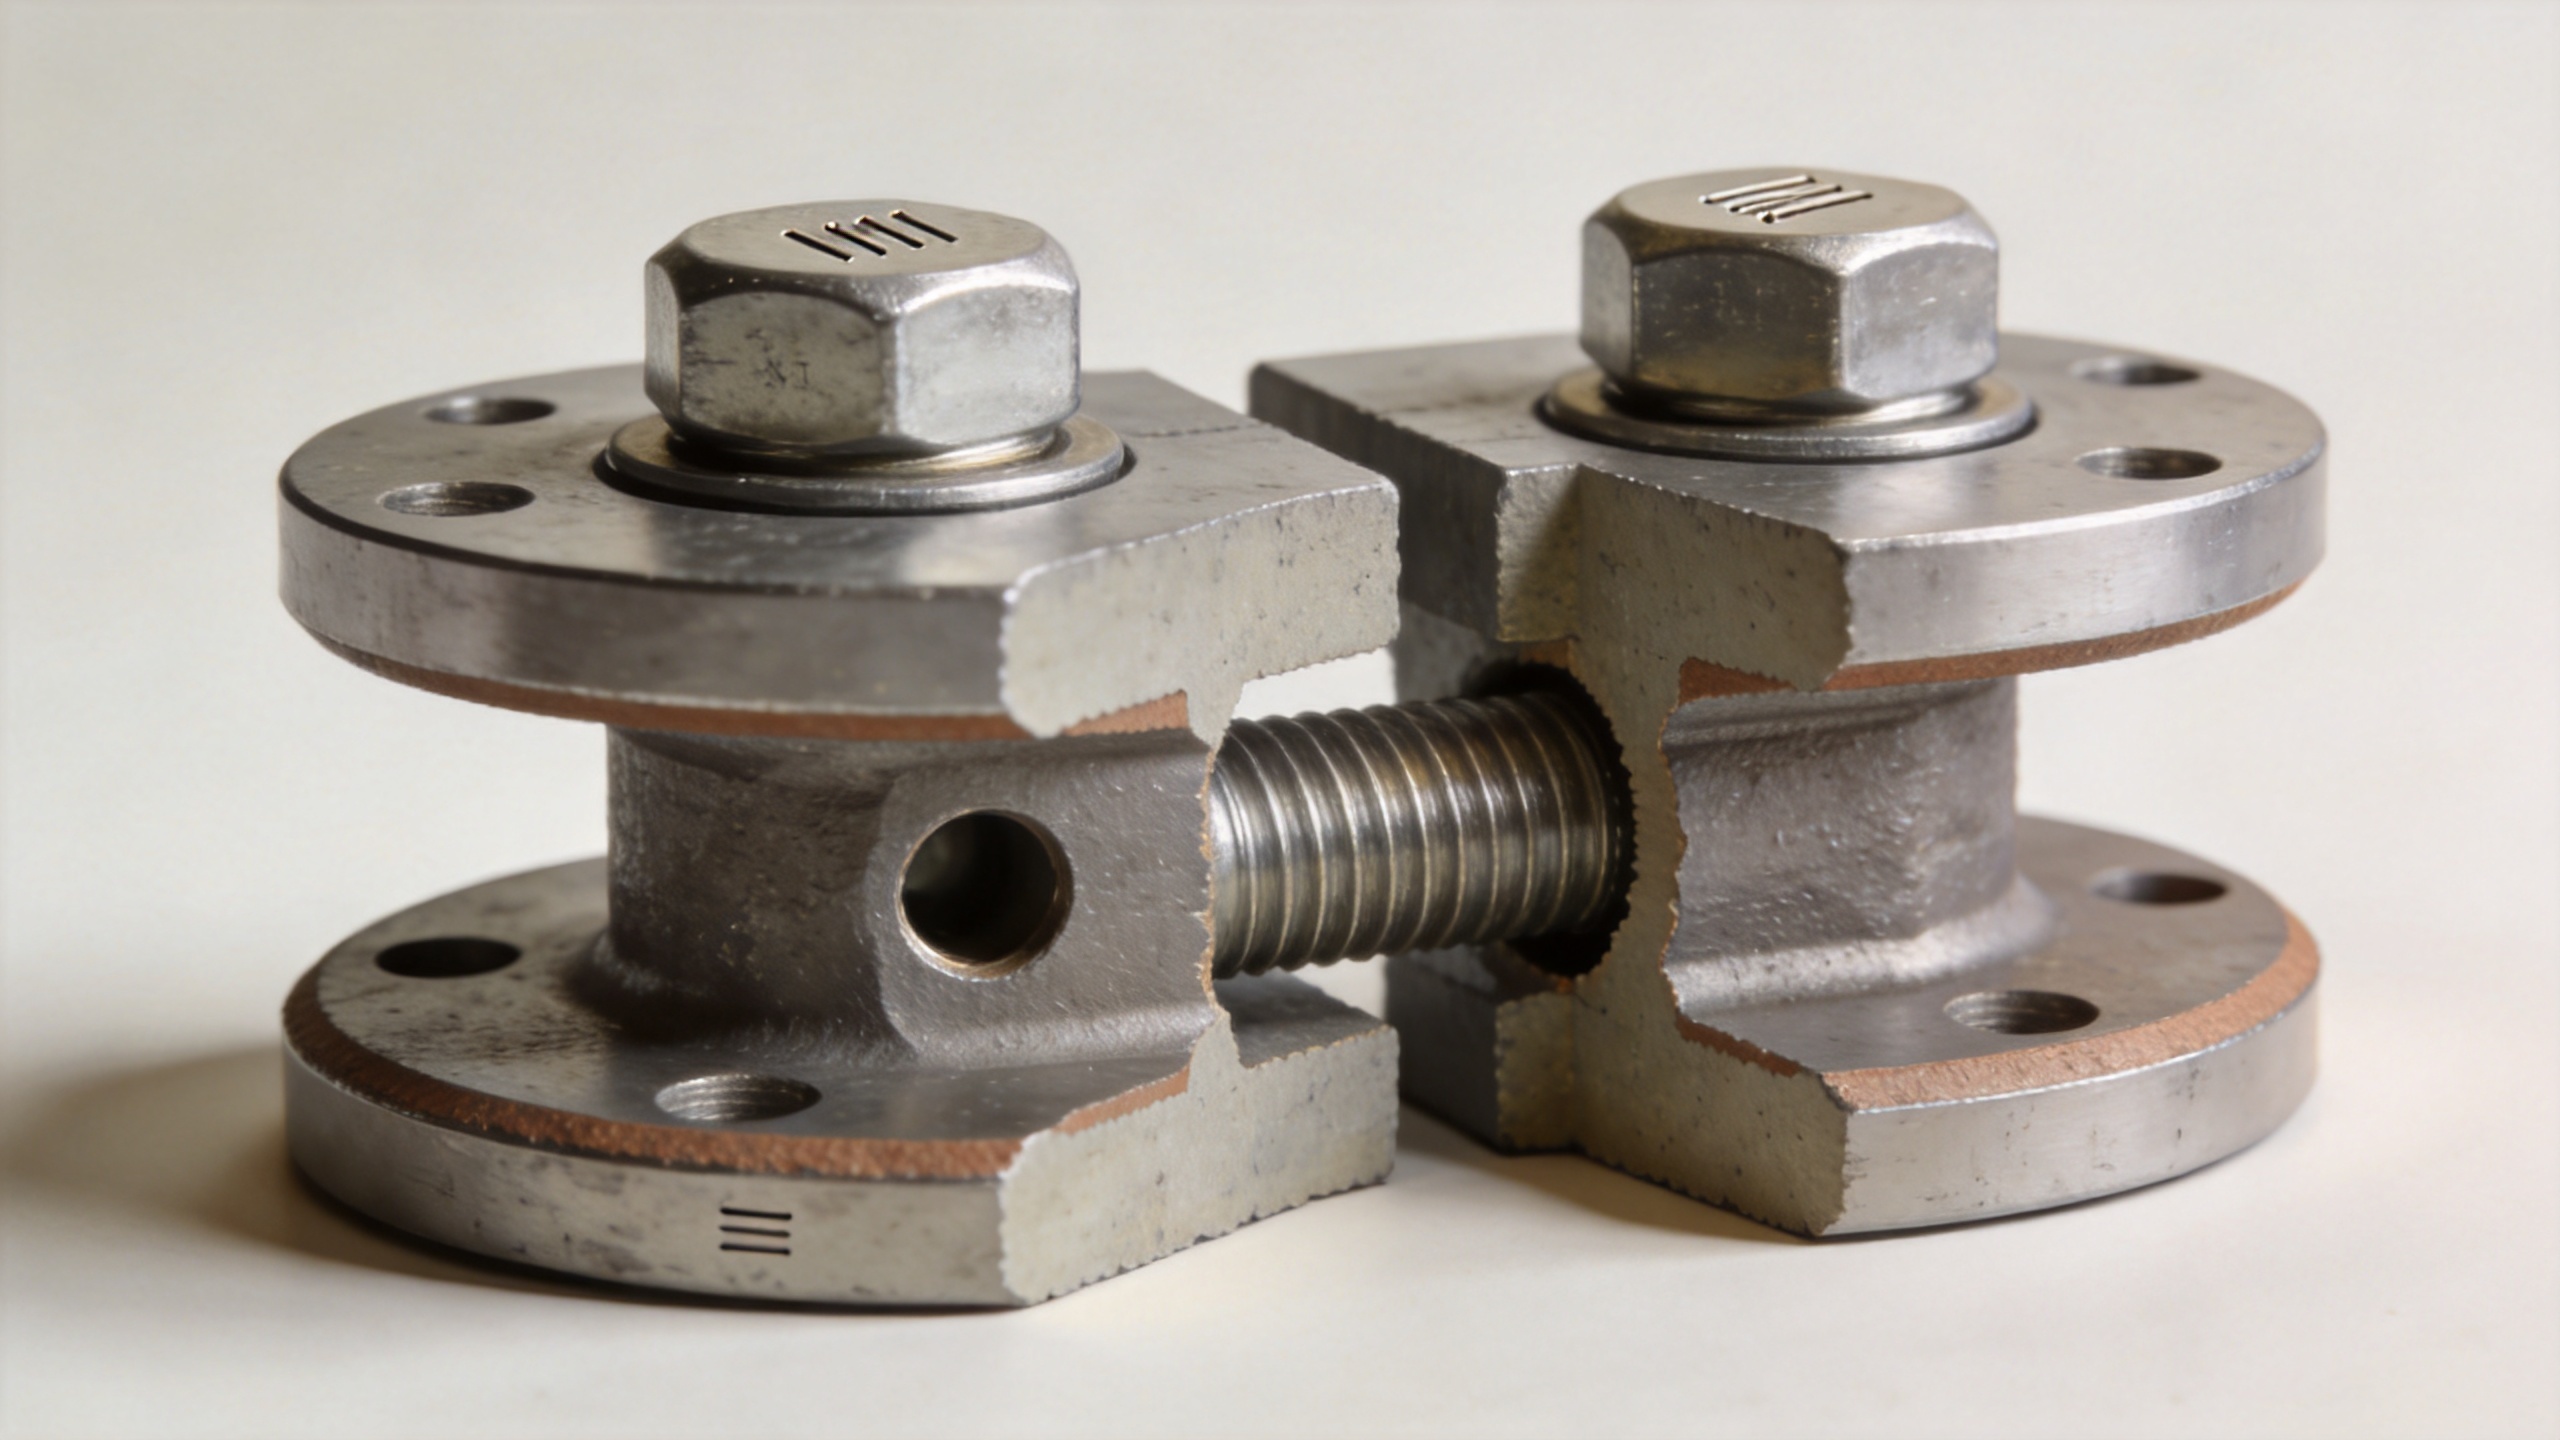
締結部品は、予想される熱変化および使用荷重の範囲内で、接合面が分離または滑動しないよう十分なクランプ荷重を確保しなければなりません。組立図、材料の規格、支持面積、安全要件について、担当エンジニアと確認してください。ねじ山の許容強度、摩擦係数、ガスケットの挙動、降伏の有無などを確認せずにトルクを単に上げると、緩み防止の代わりに部品の損傷を招くおそれがあります。機械式締結部品の選定は、ナット、ワッシャー、表面処理、締付け方法など、接合部全体を含めて行う必要があります。
積層構造内の相対変位を低減する
熱膨張率の不一致が主な原因である場合、材料と形状を総合的に評価します。グリップ長を延長すると継手の剛性が変化し、適切なワッシャー配置により軸受面への応力分布を均一化できます。また、スペーサーやスリーブの材質を変更すれば、積層構造全体の挙動も変わります。最適な選択は荷重伝達経路と温度条件に依存するため、全車両へ適用する前に、計測器を装備した試作品または厳密に監視された組立体で変更内容を検証してください。
めり込み現象および軸受面の状態に対処する
継手仕様が許容する範囲内で、軸受面のバリおよび剥離しやすいコーティングを除去します。平滑で互換性のある軸受面を用い、ボルト頭部またはナットが正しく面接触するよう確認します。軟質層が必要な場合は、その圧縮特性を継手設計に反映させます。標準的な軸受寸法では所定の積層構造を実現できない場合、カスタムボルトやカスタムワッシャー形状の採用が適切ですが、その材質およびねじ形状については、必ず技術検討を実施してください。
軸力(プリロード)の挙動を十分に理解したうえで、回転抵抗を付与する
振動による締結力の低下(熱膨張による初期締付け力の喪失後)が発生する場合、ねじロック機能付きナット、プレロードトルク型ナット、ウェッジロックワッシャー方式、安全ワイヤーその他の保持手段が有効です。ただし、これらはクリンプ荷重(軸方向締付け力)の代用にはなりません。選定する保持手段は、使用温度、作動流体、点検方法および保守時のアクセス性と両立するものでなければなりません。また、接合部を頻繁に分解・再組み立てする必要がある場合は、選定した締結部品およびロック要素の再使用可能回数を明確に文書化してください。
制御された再締めと検証計画を実施する
単発的な再締めでは、根本的な問題が隠蔽されてしまう可能性があります。代わりに、体系的な再締め計画を策定してください。まず、損傷したねじ山、変形したワッシャー、摩耗痕や重度の腐食が確認される部品を交換します。次に、規定の状態および締め付け順序で接合部を組み立てます。その後、締結部品と周辺の固定面に目印を付けて、後の回転を視認できるようにします。さらに、機器を代表的な加熱・冷却サイクルで運転し、所定の間隔で点検を行います。
受入基準は具体的でなければなりません。すなわち、目視確認用の印(ウィットネスマーク)の回転がないこと、要求される機能が喪失していないこと、新たな漏れが発生していないこと、および承認済み検証測定値に許容できない変化が生じていないことです。もし動きが継続する場合は、その結果を点検記録と比較してください。熱源付近で回転が継続する場合、温度分布や熱膨張の不一致が原因である可能性があります。また、複数の継手にわたって動きが見られる場合は、取付け工程や積層面の問題が関係している可能性があります。
保守作業に熱サイクル点検を組み込む
熱サイクル点検を計画保全の一環として実施することで、設備チームはより実用的な成果を得られます。ボルト・ナットなどの締結部品が起動・停止を繰り返す条件下にさらされる場所について、継手台帳を作成・管理してください。台帳には、材料の組み合わせ、温度ゾーン、締付け仕様、締結防止方法、点検間隔、および過去の点検結果を記載します。これにより、繰り返し発生する「締結部品の緩み」に関する苦情を、追跡可能な信頼性向上活動へと転換できます。
新規または改造された機器については、運転開始前に重要継手を点検してください。指定された締結部品の材質、挟持される部材、想定される温度範囲、および使用荷重を、相互に関連づけて検討したことを確認してください。条件が不確実な場合は、試験組立を行い、初期の熱サイクル後に点検を行ってください。この手法により、日常的な運転によって小さなクリンプロード(挟持力)の低下が拡大される前に、保守・技術チームが継手の最適化に向けた根拠を得ることができます。
キーポイント
熱サイクルによる締結部品の緩みは、通常、安定したクリンプロードの回復と、全動作温度範囲における相対的な動きの抑制によって解決されます。まず緩みのパターンを特定し、挟持される積層構造を点検し、組立方法を確認したうえで、代表的な熱サイクル後に修正済み継手の有効性を検証してください。締結部品の脱落防止機能(例:ロック washer)を用いることも解決策の補完にはなりますが、持続可能な解決の出発点は、機器の加熱・冷却時にもプリロード(初期締付け力)を維持できる継手設計にあります。

