 EN

थर्मल साइकिलिंग के अधीन उपकरणों में फास्टनर के पीछे की ओर खिसकने की समस्या का समाधान कैसे करें
दोहराए गए गर्म होने और ठंडा होने के चक्रों के बाद जो फास्टनर ढीला हो जाता है, वह आमतौर पर एक जॉइंट-सिस्टम संबंधी समस्या का संकेत देता है, न कि केवल टॉर्क संबंधी समस्या का। उत्पादन उपकरणों में, तापमान में परिवर्तन बोल्ट, क्लैम्प किए गए भागों, कोटिंग्स और बेयरिंग सतहों के बीच के संबंध को बदल देता है। यदि क्लैम्प लोड कम हो जाता है, तो फास्टनर छोटी गतियाँ कर सकता है, जो अंततः दृश्यमान ढीलापन, रिसाव, संरेखण विस्थापन या अनियोजित बंद होने में बदल सकती हैं।
व्यावहारिक रखरखाव नियम के रूप में, एक ही फास्टनर को बार-बार पुनः टॉर्क करने के बजाय, सबूतों से शुरुआत करें। जॉइंट के स्थान, तापमान सीमा, बंद होने का इतिहास, टॉर्क विधि और ढीलापन के प्रकट होने के क्रम को दर्ज करें। यह रिकॉर्ड तापीय विश्राम को कंपन, एम्बेडमेंट, थ्रेड क्षति या असेंबली-प्रक्रिया की त्रुटि से अलग करने में सहायता करता है।
तापीय चक्र के दौरान फास्टनर का क्लैम्प लोड क्यों कम होता है
एक बोल्टेड जॉइंट इसलिए काम करता है क्योंकि फ़ास्टनर खिंचता है और क्लैम्प्ड स्टैक को संपीड़ित करता है। परिणामी प्रीलोड भागों को एक साथ रखता है। तापमान में उतार-चढ़ाव के दौरान, प्रत्येक घटक अपने पदार्थ, लंबाई और स्थानीय तापमान के अनुसार प्रसारित या संकुचित होता है। यदि फ़ास्टनर और क्लैम्प्ड सदस्य समान मात्रा में नहीं चलते हैं, तो प्रीलोड में परिवर्तन होता है। एक जॉइंट स्थापना तापमान पर सुरक्षित महसूस कर सकता है, लेकिन कई ऑपरेटिंग चक्रों के बाद उपयोगी क्लैम्प लोड खो सकता है।
पदार्थों का जोड़ना महत्वपूर्ण है। उदाहरण के लिए, एल्यूमीनियम और स्टेनलेस स्टील के तापीय प्रसार के गुणांक अलग-अलग होते हैं; एक इंजीनियरिंग स्रोत में एल्यूमीनियम के लिए लगभग २३.६ पीपीएम/°सी और स्टेनलेस स्टील के लिए १६.३ पीपीएम/°सी का उल्लेख किया गया है। यह तुलना डिज़ाइन गणना के बजाय केवल उदाहरणात्मक है, लेकिन यह दिखाती है कि क्यों एक मिश्रित-पदार्थ जॉइंट को एक समान-पदार्थ जॉइंट की तुलना में अधिक ध्यान देने की आवश्यकता होती है। एक स्टेनलेस फ़ास्टनर जंग के प्रति प्रतिरोध के लिए उपयुक्त हो सकता है, लेकिन फिर भी इसके प्रसार असंगति, वॉशर चयन और लक्ष्य प्रीलोड की जाँच की आवश्यकता होती है।
तापीय चक्रण संधि में भी बैठने को उजागर करता है। खुरदुरे बेयरिंग के फलक, पेंट, नरम गैस्केट, धातु के किनारों के उभार (बर्स), और कोटिंग का संपीड़न असेंबली के बाद चपटा हो सकता है। यह एम्बेडमेंट फास्टनर में खिंचाव को कम कर देता है। एक बार जब संधि में पर्याप्त क्लैम्प बल नहीं रहता, तो कंपन या पार्श्व भार के कारण सूक्ष्म फिसलन हो सकती है। ऐसे में धागेदार फास्टनर घूमकर ढीला हो सकता है, भले ही मूल स्थापना टॉर्क सही प्रतीत होता हो।
सुधार का चयन करने से पहले विफलता के प्रकार का निदान करें
प्रत्येक ढीले फास्टनर को एक समान घटना न समझें। संधि को प्रभावित करने वाले बल को निर्धारित करने के लिए एक संरचित निरीक्षण का उपयोग करें।
- पैटर्न का मानचित्रण करें। यह ध्यान दें कि क्या बैकआउट गर्म क्षेत्रों में, हीटर के पास, प्रक्रिया पाइपिंग के बगल में, या किसी फ्रेम के केवल एक ओर होता है। स्थान संबंधी पैटर्न अक्सर तापमान प्रवणता या संधि की दृढ़ता में अंतर की ओर संकेत करता है।
- तापमान इतिहास की जाँच करें। सामान्य संचालन तापमान, प्रारंभ दर, ठंडा होने की दर और कोई भी अतिक्रमण की तुलना करें। एक ऊष्मा स्रोत के निकट स्थित फास्टनर को सहायक संरचना की तुलना में भिन्न तापमान का अनुभव हो सकता है।
- क्लैम्प्ड स्टैक का निरीक्षण करें। साक्ष्य चिह्नों, पॉलिश किए गए संपर्क क्षेत्रों, घर्षण मलबे, संपीड़ित लेपों, दरार वाले वॉशरों, गैस्केट उत्सर्जन या लंबित छिद्रों की खोज करें। ये अवलोकन आंशिक कम-कसाव के बजाय गति की पहचान करने में सहायता करते हैं।
- स्थापना विधि की पुष्टि करें। निर्दिष्ट स्नेहक की स्थिति, उपकरण कैलिब्रेशन, कसाव क्रम और टॉर्क या कोण प्रक्रिया की पुष्टि करें। टॉर्क पूर्व-भार का अप्रत्यक्ष संकेत है, इसलिए सतह की स्थिति में परिवर्तन परिणाम को बदल सकता है।
- जो व्यावहारिक रूप से मापा जा सकता है, उसे मापें। महत्वपूर्ण जोड़ों के लिए, असेंबली के अनुकूल दस्तावेज़ित पूर्व-भार सत्यापन विधि का उपयोग करें। केवल परिवेश तापमान के पाठ्यांक पर निर्भर न रहकर, एक प्रतिनिधित्वपूर्ण तापीय चक्र के बाद पुनः जाँच करें।
संयुक्ति को सही करें, केवल लक्षण को नहीं
ऑपरेटिंग स्थिति के अनुकूल प्रीलोड सेट करें
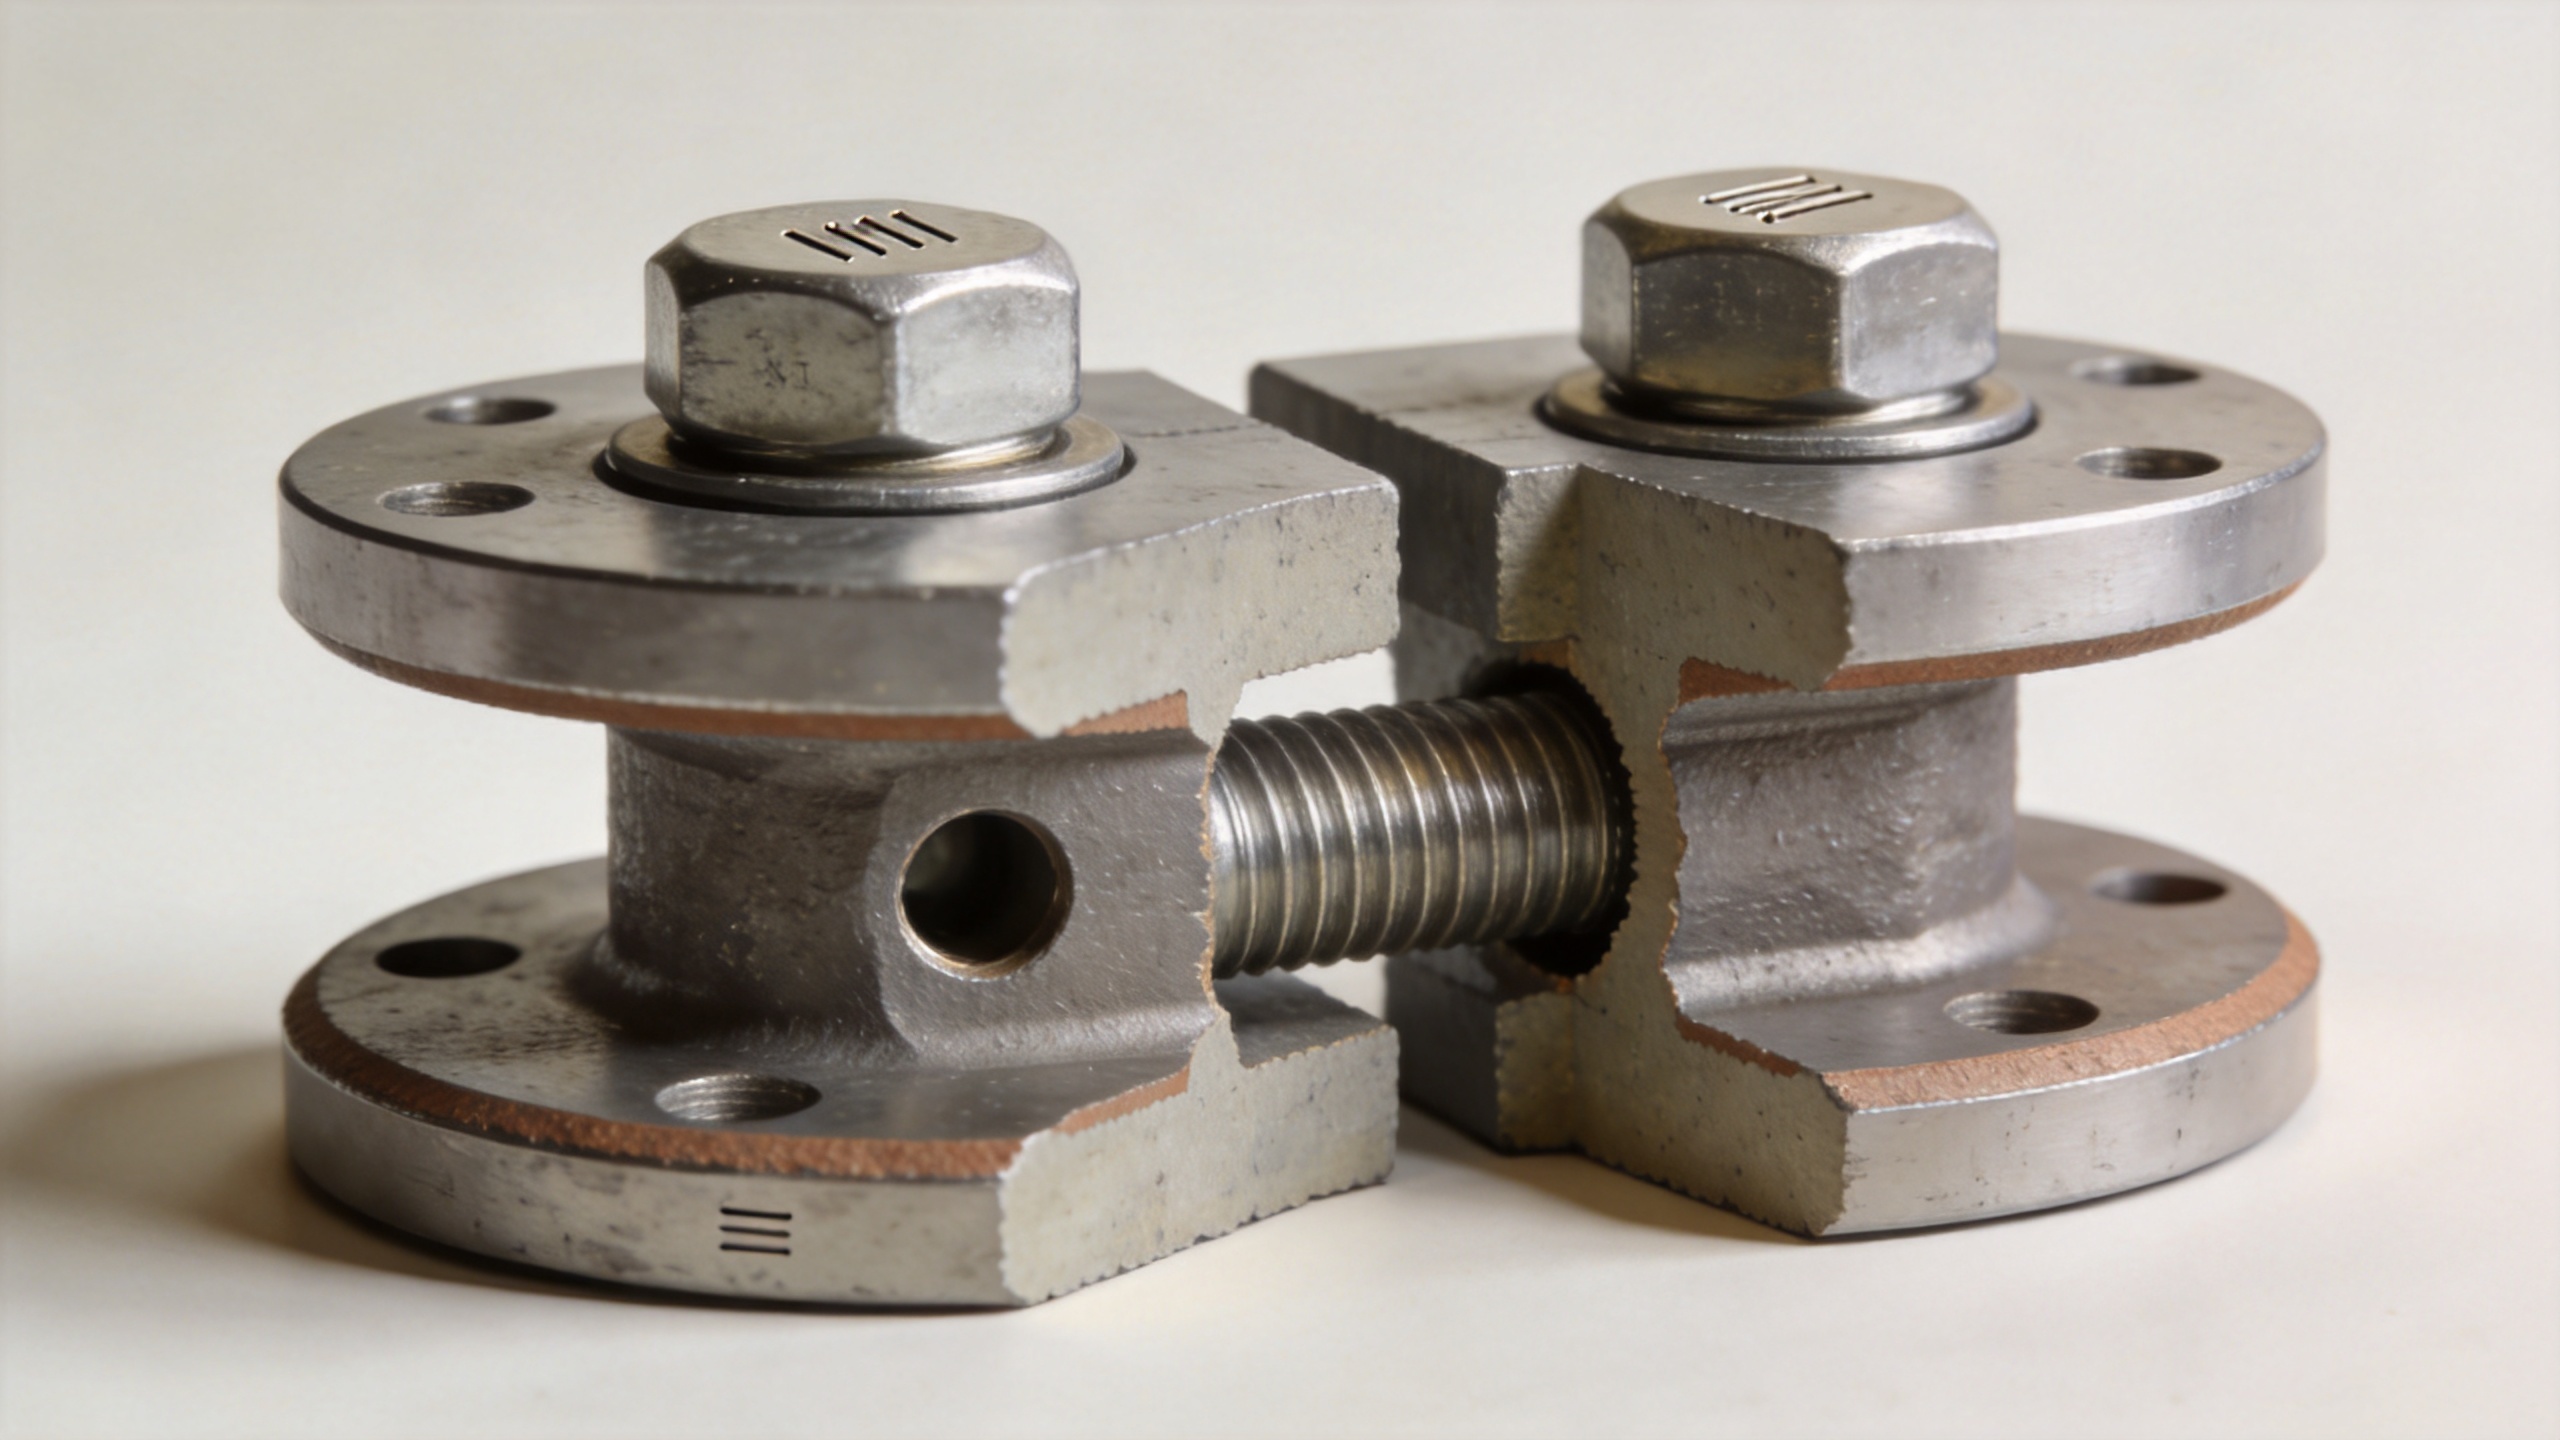
फास्टनर को जॉइंट इंटरफ़ेस को अलग होने या अपेक्षित थर्मल और सेवा लोड रेंज के माध्यम से फिसलने से रोकने के लिए पर्याप्त क्लैम्प लोड प्रदान करना आवश्यक है। असेंबली ड्रॉइंग, सामग्री ग्रेड, बेयरिंग क्षेत्र और सुरक्षा आवश्यकताओं की समीक्षा ज़िम्मेदार इंजीनियर के साथ करें। थ्रेड क्षमता, घर्षण, गैस्केट व्यवहार या यील्डिंग की जाँच किए बिना टॉर्क बढ़ाने से लूज़निंग के स्थान पर क्षति हो सकती है। यांत्रिक फास्टनर का चयन पूरी संयुक्ति से जुड़ा होना चाहिए, जिसमें नट, वॉशर, सतह का फिनिश और कसने की विधि शामिल हैं।
स्टैक में अंतर की गति को कम करें
जहाँ तापीय असंगति मुख्य कारक है, सामग्री और ज्यामिति दोनों का साथ-साथ मूल्यांकन करें। लंबी ग्रिप लंबाई जॉइंट की अनुपालन क्षमता को बदल सकती है; एक उपयुक्त वॉशर व्यवस्था बेयरिंग पर आने वाले प्रतिबल को फैला सकती है; और स्पेसर या स्लीव की सामग्री में संशोधन स्टैक की प्रतिक्रिया को बदल सकता है। उचित विकल्प लोड पाथ और तापमान पर निर्भर करता है, इसलिए किसी भी परिवर्तन को बड़े पैमाने पर लागू करने से पहले उसे एक उपकरण-सुसज्जित या घनिष्ठ रूप से निगरानी की गई असेंबली पर सत्यापित करना आवश्यक है।
एम्बेडमेंट और बेयरिंग-फेस की स्थिति को दूर करें
जहाँ जॉइंट विनिर्देशन अनुमति देती है, बेयरिंग इंटरफ़ेस से बर्र्स और अस्थिर कोटिंग्स को हटा दें। सपाट, संगत बेयरिंग सतहों का उपयोग करें और सुनिश्चित करें कि फास्टनर का हेड या नट सही ढंग से सीट करे। यदि किसी मुलायम परत की आवश्यकता है, तो उसके संपीड़न व्यवहार को जॉइंट डिज़ाइन में शामिल करें। जब मानक बेयरिंग आयाम आवश्यक स्टैक का समर्थन नहीं करते हैं, तो एक कस्टम फास्टनर या कस्टम वॉशर ज्यामिति उपयुक्त हो सकती है, लेकिन उसकी सामग्री और थ्रेड फॉर्म की अभी भी इंजीनियरिंग समीक्षा की आवश्यकता होगी।
प्रीलोड को समझने के बाद ही घूर्णन प्रतिरोध जोड़ें
धागे-लॉकिंग विशेषताएँ, प्रीवेलिंग-टॉर्क नट्स, वेज-लॉकिंग वॉशर सिस्टम, सुरक्षा तार, या अन्य धारण विधियाँ तब सहायक हो सकती हैं जब कोई जॉइंट थर्मल प्रीलोड नुकसान के बाद कंपन का सामना करता है। ये क्लैंप लोड के लिए प्रतिस्थापन नहीं हैं। एक ऐसी धारण विधि का चयन करें जो तापमान, सेवा द्रवों, निरीक्षण प्रथाओं और रखरखाव तक पहुँच के साथ संगत बनी रहे। यदि जॉइंट को अक्सर खोलना है, तो चुने गए फास्टनर और लॉकिंग तत्व के पुनः उपयोग सीमाओं को दस्तावेज़ित करें।
नियंत्रित पुनः कसाव और मान्यता योजना का उपयोग करें
एकल-बार का पुनः कसाव कोई अनसुलझी समस्या को छुपा सकता है। इसके बजाय, एक नियंत्रित योजना स्थापित करें। सबसे पहले, क्षतिग्रस्त धागे, विकृत वॉशर और घर्षण या गंभीर संक्षारण दिखाने वाले भागों को प्रतिस्थापित करें। निर्दिष्ट स्थिति और क्रम में जॉइंट को असेंबल करें। फास्टनर और आसपास की सतह पर निशान लगाएँ ताकि बाद में घूर्णन दृश्यमान हो सके। फिर उपकरण को एक प्रतिनिधिक गर्म करने-और-ठंडा करने के चक्र के माध्यम से संचालित करें और परिभाषित अंतरालों पर निरीक्षण करें।
स्वीकृति मानदंड विशिष्ट होने चाहिए: कोई साक्षी-चिह्न घूर्णन नहीं, आवश्यक कार्यक्षमता का कोई ह्रास नहीं, कोई नया रिसाव नहीं, और स्वीकृत सत्यापन माप में कोई अस्वीकार्य परिवर्तन नहीं। यदि गति जारी रहती है, तो परिणाम की तुलना निरीक्षण रिकॉर्ड से करें। ऊष्मा स्रोत के पास निरंतर घूर्णन तापमान वितरण या प्रसार असंगति की ओर इशारा करता है; कई जोड़ों में गति एक स्थापना प्रक्रिया या स्टैक-सतह समस्या की ओर इशारा कर सकती है।
रखरखाव में ऊष्मीय-चक्र जाँच को शामिल करें
जब ऊष्मीय-चक्र जाँच नियोजित रखरखाव का हिस्सा होती है, तो उपकरण टीमें अधिक उपयोगी परिणाम प्राप्त करती हैं। उन स्थानों के लिए एक जोड़ रजिस्टर बनाए रखें जहाँ कोई फास्टनर दोहराए गए प्रारंभ और बंद करने के चक्रों के संपर्क में होता है। इसमें सामग्री संयोजन, तापमान क्षेत्र, कसाव विनिर्देश, लॉकिंग विधि, निरीक्षण अंतराल और पिछले निष्कर्ष शामिल करें। इससे एक दोहराए जाने वाला ढीला-फास्टनर शिकायत को एक ट्रेस करने योग्य विश्वसनीयता कार्य में बदल दिया जाता है।
नए या संशोधित उपकरणों के लिए, चालू करने से पहले महत्वपूर्ण जोड़ों की समीक्षा करें। पुष्टि करें कि निर्दिष्ट फास्टनर सामग्री, क्लैम्प की गई सामग्रियाँ, अपेक्षित तापमान सीमा और सेवा भारों को एक साथ विचार में लिया गया है। जहाँ स्थितियाँ अनिश्चित हों, एक पायलट असेंबली का उपयोग करें और शुरुआती तापीय चक्रों के बाद उसका निरीक्षण करें। यह दृष्टिकोण रखरखाव और इंजीनियरिंग टीमों को नियमित संचालन द्वारा क्लैम्प लोड के छोटे नुकसान को बढ़ाए जाने से पहले जोड़ को सुधारने के लिए आधार प्रदान करता है।
मुख्य बिंदु
तापीय चक्रण के तहत फास्टनर का पीछे की ओर खिसकना आमतौर पर स्थिर क्लैम्प लोड को बहाल करने और पूरी संचालन तापमान सीमा में सापेक्ष गति को सीमित करने से हल किया जाता है। पैटर्न का निदान करें, क्लैम्प किए गए स्टैक का निरीक्षण करें, असेंबली विधि की पुष्टि करें, और प्रतिनिधि चक्र के बाद सुधारित जोड़ की वैधता सुनिश्चित करें। फास्टनर रिटेंशन सुविधा समाधान का समर्थन कर सकती है, लेकिन टिकाऊ उत्तर उस जोड़ से शुरू होता है जो उपकरण के गर्म और ठंडा होने पर अपना प्रीलोड बनाए रखता है।

