 EN

تھرمل سائیکلنگ کے تحت آلات میں فاسٹنر کے بیک آؤٹ کا حل کیسے نکالیں
بار بار گرم ہونے اور ٹھنڈا ہونے کے سائیکلز کے بعد جب فاسٹنر یلا ہو جاتا ہے تو اس کا مطلب عام طور پر جوائنٹ سسٹم کا مسئلہ ہوتا ہے، نہ کہ صرف ٹارک کا مسئلہ۔ پیداواری آلات میں درجہ حرارت کے فرق سے بولٹ، کلیمپ شدہ اجزاء، کوٹنگز اور بیئرنگ سطحوں کے درمیان تعلق تبدیل ہو جاتا ہے۔ اگر کلیمپ لوڈ کم ہو جائے تو فاسٹنر میں چھوٹی چھوٹی حرکتیں شروع ہو سکتی ہیں جو آخرکار واضح پیچھے کی طرف ہٹاؤ، رسش، ترتیب کا انحراف یا غیر منصوبہ بند شٹ ڈاؤن کا باعث بن سکتی ہیں۔
عملی مرمت کے اصول کے طور پر، دوبارہ اور دوبارہ وہی فاسٹنر ٹانٹ کرنے کے بجائے ثبوت سے شروع کریں۔ جوائنٹ کی جگہ، درجہ حرارت کی حد، شٹ ڈاؤن کا تاریخی حوالہ، ٹارک کا طریقہ اور پیچھے کی طرف ہٹاؤ کے ظاہر ہونے کا ترتیبی حوالہ درج کریں۔ یہ ریکارڈ حرارتی ری لیکسن کو وائبریشن، ایمبیڈمنٹ، تھریڈ کے نقصان یا اسمبلی پروسیس کی غلطی سے الگ کرنے میں مدد دیتا ہے۔
حرارتی سائیکلنگ کے دوران فاسٹنر کا کلیمپ لوڈ کھونے کی وجہ
ایک بولٹڈ جوائنٹ اس لیے کام کرتا ہے کہ فاسٹنر کشیدہ ہوتا ہے اور دبائے گئے ڈھیر کو سکیڑتا ہے۔ نتیجے میں حاصل ہونے والی پرلوڈ اجزاء کو ایک ساتھ رکھتی ہے۔ درجہ حرارت کے تبدیلی کے دوران، ہر جزو اپنے مواد، لمبائی اور مقامی درجہ حرارت کے مطابق پھیلتا یا سکڑتا ہے۔ اگر فاسٹنر اور دبائے گئے اراکین ایک جتنی مقدار میں حرکت نہ کریں تو پرلوڈ میں تبدیلی آتی ہے۔ ایک جوائنٹ انسٹالیشن کے درجہ حرارت پر مضبوط محسوس ہو سکتی ہے، لیکن کئی آپریٹنگ سائیکلز کے بعد مفید کلیمپ لوڈ کھو سکتی ہے۔
مواد کا جوڑنا اہم ہوتا ہے۔ مثال کے طور پر، الومینیم اور سٹین لیس سٹیل کے حرارتی پھیلنے کے ضرائب مختلف ہوتے ہیں؛ ایک انجینئرنگ ذریعہ الومینیم کے لیے تقریباً ۲۳٫۶ ppm/°C اور سٹین لیس سٹیل کے لیے تقریباً ۱۶٫۳ ppm/°C بتاتا ہے۔ یہ موازنہ ڈیزائن کے حساب کتاب کے بجائے صرف وضاحتی ہے، لیکن یہ ظاہر کرتا ہے کہ ایک مختلف مواد کے جوائنٹ کو ایک ہی مواد کے جوائنٹ کی نسبت زیادہ توجہ کی ضرورت ہوتی ہے۔ ایک سٹین لیس فاسٹنر کوروزن کے عرضہ کے لیے مناسب ہو سکتا ہے، لیکن اس کے باوجود پھیلنے کے عدم مطابقت، واشر کے انتخاب اور ہدف پرلوڈ کی جانچ کی ضرورت ہوتی ہے۔
حرارتی سائیکلنگ کے دوران جوائنٹ میں بھی سیٹلنگ ظاہر ہوتی ہے۔ خشک برینگ فیسز، پینٹ، نرم گاسکٹس، بُررز اور کوٹنگ کمپریشن اسمبلی کے بعد چپٹی ہو سکتی ہیں۔ یہ ایمبیڈمنٹ فاسٹنر میں اسٹریچ کو کم کر دیتی ہے۔ جب جوائنٹ میں کلیمپ فورس کافی نہ رہے تو وائبریشن یا سائیڈ لوڈنگ سے مائیکرو اسکوپک سلپ پیدا ہو سکتی ہے۔ اس وقت تھریڈڈ فاسٹنر گھوم سکتا ہے اور ڈھیلا ہو سکتا ہے، چاہے اصل انسٹالیشن ٹارک درست لگے۔
درست حل منتخب کرنے سے پہلے فالیج موڈ کی تشخیص کریں
ہر ڈھیلے فاسٹنر کو ایک جیسا واقعہ نہ سمجھیں۔ جوائنٹ میں کون سی قوت تبدیل ہو رہی ہے، اس کا تعین کرنے کے لیے منظم معائنہ استعمال کریں۔
- پیٹرن کا نقشہ بنائیں۔ یہ نوٹ کریں کہ کیا بیک آؤٹ گرم علاقوں میں، ہیٹرز کے قریب، عملی پائپنگ کے بگل، یا فریم کی صرف ایک طرف ہو رہا ہے۔ مقام کا پیٹرن اکثر درجہ حرارت کے گریڈیئنٹ یا جوائنٹ کی سختی میں فرق کی طرف اشارہ کرتا ہے۔
- درجہ حرارت کے تاریخی ریکارڈ کی جانچ کریں۔ عام آپریٹنگ درجہ حرارت، اسٹارٹ اپ ریٹ، کوول ڈاؤن ریٹ، اور کوئی بھی اوور شُوٹ کا موازنہ کریں۔ ایک ہیٹ سورس کے قریب واقع فاسٹنر کو سپورٹنگ سٹرکچر سے مختلف درجہ حرارت محسوس ہو سکتا ہے۔
- کلیمپڈ اسٹیک کا معائنہ کریں۔ وِٹ نیس مارکس، پالش شدہ رابطہ داغ، فریٹنگ کے ذرات، مکبوڑی کوٹنگز، دراڑ والی واشرز، گیسکٹ کا باہر نکلنا، یا لمبے بنے ہوئے سوراخوں کی تلاش کریں۔ یہ مشاہدات حرکت کی نشاندہی کرتے ہیں، نہ کہ صرف کم ٹائٹننگ کی۔
- انسٹالیشن کے طریقہ کار کی تصدیق کریں۔ مخصوص لیوبریکنٹ کی حالت، ٹول کی کیلیبریشن، ٹائٹننگ کی ترتیب، اور ٹارک یا اینگل کے طریقہ کار کی تصدیق کریں۔ ٹارک لوڈ کی غیر مستقیم علامت ہے، اس لیے سطح کی حالت میں تبدیلی نتیجہ کو بدل سکتی ہے۔
- جو عملی ہو اُس کا پیمانہ لیں۔ اہم جوائنٹس کے لیے، اسمبلی کے مطابق دستاویزی طور پر ثابت شدہ پری لوڈ تصدیق کے طریقہ کار کا استعمال کریں۔ صرف ایمبیئنٹ درجہ حرارت کے پیمانے پر انحصار کرنے کے بجائے، ایک نمائندہ تھرمل سائیکل کے بعد دوبارہ جانچ کریں۔
مشترک کی اصلاح کریں، صرف علامت کی نہیں
آپریٹنگ حالت کے مطابق پری لوڈ طے کریں
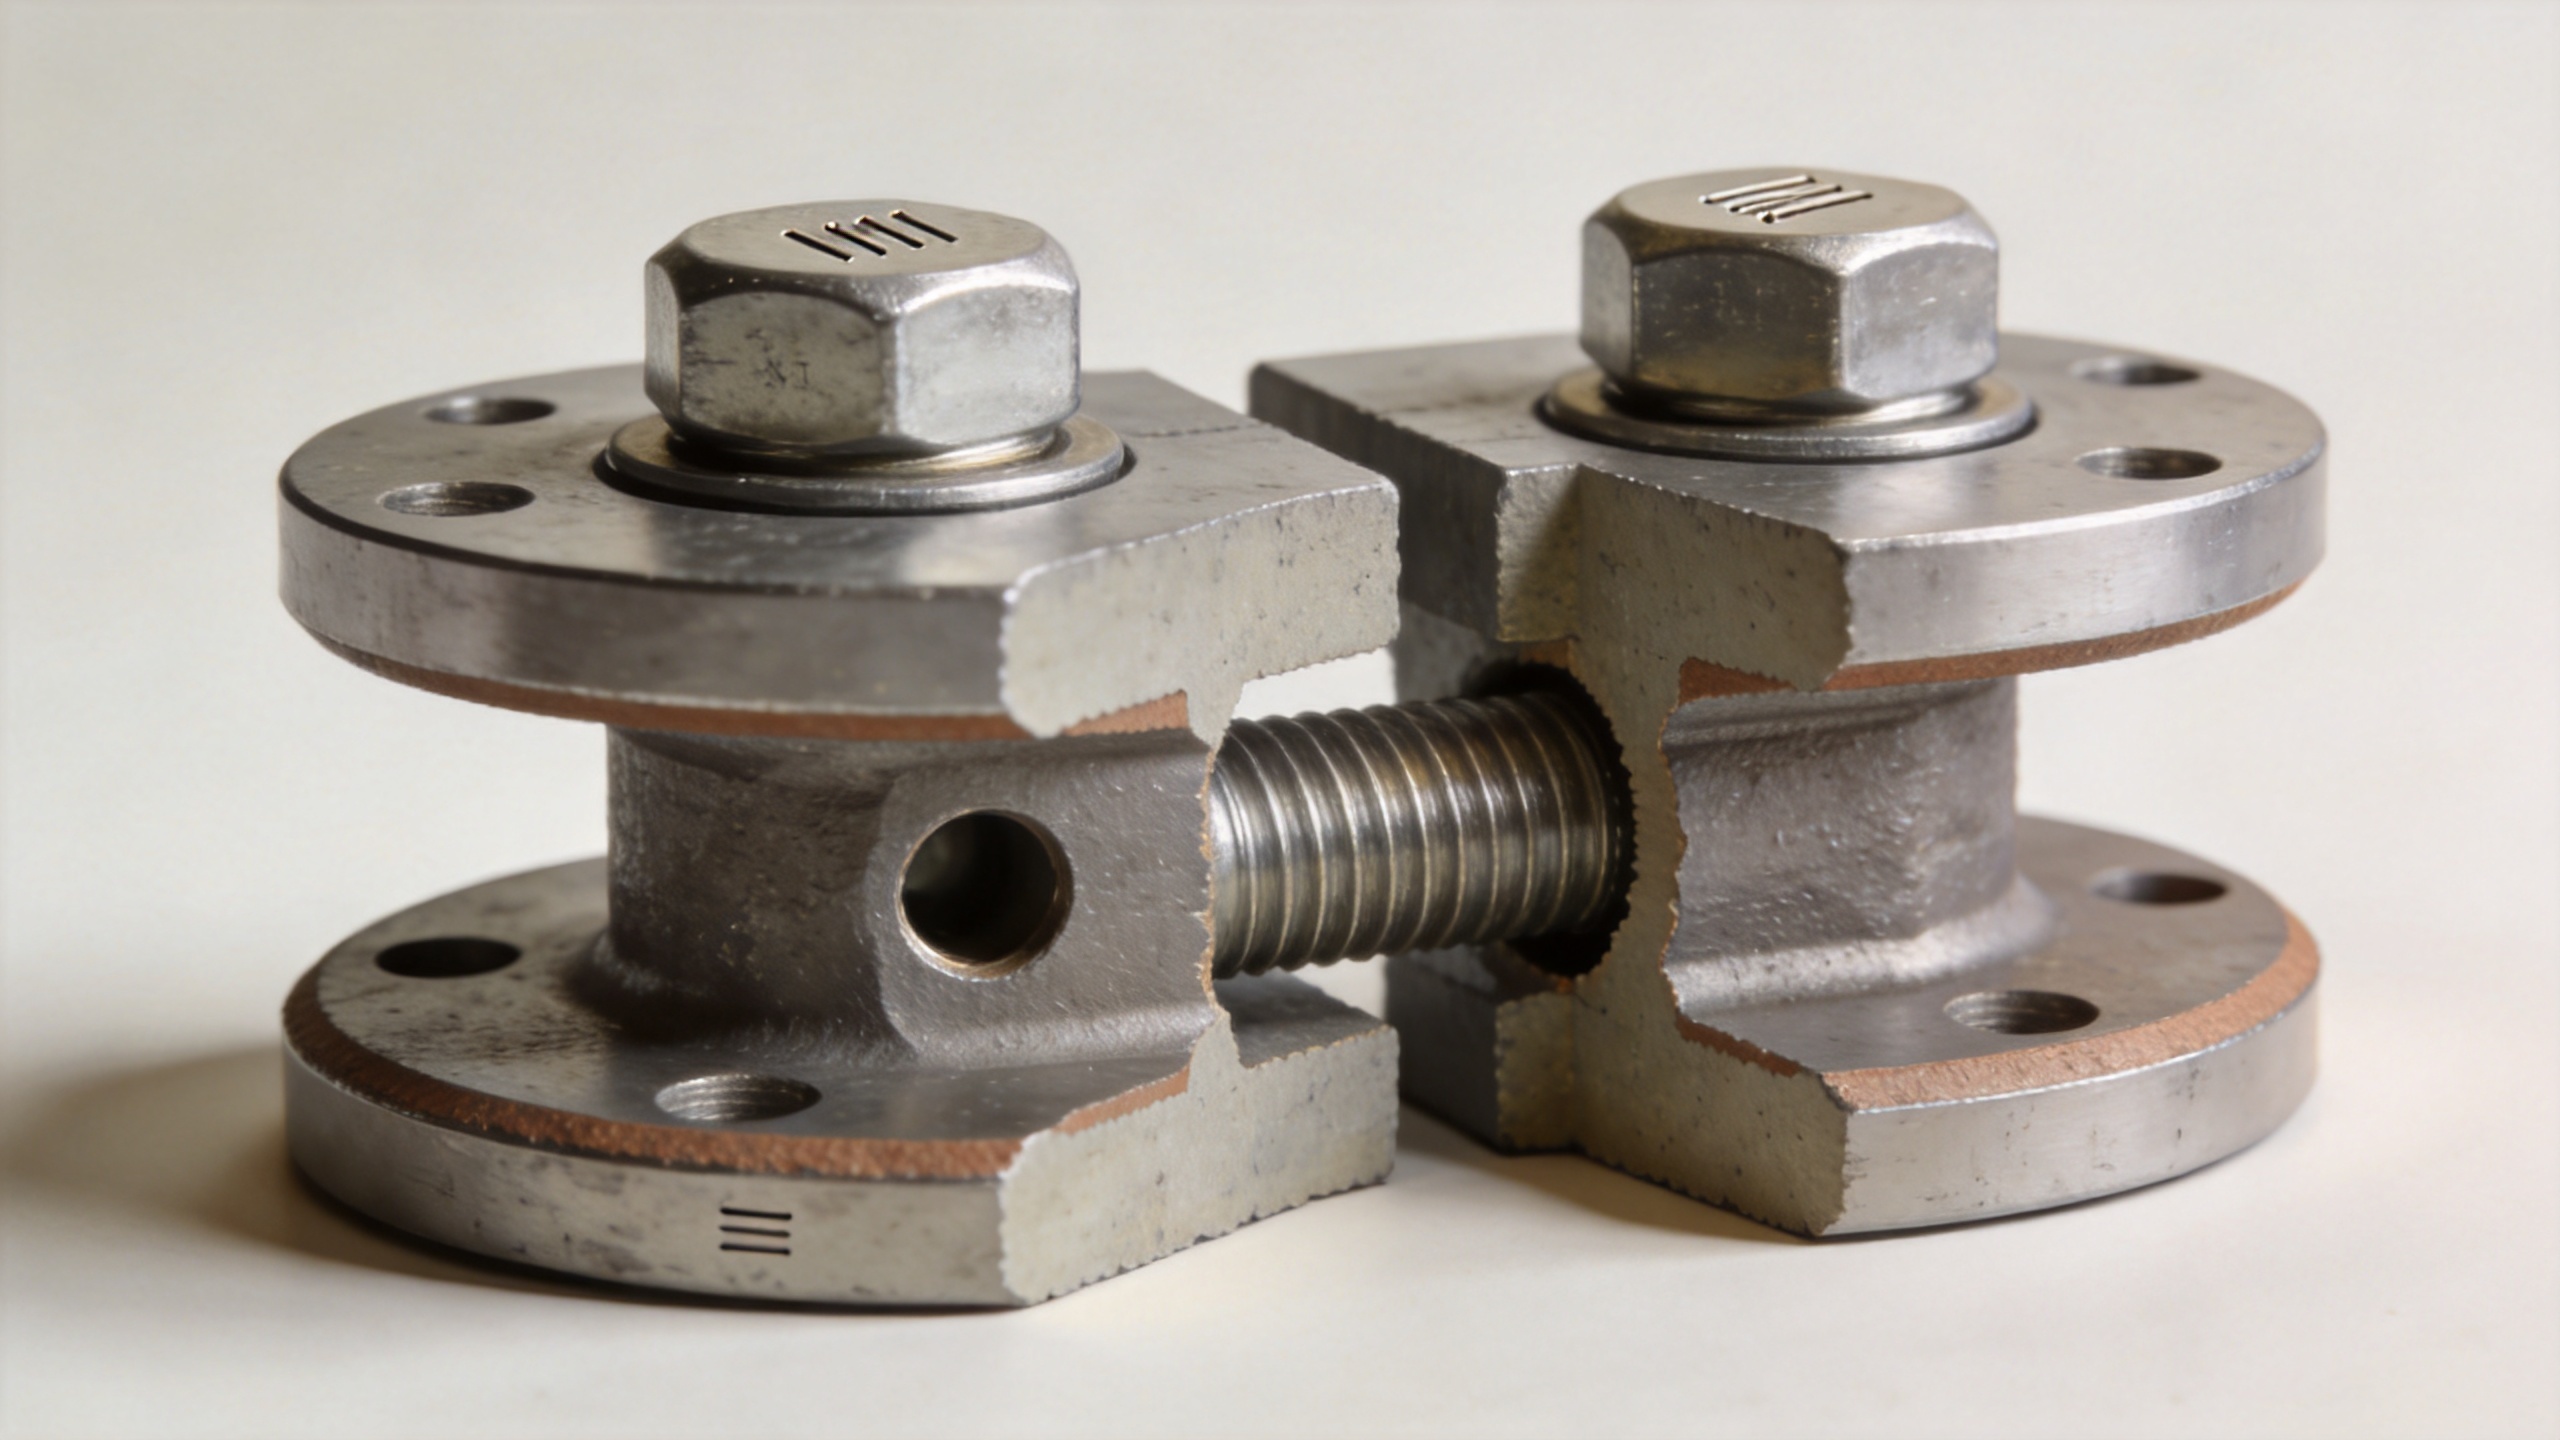
فاسٹنر کو مشترک کے رابطہ سطح کو الگ ہونے یا حرارتی اور سروس لوڈ کی متوقع حد تک پھسلنے سے روکنے کے لیے کافی کلیمپ لوڈ فراہم کرنا چاہیے۔ اسمبلی ڈرائنگ، مواد کے گریڈ، بیئرنگ علاقہ، اور حفاظتی ضروریات کا جائزہ لینے کے لیے ذمہ دار انجینئر سے مشورہ کریں۔ دھاگے کی گنجائش، رگڑ، گسکٹ کے رویے، یا ییلڈنگ کی جانچ کیے بغیر ٹارک بڑھانا، واپس ہونے کے بجائے نقصان کا باعث بن سکتا ہے۔ مکینیکل فاسٹنر کا انتخاب پورے مشترک سے منسلک ہونا چاہیے، جس میں نٹ، واشر، سطح کا اختتام، اور ٹائٹننگ کا طریقہ شامل ہیں۔
اسٹیک میں مختلف حرکت کو کم کریں
جہاں حرارتی غیرمطابقت بنیادی وجہ ہو، مواد اور ہندسیات کا مشترکہ جائزہ لیں۔ لمبی گرپ لمبائی جوائنٹ کی نرمی کو تبدیل کر سکتی ہے؛ مناسب واشر کی ترتیب بیئرنگ پر دباؤ کو پھیلا سکتی ہے؛ اور درست کردہ سپیسر یا سلیو کے مواد سے اسٹیک کے ردعمل میں تبدیلی آ سکتی ہے۔ مناسب انتخاب لوڈ کے راستے اور درجہ حرارت پر منحصر ہوتا ہے، اس لیے اس تبدیلی کو پورے فلیٹ میں لاگو کرنے سے پہلے اسے ایک آلاتی طور پر ماپے گئے یا قریب سے نگرانی والے اسمبلی پر جانچا جانا چاہیے۔
ایمبیڈمنٹ اور بیئرنگ کے سامنے کی حالت کو دور کریں
جہاں جوائنٹ کی خصوصیات اجازت دیتی ہوں، بیئرنگ کے رابطوں سے کنارے اور غیرمستحکم کوٹنگز کو ہٹا دیں۔ ہموار اور موزوں بیئرنگ کی سطحوں کا استعمال کریں اور یقینی بنائیں کہ فاسٹنر کا سر یا نٹ بالکل سیدھا بیٹھے۔ اگر نرم پرت کی ضرورت ہو تو اس کے سکڑنے کے رویے کو جوائنٹ کی ڈیزائن میں شامل کریں۔ جب معیاری بیئرنگ کے ابعاد مطلوبہ اسٹیک کی حمایت نہیں کرتے، تو ایک مخصوص فاسٹنر یا مخصوص واشر کی ہندسیات مناسب ہو سکتی ہے، لیکن اس کے مواد اور تھریڈ کی شکل کا انجینئرنگ جائزہ اب بھی ضروری ہے۔
صرف تب گھماؤ کے مقابلے کو شامل کریں جب پریلوڈ کو سمجھ لیا گیا ہو
دھاگے کو محفوظ کرنے کی خصوصیات، پہلے سے موجود ٹارک والے نٹس، ویج لاکنگ واشر سسٹم، حفاظتی تار، یا دیگر روکنے کے طریقے اس صورت میں مددگار ثابت ہو سکتے ہیں جب کہ کسی جوڑ کو حرارتی پری لوڈ کے نقصان کے بعد وائبریشن کا سامنا کرنا پڑتا ہو۔ یہ کلیمپ لوڈ کی بجائے استعمال نہیں کیے جا سکتے۔ ایک ایسا روکنے کا طریقہ منتخب کریں جو درجہ حرارت، سروس فلوئڈز، معائنہ کے طریقہ کار، اور مرمت تک رسائی کے ساتھ مطابقت رکھتا ہو۔ اگر جوڑ کو اکثر کھولا جانا ہو تو، منتخب فاسٹنر اور لاکنگ عنصر کے دوبارہ استعمال کی حدود کو دستاویزی شکل دیں۔
کنٹرولڈ ری ٹارک اور تصدیق کا منصوبہ استعمال کریں
ایک بار کا ری ٹارک کوئی حل نہیں ہوتا بلکہ کسی غیر حل شدہ مسئلے کو چھپا دیتا ہے۔ اس کے بجائے، ایک کنٹرولڈ منصوبہ وضع کریں۔ سب سے پہلے، خراب ہوئے ہوئے دھاگے، بگڑے ہوئے واشرز، اور جن اجزاء پر فریٹنگ یا شدید زنگ لگا ہو، انہیں تبدیل کر دیں۔ جوڑ کو مخصوص حالت اور ترتیب کے مطابق اسمبل کریں۔ فاسٹنر اور اس کی متعلقہ سطح پر نشان لگا دیں تاکہ بعد میں گھومنے کا اندازہ لگایا جا سکے۔ پھر آلات کو ایک نمائندہ حرارت اور ٹھنڈک کے چکر کے ذریعے چلائیں اور مقررہ وقفوں پر معائنہ کریں۔
قبول کے معیارات مخصوص ہونے چاہئیں: کوئی گواہی نشان کا گھومنا نہیں، ضروری کام کا کوئی نقص نہیں، کوئی نیا رساؤ نہیں، اور منظور شدہ تصدیقی پیمائش میں کوئی غیر قابل قبول تبدیلی نہیں۔ اگر حرکت جاری رہے تو نتیجہ کا موازنہ معائنہ ریکارڈ سے کریں۔ حرارت کے ذریعہ قریب گھومنا درجہ حرارت کی تقسیم یا پھولنے کے عدم مطابقت کی طرف اشارہ کرتا ہے؛ بہت سارے جوڑوں پر حرکت انسٹالیشن کے طریقہ کار یا ڈھیر کی سطح کے مسئلے کی طرف اشارہ کر سکتی ہے۔
مرمت میں حرارتی سائیکل کی جانچ شامل کریں
جب حرارتی سائیکل کی جانچ منصوبہ بند مرمت کا حصہ ہوتی ہے تو آلات کی ٹیموں کو زیادہ مفید نتائج حاصل ہوتے ہیں۔ ان مقامات کے لیے ایک جوڑ رجسٹر برقرار رکھیں جہاں کوئی بولٹ یا نٹ بار بار شروع اور بند ہونے کے سائیکل کے تحت ہو۔ اس میں مواد کا ترکیب، درجہ حرارت کا علاقہ، کسنا کا معیار، لاکنگ کا طریقہ، معائنہ کا وقفہ، اور پچھلے نتائج شامل کریں۔ اس طرح ایک دہری یلا بولٹ کی شکایت کو ایک ٹریس ایبل قابل اعتماد کام میں تبدیل کیا جا سکتا ہے۔
نئی یا ترمیم شدہ سامان کے لیے، چالو کرنے سے پہلے اہم جوڑوں کا جائزہ لیں۔ یہ تصدیق کریں کہ مخصوص بولٹ/پیچ کے مواد، جکڑے ہوئے مواد، متوقع درجہ حرارت کی حد اور سروس لوڈز کو ایک ساتھ غور میں لایا گیا ہے۔ جہاں حالات غیر یقینی ہوں، ایک آزمائشی اسمبلی استعمال کریں اور ابتدائی حرارتی سائیکلوں کے بعد اس کا معائنہ کریں۔ اس طریقہ کار سے مرمت اور انجینئرنگ ٹیموں کو روزمرہ کے آپریشن کے دوران چھوٹے سے چھوٹے جکڑنے کے بوجھ کے نقصان کو بڑھانے سے پہلے جوڑ کو بہتر بنانے کی بنیاد فراہم ہوتی ہے۔
اہم نتیجہ
حرارتی سائیکلنگ کے دوران بولٹ/پیچ کا پیچھے کی طرف سرکنا عام طور پر مستحکم جکڑنے کے بوجھ کو بحال کرنے اور مکمل آپریٹنگ درجہ حرارت کی حد میں نسبتی حرکت کو محدود کرنے سے حل ہوتا ہے۔ اس کے نمونے کی تشخیص کریں، جکڑے ہوئے ڈھیر کا معائنہ کریں، اسمبلی کے طریقہ کار کی تصدیق کریں، اور ایک نمائندہ سائیکل کے بعد درست شدہ جوڑ کی توثیق کریں۔ بولٹ/پیچ کو روکنے کی خصوصیت اس حل کی حمایت کر سکتی ہے، لیکن پائیدار حل اس جوڑ سے شروع ہوتا ہے جو سامان کے گرم اور ٹھنڈا ہونے کے دوران اپنا پری لوڈ برقرار رکھتا ہے۔

