 EN

پیچهای سفارشی چگونه نیازهای مهندسی ویژه را برآورده میکنند؟
یک پیچ استاندارد زمانی کار میکند که اتصال، ماده، روش نصب و محیط کار در شرایطی نزدیک به شرایط کاتالوگ باشند. اما زمانی که یکی یا چند مورد از این شرایط تغییر کند — مانند فضای محدود برای سر پیچ، اتصال دندانهای غیراستاندارد، قرارگیری در معرض خوردگی، محدوده گشتاور کنترلشده یا وجود نقشهای از سازنده اصلی تجهیزات که باید بهطور دقیق و تکرارپذیر تولید شود — نیاز به پیچ سفارشی احساس میشود. هدف عملی این نیست که پیچی طراحی شود که ظاهری متفاوت داشته باشد، بلکه این است که پیچی تعریف شود که درون یک اتصال خاص بهصورت قابلپیشبینی عمل کند.
از دیدگاه انتخاب پیچها، مفیدترین نقطه شروع، کاربرد است نه شماره قطعه. مشخصات فنی یک پیچ مهندسی، نحوه بارگذاری، مونتاژ، بازرسی و نگهداری یک اتصال را به ابعاد، جنس، رزوه، پوشش و الزامات تأیید تبدیل میکند. این رویکرد به تیمهای خرید، تولید و کیفیت یک مرجع مشترک ارائه میدهد، پیش از اینکه یک پیچ سفارشی وارد مرحله نمونهسازی یا تأمین انبوه شود.
با اتصال شروع کنید، نه با نقشه پیچ
هر پیچ سفارشی باید به مجموعه کوتاهی از سؤالات فنی پاسخ دهد. پیچ چه موادی را به هم متصل میکند؟ بار ایستا، دورهای یا تحت ارتعاش است؟ آیا مونتاژ دستی، کنترلشده با گشتاور یا خودکار انجام میشود؟ آیا رزوه در قطعه همجفتشونده تشکیل میشود، با صفحهبند استفاده میشود یا طوری طراحی شده که رزوه همجفتشونده خود را برش دهد یا تشکیل دهد؟ این جزئیات تأثیر بسیار بیشتری بر پیچ دارند تا صرفاً نوع سر پیچ.
برای مثال، یک جعبهی الکترونیکی فشرده ممکن است به یک پیچ مهندسی کوچک نیاز داشته باشد که هندسهی سر آن فضای تنگی را بدون تداخل عبور دهد و نوع درایوی آن با ابزار مونتاژ کنترلشده سازگان داشته باشد. در مقابل، یک اتصال سازهای یا ماشینی ممکن است به ظرفیت بار قفلکنندهی بیشتر، طول شفت متفاوتی و ردهی استحکام مستند شده نیاز داشته باشد. در هر دو حالت، نقشه باید ابعاد کارکردی را مشخص کند نه اینکه صرفاً طول کلی را نشان دهد.
تبدیل بار و هندسه به طراحی پیچ سفارشی قابل استفاده
انتخاب جنس و استحکام بر اساس شرایط کاری
انتخاب مواد با توجه به مقاومت، شکلپذیری، مواجهه با خوردگی، دما و سازگاری با قطعات مجاور تعیین میشود. فولاد کربنی، فولاد آلیاژی و فولاد ضدزنگ هر کدام ممکن است در شرایط خاصی مناسب باشند، اما هیچکدام جواب جهانی ندارند. پیچی با مقاومت بالا ممکن است در مواردی که خوردگی، روش پوششدهی یا سازگاری با مادهٔ مجاور مکانیزم شکست را تغییر میدهد، مناسب نباشد. برعکس، مادهای که برای مقابله با خوردگی انتخاب شده است نیز باید دارای رز threads مناسب، سر مناسب و روش نصب مناسب باشد.
برای پیچها و بولتهای فولاد کربنی و فولاد آلیاژی قابل اعمال، استاندارد ISO 898-1 نمونهای از استانداردهایی است که الزامات خواص مکانیکی برای بولتها، پیچها و پینها را تعریف میکند. عادت مهندسی مهم این است که کلاس خواص یا الزامات آزمون مورد نیاز را تنها پس از تأیید محدودهٔ استاندارد و شرایط واقعی کاربرد مشخص کرد. برای کاربردهای فولاد ضدزنگ، مشخصات حاکم و محدودیتهای محیطی نیز باید بررسی شوند و نباید صرفاً با تکیه بر برچسب ماده، پاسخ سؤال را قطعی دانست.
مشخص کردن کل اتصال ر threads
نشاندهندهی پیچی که تنها قطر اسمی را ارائه میدهد، بسیار نامشخص است. گام دندانه، شکل دندانه، رده تحمل، طول دندانه، ورودی دندانه و وضعیت قطعهی همجفتشونده میتوانند تعیین کنندهی این باشند که آیا پیچ بهراحتی مونتاژ میشود یا اتصال را آسیب میزند. استاندارد ایزو ۹۶۵ سیستم تحملی برای دندانههای متریک عمومی پیچها ارائه میدهد؛ این استاندارد نشان میدهد که چرا تحمل یک ورودی طراحی است، بهویژه زمانی که ضخامت پوشش، مونتاژ مکرر یا تنگی دقیق در کاربرد عملیاتی اهمیت دارد.
اینجا است که پیچ سازنده اصلی (OEM) اغلب با پیچ موجود در انبار تفاوت دارد. شاید پروژه نیازمند طول دندانهی خاص، برش زیر سر پیچ، نوک راهنمایی، چیدمان واشر ثابت یا شفت بدون دندانه با تحکم کنترلشده باشد. این ویژگیها باید در نقشه یا مشخصات به دلیل عملکردی مرتبط شوند. وجود ویژگی پیچی سفارشی بدون هیچ هدفی در مونتاژ، هزینه و بار بازرسی را افزایش میدهد بدون اینکه کیفیت اتصال را بهبود بخشد.
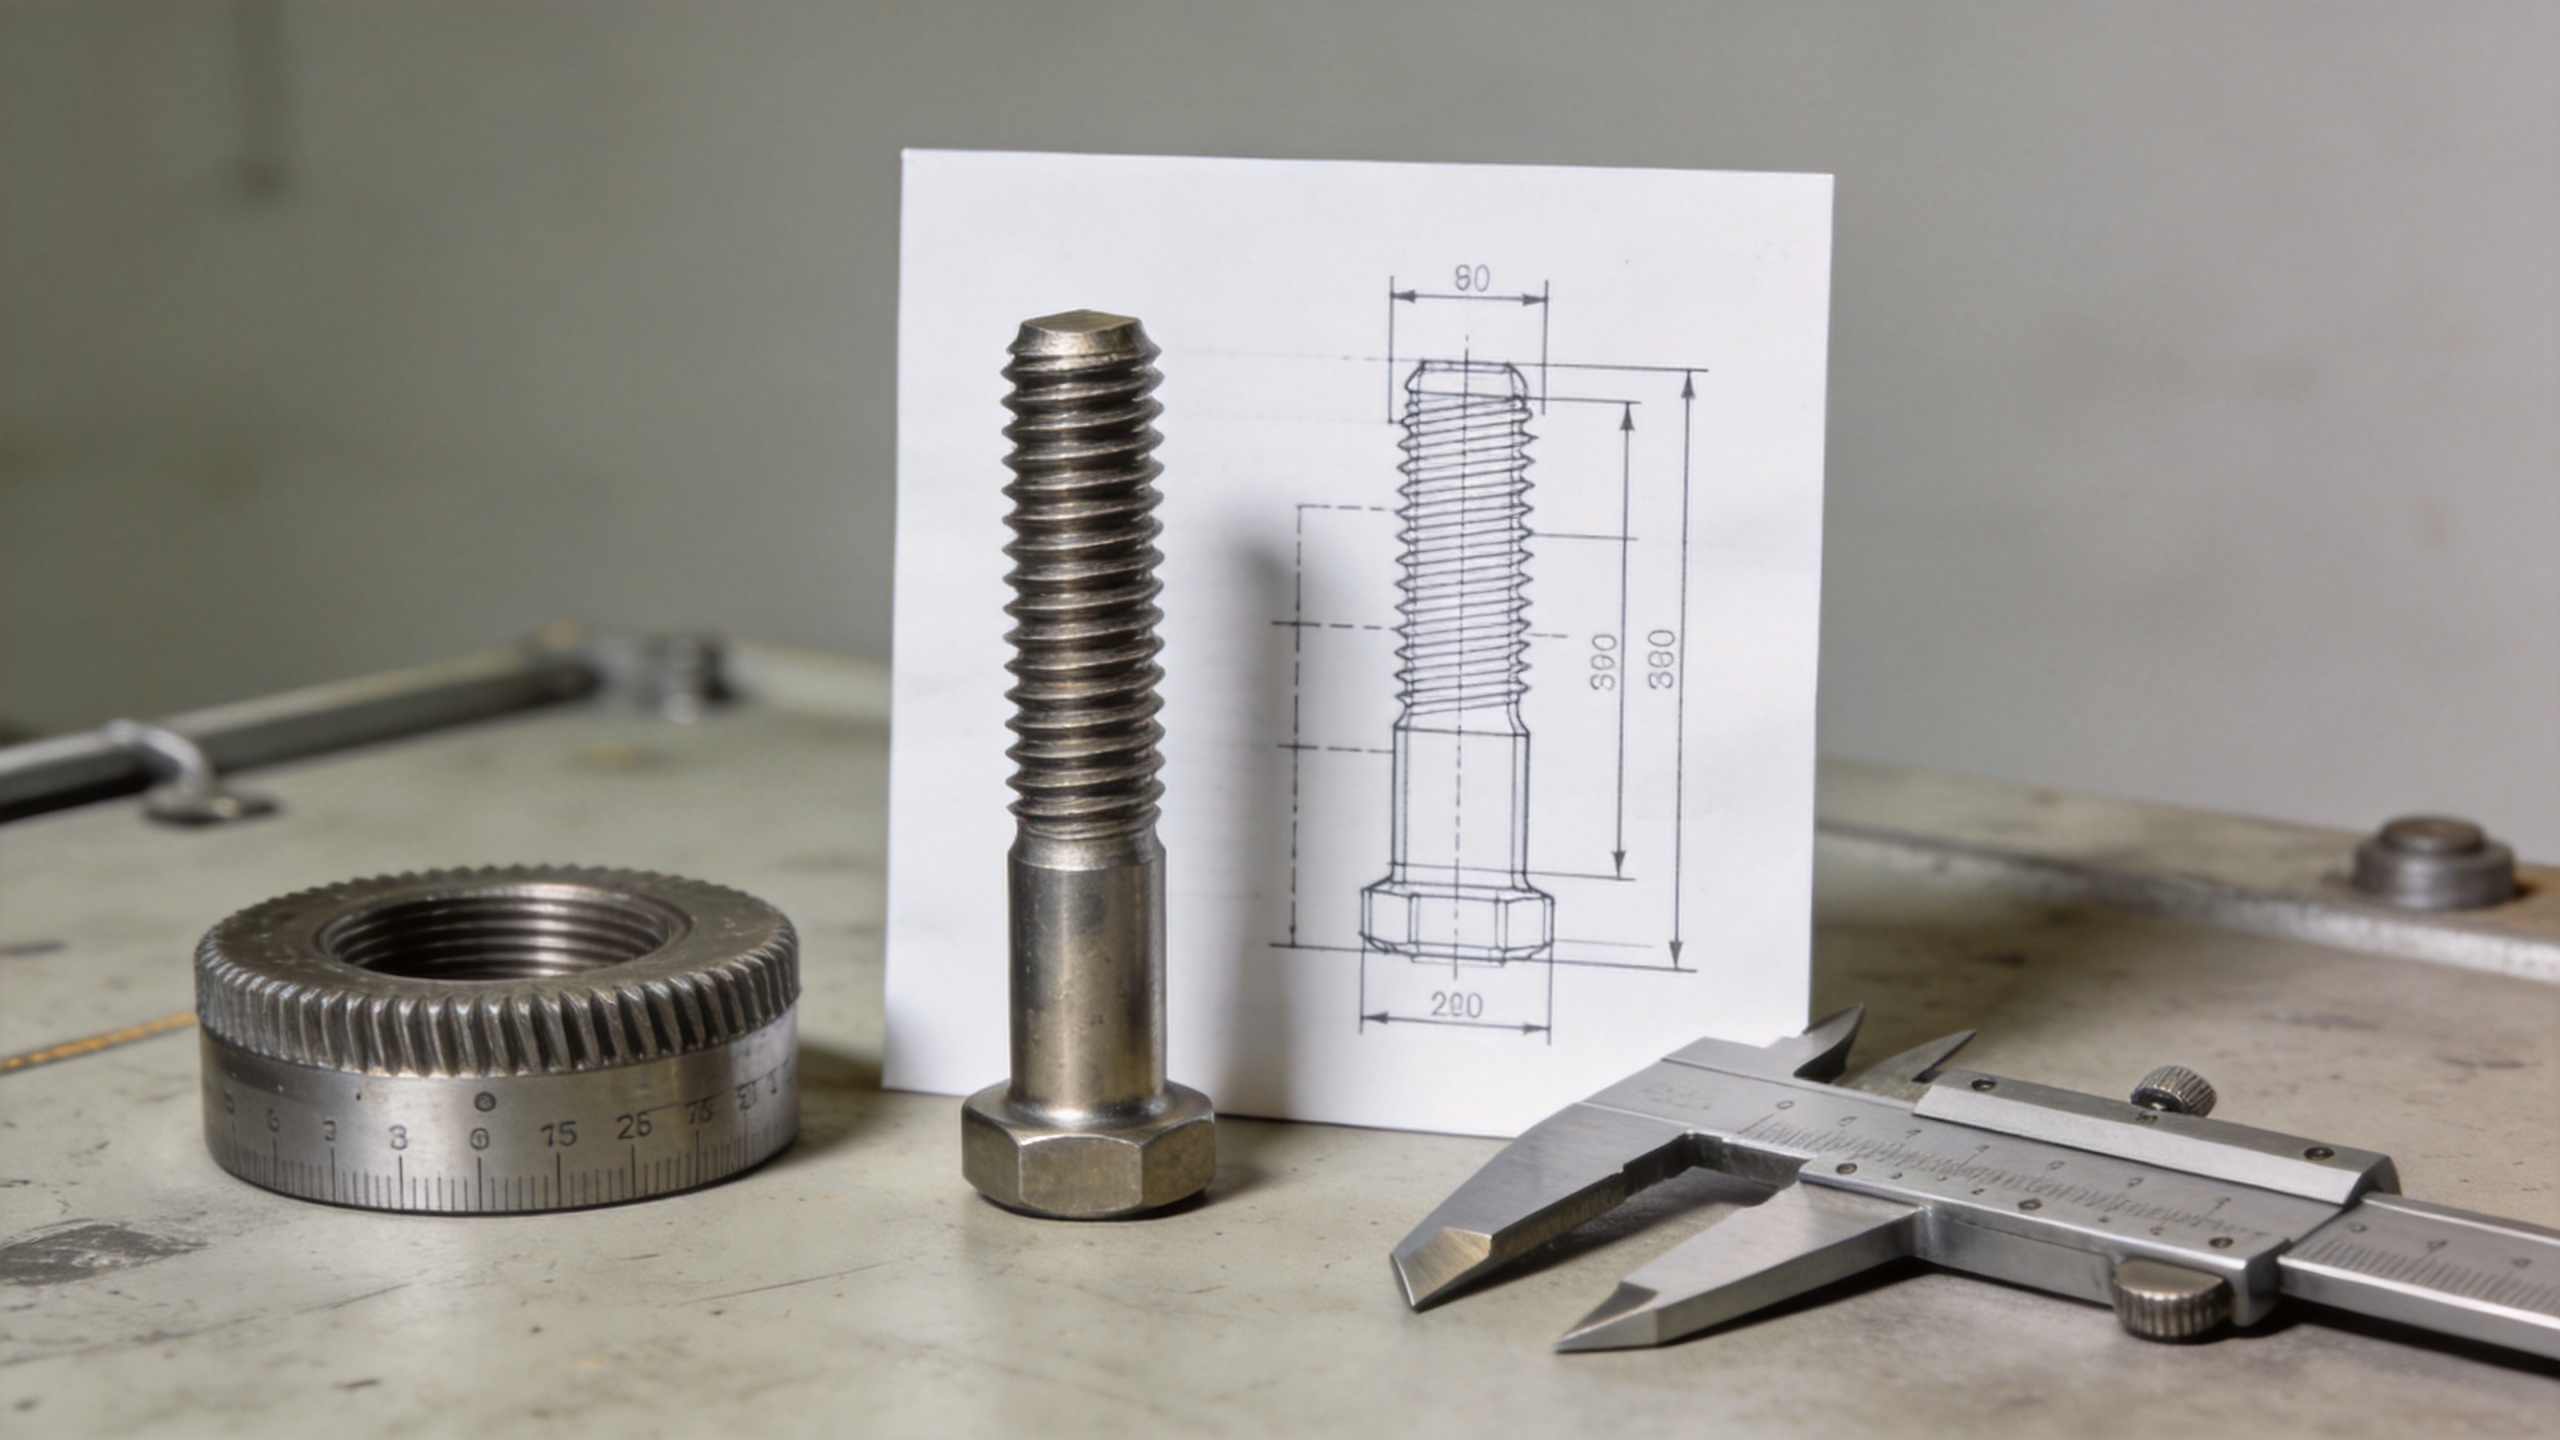
از سر، رانش و پایانبندی برای پشتیبانی از مونتاژ استفاده کنید
هندسهٔ سر، ناحیهٔ قرارگیری، فاصلهٔ ایمن، ظاهر و توزیع بار را تعیین میکند. هندسهٔ رانش، دسترسی ابزار و انتقال گشتاور را تحت تأثیر قرار میدهد. پیچ سفارشی که در خط خودکار به کار میرود، باید همراه با نوک راننده، جهتگیری تغذیهکننده، گشتاور هدف و تغییرپذیری مجاز گشتاور در نظر گرفته شود. در مونتاژ در محل، دسترسیپذیری و قابلیت تعمیر و نگهداری ممکن است از زمان چرخه اهمیت بیشتری داشته باشد. ثبت این شرایط در مراحل اولیه مفید است، زیرا تغییر رانش پس از تأیید ابزار یا نمونه میتواند بر قابلیت فرآیند و زمان تحویل تأثیر بگذارد.
پردازش سطح نیز جزو بحثهای مهندسی محسوب میشود. پوششها و درزبندیها میتوانند در مقاومت در برابر خوردگی یا ظاهر قطعه کمک کنند، اما ممکن است بر ابعاد و اصطکاک تأثیر بگذارند. بنابراین، پیچی که برای اتصال بیرونی با پوشش انتخاب شده است، باید با قطعه همجفتشوندهٔ مورد نظر و فرآیند نصب آن بررسی شود. در محیطهای دارای خوردگی شدید مانند مناطق ساحلی، صنایع شیمیایی یا مکانهایی که دورههای شستشوی مکرر دارند، باید مصالح، پوشش، جداسازی از فلزات ناهمگن و بازهٔ زمانی پیشبینیشدهٔ نگهداری را بهصورت توأمان در نظر گرفت.
تأیید ساخت را در الزامات پیچ سازندهٔ اصلی (OEM) لحاظ کنید
طرحبندی تنها یک بخش از یک برنامهٔ مهندسی پیچ قابلاطمینان است. پیش از تولید انبوه، مشخص کنید که چه چیزی اندازهگیری خواهد شد و چگونه نتیجه پذیرفته میشود. بررسیهای معمول شامل ابعاد حیاتی سر و ساقهٔ پیچ، تأیید ر threads با ابزار go/no-go، بررسی ظاهری، مستندسازی جنس یا سختی در صورت لزوم، الزامات پوشش سطحی و شناسایی بستهبندی میشود. اگر پیچ از نظر ایمنی یا عملکرد حیاتی باشد، تیم مهندسی ممکن است آزمونهای اتصال اختصاصی نیز تعریف کند.
پیگیریپذیری نیز بههمان اندازه کاربردی است. شناسهٔ دسته، سوابق بازرسی و نقطهٔ توافقشدهٔ تأیید نمونه میتوانند بررسی سؤالات بعدی را آسانتر کنند. شرکت قینگداو جیکو هاردوار محصولات شرکت سهامی خاص اعلام میکند که پردازش سفارشی و غیراستاندارد پیچها را بر اساس نقشهها یا شرایط استفاده انجام میدهد و همچنین قابلیت ردیابی تولید بهصورت دستهای و نمونهبرداری از مشخصات قبل از ارسال را فراهم میآورد. خریداران باید محدوده بازرسی مورد نیاز، گواهیها و معیارهای پذیرش را پیش از انتشار، با نقشه خود همسو کنند.
فهرست چک سفارشیِ مختصر پیچ
- هدف اتصال، بار اعمالشده، لرزش، دما و شرایط قرارگیری در معرض عوامل محیطی
- جنس پیچ، الزامات مکانیکی قابل اعمال و روش مقابله با خوردگی
- قطر اسمی، گام، شکل دندانه، تلرانس، عمق درگیری و طول دندانه
- شکل سر پیچ، سطح تحمل بار، نوع رانش (درایو)، جزئیات بدنه، نوک پیچ و هر مؤلفهای که بهصورت ثابت در پیچ قرار گرفته است
- پوشش یا آ finish، از جمله پیامدهای آن بر ابعاد و مونتاژ
- نسخه نقشه، طرح نمونهبرداری، نقاط بازرسی، علامتگذاری دستهها و نیازهای بستهبندی
انتقال از مفهوم پیچ سفارشی به قطعهای کنترلشده
موثرترین مشخصات پیچ سفارشی، بهاندازهکاف دقیق است تا بتوان آن را در فرآیندهای ساخت و بازرسی اجرا کرد، اما همچنین به نیاز واقعی اتصال مربوط میشود. اطلاعات قطعهٔ همجفتشونده، روش مونتاژ، شرایط محیطی، ویرایش نقشه، حجم مورد انتظار و اسناد مورد نیاز را از ابتدا ارائه دهید. سپس قبل از تصویب تولید انبوه، از نمونهها برای بررسی تناسب و مونتاژ استفاده کنید.
چه نیاز به پیچ سفارشی برای مقاومت در برابر خوردگی باشد، چه پیچ سازندهٔ اصلی (OEM) برای مونتاژ تولیدی، و یا پیچی با هندسهٔ غیرمعمول و اختصاصی، اصل یکسانی حاکم است: شرایطی را که پیچ باید برآورده کند—نه صرفاً ظاهر پیچ—مشخص کنید. این رویکرد به مهندسان و واحد تأمینکنندگان امکان ارزیابی دقیقتر قطعه، پاسخ تأمینکننده و اتصال نهایی را میدهد.

