 EN

कस्टम स्क्रू विशेष इंजीनियरिंग आवश्यकताओं को कैसे पूरा करते हैं?
एक मानक पेंच तब काम करता है जब जोड़, सामग्री, असेंबली विधि और सेवा वातावरण पहले से ही एक कैटलॉग स्थिति के करीब होते हैं। जब उनमें से एक या अधिक स्थितियाँ बदल जाती हैं—जैसे असामान्य सिर स्पेस, गैर-मानक धागा कनेक्शन, संक्षारण के प्रति संवेदनशीलता, नियंत्रित टॉर्क सीमा, या एक ओइएम ड्रॉइंग जिसे लगातार पुनरुत्पादित करना आवश्यक हो—तो एक विशेष पेंच की आवश्यकता होती है। व्यावहारिक लक्ष्य पेंच को भिन्न दिखाना नहीं है; बल्कि यह है कि एक विशिष्ट जोड़ के भीतर भरोसेमंद रूप से कार्य करने वाले पेंच को परिभाषित करना।
फास्टनर के चयन के दृष्टिकोण से, सबसे उपयोगी शुरुआती बिंदु एप्लिकेशन है, पार्ट नंबर नहीं। एक इंजीनियरिंग स्क्रू विनिर्देश, जॉइंट के लोडिंग, असेंबली, निरीक्षण और रखरखाव के तरीके को आयामों, सामग्री, थ्रेड, फिनिश और सत्यापन आवश्यकताओं में बदल देता है। इस दृष्टिकोण से खरीद, उत्पादन और गुणवत्ता टीमों को कस्टम स्क्रू के नमूना प्रक्रिया या बड़े पैमाने पर आपूर्ति में प्रवेश करने से पहले एक समान संदर्भ बिंदु मिलता है।
स्क्रू के ड्रॉइंग से नहीं, बल्कि जॉइंट से शुरू करें
प्रत्येक कस्टम स्क्रू को इंजीनियरिंग से संबंधित कुछ संक्षिप्त प्रश्नों के उत्तर देने चाहिए। स्क्रू किन सामग्रियों को जोड़ता है? क्या लोड स्थिर है, चक्रीय है, या कंपन के अधीन है? क्या असेंबली मैनुअल होगी, टॉर्क-नियंत्रित होगी, या स्वचालित होगी? क्या थ्रेड मैटिंग घटक में बनाया जाएगा, नट के साथ उपयोग किया जाएगा, या अपना स्वयं का मैटिंग थ्रेड काटने या बनाने के लिए डिज़ाइन किया गया है? ये विवरण सिर्फ सिर के शैली की तुलना में स्क्रू को कहीं अधिक प्रभावित करते हैं।
उदाहरण के लिए, एक संकुचित इलेक्ट्रॉनिक्स आवरण को एक छोटे इंजीनियरिंग स्क्रू की आवश्यकता हो सकती है, जिसकी सिर की ज्यामिति एक संकरी गहराई को पार कर सके और जिसका ड्राइव एक नियंत्रित असेंबली उपकरण के अनुकूल हो। दूसरी ओर, एक संरचनात्मक या मशीन जोड़ को अधिक क्लैम्प-लोड क्षमता, भिन्न शैंक लंबाई और एक दस्तावेज़ित ताकत वर्ग की आवश्यकता हो सकती है। दोनों ही स्थितियों में, ड्रॉइंग को कार्यात्मक आयामों की पहचान करनी चाहिए, बस कुल लंबाई को दिखाने के बजाय।
भार और ज्यामिति को एक उपयोगी विशिष्ट स्क्रू डिज़ाइन में अनुवादित करें
सेवा की स्थिति के अनुसार सामग्री और ताकत का चयन करें
सामग्री का चयन ताकत, लचीलापन, संक्षारण के संपर्क में आने की स्थिति, तापमान और पड़ोसी भागों के साथ संगतता के बीच संतुलन बनाता है। कार्बन स्टील, मिश्र धातु स्टील और स्टेनलेस स्टील में से प्रत्येक उपयुक्त हो सकता है, लेकिन कोई भी सार्वभौमिक उत्तर नहीं है। एक उच्च-ताकत वाला स्क्रू अनुपयुक्त हो सकता है जहाँ संक्षारण, कोटिंग प्रक्रिया या मिलान वाली सामग्री की संगतता विफलता के तंत्र को बदल देती है। इसके विपरीत, एक संक्षारण-उन्मुख सामग्री को भी एक उपयुक्त धागा, सिर और स्थापना विधि की आवश्यकता होती है।
लागू कार्बन- और मिश्र धातु-स्टील फास्टनर्स के लिए, आईएसओ 898-1 बोल्ट, स्क्रू और स्टड्स के लिए यांत्रिक-गुण आवश्यकताओं को परिभाषित करने वाला एक मानक उदाहरण है। महत्वपूर्ण इंजीनियरिंग आदत यह है कि मानक के क्षेत्र और वास्तविक अनुप्रयोग की पुष्टि करने के बाद ही आवश्यक गुण-वर्ग या परीक्षण आवश्यकता को निर्दिष्ट किया जाए। स्टेनलेस अनुप्रयोगों के लिए, नियंत्रक विनिर्देश और पर्यावरणीय सीमाओं की भी समीक्षा की जानी चाहिए, बजाय यह मान लेने के कि केवल एक सामग्री लेबल ही प्रश्न का निर्णय कर देता है।
पूरे थ्रेड कनेक्शन को निर्दिष्ट करें
एक स्क्रू कॉलआउट जो केवल सामान्य व्यास देता है, बहुत कुछ अपरिभाषित छोड़ देता है। पिच, थ्रेड फॉर्म, सहनशीलता वर्ग, थ्रेड लंबाई, लीड-इन और मिलान वाले भाग की स्थिति यह तय कर सकती है कि कोई स्क्रू सुग्लास रूप से असेंबल होता है या जॉइंट को क्षतिग्रस्त करता है। आईएसओ ९६५ सामान्य उद्देश्य के मीट्रिक स्क्रू थ्रेड्स के लिए एक सहनशीलता प्रणाली प्रदान करता है; यह दर्शाता है कि सहनशीलता एक डिज़ाइन इनपुट क्यों है, विशेष रूप से जब कोटिंग मोटाई, बार-बार असेंबली या कोई कसा हुआ कार्यात्मक फिट महत्वपूर्ण होता है।
यहीं पर ओईएम स्क्रू अक्सर स्टॉक में उपलब्ध वस्तु से भिन्न होता है। प्रोजेक्ट को विशेष थ्रेड लंबाई, हेड के नीचे अंडरकट, पायलट पॉइंट, कैप्टिव वॉशर व्यवस्था या नियंत्रित अथ्रेडेड शैंक की आवश्यकता हो सकती है। उन विशेषताओं को ड्रॉइंग या विनिर्देश में कोई कार्यात्मक कारण जोड़ा जाना चाहिए। कोई उद्देश्य-निर्मित स्क्रू विशेषता जिसका कोई असेंबली उद्देश्य न हो, जॉइंट के सुधार के बिना लागत और निरीक्षण बोझ बढ़ा देती है।
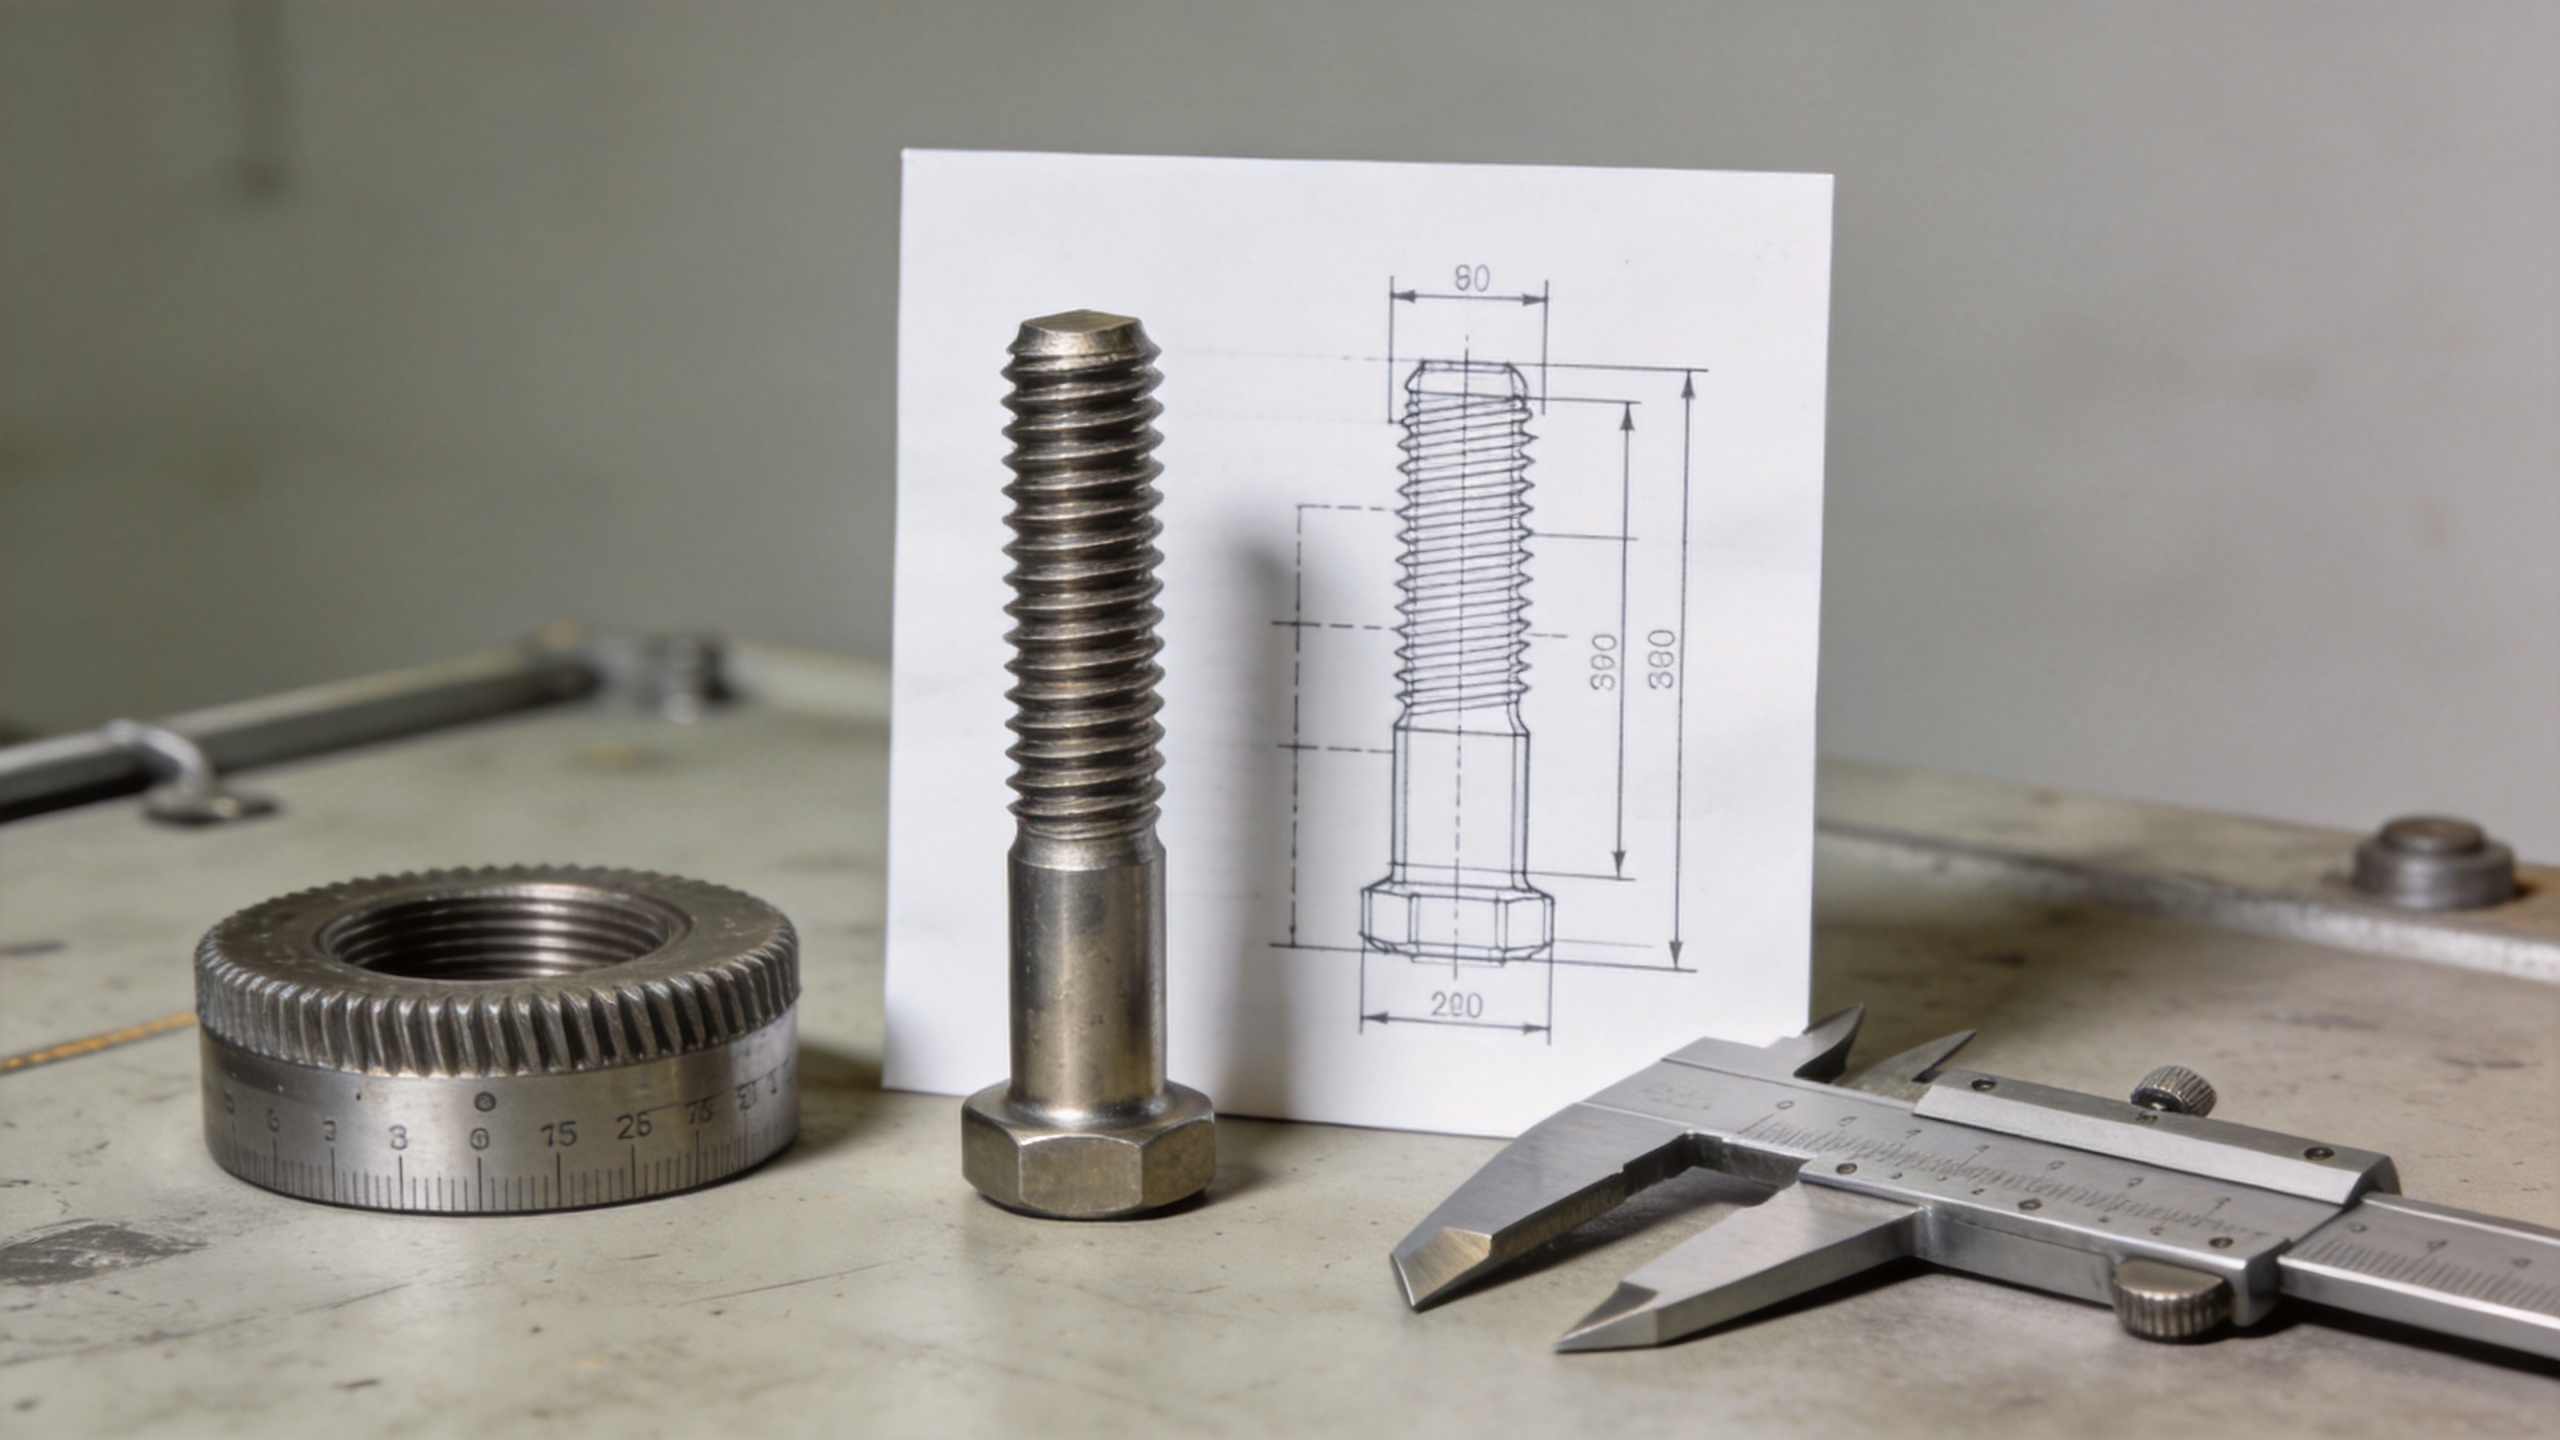
एकत्रीकरण का समर्थन करने के लिए सिर, ड्राइव और समाप्ति का उपयोग करें
सिर की ज्यामिति बैठने के क्षेत्र, स्पष्टता, दिखावट और भार वितरण को निर्धारित करती है। ड्राइव की ज्यामिति उपकरण पहुँच और टॉर्क स्थानांतरण को प्रभावित करती है। स्वचालित लाइन पर उपयोग किए जाने वाले एक अनुकूलित स्क्रू को ड्राइवर बिट, फीडर अभिविन्यास, लक्ष्य टॉर्क और स्वीकार्य टॉर्क भिन्नता के साथ मिलाकर विचार किया जाना चाहिए। क्षेत्र में एकत्रीकरण में, पहुँच योग्यता और सेवा योग्यता चक्र समय से अधिक महत्वपूर्ण हो सकती है। ये स्थितियाँ शुरू में दस्तावेज़ित करना उपयोगी है, क्योंकि औजार या नमूना की स्वीकृति के बाद ड्राइव में परिवर्तन प्रक्रिया क्षमता और नेतृत्व समय दोनों को प्रभावित कर सकता है।
सतह उपचार को भी इंजीनियरिंग चर्चा के अंतर्गत शामिल किया जाना चाहिए। कोटिंग्स और फ़िनिशेज़ संक्षारण प्रतिरोध या दिखावट को समर्थन दे सकते हैं, लेकिन वे आयामों और घर्षण को बदल सकते हैं। अतः किसी लेपित बाहरी जोड़ के लिए चुने गए स्क्रू की जाँच उसके निर्धारित मिलान भाग और स्थापना प्रक्रिया के साथ की जानी चाहिए। उच्च-संक्षारण वाले, तटीय, रासायनिक या वॉशडाउन वातावरण के लिए सामग्री, फ़िनिश, विषम धातुओं से अलगाव और अपेक्षित रखरोट अंतराल को एक साथ विचार किया जाना चाहिए।
ओईएम स्क्रू आवश्यकता में निर्माण सत्यापन को शामिल करें
चित्र केवल एक विश्वसनीय इंजीनियरिंग स्क्रू कार्यक्रम का एक हिस्सा है। बड़े पैमाने पर उत्पादन से पहले, यह निर्धारित करें कि क्या मापा जाएगा और परिणाम को कैसे स्वीकार किया जाएगा। सामान्य जाँचों में महत्वपूर्ण सिर और शैंक आयाम, थ्रेड-गो/नो-गो सत्यापन, दृश्य स्थिति, जहाँ लागू हो, सामग्री या कठोरता के दस्तावेज़ीकरण, फ़िनिश आवश्यकताएँ और पैकेजिंग पहचान शामिल हैं। यदि स्क्रू सुरक्षा- या प्रदर्शन-महत्वपूर्ण है, तो इंजीनियरिंग टीम अनुप्रयोग-विशिष्ट जॉइंट परीक्षण भी परिभाषित कर सकती है।
ट्रेसैबिलिटी भी उतनी ही व्यावहारिक है। एक बैच पहचानकर्ता, निरीक्षण रिकॉर्ड और सहमत नमूना स्वीकृति बिंदु बाद में उठने वाले किसी प्रश्न की जाँच को आसान बना सकते हैं। क्विंगदाओ जीकू हार्डवेयर उत्पाद कंपनी लिमिटेड घोषणा करती है कि वह आरेख या सेवा परिस्थितियों के आधार पर अनुकूलित और गैर-मानक फास्टनर प्रसंस्करण का समर्थन करती है, साथ ही बैच-आधारित उत्पादन ट्रेसैबिलिटी और प्रेषण से पूर्व विशिष्टता नमूनाकरण भी प्रदान करती है। खरीदारों को फिर भी जारी करने से पहले अपने स्वयं के आरेख के अनुसार आवश्यक निरीक्षण क्षेत्र, प्रमाणपत्र और स्वीकृति मानदंडों को संरेखित करना चाहिए।
एक संक्षिप्त अनुकूलित स्क्रू विशिष्टता जाँच सूची
- जोड़ का उद्देश्य, लागू भार, कंपन, तापमान और उजागर परिस्थितियाँ
- स्क्रू का सामग्री, लागू यांत्रिक आवश्यकता और संक्षारण दृष्टिकोण
- सामान्य व्यास, पिच, थ्रेड रूप, सहनशीलता, एंगेजमेंट और थ्रेड लंबाई
- हेड शैली, बेयरिंग सतह, ड्राइव, शैंक विवरण, पॉइंट और कोई भी कैप्टिव घटक
- फिनिश या कोटिंग, जिसमें आयामी और असेंबली प्रभाव शामिल हैं
- आरेख संशोधन, नमूनाकरण योजना, निरीक्षण बिंदु, लॉट मार्किंग और पैकेजिंग आवश्यकताएँ
एक अनुकूलित स्क्रू अवधारणा से एक नियंत्रित भाग की ओर बढ़ना
सबसे प्रभावी अनुकूलित स्क्रू ब्रीफ़ इतना विशिष्ट होता है कि उसका निर्माण और निरीक्षण संभव हो सके, लेकिन फिर भी वह किसी वास्तविक जॉइंट आवश्यकता से जुड़ा होता है। शुरुआत में मिलान वाले भाग की जानकारी, असेंबली विधि, पर्यावरणीय स्थिति, ड्रॉइंग संशोधन, अपेक्षित मात्रा और आवश्यक दस्तावेज़ साझा करें। फिर उत्पादन रिलीज़ के पहले फिट और असेंबली की जाँच के लिए नमूनों का उपयोग करें।
चाहे आवश्यकता जंग प्रतिरोध के लिए एक अनुकूलित स्क्रू की हो, किसी उत्पादन असेंबली के लिए ओईएम स्क्रू की हो, या कोई असामान्य ज्यामिति वाला उद्देश्य-निर्मित स्क्रू हो—समान सिद्धांत लागू होता है: स्क्रू के केवल बाहरी रूप के बजाय उन परिस्थितियों को निर्दिष्ट करें जिन्हें वह पूरा करना चाहिए। इससे इंजीनियरिंग और खरीद विभाग को घटक, आपूर्तिकर्ता की प्रतिक्रिया और परिणामी जॉइंट का मूल्यांकन करने का एक स्पष्ट तरीका मिलता है।

