 EN

สกรูแบบพิเศษตอบสนองความต้องการทางวิศวกรรมเฉพาะอย่างไร
สกรูมาตรฐานใช้งานได้ดีเมื่อการต่อเชื่อม วัสดุ วิธีการประกอบ และสภาพแวดล้อมในการใช้งานใกล้เคียงกับเงื่อนไขที่ระบุในแคตตาล็อกแล้ว แต่จำเป็นต้องใช้สกรูแบบพิเศษเมื่อมีการเปลี่ยนแปลงหนึ่งหรือมากกว่าหนึ่งข้อจากเงื่อนไขเหล่านั้น เช่น ระยะว่างบริเวณหัวสกรูที่ผิดปกติ การต่อเชื่อมเกลียวที่ไม่เป็นไปตามมาตรฐาน การสัมผัสกับสารกัดกร่อน ช่วงค่าแรงบิดที่ควบคุมได้ หรือแบบวาดของผู้ผลิตอุปกรณ์ดั้งเดิมที่ต้องผลิตซ้ำอย่างสม่ำเสมอ เป้าหมายเชิงปฏิบัติไม่ใช่การทำให้สกรูมีรูปลักษณ์ต่างออกไป แต่คือการนิยามสกรูที่ทำงานได้อย่างคาดการณ์ได้ภายในการต่อเชื่อมเฉพาะเจาะจง
จากมุมมองของการเลือกสกรู จุดเริ่มต้นที่มีประโยชน์ที่สุดคือการใช้งาน ไม่ใช่รหัสชิ้นส่วน การระบุข้อกำหนดทางวิศวกรรมสำหรับสกรูจะแปลงลักษณะการรับโหลด การประกอบ การตรวจสอบ และการบำรุงรักษาของข้อต่อให้กลายเป็นข้อกำหนดด้านขนาด วัสดุ เกลียว ผิวเคลือบ และการตรวจสอบ แนวทางนี้ทำให้ทีมจัดซื้อ ทีมผลิต และทีมควบคุมคุณภาพมีจุดอ้างอิงเดียวกันก่อนที่สกรูแบบพิเศษจะเข้าสู่ขั้นตอนตัวอย่างหรือการจัดหาในปริมาณมาก
เริ่มต้นจากการออกแบบข้อต่อ ไม่ใช่แบบร่างของสกรู
สกรูแบบพิเศษแต่ละตัวควรตอบคำถามทางวิศวกรรมสั้น ๆ ชุดหนึ่ง ได้แก่ สกรูนี้ใช้ยึดวัสดุชนิดใดบ้าง แรงที่กระทำมีลักษณะคงที่ หมุนเวียน หรือเกิดจากแรงสั่นสะเทือนหรือไม่ การประกอบจะดำเนินการด้วยมือ ควบคุมด้วยแรงบิด หรือดำเนินการโดยระบบอัตโนมัติ เกลียวจะถูกสร้างไว้ล่วงหน้าในชิ้นส่วนที่เชื่อมต่อ ใช้ร่วมกับนัต หรือออกแบบให้สามารถตัดหรือขึ้นรูปเกลียวคู่กับตนเองในชิ้นส่วนที่เชื่อมต่อหรือไม่ รายละเอียดเหล่านี้มีผลต่อการออกแบบสกรูมากกว่ารูปทรงหัวสกรูเพียงอย่างเดียว
ตัวอย่างเช่น กล่องอุปกรณ์อิเล็กทรอนิกส์ขนาดกะทัดรัดอาจต้องใช้สกรูวิศวกรรมขนาดเล็กที่มีรูปร่างหัวสกรูซึ่งสามารถเข้าไปในร่องแคบได้อย่างพอดี และมีข้อต่อขับเคลื่อนที่เข้ากันได้กับเครื่องมือประกอบแบบควบคุมได้ ส่วนการยึดโครงสร้างหรือชิ้นส่วนเครื่องจักรนั้น อาจต้องการความสามารถในการรับแรงยึดแน่นที่สูงกว่า ความยาวของลำตัวสกรูที่ต่างออกไป และระดับความแข็งแรงที่ระบุไว้ตามมาตรฐาน ในทั้งสองกรณี แบบแปลนควรระบุขนาดเชิงหน้าที่แทนที่จะแสดงเพียงความยาวรวมเท่านั้น
แปลงค่าแรงโหลดและรูปทรงเรขาคณิตให้เป็นแบบสกรูเฉพาะทางที่ใช้งานได้จริง
เลือกวัสดุและความแข็งแรงให้เหมาะสมกับสภาวะการใช้งาน
การเลือกวัสดุต้องพิจารณาสมดุลระหว่างความแข็งแรง ความเหนียว การสัมผัสกับการกัดกร่อน อุณหภูมิ และความเข้ากันได้กับชิ้นส่วนที่อยู่ใกล้เคียง วัสดุเหล็กคาร์บอน เหล็กผสม และสแตนเลสสามารถใช้งานได้เหมาะสมในแต่ละกรณี แต่ไม่มีวัสดุใดที่ใช้ได้ทั่วไปสำหรับทุกสถานการณ์ สกรูที่มีความแข็งแรงสูงอาจไม่เหมาะสำหรับการใช้งานที่มีปัจจัยด้านการกัดกร่อน กระบวนการเคลือบผิว หรือความเข้ากันได้กับวัสดุคู่ที่เปลี่ยนกลไกการล้มเหลว ตรงกันข้าม วัสดุที่ออกแบบมาเพื่อต้านการกัดกร่อนก็ยังจำเป็นต้องมีเกลียว หัวสกรู และวิธีการติดตั้งที่เหมาะสม
สำหรับสกรูและน็อตชนิดเหล็กคาร์บอนและเหล็กผสมที่ใช้งานได้จริง มาตรฐาน ISO 898-1 เป็นหนึ่งในตัวอย่างมาตรฐานที่กำหนดข้อกำหนดด้านคุณสมบัติเชิงกลสำหรับโบลต์ สกรู และสตั๊ด นิสัยทางวิศวกรรมที่สำคัญคือ การระบุคลาสคุณสมบัติหรือข้อกำหนดการทดสอบที่ต้องการควรทำหลังจากตรวจสอบขอบเขตของมาตรฐานนั้น ๆ และการใช้งานจริงแล้วเท่านั้น สำหรับการใช้งานที่เกี่ยวข้องกับสแตนเลส ควรตรวจสอบข้อกำหนดควบคุมและขีดจำกัดด้านสิ่งแวดล้อมอย่างละเอียด แทนที่จะถือว่าวัสดุที่ระบุไว้บนฉลากเพียงอย่างเดียวสามารถตอบโจทย์ทั้งหมดได้
ระบุการเชื่อมต่อแบบเกลียวทั้งหมด
การระบุสกรูโดยให้เฉพาะเส้นผ่านศูนย์กลางที่กำหนดไว้เท่านั้น ยังไม่เพียงพอ ความถี่ของเกลียว รูปทรงเกลียว ระดับความคลาดเคลื่อนที่ยอมรับได้ ความยาวเกลียว ส่วนนำเข้า และสภาพของชิ้นส่วนที่ต้องประกอบร่วม ล้วนมีผลต่อการประกอบสกรูว่าจะราบรื่นหรือทำให้รอยต่อเสียหาย ISO 965 ให้ระบบความคลาดเคลื่อนที่ยอมรับได้สำหรับเกลียวสกรูเมตริกทั่วไป ซึ่งแสดงให้เห็นว่าความคลาดเคลื่อนที่ยอมรับได้นั้นเป็นปัจจัยหนึ่งในการออกแบบ โดยเฉพาะเมื่อพิจารณาความหนาของชั้นเคลือบ การประกอบซ้ำหลายครั้ง หรือการพอดีอย่างแน่นหนาในเชิงหน้าที่
จุดนี้คือสิ่งที่ทำให้สกรูของผู้ผลิตรถยนต์ (OEM) มักแตกต่างจากสกรูที่มีขายทั่วไป โครงการอาจต้องการความยาวเกลียวพิเศษ ร่องลดเส้นผ่านศูนย์กลางใต้หัวสกรู ปลายเจาะนำทาง ระบบแผ่นรองแบบคงที่ (captive washer) หรือส่วนก้านที่ไม่มีเกลียวที่ควบคุมความยาวอย่างแม่นยำ คุณสมบัติเหล่านี้ควรเชื่อมโยงกับเหตุผลเชิงหน้าที่ที่ชัดเจนในแบบแปลนหรือข้อกำหนด การเพิ่มคุณสมบัติสกรูที่ออกแบบมาเฉพาะแต่ไม่มีวัตถุประสงค์ในการประกอบ จะเพิ่มต้นทุนและภาระในการตรวจสอบ โดยไม่ส่งผลดีต่อรอยต่อแต่อย่างใด
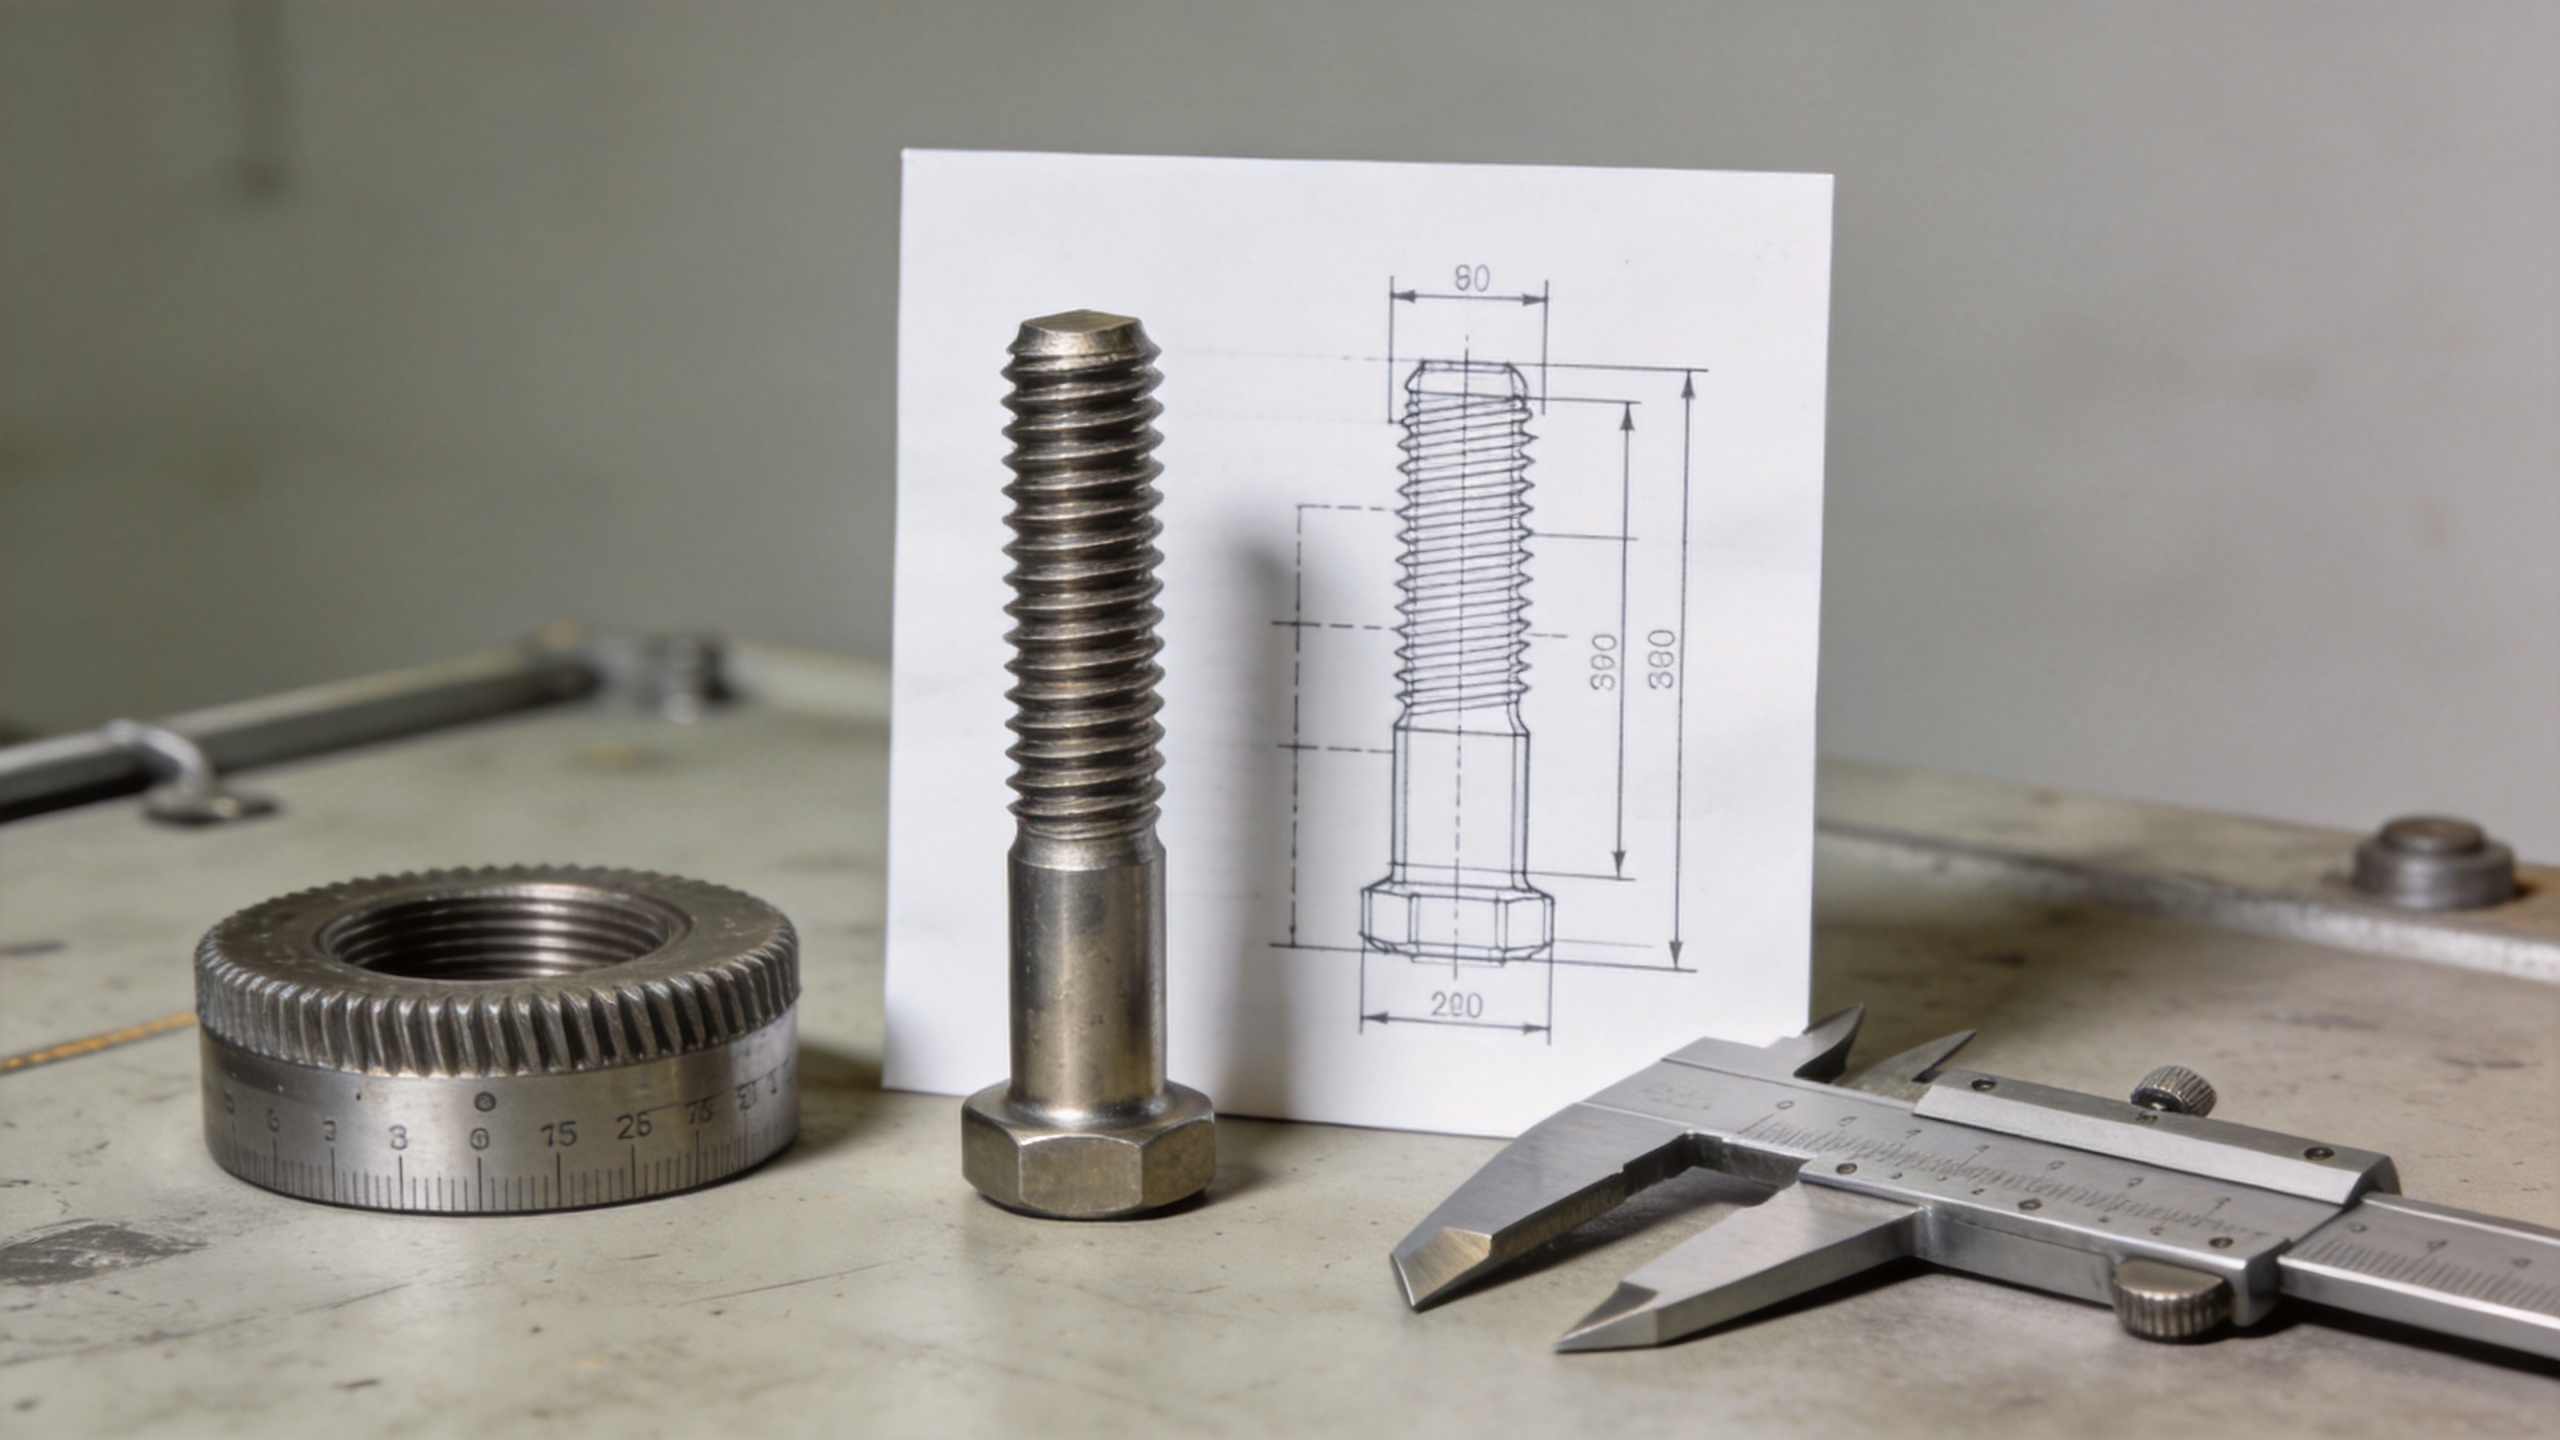
ใช้ส่วนหัว ขับเคลื่อน และปลายสกรูเพื่อสนับสนุนการประกอบ
รูปทรงของส่วนหัวกำหนดพื้นที่รองรับ ช่องว่าง ลักษณะภายนอก และการกระจายแรง รูปทรงของส่วนขับเคลื่อนส่งผลต่อการเข้าถึงเครื่องมือและการถ่ายโอนแรงบิด สกรูแบบพิเศษที่ใช้บนสายการประกอบอัตโนมัติจำเป็นต้องพิจารณาร่วมกันกับหัวไขควง ทิศทางการจ่ายสกรู แรงบิดเป้าหมาย และความแปรผันของแรงบิดที่ยอมรับได้ ในการประกอบภาคสนาม ความสะดวกในการเข้าถึงและซ่อมบำรุงอาจมีความสำคัญมากกว่าเวลาในการดำเนินรอบการผลิต การบันทึกเงื่อนไขเหล่านี้แต่เนิ่นๆ มีประโยชน์ เนื่องจากการเปลี่ยนแปลงส่วนขับเคลื่อนหลังจากที่ผ่านการอนุมัติเครื่องมือหรือตัวอย่างแล้ว อาจส่งผลกระทบต่อความสามารถของกระบวนการและระยะเวลาการนำส่ง
การบำบัดผิวอยู่ในขอบเขตของการอภิปรายด้านวิศวกรรมด้วยเช่นกัน สารเคลือบและผิวสัมผัสสามารถช่วยเพิ่มความต้านทานการกัดกร่อนหรือปรับปรุงรูปลักษณ์ แต่อาจส่งผลต่อขนาดและแรงเสียดทาน ดังนั้นสกรูที่เลือกใช้สำหรับข้อต่อภายนอกที่มีการเคลือบจึงควรตรวจสอบร่วมกับชิ้นส่วนคู่ที่จะประกอบเข้าด้วยกันและกระบวนการติดตั้งที่กำหนดไว้ สำหรับสภาพแวดล้อมที่มีการกัดกร่อนสูง เช่น บริเวณชายฝั่งทะเล สถานที่ที่มีสารเคมี หรือพื้นที่ที่ต้องล้างด้วยน้ำแรงสูง ควรพิจารณาองค์ประกอบทั้งหมดร่วมกัน ได้แก่ วัสดุ ผิวสัมผัส การแยกสกรูกับโลหะต่างชนิดกัน และช่วงเวลาที่คาดว่าจะต้องบำรุงรักษา
รวมการยืนยันการผลิตไว้ในข้อกำหนดสกรูของผู้ผลิตรถยนต์รายเดิม
การวาดภาพเป็นเพียงส่วนหนึ่งของโปรแกรมสกรูวิศวกรรมที่เชื่อถือได้ ก่อนเริ่มการผลิตในปริมาณมาก ต้องกำหนดให้ชัดเจนว่าจะวัดอะไร และจะยอมรับผลลัพธ์อย่างไร การตรวจสอบทั่วไปรวมถึงมิติสำคัญของหัวและก้านสกรู การตรวจสอบเกลียวด้วยเครื่องมือแบบ go/no-go สภาพภายนอกที่มองเห็นได้ เอกสารรับรองวัสดุหรือความแข็ง (ถ้ามีความเกี่ยวข้อง) ข้อกำหนดเกี่ยวกับผิวเคลือบ และการระบุบรรจุภัณฑ์ หากสกรูนั้นมีความสำคัญต่อความปลอดภัยหรือประสิทธิภาพ ทีมวิศวกรอาจกำหนดให้มีการทดสอบการยึดติดเฉพาะการใช้งานด้วย
ระบบติดตามแหล่งที่มาเป็นสิ่งที่ใช้งานได้จริงไม่แพ้กัน ตัวระบุชุดสินค้า บันทึกการตรวจสอบ และจุดอนุมัติตัวอย่างที่ตกลงร่วมกัน สามารถช่วยให้การสอบสวนคำถามในภายหลังทำได้ง่ายขึ้น Qingdao Jeekuu Hardware ผลิตภัณฑ์ บริษัท จำกัด ระบุว่า สนับสนุนการผลิตสกรูแบบพิเศษและไม่เป็นไปตามมาตรฐานทั่วไป ตามแบบแปลนหรือเงื่อนไขการใช้งานที่ลูกค้ากำหนด พร้อมทั้งสามารถติดตามย้อนกลับกระบวนการผลิตตามล็อต และสุ่มตัวอย่างเพื่อตรวจสอบคุณสมบัติตามข้อกำหนดก่อนจัดส่ง ผู้ซื้อควรตรวจสอบขอบเขตการตรวจสอบ เอกสารรับรอง และเกณฑ์การยอมรับให้สอดคล้องกับแบบแปลนของตนเองก่อนปล่อยงาน
รายการตรวจสอบข้อกำหนดสกรูแบบพิเศษอย่างกระชับ
- วัตถุประสงค์ของการต่อเชื่อม แรงที่กระทำ การสั่นสะเทือน อุณหภูมิ และสภาวะแวดล้อมที่สัมผัส
- วัสดุของสกรู ความต้องการด้านกลศาสตร์ที่ใช้ได้ และวิธีป้องกันการกัดกร่อน
- เส้นผ่านศูนย์กลางที่ระบุ ระยะห่างเกลียว รูปแบบเกลียว ความคลาดเคลื่อนที่ยอมรับได้ ความลึกของการขันเกลียว และความยาวของเกลียว
- รูปทรงหัวสกรู พื้นผิวที่รับแรง ระบบขัน รายละเอียดของลำตัวสกรู ปลายสกรู และส่วนประกอบที่ยึดแน่นอยู่กับตัวสกรู
- การเคลือบผิวหรือการชุบ รวมถึงผลกระทบต่อมิติและการประกอบ
- ฉบับแก้ไขของแบบแปลน แผนการสุ่มตัวอย่าง จุดที่ต้องตรวจสอบ การระบุล็อตสินค้า และความต้องการด้านบรรจุภัณฑ์
เปลี่ยนจากแนวคิดสกรูแบบพิเศษไปสู่ชิ้นส่วนที่ควบคุมได้
คำอธิบายสกรูแบบพิเศษที่มีประสิทธิภาพมากที่สุดนั้นต้องระบุรายละเอียดให้เพียงพอสำหรับการผลิตและการตรวจสอบ แต่ยังเชื่อมโยงกับความต้องการจริงของข้อต่ออย่างชัดเจน โปรดแจ้งข้อมูลเกี่ยวกับชิ้นส่วนที่จะประกอบร่วมกัน วิธีการประกอบ สภาพแวดล้อมในการใช้งาน ฉบับแก้ไขของแบบแปลน ปริมาณที่คาดว่าจะผลิต และเอกสารที่จำเป็นตั้งแต่เริ่มต้น จากนั้นจึงใช้ตัวอย่างจริงในการตรวจสอบความพอดีและการประกอบก่อนตัดสินใจปล่อยสู่การผลิตจริง
ไม่ว่าความต้องการจะเป็นสกรูแบบพิเศษสำหรับใช้ในสภาพที่เสี่ยงต่อการกัดกร่อน สกรูสำหรับผู้ผลิตรถยนต์ (OEM) สำหรับการประกอบในสายการผลิต หรือสกรูที่ออกแบบมาเฉพาะเพื่อใช้งานพิเศษซึ่งมีรูปทรงที่ไม่ธรรมดา หลักการเดียวกันนี้ก็ยังคงใช้ได้เสมอ นั่นคือ ควรระบุเงื่อนไขที่สกรูต้องสามารถตอบสนองได้ แทนที่จะระบุเพียงแค่ลักษณะภายนอกของสกรูเท่านั้น วิธีนี้จะช่วยให้ฝ่ายวิศวกรรมและฝ่ายจัดซื้อสามารถประเมินชิ้นส่วน คำตอบจากผู้จำหน่าย และคุณภาพของข้อต่อที่ได้รับอย่างชัดเจนยิ่งขึ้น

