 EN

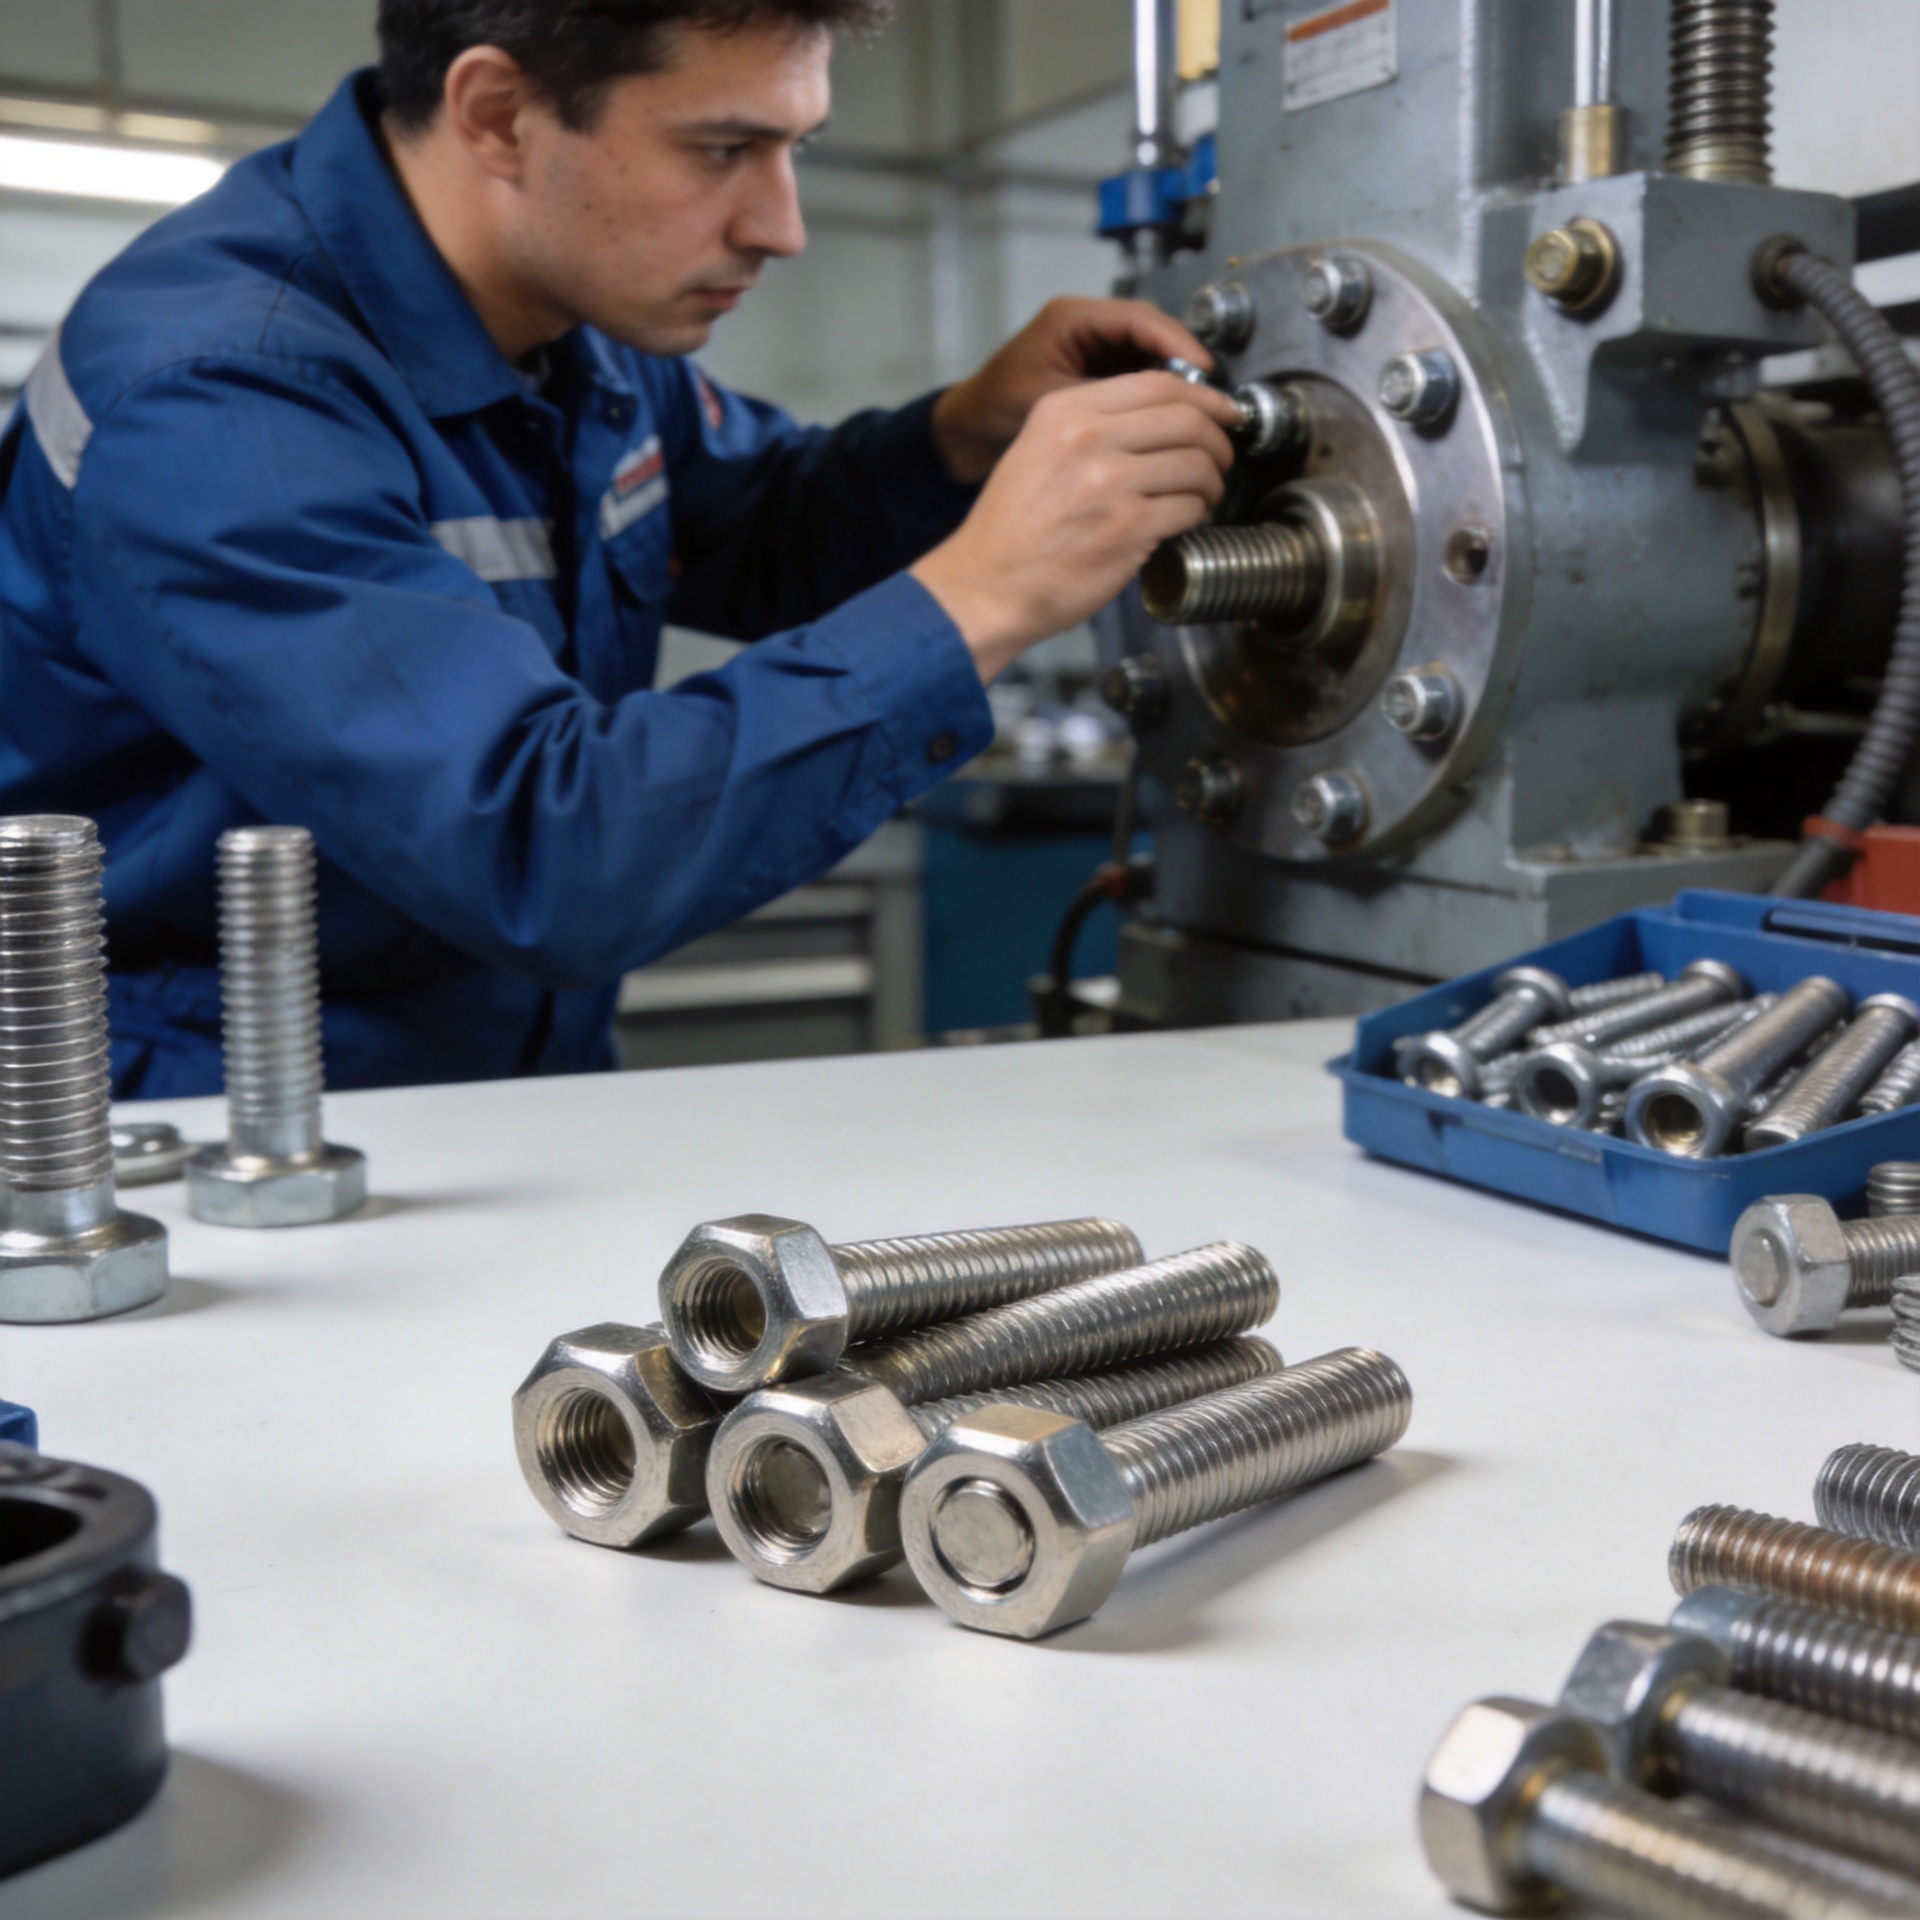
Miten kiinnittimet vähentävät huoltokustannuksia laitteiden kokoonpanossa?
Huoltokustannuksia käsitellään usein osien tai työvoiman ongelmana, mutta monet toistuvat kutsut alkavat liitoksessa. kiinnityslaite joka vastaa kuormaa, materiaalia, pääsytapaa ja kokoonpanoprosessia, voi auttaa laiteryhmää pitämään komponentit paikoillaan ja puristettuina niin kuin tarkoitettu. Tämä ei poista kaikkia kiinnityslaite ongelmia. Se tarkoittaa kuitenkin, että kokoonpanopäätös voi vähentää löysien liitosten tutkimuksia, vaurioituneita osia ja toistuvia vierailuja, jotka kuluttavat huoltobudjetin.
Yleisen koneen näkökulmasta hyödyllinen kysymys ei ole pelkästään “mikä kiinnityslaite kustannukset ovat pienempiä?” Oikea kysymys on: ”Mikä yhdistelmärakenne tarjoaa toiminnalle vakauden ja tarkastettavuuden suunnitellun käyttöiän ajan?” Tämä elinkaaren näkökulma yhdistää alkuun tehdyn ostopäätöksen kiinnitysosien huoltoon , tuotantolinjan saatavuuteen, varaosasuunnitteluun ja teknikoiden työaikaan.
Missä laitteiston kiinnitysosien huoltokustannukset alkavat
Yhdistelmällä on taloudellinen vaikutus paljon ennen kuin teknikko avaa työkalupakkinsa. Virheellinen valinta voi aiheuttaa piilotyötä: kierre, joka vahingoittuu asennuksen aikana, pinnoite, joka ei sovellu ympäristöön, päätytyy, johon ei pääse turvallisesti käsiksi, tai kiristämismenetelmä, joka vaihtelee operaattorista toiseen. Jokainen näistä tekijöistä voi muuttaa edullisen kiinnityslaite kiinnitysosan säätöjen, tarkastusten, vaihtojen tai sivuhaittojen korjausten lähteeksi.
Koska laitteiston kiinnitysosat , suora osahinta on päätöksessä vain yksi rivi. Laajemmat kustannukset sisältävät asennusaikaan, työkaluihin, dokumentointiin, suunniteltuihin tarkastuksiin, suunnittelemattomiin pysähdyksiin ja liitoksen liikkeen seurauksiin liittyvät kustannukset. Käytännöllinen kustannustarkastelu siis kysyy, miten liitos käyttäytyy laitteiston otettua käyttöön, ei ainoastaan miten se näyttää materiaaliluettelossa.
1. Oikea kiinnitysvoima rajoittaa liikettä ja kulumista
Monet huoltongelmat syntyvät, kun yhdistettyjen pintojen välillä tapahtuu liikettä toisiinsa nähden. Värinän tai vaihtelevan kuorman vaikutuksesta liike voi laajentaa reikiä, kuluttaa kosketuspintoja, vahingoittaa kierreosia tai siirtää akselia. Oikein määritelty kiinnityslaite järjestelmä on suunniteltu luomaan kiinnitysvoima, joka pitää osat yhdessä odotetulla käyttöjaksoilla. Tekninen ohjeistus kierreliitoksista korostaa, että esijännityksen tulisi pitää liitoksen osat yhteydessä ja puristuksessa; tämä periaate auttaa selittämään, miksi asennuksen hallinta on tärkeää.
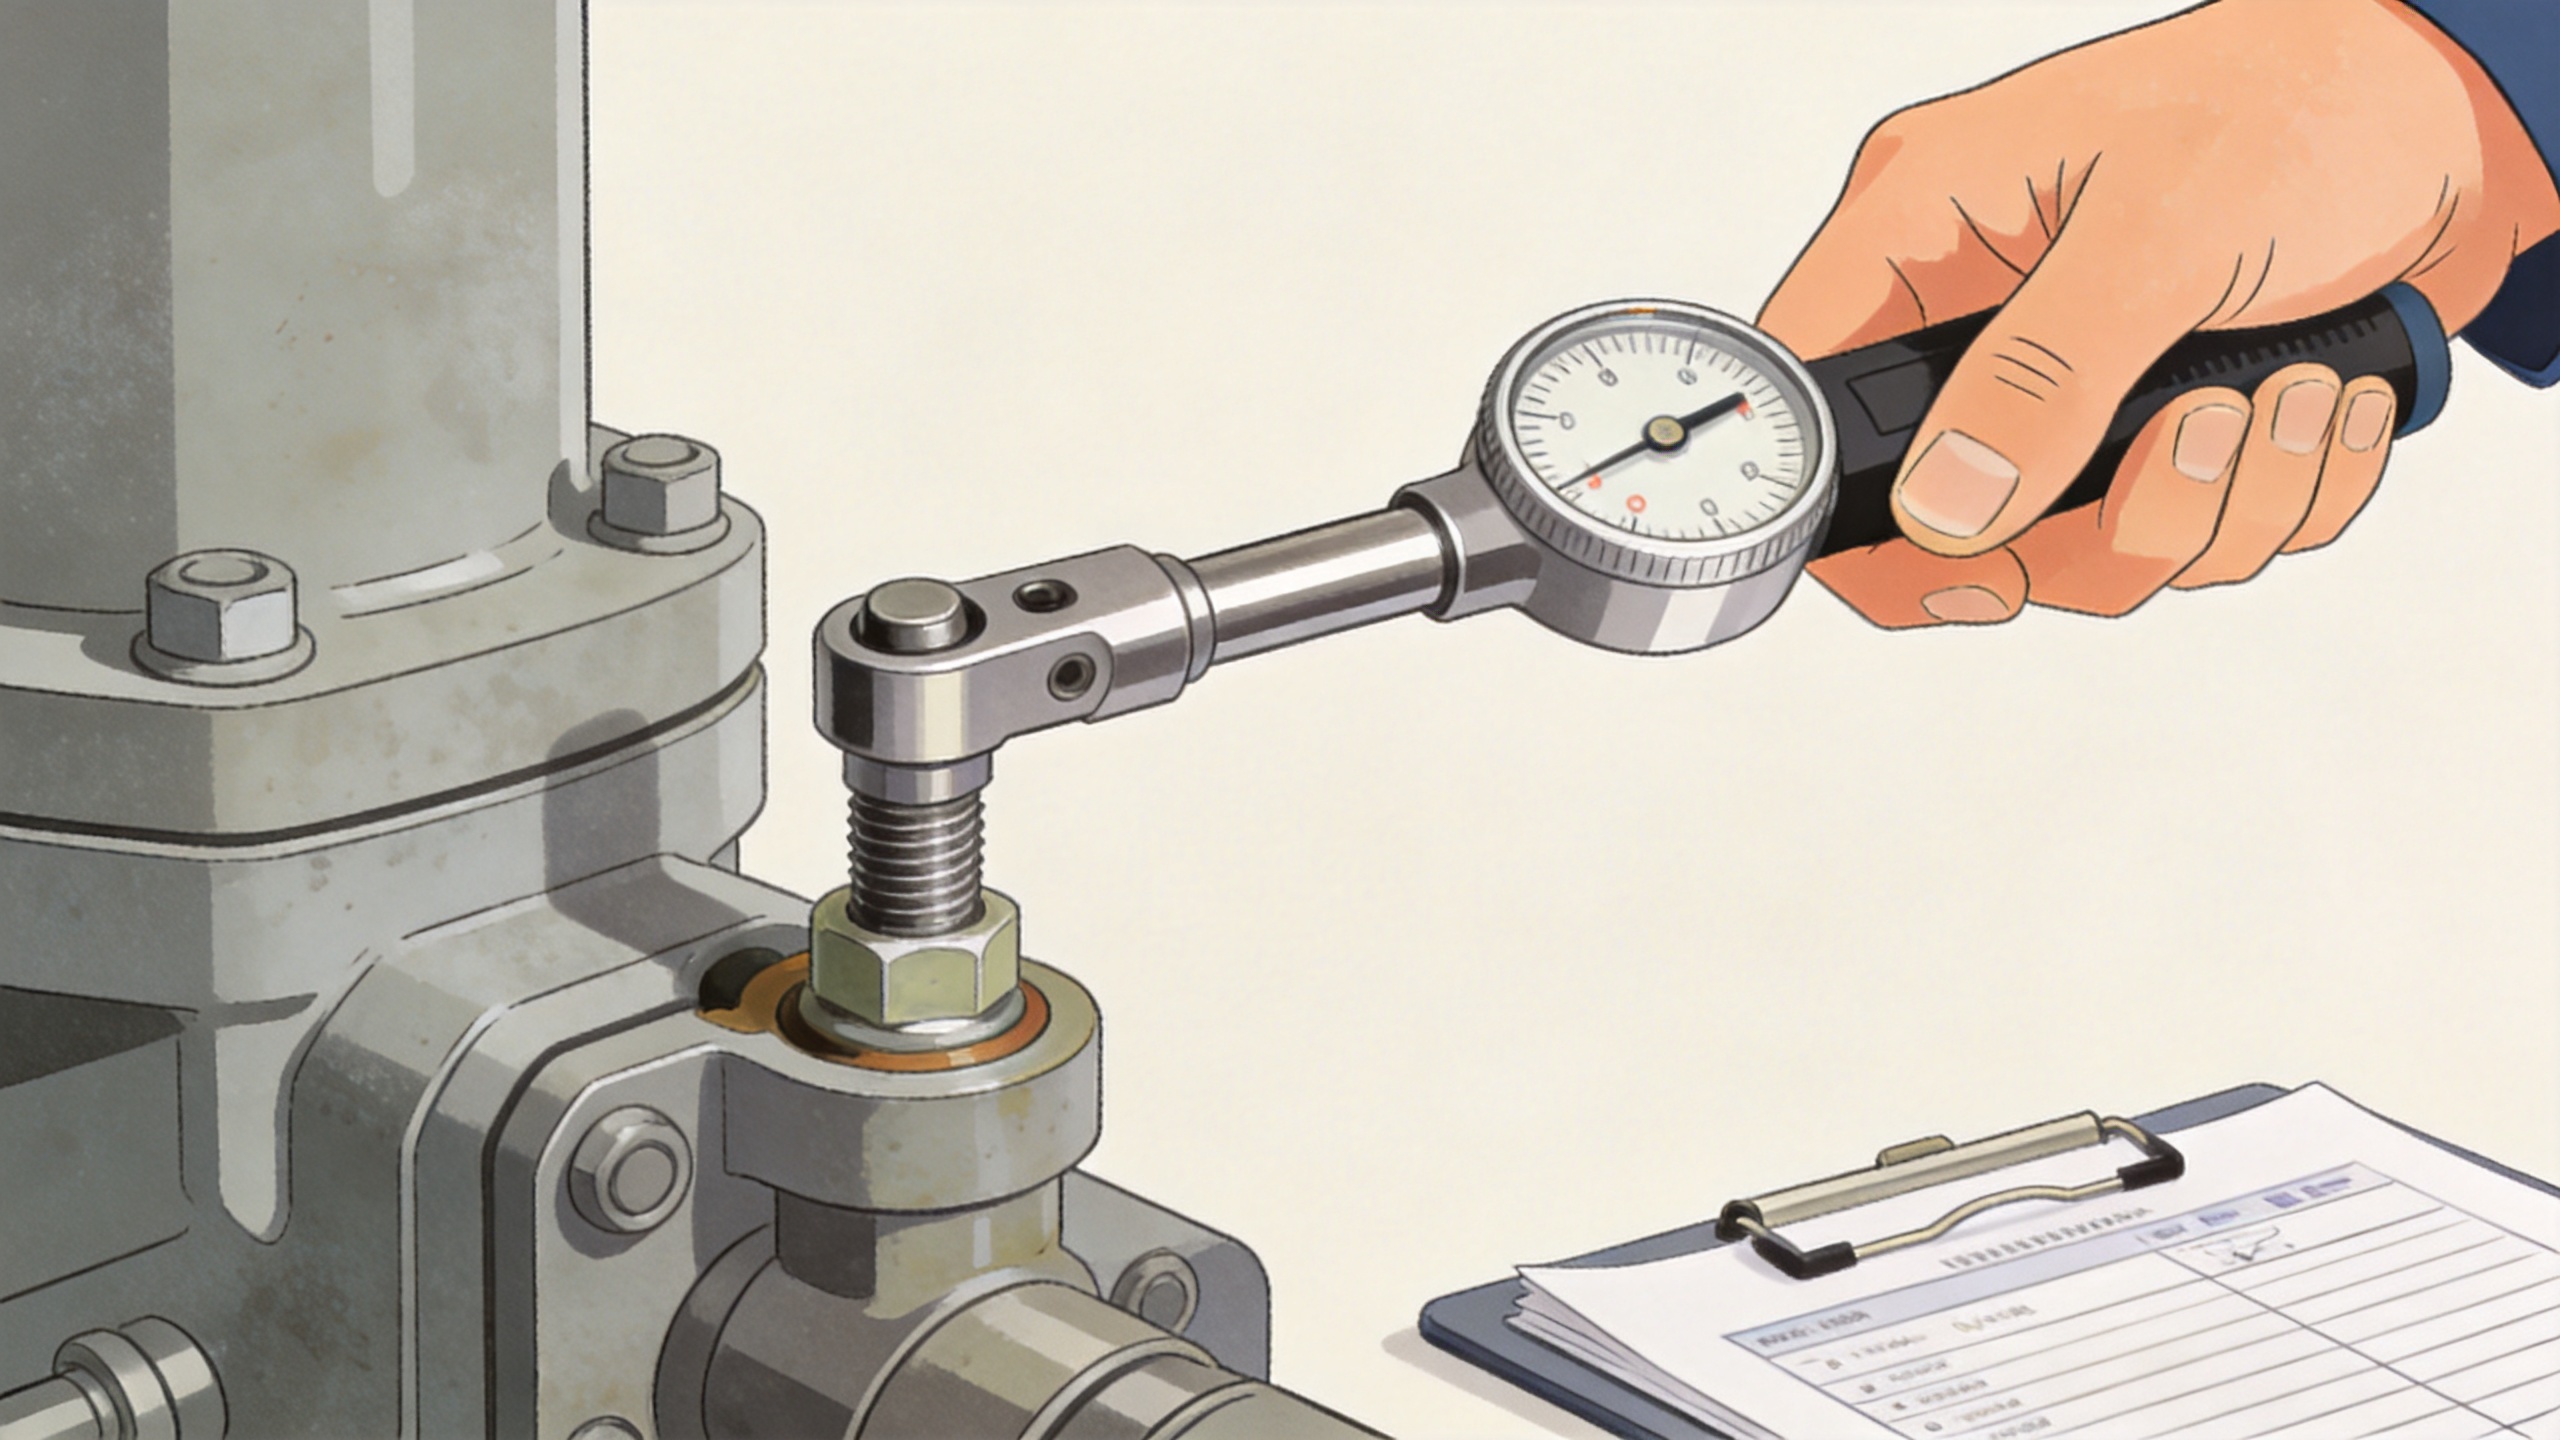
Vääntömomentti on ainoastaan yksi tekijä, joka vaikuttaa siihen tulokseen, ei itse tulos. Kierteiden ja laakeripinnan kitka, pinnan kunto, voitelu ja työkalun kalibrointi vaikuttavat kaikki siihen suhteeseen, joka vallitsee sovelletun vääntömomentin ja puristusvoiman välillä. Sen sijaan, että käytettäisiin yleispätevää lukuarvoa kaikille kokoonpanokiinnitin , insinööritoiminnan tulisi varmistaa liitoksen erityinen menetelmä ja viestiä se selkeästi tuotanto- ja huoltoperäisille tiimeille.
2. Toistettava kokoonpano lyhentää huoltotyötä
Huoltotiimit käyttävät aikaa silloin, kun heidän täytyy diagnosoida vaihtelua. Toistettava kiinnityslaite prosessi käyttää ohjattuja määrittelyjä, yhteensopivia työkaluja, määriteltyjä kiristysjärjestyksiä ja selkeitä hyväksyntäkriteerejä. Kun nämä elementit tallennetaan kokoonpanon yhteydessä, myöhempinä aikoina työtekniikkojen käytettävissä on viite siihen, mitä asennettiin ja miten liitos oli tarkoitettu toimimaan.
Tämä on erityisen tärkeää kokoonpanoissa, joissa on useita liitoksia. Jos yksi operaattori käyttää erilaista pesäkettä, pinnoitteen kuntoa tai kiristysjärjestystä, lopullinen liitos voi käyttäytyä eri tavalla, vaikka nimellisarvot kiinnityslaite koko on sama. Standardoitu työskentely vähentää huoltohenkilökunnan tarvetta rakentaa kokoonpanohistoriaa epätäydellisistä viitteistä.
3. Materiaalin ja pinnan valinnat vähentävät ennenaikaista vaihtoa
Materiaalin valinnan tulee heijastaa liitoksen ympäristöä: kosteutta, pesuaineita, lämpötilan vaihteluita, eri metallien yhdistelmiä, värähtelyä ja tulevaa huoltoa varten tarvittavaa pääsyä. Hiiliteräksestä valmistettu kiinnityslaite tuote voi olla sopiva kuivassa sisätilassa sijaitsevaan koteloonsa, kun taas kosteaan tai syövyttävään paikkaan saattaa soveltua paremmin korroosioresistenttimpi materiaali tai pinnoite. Tavoitteena ei ole määritellä aina korkeinta luokkaa. Tarkoituksena on valita yhdistelmä, joka sopii käyttöoloihin ja joka voidaan hankkia johdonmukaisesti.
Tämä ero on tärkeä kiinnityspidemien kustannuksille edullinen osa, joka vaatii varhaisen vaihdon, voi aiheuttaa enemmän kustannuksia kuin vakaa määrittely, jossa on asianmukainen materiaalidokumentaatio. Tarkista materiaaliyhteensopivuus yhdessä lujuuden, kierrekierteiden tarttumisen ja ympäröivien komponenttien materiaalien kanssa. Tämä auttaa tiimiä välttämään korroosion, kierteiden tarttumisen tai kulumisen hoitamisen yllättävinä huoltotapauksina.
4. Huollettava suunnittelu tekee tarkastuksesta tehokkaamman
Oikea kiinnityslaite tukee myös huoltettavuutta. Päägeometria, varaväli, työkalun pääsy, kiinnitetty varuste ja visuaalinen tunnistettavuus voivat vaikuttaa siihen, kuinka kauan komponentin tarkastamiseen tai vaihtoon kuluu aikaa. Jos teknikko joutuu poistamaan liittymän saavuttamiseksi muista komponenteista tai suojusta, rutinityö kestää pidempään ja uudelleenasennuksen riski kasvaa.
Kriittisille liitoksille tarkastussuunnitelma tulisi perustua todellisiin vikaantumismuotoihin eikä yleiseen uudelleenkiristämistottumukseen. Teollisuus ohjeet, joiden mukaan käynnistystorsio ei automaattisesti ole luotettava mittari käytössä olevasta esijännityksestä. Huoltokäsikirja voi sen sijaan yhdistää visuaalisia tarkastuksia, liikkeen indikaattoreita, mittojen tarkistuksia, vuodon tai asennuksen suuntautumisen havaintoja sekä määritellyn eskalaatiopolun. Soveltuva menetelmä riippuu liitoksesta ja laitteen valmistajan teknisistä vaatimuksista.
5. Jäljitettävyys nopeuttaa juurisyyn selvittämistä
Kun liitosongelma ilmenee, jäljitettävyys voi vähentää aikaa ongelman havaitsemisen ja toimenpiteen valinnan välillä. Tiedon tallentaminen kiinnityslaite spesifikaatiosta, tarvittaessa erätiedot, asennusmenetelmä ja tarkastustulos antavat tiimeille faktabaasisen lähtökohdan. Se voi paljastaa, onko ongelma eristetty, liittyykö se tiettyyn kokoonpano-olosuhteeseen vai onko se yhteydessä sovelluksen muutokseen.
Laitteiden kokoonpanossa tämä tietue on hyödyllinen sekä laadun että ostojen tiimeille. Se tukee johdonmukaista täydennystä, vähentää korvausosien epävarmuutta ja mahdollistaa huoltohenkilökunnan vertailla asennettuja kiinnityslaite hyväksytyn eritteen mukaisesti. Toimintaa voidaan tukea toimittajan laatu-prosessilla, joka sisältää eräkohtaisia tarkastuksia ja dokumentointia, mutta laitteiston omistajan on silti määritettävä hyväksyntävaatimukset sovellukseen.
Käytännöllinen kiinnitinhuollon tarkistuslista
- Määritä liitos: kirjaa kuormitussuunta, värähtelyalttius, lämpötila, materiaalit ja huoltokäyttömahdollisuudet.
- Määritä kiinnitinsysteemi: sisältäen koon, luokan tai materiaalin, pinnoituksen, vastinosat, washerit ja mahdollisen lukitusmenetelmän.
- Vahvista kokoonpano: määritä työkalu, kokoonpanojärjestys, tavoitemenetelmä ja tarvittava koulutus toistettavan puristusvoiman saavuttamiseksi.
- Suunnittele tarkastus: käytä liitosta riippuvia indikaattoreita ja välejä eikä luota yleiseen momenttitarkistukseen.
- Tallenna todisteet: säilytä kokoonpano- ja huoltotiedot, jotta toistuvia ongelmia voidaan tutkia tehokkaasti.
- Tarkista muutokset: arvioi uudelleen kiinnittimen valinta, kun käyttötaajuus, ympäristöolosuhteet, materiaalipino tai huoltotyöhön pääsy muuttuvat.
Miten arvioida kiinnittimen huoltomyyntiarvoa
Hyödyllinen kiinnityslaite tarkistus vertaa liitoksen toistuvia kustannuksia sen hankintakustannuksiin. Seuraa säätöihin käytettyä aikaa, vaihtofrekvenssiä, pääsyaikaa, hylättyjä kokoonpanoja ja liitokseen liittyviä häiriöitä. Tämän jälkeen kysy, johtuuko ongelman juurisyy suunnittelusta, materiaalista, asennusvaihtelusta vai huoltomenetelmästä. Tämä lähestymistapa tarjoaa hankinnalle, suunnittelulle ja huollolle yhteisen perustan muutosten tekemiseen.
Yleismekaanisissa laitteissa tehokkain parannus ei useinkaan ole merkittävä uudelleensuunnittelu. Se voi olla sopivampi kiinnityslaite materiaali, selkeytetty kiristysjärjestys, määritelty pesäkärjärjestely tai parempi päätös huoltotyöhön pääsystä. Nämä pienet ohjaukset voivat tehdä liitoksesta ennustettavamman ja helpottaa kiinnitysosien huoltoon helpommin suunniteltavissa. Tuloksena on huoltosuunnitelma, joka käyttää vähemmän aikaa vältettävän yhteisen vaihtelun korjaamiseen ja enemmän aikaa laitteiston suorituskyvyn suojaamiseen.

