 EN

Как крепежные элементы снижают затраты на техническое обслуживание при сборке оборудования?
Эксплуатационные расходы часто рассматриваются как проблема стоимости комплектующих или трудозатрат, однако многие повторяющиеся обращения начинаются с соединения. крепеж крепёжное изделие, соответствующее нагрузке, материалу, способу доступа и процессу сборки, помогает команде по эксплуатации оборудования сохранять компоненты в заданном положении и с требуемым усилием зажима. крепеж это не устраняет все проблемы полностью. Однако такое решение на этапе сборки позволяет сократить количество проверок ослабленных соединений, повреждённых деталей и повторных выездов, которые поглощают бюджет на техническое обслуживание.
С точки зрения общего машиностроения актуальный вопрос заключается не просто в том, «какой крепеж стоит меньше?" Это вопрос: "Какой тип соединения обеспечивает стабильное и поддающееся осмотру соединение в течение всего расчётного срока службы?" Такой подход, основанный на жизненном цикле, связывает первоначальное решение о закупке с техническим обслуживанием крепёжных изделий , доступностью линий производства, планированием запасных частей и затратами времени техников.
Место, где начинаются эксплуатационные расходы на оборудование
Экономическое воздействие соединения проявляется задолго до того, как техник откроет набор инструментов. Ошибки при выборе могут породить скрытую работу: резьба, повреждающаяся при сборке; покрытие, непригодное для данной среды; форма головки болта, недоступная для безопасного монтажа; или метод затяжки, различающийся от оператора к оператору. Каждое из этих условий может превратить дешёвое крепеж крепёжное изделие
Для крепёжное изделие для оборудования , прямая цена детали — это лишь одна строка в решении. Более широкие затраты включают время монтажа, оснастку, документацию, плановые проверки, незапланированные простои и последствия перемещения соединения. Практический анализ затрат поэтому предполагает оценку поведения соединения после ввода оборудования в эксплуатацию, а не только его внешнего вида в спецификации.
1. Правильная сила зажима ограничивает перемещение и износ
Многие проблемы технического обслуживания возникают при относительном перемещении соединяемых поверхностей. Под действием вибрации или переменной нагрузки такое перемещение может увеличить диаметр отверстий, вызвать задир контактных поверхностей, повредить резьбу или нарушить выравнивание. Правильно спроектированная крепеж система предназначена для создания силы зажима, удерживающей элементы соединения вместе в течение ожидаемого цикла эксплуатации. Технические рекомендации по резьбовым соединениям подчёркивают, что предварительное натяжение должно обеспечивать постоянный контакт и сжатие между элементами соединения; этот принцип помогает объяснить, почему контроль процесса монтажа имеет решающее значение.
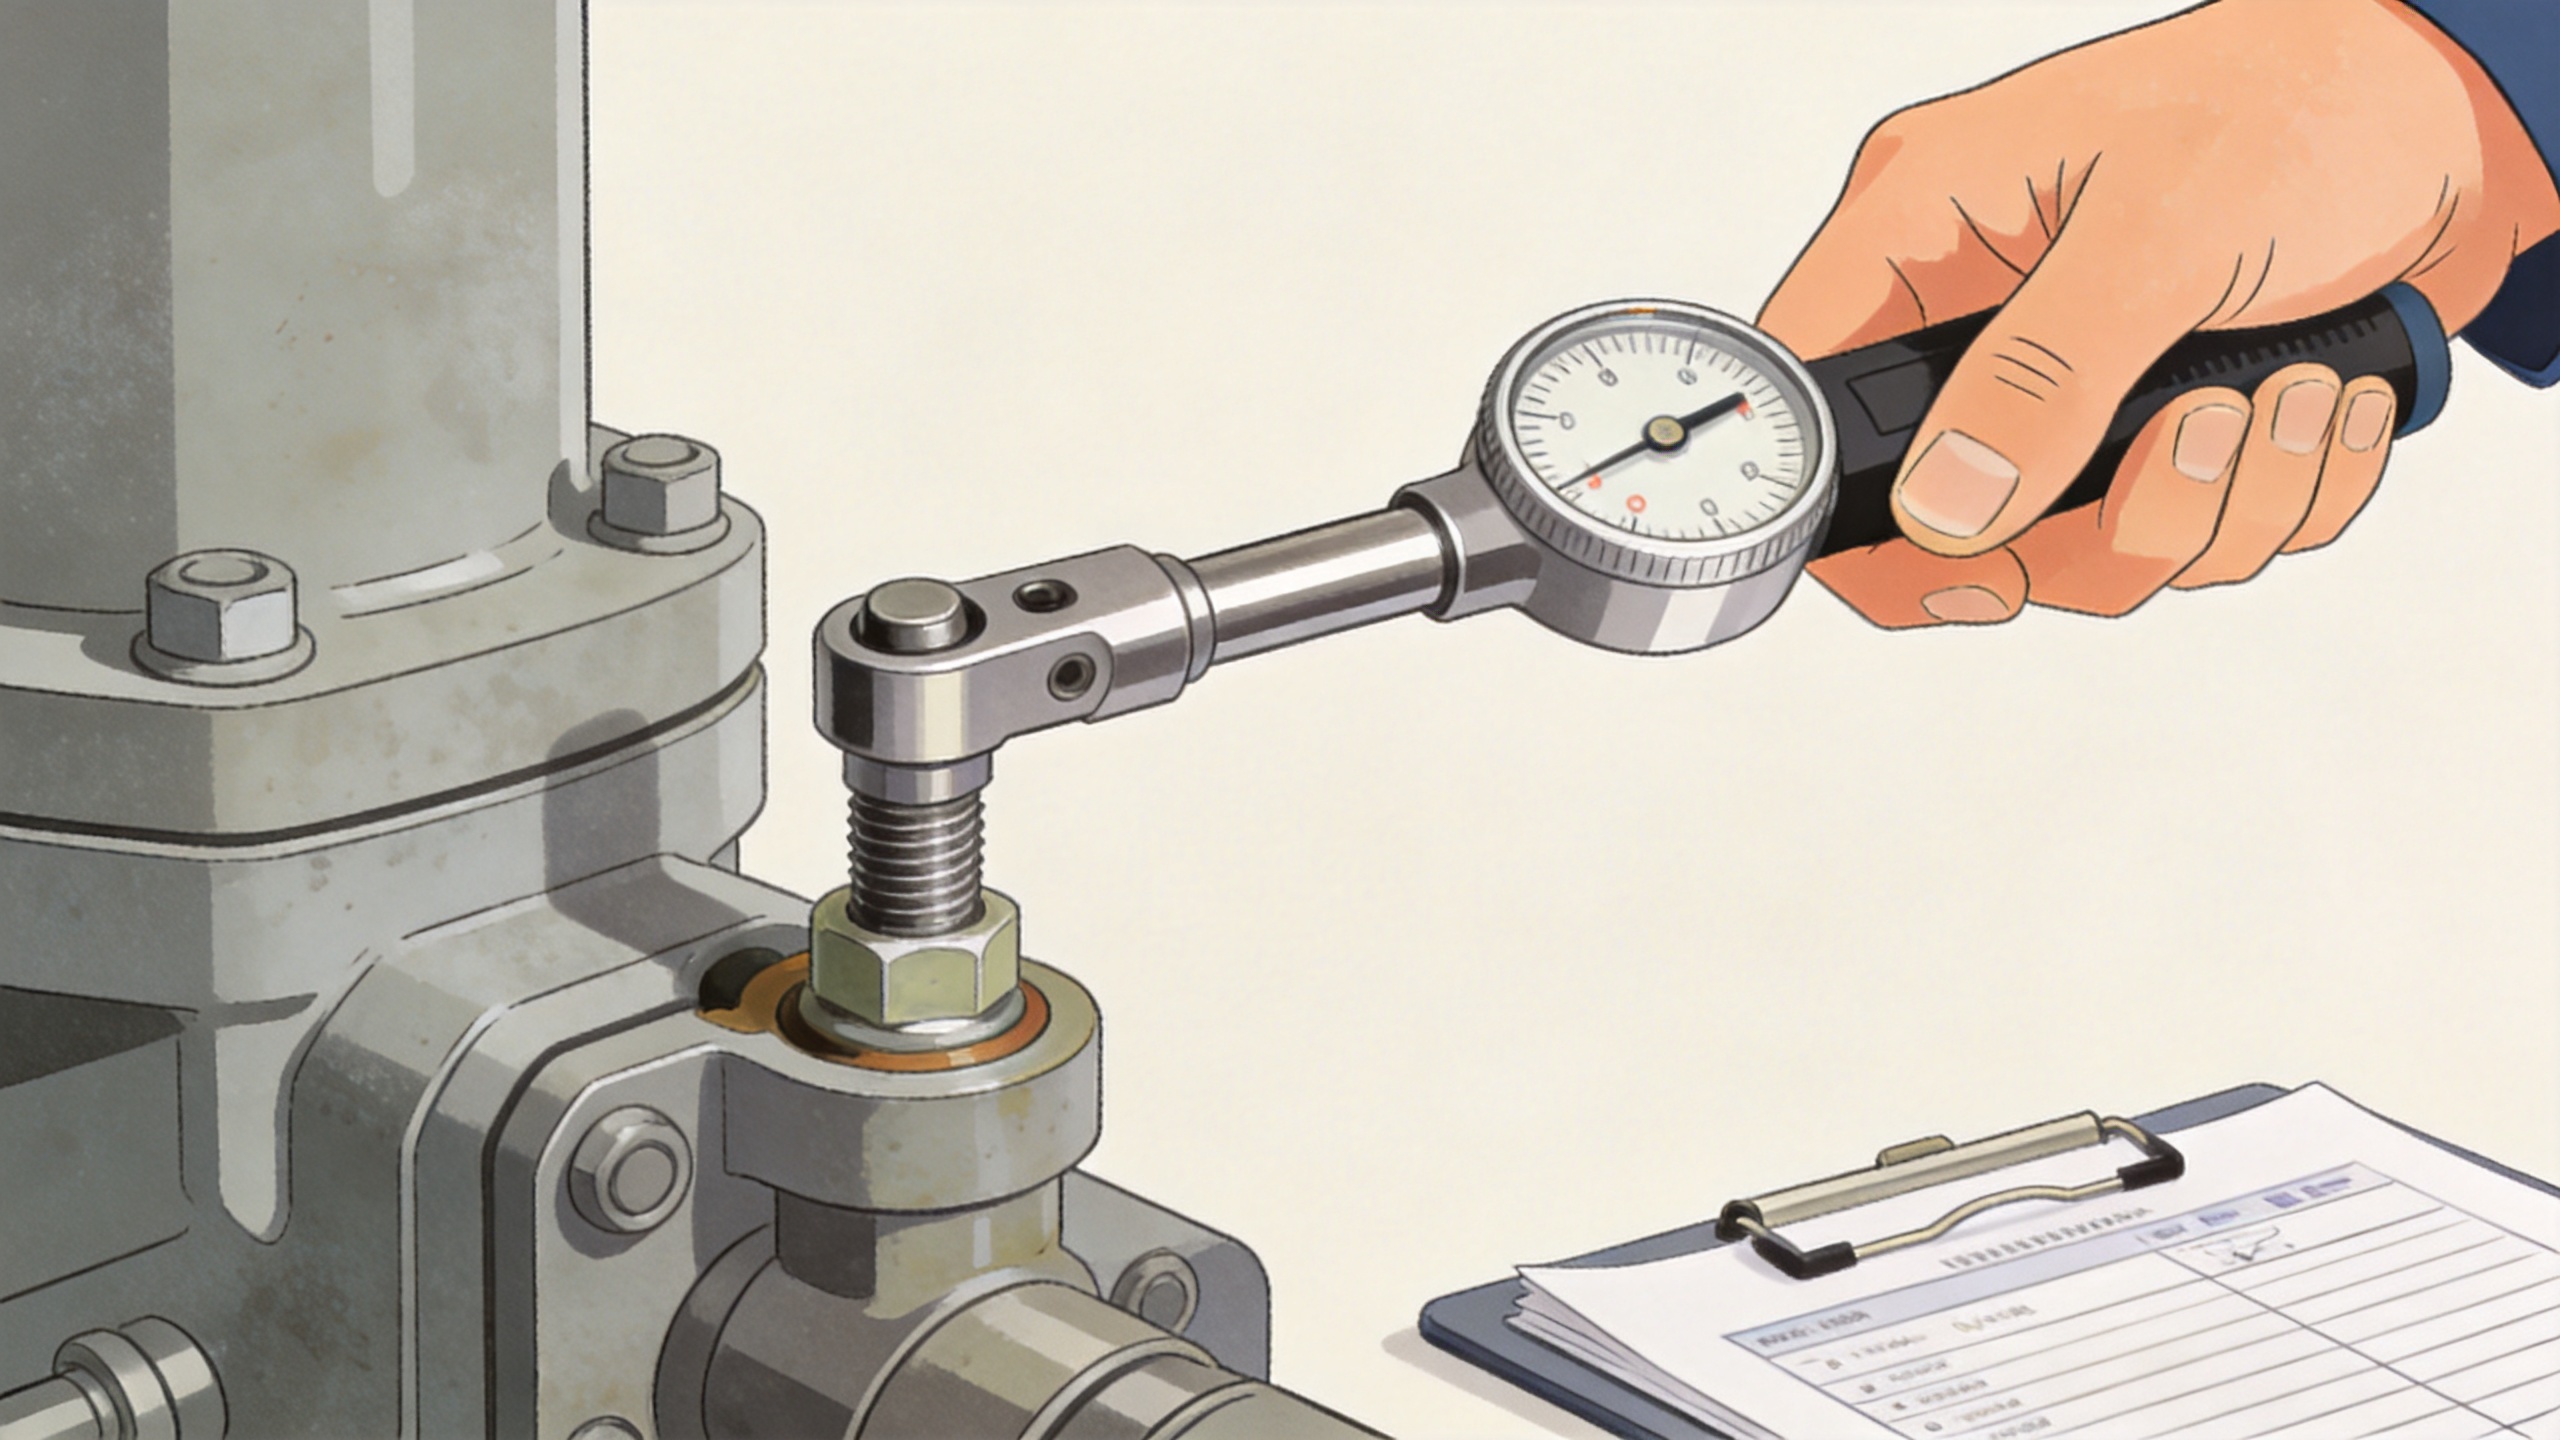
Крутящий момент является лишь одним из входных параметров для достижения этого результата, а не самим результатом. Трение в резьбе и на опорной поверхности, состояние поверхностей, смазка и калибровка инструмента — всё это влияет на связь между приложенным крутящим моментом и силой зажима. Вместо использования универсального значения для всех крепёж для сборки , инженерам следует проверить метод сборки, специфичный для конкретного соединения, и чётко донести его до производственных и сервисных бригад.
2. Повторяемая сборка сокращает время обслуживания
Бригады технического обслуживания тратят время на диагностику отклонений. Повторяемый крепеж процесс использует контролируемые технические требования, совместимые инструменты, чётко определённые последовательности затяжки и ясные критерии приёмки. Когда эти элементы фиксируются в ходе сборки, последующие техники получают справочную информацию о том, что было установлено и как предполагалось, чтобы соединение функционировало.
Это особенно важно в узлах с несколькими контактными поверхностями. Если один оператор использует другую шайбу, иное состояние покрытия или иную последовательность затяжки, конечное соединение может вести себя иначе, даже если номинальные крепеж размеры идентичны. Стандартизация работ снижает вероятность того, что персонал по техническому обслуживанию будет вынужден восстанавливать историю сборки по неполным данным.
3. Выбор материалов и поверхностей снижает вероятность преждевременной замены
Выбор материала должен соответствовать условиям эксплуатации соединения: влажность, химические вещества для мойки, перепады температур, сочетание разнородных металлов, вибрация и доступность для последующего обслуживания. Углеродистая сталь крепеж может быть подходящим решением для сухого внутреннего корпуса, тогда как в условиях повышенной влажности или агрессивной среды может потребоваться более коррозионностойкий материал или покрытие. Цель состоит не в том, чтобы во всех случаях указывать самый высокий класс материала, а в том, чтобы подобрать комбинацию, соответствующую условиям эксплуатации и постоянно доступную в поставках.
Это различие имеет значение для стоимость крепёжных изделий недорогая деталь, требующая ранней замены, может обойтись дороже, чем стабильная спецификация с надлежащей документацией по материалам. Проверьте совместимость материалов вместе с прочностью, зацеплением резьбы и материалами окружающих компонентов. Это помогает команде избежать коррозии, задиров или износа как неожиданных проблем при техническом обслуживании.
4. Конструкция, пригодная для обслуживания, повышает эффективность осмотров
Правильный крепеж также поддерживает ремонтопригодность. Геометрия головки крепёжного элемента, зазоры, доступ инструмента, фиксированные крепёжные детали и визуальная идентификация могут влиять на время, необходимое для осмотра или замены компонента. Если технику требуется демонтировать несвязанные защитные кожухи или другие компоненты для доступа к одному соединению, то рутинная работа занимает больше времени и повышает риск ошибок при повторной сборке.
Для критических соединений разработайте план осмотра, основанный на реальных механизмах отказа, а не на универсальной привычке повторного затягивания. Промышленность руководящие указания гласят, что крутящий момент повторного запуска не является автоматически надёжным показателем предварительного натяга в эксплуатации. Вместо этого сервисная инструкция может объединять визуальные проверки, индикаторы перемещения, измерительные проверки, наблюдения за утечками или выравниванием, а также чётко определённый путь эскалации. Подходящий метод зависит от конкретного соединения и инженерных требований производителя оборудования.
5. Трассируемость способствует более быстрому выявлению коренных причин
Когда возникает проблема с соединением, трассируемость может сократить временной интервал между обнаружением проблемы и выбором ответных мер. Фиксация крепеж спецификации, информации о партии (при наличии), метода монтажа и результатов проверки даёт командам объективную отправную точку. Это позволяет установить, является ли проблема изолированной, связана ли она с определённым условием сборки или обусловлена изменением в применении.
При сборке оборудования такая запись полезна как для команд по качеству, так и для закупочных команд. Она обеспечивает согласованность пополнения запасов, снижает неопределённость при использовании заменителей и позволяет персоналу по техническому обслуживанию сравнивать установленные крепеж с утверждённой спецификацией. Процесс контроля качества поставщика, включающий проверку партий и документирование, может поддерживать этот рабочий процесс, однако владелец оборудования должен самостоятельно определить требования к приёмке для конкретного применения.
Практический чек-лист технического обслуживания крепёжных изделий
- Определите соединение: зарегистрировать направление нагрузки, воздействие вибрации, температуру, материалы и доступ к обслуживанию.
- Указать систему крепёжных изделий: включая размер, класс или материал, покрытие, сопрягаемые детали, шайбы и любой способ фиксации.
- Подтвердить сборку: определить инструмент, последовательность, целевой метод и необходимую подготовку персонала для обеспечения воспроизводимой силы зажима.
- Спланировать осмотр: использовать индикаторы и интервалы, специфичные для каждого соединения, а не полагаться на универсальную проверку момента затяжки.
- Фиксировать доказательства: вести записи о сборке и техническом обслуживании, чтобы повторяющиеся проблемы можно было оперативно выявлять и анализировать.
- Проверьте изменения: переоцените выбор крепёжного элемента при изменении цикла нагрузки, условий эксплуатации, состава соединяемых материалов или доступа для технического обслуживания.
Как оценить эксплуатационную ценность крепёжного элемента
Полезный крепеж анализ предполагает сравнение повторяющихся затрат на соединение с его закупочной стоимостью. Отслеживайте время, затраченное на регулировку, частоту замены, время доступа, количество забракованных сборок и простои, вызванные данным соединением. Затем определите, связана ли первопричина с конструкцией, материалом, вариациями при монтаже или процедурой технического обслуживания. Такой подход обеспечивает закупочным, инженерным и эксплуатационным подразделениям общую основу для внесения изменений.
Для общего машиностроения наиболее эффективным улучшением зачастую становится не кардинальный пересмотр конструкции. Это может быть более подходящий крепеж материал, чётко прописанная последовательность затяжки, определённое расположение шайб или более рациональное решение по обеспечению доступа при сервисном обслуживании. Такие небольшие уточнения повышают предсказуемость соединения и упрощают техническим обслуживанием крепёжных изделий проще планировать. В результате программа технического обслуживания тратит меньше времени на реагирование на предотвратимые совместные отклонения и больше времени — на защиту производительности оборудования.

