 EN

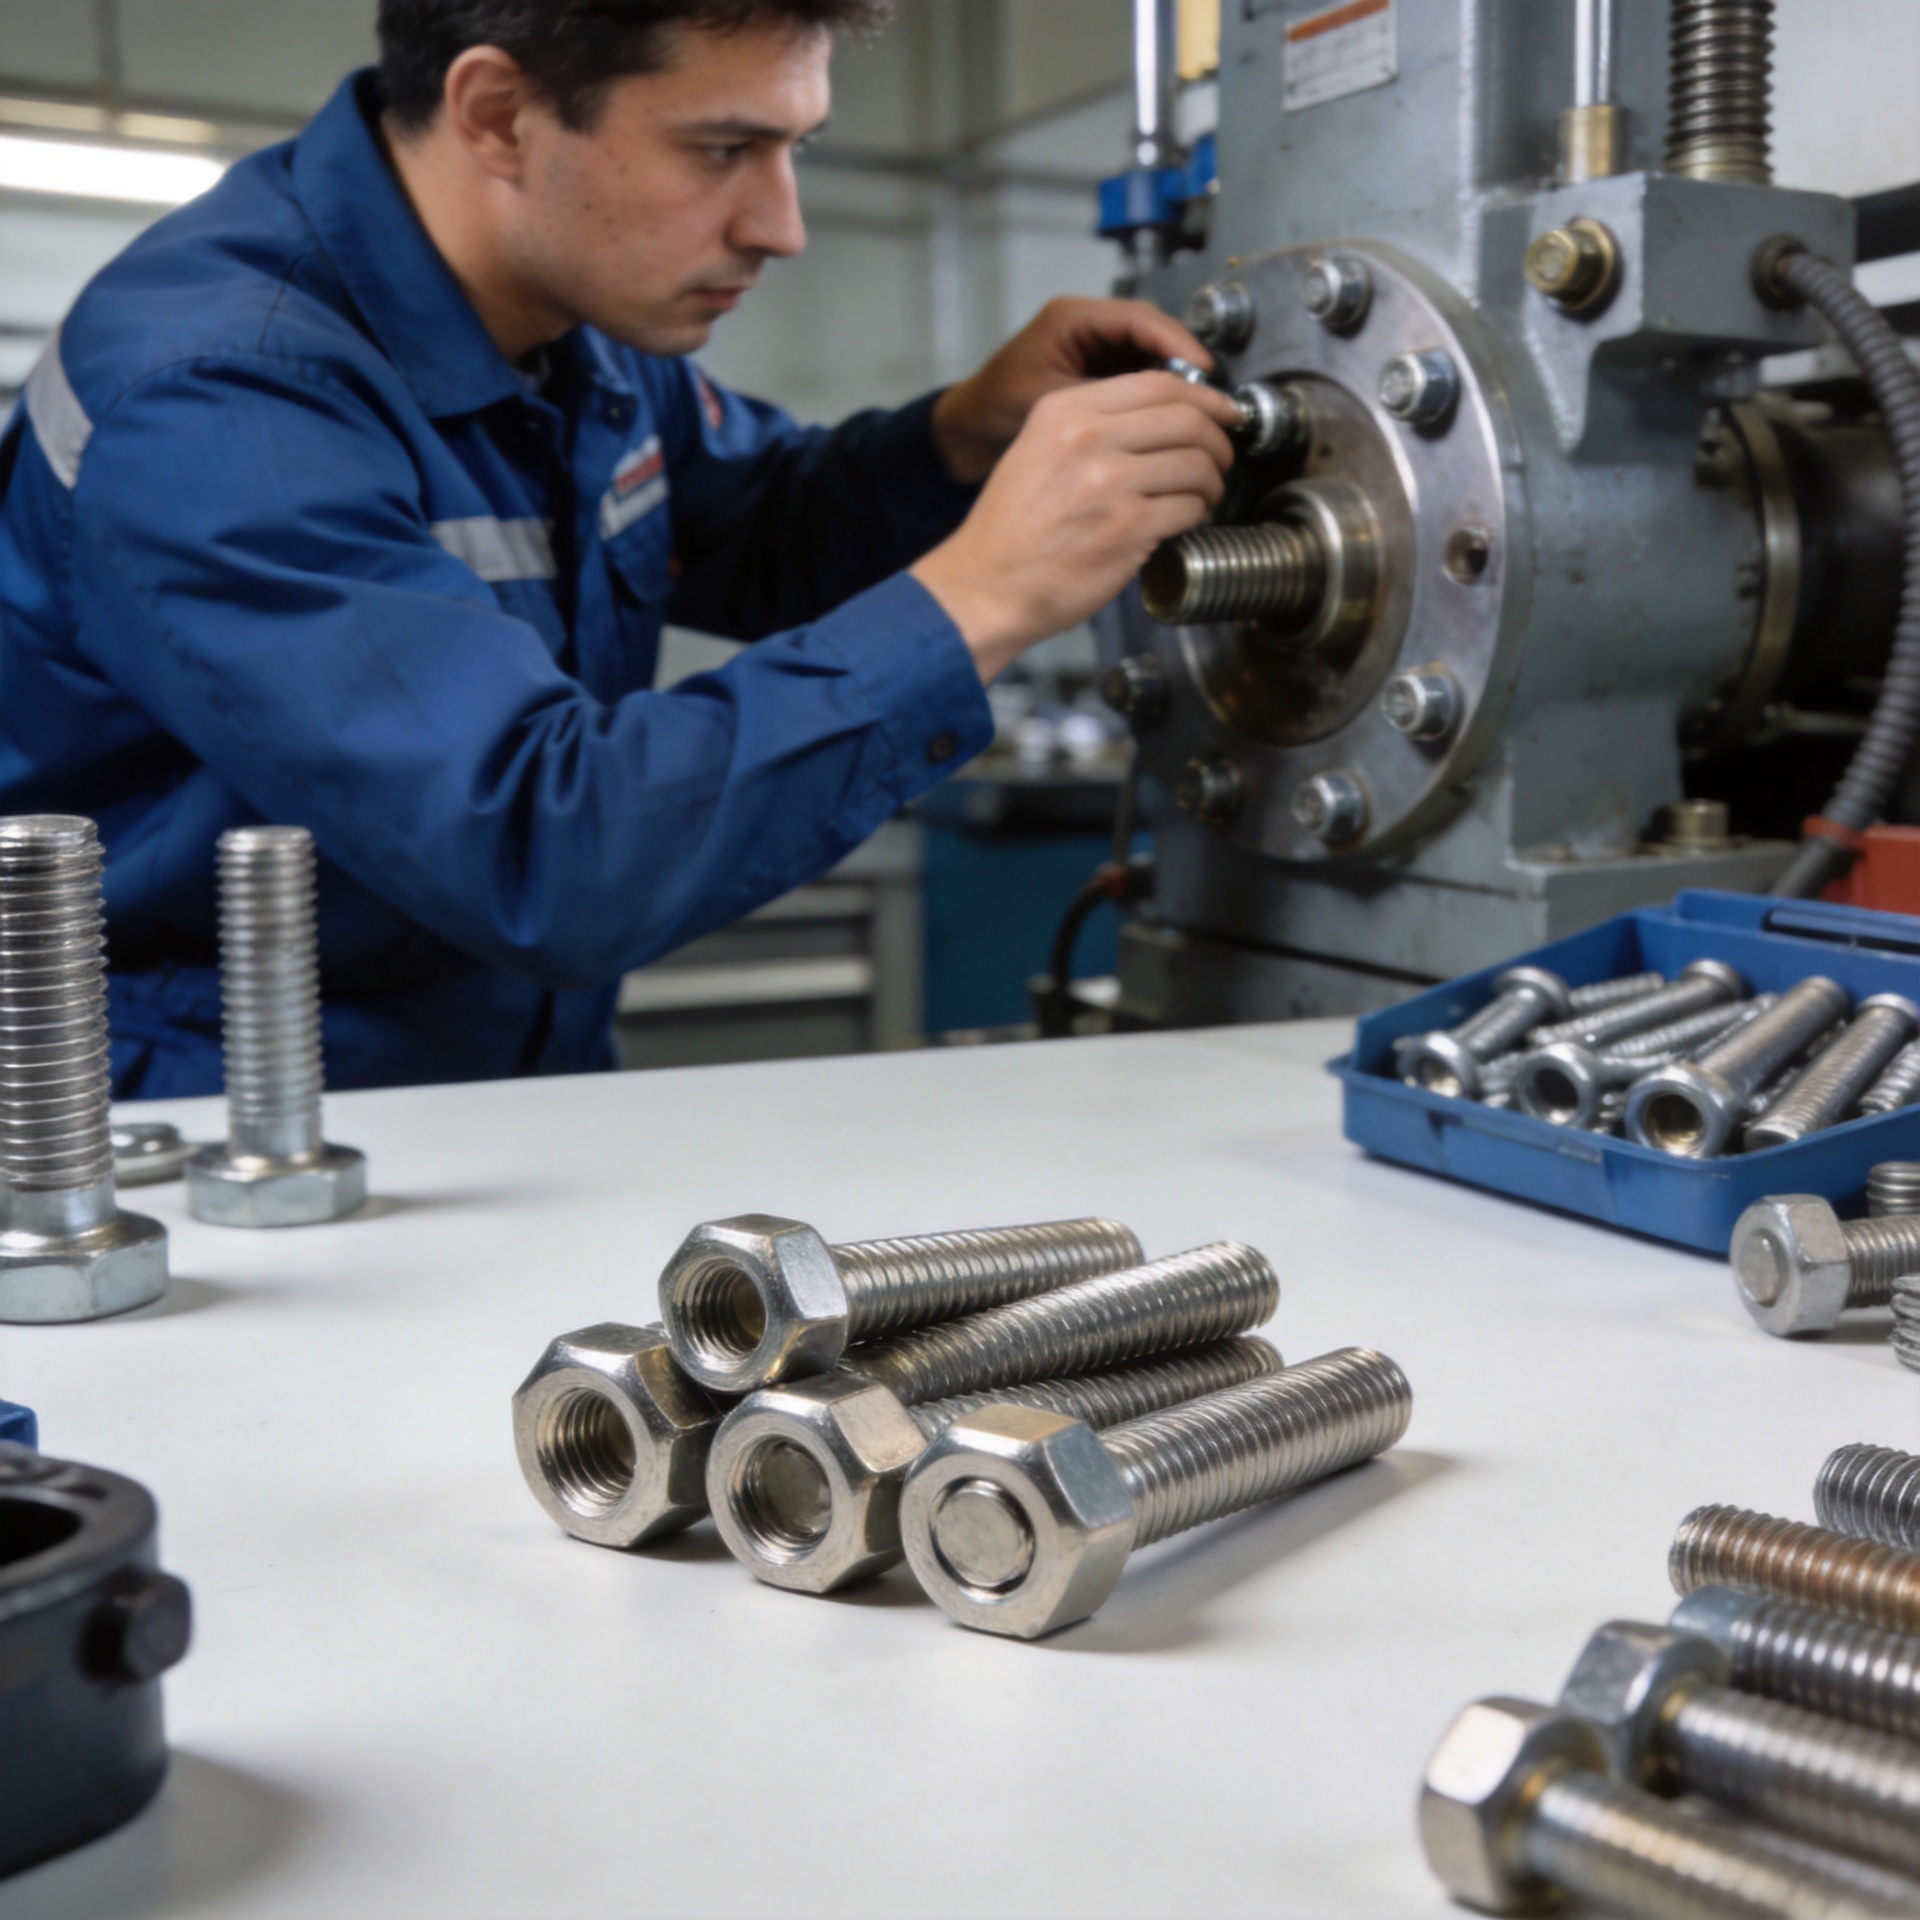
Як кріпильні елементи знижують витрати на технічне обслуговування під час збирання обладнання?
Витрати на технічне обслуговування часто розглядають як проблему, пов’язану з комплектуючими або робочою силою, однак багато повторюваних викликів починаються зі з’єднання. закріплювач кріпильний елемент, який відповідає навантаженню, матеріалу, способу доступу та процесу збирання, допомагає команді з експлуатації обладнання утримувати компоненти у заданому положенні й із заданим стиском. Це не означає, що всі закріплювач проблеми зникають повністю. Однак це означає, що рішення щодо збирання може зменшити кількість перевірок ослаблених з’єднань, пошкоджених деталей та повторних візитів, які витрачають кошти, виділені на технічне обслуговування.
З загальної точки зору машинобудування актуальне питання полягає не просто в тому, «який закріплювач коштує менше?" Це "який тип з'єднання забезпечує стабільне й оглядове з'єднання під час усього розрахункового терміну експлуатації?" Такий підхід, зорієнтований на весь життєвий цикл, пов’язує початкове рішення щодо закупівлі з обслуговуванням кріпильних елементів , доступністю ліній, плануванням запасних частин та часом техніків.
Там, де починаються витрати на обслуговування обладнання
З'єднання має економічний вплив задовго до того, як технік відкриє інструментарій. Помилки у виборі можуть призвести до прихованої роботи: різьба, яка пошкоджується під час збирання; покриття, непридатне для даного середовища; форма головки, до якої неможливо безпечно добратися; або метод затягування, що варіюється від оператора до оператора. Кожна з цих умов може перетворити недорогий закріплювач на джерело регулювання, огляду, заміни чи супутнього ремонту.
Для кріпильний елемент для обладнання , пряма ціна деталі — це лише один рядок у рішенні. Загальні витрати включають час на встановлення, інструменти, документацію, планові перевірки, непланові простої та наслідки руху з’єднання. Тому практичний аналіз витрат ставить запитання про поведінку з’єднання після введення обладнання в експлуатацію, а не лише про його вигляд у переліку матеріалів.
1. Правильне зусилля затискання обмежує рух і знос
Багато проблем технічного обслуговування виникають, коли з’єднані поверхні рухаються відносно одна одної. За вібрації або змінного навантаження рух може збільшувати отвори, спричиняти задирки на контактних поверхнях, пошкоджувати різьбу або зміщувати вирівнювання. Відповідна система проектується так, щоб створювати зусилля затискання, яке утримує елементи разом у межах очікуваного циклу експлуатації. Технічні рекомендації щодо різьбових з’єднань наголошують, що попереднє навантаження має забезпечувати контакт і стиснення між елементами з’єднання; цей принцип пояснює, чому контроль процесу встановлення є важливим. закріплювач система проектується так, щоб створювати зусилля затискання, яке утримує елементи разом у межах очікуваного циклу експлуатації. Технічні рекомендації щодо різьбових з’єднань наголошують, що попереднє навантаження має забезпечувати контакт і стиснення між елементами з’єднання; цей принцип пояснює, чому контроль процесу встановлення є важливим.
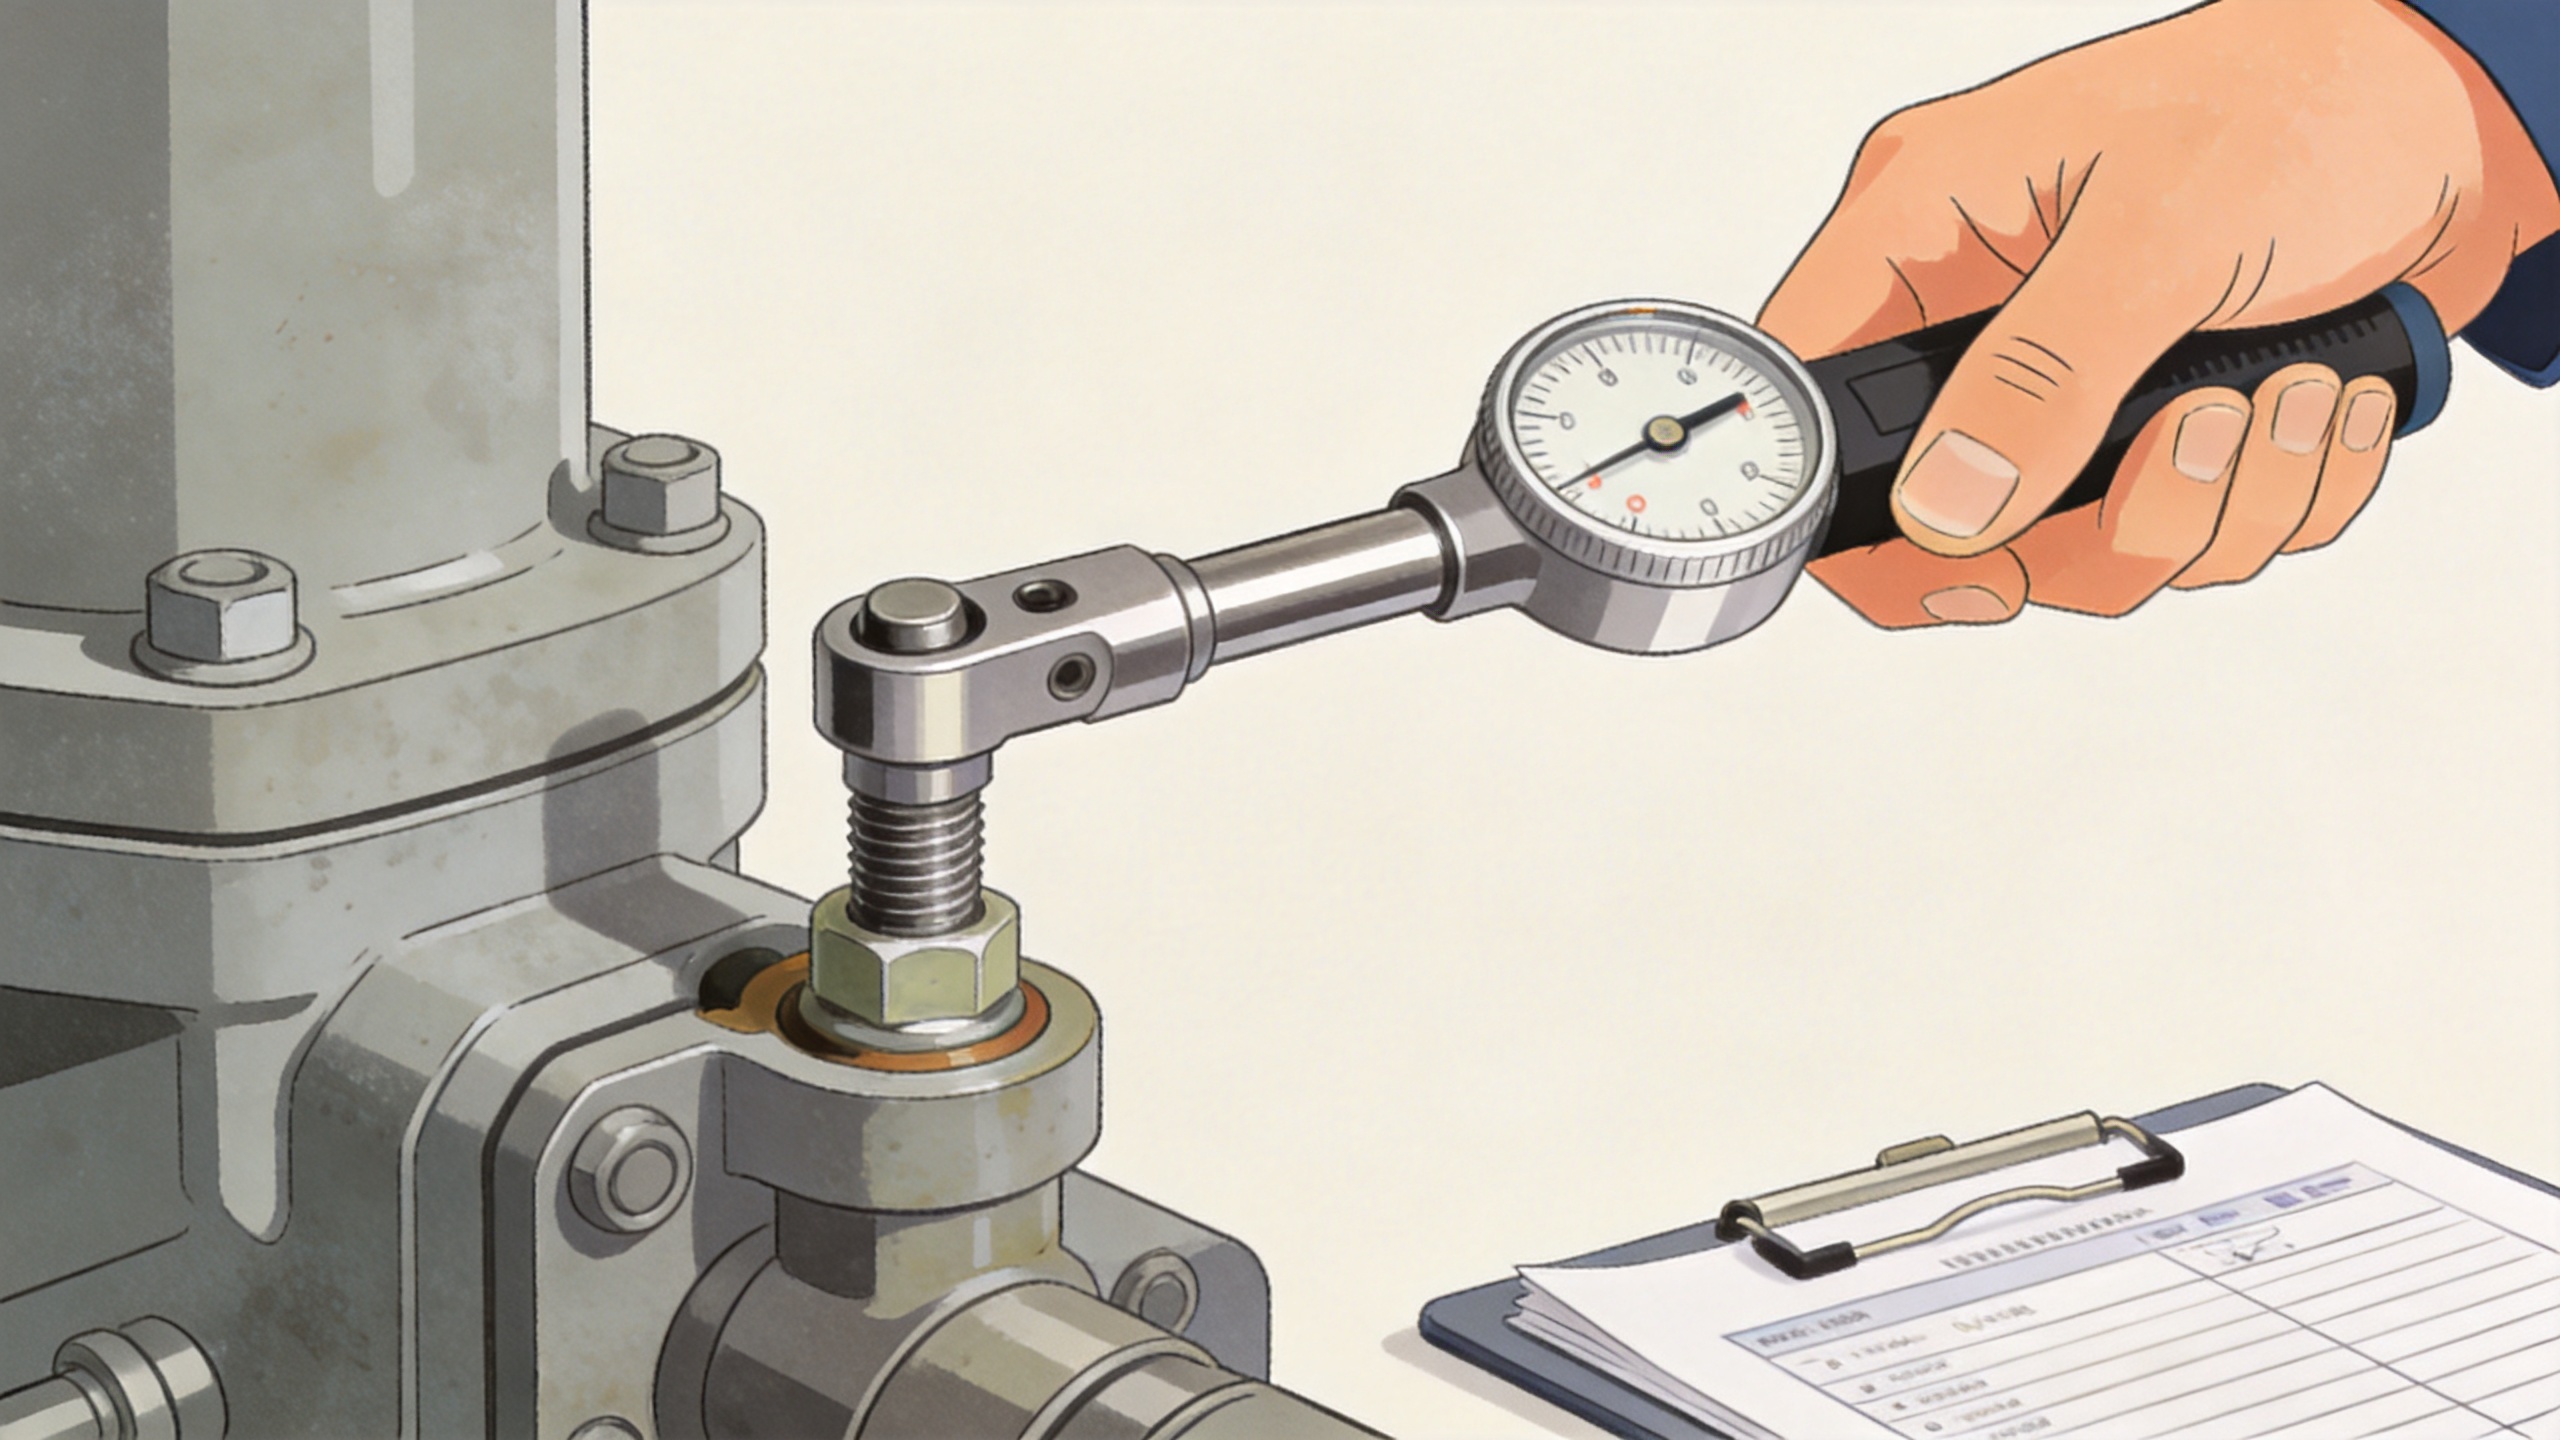
Крутний момент є лише одним із вхідних параметрів для досягнення цього результату, а не самим результатом. Тертя на різьбі та опорній поверхні, стан поверхні, змащення й калібрування інструменту впливають на зв’язок між прикладеним крутним моментом і затискним навантаженням. Замість використання узагальненого значення для всіх кріпильний елемент для збирання , інженерна команда має перевірити метод затягування, спеціально розроблений для конкретного з’єднання, і чітко довести його до відома виробничих та сервісних команд.
2. Повторювана збірка скорочує час обслуговування
Бригади технічного обслуговування витрачають час на діагностику відхилень. Повторюваний закріплювач процес використовує контрольовані специфікації, сумісні інструменти, визначені послідовності затягування та чіткі критерії прийняття. Коли ці елементи фіксуються під час збірки, подальші техніки отримують посилання на те, що було встановлено, і як саме мало функціонувати з’єднання.
Це особливо важливо в збірках із кількома межами з’єднання. Якщо один оператор використовує іншу шайбу, інший стан покриття або іншу послідовність затягування, остаточне з’єднання може поводитися інакше, навіть якщо номінальні закріплювач розмір є однаковим. Стандартизовані робочі процеси зменшують ймовірність того, що технічний персонал зобов’язаний відновлювати історію збирання за неповними ознаками.
3. Вибір матеріалів та поверхонь зменшує передчасну заміну
Вибір матеріалу має враховувати умови навколишнього середовища з’єднання: вологу, хімікати для миття, зміни температури, різнорідні метали, вібрацію та доступність для подальшого обслуговування. Вуглецева сталь закріплювач може підходити для сухого внутрішнього корпусу, тоді як у вологому або корозійному середовищі доцільно використовувати матеріал із підвищеною стійкістю до корозії або спеціальне покриття. Мета полягає не в тому, щоб у кожному випадку вказувати найвищий клас матеріалу. Замість цього потрібно обрати таку комбінацію, яка відповідає умовам експлуатації й забезпечує стабільне постачання.
Ця відмінність має значення для вартості кріпильних елементів недорога деталь, яку потрібно замінити на ранньому етапі, може стати дорожчою за стабільну специфікацію з відповідною документацією щодо матеріалу. Перевірте сумісність матеріалів разом із міцністю, глибиною нарізання різьби та матеріалами навколишніх компонентів. Це допомагає команді уникнути корозії, задирів або зносу як неочікуваних проблем технічного обслуговування.
4. Конструкція, придатна до обслуговування, робить огляди ефективнішими
Правильна закріплювач також підтримує зручність обслуговування. Геометрія головки, зазори, доступ інструменту, фіксовані кріплення та візуальна ідентифікація можуть впливати на час, необхідний для огляду або заміни компонента. Якщо технікові доводиться знімати невідпов’язані захисні пристрої чи інші компоненти, щоб дістатися до одного з’єднання, то рутинна робота затягується й зростає ризик помилок під час повторної збірки.
Для критичних з’єднань розробіть план огляду, спираючись на реальні режими відмов, а не на загальноприйняту звичку повторного затягування. Промисловість інструкції щодо того, що момент перезапуску не є автоматично надійним показником робочого попереднього навантаження. Замість цього сервісна інструкція може поєднувати візуальні перевірки, індикатори переміщення, розмірні перевірки, спостереження за витоками або вирівнюванням, а також визначений шлях ескалації. Відповідний метод залежить від типу з’єднання та інженерних вимог виробника обладнання.
5. Трасування сприяє швидшому виявленню кореневої причини
Коли виникає проблема зі з’єднанням, трасування може скоротити час між виявленням проблеми та вибором відповідної реакції. Фіксація закріплювач технічної специфікації, інформації про партію (за наявності), методу встановлення та результатів перевірки надає командам об’єктивну вихідну точку. Це може показати, чи є проблема ізольованою, пов’язаною з певною умовою збирання чи пов’язаною зі зміною у застосуванні.
Під час збирання обладнання такий запис корисний як для команд з контролю якості, так і для закупівельних команд. Він забезпечує стабільне поповнення запасів, зменшує невизначеність щодо замінних деталей і дозволяє технічному персоналу з обслуговування порівнювати встановлені закріплювач з затвердженою специфікацією. Процес контролю якості постачальника, що включає перевірку партій та документування, може підтримувати цей робочий процес, але власник обладнання повинен сам визначити вимоги до прийняття для конкретного застосування.
Практичний контрольний перелік технічного обслуговування кріпильних елементів
- Визначте з’єднання: записувати напрямок навантаження, вплив вібрації, температуру, матеріали та доступ до обслуговування.
- Вказати систему кріплення: включаючи розмір, клас або матеріал, покриття, спарені деталі, шайби та будь-який спосіб фіксації.
- Перевірити збирання: визначити інструмент, послідовність, цільовий метод та необхідне навчання для забезпечення повторюваного стискного навантаження.
- Спланувати огляд: використовувати показники та інтервали, спеціально розроблені для конкретного з’єднання, замість того, щоб покладатися на універсальну перевірку моментом затягування.
- Фіксувати докази: зберігати записи про збирання та обслуговування, щоб можна було ефективно розслідувати повторювані проблеми.
- Перегляньте зміни: переоцініть вибір кріпильного елемента, коли змінюється цикл навантаження, умови експлуатації, набір матеріалів або доступ до обслуговування.
Як оцінити експлуатаційну цінність кріпильного елемента
Корисний закріплювач перегляд порівнює повторювані витрати на з’єднання з його закупівельною вартістю. Відстежуйте час, витрачений на регулювання, частоту заміни, час доступу, відхилені збірки та перерви, пов’язані зі з’єднанням. Потім запитайте себе, чи лежить коренева причина в конструкції, матеріалі, варіаціях монтажу чи процедурі обслуговування. Такий підхід забезпечує закупівельному, інженерному та технічному персоналу спільну основу для внесення змін.
Для загального машинного обладнання найефективнішою покращальною дією часто є не кардинальна реконструкція. Це може бути більш підхожий закріплювач матеріал, уточнена послідовність затягування, визначена розташування шайб або краще рішення щодо доступу до обслуговування. Такі невеликі заходи можуть зробити з’єднання більш передбачуваним і полегшити обслуговуванням кріпильних елементів простіше планувати. Результатом є програма технічного обслуговування, яка витрачає менше часу на реагування на уникненні спільні варіації та більше часу на захист продуктивності обладнання.

