 EN

Bagaimana Pengencang Mengurangi Biaya Pemeliharaan dalam Perakitan Peralatan?
Biaya pemeliharaan sering dibahas sebagai masalah suku cadang atau tenaga kerja, tetapi banyak panggilan berulang berawal dari sambungan. Sebuah pengikat yang sesuai dengan beban, bahan, metode akses, dan proses perakitan dapat membantu tim peralatan menjaga komponen tetap berada di posisi dan terklem sesuai rancangan. Hal ini tidak membuat setiap pengikat masalah lenyap sepenuhnya. Namun, keputusan perakitan tersebut memang dapat mengurangi jumlah investigasi sambungan kendur, komponen rusak, serta kunjungan ulang yang menghabiskan anggaran pemeliharaan.
Dari sudut pandang mesin umum, pertanyaan yang berguna bukan sekadar "yang mana" pengikat biaya lebih rendah?” Pertanyaannya adalah “desain sambungan mana yang memberikan koneksi stabil dan dapat diperiksa selama interval masa pakai terencana?” Pandangan sepanjang siklus hidup ini menghubungkan keputusan pembelian awal dengan pemeliharaan pengencang , ketersediaan jalur produksi, perencanaan suku cadang, dan waktu teknisi.
Di mana biaya pemeliharaan peralatan dimulai
Suatu sambungan memiliki dampak ekonomi jauh sebelum teknisi membuka kotak perkakas. Kesalahan dalam pemilihan dapat menimbulkan pekerjaan tersembunyi: ulir yang rusak saat pemasangan, lapisan pelindung yang tidak sesuai dengan lingkungan, bentuk kepala baut yang tidak dapat dijangkau secara aman, atau metode pengencangan yang berbeda-beda antaroperator. Setiap kondisi tersebut dapat mengubah pengencang berharga murah pengikat menjadi sumber penyesuaian, pemeriksaan, penggantian, atau perbaikan tambahan.
Untuk sebuah pengencang peralatan , harga langsung suku cadang hanya tercantum dalam satu baris keputusan. Biaya yang lebih luas mencakup waktu pemasangan, peralatan khusus, dokumentasi, pemeriksaan terjadwal, penghentian tak terjadwal, serta dampak dari pergerakan sambungan. Oleh karena itu, tinjauan biaya yang praktis menanyakan bagaimana perilaku sambungan setelah peralatan mulai beroperasi, bukan hanya bagaimana tampilannya dalam daftar bahan (bill of materials).
1. Beban klem yang tepat membatasi pergerakan dan keausan
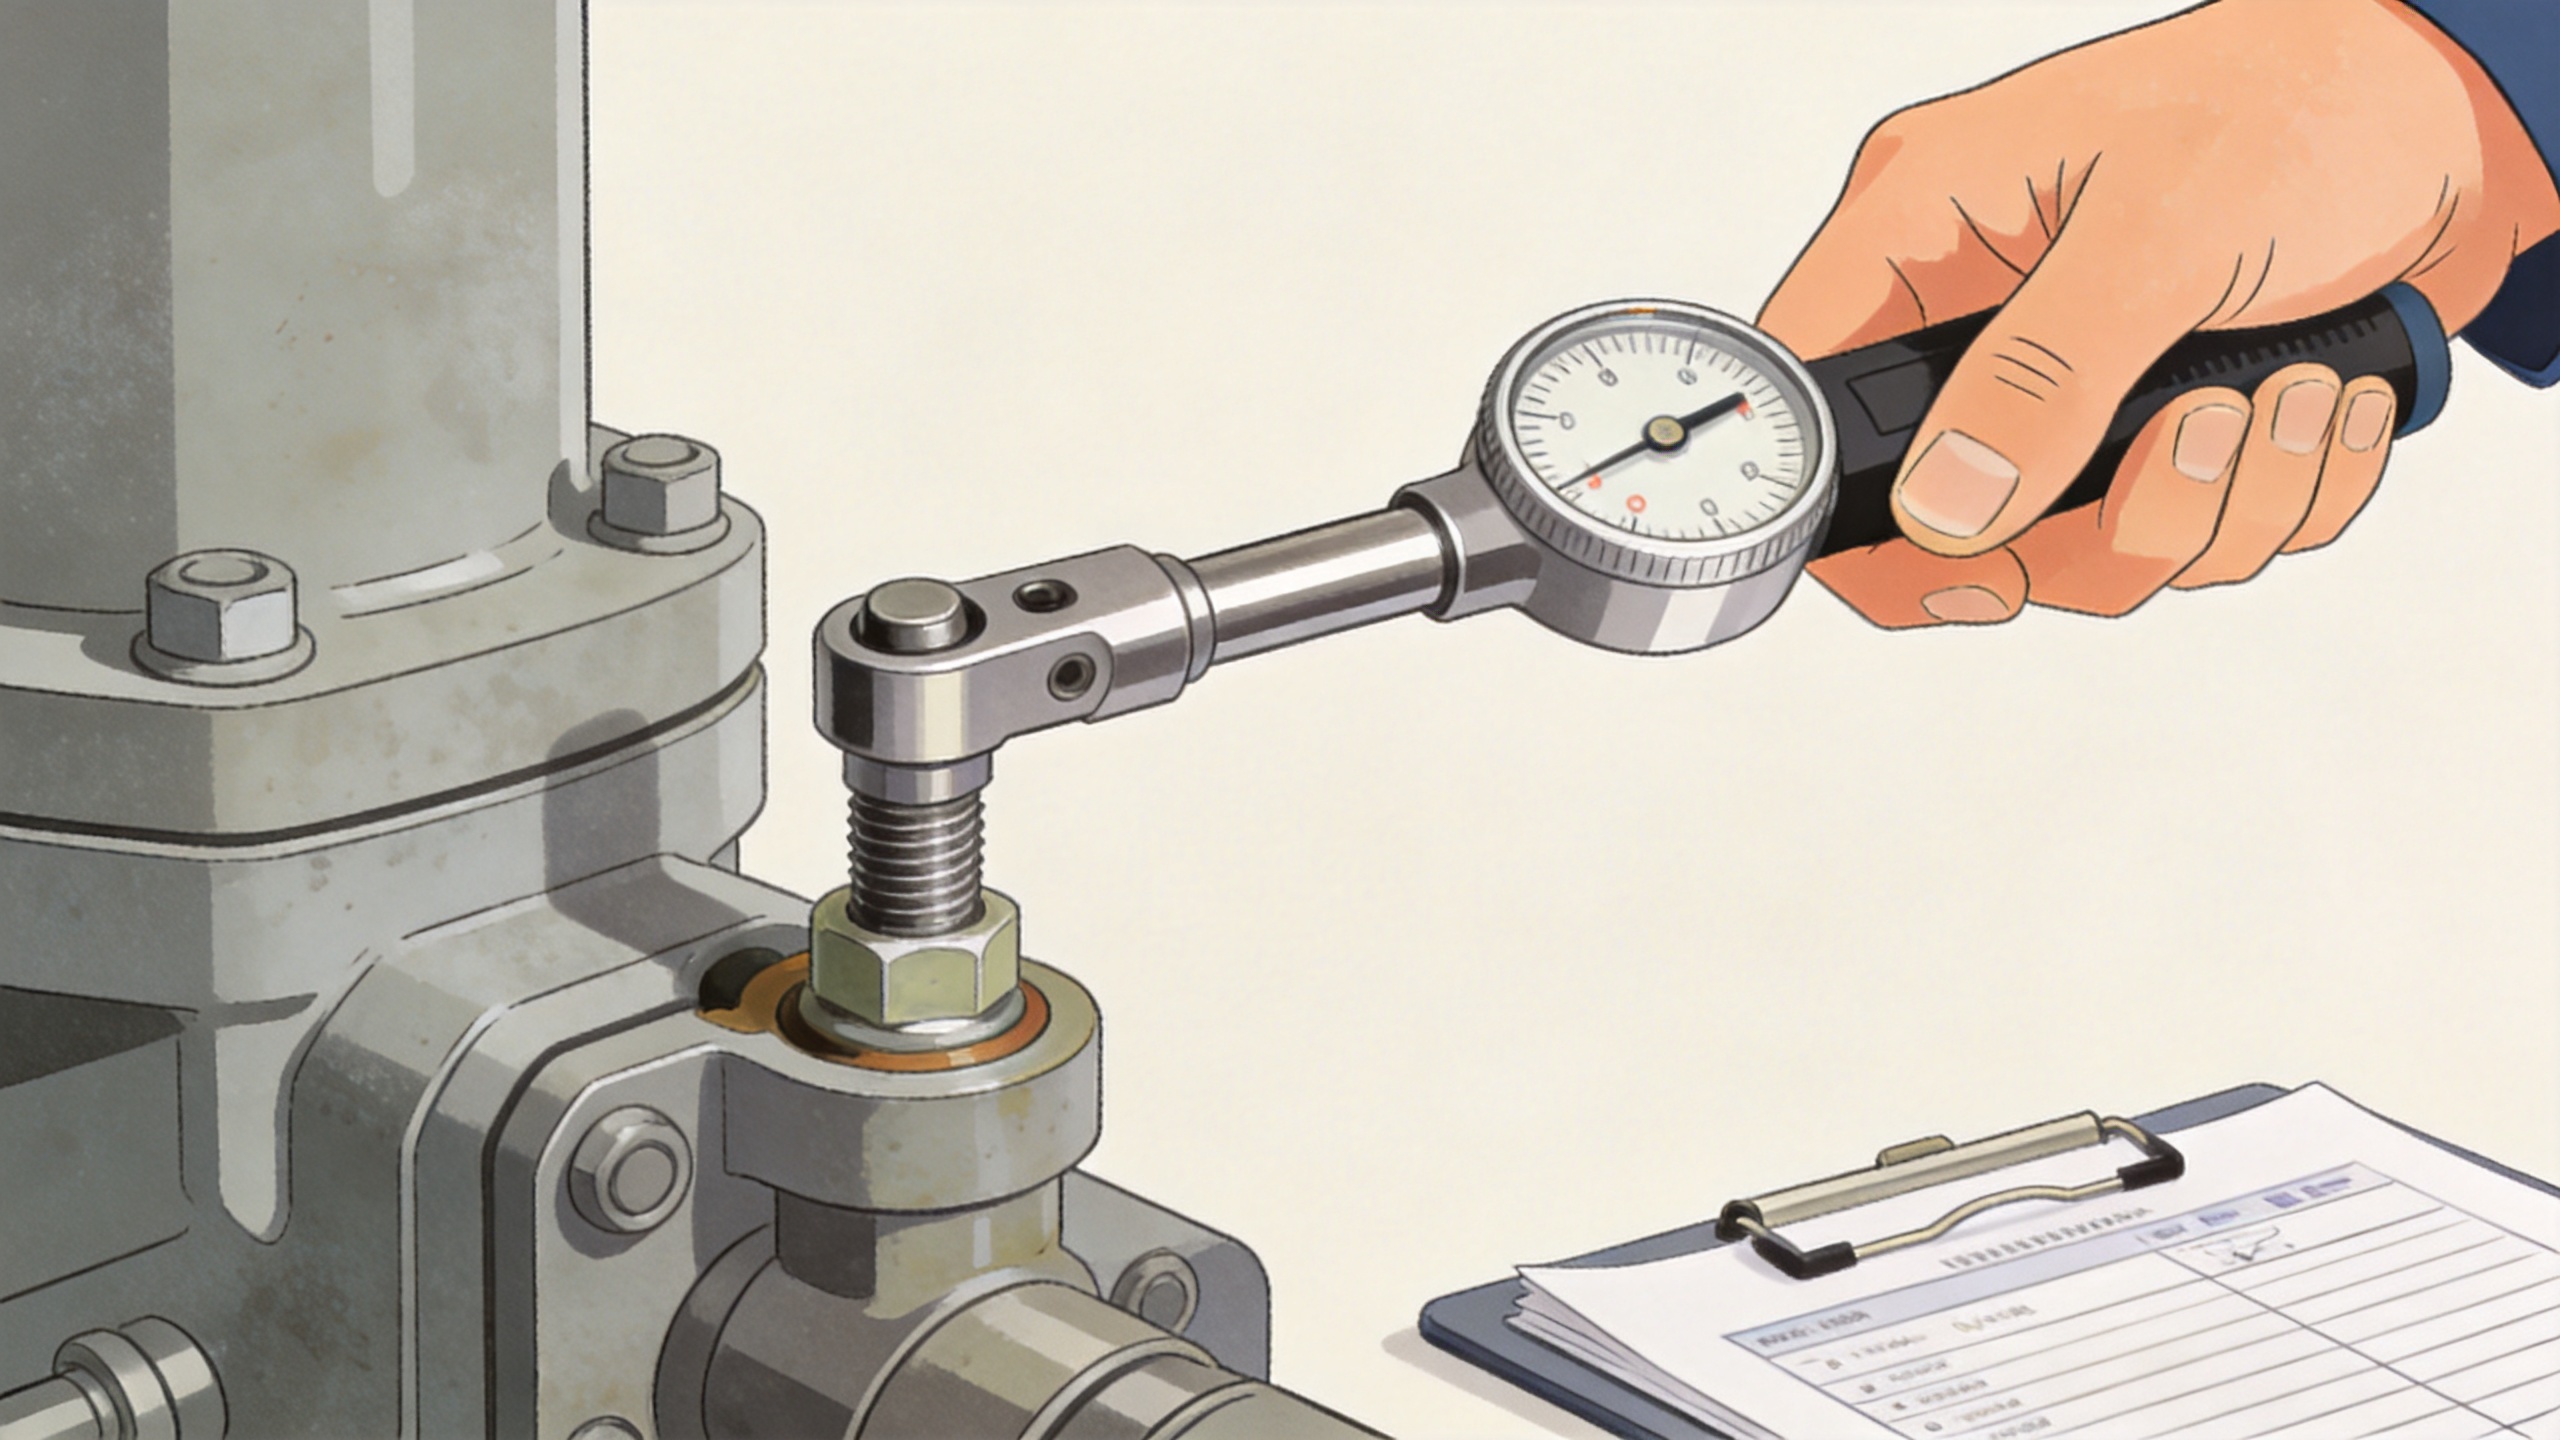
Banyak masalah perawatan muncul ketika permukaan yang disambung bergerak relatif satu sama lain. Di bawah getaran atau beban berfluktuasi, pergerakan dapat memperbesar lubang, mengikis permukaan kontak, merusak ulir, atau menggeser keselarasan. Suatu sistem yang dirancang dengan tepat pengikat dirancang untuk menghasilkan beban klem yang menjaga kekompakan komponen-komponennya selama siklus kerja yang diharapkan. Panduan teknis mengenai sambungan berulir menekankan bahwa praloading harus menjaga agar komponen sambungan tetap bersentuhan dan berada dalam kondisi tekan; prinsip ini membantu menjelaskan mengapa pengendalian pemasangan sangat penting.
Torsi hanyalah salah satu masukan yang memengaruhi hasil tersebut, bukan hasil itu sendiri. Gesekan pada ulir dan permukaan bantalan, kondisi permukaan, pelumasan, serta kalibrasi alat semuanya memengaruhi hubungan antara torsi yang diterapkan dan beban klem. Alih-alih menggunakan angka umum untuk setiap pengencang perakitan , rekayasa harus memvalidasi metode khusus sambungan dan menyampaikannya secara jelas kepada tim produksi serta layanan.
2. Perakitan yang dapat diulang mempercepat pekerjaan layanan
Tim perawatan menghabiskan waktu saat harus mendiagnosis variasi. Suatu proses yang dapat diulang pengikat menggunakan spesifikasi terkendali, alat yang kompatibel, urutan pengencangan yang ditetapkan, serta kriteria penerimaan yang jelas. Ketika elemen-elemen tersebut dicatat selama perakitan, teknisi berikutnya memiliki acuan mengenai komponen yang terpasang dan cara sambungan dimaksudkan berfungsi.
Hal ini terutama penting dalam perakitan dengan banyak antarmuka. Jika satu operator menggunakan washer berbeda, kondisi lapisan berbeda, atau urutan pengencangan berbeda, sambungan akhir dapat berperilaku berbeda meskipun nilai nominalnya pengikat ukuran sama. Metode pengerjaan standar mengurangi kemungkinan personel pemeliharaan harus merekonstruksi riwayat perakitan dari petunjuk yang tidak lengkap.
3. Pemilihan bahan dan permukaan mengurangi penggantian dini
Pemilihan bahan harus mencerminkan lingkungan sambungan: kelembapan, bahan kimia pencuci, perubahan suhu, logam tak sejenis, getaran, serta aksesibilitas untuk layanan di masa depan. Baja karbon pengikat mungkin cocok untuk enclosure dalam ruangan kering, sedangkan bahan atau lapisan yang lebih tahan korosi mungkin lebih tepat di lokasi basah atau korosif. Tujuannya bukan menentukan kelas tertinggi dalam setiap kasus, melainkan memilih kombinasi yang sesuai dengan kondisi layanan dan dapat diperoleh secara konsisten.
Perbedaan tersebut penting bagi biaya pengencang . Komponen murah yang memerlukan penggantian dini dapat menimbulkan biaya lebih besar dibandingkan spesifikasi stabil dengan dokumentasi material yang tepat. Tinjau kompatibilitas material bersamaan dengan kekuatan, keterlibatan ulir, dan material komponen di sekitarnya. Hal ini membantu tim menghindari korosi, galling, atau keausan sebagai kejutan perawatan terisolasi.
4. Desain yang dapat dilayani membuat inspeksi lebih efisien
Yang tepat pengikat juga mendukung kemudahan perawatan. Geometri kepala, jarak bebas, akses alat, perangkat keras terpasang tetap (captive hardware), serta identifikasi visual dapat memengaruhi waktu yang dibutuhkan untuk memeriksa atau mengganti komponen. Jika teknisi harus melepas pelindung atau komponen tak terkait guna menjangkau satu sambungan, pekerjaan rutin menjadi lebih lama dan menimbulkan risiko tambahan saat pemasangan kembali.
Untuk sambungan kritis, susun rencana inspeksi berdasarkan mode kegagalan aktual, bukan kebiasaan pengencangan ulang universal. Industri catatan panduan bahwa torsi awal tidak secara otomatis merupakan ukuran andal terhadap preload dalam layanan. Sebuah instruksi servis dapat menggabungkan pemeriksaan visual, indikator pergerakan, pemeriksaan dimensi, pengamatan kebocoran atau keselarasan, serta jalur eskalasi yang ditetapkan. Metode yang tepat tergantung pada sambungan dan persyaratan teknis pembuat peralatan.
5. Keterlacakan mendukung pekerjaan akar masalah yang lebih cepat
Ketika terjadi masalah pada sambungan, keterlacakan dapat memperpendek waktu antara penemuan masalah dan pemilihan respons. Mencatat pengikat spesifikasi, informasi lot bila relevan, metode pemasangan, dan hasil inspeksi memberikan titik awal faktual bagi tim. Hal ini dapat mengungkap apakah suatu masalah bersifat terisolasi, terkait kondisi perakitan tertentu, atau terhubung dengan perubahan aplikasi.
Dalam perakitan peralatan, catatan ini berguna bagi tim kualitas maupun tim pembelian. Catatan ini mendukung pengisian ulang yang konsisten, mengurangi ketidakpastian penggunaan suku cadang pengganti, serta memungkinkan staf pemeliharaan membandingkan komponen yang terpasang pengikat dengan spesifikasi yang telah disetujui. Proses kualitas pemasok yang mencakup pemeriksaan tiap lot dan dokumentasi dapat mendukung alur kerja ini, namun pemilik peralatan tetap harus menetapkan persyaratan penerimaan untuk aplikasi tersebut.
Daftar periksa perawatan pengencang yang praktis
- Definisikan sambungan: catat arah beban, paparan getaran, suhu, bahan, serta akses layanan.
- Tentukan sistem pengencang: cakup ukuran, kelas atau bahan, lapisan permukaan, komponen pasangan, ring penguat (washer), serta metode penguncian apa pun.
- Validasi perakitan: tetapkan alat, urutan, metode target, dan pelatihan yang diperlukan guna memastikan beban klem yang dapat diulang.
- Rencanakan inspeksi: gunakan indikator dan interval khusus sambungan, bukan mengandalkan pemeriksaan torsi secara umum.
- Dokumentasikan bukti: simpan catatan perakitan dan layanan sehingga masalah berulang dapat diselidiki secara efisien.
- Tinjau perubahan: tinjau ulang pilihan pengencang ketika siklus kerja, lingkungan, tumpukan material, atau akses pemeliharaan berubah.
Cara mengevaluasi nilai pemeliharaan suatu pengencang
Berguna pengikat tinjauan membandingkan biaya berulang koneksi dengan biaya pembeliannya. Lacak waktu yang dihabiskan untuk penyesuaian, frekuensi penggantian, waktu akses, perakitan yang ditolak, serta gangguan yang terkait dengan sambungan tersebut. Lalu tanyakan apakah akar masalahnya terletak pada desain, material, variasi pemasangan, atau prosedur pemeliharaan. Pendekatan ini memberikan dasar bersama bagi pengadaan, rekayasa, dan pemeliharaan dalam mengambil keputusan perubahan.
Untuk mesin umum, peningkatan paling efektif sering kali bukanlah perancangan ulang besar-besaran. Melainkan bahan yang lebih sesuai pengikat material, urutan pengencangan yang diperjelas, susunan washer yang ditentukan, atau keputusan akses layanan yang lebih baik. Pengendalian kecil tersebut dapat membuat sambungan menjadi lebih dapat diprediksi serta meningkatkan pemeliharaan pengencang lebih mudah direncanakan. Hasilnya adalah program perawatan yang menghabiskan lebih sedikit waktu untuk menanggapi variasi gabungan yang dapat dihindari dan lebih banyak waktu untuk melindungi kinerja peralatan.

