 EN

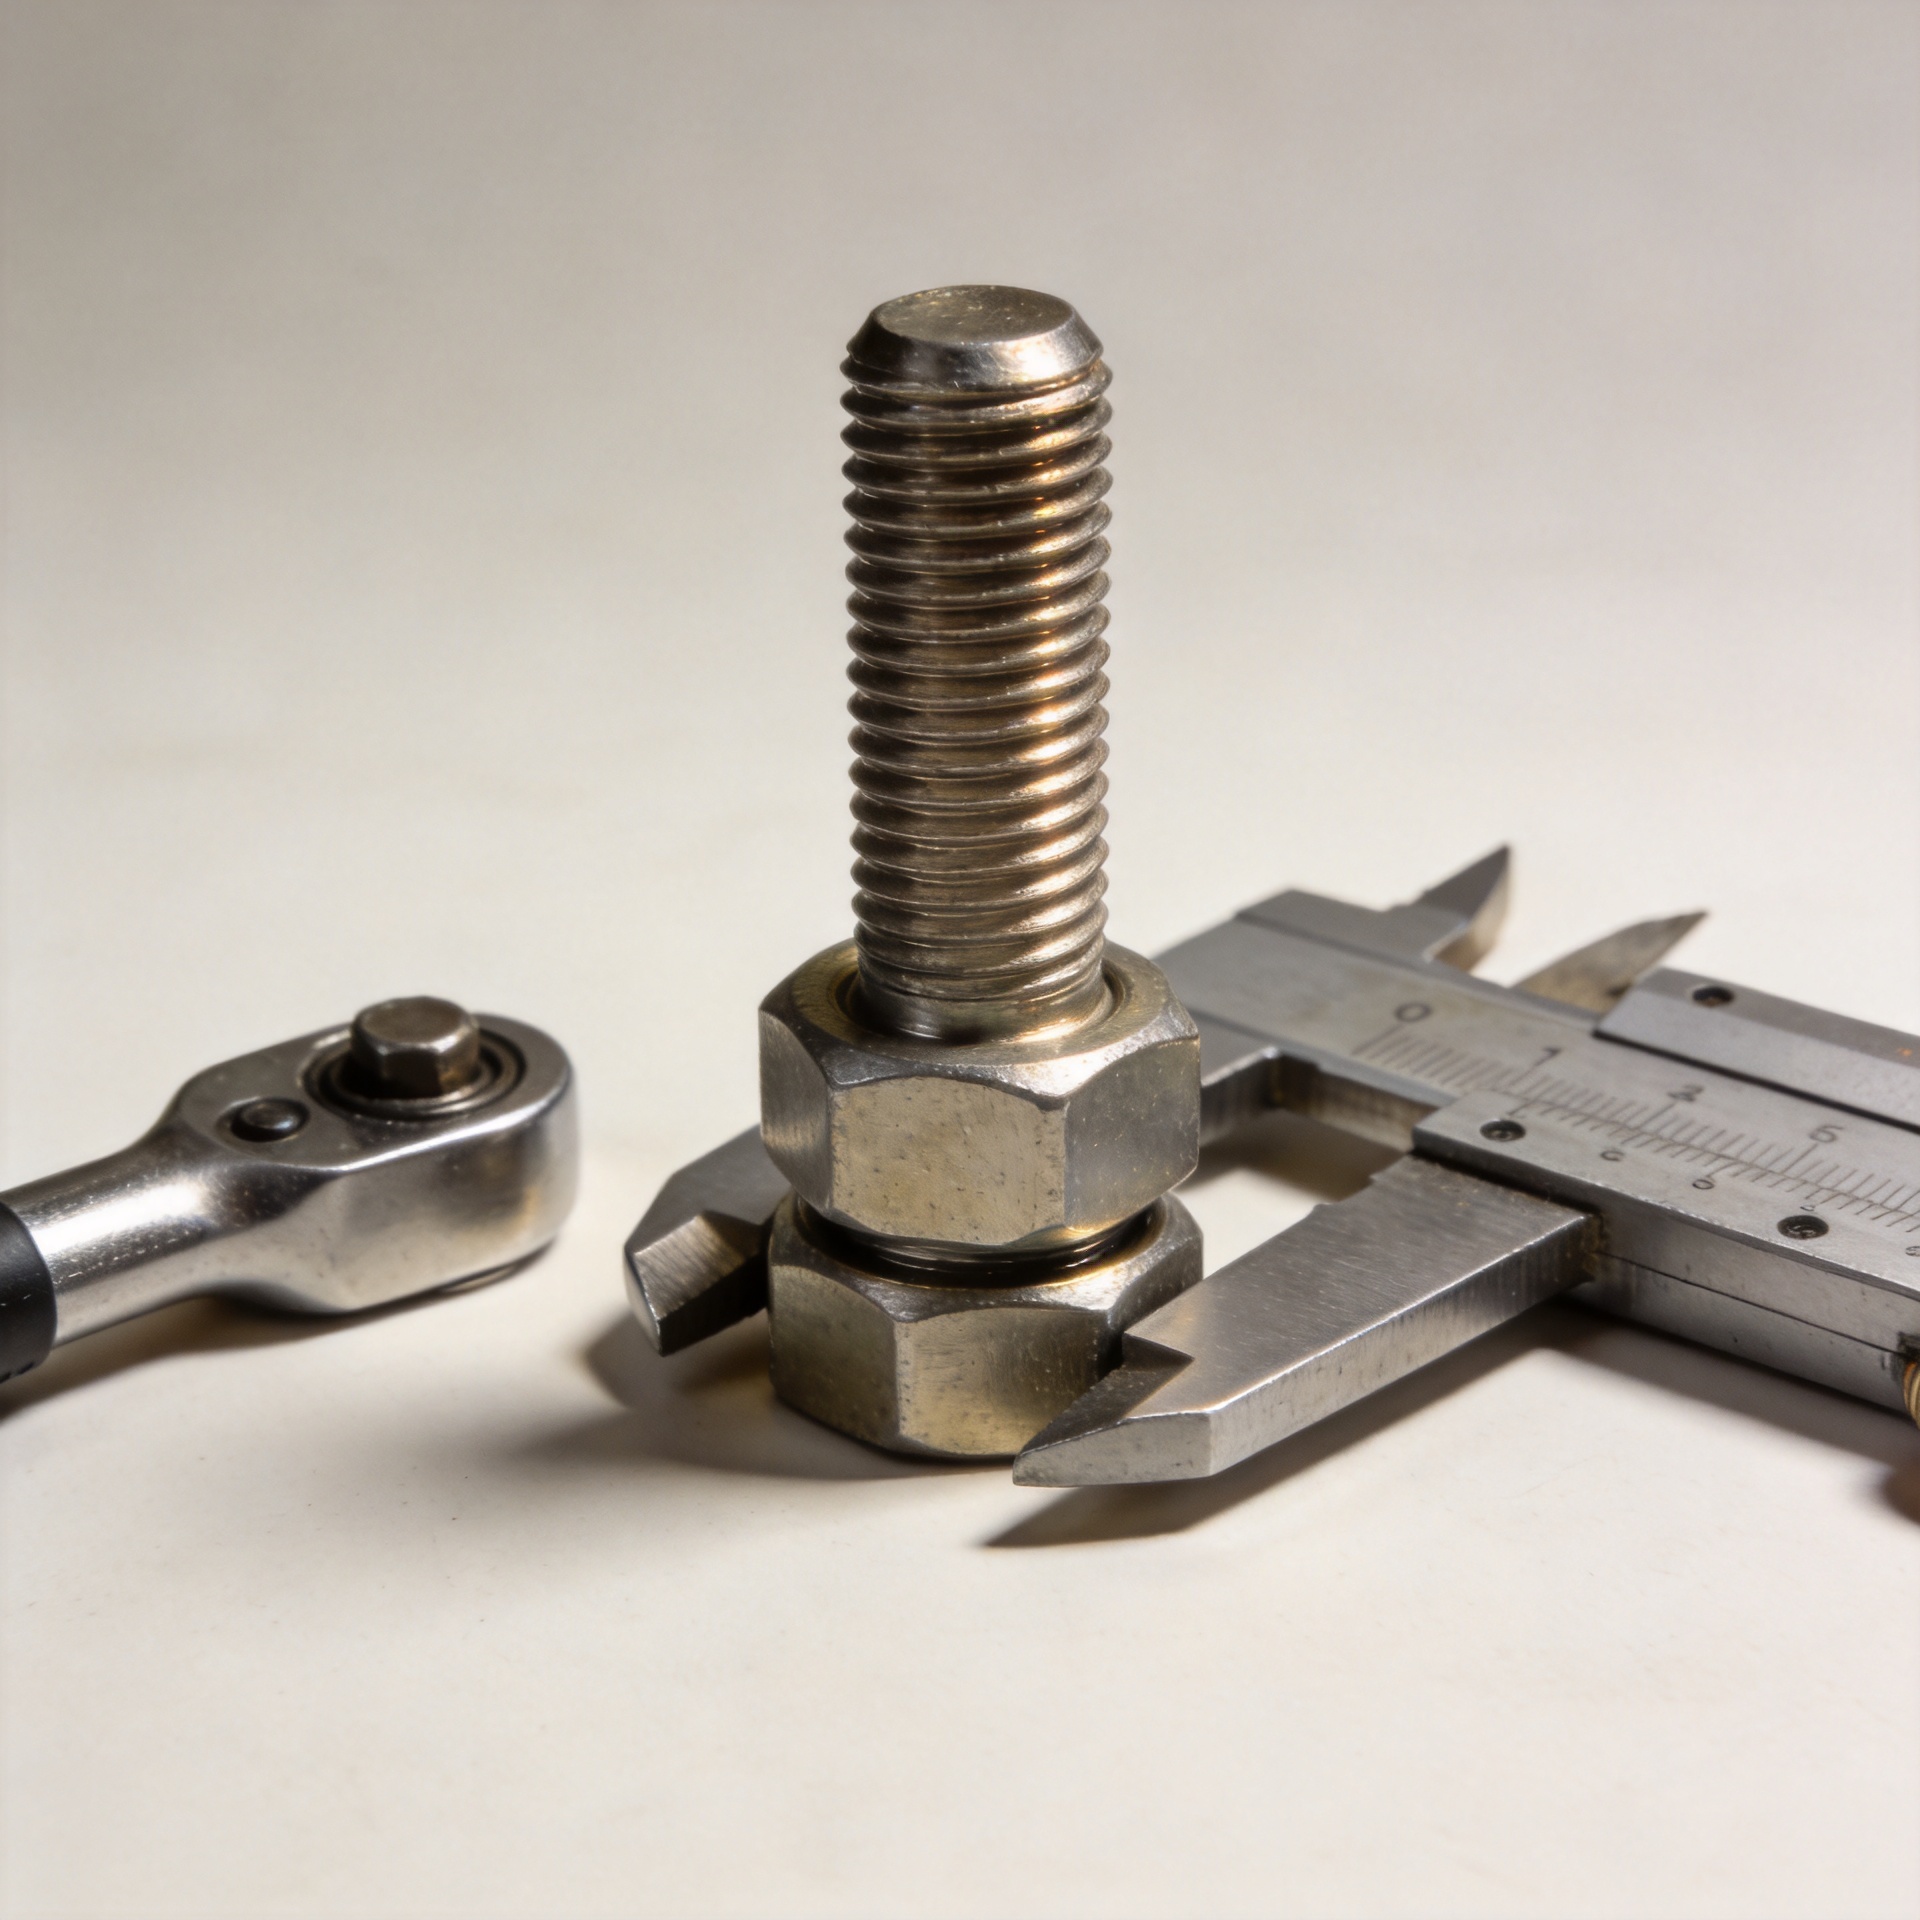
प्रीलोड की हानि फास्टनर जॉइंट के स्वास्थ्य का एक प्रमुख संकेतक क्यों है
एक फ़ास्टनर जॉइंट तब भी अपनी अखंडता को बनाए रख सकता है जब उसका क्लैम्पिंग बल (जिस पर उसका काम करना निर्भर करता है) कम होना शुरू हो चुका हो। यही कारण है कि प्रीलोड के नुकसान पर ध्यान देना आवश्यक है: यह अक्सर दृश्य रूप से ढीला हुआ नट, टूटा हुआ थ्रेडेड फ़ास्टनर, या संपर्क सतह पर रिसाव की तुलना में जॉइंट के स्वास्थ्य का एक पूर्व और अधिक उपयोगी संकेत होता है। कंपन, दबाव, तापमान परिवर्तन या बार-बार लगने वाले भार को संभालने वाले फ़ास्टनर जॉइंट के लिए प्रश्न केवल यह नहीं है कि क्या हार्डवेयर अभी भी मौजूद है। वास्तविक प्रश्न यह है कि क्या जॉइंट में अभी भी पर्याप्त क्लैम्प लोड है ताकि भाग एक संयुक्त असेंबली के रूप में कार्य कर सकें।
उत्पादन एवं खरीद के दृष्टिकोण से, एक फास्टनर तब तक वस्तु-समान नहीं माना जाता जब तक उसका क्लैम्प लोड संरेखण, सीलिंग, थकान आयु या ट्रेसेबिलिटी को प्रभावित न करे। एक यांत्रिक फास्टनर सामग्री और आकार संबंधी आवश्यकताओं को पूरा कर सकता है, फिर भी यदि स्थापना विधि, बेयरिंग सतहें या जॉइंट स्टैक-अप अभिप्रेत प्रीलोड का समर्थन नहीं करते हैं, तो वह खराब प्रदर्शन कर सकता है। प्रीलोड के ह्रास की निगरानी करने से टीमें उस असंगति को जोइंट के हिलने, घिसने, रिसाव करने या अनिर्दिष्ट रूप से भार स्थानांतरित करने से पहले पहचान सकती हैं।
प्रीलोड एक फास्टनर जॉइंट की कार्यशील स्थिति है
जब कोई बोल्ट और नट, स्क्रू, या कोई अन्य थ्रेडेड फ़ास्टनर कसा जाता है, तो फ़ास्टनर थोड़ा सा खिंच जाता है और क्लैम्प किए गए भाग सिकुड़ जाते हैं। यह संग्रहीत लोचदार बल प्रीलोड कहलाता है। यह जॉइंट की संपर्क सतह पर घर्षण उत्पन्न करता है और सेवा लोड में परिवर्तन के दौरान सदस्यों को संपर्क में रखता है। इसलिए, एक स्वस्थ फ़ास्टनर जॉइंट लागू किए गए कसने की विधि, फ़ास्टनर की दृढ़ता, जॉइंट की दृढ़ता, सतह की स्थिति, स्नेहन और बाहरी लोड पाथ के बीच नियंत्रित संबंध पर निर्भर करता है।
टॉर्क को प्रीलोड का प्रमाण मानना आकर्षक हो सकता है। टॉर्क का उपयोग स्थापना नियंत्रण के रूप में उपयोगी है, लेकिन यह एक अप्रत्यक्ष संकेत है, क्योंकि लागू किए गए टॉर्क का एक बड़ा हिस्सा सिर के नीचे, नट के फलक और थ्रेड्स पर घर्षण द्वारा खपत किया जाता है। दो सामान्य रूप से समान फ़ास्टनर असेंबलियाँ, जब कोटिंग, स्नेहक, वॉशर की स्थिति या सतह के फ़िनिश में अंतर होता है, तो अलग-अलग क्लैम्प लोड उत्पन्न कर सकती हैं। यह टॉर्क नियंत्रण को अउपयोगी नहीं बनाता; यह केवल इतना कहता है कि टॉर्क अकेले जॉइंट के स्वास्थ्य की पूर्ण स्थिति का वर्णन नहीं कर सकता।
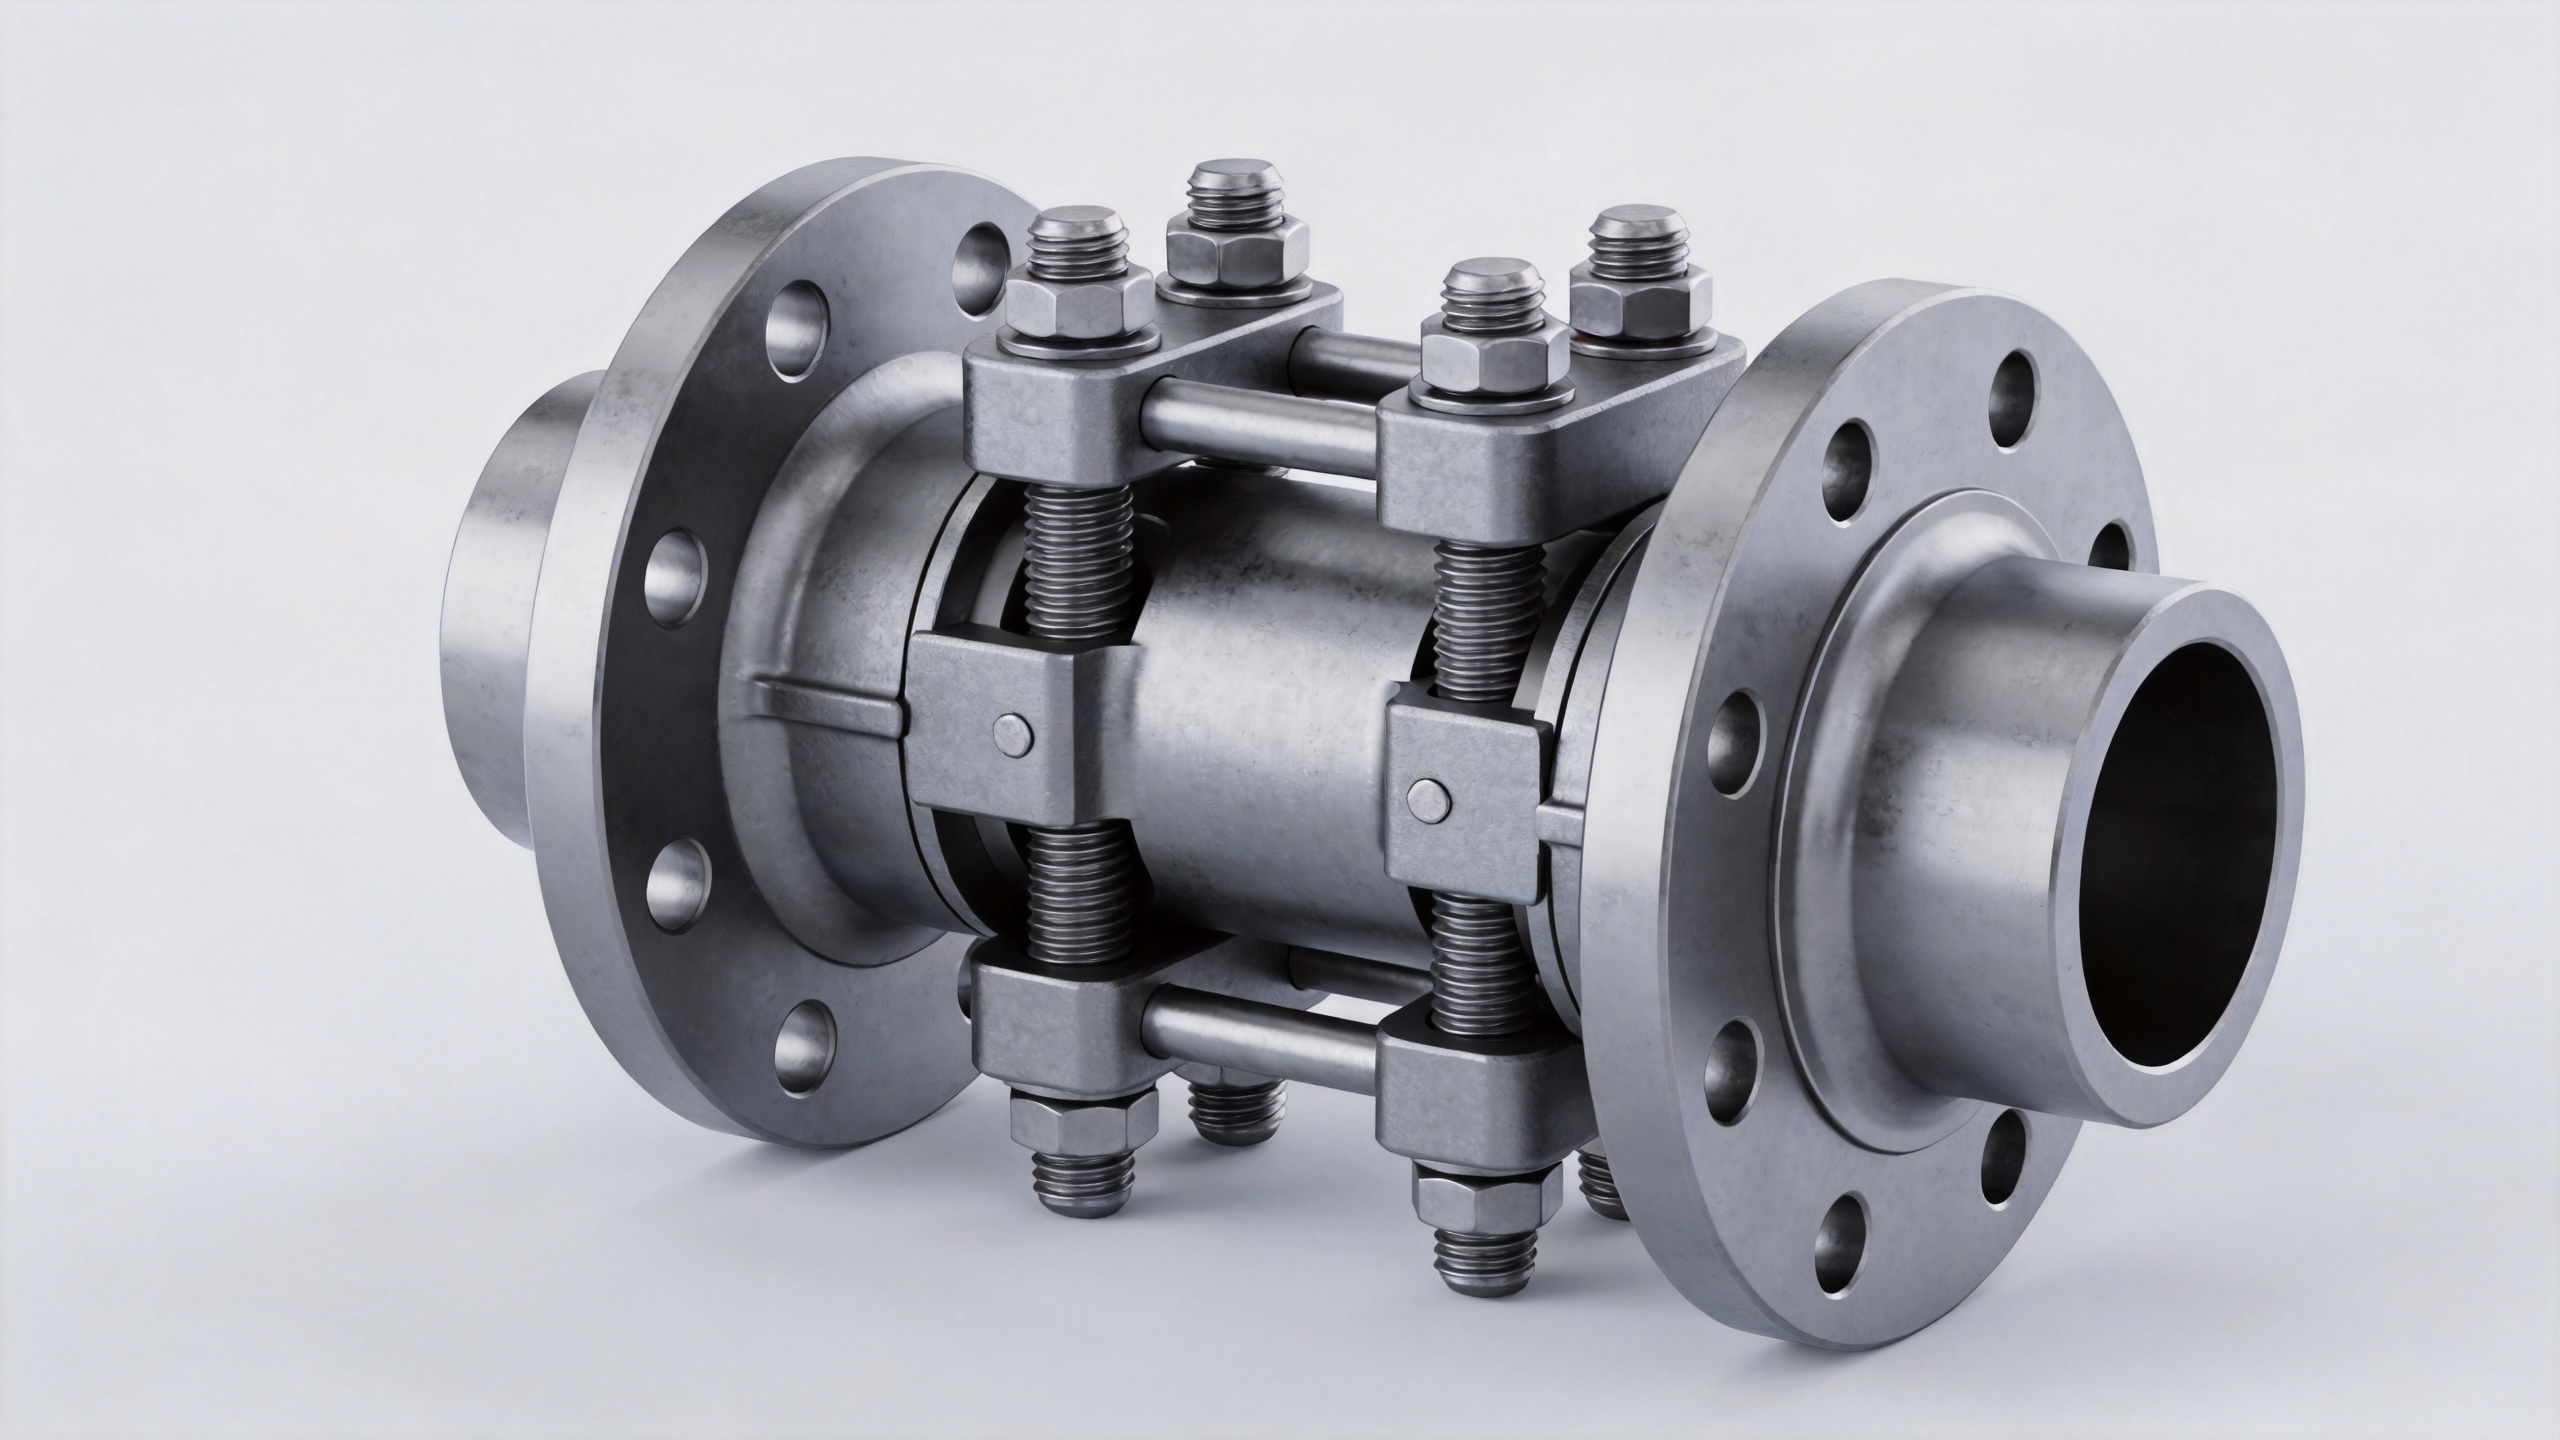
स्पष्ट ढीलापन दिखाई देने से पहले प्रीलोड क्षय क्यों हो सकता है
प्रीलोड क्षय और घूर्णन ढीलापन संबंधित हैं, लेकिन एक जैसे नहीं हैं। एक फास्टनर का कुछ हिस्सा क्लैंप लोड खो सकता है, जबकि नट अभी भी मूल स्थिति में ही प्रतीत होता है। हालाँकि, एक बार क्लैंप लोड कम हो जाने के बाद, अनुप्रस्थ गति, अलगाव, फ्रेटिंग, रिसाव और थकान भार जैसी स्थितियाँ अधिक संभावित हो जाती हैं। इस अर्थ में, प्रीलोड क्षय एक पूर्वचेतावनी स्थिति है, न कि कोई सौंदर्यपूर्ण दोष।
फास्टनर जॉइंट में लोड को कम करने वाले कई तंत्र सामान्यतः पाए जाते हैं:
- एम्बेडमेंट और सेटलिंग: मिलने वाली सतहों पर सूक्ष्म उभार आवेशण के बाद चपटे हो जाते हैं। कोटिंग्स, पेंट, नरम वॉशर और असमान मिलने वाली सतहें इस सेटलिंग प्रभाव को बढ़ा सकती हैं।
- रिलैक्सेशन या क्रीप: कुछ जॉइंट सामग्रियाँ लगातार संपीड़न तनाव या उच्च तापमान के अधीन आकार बदल सकती हैं, जिससे यांत्रिक फास्टनर द्वारा वहन किए जाने वाले बल में कमी आती है।
- तापीय चक्रण: फास्टनर और क्लैम्प्ड सामग्रियों में अलग-अलग प्रसार दरें तापमान में वृद्धि और कमी के साथ क्लैम्प लोड को स्थानांतरित कर सकती हैं।
- कंपन और जॉइंट स्लिप: संपर्क सतह पर गति लोड वितरण को बदल सकती है और अंततः एक थ्रेडेड फास्टनर को घूमने या घिसने की अनुमति दे सकती है।
- स्थापना भिन्नता: असंगत चिकनाई, क्षतिग्रस्त थ्रेड्स, खराब सीटिंग, या एक अनुपयुक्त कसने का क्रम एक फास्टनर को अपेक्षित से कम प्रारंभिक प्रीलोड के साथ छोड़ सकता है।
जब कोई जॉइंट प्रीलोड खो रहा होता है, तो कई टीमें पहले उच्च-शक्ति वाले फास्टनर की तलाश करती हैं। यह प्रतिक्रिया समझ में आती है, लेकिन यह मूल कारण को याद कर सकती है। एक मजबूत यांत्रिक फास्टनर संपर्क सतह को ठीक नहीं करता है जो बैठ जाती है, एक स्टैक-अप को नहीं ठीक करता है जो ऊष्मा के साथ बदलता है, या एक असेंबली प्रक्रिया को नहीं ठीक करता है जो असंगत तनाव प्रदान करती है। पूरे जॉइंट प्रणाली में क्या बदला है, इसके बारे में पूछना शुरू करें।
प्रीलोड हानि जॉइंट के स्वास्थ्य के बारे में क्या कहती है
प्रीलोड हानि मूल्यवान है क्योंकि यह कई विफलता मोड को एक मापने योग्य इंजीनियरिंग स्थिति से जोड़ती है। यदि कोई निरीक्षण प्रवृत्ति क्लैम्प लोड में गिरावट दिखाती है, तो यह संकेत दे सकती है कि जोड़ में पर्याप्त दृढ़ता नहीं है, या बेयरिंग सतहों में परिवर्तन हो रहा है, या सेवा वातावरण मूल धारणाओं के बाहर है। यह एक प्रक्रिया-नियंत्रण समस्या को भी उजागर कर सकता है: फास्टनर असेंबलियों का एक बैच एक ही टॉर्क लक्ष्य के साथ स्थापित किया जा सकता है, लेकिन घर्षण की स्थितियों में अंतर के कारण विभिन्न तनाव तक पहुँच सकता है।
सटीक उपकरणों के लिए, यह तब भी मायने रखता है जब फास्टनर छोटा हो। इलेक्ट्रॉनिक या उपकरण असेंबलियों में, संक्षारण प्रतिरोध के लिए स्टेनलेस स्टील के फास्टनर का चयन किया जा सकता है, लेकिन जॉइंट को अभी भी संगत वॉशर, बेयरिंग सतहों और सामग्री के अनुकूल कसने की विधि की आवश्यकता होती है। दबाव, प्रक्रिया या बाहरी उपकरणों में, तापमान, संक्षारण, पहुँच या ज्यामिति के कारण प्रीलोड आवश्यकता बदल जाने पर एक विशिष्ट फास्टनर की आवश्यकता हो सकती है। सामग्री का चयन सहायक है, लेकिन यह जॉइंट स्वास्थ्य का केवल एक हिस्सा है।
केवल हार्डवेयर नहीं, बल्कि जॉइंट का निरीक्षण करें
उचित सत्यापन विधि आवश्यकता के स्तर, पहुँच, उत्पादन मात्रा और स्वीकृत असेंबली प्रक्रिया पर निर्भर करती है। एक संरचित निरीक्षण योजना में निम्नलिखित चरण शामिल हो सकते हैं:
- महत्वपूर्ण जॉइंट को परिभाषित करें। सीलिंग, संरेखण, सुरक्षा, चक्रीय भार या महँगे बंद होने से जुड़े फास्टनर स्थानों को प्राथमिकता दें।
- एक स्थापना आधाररेखा निर्धारित करें। फास्टनर की विशिष्टता, वॉशर और कोटिंग की स्थिति, कसने का क्रम, उपकरण की सेटिंग्स और किसी भी चिकनाई द्रव के उपयोग को रिकॉर्ड करें।
- अप्रत्यक्ष संकेतों की तलाश करें। जॉइंट गैप, फ्रेटिंग मलबे, संपर्क सतह की गति, बार-बार होने वाले टॉर्क परिवर्तन, रिसाव और संरेखण का विस्थापन — ये सभी कम प्रीलोड का संकेत दे सकते हैं।
- एक सत्यापित मापन विधि का उपयोग करें। अनुप्रयोग के आधार पर, इसमें प्रत्यक्ष तन्यता माप, अल्ट्रासोनिक विधियाँ, लोड-सूचक हार्डवेयर या नियंत्रित टॉर्क-कोण प्रतिलेख शामिल हो सकते हैं। उस जॉइंट के लिए निर्दिष्ट विधि का उपयोग करें, कोई सामान्य पुनः-टॉर्क नियम लागू न करें।
- यांत्रिकी की जाँच करें। यदि क्लैम्प लोड में परिवर्तन हुआ है, तो सुधारात्मक कार्रवाई चुनने से पहले संपर्क सतहों, थ्रेड की स्थिति, स्थानीय विकृति, तापमान इतिहास, कंपन के संपर्क और जॉइंट-स्टैक में परिवर्तन का निरीक्षण करें।
कुछ स्थितियों में पुनः टॉर्क करने से लोड को पुनः प्राप्त किया जा सकता है, लेकिन यदि जॉइंट की स्थिति को समझा नहीं गया है तो यह बार-बार होने वाले अवसाद को भी छुपा सकता है या अतिरिक्त विचरण भी उत्पन्न कर सकता है। व्यावहारिक लक्ष्य यह पुष्टि करना है कि फास्टनर ने प्रीलोड क्यों खो दिया और क्या वर्तमान जॉइंट डिज़ाइन इसे सेवा के दौरान बनाए रख सकती है।
विनिर्देश में प्रीलोड धारण को शामिल करें
जब विनिर्देश केवल एक सामान्य व्यास और सामर्थ्य वर्ग के बजाय पूरे फास्टनर प्रणाली का वर्णन करता है तो जॉइंट की स्वास्थ्य स्थिति में सुधार होता है। मिलान वाली सामग्रियों, सतह के फ़िनिश, कोटिंग्स, वॉशर्स, स्नेहन की स्थिति, कसने की रणनीति, निरीक्षण विधि और सेवा वातावरण को परिभाषित करें। एक स्टेनलेस फास्टनर के लिए, धागे की स्थिति और असेंबली के अभ्यास के साथ-साथ संक्षारण प्रतिरोध को भी ध्यान में रखें। एक कस्टम फास्टनर के लिए, ज्यामिति या सामग्रि के पीछे के कार्यात्मक कारण को दस्तावेज़ित करें ताकि खरीद, गुणवत्ता और असेंबली टीमें एक ही आवश्यकता का मूल्यांकन कर सकें।
यह एक मानक प्रतिस्थापन फास्टनर को जॉइंट-विशिष्ट समाधान से अलग करने के लिए भी उपयोगी है। एक सामान्य थ्रेडेड फास्टनर स्रोत निर्धारण को सरल बना सकता है, जबकि एक उद्देश्य-अनुकूलित यांत्रिक फास्टनर का औचित्य तब सिद्ध होता है जब वह बैठाने, पहुँच, तापमान संगतता या कठिन असेंबली में धारण को बेहतर बनाता है। यह निर्णय जॉइंट से प्राप्त साक्ष्य के आधार पर लिया जाना चाहिए, न कि इस धारणा पर कि कोई अधिक उद्देश्य-अनुकूलित भाग स्वतः ही प्रीलोड के नुकसान को हल कर देता है।
जल्दी कार्रवाई के लिए एक व्यावहारिक संकेत
प्रीलोड का नुकसान महत्वपूर्ण है क्योंकि यह जॉइंट के स्वास्थ्य को एक ऐसी चीज़ बना देता है जिसे टीमें दृश्यमान क्षति के प्रकट होने से पहले निगरानी और चर्चा कर सकती हैं। एक फास्टनर जो अभिप्रेत क्लैम्प लोड को बनाए रखता है, असेंबली को गति का प्रतिरोध करने और सेवा लोड को डिज़ाइन के अनुसार वितरित करने में सहायता प्रदान करता है। एक फास्टनर जो बार-बार प्रीलोड खो देता है, यह संकेत दे रहा है कि इंस्टालेशन, संपर्क सतह, वातावरण या जॉइंट डिज़ाइन में कोई समस्या है।
रखराखाव और गुणवत्ता टीमों के लिए, अगला कदम सीधा-सा है: महत्वपूर्ण फास्टनर जोड़ों की पहचान करना, उनकी अपेक्षित स्थापना स्थिति को परिभाषित करना, और उन संकेतकों की प्रवृत्ति निर्धारित करना जो यह दर्शाते हैं कि क्लैम्प लोड स्थिर बना हुआ है या नहीं। प्रीलोड धारण को एक नियमित स्वास्थ्य संकेत के रूप में मानना, फास्टनर के ढीला होने, टूटने या क्षेत्र में कोई समस्या उत्पन्न करने का इंतज़ार करने की तुलना में अधिक सूचित निर्णय लेने की ओर ले जाता है।

