 EN

軸力低下がファスナー接合部の健全性を示す重要な指標となる理由
締結部は、機能を果たすために必要なクリンプ荷重(締付け力)を既に失い始めているにもかかわらず、外見上は長期間にわたり無傷であるように見えます。そのため、プレロードの低下には特に注意が必要です。これは、目視で確認できるナットの緩みやねじ部品の破断、接触面からの漏れなどよりも、接合部の状態をより早期かつ的確に把握するための指標となるからです。振動、圧力、温度変化、あるいは繰り返し荷重を受ける締結部では、単に部品が物理的に存在しているかどうかという問いではなく、部品同士が一体として機能し続けるのに十分なクリンプ荷重が、今もなお維持されているかどうかが本質的な問いなのです。
製造・調達の観点から見ると、締め付け荷重が位置決め、シール性、疲労寿命、またはトレーサビリティに影響を及ぼす場合、ファスナーは単なる汎用品ではなくなります。機械式ファスナーは材質や寸法要件を満たしていても、締結方法、座面状態、接合部の積層構成が所定の初期締め付け力を十分に支えられない場合、実際の性能は劣ることがあります。初期締め付け力の低下を監視することで、チームは接合部がずれたり、摩耗したり、漏れたり、あるいは意図しない形で荷重を伝達する前に、こうした不適合を早期に発見できます。
初期締め付け力とは、ファスナー接合部が実際に稼働している状態のことです
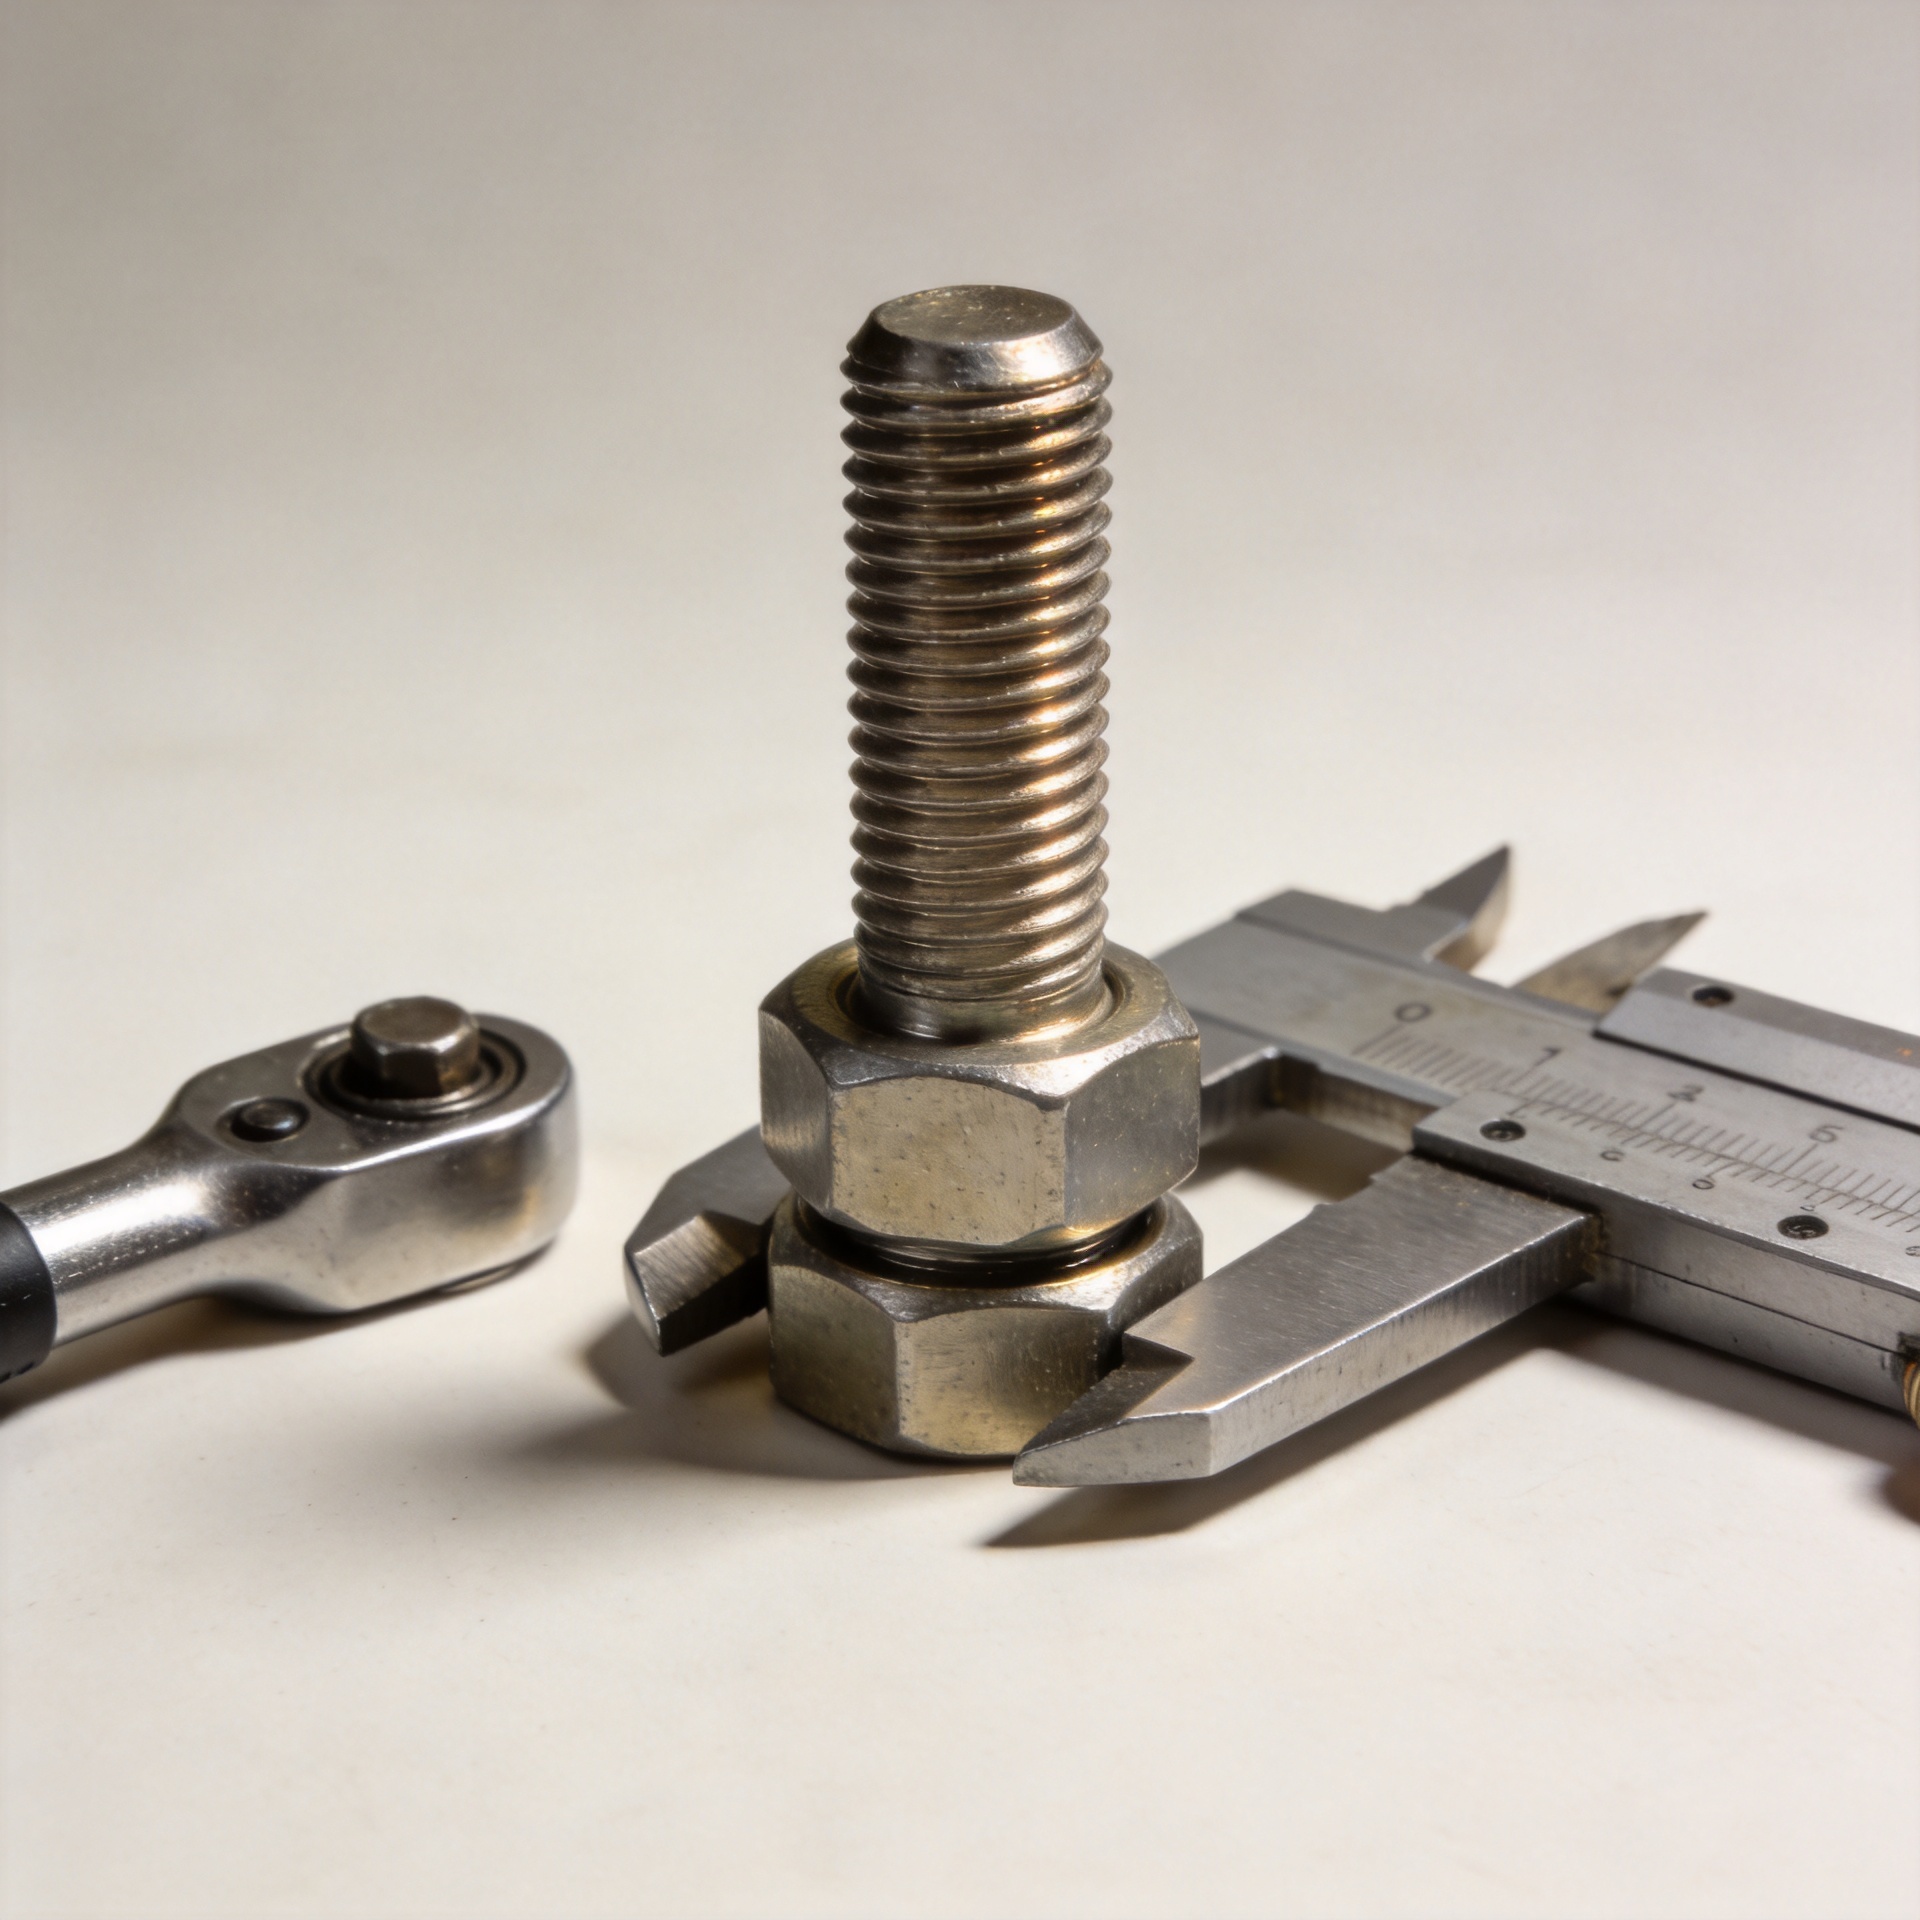
ボルトとナット、ねじ、またはその他のネジ式締結部品を締め付けると、締結部品はわずかに伸び、締結される部品は圧縮されます。このようにして蓄えられた弾性力が「プリロード(初期締付け力)」です。プリロードは、接合面全体に摩擦力を生じさせ、使用中の荷重変動に対しても部材同士が接触した状態を維持します。したがって、健全な締結部の機能は、締付け方法、締結部品の剛性、接合部の剛性、接触面の状態、潤滑状態、および外部荷重の伝達経路という複数の要素間の制御された関係に依存します。
トルクをプリロードの証拠と見なすのは誘惑にかられがちですが、トルクはあくまで施工時の管理指標として有用であり、直接的な指標ではありません。というのも、加えられたトルクの大部分は、ボルト頭下面、ナット座面、およびねじ山部における摩擦によって消費されるからです。塗装、潤滑剤、ワッシャーの状態、表面仕上げなどがわずかに異なっただけでも、見た目には同一の締結構造であっても、実際の挟持力(クリンプロード)は異なる場合があります。これはトルク制御が無意味であることを意味するものではなく、単独のトルク値では接合部の健全性を完全に評価できないということを示しています。
明確な緩みが生じる前に、なぜ初期締付け力(プレロード)が低下するのか
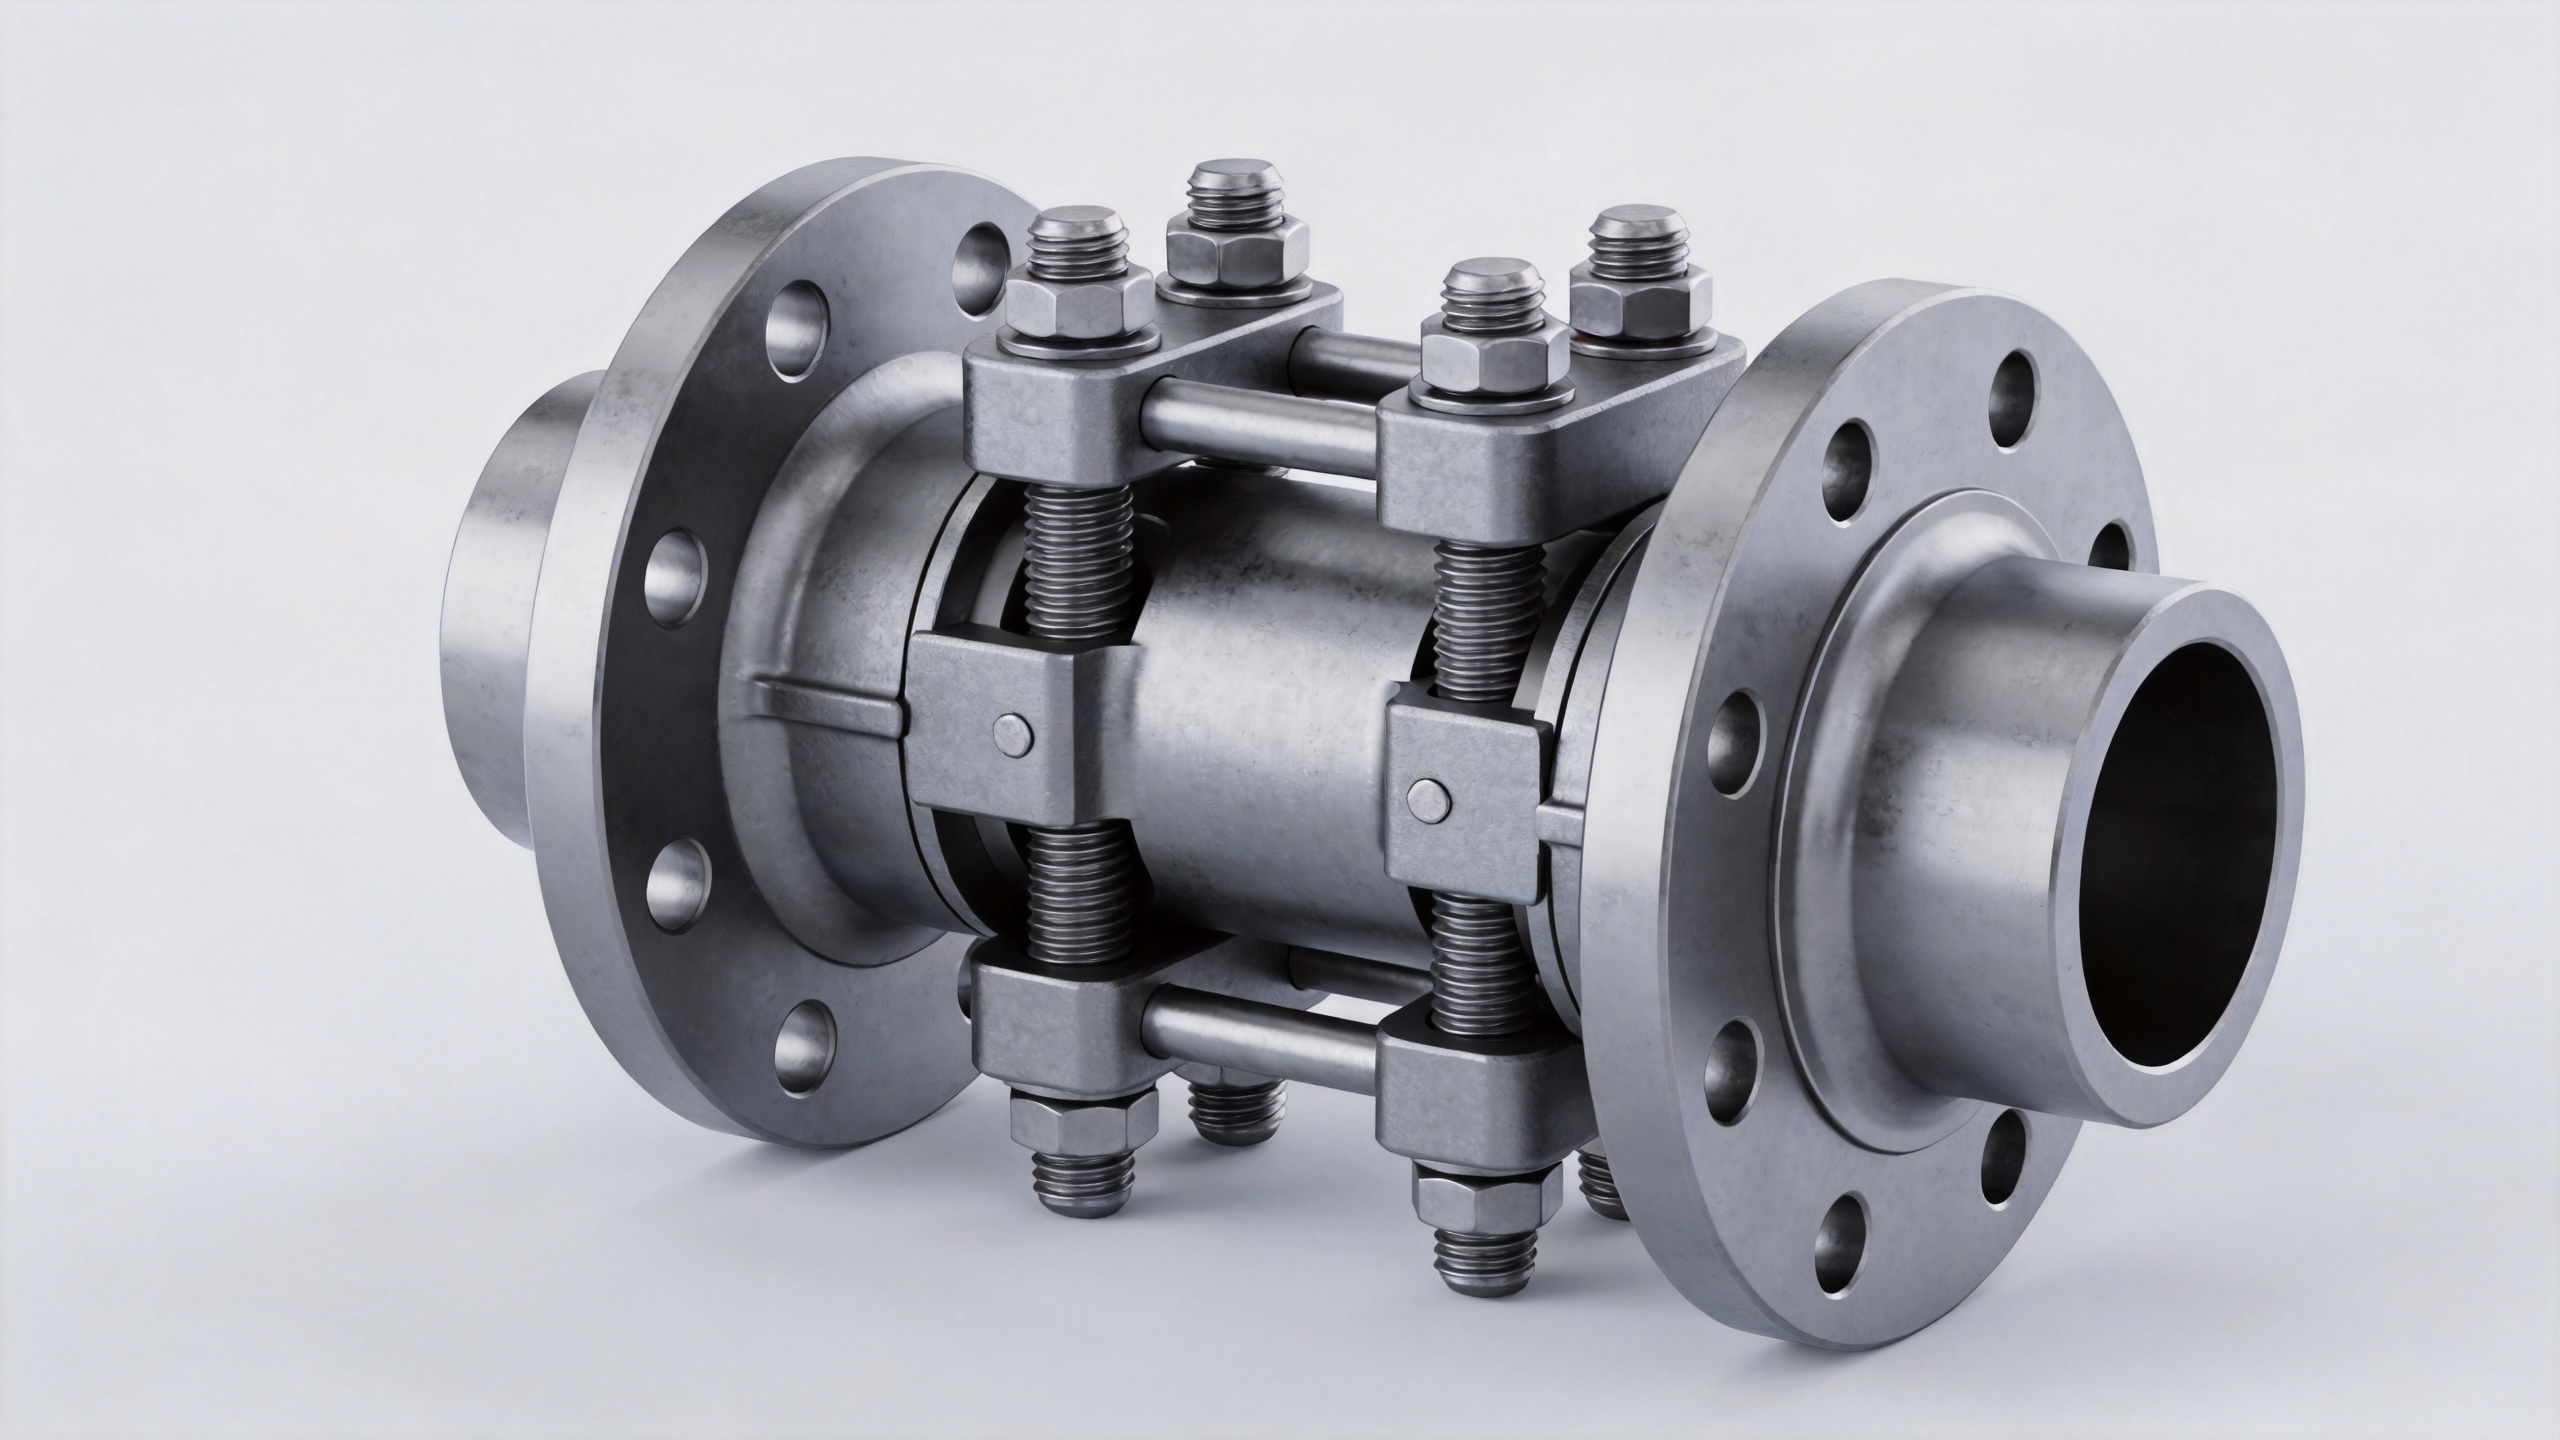
初期締付け力の低下と回転による緩みは関連していますが、同一の現象ではありません。ナットの位置が見た目上変化していないにもかかわらず、ボルト・ナット接合部のクランプ荷重が一部失われることがあります。しかし、一度クランプ荷重が低下すると、横方向の動き、部材の分離、フレッティング、漏れ、疲労負荷といった問題が発生しやすくなります。この意味で、初期締付け力の低下は、単なる外観上の欠陥ではなく、早期警戒のサインです。
ボルト・ナット接合部の荷重を低下させる主な要因には以下のようなものがあります:
- 埋込み・沈み込み: 対向面の微細な凸部が、締め付け後に平坦化します。塗装、コーティング、柔らかいワッシャー、あるいは接触面の不均一さなどは、この沈み込み効果を増大させます。
- 応力緩和(リラクセーション)またはクリープ: 一部の接合部材料は、持続的な圧縮応力や高温下で形状が変化し、機械的締結具が負担する力を減少させます。
- 熱サイクル: 締結部材と被締結材の熱膨張率の違いにより、温度の上昇・下降に伴って挟持荷重が変化することがあります。
- 振動および継手の滑り: 接触面での動きによって荷重分布が変化し、最終的にはねじ締め部品が回転したり摩耗したりする可能性があります。
- 締め付け時のばらつき: 潤滑状態の不均一、ねじ山の損傷、座面の不良、または不適切な締め付け順序などにより、ある締結部品の初期予緊力が想定より低くなることがあります。
多くのチームは、継手で予緊力が低下している場合、まず高強度の締結部品を検討します。この対応は理解できますが、根本原因を見逃す可能性があります。より高強度の機械的締結部品を用いても、接触面の沈み込み、温度変化による積層構造の変化、あるいは不均一な張力しか得られない組立工程の問題は解決しません。まずは、継手全体のシステムにおいて何が変化したかを問い直しましょう。
予緊力の低下が示す継手の健全性
プレロード損失は、いくつかの故障モードを測定可能な工学的条件に結びつける点で重要です。点検結果の傾向としてクランプ荷重が低下していることが確認された場合、接合部の剛性が不十分である、軸受面の状態が変化している、あるいは使用環境が当初の想定から逸脱している可能性があります。また、工程管理上の問題を明らかにすることもあります。たとえば、同一の締付けトルク目標で組み立てられたファスナー部品のロットにおいても、摩擦条件の違いにより、実際の引張力にばらつきが生じることがあります。
高精度機器では、締結部品が小さくてもこの点が重要です。電子機器や計測機器の組立では、腐食耐性を目的にステンレス製の締結部品を選定することがありますが、接合部には依然として材質に適合したワッシャーや当り面、および適切な締め付け方法が必要です。圧力設備、プロセス設備、屋外設置機器では、温度、腐食、作業性、形状などの要因により軸力(プリロード)の要求値が変化する場合があり、その際にはカスタム設計の締結部品が必要となることがあります。材質選定は有効ですが、それは接合部の健全性を確保するための要素の一つにすぎません。
締結部品だけでなく、接合部全体を点検すること
適切な検証方法は、その重要度、点検の可否、生産数量、および承認済みの組立手順によって異なります。体系的な点検計画には、以下のステップが含まれます:
- 重要接合部を明確に定義する シール性、位置決め、安全性、繰返し荷重、あるいは高コストの停止作業に関連する締結部品の配置を優先的に評価する
- 締め付けの基準値(ベースライン)を確立する 締結具の仕様、ワッシャーおよびコーティング状態、締め付け順序、工具の設定、使用した潤滑剤を記録する。
- 間接的な兆候を確認する。 継手の隙間、フレッティング粉、接触面の動き、繰り返し発生するトルク変化、漏れ、位置ずれなどは、すべて軸力の低下を示す可能性がある。
- 検証済みの測定方法を用いる。 用途に応じて、直接的な軸力測定、超音波法、荷重指示機能付き部品、または制御されたトルク・アングル特性曲線などが用いられる。一般的な再締め規則を適用するのではなく、当該継手で規定された測定方法を用いる。
- 原因機構を調査する。 クリンプロード(軸力)に変化が見られる場合、是正措置を講じる前に、接触面、ねじ部の状態、局所的な塑性変形、温度履歴、振動への曝露、継手構成の変化を点検する。
再締め直しによって、場合によっては軸力が回復することがありますが、接合部の状態を十分に把握せずに実施すると、繰り返しの沈降を隠蔽したり、ばらつきをさらに増大させたりする可能性があります。実務上の目的は、締結部品の初期軸力がなぜ低下したのかを特定し、現行の接合構造が使用期間中にその軸力を維持できるかどうかを確認することです。
仕様書に軸力保持性能を組み込む
締結部品の仕様を、公称径と強度等級だけではなく、締結システム全体(対向材質、表面処理、被覆、ワッシャー、潤滑状態、締付け方法、検査方法、使用環境など)として明記することで、接合部の信頼性が向上します。ステンレス製締結部品の場合は、ねじ山の状態や組立作業要領に加え、耐食性も考慮する必要があります。カスタム設計の締結部品の場合は、形状や材質を選定した機能的理由を明文化し、調達・品質・組立担当者が同一の要求事項を評価できるようにしてください。
標準的な交換用締結部品と、接合部ごとに最適化されたソリューションを明確に分けることも重要です。一般的なねじ式締結部品は調達を簡素化できますが、座り具合、作業性、耐熱性、あるいは過酷な組立条件における保持力の向上が見込める場合には、目的に特化して設計された機械式締結部品の採用も正当化されます。こうした判断は、あらかじめ「より専門的に設計された部品なら自動的に初期締付け力の低下を防げる」という思い込みではなく、接合部から得られる実証データに基づいて行うべきです。
早期対応を促す実用的なサイン
初期締付け力の低下が問題となるのは、それが接合部の状態を、目に見える損傷が発生する前からチームが監視・議論できる指標に変えるからです。所定の挟持荷重を維持できる締結部品は、組立体が動きを抑制し、使用時の荷重を設計通りに分散させるのに貢献します。一方、初期締付け力が繰り返し低下する締結部品は、その取り付け方法、接触面の状態、周囲環境、あるいは接合部の設計に何らかの問題があるというサインを示しています。
保守および品質チームにとって、次のステップは明確です。まず、重要な締結部を特定し、その所定の締付け状態を定義します。その後、クランプ荷重が維持されているかどうかを示す指標の推移を追跡します。予load保持(プリロード保持)を日常的な健康状態のサインとして捉えることで、締結部の緩みや破断、あるいは現場での問題発生を待つのではなく、より適切な判断が可能になります。

