 EN

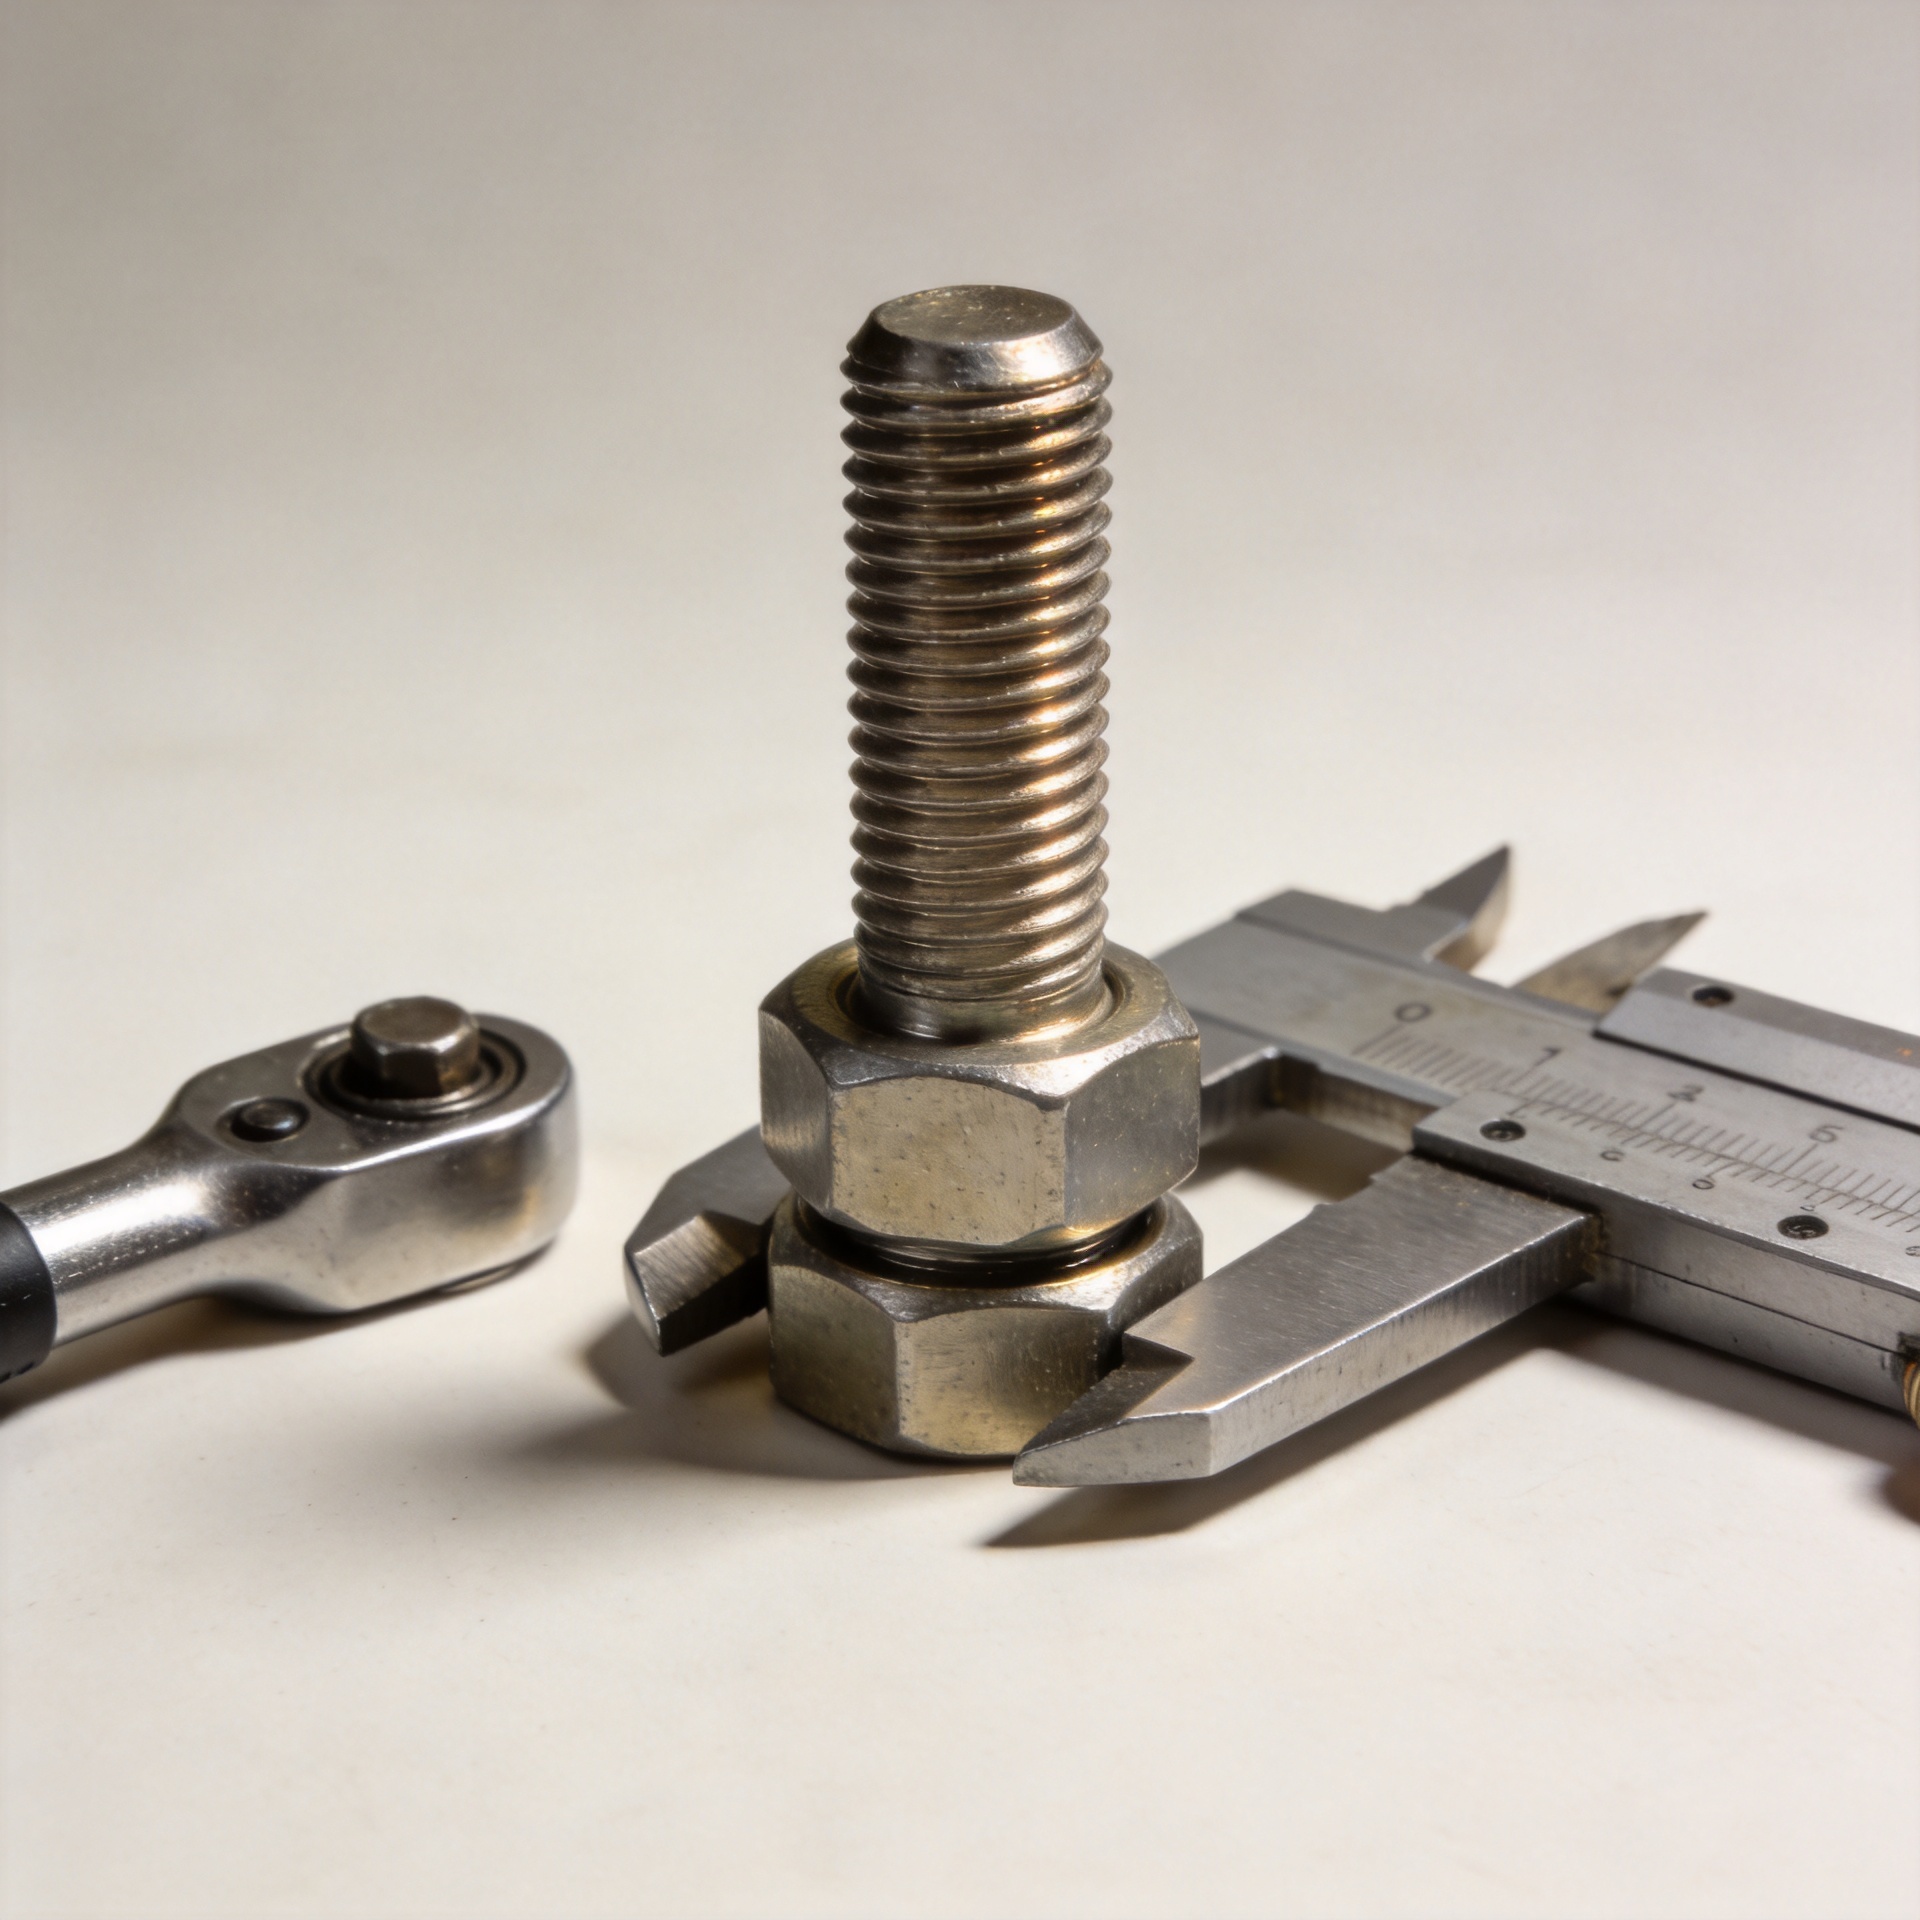
پری لوڈ کے نقصان کو فاسٹنر جوڑ کی صحت کا ایک اہم اشاریہ کیوں سمجھا جاتا ہے؟
ایک پاسٹرن جوائنٹ لمبے عرصے تک مکمل نظر آ سکتا ہے، جبکہ اس کا کلیمپنگ فورس جو اسے کام کرنے کے قابل بناتا ہے، وہ پہلے ہی کم ہو چکا ہوتا ہے۔ اس لیے پری لوڈ کے نقصان پر توجہ دینا ضروری ہے: یہ اکثر جوائنٹ کی صحت کا ابتدائی اور زیادہ مفید اشارہ ہوتا ہے، نہ کہ صرف دیکھنے میں ڈھیلا ہوا نٹ، ٹوٹا ہوا تھریڈڈ پاسٹرن، یا رابطہ کی سطح پر رساؤ۔ کسی بھی وائبریشن، دباؤ، درجہ حرارت میں تبدیلی، یا بار بار لاگو ہونے والے لوڈ کو برداشت کرنے والے پاسٹرن جوائنٹ کے لیے سوال یہ نہیں ہے کہ آیا ہارڈ ویئر اب بھی موجود ہے۔ اصل سوال یہ ہے کہ کیا جوائنٹ اب بھی اتنی کلیمپ لوڈ برداشت کر سکتا ہے کہ اجزا ایک واحد اسمبلی کی طرح کام کرتے رہیں۔
تفتیشِ تیاری اور خرید کے نقطہ نظر سے، ایک فاسٹنر اس وقت تک ایک معمولی سامان نہیں ہوتا جب تک کہ اس کا کلیمپ لوڈ ترتیب، سیلنگ، تھکاوٹ کی عمر یا ٹریس ایبلٹی کو متاثر نہ کرے۔ ایک مکینیکل فاسٹنر اپنی مواد اور ابعادی ضروریات تو پوری کر سکتا ہے، لیکن اگر انسٹالیشن کا طریقہ کار، بیئرنگ سطحیں یا جوائنٹ اسٹیک اپ منصوبہ بند پری لوڈ کی حمایت نہ کریں تو وہ اب بھی خراب کارکردگی دکھا سکتا ہے۔ پری لوڈ کے نقصان کی نگرانی سے ٹیمیں اس غلط مطابقت کو جوائنٹ کے حرکت پذیر ہونے، رگڑنے، رسنے یا غیر منصوبہ بند طریقے سے لوڈ منتقل کرنے سے پہلے تلاش کر سکتی ہیں۔
پری لوڈ ایک فاسٹنر جوائنٹ کی کام کرنے کی حالت ہے
جب ایک بولٹ اور نٹ، سکرُو، یا کوئی دوسرا تھریڈڈ فاسٹنر کسی چیز کو مضبوط کرنے کے لیے کسی حد تک کس لیا جاتا ہے، تو وہ فاسٹنر تھوڑا سا لمبا ہو جاتا ہے اور جن چیزوں کو جوڑا جا رہا ہوتا ہے وہ تھوڑی سی مُکُڑ جاتی ہیں۔ اس طرح ذخیرہ شدہ لچکدار طاقت کو پری لوڈ کہا جاتا ہے۔ یہ جوائنٹ کی رابطہ سطح پر رگڑ پیدا کرتی ہے اور جب سروس لوڈ میں تبدیلی آتی ہے تو ارکان کو ایک دوسرے کے ساتھ رابطے میں رکھتی ہے۔ اس لیے ایک صحت مند فاسٹنر جوائنٹ درحقیقت اطلاق کردہ مضبوط کرنے کے طریقے، فاسٹنر کی سختی، جوائنٹ کی سختی، سطح کی حالت، گریس یا چکنائی، اور بیرونی لوڈ کے راستے کے درمیان کنٹرول شدہ تعلق پر منحصر ہوتی ہے۔
ٹارک کو پری لوڈ کی تصدیق سمجھنا بہت آسان لگتا ہے۔ ٹارک انسٹالیشن کنٹرول کے طور پر مفید ہے، لیکن یہ بالواسطہ اشارہ ہے کیونکہ لاگو کردہ ٹارک کا ایک بڑا حصہ سر، نٹ کی سطح، اور تھریڈز کے نیچے رگڑ میں ضائع ہو جاتا ہے۔ دو نامیاتی طور پر یکساں فاسٹنر اسمبلیاں مختلف کلیمپ لوڈ پیدا کر سکتی ہیں اگر ان کی کوٹنگ، گریس، واشر کی حالت، یا سطح کا ختم ہونا مختلف ہو۔ اس کا مطلب یہ نہیں کہ ٹارک کنٹرول بے کار ہے؛ بلکہ اس کا مطلب ہے کہ صرف ٹارک جوائنٹ کی مکمل صحت کی وضاحت نہیں کر سکتی۔
پری لوڈ کے نقصان کا ظاہر ہونا واضح ڈھیلا پن سے پہلے کیوں ہو سکتا ہے؟
پری لوڈ کا نقصان اور گھومتے ہوئے ڈھیلے پن ایک دوسرے سے متعلق ہیں لیکن یکساں نہیں ہیں۔ ایک فاسٹنر اپنے کلیمپ لوڈ کا کچھ حصہ کھو سکتا ہے جبکہ نٹ اب بھی اپنی اصلی حالت میں نظر آ رہی ہو۔ تاہم، جب کلیمپ لوڈ کم ہو جاتی ہے تو عرضی حرکت، الگ ہونا، فریٹنگ، رساؤ اور تھکاوٹ کا بوجھ زیادہ امکانی ہو جاتا ہے۔ اس معنیٰ میں، پری لوڈ کا نقصان ایک ابتدائی انتباہ کی حالت ہے، نہ کہ صرف ظاہری خرابی۔
کئی طریقے عام طور پر فاسٹنر جوائنٹ میں لوڈ کو کم کرتے ہیں:
- ایمبیڈمنٹ اور سیٹلنگ: جڑنے والی سطحوں پر مائیکرو اسکوپک بلند نقاط نصبی کے بعد چپٹے ہو جاتے ہیں۔ کوٹنگز، پینٹ، نرم واشرز اور غیر یکساں جڑنے والی سطحیں اس سیٹلنگ کے اثر کو بڑھا سکتی ہیں۔
- ریلیکسیشن یا کریپ: کچھ جوائنٹ مواد مستقل دباؤ یا بلند درجہ حرارت کے تحت اپنا شکل تبدیل کر لیتے ہیں، جس سے مکینیکل فاسٹنر کے ذریعے برداشت کیے جانے والے زور میں کمی آ جاتی ہے۔
- حرارتی سائیکلنگ: بند کرنے والے اور جکڑے ہوئے مواد میں مختلف پھیلنے کی شرحیں درجہ حرارت کے بڑھنے اور گھٹنے کے ساتھ بند کرنے کے بوجھ کو منتقل کر سکتی ہیں۔
- کمپن اور جوڑ کا پھسلنا: رابطے کی سطح پر حرکت بوجھ کے تقسیم کو تبدیل کر سکتی ہے اور آخرکار ایک دھاگے دار بند کرنے والے کو گھومنے یا پہننے کی اجازت دے سکتی ہے۔
- اسٹالیشن کی غیر یکسانی: غیر یکسان چکنائی، خراب دھاگے، ناقص بیٹھنے کی حالت، یا غیر مناسب کسنا کا ترتیب ایک بند کرنے والے کو متوقع ابتدائی پرلوڈ سے کم ابتدائی پرلوڈ کے ساتھ چھوڑ سکتا ہے۔
جب کوئی جوڑ پرلوڈ کھو رہا ہوتا ہے تو بہت ساری ٹیمیں پہلے ایک زیادہ مضبوط بند کرنے والے کی تلاش کرتی ہیں۔ یہ ردعمل سمجھ میں آتا ہے، لیکن یہ بنیادی وجہ کو نظرانداز کر سکتا ہے۔ ایک مضبوط مکینیکل بند کرنے والا رابطے کی سطح کے بس جانے، حرارت کے ساتھ تبدیل ہونے والے اسٹیک اپ، یا غیر یکسان تناؤ فراہم کرنے والے اسمبلی عمل کو درست نہیں کرتا۔ پورے جوڑ نظام میں کیا تبدیل ہوا ہے، اس کے بارے میں پوچھنا شروع کریں۔
پرلوڈ کے نقصان سے جوڑ کی صحت کے بارے میں کیا پتہ چلتا ہے
پری لوڈ کا نقص قیمتی ہے کیونکہ یہ کئی ناکامی کے طریقوں کو ایک قابل پیمائش انجینئرنگ حالت سے جوڑتا ہے۔ اگر معائنہ کا رجحان کلیمپ لوڈ میں کمی دکھاتا ہے، تو اس کا مطلب ہو سکتا ہے کہ جوائنٹ میں سختی کی کمی ہے، یا بیئرنگ کی سطحیں تبدیل ہو رہی ہیں، یا سروس کا ماحول اصل فرضیات کے باہر ہے۔ اس سے عمل کنٹرول کا مسئلہ بھی ظاہر ہو سکتا ہے: فاسٹنر اسمبلی کا ایک بیچ ایک ہی ٹارک ہدف کے ساتھ انسٹال کیا جا سکتا ہے، لیکن مختلف رگڑ کی حالتوں کی وجہ سے مختلف تناؤ تک پہنچ سکتا ہے۔
درستی کے لیے درکار آلات کے لیے، یہ بات اس وقت بھی اہم ہوتی ہے جب بند کرنے والی چیز چھوٹی ہو۔ الیکٹرانک یا آلہ سازی کے مجموعوں میں، زنگ نہ لگنے والی بند کرنے والی چیز کو زنگ لگنے کے خلاف مزاحمت کے لیے منتخب کیا جا سکتا ہے، لیکن ملانے والے حصے کو اب بھی مناسب واشرز، بیئرنگ سطحیں اور مواد کے مطابق کسنا ضروری ہے۔ دباؤ، عمل یا کھلے مقام پر استعمال ہونے والے آلات میں، جب درجہ حرارت، زنگ لگنا، رسائی یا ہندسیات پری لوڈ کی ضرورت کو تبدیل کر دیں تو ایک مخصوص بند کرنے والی چیز کی ضرورت ہو سکتی ہے۔ مواد کا انتخاب مددگار ہوتا ہے، لیکن یہ ملانے والے حصے کی صحت کا صرف ایک حصہ ہے۔
ملانے والے حصے کا معائنہ کریں، صرف سامان کا نہیں
مناسب تصدیق کا طریقہ اہمیت، رسائی، پیداوار کے حجم اور منظور شدہ اسمبلی کے طریقہ کار پر منحصر ہوتا ہے۔ ایک منظم معائنہ منصوبہ درج ذیل مراحل پر مشتمل ہو سکتا ہے:
- اہم ملانے والے حصوں کی وضاحت کریں۔ سیلنگ، ترتیب دینا، حفاظت، سائیکل لوڈنگ یا مہنگے بند ہونے سے وابستہ بند کرنے والی چیزوں کی جگہوں کو ترجیح دیں۔
- ایک انسٹالیشن بنیاد قائم کریں۔ پیوست کرنے والے آلے کی خصوصیات، واشر اور کوٹنگ کی حالت، کسٹم کا ترتیب، آلے کی سیٹنگز، اور استعمال ہونے والے کسی بھی چکنائی کو ریکارڈ کریں۔
- غیر براہِ راست اشاروں کی تلاش کریں۔ جوڑ کے درمیان فاصلہ، رگڑ کے ذرات، رابطہ کرنے والی سطح کی حرکت، بار بار بدلنے والی ٹارک، رساؤ، اور منتقل شدہ ترتیب تمام کم ہوتے ہوئے پری لوڈ کی علامت ہو سکتی ہیں۔
- ایک جانچ شدہ پیمائش کا طریقہ استعمال کریں۔ درخواست کے مطابق، اس میں براہِ راست تناؤ کی پیمائش، آلترا ساؤنڈ طریقے، لوڈ اشارہ دینے والے آلات، یا کنٹرولڈ ٹارک-اینگل سگنیچر شامل ہو سکتے ہیں۔ اس جوڑ کے لیے مخصوص طریقہ استعمال کریں، نہ کہ کوئی عمومی دوبارہ ٹارک کا اصول لاگو کریں۔
- مکینزم کی تحقیقات کریں۔ اگر کلیمپ لوڈ تبدیل ہو گئی ہو تو، درستگی کا انتخاب کرنے سے پہلے رابطہ کرنے والی سطحوں، دھاگے کی حالت، مقامی ییلڈنگ، درجہ حرارت کی تاریخ، وائبریشن کے اثرات، اور جوڑ اسٹیک میں تبدیلیوں کا معائنہ کریں۔
ایک دوبارہ ٹارک لگانا کچھ صورتحال میں لوڈ بحال کر سکتا ہے، لیکن اگر جوائنٹ کی حالت کو سمجھا نہ گیا ہو تو یہ بار بار بیٹھنے کو چھپا سکتا ہے یا اضافی تغیر پیدا کر سکتا ہے۔ عملی مقصد یہ تصدیق کرنا ہے کہ فاسٹنر نے پری لوڈ کیوں کھو دیا اور موجودہ جوائنٹ ڈیزائن سروس کے دوران اسے برقرار رکھ سکتی ہے یا نہیں۔
پری لوڈ برقرار رکھنے کو درجہ بندی میں شامل کریں
جب درجہ بندی صرف ایک اسمی قطر اور طاقت کے درجہ کی بجائے پورے فاسٹنر سسٹم کی وضاحت کرتی ہے تو جوائنٹ کی صحت بہتر ہوتی ہے۔ جڑنے والے مواد، سطح کا اختتام، کوٹنگز، واشرز، چکنائی کی حالت، کسنا کا طریقہ کار، معائنہ کا طریقہ اور سروس کا ماحول واضح کریں۔ ایک سٹین لیس فاسٹنر کے لیے، دھاگے کی حالت، اسمبلی کی روایت اور کوروزن کی مزاحمت دونوں کو مدنظر رکھیں۔ ایک مخصوص فاسٹنر کے لیے، جیومیٹری یا مواد کے پیچھے کام کرنے کی وجہ کو دستاویزی شکل دیں تاکہ خریداری، معیار اور اسمبلی کی ٹیمیں ایک ہی ضرورت کا جائزہ لیں۔
اس کے علاوہ، ایک معیاری تبدیلی والے فاسٹنر کو جوائنٹ کے لیے مخصوص حل سے الگ کرنا بھی مفید ہوتا ہے۔ ایک عام تھریڈڈ فاسٹنر سپلائی کو آسان بناسکتا ہے، جبکہ ایک مقصد کے لیے ڈیزائن کردہ مکینیکل فاسٹنر کو جواز دیا جاسکتا ہے جب وہ بیٹھنے کے عمل، رسائی، درجہ حرارت کی سازگاری یا طلب کرنے والی اسمبلی میں پکڑ کو بہتر بناتا ہو۔ اس فیصلے کو جوائنٹ سے حاصل شدہ ثبوت کے مطابق کرنا چاہیے، نہ کہ یہ فرض کرنا کہ کوئی زیادہ مقصد کے لیے ڈیزائن کردہ حصہ خود بخود پری لوڈ کے نقصان کو دور کردے گا۔
اُبھرے ہوئے عمل کا عملی اشارہ
پری لوڈ کا نقصان اس لیے اہم ہے کیونکہ یہ جوائنٹ کی صحت کو ایک ایسا معاملہ بنادیتا ہے جسے ٹیمیں قابلِ مشاہدہ نقصان ظاہر ہونے سے پہلے ہی نگرانی اور بحث کے قابل بناسکتی ہیں۔ ایک فاسٹنر جو مطلوبہ کلیم لوڈ کو برقرار رکھتا ہے، اسمبلی کو حرکت کے مقابلے اور سروس لوڈز کو منصوبہ بندی کے مطابق تقسیم کرنے میں مدد دیتا ہے۔ ایک فاسٹنر جو بار بار پری لوڈ کھو دیتا ہے، اس بات کی رپورٹ کررہا ہوتا ہے کہ انسٹالیشن، رابطہ کی سطح، ماحول یا جوائنٹ کے ڈیزائن میں کوئی مسئلہ موجود ہے۔
مرمت اور معیار کی ٹیموں کے لیے اگلا مرحلہ آسان ہے: اہم بولٹ جوڑوں کی شناخت کرنا، ان کی متوقع انسٹالیشن کی حالت کا تعین کرنا، اور ان اشاریوں کو ٹریک کرنا جو ظاہر کرتے ہیں کہ کلیمپ لوڈ برقرار ہے یا نہیں۔ پری لوڈ ریٹینشن کو معمول کے صحت کے اشارے کے طور پر استعمال کرنا، بولٹ کے یلے ہونے، ٹوٹنے یا فیلڈ میں کسی مسئلے کا باعث بننے کا انتظار کرنے کے مقابلے میں زیادہ آگاہانی پر مبنی فیصلوں کی طرف لے جاتا ہے۔

