 EN

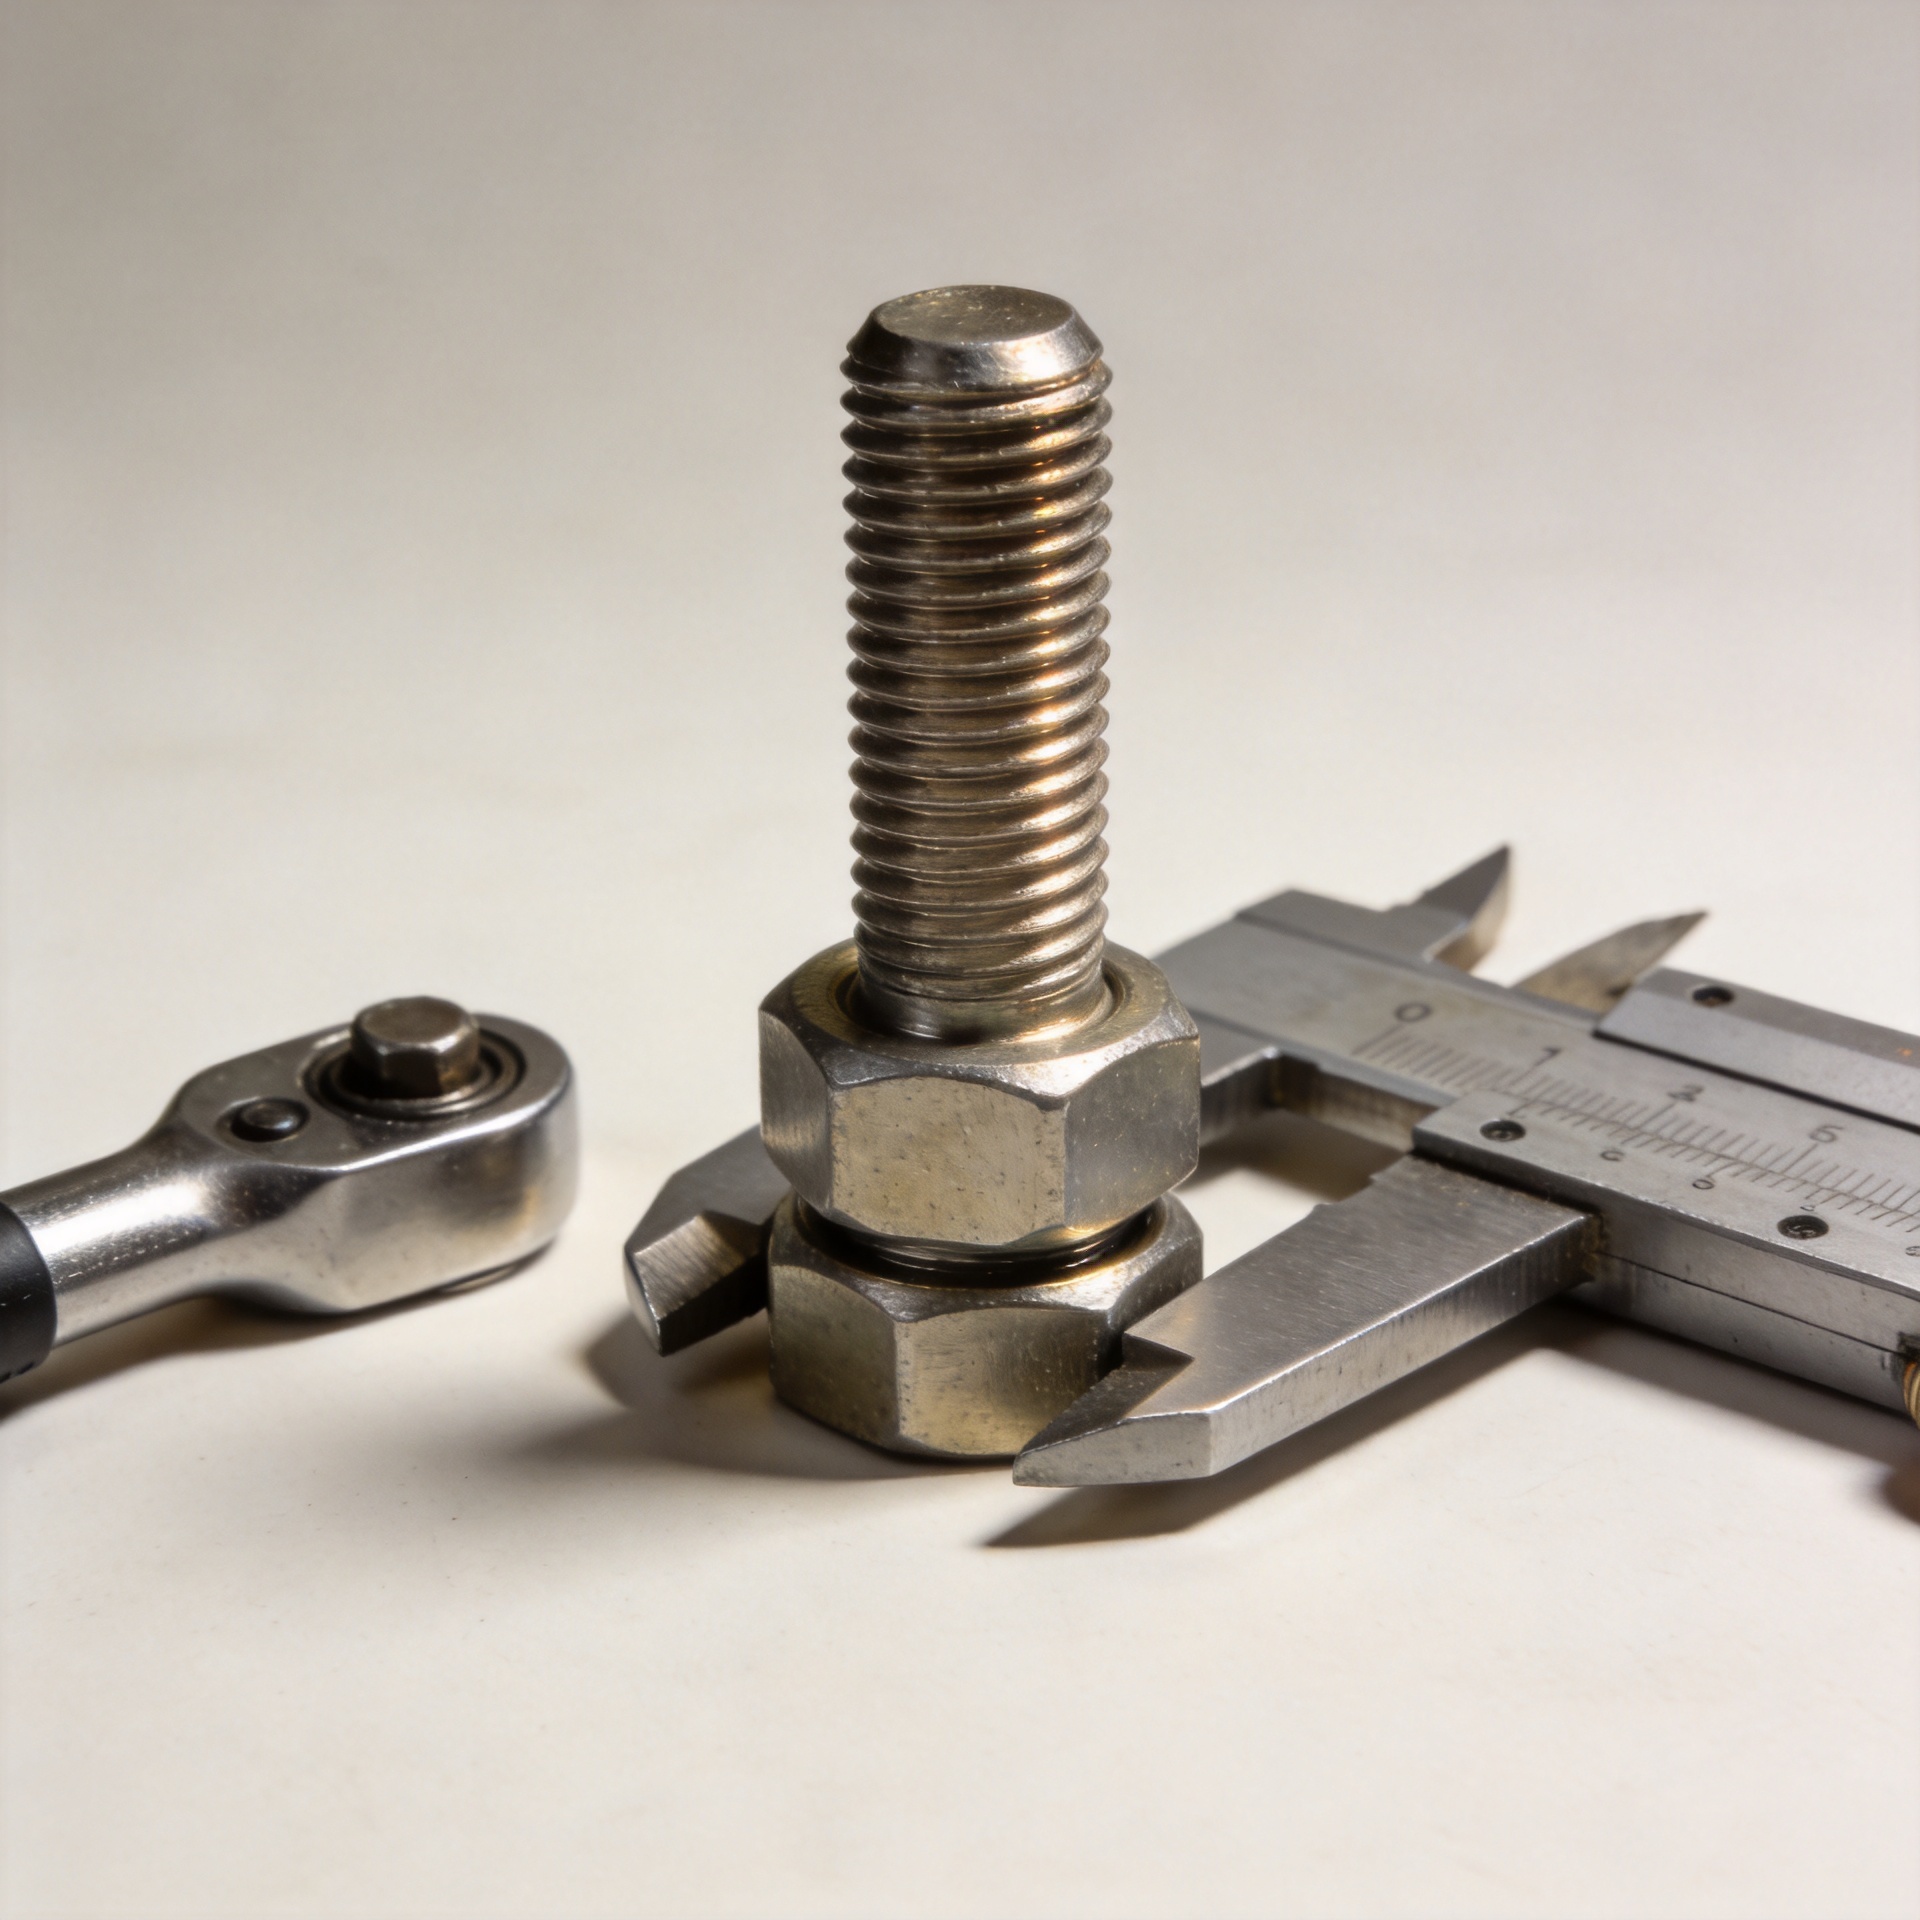
Mengapa Kehilangan Pra-beban Merupakan Indikator Utama Kesehatan Sambungan Pengencang
Sambungan pengencang dapat tampak utuh jauh setelah gaya penjepit yang membuatnya berfungsi mulai berkurang. Itulah sebabnya kehilangan preload patut mendapat perhatian: sering kali ini merupakan indikator kesehatan sambungan yang lebih dini dan lebih berguna dibandingkan mur yang terlepas secara kasat mata, pengencang berulir yang patah, atau kebocoran di permukaan kontak. Untuk sambungan pengencang yang menanggung getaran, tekanan, perubahan suhu, atau beban berulang, pertanyaannya bukan sekadar apakah komponen kerasnya masih ada. Pertanyaan sebenarnya adalah apakah sambungan tersebut masih memiliki cukup beban penjepit agar komponen-komponennya tetap berperilaku sebagai satu kesatuan.
Dari sudut pandang pengadaan manufaktur, sebuah pengencang bukanlah komoditas biasa begitu beban klem-nya memengaruhi keselarasan, penyegelan, masa pakai terhadap kelelahan, atau ketertelusuran. Sebuah pengencang mekanis dapat memenuhi persyaratan bahan dan dimensinya, namun tetap berkinerja buruk jika metode pemasangan, permukaan tumpuan, atau susunan sambungan tidak mendukung priload yang dimaksudkan. Pemantauan kehilangan priload membantu tim mengidentifikasi ketidaksesuaian tersebut sebelum sambungan bergerak, bergesekan, bocor, atau mentransfer beban secara tidak disengaja.
Priload adalah kondisi kerja suatu sambungan pengencang
Ketika baut dan mur, sekrup, atau pengencang berulir lainnya dikencangkan, pengencang tersebut mengalami peregangan kecil dan bagian yang dijepit mengalami kompresi. Gaya elastis terkumpul ini disebut beban awal (preload). Gaya ini menciptakan gesekan di sepanjang permukaan kontak sambungan dan menjaga keutuhan kontak antar komponen saat beban operasional berubah. Dengan demikian, sambungan pengencang yang sehat bergantung pada hubungan terkendali antara metode pengencangan yang diterapkan, kekakuan pengencang, kekakuan sambungan, kondisi permukaan, pelumasan, serta jalur beban eksternal.
Mudah menganggap torsi sebagai bukti beban awal (preload). Torsi memang berguna sebagai kontrol pemasangan, tetapi hanya merupakan sinyal tidak langsung karena sebagian besar torsi yang diberikan dikonsumsi oleh gesekan di bawah kepala, permukaan mur, dan ulir. Dua rangkaian pengencang yang secara nominal identik dapat menghasilkan beban jepit (clamp load) berbeda jika lapisan, pelumas, kondisi washer, atau hasil akhir permukaan berbeda. Hal ini tidak membuat pengendalian torsi menjadi tidak berguna; artinya, torsi saja tidak mampu menggambarkan seluruh kondisi kesehatan sambungan.
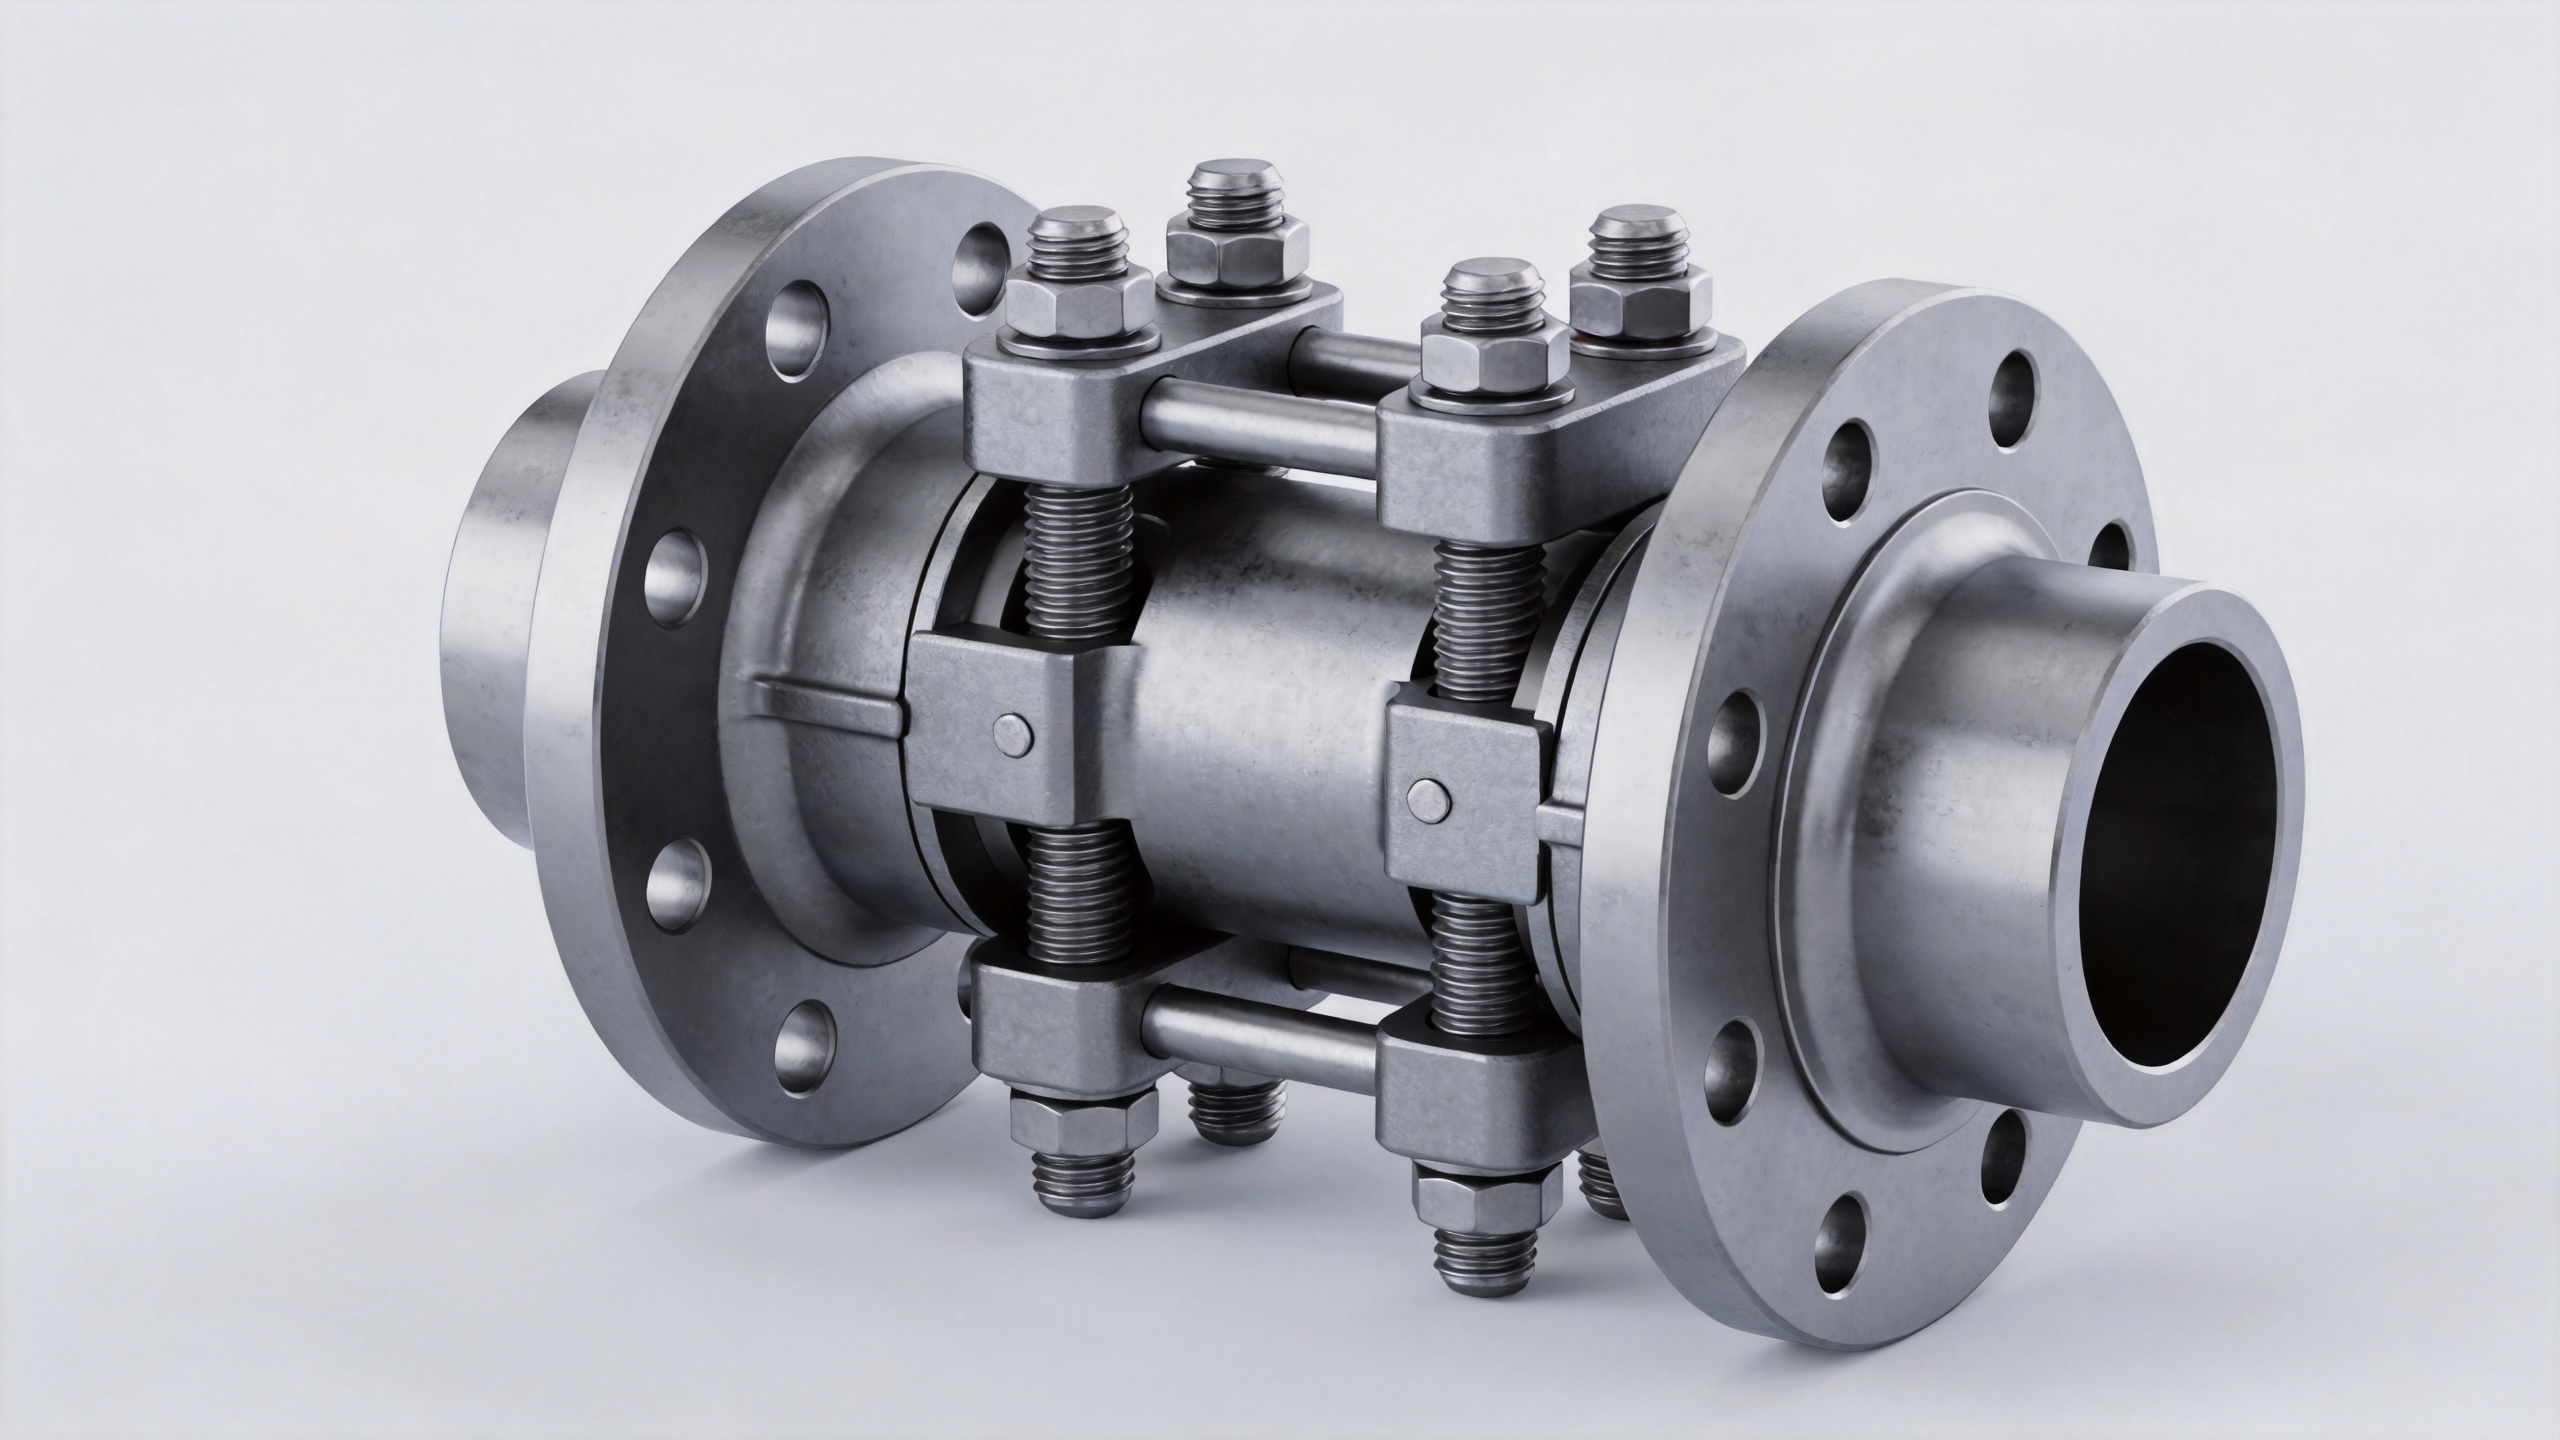
Mengapa kehilangan prategang dapat terjadi sebelum terjadinya pelonggaran yang jelas
Kehilangan prategang dan pelonggaran rotasional saling terkait tetapi tidak identik. Sebuah pengencang dapat kehilangan sebagian beban klemnya meskipun mur tersebut masih tampak berada pada posisi semula. Namun, begitu beban klem menurun, maka pergerakan lateral, pemisahan, gerusan (fretting), kebocoran, serta beban lelah menjadi lebih mungkin terjadi. Dalam hal ini, kehilangan prategang merupakan kondisi peringatan dini, bukan sekadar cacat estetika.
Beberapa mekanisme umum yang sering mengurangi beban pada sambungan pengencang:
- Penanaman dan penurunan (embedment dan settling): titik-titik tinggi mikroskopis pada permukaan yang bersentuhan akan rata setelah pemasangan. Lapisan pelindung, cat, ring pelunak (soft washers), serta permukaan kontak yang tidak rata dapat memperparah efek penurunan ini.
- Relaksasi atau deformasi lambat (relaxation atau creep): beberapa bahan sambungan berubah bentuk di bawah tekanan kompresi yang berkelanjutan atau suhu tinggi, sehingga mengurangi gaya yang ditahan oleh pengencang mekanis.
- Siklus Termal: laju ekspansi yang berbeda pada pengencang dan material yang dijepit dapat menggeser beban jepitan saat suhu naik dan turun.
- Getaran dan selip sambungan: pergerakan pada permukaan kontak dapat mengubah distribusi beban dan akhirnya memungkinkan pengencang berulir berputar atau aus.
- Variasi pemasangan: pelumasan yang tidak konsisten, ulir yang rusak, dudukan yang tidak sempurna, atau urutan pengencangan yang tidak tepat dapat menyebabkan satu pengencang memiliki beban awal (preload) yang lebih kecil daripada yang diharapkan.
Banyak tim pertama-tama mencari pengencang dengan kekuatan lebih tinggi ketika sebuah sambungan kehilangan preload. Respons semacam itu memang bisa dimengerti, tetapi berisiko melewatkan akar permasalahan. Pengencang mekanis yang lebih kuat tidak akan memperbaiki permukaan kontak yang mengendap, tumpukan komponen (stack-up) yang berubah akibat panas, atau proses perakitan yang menghasilkan ketegangan tidak konsisten. Mulailah dengan bertanya: apa yang berubah dalam keseluruhan sistem sambungan?
Apa yang dikatakan kehilangan preload tentang kesehatan sambungan
Kehilangan preload bernilai karena menghubungkan beberapa mode kegagalan dengan kondisi teknis yang dapat diukur. Jika tren inspeksi menunjukkan penurunan beban klem, hal ini mungkin mengindikasikan bahwa sambungan memiliki kekakuan yang tidak memadai, permukaan bantalan mengalami perubahan, atau lingkungan penggunaan berada di luar asumsi awal. Hal ini juga dapat mengungkap masalah pengendalian proses: suatu batch perakitan pengencang mungkin dipasang dengan target torsi yang sama tetapi mencapai tegangan yang berbeda karena kondisi gesekan berbeda.
Untuk peralatan presisi, hal ini tetap penting bahkan ketika pengencang berukuran kecil. Dalam perakitan elektronik atau instrumen, pengencang stainless steel mungkin dipilih karena ketahanannya terhadap korosi, namun sambungan tetap memerlukan ring pelindung, permukaan penumpu, dan metode pengencangan yang sesuai dengan bahan-bahan yang digunakan. Pada peralatan bertekanan, proses, atau di luar ruangan, pengencang khusus mungkin diperlukan ketika suhu, korosi, aksesibilitas, atau geometri mengubah kebutuhan priload. Pemilihan bahan membantu, namun hanya merupakan satu bagian dari kesehatan sambungan.
Periksa sambungan, bukan hanya komponen pengencangnya
Metode verifikasi yang tepat bergantung pada tingkat kritisitas, aksesibilitas, volume produksi, serta prosedur perakitan yang telah disetujui. Rencana inspeksi terstruktur dapat mencakup langkah-langkah berikut:
- Tentukan sambungan kritis. Berikan prioritas pada lokasi pengencang yang terkait dengan penyegelan, keselarasan, keselamatan, pembebanan siklik, atau penghentian operasi yang mahal.
- Tetapkan dasar pemasangan. Catat spesifikasi pengencang, kondisi washer dan lapisan pelindung, urutan pengencangan, pengaturan alat, serta pelumas yang digunakan.
- Cari indikator tidak langsung. Celah sambungan, serbuk aus akibat gesekan, pergerakan permukaan kontak, perubahan torsi yang berulang, kebocoran, serta pergeseran penyelarasan semuanya dapat menjadi tanda berkurangnya beban awal (preload).
- Gunakan metode pengukuran yang telah divalidasi. Bergantung pada aplikasinya, metode ini dapat mencakup pengukuran ketegangan langsung, metode ultrasonik, komponen keras penunjuk beban (load-indicating hardware), atau tanda torsi-sudut terkendali. Gunakan metode yang ditentukan khusus untuk sambungan tersebut, bukan menerapkan aturan pengencangan ulang (re-torque) secara umum.
- Selidiki mekanisme penyebabnya. Jika beban klem (clamp load) berubah, periksa permukaan kontak, kondisi ulir, deformasi plastis lokal, riwayat suhu, paparan getaran, serta perubahan tumpukan sambungan sebelum memilih tindakan korektif.
Pengencangan ulang dapat memulihkan beban dalam beberapa situasi, tetapi juga dapat menyamarkan penurunan berulang atau menimbulkan variasi tambahan jika kondisi sambungan belum dipahami. Tujuan praktisnya adalah memastikan mengapa pengencang kehilangan prategangan dan apakah desain sambungan saat ini mampu mempertahankannya selama masa pakai.
Bangun retensi prategangan ke dalam spesifikasi
Kesehatan sambungan meningkat ketika spesifikasi menggambarkan seluruh sistem pengencang, bukan hanya diameter nominal dan kelas kekuatan. Definisikan bahan pasangan, hasil permukaan, lapisan pelindung, ring penguat, kondisi pelumasan, strategi pengencangan, metode inspeksi, serta lingkungan pemakaian. Untuk pengencang stainless steel, pertimbangkan kondisi ulir dan praktik perakitan selain ketahanan terhadap korosi. Untuk pengencang khusus, dokumentasikan alasan fungsional di balik geometri atau bahan sehingga tim pembelian, kualitas, dan perakitan mengevaluasi persyaratan yang sama.
Hal ini juga berguna untuk membedakan pengencang pengganti standar dari solusi yang khusus dirancang untuk sambungan tertentu. Pengencang berulir umum dapat menyederhanakan proses pengadaan, sedangkan pengencang mekanis yang dirancang khusus dapat dibenarkan apabila meningkatkan posisi duduk (seating), aksesibilitas, kompatibilitas suhu, atau daya tahan (retention) dalam perakitan yang menuntut. Keputusan tersebut harus didasarkan pada bukti dari sambungan itu sendiri, bukan asumsi bahwa komponen yang lebih khusus secara otomatis mengatasi kehilangan preload.
Sinyal praktis untuk tindakan lebih dini
Kehilangan preload penting karena mengubah kesehatan sambungan menjadi hal yang dapat dipantau dan didiskusikan oleh tim sebelum kerusakan tampak jelas. Pengencang yang mempertahankan beban klem (clamp load) sesuai rancangan membantu perakitan menahan pergerakan serta mendistribusikan beban operasional sebagaimana dimaksudkan. Pengencang yang terus-menerus kehilangan preload memberikan indikasi adanya masalah dalam pemasangan, permukaan kontak, lingkungan, atau desain sambungan.
Bagi tim perawatan dan kualitas, langkah berikutnya sederhana: identifikasi sambungan baut kritis, definisikan kondisi pemasangan yang diharapkan, serta lacak indikator yang menunjukkan apakah beban penjepit tetap terjaga. Memperlakukan retensi priload sebagai sinyal kesehatan rutin menghasilkan keputusan yang lebih tepat dibanding menunggu baut menjadi longgar, patah, atau menimbulkan masalah di lapangan.

