 EN

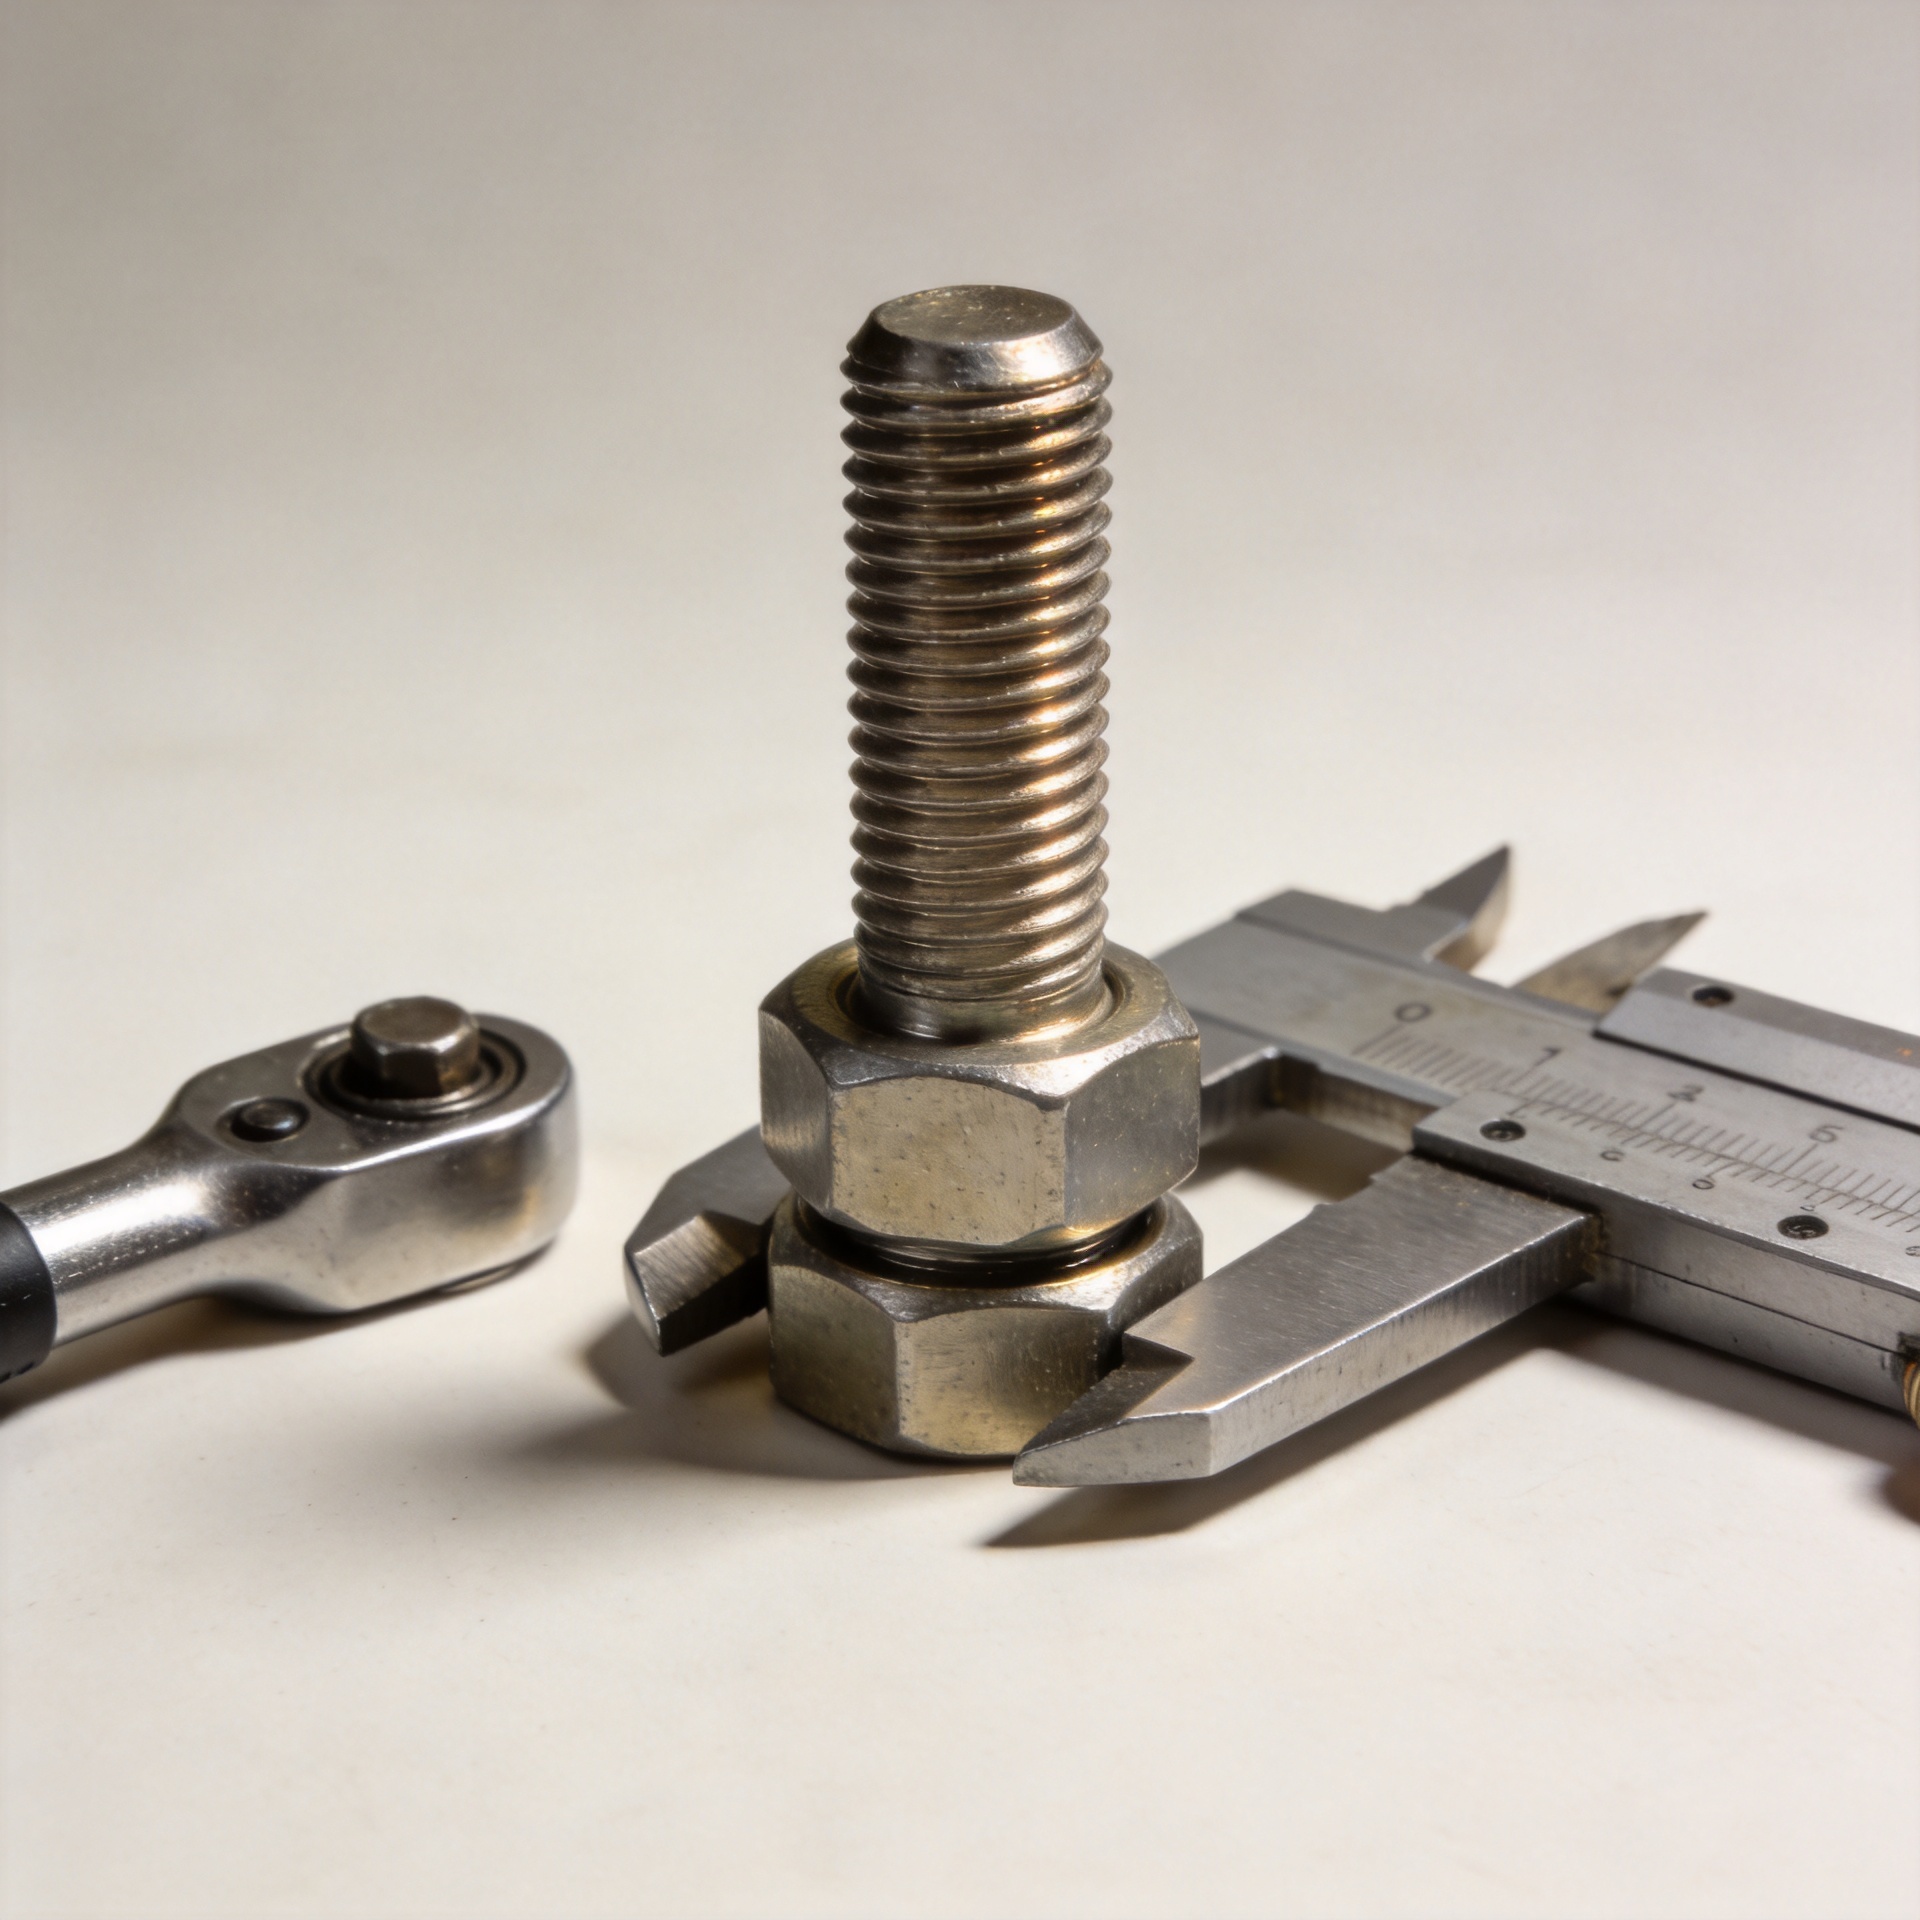
Ön Gerilme Kaybının Bağlantı Sağlamlığının Temel Göstergesi Olmasının Nedeni
Bir çabuk bağlantı elemanı birleşimi, işlevini yerine getirmesini sağlayan sıkma kuvvetini kaybetmeye başladıktan uzun süre sonra bile görünüşte sağlam kalabilir. Bu yüzden ön yük kaybı dikkat gerektirir: genellikle görülebilir şekilde gevşemiş bir somun, kırılmış bir vida veya temas yüzeyinde bir sızıntıdan çok daha erken ve daha yararlı bir birleşim sağlığı göstergesidir. Titreşim, basınç, sıcaklık değişimleri veya tekrarlayan yük taşıyan bir çabuk bağlantı elemanı birleşimi için soru yalnızca donanımın hâlâ mevcut olup olmadığı değildir. Gerçek soru, parçaların tek bir montaj gibi davranmasını sağlamak için birleşimin hâlâ yeterli sıkma yüküne sahip olup olmadığıdır.
Üretim satınalma açısından bakıldığında, bir bağlantı elemanının sıkma yükü hizalamayı, sızdırmazlığı, yorulma ömrünü veya izlenebilirliği etkilediğinde bu bağlantı elemanı artık bir malzeme değildir. Bir mekanik bağlantı elemanı, malzeme ve boyutsal gereksinimlerini karşılasa bile, montaj yöntemi, yatak yüzeyleri veya birleşim yığın yapısı tasarlanan ön yükleme değerini desteklemiyorsa yine de kötü performans gösterebilir. Ön yükleme kaybını izlemek, ekiplerin birleşimin hareket etmesi, aşınma oluşması, sızıntıya neden olması veya yükün istenmeyen şekilde aktarılması gibi durumlar ortaya çıkmadan önce bu uyumsuzluğu tespit etmelerine yardımcı olur.
Ön yükleme, bir bağlantı elemanı birleşiminin çalışma koşuludur
Bir cıvata ve somun, vida veya başka bir dişli bağlantı elemanı sıkıldığında, bağlantı elemanı hafifçe uzar ve sıkıştırılan parçalar sıkışır. Bu depolanan elastik kuvvet, önyüklemeyi oluşturur. Önyüklemeler, birleşim temas yüzeyi boyunca sürtünme yaratır ve işletme yükleri değişirken parçaların temas halinde kalmasını sağlar. Dolayısıyla sağlıklı bir bağlantı elemanı birleşimi, uygulanan sıkma yöntemi, bağlantı elemanı rijitliği, birleşim rijitliği, yüzey durumu, yağlama ve dış yük yolu arasındaki kontrollü bir ilişkiye bağlıdır.
Torku önyüklemenin kanıtı gibi değerlendirmek cazip olabilir. Tork, montaj kontrolü açısından faydalıdır; ancak uygulanan torkun büyük bir kısmı baş altındaki sürtünme, somun yüzeyindeki sürtünme ve dişlerdeki sürtünme tarafından tüketildiği için dolaylı bir sinyaldir. İki nominal olarak özdeş bağlantı elemanı montajı, kaplama, yağlayıcı, washer durumu veya yüzey işlenmesi farklı olduğunda farklı sıkma kuvvetleri üretebilir. Bu durum, tork kontrolünü işe yaramaz hale getirmez; yalnızca torkun tek başına birleşimin tam sağlık durumunu tanımlayamayacağını gösterir.
Neden ön yükleme kaybı açık gevşemeden önce ortaya çıkabilir
Ön yükleme kaybı ve dönmeyle gevşeme ilişkilidir ancak aynı şey değildir. Bir bağlantı elemanı, somun hâlâ orijinal konumundaymış gibi görünürken kısmen kısmi yükünü kaybedebilir. Ancak kısmi yük düştükten sonra, enine hareket, ayrılmalar, aşınma (fretting), sızıntılar ve yorulma yükleri daha olası hâle gelir. Bu anlamda ön yükleme kaybı, estetik bir kusur değil, erken uyarı durumudur.
Bir bağlantı elemanı bağlantısındaki yükü genellikle azaltan birkaç mekanizma vardır:
- Yerleştirme ve oturma: birleşen yüzeylerdeki mikroskopik yüksek noktalar, montajdan sonra düzleşir. Kaplamalar, boya, yumuşak washer’lar ve eşitsiz birleşen temas yüzeyleri bu oturma etkisini artırabilir.
- Rahatlama veya sürünme: bazı bağlantı malzemeleri, sürekli basınç gerilmesi veya yüksek sıcaklık altında şekil değiştirir ve mekanik bağlantı elemanının taşıdığı kuvveti azaltır.
- Termal Döngüleme: sıkma elemanı ve sıkılan malzemelerin farklı genleşme oranları, sıcaklık yükseldikçe ve düştükçe sıkma yükünü kaydırmaya neden olabilir.
- Titreşim ve eklem kayması: tema yüzeyindeki hareket, yük dağılımını değiştirebilir ve sonunda bir vida bağlantısının dönmesine veya aşınmasına izin verebilir.
- Montaj değişkenliği: tutarlı olmayan yağlama, hasar görmüş dişler, kötü oturma veya uygun olmayan sıkma sırası, bir sıkma elemanının beklenenden daha az başlangıç ön yüküne sahip kalmasına neden olabilir.
Bir eklem ön yük kaybettiğinde birçok ekip ilk olarak daha yüksek mukavemetli bir sıkma elemanı arar. Bu tepki anlaşılabilmekle birlikte kök nedene ulaşmayı kaçırabilir. Daha güçlü bir mekanik sıkma elemanı, yerleşim gösteren bir tema yüzeyini, ısı ile değişen bir yığın yapısını ya da tutarsız gerilim sağlayan bir montaj sürecini düzeltmez. Önce tam eklem sisteminde neyin değiştiğini sorun.
Ön yük kaybı, eklem sağlığı hakkında ne söyler
Ön yük kaybı, birkaç arıza modunu ölçülebilir bir mühendislik koşuluyla ilişkilendirerek değerlidir. Bir muayene eğilimi, sıkma yükünde düşüş gösteriyorsa, bu durum eklemin yeterli rijitliğe sahip olmamasını, yatak yüzeylerinde değişiklik yaşanmasını ya da işletme ortamının orijinal varsayımların dışına çıkmasını gösterebilir. Ayrıca bir süreç kontrol sorununu da ortaya çıkarabilir: bir cıvata montaj partisi aynı tork hedefiyle kurulmuş olsa da sürtünme koşullarındaki farklılıklar nedeniyle farklı gerilmelere ulaşabilir.
Kesinlikli ekipmanlar için bu, bağlantı elemanı küçük olsa bile önemlidir. Elektronik veya ölçüm cihazları montajlarında paslanmaz çelik bağlantı elemanı korozyon direnci nedeniyle tercih edilebilir; ancak bağlantı yine de uyumlu rondelalar, taşıma yüzeyleri ve malzemelere uygun sıkma yöntemi gerektirir. Basınçlı, proses ya da açık hava ekipmanlarında sıcaklık, korozyon, erişilebilirlik veya geometri gibi faktörler ön yük gereksinimini değiştirdiğinde özel bağlantı elemanı kullanılması gerekebilir. Malzeme seçimi yardımcı olur; ancak bağlantı sağlığı açısından yalnızca bir bileşendir.
Sadece donanımı değil, bağlantıyı da denetleyin
Uygun doğrulama yöntemi, kritiklik düzeyine, erişilebilirliğe, üretim hacmine ve onaylı montaj prosedürlerine bağlıdır. Yapılandırılmış bir denetim planı aşağıdaki adımları içerebilir:
- Kritik bağlantıları tanımlayın. Contalama, hizalama, güvenlik, çevrimli yükleme veya maliyetli duruşlara bağlı bağlantı elemanı konumlarını önceliklendirin.
- Montaj temelini belirleyin. Sıkma elemanı özelliklerini, washer ve kaplama durumunu, sıkma sırasını, alet ayarlarını ve kullanılan herhangi bir yağlayıcıyı kaydedin.
- Dolaylı göstergeleri araştırın. Birleşim aralıkları, aşınma artığı, temas yüzeyi hareketi, tekrarlayan tork değişiklikleri, sızıntı ve kaymış hizalama, ön yükte azalmayı işaret edebilir.
- Doğrulanmış bir ölçüm yöntemi kullanın. Uygulamaya bağlı olarak bu, doğrudan çekme kuvveti ölçümü, ultrasonik yöntemler, yük göstergeli donanım veya kontrollü tork-açı imzasını içerebilir. Genel bir yeniden sıkma kuralı uygulamak yerine, o birleşim için belirtilen yöntemi kullanın.
- Mekanizmayı araştırın. Klempe yükü değişmişse, düzeltici önlem almadan önce temas yüzeylerini, diş durumunu, yerel akmayı, sıcaklık geçmişini, titreşim maruziyetini ve birleşim yığın değişikliklerini inceleyin.
Yeniden sıkma işlemi bazı durumlarda yükü geri kazandırabilir; ancak bağlantı noktasının durumu anlaşılmamışsa tekrarlayan oturma olaylarını gizleyebilir veya ek varyasyonlar da oluşturabilir. Pratik amaç, bağlantı elemanının ön yükleme kaybının nedenini belirlemek ve mevcut bağlantı tasarımı ile ön yükün kullanım süresince korunup korunamayacağını doğrulamaktır.
Ön yük korumasını spesifikasyona dahil edin
Bağlantı noktası sağlığı, yalnızca nominal çap ve dayanım sınıfı değil, tüm bağlantı elemanı sistemi tanımlayan bir spesifikasyonla iyileşir. Eşleşen malzemeleri, yüzey pürüzlülüğünü, kaplamaları, rondelaları, yağlama durumunu, sıkma stratejisini, muayene yöntemini ve kullanım ortamını tanımlayın. Paslanmaz çelik bağlantı elemanları için vida dişi durumu ve montaj uygulamasının yanı sıra korozyon direnci de dikkate alınmalıdır. Özel bağlantı elemanları için geometri veya malzeme seçiminin işlevsel nedeni belgelenmelidir; böylece satın alma, kalite ve montaj ekipleri aynı gereksinimi değerlendirebilir.
Ayrıca, standart bir değiştirme bağlantı elemanını, ekleme özel bir çözümden ayırmak da faydalıdır. Yaygın bir vida bağlantısı tedariki kolaylaştırabilir; ancak oturma konumu, erişilebilirlik, sıcaklık uyumluluğu veya zorlu bir montajda tutma gücü gibi özelliklerde iyileştirme sağlıyorsa, özel olarak tasarlanmış bir mekanik bağlantı elemanı tercih edilebilir. Bu karar, bağlantı elemanının kendisinden elde edilen kanıtlara dayanmalı; daha özel olarak tasarlanmış bir parçanın otomatik olarak ön yük kaybını çözeceğine dair bir varsayıma dayanmamalıdır.
Daha erken müdahale için pratik bir uyarı işareti
Ön yük kaybı önemlidir çünkü bağlantı sağlığını, görünür hasar ortaya çıkmadan önce takımların izleyebileceği ve tartışabileceği bir konu haline getirir. Belirlenen sıkma yükünü koruyan bir bağlantı elemanı, montajın harekete karşı direnç göstermesini ve kullanım yüklerini tasarımına uygun şekilde dağıtmalarını sağlar. Ön yükünü tekrar tekrar kaybeden bir bağlantı elemanı ise montaj sürecinde, temas yüzeyinde, çevresel koşullarda ya da bağlantı tasarımıyla ilgili bir sorun bildirmektedir.
Bakım ve kalite ekipleri için bir sonraki adım basittir: kritik bağlantı elemanı birleşimlerini belirlemek, beklenen montaj koşullarını tanımlamak ve sıkma yükünün korunup korunmadığını gösteren göstergeleri izlemek. Önyükleme tutma durumunu rutin bir sağlık göstergesi olarak değerlendirmek, bağlantı elemanının gevşemesini, kırılmasını veya sahada bir soruna neden olmasını beklemekten daha bilinçli kararlar alınmasını sağlar.

