 EN

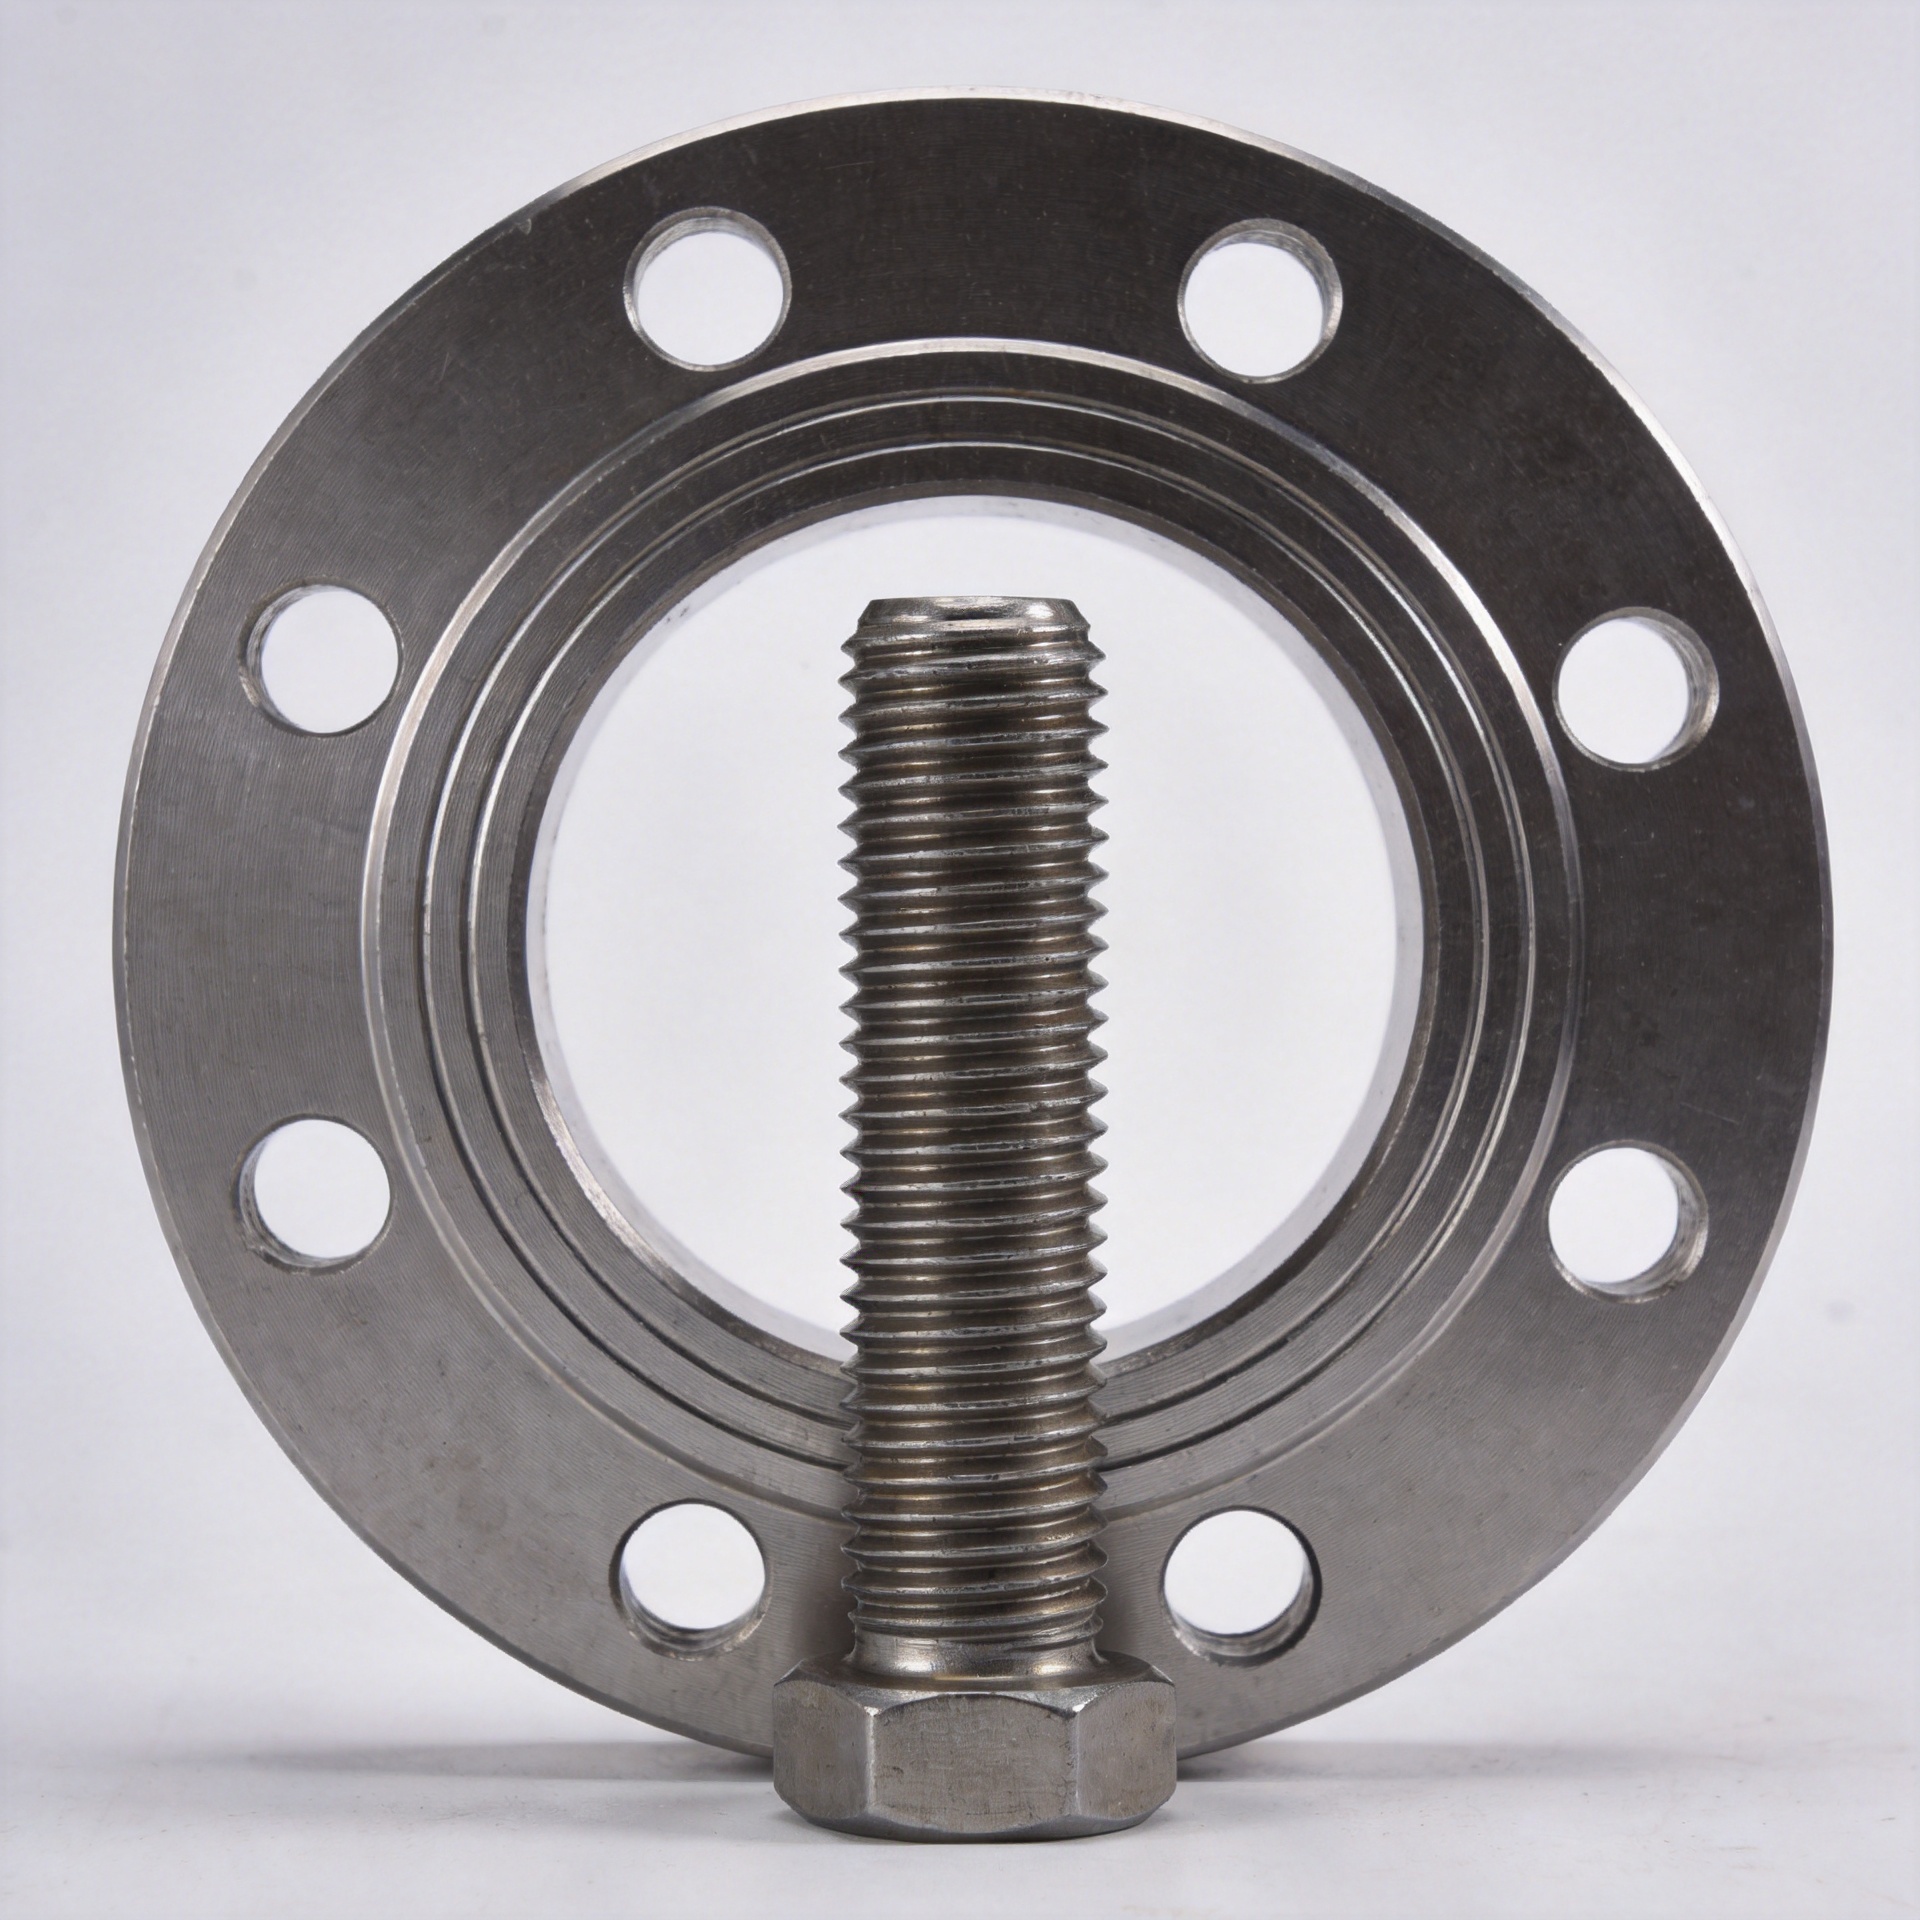
Verständnis der Auswahl der Schraubbolzenfestigkeitsklasse für hitzebeständige Anwendungen
Wenn eine Flanschverbindung heiß läuft, ist die Auswahl Nieten keine Frage der Wahl der höchsten Festigkeit bei Raumtemperatur. Die Verbindung muss die Klemmkraft trotz thermischer Ausdehnung, Festigkeitsänderungen bei erhöhter Temperatur, Druckbelastung und der beim Einbau angewendeten Montageverfahren bewahren. Für Einkäufer und Konstrukteure, die industrielle Verbindungselemente beschaffen, beginnt eine praktische Auswahl mit dem Einsatzbereich und endet mit dokumentierten Werkstoffangaben, Abmessungen und Rückverfolgbarkeit.
Astud bolt wird üblicherweise dort eingesetzt, wo die Verbindung wiederholt montiert und gewartet werden kann, beispielsweise bei einem Rohrflansch, einem Ventil, einem Druckbehälterdeckel oder einer Wärmeaustauscher-Verbindung. Die richtige Güteklasse ist Teil eines Systems: Flanschwerkstoff, Muttern-Güte, Dichtung, Schraubenlänge, Anziehmethode und Betriebstemperatur beeinflussen alle das Ergebnis.
Beginnen Sie mit den tatsächlichen Einsatzbedingungen
Bevor Sie Werkstoffgüten vergleichen, notieren Sie den Betriebsfall statt sich auf eine Nenntemperatur für die Auslegung zu verlassen. Vermerken Sie die normale und maximale Metalltemperatur, den Druck, die Fluidchemie, die äußere Atmosphäre, Störfallzyklen, die Flanschklasse, die Fugen-Geometrie sowie den erforderlichen Auslegungsstandard. Bei einer beheizten Fuge kann die Metalltemperatur von der Prozessfluidtemperatur abweichen, insbesondere in der Nähe von Dämmungslücken, Ofenwänden, Dampf-Tracing oder einer zyklisch betriebenen Anfahrzone.
Dieser Unterschied ist wichtig, weil Nieten und umgebende Komponenten dehnen sich nicht mit derselben Geschwindigkeit aus. Mit steigender Temperatur kann die Vorspannung variieren; wiederholte Aufheiz- und Abkühlzyklen können das Dichtungsverhalten hinsichtlich Spannung und Relaxation zusätzlich beeinflussen. Die Wahl der Werkstoffgußart erfordert daher eine temperaturabhängige Auslegungsprüfung – kein Vergleich der Zugfestigkeit bei Raumtemperatur.
Verwenden Sie ASTM A193 als Ausgangspunkt für die Werkstoffgußart
Für druckhaltende Ausrüstung wird ASTM A193 häufig als Ausgangsspezifikation für Schrauben aus legiertem Stahl und rostfreiem Stahl verwendet, die für Hochtemperatur-, Hochdruck- oder Sonderanwendungen vorgesehen sind. Sie legt Werkstoffklassen und Wärmebehandlungsanforderungen fest; die endgültige Auswahl muss jedoch weiterhin der Projektspezifikation sowie den maßgeblichen Regelungen für Verbindungskonstruktionen entsprechen.
Häufig vergleicht man in Fachgesprächen die Klassen B7, B16, B8 und B8M. Jede Klasse beruht auf einem anderen Werkstoff und verfolgt einen anderen Anwendungsgrund. Die nachstehende Tabelle dient lediglich als Screening-Hilfsmittel und ersetzt weder das genehmigte Datenblatt noch eine Normberechnung.
| Gütefamilie | Üblicher Auswahlgrund | Fragen zur Überprüfung vor Freigabe |
|---|---|---|
| A193 B7 | Schrauben aus legiertem Stahl, die oft für allgemeine Hochdruckanwendungen bei mäßig erhöhten Temperaturen in Betracht gezogen werden. | Temperaturgrenzwerte, Einschränkungen für sulfidhaltige Medien (sour service), Mutternpaarung, Beschichtung und projektspezifische Anforderungen. |
| A193 B16 | Chrom-Molybdän-Vanadium-Legierungsstahl, der häufig für anspruchsvollere Hochtemperaturanwendungen spezifiziert wird. | Anwendbarer Temperaturbereich, tatsächliche Konstruktionsbeanspruchung, Vergütungsanforderung und Kompatibilität mit dem Flanschsystem. |
| A193 B8 / B8M | Austenitische Edelstahloptionen, bei denen die Korrosionsbeständigkeit die Wahl bestimmen kann; B8M ist mit der chemischen Zusammensetzung des Typs 316 verbunden. | Hochtemperaturfestigkeit, Chloridbelastung, Kaltverschweißungs-Kontrolle, Mutternklasse und zulässige Werte nach Konstruktionsnorm. |
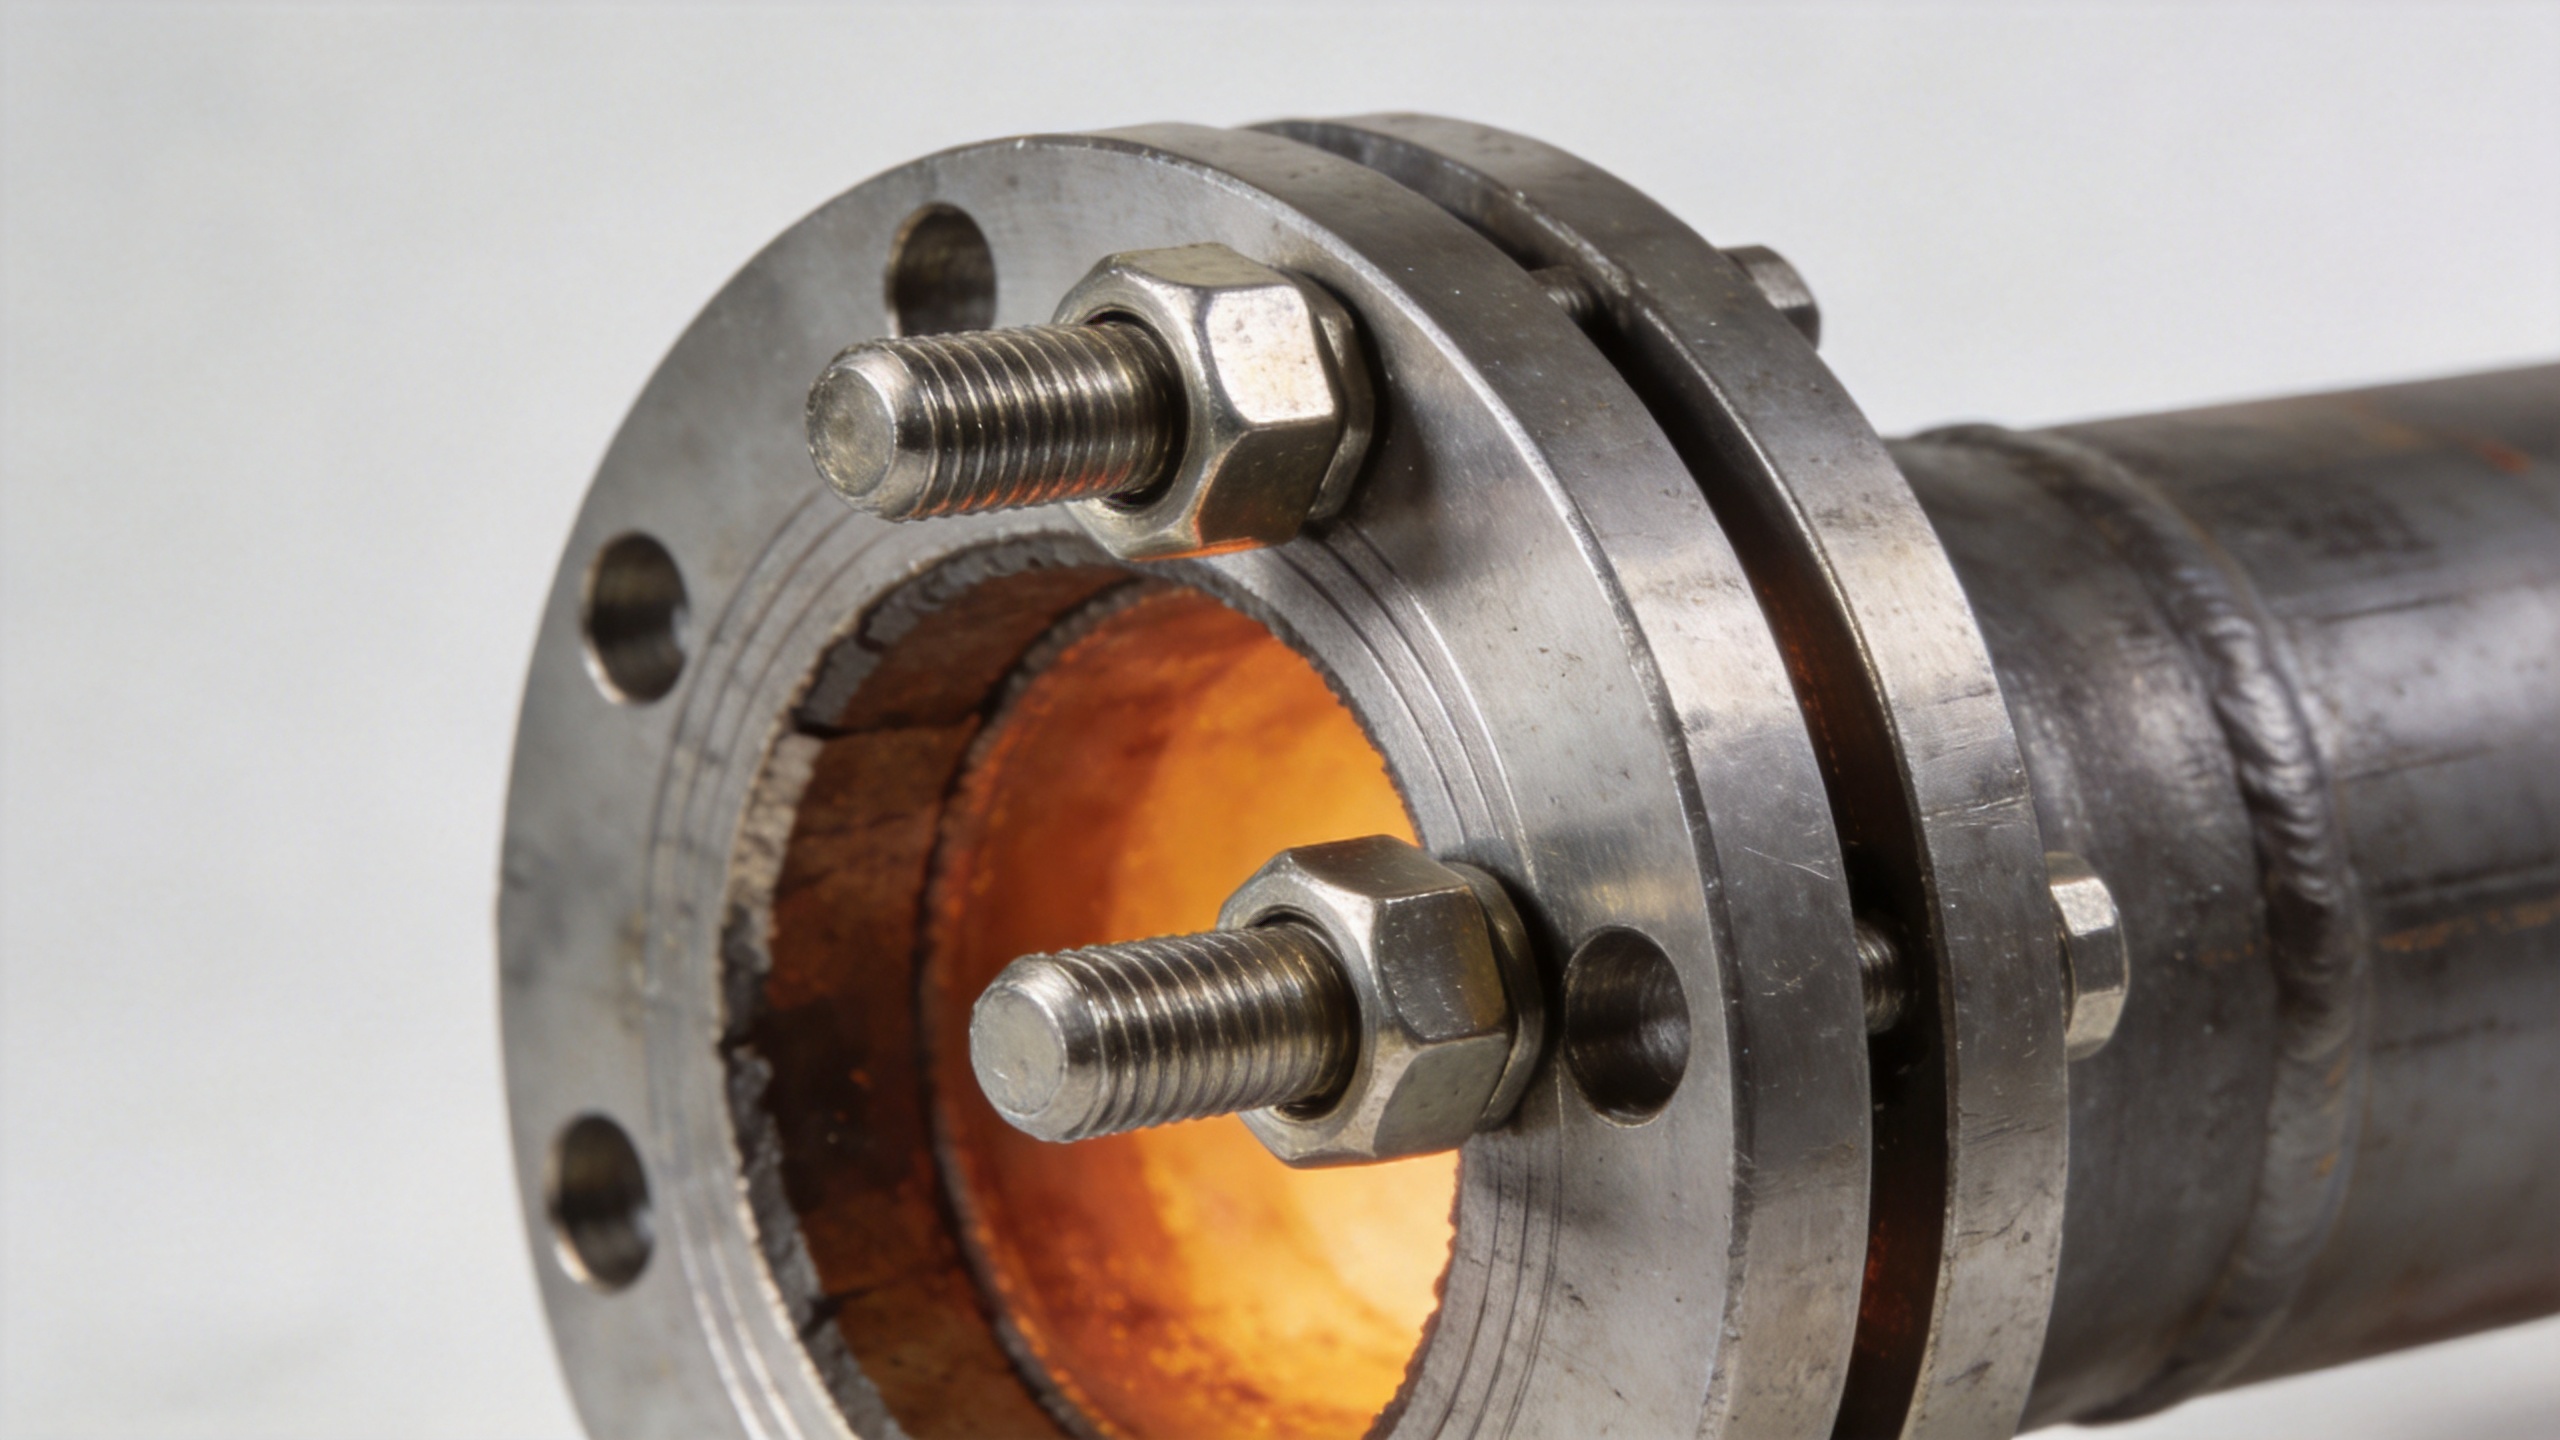
Eine hilfreiche Regel lautet: Den Gütegrad nicht als Temperaturklassifizierung zu betrachten. Technische Referenzen beschreiben B16 häufig Nieten für Hochtemperaturanwendungen, einschließlich des Einsatzes im ungefähren Bereich von 751–1100 °F, doch dieser Kontext berechtigt nicht zu einer allgemeingültigen Begrenzung. Durchmesser, Wärmebehandlung, Konstruktionsbeanspruchung, Umgebungsbedingungen, Flanschklasse und Kundenspezifikation können die zulässige Auswahl verändern.
Prüfen Sie die Verbindung – nicht nur den Bolzen
Die Druck-Temperatur-Kennwerte sinken bei vielen Flansch-Materialgruppen mit steigender Temperatur. Das bedeutet, dass eine Schraubengüte mit geeigneten Hochtemperatur-Eigenschaften nicht automatisch dafür sorgt, dass die montierte Verbindung für den vorgesehenen Druck geeignet ist. Prüfen Sie den Flansch-Standard und die Materialgruppe bei der maximalen Metalltemperatur und bestätigen Sie anschließend, ob die ausgewählten stud bolt , Muttern, Dichtung und Anziehverfahren mit dieser Kennwertangabe übereinstimmen.
Für eine Beschaffungsprüfung bitten Sie das Ingenieurteam vor Ausstellung einer Bestellung um Folgendes:
- Konstruktions- und maximale Betriebstemperatur einschließlich Temperaturspitzen und Zyklushäufigkeit.
- Flansch-Standard, Klasse, Materialgruppe, Nennweite und Flanschgesicht.
- Erforderliche ASTM-Güte, Muttern-Güte, Beschichtung oder Oberflächenzustand sowie eventuelle Härtebeschränkungen.
- Gewindeform, Durchmesser, Gesamtlänge, erforderliche Gewindelängen und ob eine Vollgewindung erforderlich ist.
- Gesteuertes Anziehverfahren, Ziel-Vorspannkraft, Annahmen zur Schmierung und Nachweis-Anforderungen.
- Materialzertifizierung, Nachverfolgbarkeit der Wärmenummer und alle vom Projekt vorgeschriebenen ergänzenden Prüfungen.
Passen Sie die Form der Verbindungselemente an die Montage an
Die in einer Anfrage verwendeten Begriffe können verschiedene Teile beschreiben. Ein gedrehter Stab kann sich auf einen vollständig gewindegängigen, stabförmigen Verbindungsbolzen beziehen, während ein doppelgewindebolzen typischerweise Gewinde an beiden Enden mit einem ungewindeten Körperabschnitt dazwischen aufweist. Bei einer Flanschverbindung beeinflusst die angegebene Geometrie die Greiflänge, die Gewindeeingriffstiefe, die Position der Mutter sowie die Lastverteilung innerhalb der Montage. Ersetzen Sie eine Form nicht einfach durch eine andere nur deshalb, weil der Nenndurchmesser übereinstimmt.
Aschweißnute dient einer anderen Montagemethode und darf nicht ohne Weiteres als Ersatz für Druckverbindungs-Bolzenverbindungen angesehen werden. Schweißverfahren, Kompatibilität des Grundwerkstoffs sowie die Funktion der Befestigung müssen unabhängig voneinander geprüft werden. Für hochtemperaturbeständige Anwendungen sollten Zeichnung und Stückliste die Form des Verbindungselements ausdrücklich angeben, anstatt sich auf eine informelle Beschreibung zu verlassen.
Bewerten Sie Korrosions-, Oxidations- und Montagerisiken gemeinsam
Wärme ist selten die einzige Beanspruchung. Prozessmedien können Korrosionsprobleme verursachen, während eine externe Atmosphäre Oxidation oder atmosphärische Korrosion hervorrufen kann. Edelstahl Nieten kann in Betracht gezogen werden, wenn Korrosionsbeständigkeit wichtig ist; jedoch erfordern auch Edelstahl-Sorten besondere Aufmerksamkeit hinsichtlich zulässiger Spannungen bei erhöhter Temperatur sowie Kaltverschweißung (Galling) während der Montage. Legierte Stahlsorten benötigen möglicherweise eine festgelegte Beschichtung oder eine kontrollierte Lagerung und Handhabung, um den Oberflächenzustand vor der Montage zu gewährleisten.
Die Montage kann die verborgene Ursache eines Verbindungproblems sein. Gemischte Muttern, unzureichende Gewindeeintauchtiefe, inkonsistente Schmierung, beschädigte Gewinde oder ausschließliches Anziehen nach Drehmoment – ohne Berücksichtigung der Reibung – können zu einer inkonsistenten Vorspannung führen. Stellen Sie sicher, dass die Mutternklasse mit der vorgeschriebenen Bolzenklasse kompatibel ist und dass die erforderlichen Prüfzertifikate beide Komponenten identifizieren. Ein Materialzertifikat bestätigt, was geliefert wurde; es ersetzt jedoch weder eine korrekte Verbindungsdimensionierung noch eine sachgemäße Anziehberechnung.
Ein praktischer Arbeitsablauf zur Auswahl der Festigkeitsklasse
- Definieren Sie den Lastfall. Erfassen Sie Druck, Temperatur, Zyklen, Umgebungsbedingungen und den maßgeblichen Standard.
- Überprüfen Sie das Flanschsystem. Prüfen Sie die Druck-Temperatur-Kennwerte und das zugelassene Verbindungsdesign bei der maximalen Werkstofftemperatur.
- Filtern Sie die Werkstoffgruppen. Vergleichen Sie die ASTM-A193-Ausführungen mit der Projektspezifikation, dem Korrosionsmechanismus und den Anforderungen an die Hochtemperaturkonstruktion.
- Geben Sie die vollständige Baugruppe an. Listen Sie die stud bolt werkstoffsorte, Muttern, Abmessungen, Gewindeform, Beschichtung, Prüfungen und Rückverfolgbarkeitsanforderungen auf.
- Steuern Sie die Montage. Wenden Sie das dokumentierte Anziehverfahren an und bewahren Sie die Inspektionsunterlagen für kritische Verbindungen auf.
So überprüfen Sie eine Schraubenbolzen-Einreichung
Verwenden Sie die Einreichung des Herstellers als gesteuerten Vergleich mit der Einkaufsspezifikation. Für Nieten , sollte die Einreichung die ASTM-Güteklasse, die Wärmebehandlung, die Größe, die Gewindeform, die Länge, die Muttern-Güteklasse und den Rückverfolgbarkeitsweg angeben. Derselbe Nachweis muss klarstellen, ob das angeforderte Teil ein vollständig gedrehter Stab , ein doppelgewindebolzen , oder eine andere Konfiguration ist. Eine Zeichnungsangabe, die lediglich „Schraube“ lautet, kann wichtige Details zur Eingriffstiefe und zur Schaftlänge offenlassen.
Prüfen Sie jedes stud bolt position gegenüber der Stückliste – nicht nur gegenüber einer Angebotsbeschreibung. Der Durchmesser, die Steigung, die Nennlänge und die zugeordnete Mutter für Nieten müssen mit der Zeichnung übereinstimmen. Bei einem gedrehter Stab , bestätigen Sie die erforderliche Gewindelänge und ob eine vollständige Gewindung beabsichtigt ist. Bei einem doppelgewindebolzen , bestätigen Sie die Länge des ungewindeten Schaftes sowie die vorgeschriebenen Gewindelängen an beiden Enden. Ein schweißnute sollte auf einem separaten Prüfpfad verbleiben, da seine Montage und Funktion sich von einer Druckfuge unterscheiden stud bolt .
Verknüpfen Sie schließlich den Hardware-Eintrag mit der Überprüfung des erhitzten Dienstes. Das Zertifikat für die Nieten muss die erforderliche Werkstoffbezeichnung und die Wärmeidentifizierung anzeigen. Das Prüfpaket für jedes stud bolt muss zudem die zugehörigen Muttern sowie eventuelle Beschichtungsbeschränkungen angeben. Wenn die Zeichnung eine gedrehter Stab oder doppelgewindebolzen , so ist diese Formulierung in den Prüfprotokollen beizubehalten, damit das Empfangspersonal keine alternative Ausführung einsetzt. Diese einfache Dokumentationsdisziplin unterstützt eine konsistente Montage von Nieten während Abschaltarbeiten und späterer Wartung.
Fragen, die zusammen mit einer Anfrage für heißbeständige Gewindestifte (RFQ) zu versenden sind
Ein klarer RFQ hilft einem Verbindungselement-Lieferanten, die richtige Konfiguration anzugeben und Lücken frühzeitig zu erkennen. Geben Sie die ASTM-Qualität, den Durchmesser und die Länge, den Gewindestandard, die Muttern-Anforderungen, die Menge, die erforderlichen Zertifikate, die Zeichnungsnummer, das Zielgebiet und die gewünschte Lieferzeit an. Für kritische Hochtemperatur-Anwendungen geben Sie zudem die Auslegungstemperatur, die Anwendung, den Flansch- oder Gerätestandard sowie ggf. eine vom Kunden genehmigte Herstellerliste oder zusätzliche Prüfanforderungen an.
Qingdao Jeekuu Hardware Produkte Co., Ltd. unterstützt die Beschaffung maßgeschneiderter Verbindungselemente in den Kategorien Bolzen, Muttern, Schrauben, Unterlegscheiben und Gewindestangen für industrielle Anwendungen. Die Angabe der oben genannten technischen Details ermöglicht es dem Lieferanten, die Anfrage Nieten mit der dokumentierten Spezifikation abzugleichen, statt Annahmen aufgrund einer kurzen Teilebeschreibung zu treffen.
Letzter Hinweis
Auswahl Nieten für den Einsatz bei hitzebeständigen Anwendungen ist die Auswahl eine gemeinsame Konstruktionsentscheidung. Beginnen Sie mit der tatsächlichen Metalltemperatur und dem Druck, verwenden Sie die zutreffende ASTM-Werkstoffklasse und die Projektvorgaben, prüfen Sie die Druck-Temperatur-Klasse des Flansches und definieren Sie die vollständige Mutter-Bolzen-Anordnung. Wenn der Einsatz zyklisch, korrosiv oder nahe an einer Werkstoffgrenze erfolgt, holen Sie vor der Bestellung die Genehmigung des zuständigen Ingenieurs ein. Dieser Prozess macht die Auswahl eines Gewindebolzens oder eines Doppelgewindebolzens nachvollziehbarer und für die jeweilige Anwendung besser geeignet.

