 EN

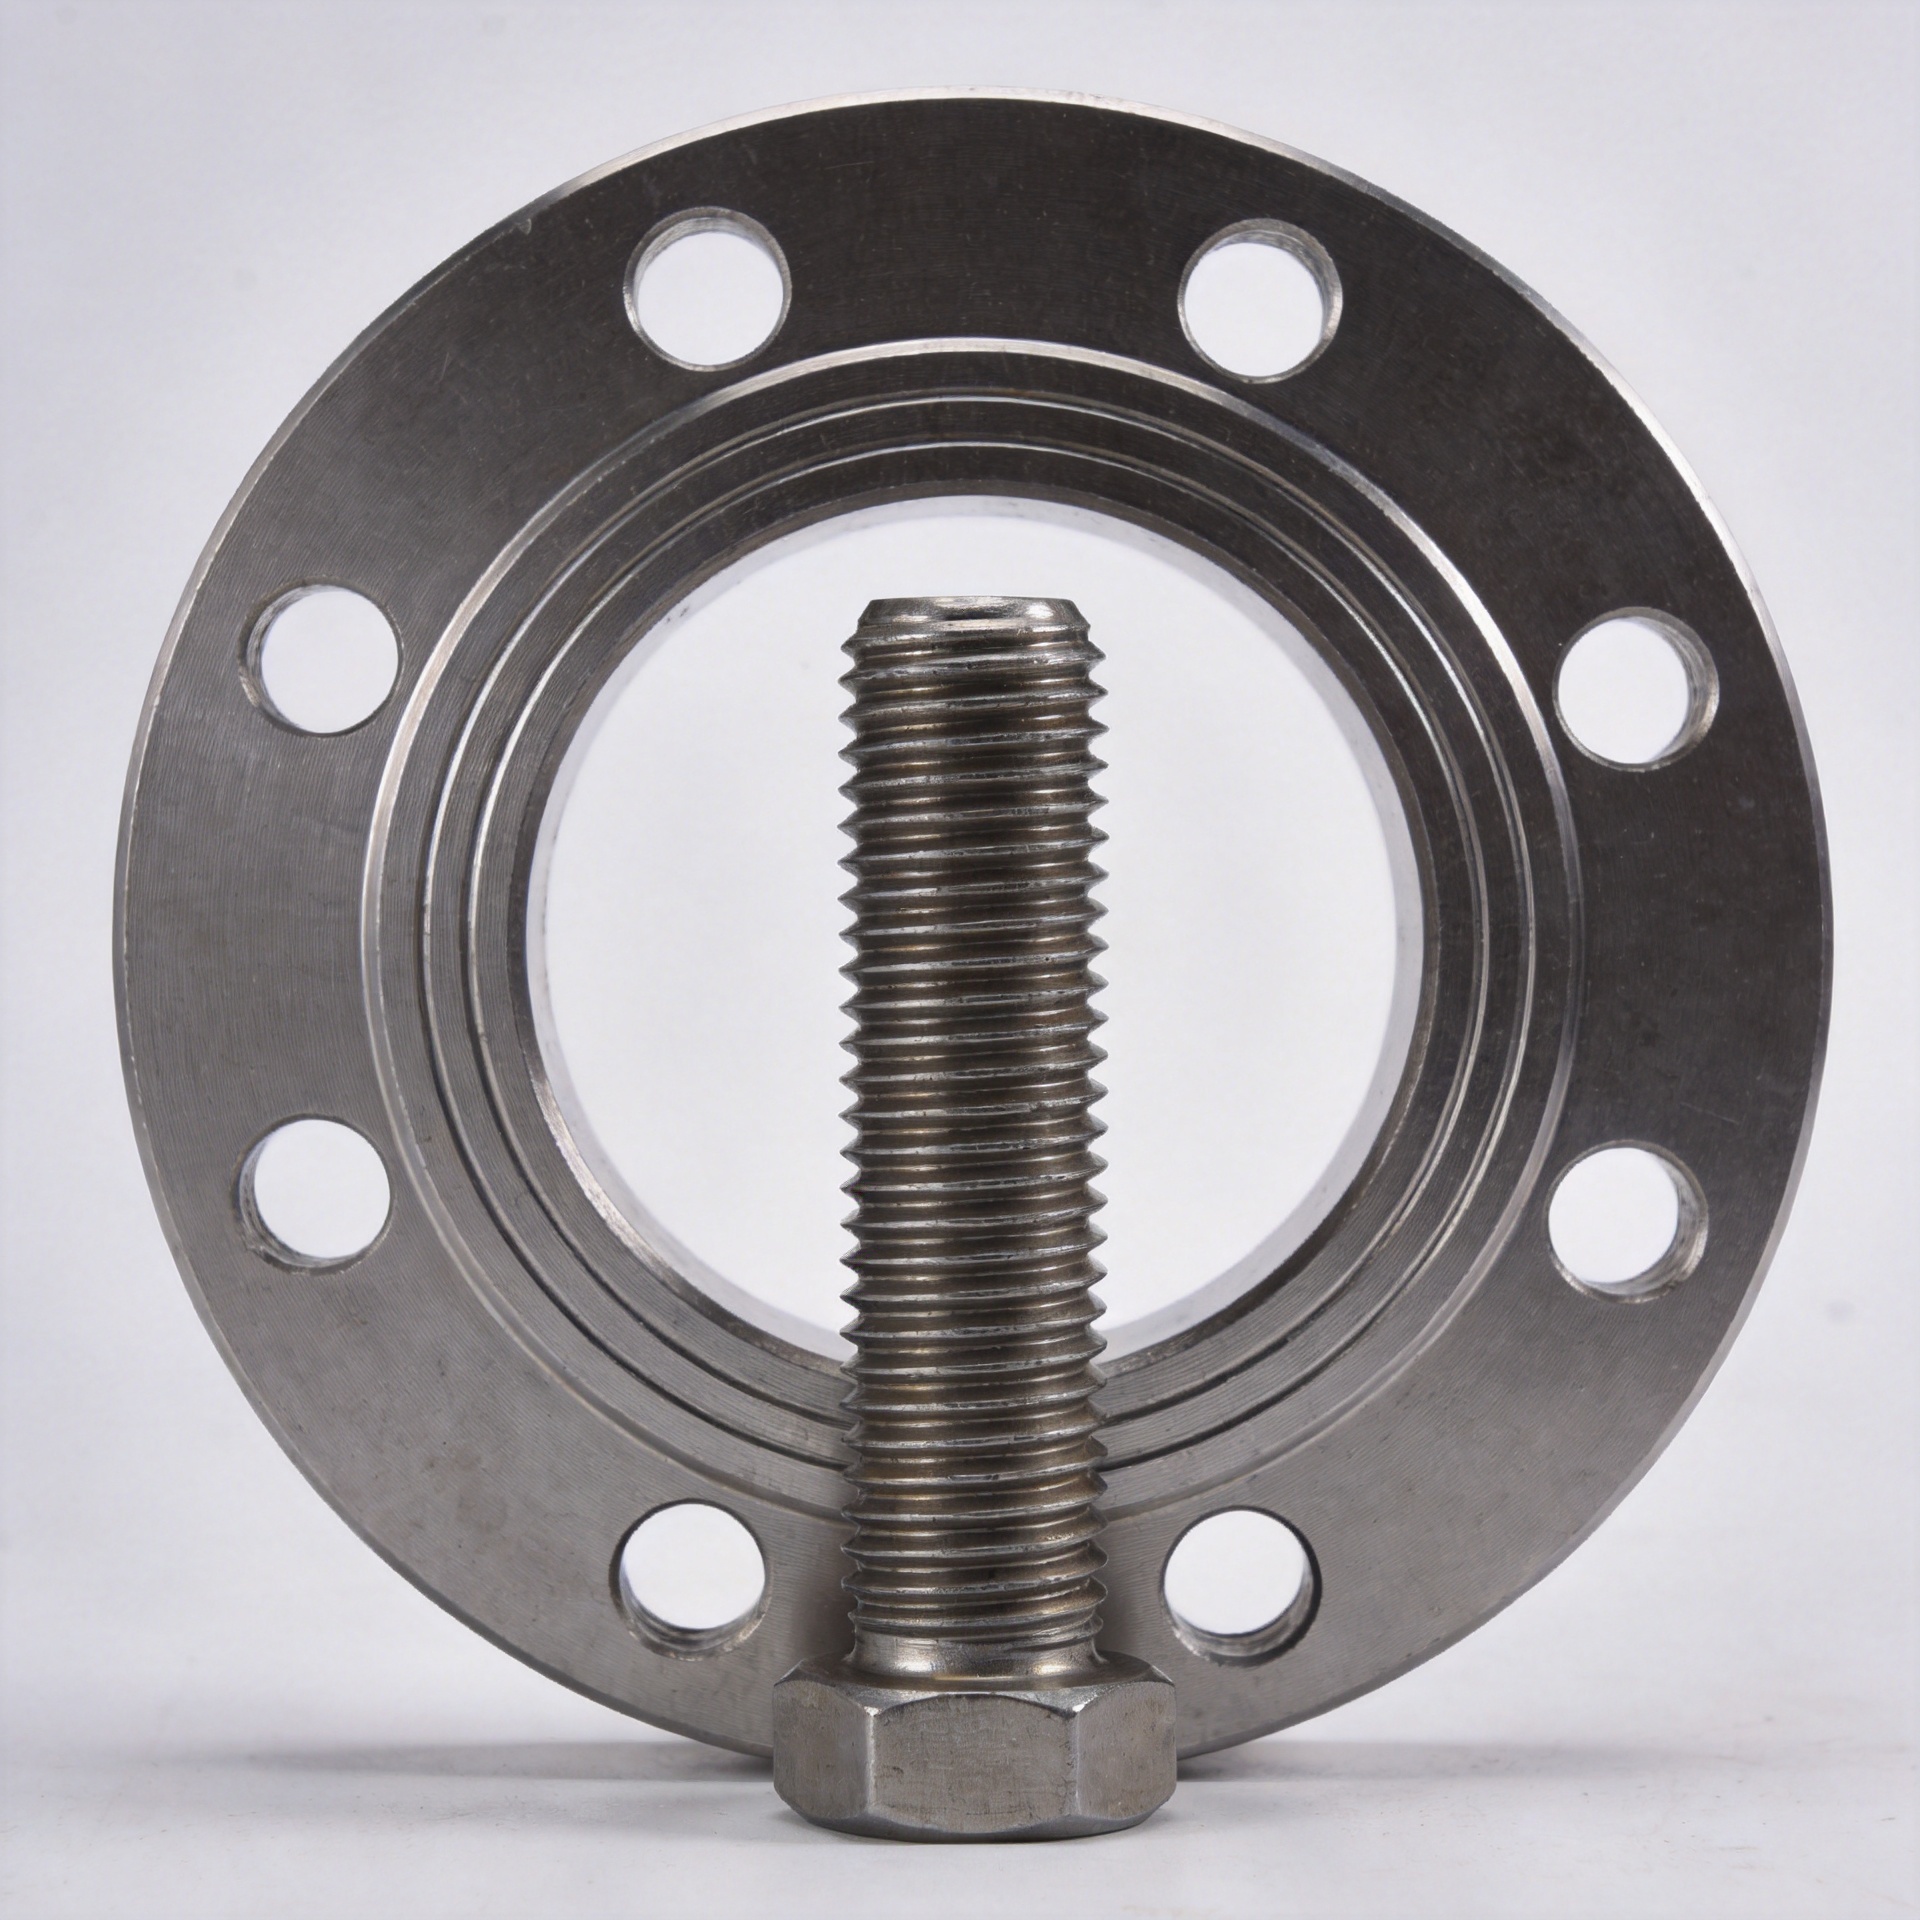
Att förstå urvalet av skruvbultklass för temperaturbeständigt bruk
När en flänsförbindelse blir het, är valet av Studs inte en fråga om att välja den högsta draghållfastheten vid rumstemperatur. Förbindelsen måste behålla klämspänningen trots termisk expansion, förändringar i hållfasthet vid högre temperatur, tryckbelastning samt monteringsmetoderna som används vid installationen. För inköpare och ingenjörer som köper industriella fästdon bör ett praktiskt urval börja med driftområdet och avslutas med dokumenterade material, mått och spårbarhet.
Astud bolt används ofta där förbindelsen kan monteras och underhållas upprepade gånger, till exempel vid en rörfläns, ventil, tryckkärlslucka eller värmeväxlareanslutning. Rätt kvalitet är en del av ett system: flänsmaterialet, mutterklassen, packningen, bultlängden, åtdragningsmetoden och drifttemperaturen påverkar alla slutresultatet.
Börja med de faktiska driftförhållandena
Innan du jämför materialklasser ska driftfallet dokumenteras i stället for att lita på en nominell designtemperatur. Registrera normala och maximala metalltemperaturer, tryck, vätskans kemiska sammansättning, den yttre atmosfären, störningscykler, flänsklass, foggeometri och erforderlig designstandard.
Denna skillnad är viktig eftersom Studs och omgivande komponenter expanderar inte med samma hastighet. När temperaturen stiger kan förspänningskraften ändras; upprepad uppvärmning och nedkylning kan ytterligare påverka packningens spänning och relaksationsbeteende. Valet av materialklass kräver därför en temperaturberoende designkontroll, inte en jämförelse av draghållfasthet vid rumstemperatur.
Använd ASTM A193 som utgångspunkt för materialklass
För tryckhållande utrustning används ASTM A193 ofta som utgångsspecifikation för legerad ståls- och rostfritt stålsfästmaterial avsett för högtemperatur-, högtrycks- eller särskild användning. Den anger materialklasser och krav på värmebehandling, men den slutliga valet måste fortfarande uppfylla projektets specifikationer och de tillämpliga reglerna för sammanfogning.
Vanliga diskussioner jämför ofta klasserna B7, B16, B8 och B8M. Varje klass har en annan materialbas och ett annat användningsområde. Tabellen nedan är ett hjälpmedel för första bedömningen, inte en ersättning för den godkända databladet eller en kodberäkning.
| Graadfamilj | Vanlig valanledning | Frågor att verifiera innan frigivning |
|---|---|---|
| A193 B7 | Legerat stålsfästmaterial som ofta övervägs för allmän högtrycksanvändning vid måttliga förhöjda temperaturer. | Temperaturgränser, begränsningar för syrefritt (sour) service där sådana är tillämpliga, mutterparning, beläggning och projektkrav. |
| A193 B16 | Krom-molybden-vanadiumlegerat stål som ofta specificeras för mer krävande uppgifter vid förhöjda temperaturer. | Tillämpningsområde för temperaturintervall, faktisk designspänning, härdningskrav och kompatibilitet med flänsystemet. |
| A193 B8 / B8M | Austenitiska rostfria alternativ där korrosionsbeständighet kan påverka valet; B8M är kopplat till 316-typens kemiska sammansättning. | Högtemperaturhållfasthet, kloridexponering, gallringkontroll, mutterklass och tillåtna värden enligt konstruktionskoder. |
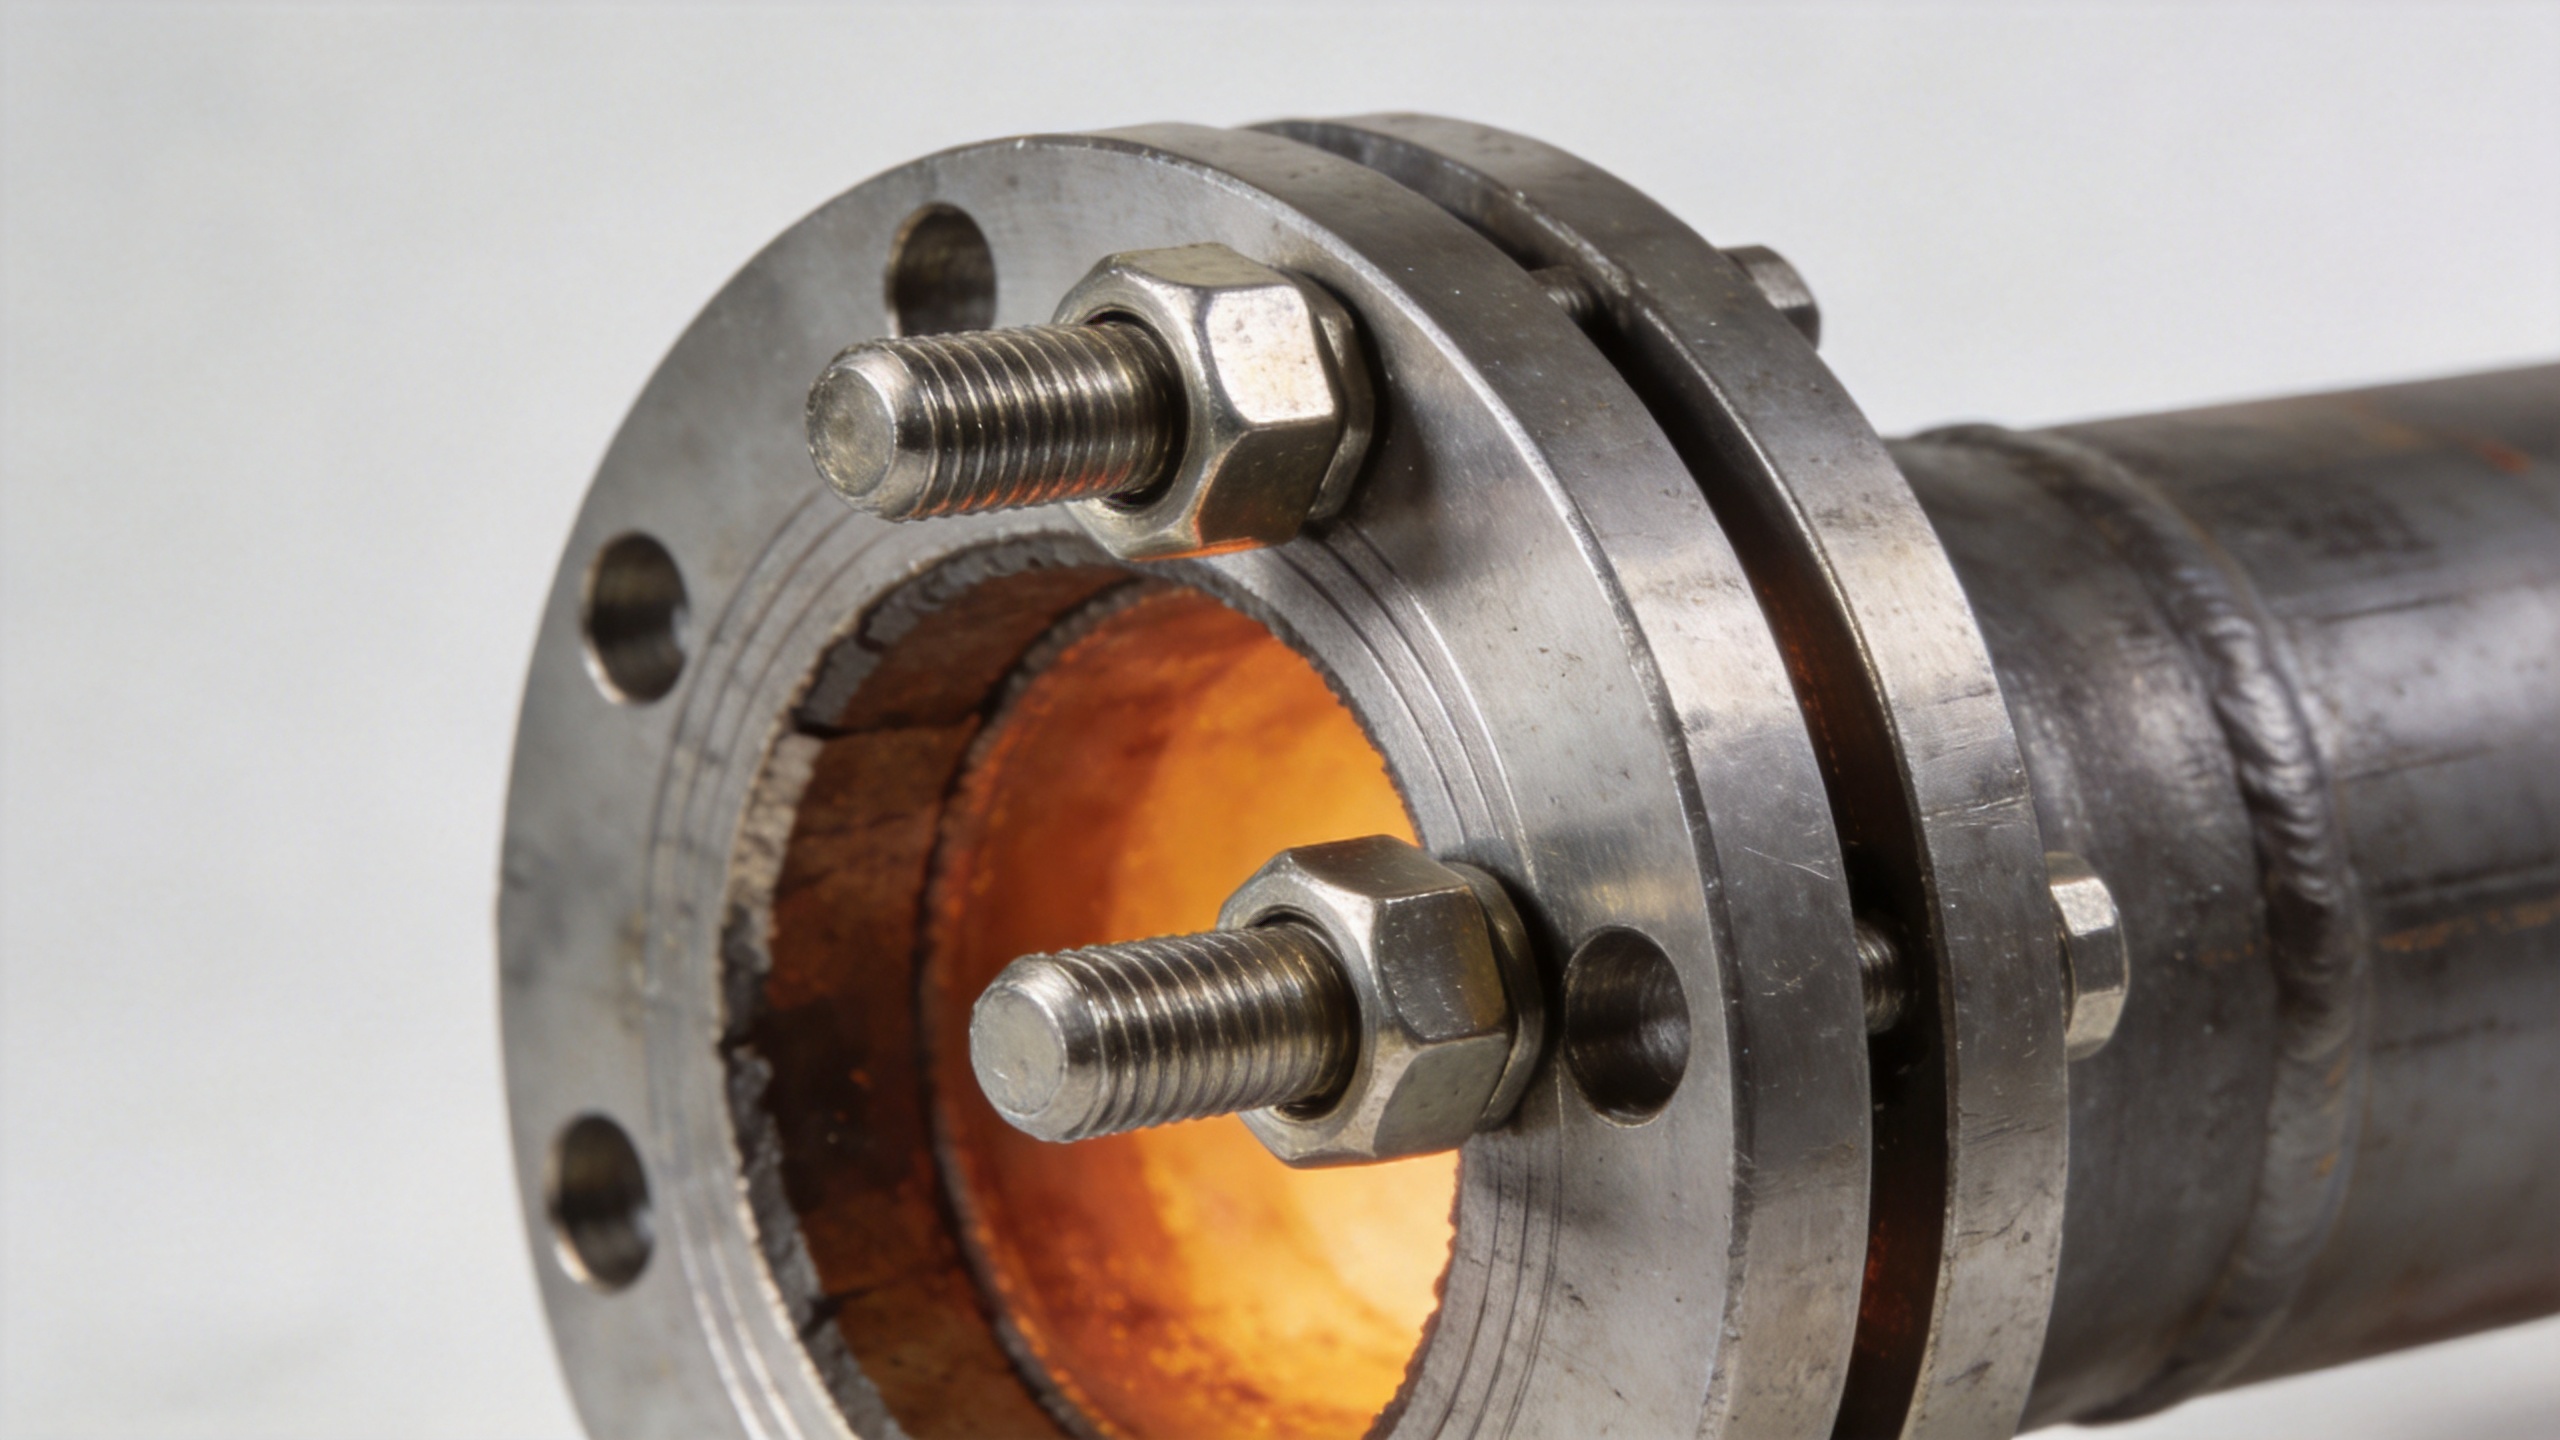
En användbar regel är att undvika att behandla materialbeteckningen som en temperaturklassificering. Tekniska referenser beskriver ofta B16 Studs för högtemperaturapplikationer, inklusive drift i det ungefärliga temperaturintervallet 751–1100 °F, men denna kontext ger inte ett universellt gränsvärde. Diameter, värmebehandling, designspänning, miljö, flänsklassificering och kundspecifikation kan påverka det tillåtna valet.
Kontrollera fogens tillstånd, inte bara skruvstiften
Tryck-temperaturklassning minskar när temperaturen ökar för många flänsmaterialgrupper. Det innebär att en skruvgrad med lämpliga egenskaper vid hög temperatur inte automatiskt gör den monterade förbindningen lämplig för det avsedda trycket. Granska flänsstandarden och materialgruppen vid den maximala metalltemperaturen, och bekräfta sedan att de valda stud bolt , muttrar, packning och åtdragningsproceduren är förenliga med den klassningen.
För en inköpsgranskning, begär följande från ingenjörsteamet innan ett inköpsorder utfärdas:
- Konstruktion och maximal driftstemperatur, inklusive temperaturtoppar och cykelfrekvens.
- Flänsstandard, klass, materialgrupp, nominell storlek och yta.
- Krävd ASTM-grad, muttergrad, beläggning eller yttillstånd samt eventuella hårdhetsbegränsningar.
- Gängform, diameter, total längd, krävda gänglängder och om full gängning krävs.
- Kontrollerad åtdragningsmetod, målförspänning, smörjningsantaganden och verifieringskrav.
- Materialcertifiering, värmenummersspårbarhet och eventuell kompletterande provning som anges i projektet.
Anpassa fästdelen till monteringsformen
Orden som används i en begäran kan beskriva olika delar. En trådad skruv kan avse en helt gängad stavliknande fästdel, medan en dubbeländad skruvspets vanligtvis har gängor i båda ändarna med ett ogängat mittavsnitt mellan dem. I en flänsanslutning påverkar den angivna geometrin grepplängden, gängengreppet, mutterns position och hur monteringen fördelar belastningen. Ersätt inte en form med en annan enbart därför att den nominella diametern stämmer överens.
Avärnadsnit har en annan installationsmetod och bör inte antas ersätta tryckanslutningsbultning. Svetsprocesser, basmaterialskompatibilitet och fästanslutningens funktion måste granskas separat. För högtemperaturtjänst bör en ritning och en materiallista ange fästdelens form uttryckligen istället för att lita på en informell beskrivning.
Utred korrosion, oxidation och installationsrisker tillsammans
Värme är sällan den enda förutsättningen. Processmedium kan ge upphov till korrosionsproblem, medan en yttre atmosfär kan orsaka oxidation eller atmosfärisk korrosion. Rostfritt stål Studs kan övervägas när korrosionsbeständighet är viktig, men även rostfria stålsorter kräver uppmärksamhet på tillåten spänning vid högre temperaturer samt på galling under montering. Legerat stål kan kräva en specificerad beläggning eller kontrollerad lagring och hantering för att hantera ytkvaliteten innan installation.
Installation kan vara den dolda orsaken till ett fogproblem. Blandade muttrar, otillräcklig gänginngripning, inkonsekvent smörjmedel, skadade gängor eller endast momentstyrd åtdragning utan hänsyn till friktion kan leda till inkonsekvent förspänning. Se till att mutterns klass är kompatibel med den angivna bultklassen och att de krävda provcertifikaten identifierar båda komponenterna. Ett materialcertifikat kan verifiera vad som levererades; det ersätter inte en korrekt fogdesign eller beräkning av åtdragning.
En praktisk arbetsgång för val av klass
- Definiera lastfallet. Registrera tryck, temperatur, cykler, miljö och den tillämpliga standarden.
- Verifiera flänsystemet. Kontrollera tryck-temperaturklassning och den godkända fogkonstruktionen vid maximal metalltemperatur.
- Gör en första bedömning av materialgrupper. Jämför ASTM A193-alternativen med projektets specifikation, korrosionsmekanismen och kraven för högtemperaturkonstruktion.
- Ange den fullständiga monteringen. Lista stud bolt materialbeteckning, muttrar, mått, gängform, beläggning, provning och spårbarhetskrav.
- Kontrollera installationen. Använd den dokumenterade åtdragningsproceduren och spara inspektionsprotokoll för kritiska fogar.
Hur man granskar en skruvmed mutter-ansökan
Använd tillverkarens ansökan som en kontrollerad jämförelse mot inköpsbeskrivningen. För Studs , bör ansökan ange ASTM-kvalitet, värmebehandling, storlek, gängform, längd, mutterkvalitet och spårbarhetsväg. Samma dokument bör tydligt visa om den begärda delen är en helt trådad skruv , en dubbeländad skruvspets , eller en annan konfiguration. En ritningsreferens som enbart säger "skruv" kan lämna viktiga detaljer om ingrepp och kroppslängd otydliga.
Kontrollera varje stud bolt post i materialförteckningen, inte bara mot en offertbeskrivning. Diameter, gängsteg, nominell längd och mutterparning för Studs bör stämma överens med ritningen. För en trådad skruv , bekräfta den krävda gängade längden och om full gängning är avsiktlig. För en dubbeländad skruvspets , bekräfta den ogängade kroppslängden och de angivna gänglängderna vid båda ändarna. En värnadsnit bör förbli på en separat granskningsväg eftersom dess montering och funktion skiljer sig från en tryckfog stud bolt .
Slutligen koppla hårdrapporten till granskningen av uppvärmd tjänst. Certifikatet för Studs skall visa den krävda materialbeteckningen och värmeidentifieringen. Granskningspaketet för varje stud bolt skall även ange de matchande muttrarna och eventuella beläggningsbegränsningar. När ritningen kräver en trådad skruv eller dubbeländad skruvspets , behåll denna formulering i kontrollrapporterna så att mottagande personal inte ersätter den med en alternativ form. Denna enkla dokumentationsdisciplin stödjer konsekvent montering av Studs under avstängningsarbete och senare underhåll.
Frågor att skicka med en RFQ för värmetåliga skruvar
En tydlig RFQ hjälper en förbandsleverantör att offra rätt konfiguration och identifiera luckor tidigt. Inkludera ASTM-kvalitet, diameter och längd, gängstandard, mutrakrav, kvantitet, krävda certifikat, ritningsreferens, destination och önskad ledtid. För kritiskt arbete vid hög temperatur ska även konstruktionstemperaturen, applikationen, fläns- eller utrustningsstandarden samt eventuell kundgodkänd tillverkarlista eller kompletterande provkrav anges.
Qingdao Jeekuu Hardware Produkter Co., Ltd. stödjer anpassad förbandsinköp inom kategorierna bult, mutter, skruv, bricka och gängad stav för industriella applikationer. Att ange de tekniska uppgifterna ovan gör att leverantören kan justera det begärda Studs mot den dokumenterade specifikationen istället för att göra antaganden utifrån en kort delbeskrivning.
Slutsats
Val av Studs för temperaturbeständigt bruk är ett gemensamt konstruktionsbeslut. Börja med den faktiska metalltemperaturen och trycket, använd den tillämpliga ASTM-kvaliteten och projektets specifikationer, kontrollera flänsens tryck-temperaturklassning och definiera hela mutter-och-skruvmonteringen. När bruksförhållandena är cykliska, korrosiva eller nära ett materialgränsvärde måste ansvarig ingenjörs godkännande inhämtas innan beställning. Denna process gör valet av en gängad stång eller dubbeländad stång mer spårbar och mer lämplig för tillämpningen.

