 EN

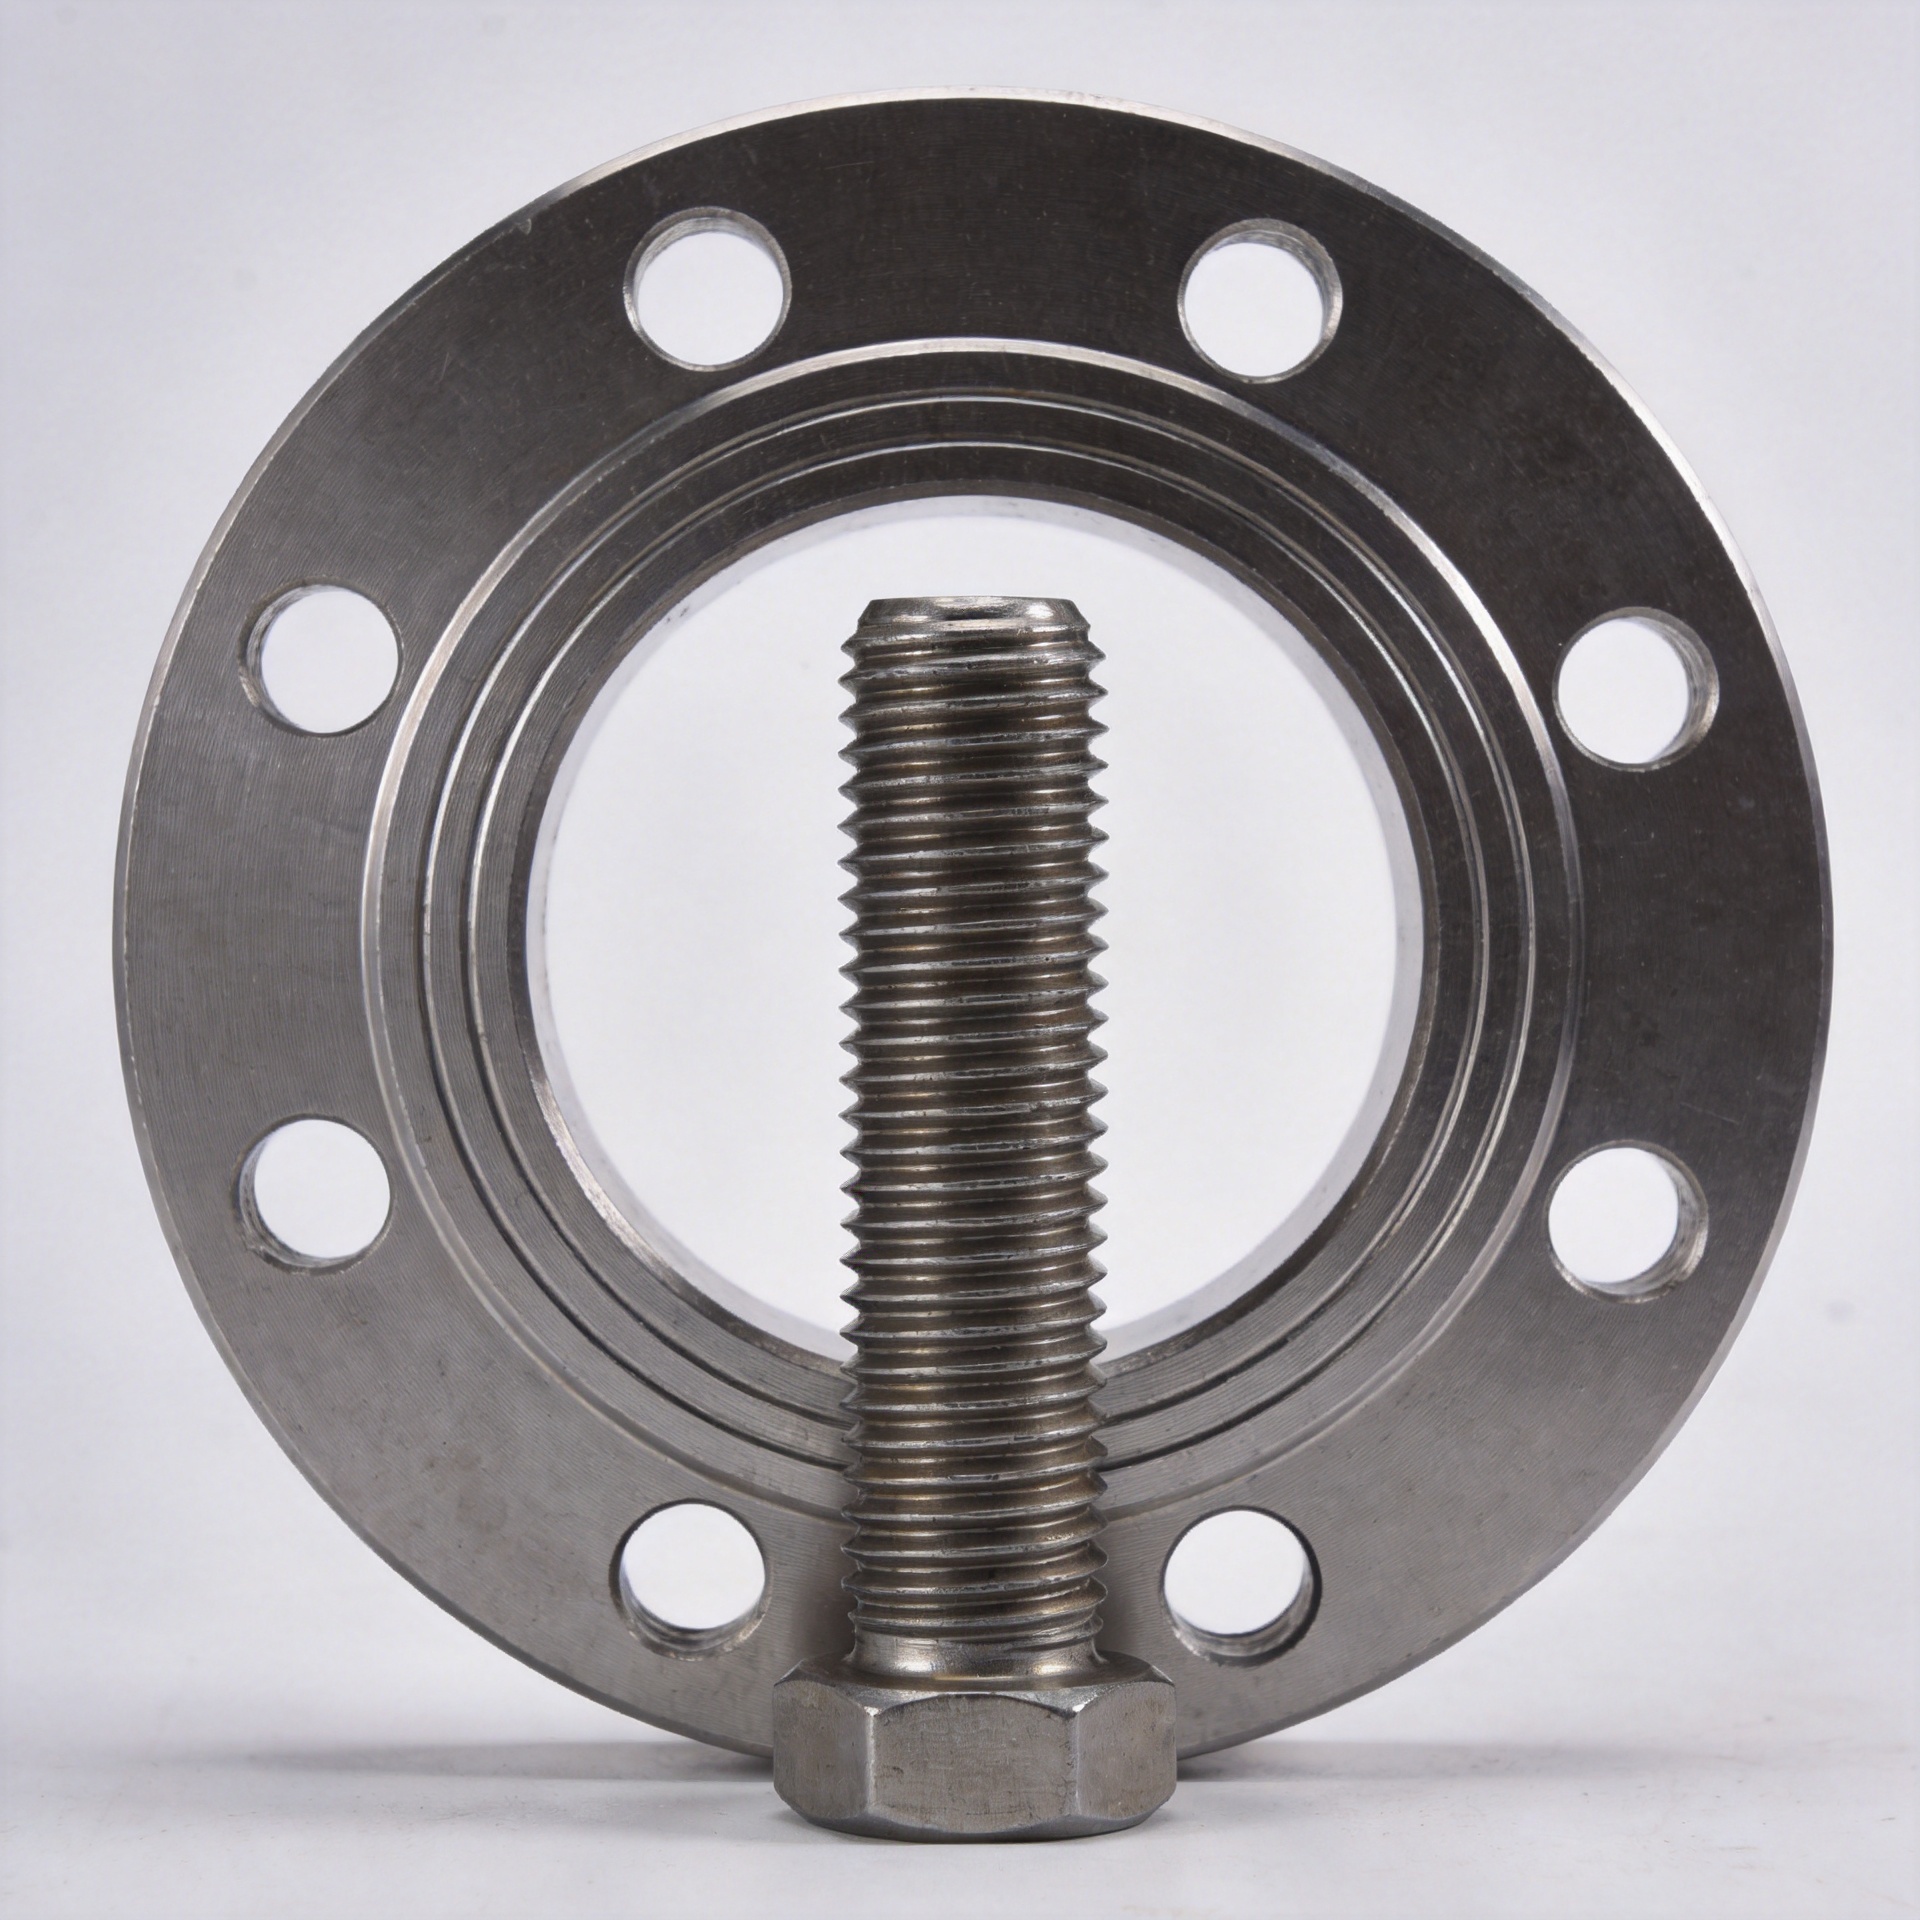
درک انتخاب درجه پیچهای مهرهدار برای کاربردهای مقاوم در برابر حرارت
وقتی اتصال فلنجدار داغ میشود، انتخاب پیچهای برجسته (استاد) تنها انتخاب مادهای با بالاترین استحکام در دمای محیط نیست. این اتصال باید بار فشاری را در طول انبساط حرارتی، تغییرات استحکام در دماهای بالا، بار فشاری و همچنین روشهای مونتاژ بهکاررفته در زمان نصب حفظ کند. برای خریداران و مهندسانی که سرپیچهای صنعتی را تأمین میکنند، انتخاب عملی از محدودهٔ شرایط کاری آغاز میشود و با ارائهٔ مستندات دقیق دربارهٔ جنس ماده، ابعاد و قابلیت ردیابی به پایان میرسد.
ا بولت مطالعه معمولاً در جاهایی که اتصال ممکن است چندین بار مونتاژ و تعمیر شود — مانند فلنج لوله، شیر، درب ظرف فشار یا اتصال مبدل حرارتی — استفاده میشود. درجهٔ مناسب بخشی از یک سیستم کامل است: جنس فلنج، درجهٔ مهره، واشر، طول پیچ، روش سفتکردن و دمای کاری همه بر نتیجهٔ نهایی تأثیر میگذارند.
با شرایط واقعی کاری شروع کنید
پیش از مقایسهٔ درجات، شرایط عملیاتی را یادداشت کنید نه اینکه به دمای طراحی اسمی اتکا کنید. دمای عادی و حداکثری فلز، فشار، ترکیب شیمیایی سیال، محیط خارجی، چرخههای نامنظم، ردهٔ فلنج، هندسهٔ اتصال و کد طراحی مورد نیاز را ثبت کنید. در اتصال گرمشده، دمای فلز ممکن است با دمای سیال فرآیند متفاوت باشد، بهویژه در نزدیکی شکافهای عایق، دیوارههای کوره، لولههای بخاری گرمکننده یا منطقهٔ راهاندازی دورهای.
این تمایز اهمیت دارد زیرا پیچهای برجسته (استاد) و قطعات اطراف با نرخ یکسانی منبسط نمیشوند. با افزایش دما، پیشتنیدگی میتواند تغییر کند؛ چرخههای مکرر گرمشدن و سردشدن نیز میتوانند رفتار تنش و آرامش واشر را بیشتر تحت تأثیر قرار دهند. بنابراین، تصمیمگیری دربارهٔ درجهٔ ماده نیازمند بررسی طراحی وابسته به دماست، نه مقایسهٔ مقاومت کششی در دمای اتاق.
از ASTM A193 بهعنوان نقطهٔ شروع برای درجهٔ ماده استفاده کنید
برای تجهیزات نگهدارندهٔ فشار، استاندارد اِستام اِی۱۹۳ بهطور گستردهای بهعنوان استاندارد اولیه برای پیچومهرههای فولاد آلیاژی و فولاد ضدزنگ مورد استفاده قرار میگیرد که برای کاربردهای دما بالا، فشار بالا یا کاربردهای خاص طراحی شدهاند. این استاندارد درجات مواد و الزامات عملیات حرارتی را مشخص میکند، اما انتخاب نهایی باید همچنان با مشخصات پروژه و قوانین حاکم بر طراحی اتصالات سازگان یابد.
در بحثهای رایج، اغلب درجات بی۷، بی۱۶، بی۸ و بی۸ام با یکدیگر مقایسه میشوند. هر یک از این درجات پایهٔ مادی متفاوتی دارد و دلیل استفادهٔ آنها در شرایط خدمتی خاص متفاوت است. جدول زیر صرفاً بهعنوان ابزاری برای غربالگری ارائه شده و جایگزین برگهٔ دادهٔ تأییدشده یا محاسبات مبتنی بر استانداردهای معتبر نیست.
| خانوادهٔ درجه | دلیل رایج انتخاب | سوالاتی که پیش از انتشار باید بررسی شوند |
|---|---|---|
| اِستام اِی۱۹۳ بی۷ | پیچومهرهٔ فولاد آلیاژی که اغلب برای کاربردهای عمومی با فشار بالا در دماهای متوسط بالاتر از دمای محیط در نظر گرفته میشود. | محدودیتهای دما، محدودیتهای استفاده در محیطهای اسیدی (در صورت اعمالشدن)، جفتبندی با مهره، پوششدهی و الزامات پروژه. |
| اِستام اِی۱۹۳ بی۱۶ | فولاد آلیاژی کرومیوم-مولیبدن-وانادیوم که اغلب برای وظایف سختتر در دماهای بالاتر مشخص میشود. | محدوده دمایی قابل اعمال، تنش طراحی واقعی، نیاز به بازپخت، و سازگاری با سیستم فلنج. |
| A193 B8 / B8M | گزینههای استیل ضدزنگ آستنیتی که در آن مقاومت در برابر خوردگی ممکن است عامل اصلی انتخاب باشد؛ B8M مربوط به ترکیب شیمیایی نوع ۳۱۶ است. | استحکام در دمای بالا، مواجهه با کلریدها، کنترل چسبندگی (گالینگ)، رده مهره، و حدود مجاز طراحیشده در استانداردهای طراحی. |
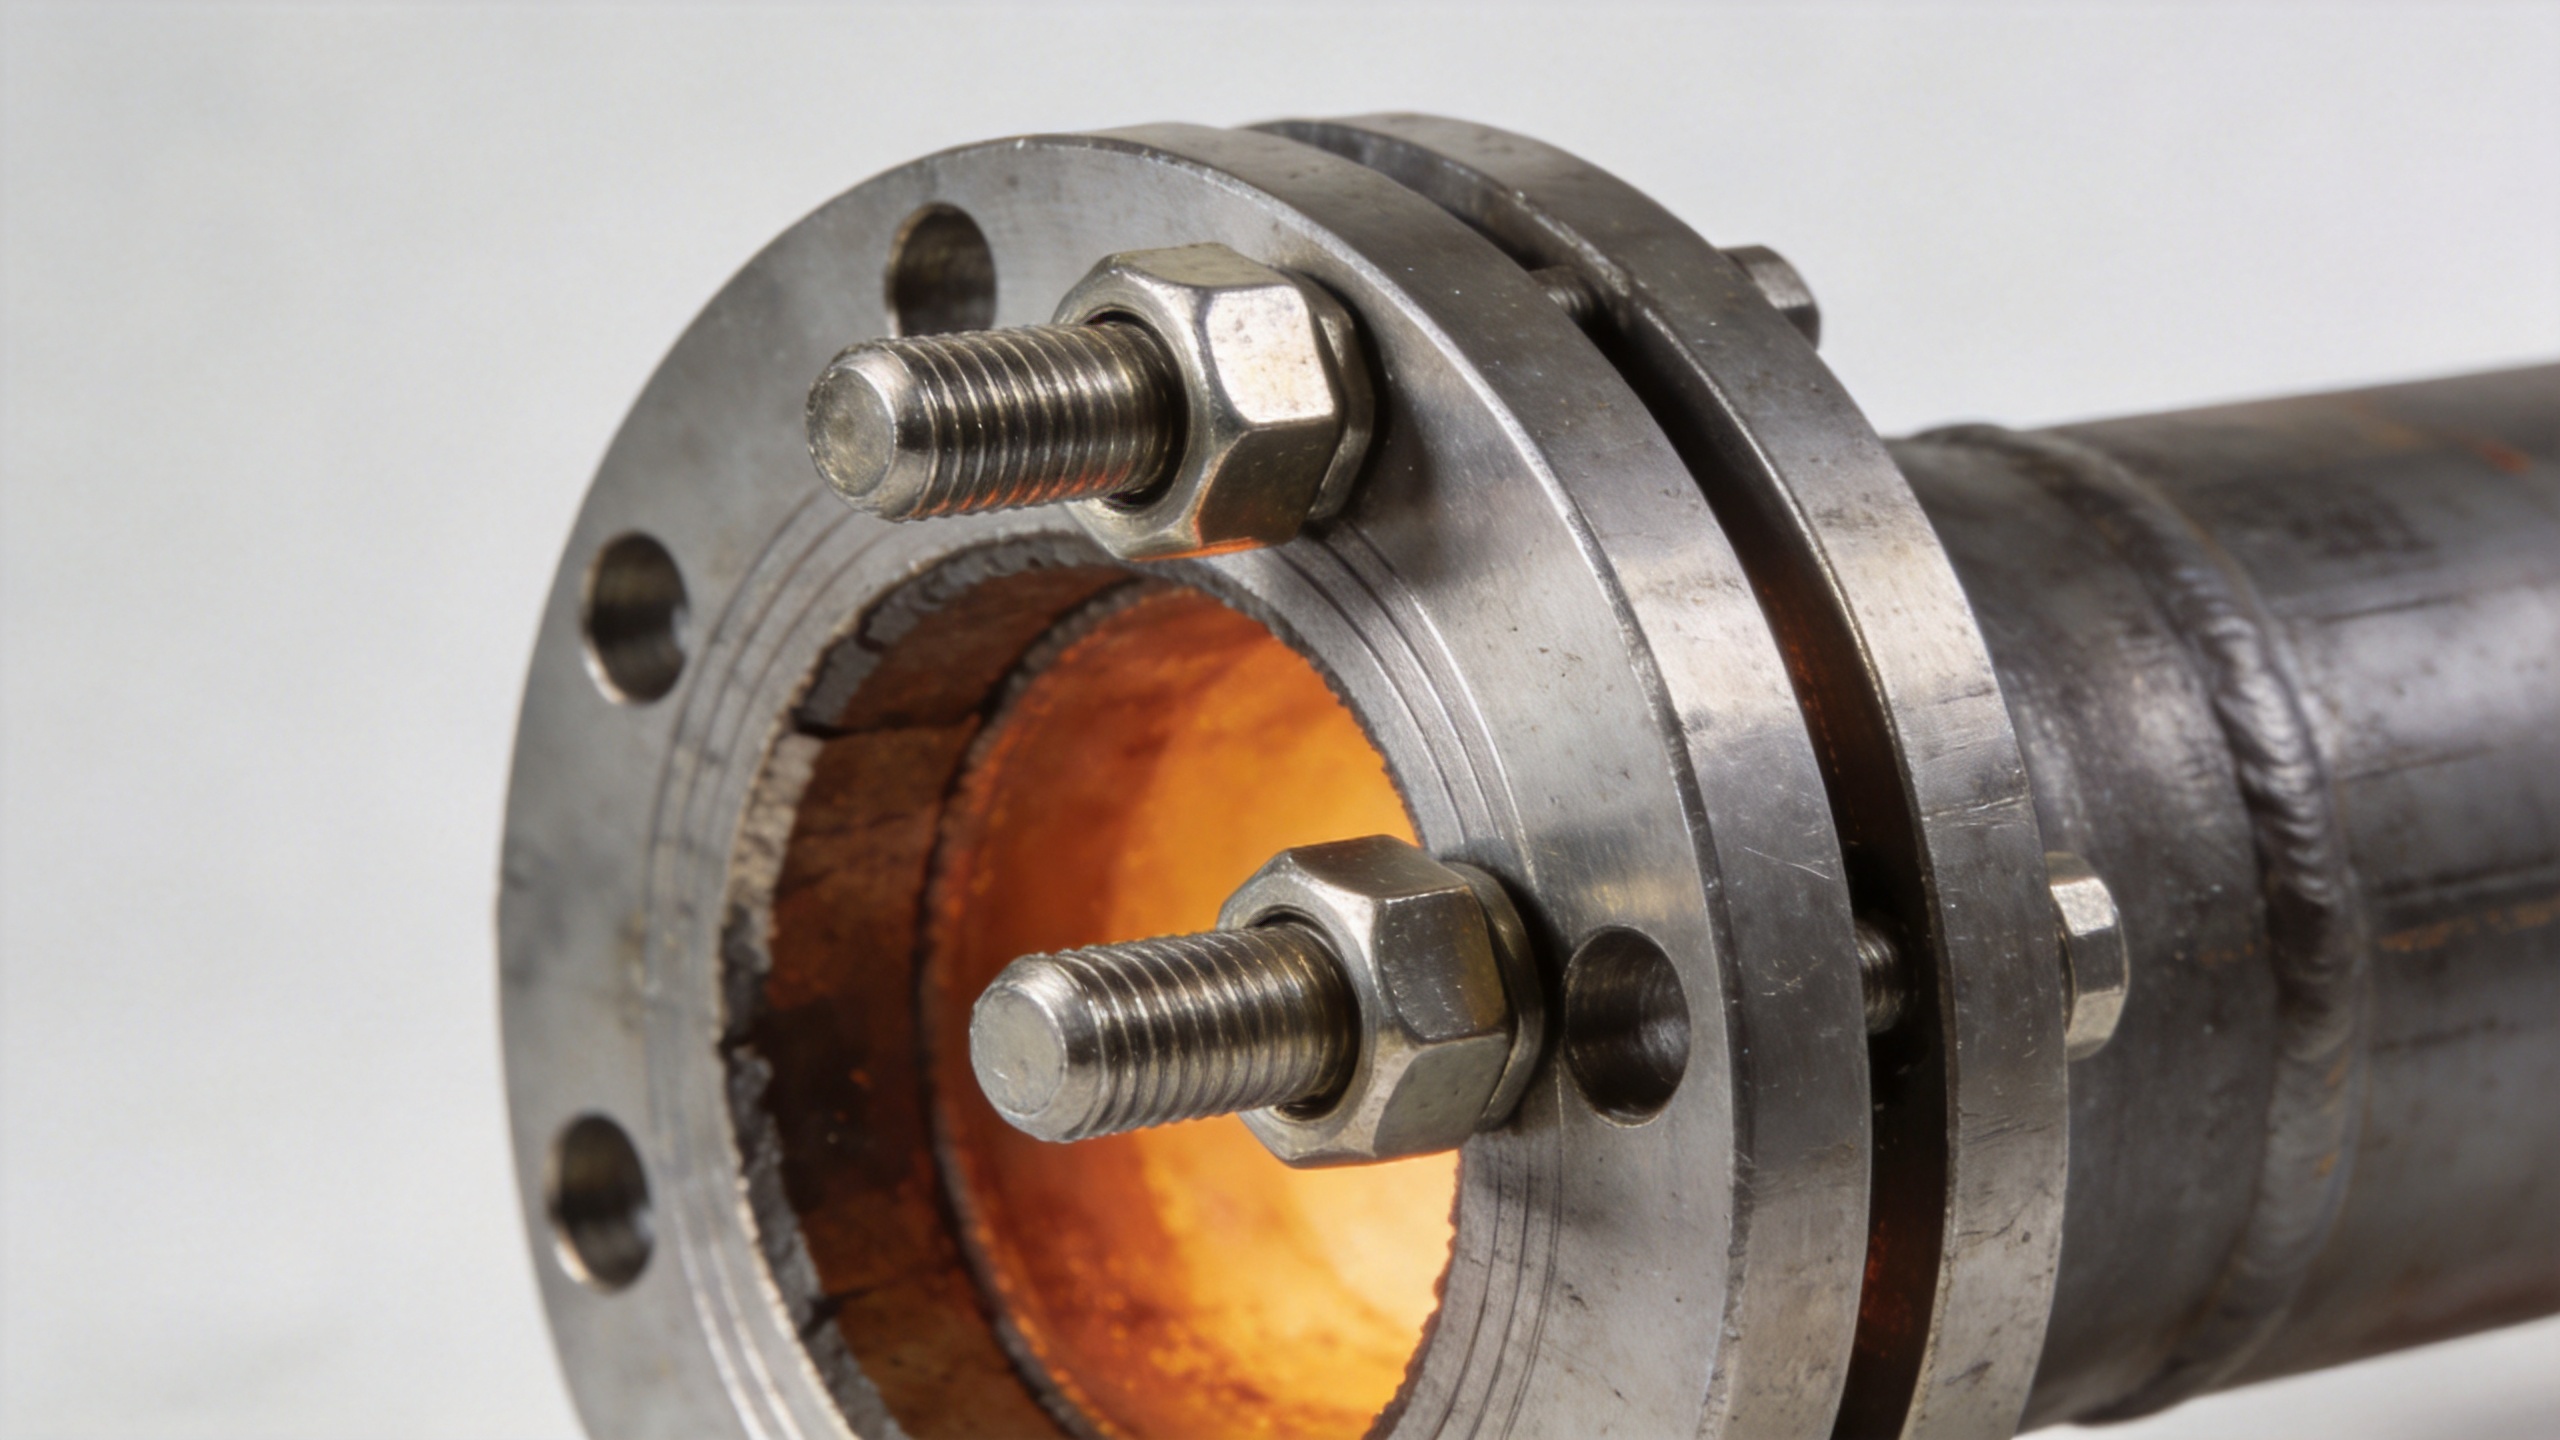
یک قاعده مفید این است که نام درجه را بهعنوان محدودیت دمایی در نظر نگیریم. منابع فنی معمولاً B16 را برای کاربردهای دمای بالا توصیف میکنند، از جمله کار در محدوده تقریبی ۷۵۱ تا ۱۱۰۰ درجه فارنهایت، اما این زمینه محدودیت جهانیای را تأیید نمیکند. پیچهای برجسته (استاد) قطر، عملیات حرارتی، تنش طراحی، محیط، رده فلنج و مشخصات مشتری میتوانند انتخاب مجاز را تغییر دهند.
اتصال را بررسی کنید، نه فقط پیچ
ردهبندیهای فشار-دما برای بسیاری از گروههای مواد فلنج با افزایش دما کاهش مییابد. این بدان معناست که درجهی پیچی که ویژگیهای مناسبی در دماهای بالا دارد، بهطور خودکار اتصال مونتاژشده را برای تحمل فشار مورد نظر مناسب نمیسازد. استاندارد فلنج و گروه ماده را در بالاترین دمای فلزی بررسی کنید، سپس اطمینان حاصل کنید که پیچ انتخابشده بولت مطالعه و صافیها و واشر و روش تنظیم بستن با آن ردهبندی سازگان دارد.
برای بررسی خرید، از تیم مهندسی قبل از صدور سفارش خرید درخواست موارد زیر را بکنید:
- دمای طراحی و حداکثر دمای کاری، از جمله نوسانات دما و فراوانی چرخهها.
- استاندارد فلنج، ردهی فلنج، گروه ماده، اندازهی اسمی و سطح تماس فلنج.
- درجهی استاندارد ASTM مورد نیاز، درجهی صافی، پوشش یا وضعیت سطحی و هر محدودیتی که در مورد سختی وجود دارد.
- نوع رزوه، قطر، طول کلی، طولهای مورد نیاز رزوه و اینکه آیا رزوهکاری کامل لازم است یا خیر.
- روش کنترلشدهی بستن، پیشتنیدگی هدف، فرضیات مربوط به روانکننده و الزامات تأیید.
- گواهینامهٔ مواد، ردیابی شمارهٔ حرارتی و هر آزمون تکمیلی که توسط پروژه مشخص شده است.
فرم پیچبند را با مونتاژ مطابقت دهید
کلمات بهکاررفته در یک درخواست میتوانند به قطعات متفاوتی اشاره کنند. الف مسمار گرهدار ممکن است به یک پیچبند کاملاً رزوهدار شبیه میله اشاره داشته باشد، درحالیکه یک میلهٔ دوسر معمولاً در هر دو انتها رزوه دارد و بخشی بدون رزوه بین آنها وجود دارد. در اتصال فلنج، هندسهٔ مشخصشده بر طول گیرش، درگیری رزوه، موقعیت مهره و نحوهٔ توزیع بار در مونتاژ تأثیر میگذارد. نباید یک فرم را جایگزین فرم دیگر کرد تنها به این دلیل که قطر اسمی آنها یکسان است.
ا پیچ جوشی روش نصب متفاوتی را فراهم میکند و نباید بهصورت خودبهخود جایگزین پیچبندهای اتصال تحت فشار در نظر گرفته شود. فرآیندهای جوشکاری، سازگی فلز پایه و عملکرد اتصال باید بهطور مستقل بررسی شوند. برای کاربردهای مقاوم در برابر حرارت، نقشه و فهرست مواد باید فرم پیچبند را بهوضوح ذکر کند و نه اینکه متکی بر توصیف غیررسمی باشد.
خطرات خوردگی، اکسیداسیون و نصب را بهصورت توأمان ارزیابی کنید
گرما به ندرت تنها شرط است. محیط فرآیند ممکن است باعث نگرانیهای خوردگی شود، در حالی که اتمسفر خارجی میتواند منجر به اکسیداسیون یا خوردگی جوی شود. فولاد ضدزنگ پیچهای برجسته (استاد) در مواردی که مقاومت در برابر خوردگی اهمیت دارد، قابل بررسی است؛ اما درجههای فولاد ضدزنگ نیز نیازمند توجه به تنش مجاز در دماهای بالا و پدیدهٔ چسبندگی (گالینگ) در حین مونتاژ هستند. درجههای فولاد آلیاژی ممکن است نیازمند پوشش مشخصی یا انبارداری و دستاندازی کنترلشده باشند تا وضعیت سطحی آنها قبل از نصب مدیریت شود.
نصب ممکن است علت پنهان مشکل اتصال باشد. استفاده همزمان از مهرههای متفاوت، درگیری ناکافی، روغنکاری نامنظم، رزوههای آسیبدیده یا تنظیم تنها بر اساس گشتاور بدون در نظر گرفتن اصطکاک، میتواند منجر به پیشبارگذاری نامناسب و نامتعادل شود. اطمینان حاصل کنید که درجهٔ مهره با درجهٔ پیچ تعیینشده سازگان دارد و گواهیهای آزمون مورد نیاز، هر دو مؤلفه را مشخص کردهاند. گواهی مواد میتواند تأییدکنندهٔ آنچه تأمین شده است باشد؛ اما جایگزین طراحی صحیح اتصال یا محاسبهٔ دقیق تنظیم نیست.
فرآیند عملی انتخاب درجه
- تعریف حالت بارگذاری ثبت فشار، دما، تعداد چرخهها، محیط و استاندارد حاکم
- تأیید سیستم فلنج بررسی ردهبندیهای فشار-دما و طراحی اتصال تأییدشده در بالاترین دمای فلزی
- غربالگری خانوادههای درجه مقایسهی گزینههای ASTM A193 با مشخصات پروژه، مکانیزم خوردگی و نیازمندیهای طراحی در دمای بالا
- مشخصکردن مجموعهی کامل فهرستکردن بولت مطالعه درجه، مهرهها، ابعاد، شکل دندانهها، پوشش، آزمونها و الزامات ردیابی
- کنترل نصب. استفاده از رویهی مستند شدهی سفتکردن و نگهداری سوابق بازرسی برای اتصالات حیاتی
چگونه یک ارسالی پیچ مهرهدار را بررسی کنیم
از ارسالی سازنده بهعنوان مقایسهای کنترلشده در برابر مشخصات خرید استفاده کنید. برای پیچهای برجسته (استاد) ، ارسالی باید درجه ASTM، عملیات حرارتی، ابعاد، شکل دندانه، طول، درجه مهره و مسیر ردیابی را مشخص کند. همان سند باید بهوضوح نشان دهد که قطعه درخواستی یک پیچ کاملاً مسمار گرهدار ، میلهٔ دوسر است یا پیکربندی دیگری. یک ارجاع به نقشه که صرفاً «پیچ» ذکر کند، ممکن است جزئیات مهمی از عمق گیرش و طول بدنه را بدون پاسخ باقی بگذارد.
هر بولت مطالعه آیتم خطی در برابر فهرست مواد، نه فقط در برابر توصیف پیشفاکتور. قطر، گام، طول اسمی و جفتشدن مهره برای پیچهای برجسته (استاد) باید با نقشه مطابقت داشته باشد. برای یک مسمار گرهدار ، طول دندانهدار مورد نیاز و اینکه آیا دندانهدار بودن کامل عمدی است یا خیر را تأیید کنید. برای یک میلهٔ دوسر ، طول بدنه بدون دندانه و طولهای دندانهدار مشخصشده در هر دو انتها را تأیید کنید. یک پیچ جوشی باید در مسیر بررسی جداگانهای باقی بماند، زیرا نحوه نصب و عملکرد آن با اتصال فشاری متفاوت است بولت مطالعه .
در نهایت، سوابق سختافزاری را به بازبینی خدمات گرمکننده متصل کنید. گواهی برای پیچهای برجسته (استاد) باید نشاندهندهٔ نام مواد مورد نیاز و شناسهٔ عملیات حرارتی باشد. بستهٔ بازبینی برای هر بولت مطالعه همچنین باید شامل اشاره به مهرههای متناظر و هر محدودیتی دربارهٔ پوشش باشد. هنگامی که نقشه نیازمند یک مسمار گرهدار یا میلهٔ دوسر است، آن عبارت را در سوابق بازرسی حفظ کنید تا پرسنل دریافتکننده جایگزینی غیرمجاز انجام ندهند. این انضباط سادهٔ مستندسازی، مونتاژ یکنواخت پیچهای برجسته (استاد) را در طول کارهای توقف و نگهداری بعدی پشتیبانی میکند.
سوالاتی که باید همراه با درخواست پیشنهاد قیمت (RFQ) برای پیچهای مقاوم در برابر حرارت ارسال شوند
درخواست پیشفاکتور روشن و دقیق، به تأمینکنندهٔ پیچومهره کمک میکند تا قیمتگذاری صحیح انجام دهد و نواقص را در اسرع وقت شناسایی کند. درخواست باید شامل درجهٔ ASTM، قطر و طول، استاندارد رزوه، نیازمندیهای مهره، تعداد، گواهیهای مورد نیاز، شمارهٔ نقشه، مقصد و زمان تحویل مورد درخواست باشد. برای کاربردهای حیاتی در شرایط دمای بالا، همچنین دمای طراحی، کاربرد، استاندارد فلنج یا تجهیزات و هر لیست سازندهٔ تأییدشدهٔ مشتری یا نیازمندیهای آزمون تکمیلی را ذکر کنید.
Qingdao Jeekuu Hardware محصولات شرکت Co., Ltd. تأمین سفارشی پیچومهره را در دستهبندیهای پیچ، مهره، پیچحلقهای، واشر و میلهٔ رزوهدار برای کاربردهای صنعتی ارائه میدهد. ارائهٔ جزئیات مهندسی فوق به تأمینکننده امکان میدهد تا درخواست را با مشخصات مستند تطبیق دهد، نه اینکه بر اساس توضیح مختصری از قطعه فرضیهسازی کند. پیچهای برجسته (استاد) با مشخصات فنی درخواستی
نتیجه نهایی
انتخاب پیچهای برجسته (استاد) انتخاب برای استفاده در شرایط مقاوم در برابر گرما، تصمیمی مشترک در طراحی است. ابتدا با دمای واقعی فلز و فشار آغاز کنید، درجهٔ مربوطهٔ ASTM و مشخصات پروژه را بهکار ببرید، ردهبندی فشار-دمای فلنگ را بررسی کنید و مجموعهٔ کامل پیچ و مهره را تعریف نمایید. هنگامی که شرایط کاری دورهای، خورنده یا نزدیک به حد مجاز ماده باشد، پیش از سفارش، اجازهٔ مهندس مسئول را دریافت کنید. این فرآیند، انتخاب پیچحلقهای یا پیچ دوسر را قابلپیگیریتر و مناسبتر برای کاربرد مورد نظر میسازد.

