 EN

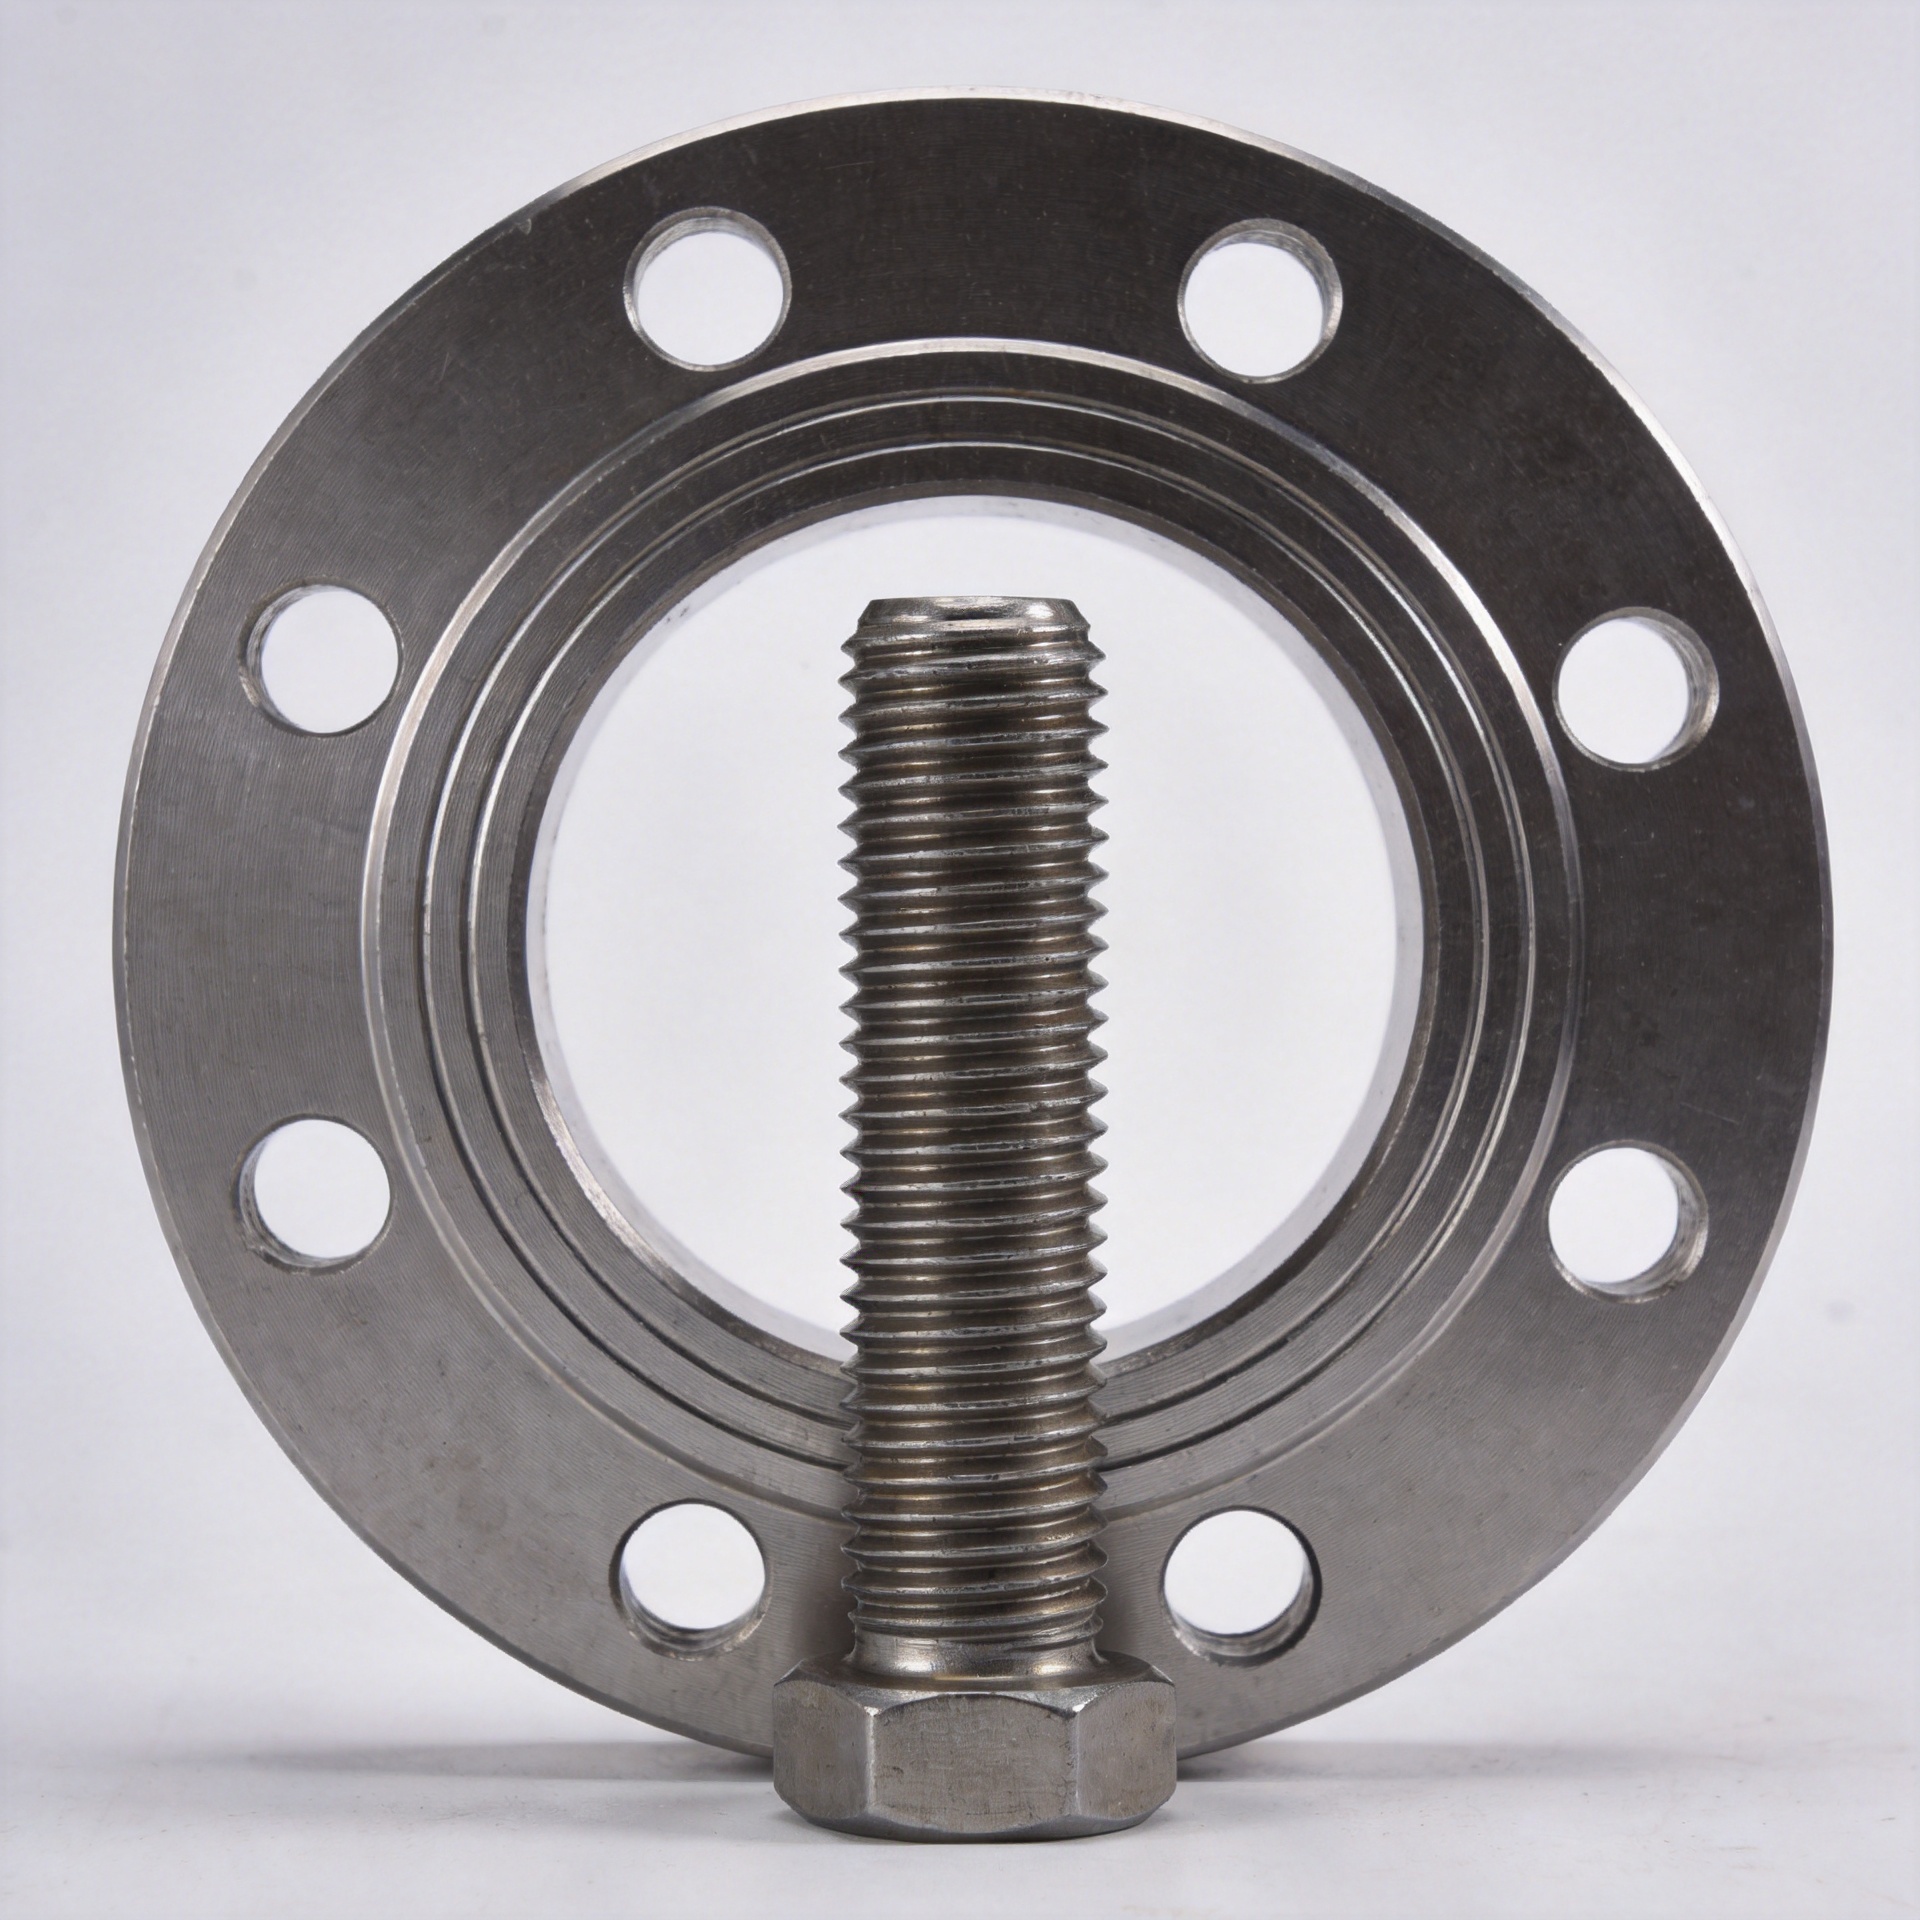
耐熱用途におけるスタッドボルトの等級選定について理解する
フランジ接合部が高温になる場合、選定の際には スタッド 常温での最高強度を選ぶことが最善とは限りません。接合部は、熱膨張、高温における強度変化、内圧負荷、および設置時の締結方法といった諸条件において、十分なクリンプ荷重を維持する必要があります。産業用ファスナーを調達する購買担当者およびエンジニアにとって、実用的な選定プロセスは、使用条件(サービス・エンベロープ)から始まり、材質・寸法・トレーサビリティが明確に記録された製品で終えます。
Aスタッドボルト 再組み立てや保守作業が頻繁に行われる接合部(例:配管フランジ、バルブ、圧力容器カバー、熱交換器接続部など)で広く採用されています。適切な規格(グレード)は、単体ではなく、フランジ材質・ナット規格・ガスケット・ボルト長さ・締結方法・使用温度といった要素が相互に関係する「システム」の一部です。
まず実際の使用条件から始めましょう
グレードを比較する前に、公称設計温度に頼るのではなく、実際の運転条件を明記してください。通常および最大の金属温度、圧力、流体の化学組成、周囲雰囲気、異常運転サイクル、フランジクラス、継手形状、および適用される設計規格を記録します。加熱された継手では、断熱材の隙間付近、炉壁、蒸気トラシング部、または周期的な起動領域などにおいて、金属温度がプロセス流体温度と異なる場合があります。
この違いは重要です。なぜなら、 スタッド また、周囲の構成部品は同じ割合で膨張しません。温度が上昇すると、ボルトの初期締付け力(プレロード)が変化し、繰り返される加熱・冷却サイクルによってガスケットの応力および緩み特性がさらに影響を受けます。したがって、材質グレードの選定には、室温における引張強さの単純比較ではなく、温度依存性を考慮した設計検討が必要です。
材質グレードの検討にあたっては、ASTM A193を出発点とします
圧力保持機器において、ASTM A193は、高温・高圧または特殊用途に使用される合金鋼およびステンレス鋼製ボルトの基準仕様として広く採用されています。この規格では材質等級および熱処理条件が規定されていますが、最終的な選定は、プロジェクト仕様書および適用される継手設計規則を満たす必要があります。
一般的な議論では、B7、B16、B8、B8Mの各等級が比較されることが多くあります。これらはそれぞれ異なる母材と使用目的に基づいています。以下の表は、選定の際の参考資料であり、承認済みデータシートや規格に基づく計算の代用にはなりません。
| グレードファミリー | 一般的な選定理由 | 発行前に確認すべき事項 |
|---|---|---|
| A193 B7 | 中程度の高温環境下における一般高圧用途でよく採用される合金鋼製ボルトです。 | 使用温度範囲、硫化水素環境(サワー・サービス)への制限(該当する場合)、ナットとの組み合わせ、表面処理(コーティング)、およびプロジェクトの個別要件。 |
| A193 B16 | より厳しい高温作業条件に用いられることが多い、クロム・モリブデン・バナジウム系合金鋼です。 | 適用可能な温度範囲、実際の設計応力、焼なまし要件、およびフランジシステムとの適合性。 |
| A193 B8/B8M | 腐食耐性が選択要因となる場合に用いられるオーステナイト系ステンレス鋼。B8Mは316系の化学組成と関連付けられる。 | 高温強度、塩化物暴露、ガリング防止、ナットの等級、および設計規格で許容される応力値。 |
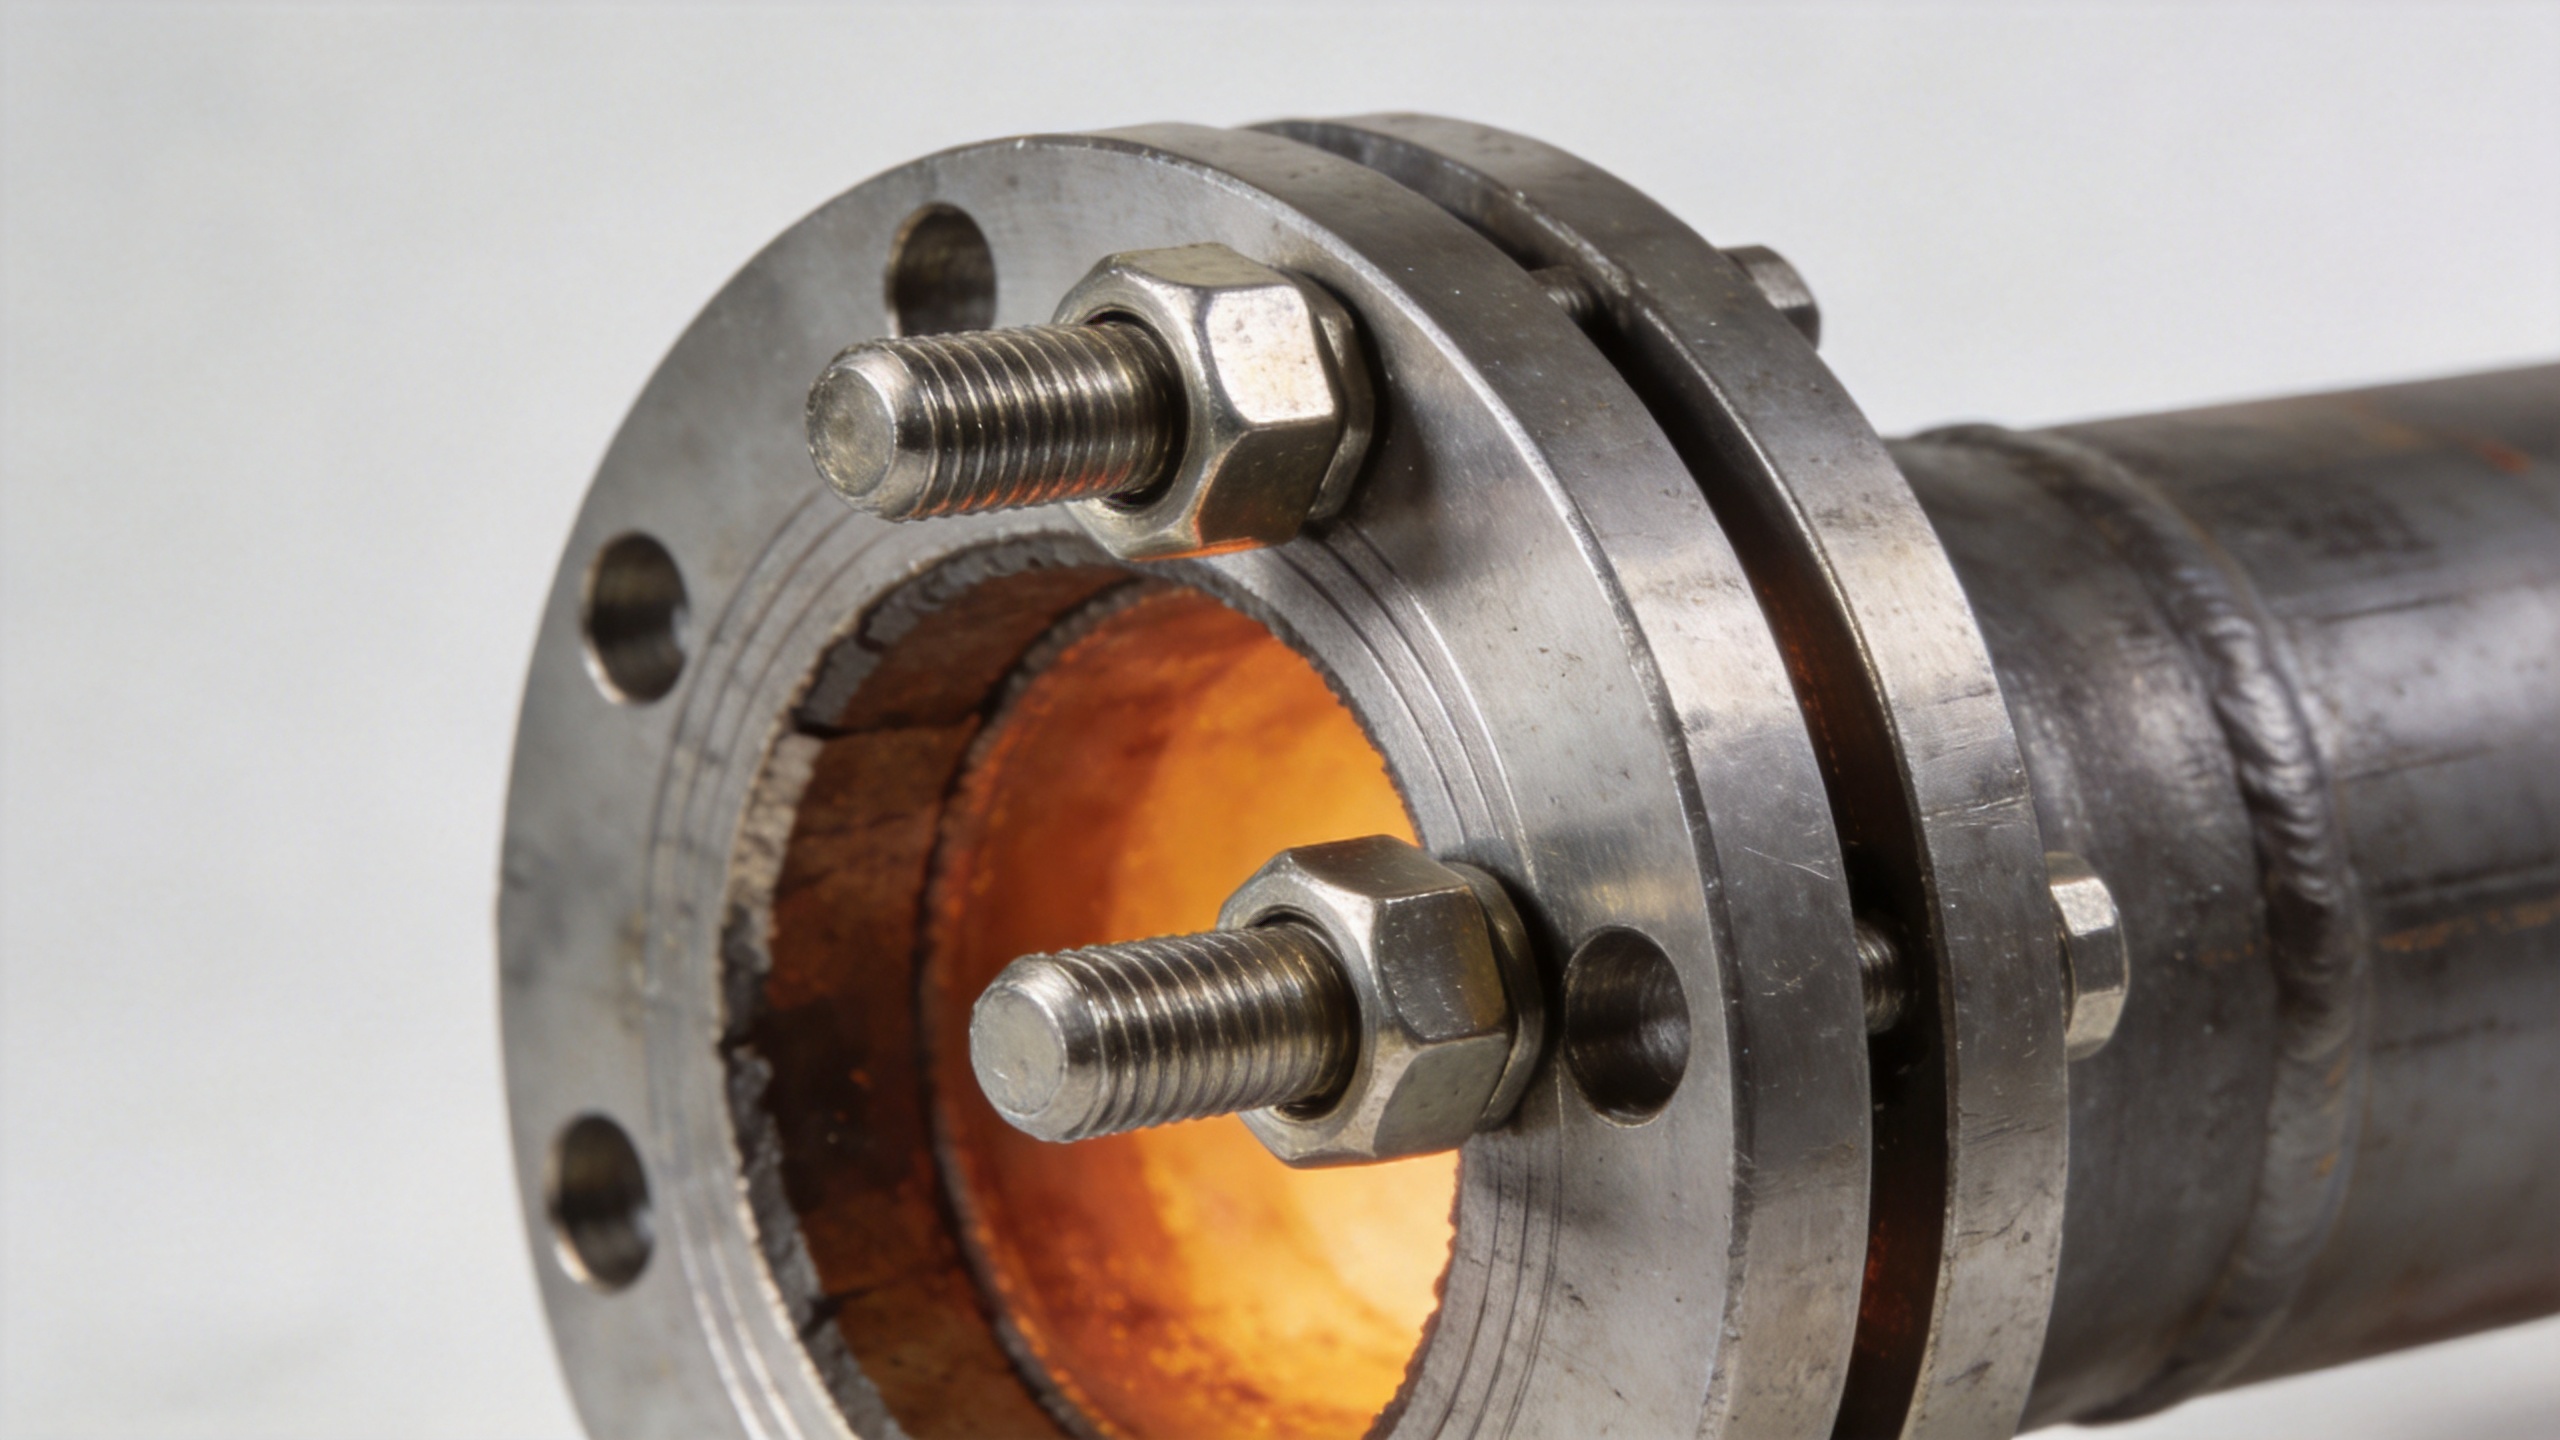
有効な指針として、材質名を単純に温度限界と見なさないことが挙げられる。技術資料では、B16が高温用途(概ね751–1100°Fの範囲)に使用されることをよく説明しているが、この文脈は一律の温度上限を認めるものではない。 スタッド 直径、熱処理、設計応力、使用環境、フランジのクラス、および顧客仕様によって、許容される材質の選定は変化する。
ボルトだけでなく、継手全体を確認すること
多くのフランジ材質グループでは、温度が上昇すると圧力-温度定格が低下します。つまり、高温特性に適したボルトの強度等級を選んだからといって、組み立てられた継手が所定の圧力条件下で使用可能であるとは限りません。最大金属温度におけるフランジ規格および材質グループを確認し、選定した スタッドボルト ボルト、ナット、ガスケット、および締め付け手順が当該定格に適合していることを確認してください。
調達審査のため、発注前にエンジニアリングチームに以下の情報を依頼してください:
- 設計温度および最大運転温度(温度変動の範囲とサイクル頻度を含む)
- フランジ規格、クラス、材質グループ、公称径、およびフランジ面形状
- 必要なASTM規格のボルト等級、ナット等級、コーティングまたは表面状態、および硬度制限の有無
- ねじ形状、直径、全長、必要なねじ部長さ、および全長ねじ切りの要否
- 制御された締め付け方法、目標予緊力、潤滑条件の仮定、および検証要件
- 材料証明書、熱処理番号のトレーサビリティ、およびプロジェクトで定められた追加試験。
締結部品の形状を組立仕様に合わせる
依頼文で用いられる語は、異なる部品を指す場合があります。「 ねじ付きスタッド 」は、全長がねじ切りされた棒状の締結部品を意味することがありますが、「 両端スタッド 」は通常、両端にねじ部を持ち、その間にねじのない軸部(ボディ部)がある構造です。フランジ継手では、指定された幾何形状がグリップ長、ねじの噛み合い長さ、ナットの位置、および荷重の伝達・分散方法に影響を与えます。公称径が一致するという理由だけで、一方の形状を他方に置き換えてはなりません。
A溶接スタッド 」は、異なる取付方法を目的としており、圧着継手用ボルトの代用と見なしてはなりません。溶接プロセス、母材との適合性、および取付部品の機能については、それぞれ独立して検討する必要があります。耐熱用途では、図面および部品表(BOM)において、締結部品の形状を非公式な記述に頼らず、明示的に規定する必要があります。
腐食、酸化、および取付リスクを総合的に評価する
熱は単独で問題となることはめったにありません。プロセス流体によって腐食が生じる可能性があり、また周囲の大気環境によって酸化や大気腐食が引き起こされる場合があります。ステンレス鋼は スタッド 腐食耐性が重要視される場合に検討対象となりますが、ステンレス鋼の各グレードにおいても、高温下での許容応力や組立時のガリング(かじり)への配慮が必要です。合金鋼のグレードでは、設置前の表面状態を管理するために、指定されたコーティングや制御された保管・取扱いが求められることがあります。
締結作業そのものが、接合部トラブルの隠れた原因となることがあります。異なるナットの混用、ねじ込み深さの不足、潤滑剤の不均一な塗布、ねじ山の損傷、あるいは摩擦を考慮しないトルクのみによる締め付けなどは、軸力(プレロード)のばらつきを招きます。ナットのグレードが指定されたボルトのグレードと適合していることを確認し、必要な試験証明書には両部品が明記されている必要があります。材質証明書は納入された材料の内容を保証するものであり、適切な接合部設計や締め付け計算の代わりにはなりません。
実用的なグレード選定の手順
- 荷重条件を定義する。 圧力、温度、サイクル数、使用環境、および適用される規格を明記する。
- フランジ系を検証する。 最大金属温度における圧力・温度定格および承認済み継手設計を確認する。
- 材質グループをスクリーニングする。 ASTM A193の各材質オプションを、プロジェクト仕様書、腐食メカニズム、高温設計要件と照合して比較する。
- 完全な継手組立品を仕様化する。 以下の項目を明記する: スタッドボルト 材質、ナット、寸法、ねじ形状、コーティング、試験、トレーサビリティ要件。
- 施工管理を行う。 文書化された締め付け手順に従い、重要継手については検査記録を保存する。
スタッドボルトの提出資料のレビュー方法
製造元が提出した資料を、調達仕様書と照合するための管理された比較基準として活用します。 スタッド の場合、提出資料にはASTM規格等級、熱処理方法、サイズ、ねじ形状、全長、ナットの等級、およびトレーサビリティ経路を明記する必要があります。また、同資料において、要求部品が完全に ねじ付きスタッド が特徴です。 両端スタッド であるか、あるいは他の構成であるかも明確に示す必要があります。「ボルト」とだけ記載された図面指示では、ねじ部の噛み合い長さや本体長などの重要な仕様が未定義のまま残ってしまう可能性があります。
各「 スタッドボルト は、見積書の記述だけでなく、部品明細表(BOM)上の対応する品目とも照合する必要があります。直径、ピッチ、公称長さ、および組み合わせるナットの仕様は、図面と一致しなければなりません。 スタッド については、図面と一致することを確認します。 ねじ付きスタッド の場合には、必要なねじ部長さおよび全長ねじ切りが意図的なものであるかどうかを確認します。 両端スタッド の場合には、ねじを切らない本体部の長さおよび両端の指定ねじ部長さを確認します。 溶接スタッド は、その取付方法および機能が圧力継手とは異なるため、別個のレビュー工程で扱う必要があります。 スタッドボルト .
最後に、ハードウェア記録を加熱サービス審査に紐付けます。 スタッド 証明書には、必要な材質指定および熱処理識別番号を明記する必要があります。また、すべての スタッドボルト に関する審査パッケージには、対応するナットおよびコーティング制限も明記する必要があります。図面で ねじ付きスタッド または 両端スタッド が指定されている場合は、検査記録にも同様の表記をそのまま残し、受入担当者が代替品に置き換えないよう配慮します。こうした基本的な文書管理の徹底により、停止作業時およびその後の保守作業における スタッド の確実な組立が可能になります。
耐熱ボルトのRFQ(見積依頼)に添付すべき質問事項
明確なRFQ(資材調達依頼書)は、ファスナー供給業者が適切な仕様を正確に見積もり、課題を早期に特定するうえで重要です。ASTM規格等級、直径および長さ、ねじ規格、ナットの要件、数量、必要な証明書、図面番号、納入先、および希望納期を必ず記載してください。高温用途など特に重要な用途の場合は、設計温度、使用目的、フランジまたは機器の規格、顧客が承認したメーカー一覧、および追加試験の要否も併記してください。
青島ジェクー・ハードウェア 製品一覧 株式会社は、産業用分野向けにボルト、ナット、ネジ、ワッシャー、ねじ付き棒などのカスタムファスナー調達をサポートしています。上記の技術情報をご提供いただくことで、サプライヤーは簡略化された部品名称から推測するのではなく、 スタッド 明文化された仕様と正確に照合することが可能になります。
最終的な結論
選択する スタッド 耐熱用途における選定は、フランジとボルトの共同設計による判断事項です。まず実際の金属温度および圧力をもとに、適用されるASTM規格およびプロジェクト仕様を確認し、フランジの圧力・温度定格を検証したうえで、ナット・ボルト全組立品を明確に定義します。使用条件が周期的負荷、腐食性環境、あるいは材料限界に近い場合については、発注前に責任技術者の承認を得てください。この手順により、タップドスタッドまたは両端ねじ付きスタッドの選定がよりトレーサブルかつ当該用途に適切なものとなります。

