 EN

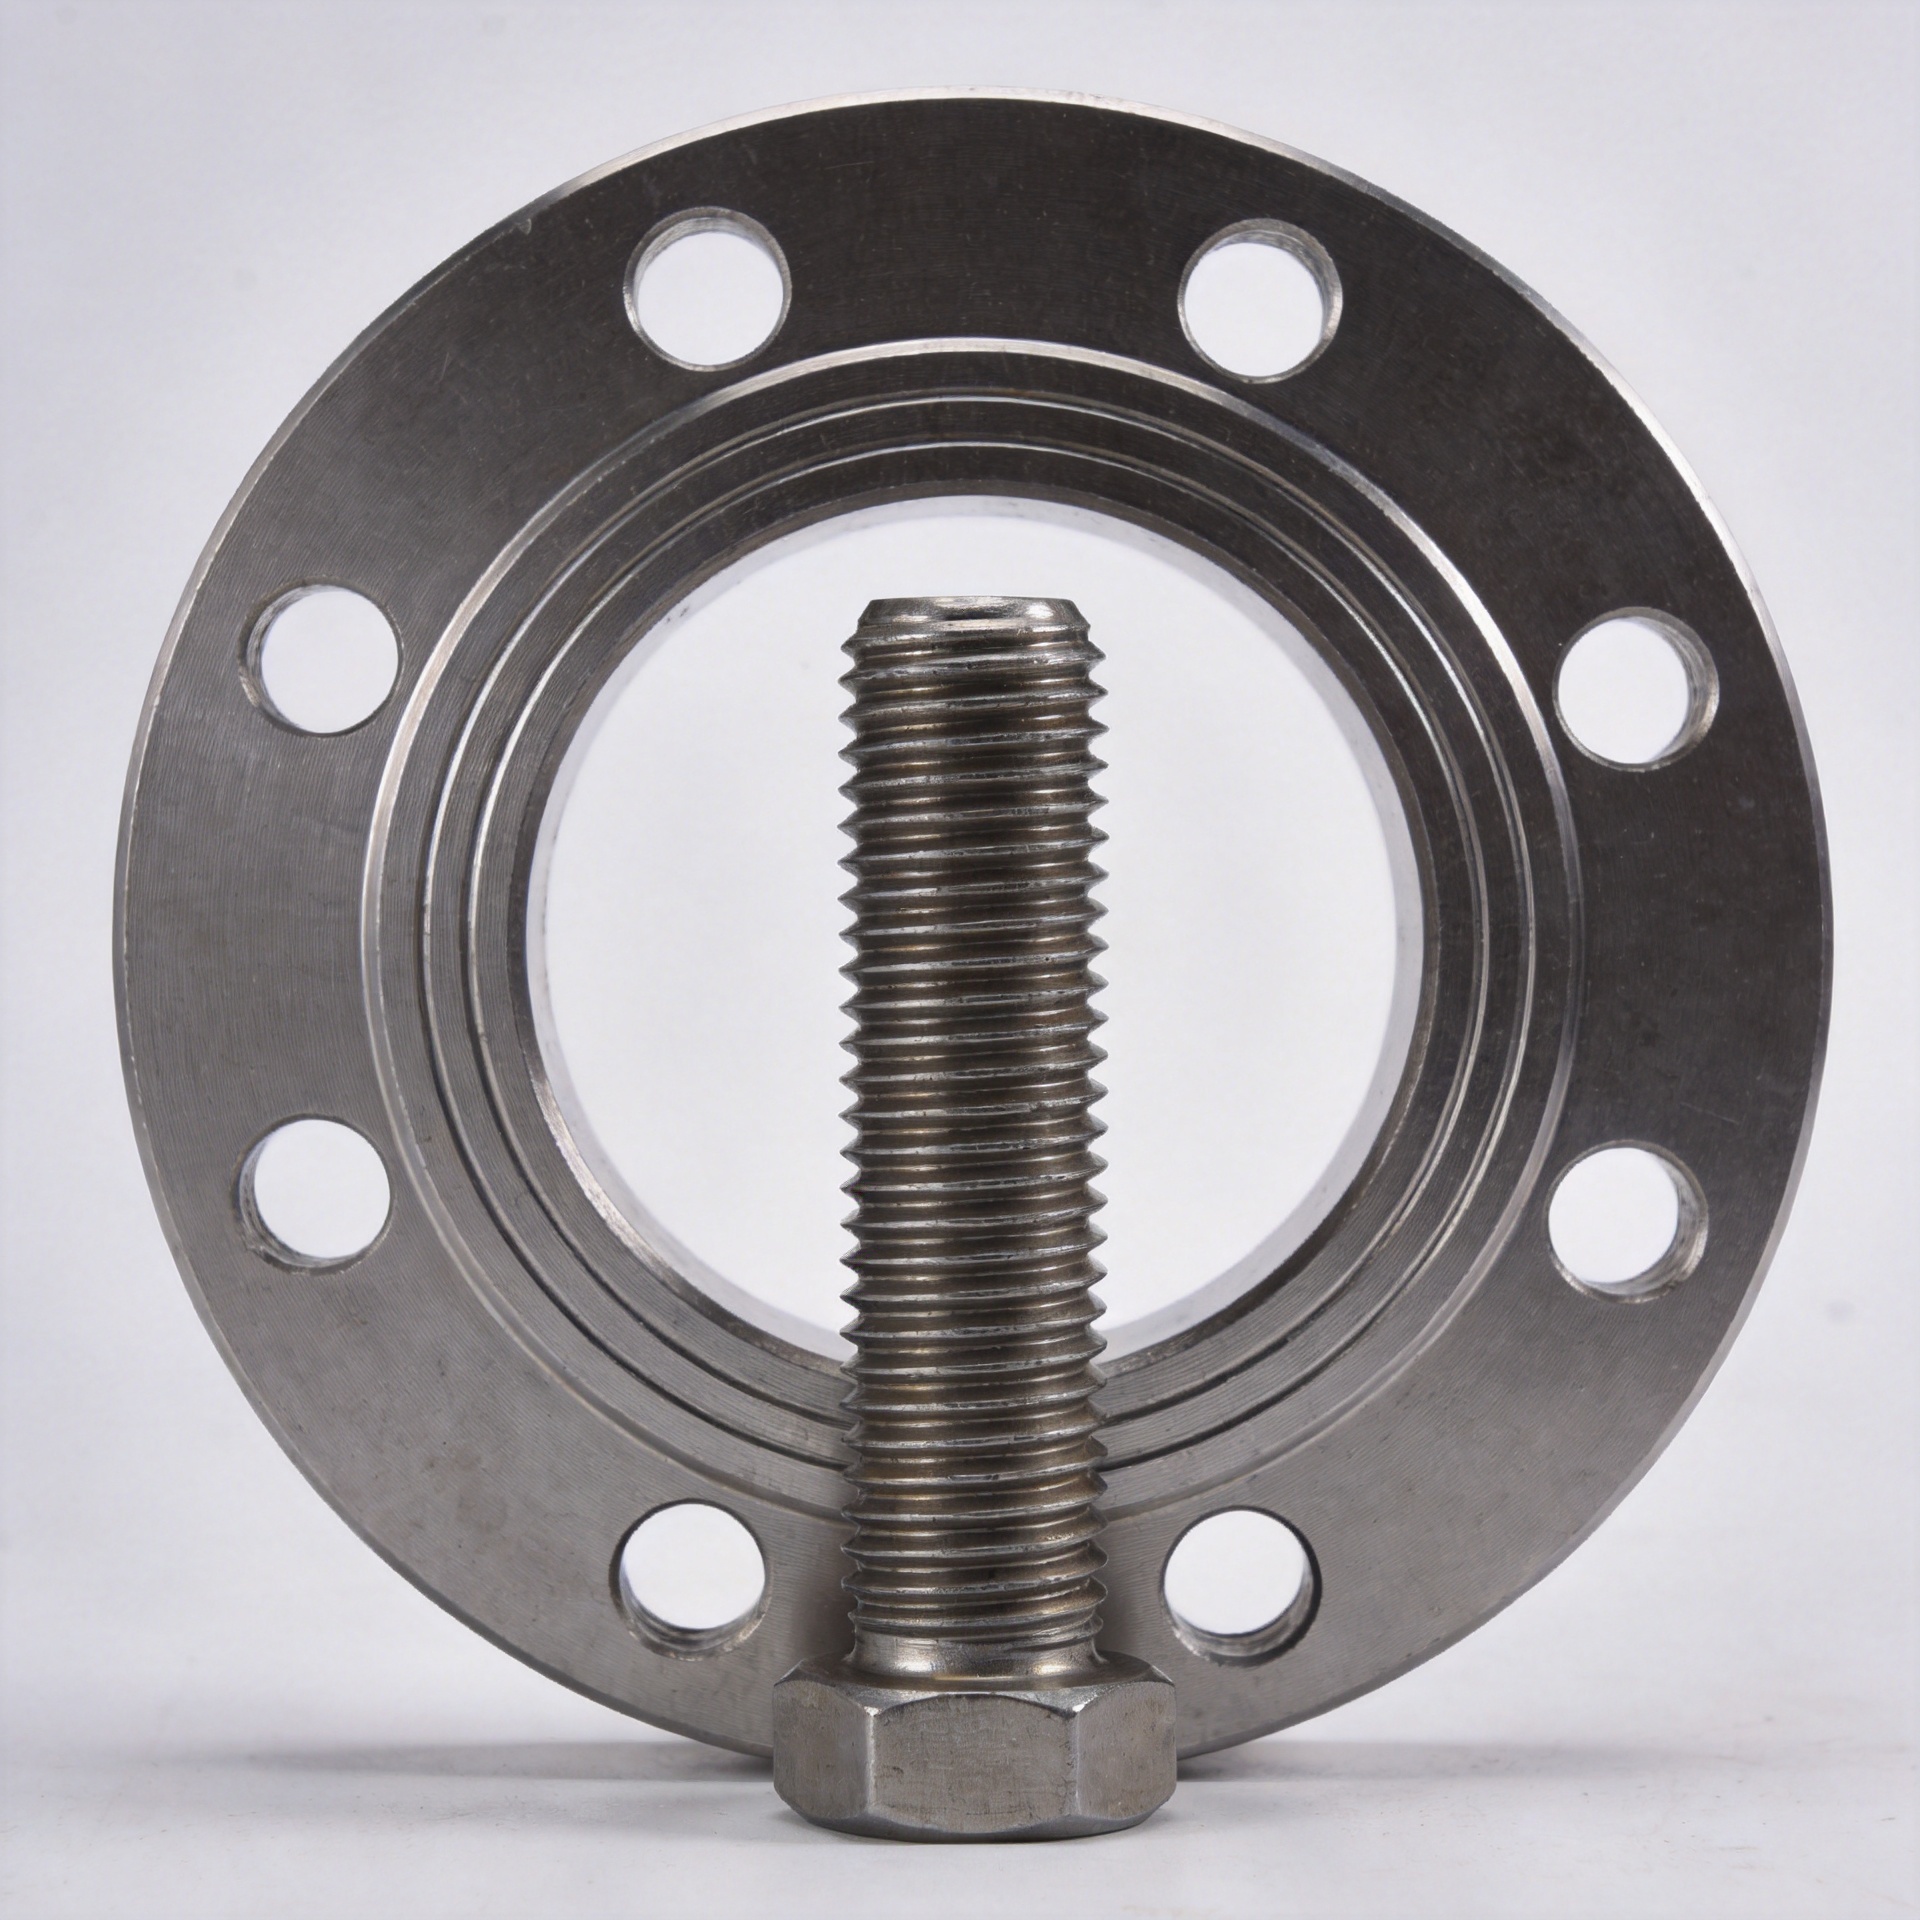
การเข้าใจหลักเกณฑ์การเลือกเกรดสตั๊ดโบลต์สำหรับการใช้งานที่ทนความร้อน
เมื่อข้อต่อแบบฟลานจ์ทำงานที่อุณหภูมิสูง การเลือก สตัด ไม่ใช่เพียงการเลือกวัสดุที่มีความแข็งแรงสูงสุดที่อุณหภูมิห้องเท่านั้น ข้อต่อจำเป็นต้องรักษาแรงยึดแน่นไว้ได้แม้ภายใต้ผลกระทบจาก การขยายตัวเนื่องจากความร้อน การเปลี่ยนแปลงความแข็งแรงที่อุณหภูมิสูง แรงดันที่กระทำ และวิธีการติดตั้งที่ใช้จริง สำหรับผู้ซื้อและวิศวกรที่จัดหาสกรูอุตสาหกรรม การเลือกอย่างมีประสิทธิภาพควรเริ่มต้นจากการวิเคราะห์ขอบเขตการใช้งานจริง และลงเอยด้วยการระบุวัสดุ ขนาด และระบบการติดตามที่สามารถตรวจสอบย้อนกลับได้อย่างชัดเจน
เอ stud bolt มักใช้ในกรณีที่ข้อต่ออาจต้องมีการประกอบและบำรุงรักษาซ้ำๆ เช่น ข้อต่อฟลานจ์ท่อ วาล์ว ฝาครอบภาชนะทนความดัน หรือข้อต่อของเครื่องแลกเปลี่ยนความร้อน การเลือกเกรดที่เหมาะสมเป็นส่วนหนึ่งของระบบทั้งหมด ซึ่งรวมถึงวัสดุของฟลานจ์ เกรดของนัต แผ่นรอง (gasket) ความยาวของโบลต์ วิธีการขันให้แน่น และอุณหภูมิในการใช้งาน ล้วนมีผลต่อผลลัพธ์สุดท้าย
เริ่มต้นด้วยเงื่อนไขการใช้งานจริง
ก่อนเปรียบเทียบเกรด ให้บันทึกข้อมูลการปฏิบัติการแทนที่จะพึ่งพาอุณหภูมิออกแบบตามชื่อ บันทึกอุณหภูมิโลหะปกติและสูงสุด ความดัน เคมีของของไหล บรรยากาศภายนอก รอบการทำงานผิดปกติ ชั้นฟลังจ์ รูปทรงเรขาคณิตของข้อต่อ และรหัสการออกแบบที่ต้องการ ข้อต่อที่ถูกให้ความร้อนอาจมีอุณหภูมิโลหะที่แตกต่างจากอุณหภูมิของของไหลกระบวนการ โดยเฉพาะใกล้ช่องว่างฉนวน ผนังเตาเผา การให้ความร้อนด้วยไอน้ำ หรือโซนเริ่มต้นแบบไซเคิล
ความแตกต่างนี้มีความสำคัญเพราะ สตัด และชิ้นส่วนรอบข้างไม่ขยายตัวในอัตราเดียวกัน เมื่ออุณหภูมิสูงขึ้น แรงดันเริ่มต้นอาจเปลี่ยนแปลงได้ รอบการให้ความร้อนและทำให้เย็นซ้ำๆ อาจส่งผลต่อความเครียดของปะเก็นและพฤติกรรมการคลายตัวเพิ่มเติม ดังนั้นการตัดสินใจเลือกเกรดจึงจำเป็นต้องมีการตรวจสอบการออกแบบที่ขึ้นอยู่กับอุณหภูมิ ไม่ใช่การเปรียบเทียบความแข็งแรงดึงที่อุณหภูมิห้อง
ใช้ ASTM A193 เป็นจุดเริ่มต้นสำหรับการเลือกเกรดวัสดุ
สำหรับอุปกรณ์ที่รับแรงดัน ข้อกำหนด ASTM A193 ถูกใช้กันอย่างแพร่หลายเป็นข้อกำหนดพื้นฐานสำหรับสกรูทำจากเหล็กกล้าผสมและสแตนเลสที่ออกแบบมาเพื่อใช้งานภายใต้อุณหภูมิสูง ความดันสูง หรือวัตถุประสงค์พิเศษ โดยข้อกำหนดนี้ระบุเกรดวัสดุและข้อกำหนดการอบร้อน แต่การเลือกสุดท้ายยังต้องสอดคล้องกับข้อกำหนดของโครงการและกฎเกณฑ์การออกแบบข้อต่อที่บังคับใช้
โดยทั่วไป มักมีการเปรียบเทียบเกรด B7, B16, B8 และ B8M ซึ่งแต่ละเกรดมีพื้นฐานวัสดุและเหตุผลในการใช้งานที่แตกต่างกัน ตารางด้านล่างจัดทำขึ้นเพื่อช่วยในการคัดกรองเบื้องต้นเท่านั้น ไม่สามารถแทนที่แผ่นข้อมูลที่ได้รับการรับรองหรือการคำนวณตามรหัสมาตรฐานได้
| ตระกูลเกรด | เหตุผลทั่วไปในการเลือก | คำถามที่ต้องตรวจสอบก่อนปล่อยออก |
|---|---|---|
| A193 B7 | สกรูทำจากเหล็กกล้าผสม มักพิจารณาใช้สำหรับงานความดันสูงทั่วไปที่อุณหภูมิสูงปานกลาง | ขีดจำกัดอุณหภูมิ ข้อจำกัดการใช้งานในสภาพแวดล้อมที่มีไฮโดรเจนซัลไฟด์ (sour service) กรณีที่มีผลบังคับใช้ การจับคู่กับน็อต การเคลือบผิว และข้อกำหนดเฉพาะของโครงการ |
| A193 B16 | เหล็กกล้าผสมโครเมียม-โมลิบดีนัม-วาเนเดียม มักระบุไว้สำหรับงานที่ต้องรับอุณหภูมิสูงกว่าปกติซึ่งมีความเข้มงวดมากขึ้น | ช่วงอุณหภูมิที่ใช้งานได้ ความเค้นในการออกแบบจริง ข้อกำหนดการอบอ่อน และความเข้ากันได้กับระบบหน้าแปลน |
| A193 B8 / B8M | ตัวเลือกสแตนเลสออสเทนนิติก ซึ่งความต้านทานการกัดกร่อนอาจเป็นปัจจัยหลักในการเลือกใช้; B8M สอดคล้องกับองค์ประกอบแบบเกรด 316 | ความแข็งแรงที่อุณหภูมิสูง การสัมผัสกับคลอไรด์ การควบคุมการยึดติดกันของเกลียว (galling) ระดับของนัต และค่าความเค้นที่ยอมรับได้ตามรหัสการออกแบบ |
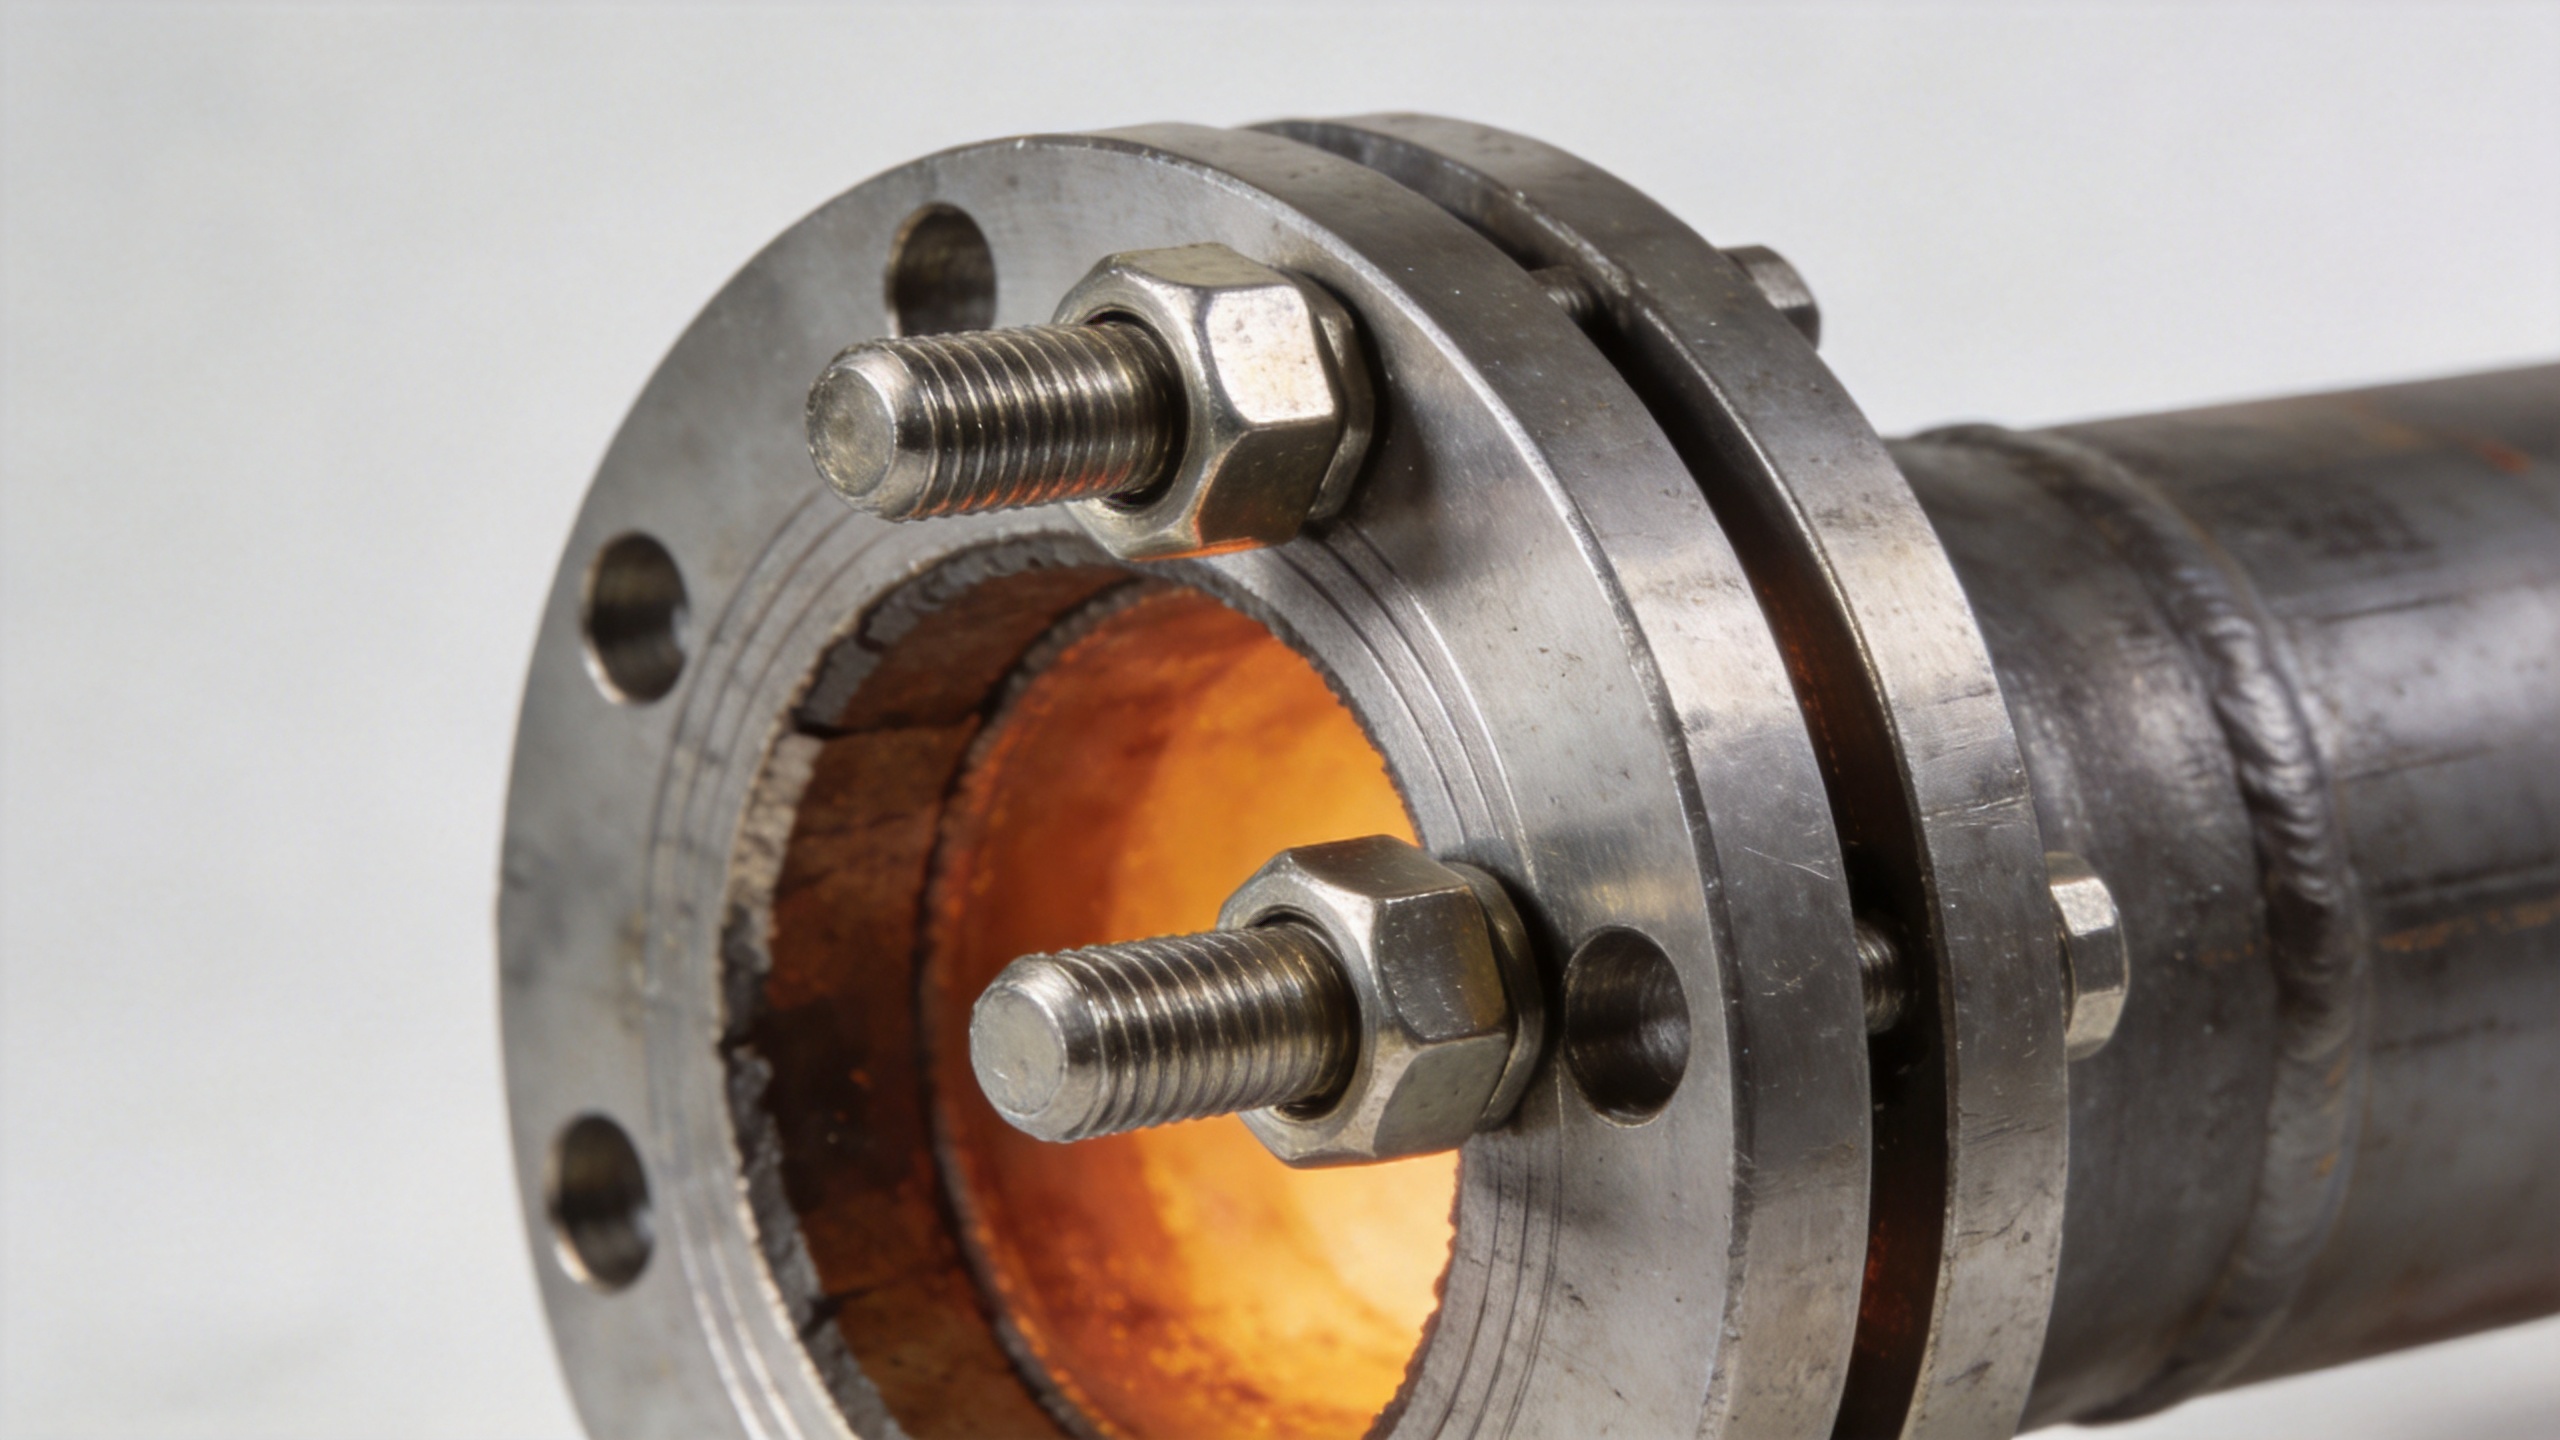
กฎที่มีประโยชน์ประการหนึ่งคือ อย่าตีความชื่อเกรดเป็นค่าจำกัดอุณหภูมิโดยตรง แหล่งอ้างอิงทางเทคนิคมักอธิบายมาตรฐาน B16 สตัด สำหรับการใช้งานที่อุณหภูมิสูง รวมถึงการใช้งานในช่วงอุณหภูมิประมาณ 751–1100°F แต่บริบทดังกล่าวไม่ได้ให้สิทธิ์ในการกำหนดขีดจำกัดทั่วไป ทั้งเส้นผ่านศูนย์กลาง การอบร้อน การรักษาความเค้นในการออกแบบ สภาพแวดล้อม ระดับของหน้าแปลน และข้อกำหนดเฉพาะของลูกค้า ล้วนสามารถเปลี่ยนแปลงการเลือกที่ได้รับอนุญาต
ตรวจสอบข้อต่อ ไม่ใช่แค่สลักเกลียว
ค่าการรับแรงดัน-อุณหภูมิจะลดลงเมื่ออุณหภูมิสูงขึ้น สำหรับกลุ่มวัสดุฟลานจ์หลายชนิด ซึ่งหมายความว่าเกรดของโบลต์ที่มีสมบัติทนอุณหภูมิสูงเพียงพอไม่ได้ทำให้ข้อต่อที่ประกอบเสร็จแล้วเหมาะสมกับแรงดันที่ตั้งใจใช้งานโดยอัตโนมัติ stud bolt โบลต์ นัต กัสเก็ต และวิธีการขันให้แน่น ต้องสอดคล้องกับค่าการรับแรงดันนั้น
ในการทบทวนการจัดซื้อ ให้ขอข้อมูลต่อไปนี้จากทีมวิศวกรรมก่อนออกใบสั่งซื้อ:
- อุณหภูมิในการออกแบบและอุณหภูมิสูงสุดขณะใช้งานจริง รวมถึงช่วงอุณหภูมิที่อาจสูงขึ้นชั่วคราวและความถี่ของการเปลี่ยนแปลงอุณหภูมิ
- มาตรฐานฟลานจ์ ระดับความดัน (class) กลุ่มวัสดุ ขนาดชื่อเรียก (nominal size) และผิวหน้าของฟลานจ์
- เกรด ASTM ที่ต้องการ เกรดนัต ประเภทการเคลือบหรือสภาพผิว และข้อจำกัดใด ๆ ที่เกี่ยวข้องกับความแข็ง
- รูปแบบเกลียว เส้นผ่านศูนย์กลาง ความยาวรวม ความยาวเกลียวที่ต้องการ และการระบุว่าจำเป็นต้องมีเกลียวตลอดความยาวหรือไม่
- วิธีการขันให้แน่นแบบควบคุม แรงดึงเป้าหมาย สมมุติฐานเกี่ยวกับการหล่อลื่น และข้อกำหนดในการตรวจสอบยืนยัน
- ใบรับรองวัสดุ การติดตามเลขที่ความร้อน และการทดสอบเพิ่มเติมใด ๆ ที่ระบุไว้โดยโครงการ
จับคู่รูปทรงของสกรูให้ตรงกับชิ้นส่วนที่ประกอบ
คำที่ใช้ในคำขออาจอธิบายชิ้นส่วนที่ต่างกันได้ ตัวอย่างเช่น สตั๊ดเกลียว อาจหมายถึงสกรูแบบแท่งที่มีเกลียวตลอดทั้งตัว สลักเกลียวแบบปลายคู่ โดยทั่วไปจะมีเกลียวที่ปลายทั้งสองข้าง โดยมีส่วนกลางที่ไม่มีเกลียว สำหรับข้อต่อแบบฟลานจ์ รูปทรงที่ระบุไว้จะส่งผลต่อความยาวของการยึดจับ ความลึกของการขันเกลียว ตำแหน่งของน็อต และวิธีการกระจายแรงในชุดประกอบ ห้ามแทนที่รูปทรงหนึ่งด้วยอีกรูปทรงหนึ่งเพียงเพราะเส้นผ่านศูนย์กลางตามชื่อเรียกตรงกัน
เอ สตั๊ดเชื่อม มีวิธีการติดตั้งที่ต่างออกไป และไม่ควรสมมุติว่าสามารถแทนที่การยึดแบบโบลต์สำหรับข้อต่อภายใต้แรงดันได้ กระบวนการเชื่อม ความเข้ากันได้ของโลหะพื้นฐาน และหน้าที่ของการยึดติด จำเป็นต้องประเมินแยกต่างหาก สำหรับการใช้งานที่ต้องทนความร้อน แบบแปลนและรายการวัสดุควรระบุรูปทรงของสกรูอย่างชัดเจน แทนที่จะอาศัยคำอธิบายแบบไม่เป็นทางการ
ประเมินความเสี่ยงจากสนิม ก๊าซออกซิเดชัน และการติดตั้งร่วมกัน
ความร้อนมักไม่ใช่ปัจจัยเดียวที่ส่งผล ตัวกลางในกระบวนการอาจก่อให้เกิดปัญหาการกัดกร่อน ในขณะที่บรรยากาศภายนอกอาจทำให้เกิดการออกซิเดชันหรือการกัดกร่อนจากบรรยากาศ สแตนเลส สตัด อาจพิจารณาใช้เมื่อต้องการความต้านทานการกัดกร่อน แต่เกรดสแตนเลสแต่ละชนิดก็ยังต้องคำนึงถึงความเค้นที่ยอมรับได้ที่อุณหภูมิสูง และปัญหาการยึดติดกันระหว่างผิว (galling) ขณะประกอบ สำหรับเกรดเหล็กกล้าผสม อาจจำเป็นต้องระบุการเคลือบผิวเฉพาะ หรือควบคุมการจัดเก็บและการจัดการเพื่อรักษาสภาพผิวก่อนติดตั้ง
การติดตั้งอาจเป็นสาเหตุแฝงของปัญหาที่ข้อต่อ ตัวอย่างเช่น การใช้น็อตและแหวนผสมกัน การขันเข้ากันไม่เพียงพอ การใช้หล่อลื่นไม่สม่ำเสมอ เกลียวเสียหาย หรือการขันด้วยแรงบิดเพียงอย่างเดียวโดยไม่คำนึงถึงแรงเสียดทาน ล้วนนำไปสู่แรงดึงเริ่มต้น (preload) ที่ไม่สม่ำเสมอ ควรตรวจสอบให้แน่ใจว่าน็อตมีเกรดที่เข้ากันได้กับโบลต์ที่ระบุไว้ และใบรับรองการทดสอบที่ต้องการระบุรายละเอียดของทั้งสองชิ้นส่วนอย่างชัดเจน ใบรับรองวัสดุสามารถยืนยันสิ่งที่จัดส่งมาได้ แต่ไม่สามารถแทนการคำนวณออกแบบข้อต่อหรือการคำนวณแรงบิดที่ถูกต้องได้
ขั้นตอนการเลือกเกรดอย่างเป็นรูปธรรม
- กำหนดกรณีการรับโหลด บันทึกค่าความดัน อุณหภูมิ จำนวนรอบ สภาพแวดล้อม และมาตรฐานที่เกี่ยวข้อง
- ตรวจสอบระบบฟลานจ์ ตรวจสอบอัตราการรับแรงดัน-อุณหภูมิ และการออกแบบข้อต่อที่ได้รับการรับรองภายใต้อุณหภูมิสูงสุดของวัสดุโลหะ
- คัดกรองกลุ่มเกรดวัสดุ เปรียบเทียบตัวเลือก ASTM A193 กับข้อกำหนดโครงการ กลไกการกัดกร่อน และข้อกำหนดการออกแบบสำหรับอุณหภูมิสูง
- ระบุชุดประกอบทั้งหมด ระบุรายการ stud bolt เกรด นัต ขนาด รูปแบบเกลียว สารเคลือบ การทดสอบ และข้อกำหนดด้านการติดตามย้อนกลับ
- ควบคุมกระบวนการติดตั้ง ใช้ขั้นตอนการขันที่มีเอกสารรองรับ และจัดเก็บบันทึกการตรวจสอบสำหรับข้อต่อที่สำคัญ
วิธีการทบทวนเอกสารส่งมอบสกรูแบบมีหัวเกลียว
ใช้เอกสารส่งมอบจากผู้ผลิตเป็นเกณฑ์เปรียบเทียบที่ควบคุมได้ เทียบกับข้อกำหนดในการสั่งซื้อ สำหรับ สตัด เอกสารส่งมอบควรระบุเกรด ASTM การอบร้อน ขนาด รูปแบบเกลียว ความยาว ระดับของนัต และเส้นทางการติดตามย้อนกลับ บันทึกเดียวกันนี้ควรชี้ชัดว่าชิ้นส่วนที่ร้องขอเป็นสกรูแบบมีหัวเกลียวแบบเต็มรูปแบบ สตั๊ดเกลียว ,สลักเกลียวแบบปลายคู่ หรือรูปแบบอื่น ๆ คำระบุในแบบแปลนที่เขียนเพียงว่า “สกรู” อาจทำให้รายละเอียดสำคัญเกี่ยวกับส่วนที่ขับเคลื่อน (engagement) และความยาวของลำตัวยังไม่ชัดเจน
ตรวจสอบแต่ละชิ้น stud bolt รายการย่อยในรายการวัสดุ (bill of materials) ไม่ใช่เพียงแค่เทียบกับคำอธิบายในใบเสนอราคาเท่านั้น เส้นผ่านศูนย์กลาง ระยะห่างของเกลียว ความยาวเชิงนามธรรม และการจับคู่กับนัตสำหรับ สตัด ต้องสอดคล้องกับแบบแปลน สำหรับ สตั๊ดเกลียว ให้ยืนยันความยาวของส่วนที่มีเกลียวที่ต้องการ และตรวจสอบว่าการเกลียวแบบเต็มความยาวนั้นตั้งใจไว้หรือไม่ สำหรับ สลักเกลียวแบบปลายคู่ ให้ยืนยันความยาวของส่วนลำตัวที่ไม่มีเกลียว และความยาวของส่วนที่มีเกลียวที่ระบุไว้ที่ปลายทั้งสองข้าง ส่วน สตั๊ดเชื่อม ควรอยู่ในกระบวนการทบทวนแยกต่างหาก เนื่องจากการติดตั้งและการทำงานของมันแตกต่างจากข้อต่อที่รับแรงดัน stud bolt .
สุดท้าย ให้เชื่อมบันทึกฮาร์ดแวร์เข้ากับการทบทวนบริการให้ความร้อน เอกสารรับรองสำหรับ สตัด ควรแสดงการระบุวัสดุที่กำหนดไว้และรหัสการให้ความร้อน การชุดเอกสารทบทวนสำหรับทุก stud bolt ยังต้องระบุน็อตที่ตรงกันและข้อจำกัดเกี่ยวกับการเคลือบผิว เมื่อแบบวาดกำหนดให้มี สตั๊ดเกลียว หรือ สลักเกลียวแบบปลายคู่ , ให้คงข้อความนั้นไว้ในบันทึกการตรวจสอบ เพื่อไม่ให้เจ้าหน้าที่รับสินค้าแทนที่ด้วยรูปแบบอื่น การจัดทำเอกสารอย่างเคร่งครัดเช่นนี้จะสนับสนุนการประกอบที่สม่ำเสมอของ สตัด ระหว่างงานหยุดเดินเครื่องและการบำรุงรักษาในภายหลัง
คำถามที่ควรส่งพร้อมใบเสนอราคาสำหรับสตั๊ดทนความร้อน
การขอใบเสนอราคา (RFQ) ที่ชัดเจนจะช่วยให้ผู้จัดจำหน่ายสกรูสามารถเสนอราคาสำหรับรุ่นที่ถูกต้อง และระบุข้อบกพร่องได้ตั้งแต่เนิ่นๆ โปรดระบุเกรด ASTM เส้นผ่านศูนย์กลางและความยาว มาตรฐานเกลียว ความต้องการของนัต ปริมาณใบรับรองที่จำเป็น อ้างอิงแบบแปลน ปลายทาง และระยะเวลาจัดส่งที่ต้องการ สำหรับงานที่ใช้งานในสภาวะร้อนซึ่งมีความสำคัญเป็นพิเศษ โปรดระบุอุณหภูมิในการออกแบบ การใช้งาน มาตรฐานของหน้าแปลนหรืออุปกรณ์ รวมทั้งรายการผู้ผลิตที่ลูกค้าอนุมัติ หรือข้อกำหนดเพิ่มเติมเกี่ยวกับการทดสอบ
Qingdao Jeekuu Hardware ผลิตภัณฑ์ บริษัท จำกัด ให้บริการจัดหาสกรูแบบเฉพาะตามความต้องการ ครอบคลุมสินค้าประเภทโบลต์ นัต สกรู แ Washer และแท่งเกลียว สำหรับการใช้งานเชิงอุตสาหกรรม การให้รายละเอียดวิศวกรรมข้างต้นจะช่วยให้ผู้จัดจำหน่ายสามารถจับคู่สิ่งที่ร้องขอ สตัด เข้ากับข้อกำหนดที่ระบุไว้ในเอกสารอย่างแม่นยำ แทนที่จะต้องคาดเดาจากคำอธิบายชิ้นส่วนที่สั้นเกินไป
สรุปสุดท้าย
การเลือก สตัด การเลือกใช้สกรูแบบมีเกลียวทั้งสองด้านสำหรับงานที่ต้องทนความร้อนเป็นการตัดสินใจร่วมกันระหว่างผู้ออกแบบ ให้เริ่มจากการพิจารณาอุณหภูมิจริงของโลหะและแรงดันที่ใช้งาน แล้วเลือกเกรดวัสดุตามมาตรฐาน ASTM ที่เหมาะสมร่วมกับข้อกำหนดเฉพาะของโครงการ ตรวจสอบอันดับแรงดัน-อุณหภูมิของฟลานจ์ และระบุรายละเอียดของชุดน็อตและสกรูอย่างครบถ้วน หากงานนั้นมีลักษณะเป็นรอบซ้ำ หรือมีสารกัดกร่อน หรือใกล้ขีดจำกัดของสมบัติวัสดุ จำเป็นต้องได้รับการอนุมัติจากวิศวกรผู้รับผิดชอบก่อนสั่งซื้อ กระบวนการนี้ช่วยให้สามารถติดตามที่มาของการเลือกใช้สกรูแบบมีเกลียวทั้งสองด้าน หรือสกรูแบบมีเกลียวปลายเดียวได้อย่างชัดเจน และเหมาะสมกับการใช้งานนั้นๆ มากยิ่งขึ้น

