 EN

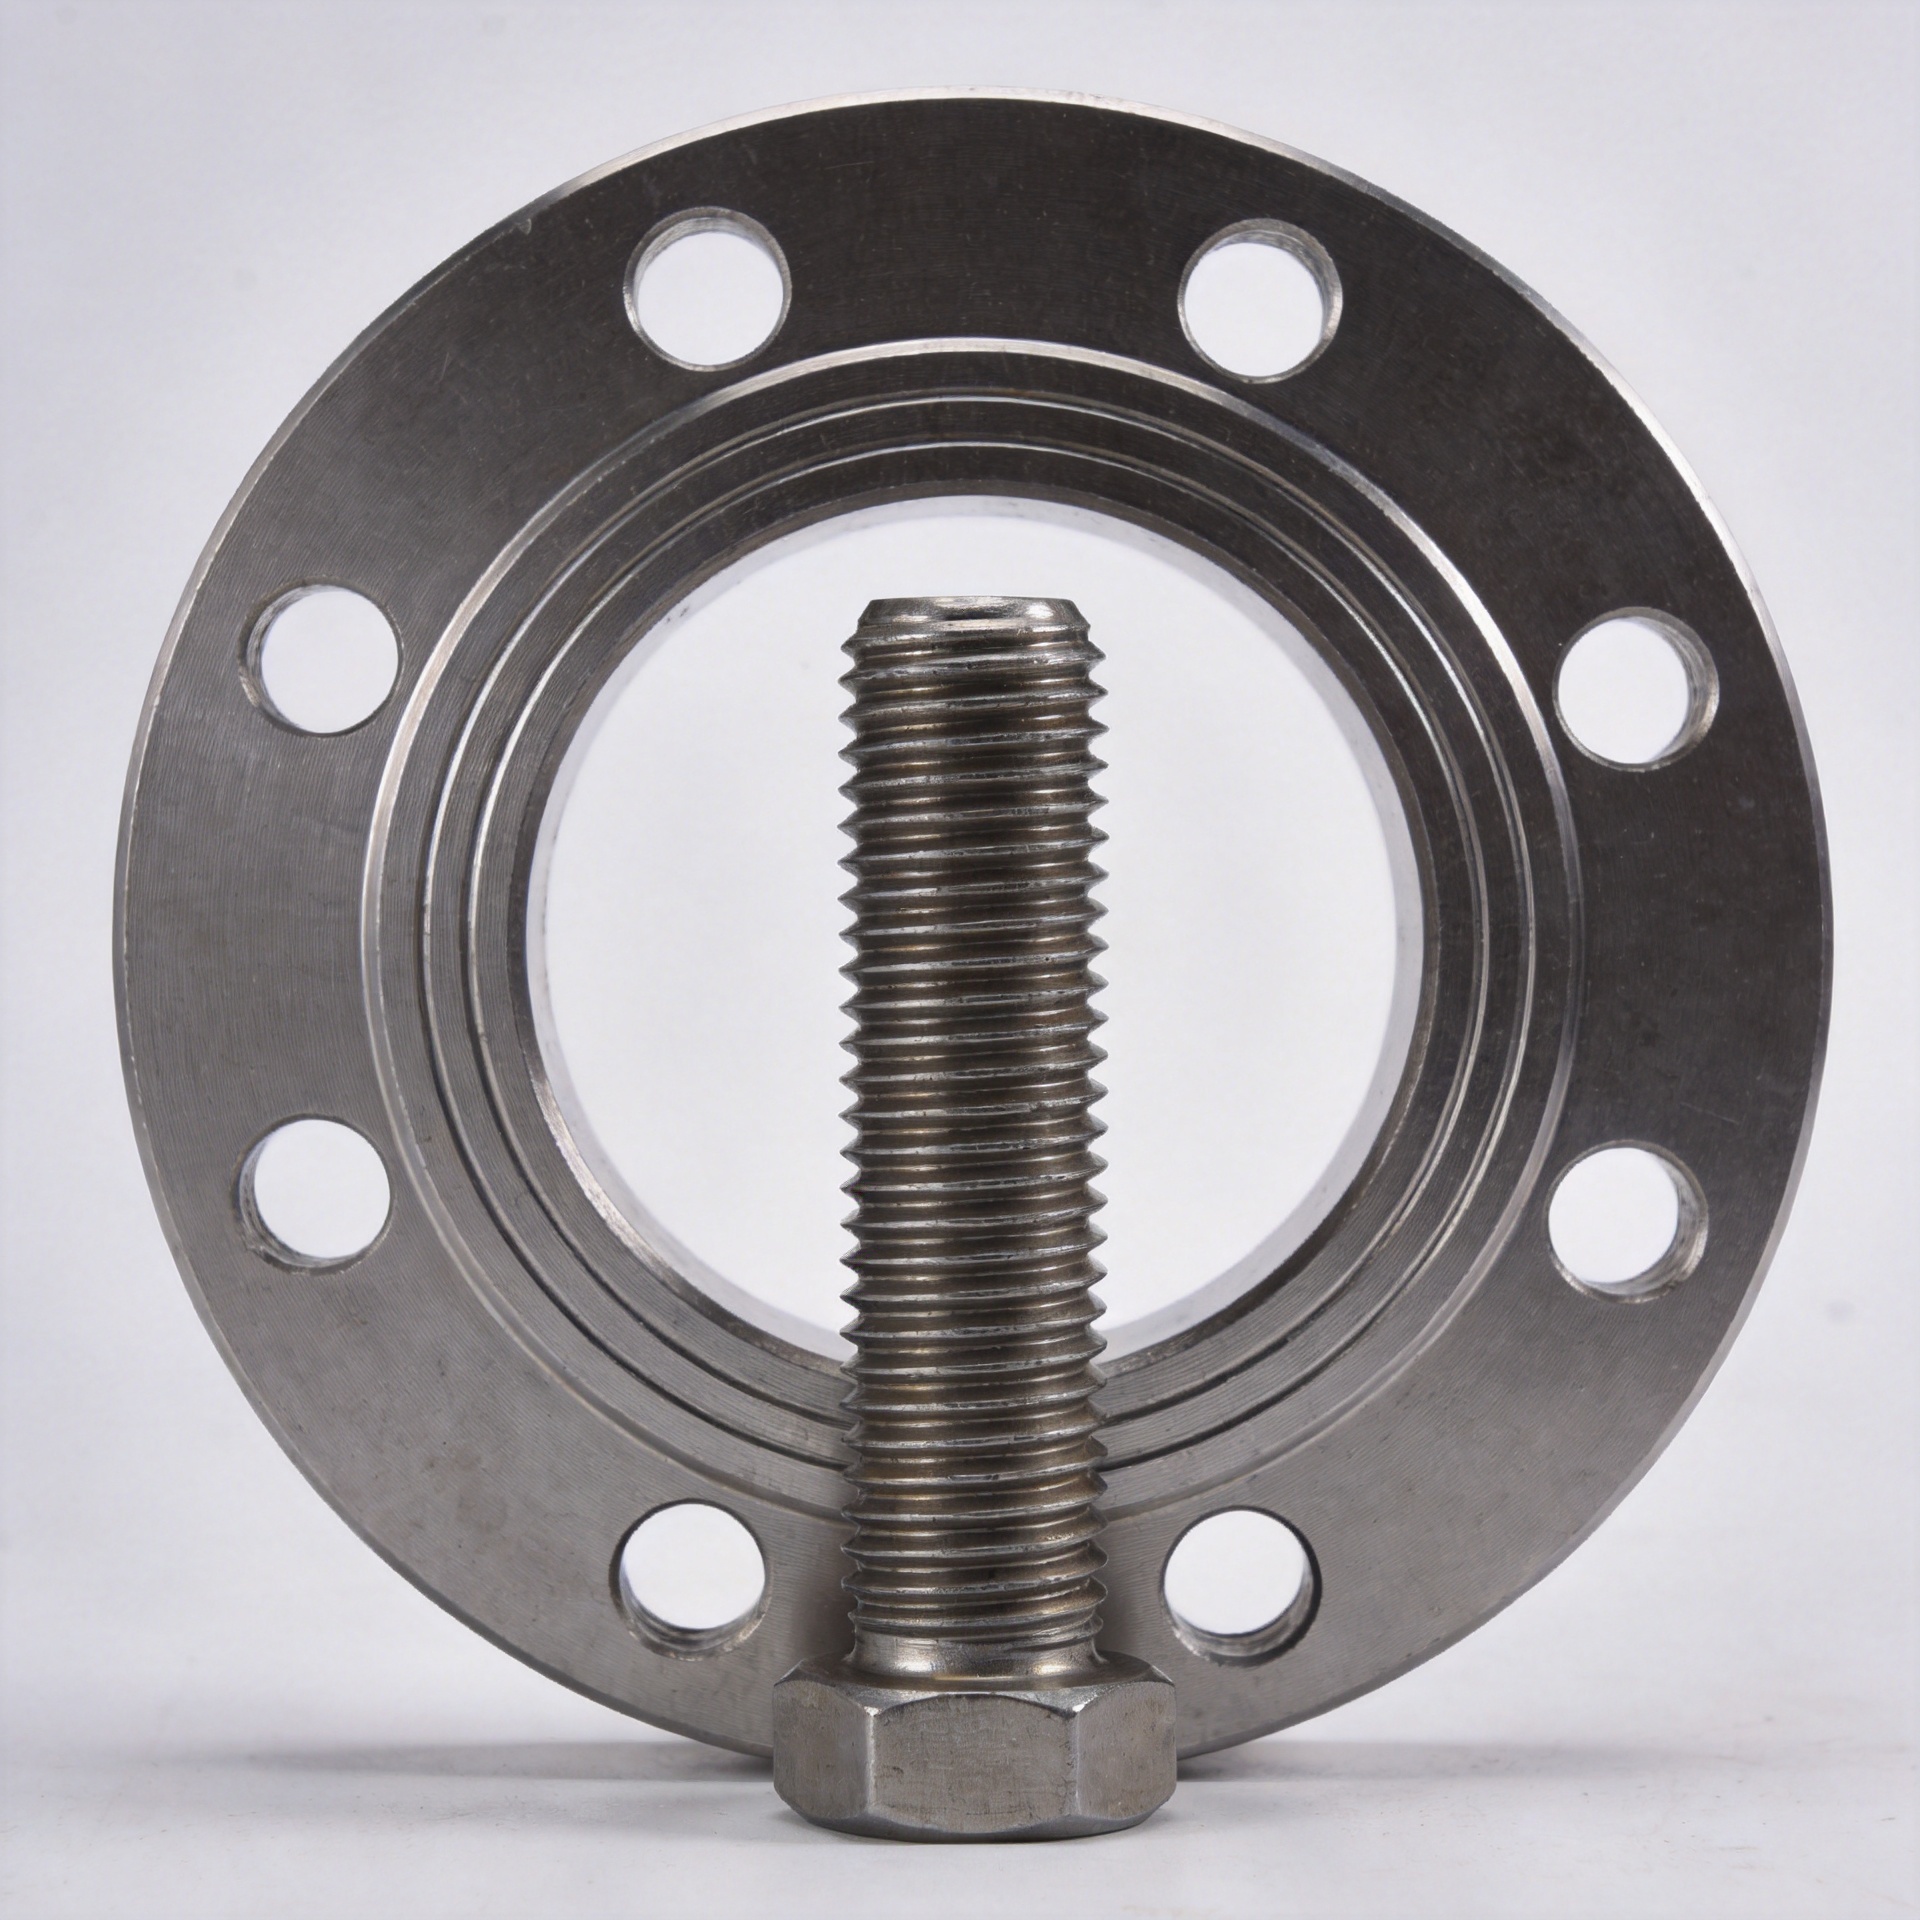
ऊष्मा-प्रतिरोधी सेवा के लिए स्टड बोल्ट ग्रेड चयन को समझना
जब फ्लैंजयुक्त संधि गर्म होती है, तो स्टड्स सबसे अधिक कमरे के तापमान पर सामर्थ्य का चयन करना महत्वपूर्ण नहीं होता है। संधि को ऊष्मीय प्रसार, उच्च तापमान पर सामर्थ्य में परिवर्तन, दाब भार, और स्थापना के दौरान प्रयुक्त असेंबली प्रथाओं के माध्यम से क्लैंप लोड को बनाए रखना आवश्यक है। औद्योगिक फास्टनर्स की खरीद करने वाले खरीदारों और इंजीनियरों के लिए, एक व्यावहारिक चयन सेवा एनवेलप से शुरू होता है और दस्तावेज़ित सामग्री, आयामों और ट्रेसैबिलिटी के साथ समाप्त होता है।
ए स्टड बोल्ट इसका उपयोग आमतौर पर उन स्थानों पर किया जाता है जहाँ संधि को बार-बार असेंबल और सेवित किया जा सकता है, जैसे कि पाइप फ्लैंज, वाल्व, दाब पात्र कवर, या हीट एक्सचेंजर कनेक्शन। सही ग्रेड एक प्रणाली का हिस्सा है: फ्लैंज सामग्री, नट ग्रेड, गैस्केट, बोल्ट लंबाई, कसने की विधि और संचालन तापमान सभी परिणाम को प्रभावित करते हैं।
वास्तविक सेवा स्थितियों से शुरुआत करें
ग्रेड की तुलना करने से पहले, किसी नाममात्र के डिज़ाइन तापमान पर निर्भर न होकर ऑपरेटिंग केस को लिख लें। सामान्य और अधिकतम धातु तापमान, दबाव, द्रव रसायन, बाहरी वातावरण, अस्थिर चक्र, फ्लैंज श्रेणी, जॉइंट ज्यामिति और आवश्यक डिज़ाइन कोड को रिकॉर्ड करें। एक गरम किया गया जॉइंट ऐसा धातु तापमान देख सकता है जो प्रक्रिया-द्रव तापमान से भिन्न हो, विशेष रूप से इन्सुलेशन अंतराल, भट्टी की दीवारों, भाप ट्रेसिंग या चक्रीय स्टार्टअप क्षेत्र के पास।
यह अंतर महत्वपूर्ण है क्योंकि स्टड्स और आसपास के घटक समान दर से प्रसारित नहीं होते हैं। जैसे-जैसे तापमान बढ़ता है, प्रीलोड में परिवर्तन हो सकता है; बार-बार गरम होने और ठंडा होने के चक्र गैस्केट पर तनाव और विश्राम व्यवहार को और अधिक प्रभावित कर सकते हैं। अतः ग्रेड का निर्णय तापमान-निर्भर डिज़ाइन जाँच की आवश्यकता रखता है, कमरे के तापमान पर तन्य शक्ति की तुलना नहीं।
एएसटीएम ए193 का उपयोग सामग्री-ग्रेड शुरुआत बिंदु के रूप में करें
दबाव रखने वाले उपकरणों के लिए, उच्च-तापमान, उच्च-दबाव या विशेष उद्देश्य की सेवा के लिए अभिप्रेत मिश्र-इस्पात और स्टेनलेस-स्टील बोल्टिंग के लिए एएसटीएम ए193 का व्यापक रूप से प्रारंभिक विनिर्देश के रूप में उपयोग किया जाता है। यह सामग्री ग्रेड और ऊष्मा-उपचार आवश्यकताओं को पहचानता है, लेकिन अंतिम चयन को फिर भी परियोजना विनिर्देश और लागू संयुक्त-डिज़ाइन नियमों को पूरा करना होगा।
सामान्य चर्चाओं में अक्सर बी7, बी16, बी8 और बी8एम ग्रेड की तुलना की जाती है। प्रत्येक का एक अलग सामग्री आधार और सेवा तर्क होता है। नीचे दी गई सारणी एक प्रारंभिक छानने का साधन है, अनुमोदित डेटा शीट या कोड गणना का विकल्प नहीं है।
| ग्रेड फैमिली | सामान्य चयन का कारण | जारी करने से पहले सत्यापित करने के लिए प्रश्न |
|---|---|---|
| ए193 बी7 | मध्यम उच्च तापमान पर सामान्य उच्च-दबाव सेवा के लिए अक्सर मिश्र-इस्पात बोल्टिंग पर विचार किया जाता है। | तापमान सीमाएँ, जहाँ लागू हो, खराब-सेवा प्रतिबंध, नट जोड़ी, लेप और परियोजना आवश्यकताएँ। |
| ए193 बी16 | क्रोमियम-मॉलिब्डेनम-वैनेडियम मिश्र-इस्पात को अधिक माँग वाले उच्च-तापमान कार्यों के लिए अक्सर निर्दिष्ट किया जाता है। | लागू तापमान सीमा, वास्तविक डिज़ाइन प्रतिबल, टेम्परिंग आवश्यकता, और फ्लैंज प्रणाली के साथ संगतता। |
| A193 B8 / B8M | ऑस्टेनिटिक स्टेनलेस विकल्प, जहाँ संक्षारण प्रतिरोध चयन को प्रभावित कर सकता है; B8M का संबंध 316-प्रकार की रासायनिक संरचना से है। | उच्च-तापमान शक्ति, क्लोराइड उजागरता, गैलिंग नियंत्रण, नट वर्ग, और डिज़ाइन-कोड अनुमतियाँ। |
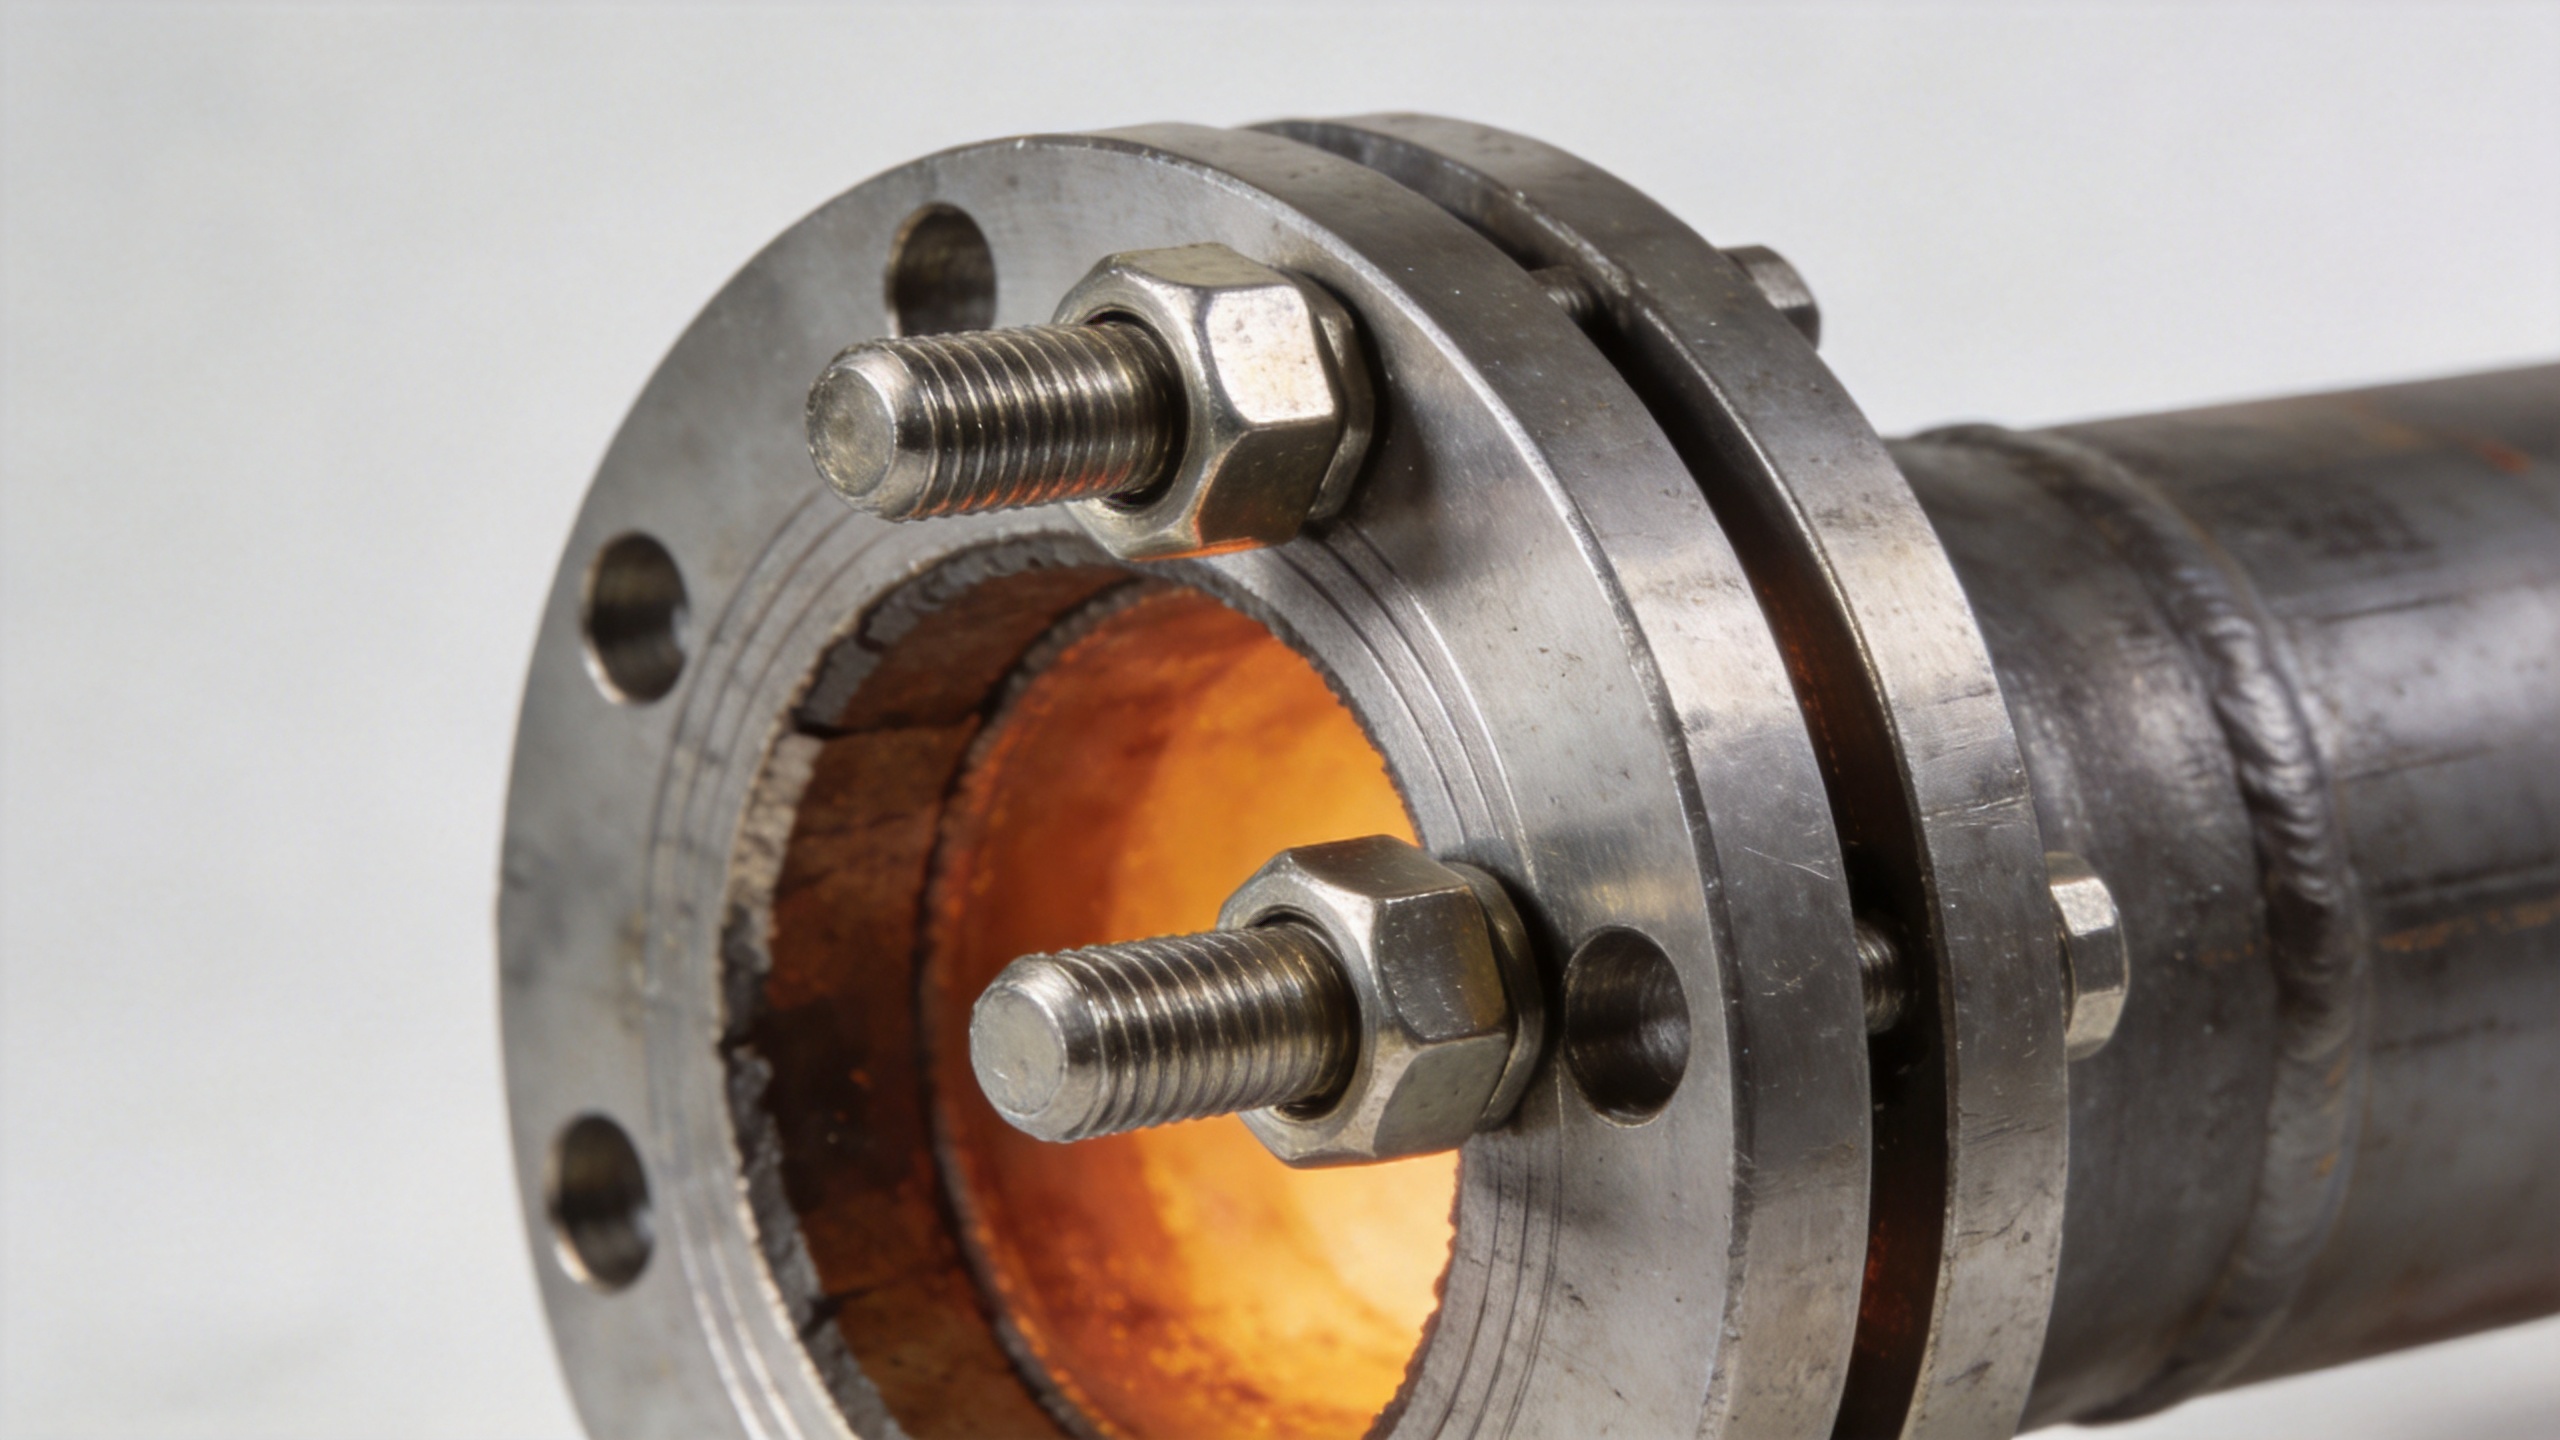
एक उपयोगी नियम है कि ग्रेड नाम को तापमान रेटिंग के रूप में न देखा जाए। तकनीकी संदर्भ अक्सर B16 का वर्णन उच्च-तापमान अनुप्रयोगों के लिए करते हैं, जिसमें लगभग 751–1100°F की सीमा में कार्य करना शामिल है, लेकिन यह संदर्भ कोई सार्वभौमिक सीमा प्राधिकृत नहीं करता है। स्टड्स व्यास, ऊष्मा उपचार, डिज़ाइन प्रतिबल, वातावरण, फ्लैंज रेटिंग, और ग्राहक विनिर्देश अनुमत चयन को बदल सकते हैं।
बोल्ट की जाँच करें, केवल जॉइंट की नहीं
कई फ्लैंज सामग्री समूहों के लिए तापमान में वृद्धि के साथ दबाव-तापमान रेटिंग कम हो जाती है। इसका अर्थ है कि उच्च तापमान पर उपयुक्त गुणों वाला एक बोल्ट ग्रेड स्वतः ही असेंबल किए गए जॉइंट को उसके निर्धारित दबाव के लिए उपयुक्त नहीं बनाता है। अधिकतम धातु तापमान पर फ्लैंज मानक और सामग्री समूह की समीक्षा करें, फिर पुष्टि करें कि चुना गया स्टड बोल्ट , नट्स, गैस्केट और कसने की प्रक्रिया उस रेटिंग के अनुरूप हैं।
खरीद समीक्षा के लिए, खरीद आदेश जारी करने से पहले इंजीनियरिंग टीम से निम्नलिखित जानकारी प्राप्त करें:
- डिज़ाइन और अधिकतम संचालन तापमान, जिसमें अतिरिक्त तापमान उतार-चढ़ाव और चक्र आवृत्ति शामिल हैं।
- फ्लैंज मानक, वर्ग, सामग्री समूह, सामान्य आकार और फेसिंग।
- आवश्यक ASTM ग्रेड, नट ग्रेड, कोटिंग या सतह की स्थिति, और कोई भी कठोरता प्रतिबंध।
- थ्रेड रूप, व्यास, कुल लंबाई, आवश्यक थ्रेड लंबाई, और यह कि क्या पूर्ण थ्रेडिंग आवश्यक है।
- नियंत्रित कसने की विधि, लक्ष्य प्रीलोड, स्नेहन मान्यताएँ और सत्यापन आवश्यकताएँ।
- सामग्री प्रमाणन, गर्मी संख्या ट्रेसैबिलिटी, और कोई भी अतिरिक्त परीक्षण जो परियोजना द्वारा निर्दिष्ट किया गया हो।
फास्टनर के आकार को असेंबली के अनुरूप बनाएँ
एक अनुरोध में प्रयुक्त शब्द विभिन्न भागों का वर्णन कर सकते हैं। एक थ्रेडेड स्टड पूर्णतः थ्रेडेड छड़-जैसे फास्टनर को संदर्भित कर सकता है, जबकि एक दो-सिरा स्टड आमतौर पर दोनों सिरों पर थ्रेड्स रखता है और उनके बीच एक अथ्रेडेड शरीर खंड होता है। फ्लैंज जॉइंट में, निर्दिष्ट ज्यामिति ग्रिप लंबाई, थ्रेड एंगेजमेंट, नट की स्थिति और असेंबली द्वारा भार के वितरण को प्रभावित करती है। केवल नॉमिनल व्यास के मिल जाने के आधार पर एक आकार को दूसरे के स्थान पर प्रतिस्थापित न करें।
ए वेल्डिंग स्टड एक भिन्न स्थापना विधि की सेवा करता है और इसे दबाव-जॉइंट बोल्टिंग के प्रतिस्थापन के रूप में नहीं माना जाना चाहिए। वेल्डिंग प्रक्रियाओं, बेस-मेटल संगतता और अटैचमेंट के कार्य की स्वतंत्र रूप से समीक्षा की जानी चाहिए। ऊष्मा-प्रतिरोधी सेवा के लिए, एक ड्रॉइंग और सामग्री की सूची में फास्टनर के आकार को स्पष्ट रूप से बताना चाहिए, बजाय किसी अनौपचारिक विवरण पर निर्भर रहने के।
संक्षारण, ऑक्सीकरण और स्थापना जोखिमों का साथ-साथ मूल्यांकन करें
गर्मी दुर्लभता से ही एकमात्र शर्त नहीं होती है। प्रक्रिया माध्यम संक्षारण के मुद्दों को जन्म दे सकता है, जबकि बाहरी वातावरण ऑक्सीकरण या वातावरणीय संक्षारण पैदा कर सकता है। स्टेनलेस स्टड्स संक्षारण प्रतिरोध के महत्वपूर्ण होने पर विचार किया जा सकता है, लेकिन स्टेनलेस ग्रेड्स को उच्च तापमान पर अनुमेय प्रतिबल और असेंबली के दौरान गैलिंग के प्रति भी ध्यान देने की आवश्यकता होती है। मिश्र धातु-इस्पात ग्रेड्स को स्थापना से पहले सतह की स्थिति को प्रबंधित करने के लिए एक निर्दिष्ट लेप या नियंत्रित भंडारण और हैंडलिंग की आवश्यकता हो सकती है।
स्थापना एक जोड़ समस्या का छिपा कारण हो सकती है। मिश्रित नट, अपर्याप्त एंगेजमेंट, असंगत लुब्रिकेंट, क्षतिग्रस्त थ्रेड्स, या घर्षण को ध्यान में न रखते हुए केवल टॉर्क-आधारित कसाव असंगत प्रीलोड का कारण बन सकते हैं। सुनिश्चित करें कि नट का ग्रेड निर्दिष्ट बोल्ट ग्रेड के साथ संगत है और आवश्यक परीक्षण प्रमाणपत्रों में दोनों घटकों की पहचान की गई है। एक सामग्री प्रमाणपत्र यह सत्यापित कर सकता है कि क्या आपूर्ति की गई थी; यह सही जोड़-डिज़ाइन या कसाव गणना का विकल्प नहीं है।
एक व्यावहारिक ग्रेड-चयन कार्यप्रवाह
- लोड केस को परिभाषित करें। दबाव, तापमान, चक्र, वातावरण और लागू मानक को दर्ज करें।
- फ्लैंज प्रणाली की पुष्टि करें। अधिकतम धातु तापमान पर दबाव-तापमान रेटिंग और स्वीकृत जॉइंट डिज़ाइन की जाँच करें।
- ग्रेड परिवारों का चयन करें। ASTM A193 विकल्पों की तुलना परियोजना विनिर्देश, संक्षारण तंत्र और उच्च तापमान डिज़ाइन आवश्यकताओं के साथ करें।
- पूर्ण असेंबली को निर्दिष्ट करें। सूचीबद्ध करें स्टड बोल्ट ग्रेड, नट्स, आयाम, थ्रेड फॉर्म, कोटिंग, परीक्षण और ट्रेसैबिलिटी आवश्यकताएँ।
- स्थापना को नियंत्रित करें। दस्तावेज़ित कसने की प्रक्रिया का उपयोग करें और महत्वपूर्ण जॉइंट्स के निरीक्षण अभिलेखों को संरक्षित रखें।
स्टड-बोल्ट सबमिटल की समीक्षा कैसे करें
खरीद विनिर्देशन के विरुद्ध नियंत्रित तुलना के रूप में निर्माता की सबमिटल का उपयोग करें। स्टड्स के लिए, सबमिटल में ASTM ग्रेड, ऊष्मा उपचार, आकार, थ्रेड फॉर्म, लंबाई, नट ग्रेड और ट्रेसेबिलिटी मार्ग की पहचान करनी चाहिए। यही रिकॉर्ड स्पष्ट रूप से बताना चाहिए कि अनुरोधित भाग एक पूर्ण थ्रेडेड स्टड , एक दो-सिरा स्टड है, या कोई अन्य कॉन्फ़िगरेशन। एक ड्रॉइंग कॉलआउट जो केवल "बोल्ट" कहता है, महत्वपूर्ण एंगेजमेंट और बॉडी-लंबाई विवरणों को अनिर्धारित छोड़ सकता है।
प्रत्येक स्टड बोल्ट लाइन आइटम की जाँच बिल ऑफ़ मटेरियल के विरुद्ध करें, केवल कोटेशन विवरण के विरुद्ध नहीं। व्यास, पिच, नाममात्र लंबाई और नट जोड़ी के लिए स्टड्स ड्रॉइंग के साथ मेल खानी चाहिए। एक थ्रेडेड स्टड के लिए, आवश्यक थ्रेडेड लंबाई की पुष्टि करें और यह भी कि क्या पूर्ण थ्रेडिंग जानबूझकर की गई है। एक दो-सिरा स्टड के लिए, अथ्रेड बॉडी लंबाई और दोनों सिरों पर निर्दिष्ट थ्रेड लंबाइयों की पुष्टि करें। एक वेल्डिंग स्टड अलग समीक्षा पथ पर बनी रहनी चाहिए क्योंकि इसकी स्थापना और कार्य प्रेशर-जॉइंट से भिन्न होते हैं स्टड बोल्ट .
अंत में, हार्डवेयर रिकॉर्ड को गर्मी-प्रतिरोधी सेवा समीक्षा से जोड़ें। प्रमाणपत्र में स्टड्स आवश्यक सामग्री नामांकन और गर्मी पहचान दिखाई जानी चाहिए। प्रत्येक स्टड बोल्ट के लिए समीक्षा पैकेज में मिलान वाले नट्स और कोई भी कोटिंग प्रतिबंध भी बताया जाना चाहिए। जब ड्रॉइंग में थ्रेडेड स्टड या दो-सिरा स्टड , इस शब्दावली को निरीक्षण रिकॉर्ड में बनाए रखें ताकि प्राप्त करने वाला कर्मचारी कोई वैकल्पिक रूप न अपनाए। यह सरल दस्तावेज़ीकरण अनुशासन बंद करने के कार्य के दौरान और बाद में रखरखाव के दौरान स्टड्स के सुसंगत असेंबली का समर्थन करता है।
गर्मी-प्रतिरोधी स्टड्स के लिए आरएफक्यू के साथ भेजे जाने वाले प्रश्न
एक स्पष्ट आरएफक्यू (RFQ) फास्टनर आपूर्तिकर्ता को सही विन्यास का उद्धरण देने और जल्दी अंतराल की पहचान करने में सहायता करता है। एएसटीएम (ASTM) ग्रेड, व्यास और लंबाई, थ्रेड मानक, नट की आवश्यकताएँ, मात्रा, आवश्यक प्रमाणपत्र, ड्रॉइंग संदर्भ, गंतव्य और अनुरोधित लीड टाइम शामिल करें। महत्वपूर्ण गर्म-सेवा कार्यों के लिए, डिज़ाइन तापमान, अनुप्रयोग, फ्लैंज या उपकरण मानक, और कोई भी ग्राहक-अनुमोदित निर्माता सूची या पूरक परीक्षण आवश्यकता भी बताएँ।
क्विंगदाओ जीकू हार्डवेयर उत्पाद कंपनी, लिमिटेड (Co., Ltd.) औद्योगिक अनुप्रयोगों के लिए बोल्ट, नट, स्क्रू, वॉशर और थ्रेडेड-बार श्रेणियों में कस्टम फास्टनर स्रोतीकरण का समर्थन करती है। उपरोक्त इंजीनियरिंग विवरण प्रदान करने से आपूर्तिकर्ता को एक संक्षिप्त भाग विवरण से अनुमान लगाने के बजाय अनुरोधित स्टड्स को दस्तावेज़ीकृत विनिर्देश के साथ संरेखित करने की अनुमति मिलती है।
अंतिम निष्कर्ष
चयन करना स्टड्स ऊष्मा-प्रतिरोधी सेवा के लिए यह एक संयुक्त-डिज़ाइन निर्णय है। वास्तविक धातु तापमान और दबाव से शुरुआत करें, लागू ASTM ग्रेड और परियोजना विनिर्देश का उपयोग करें, फ्लैंज दबाव-तापमान रेटिंग की जाँच करें, और पूर्ण नट-एंड-बोल्ट असेंबली को परिभाषित करें। जब सेवा चक्रीय, संक्षारक हो या किसी सामग्री की सीमा के निकट हो, तो ऑर्डर करने से पहले ज़िम्मेदार इंजीनियर की स्वीकृति प्राप्त करें। यह प्रक्रिया एक थ्रेडेड स्टड या डबल-एंडेड स्टड के चयन को अधिक ट्रेसेबल और अनुप्रयोग के लिए अधिक उपयुक्त बनाती है।

