 EN

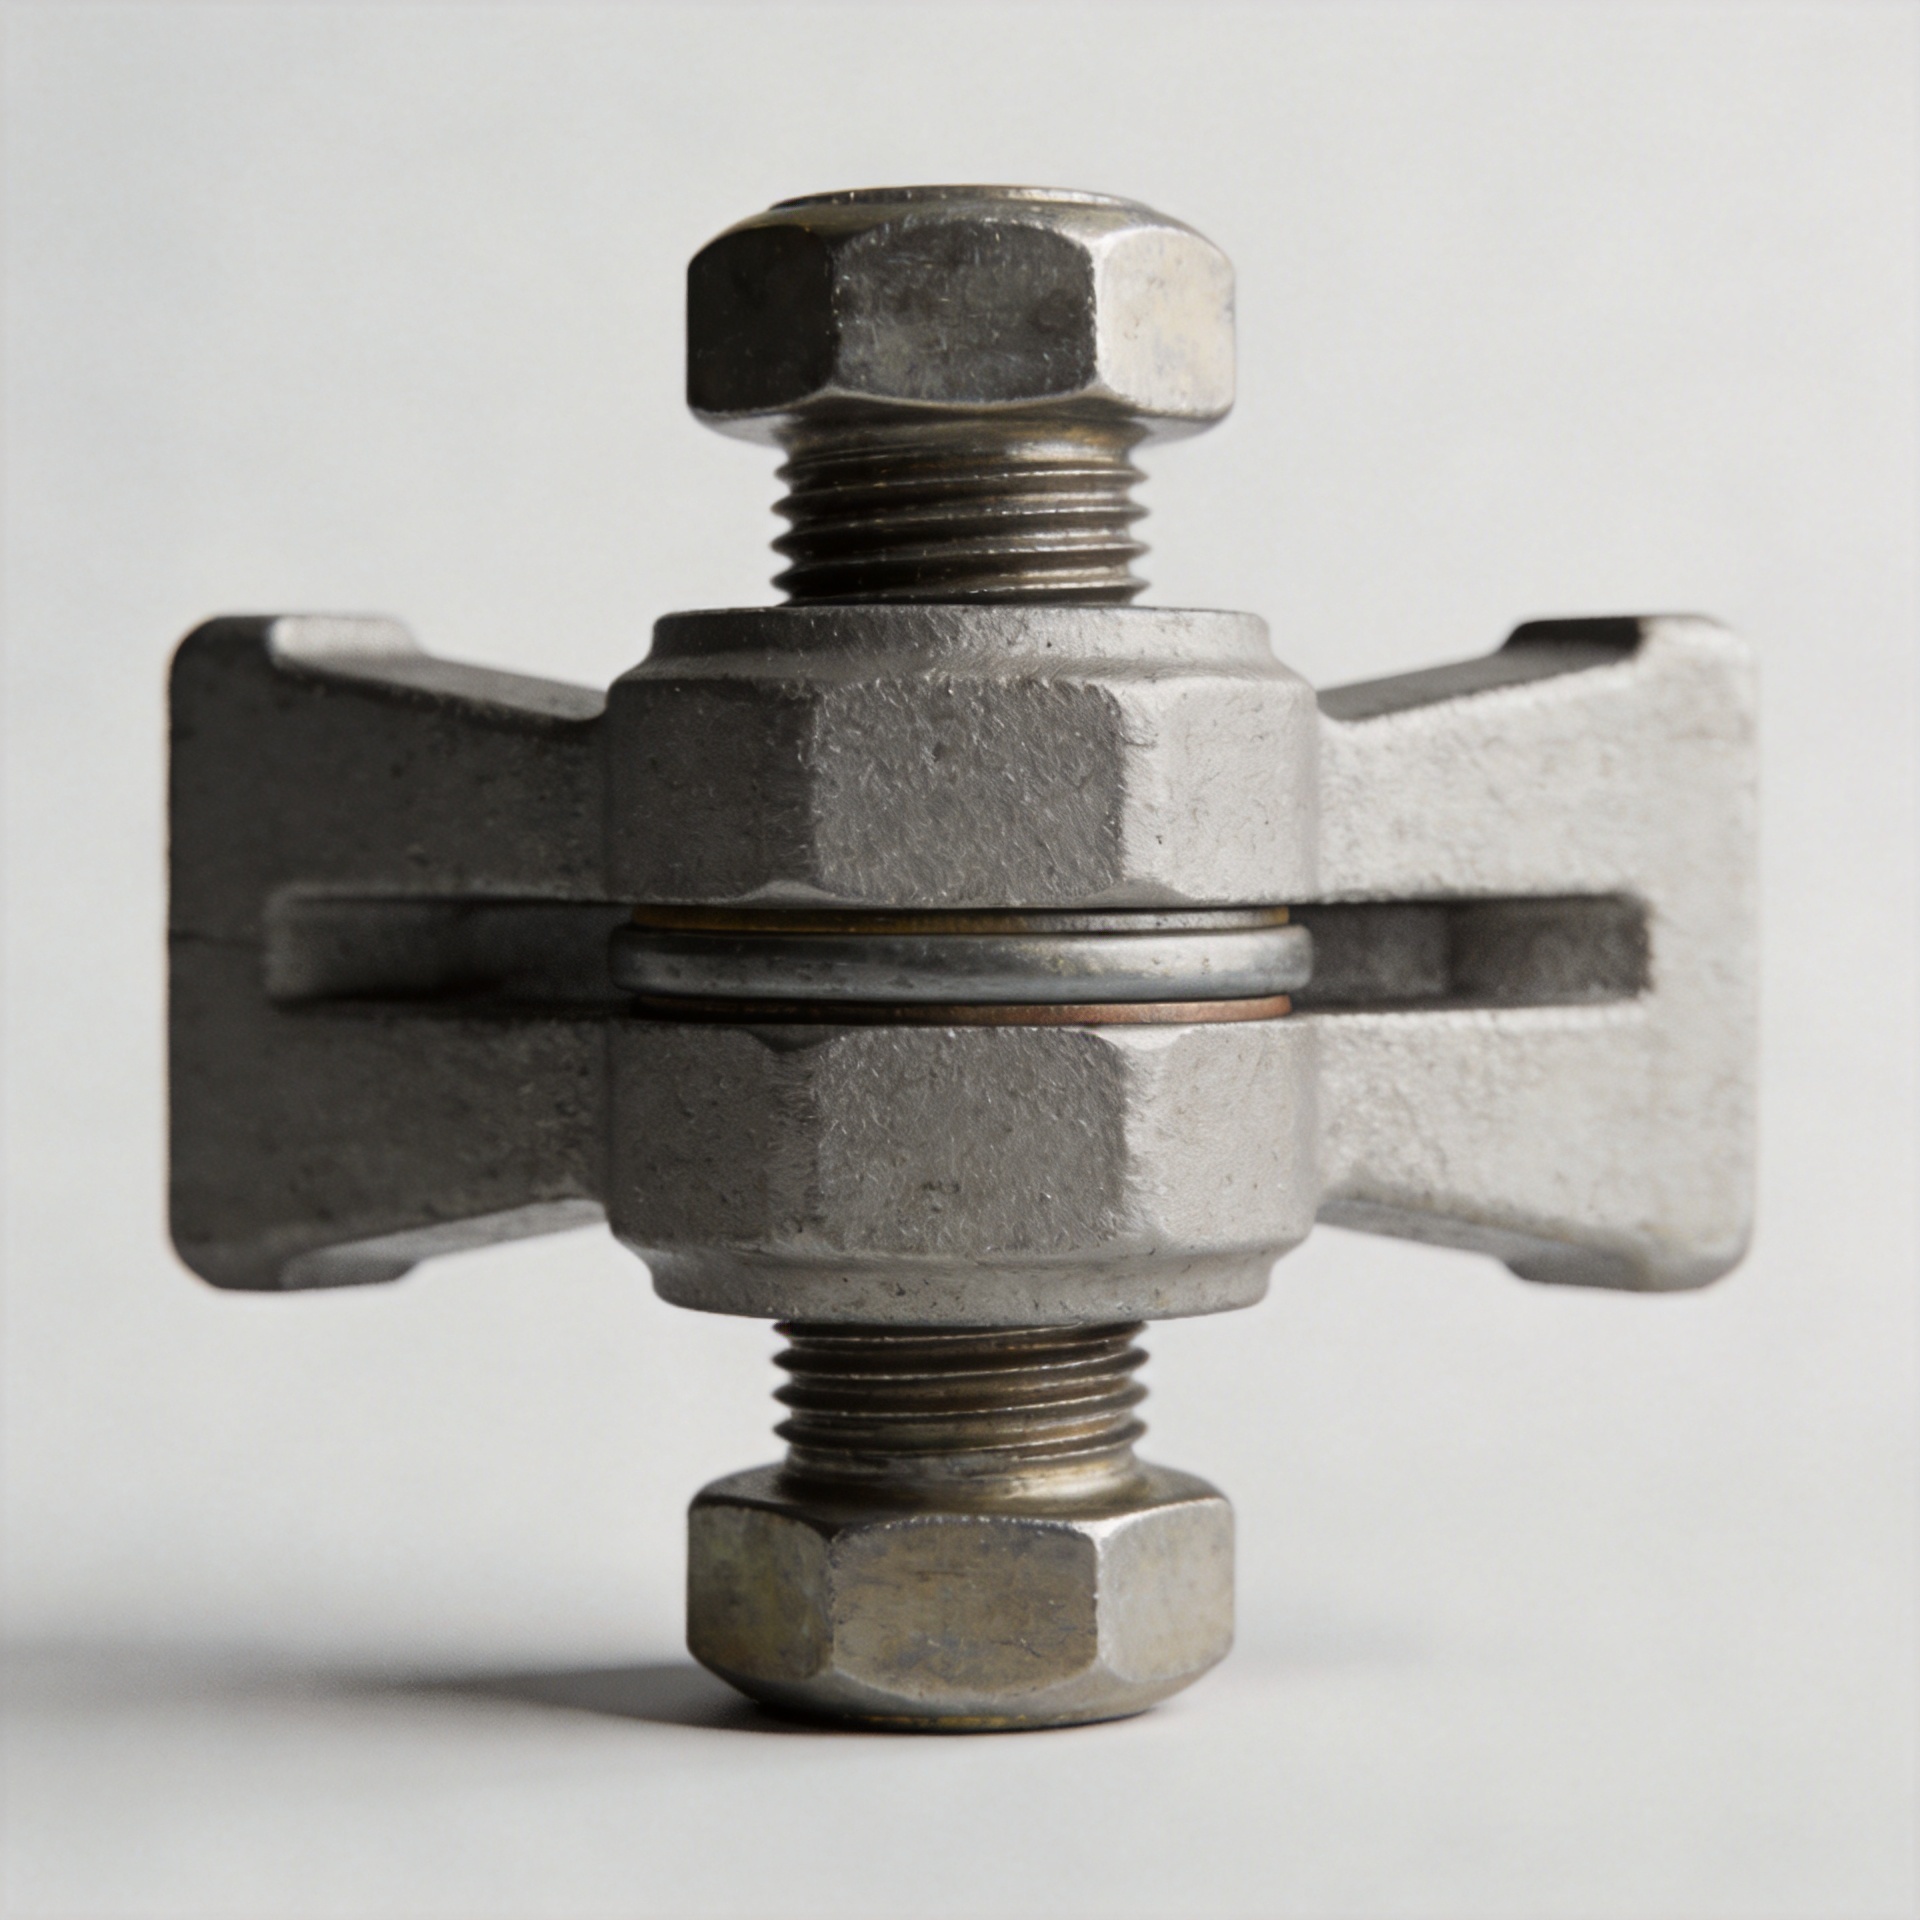
उच्च कंपन वातावरण में फ़ास्टनर्स के ढीले होने के कारण और प्रभावी समाधान
ए बंधक स्थापना के बाद जो कुछ सुरक्षित लगता है, वह सेवा के दौरान भी क्लैम्प लोड खो सकता है। मोटर्स, पंप, कन्वेयर, मोबाइल उपकरण और घूर्णन असेंबलियाँ ऐसी दोहराव वाली गति पैदा करती हैं जो जॉइंट को एक साथ रखने वाले घर्षण के विरुद्ध कार्य करती है। यहाँ महत्वपूर्ण यह नहीं है कि बोल्ट, नट या स्क्रू को कसा गया था या नहीं। बल्कि, जब इसके भाग गति करते हैं, तो पूरा जॉइंट प्रीलोड को बनाए रखना चाहिए।
एक फास्टनर-चयन इंजीनियर के दृष्टिकोण से, कंपन की समस्या का आरंभ लोड पाथ और जॉइंट की सतहों से होना चाहिए। उच्च-शक्ति वाला थ्रेडेड फास्टनर उपयुक्त हो सकता है, लेकिन केवल शक्ति कंपन के कारण ढीला होने को रोकने के लिए पर्याप्त नहीं है। जब अनुप्रस्थ गति के कारण क्लैम्प किए गए घटक फिसलते हैं, तो छोटी सापेक्ष गतियाँ थ्रेड्स और बेयरिंग फेस पर घर्षण को कम कर सकती हैं। इसके बाद नट या बोल्ट ढीला होने की दिशा में घूम सकता है, जबकि क्लैम्प बल चक्र दर चक्र कम होता जाता है।
कंपन फास्टनर जॉइंट के साथ क्या करता है
एक उचित रूप से कसा हुआ यांत्रिक फास्टनर थोड़ा सा खिंच जाता है और जिन भागों को वह जोड़ता है उन्हें संपीड़ित करता है। यह प्रीलोड जॉइंट की सतहों के बीच घर्षण उत्पन्न करता है। जब तक बाहरी गति उपलब्ध घर्षण प्रतिरोध से कम रहती है, भाग एक साथ गति करने की प्रवृत्ति रखते हैं और जॉइंट स्थिर बना रहता है।
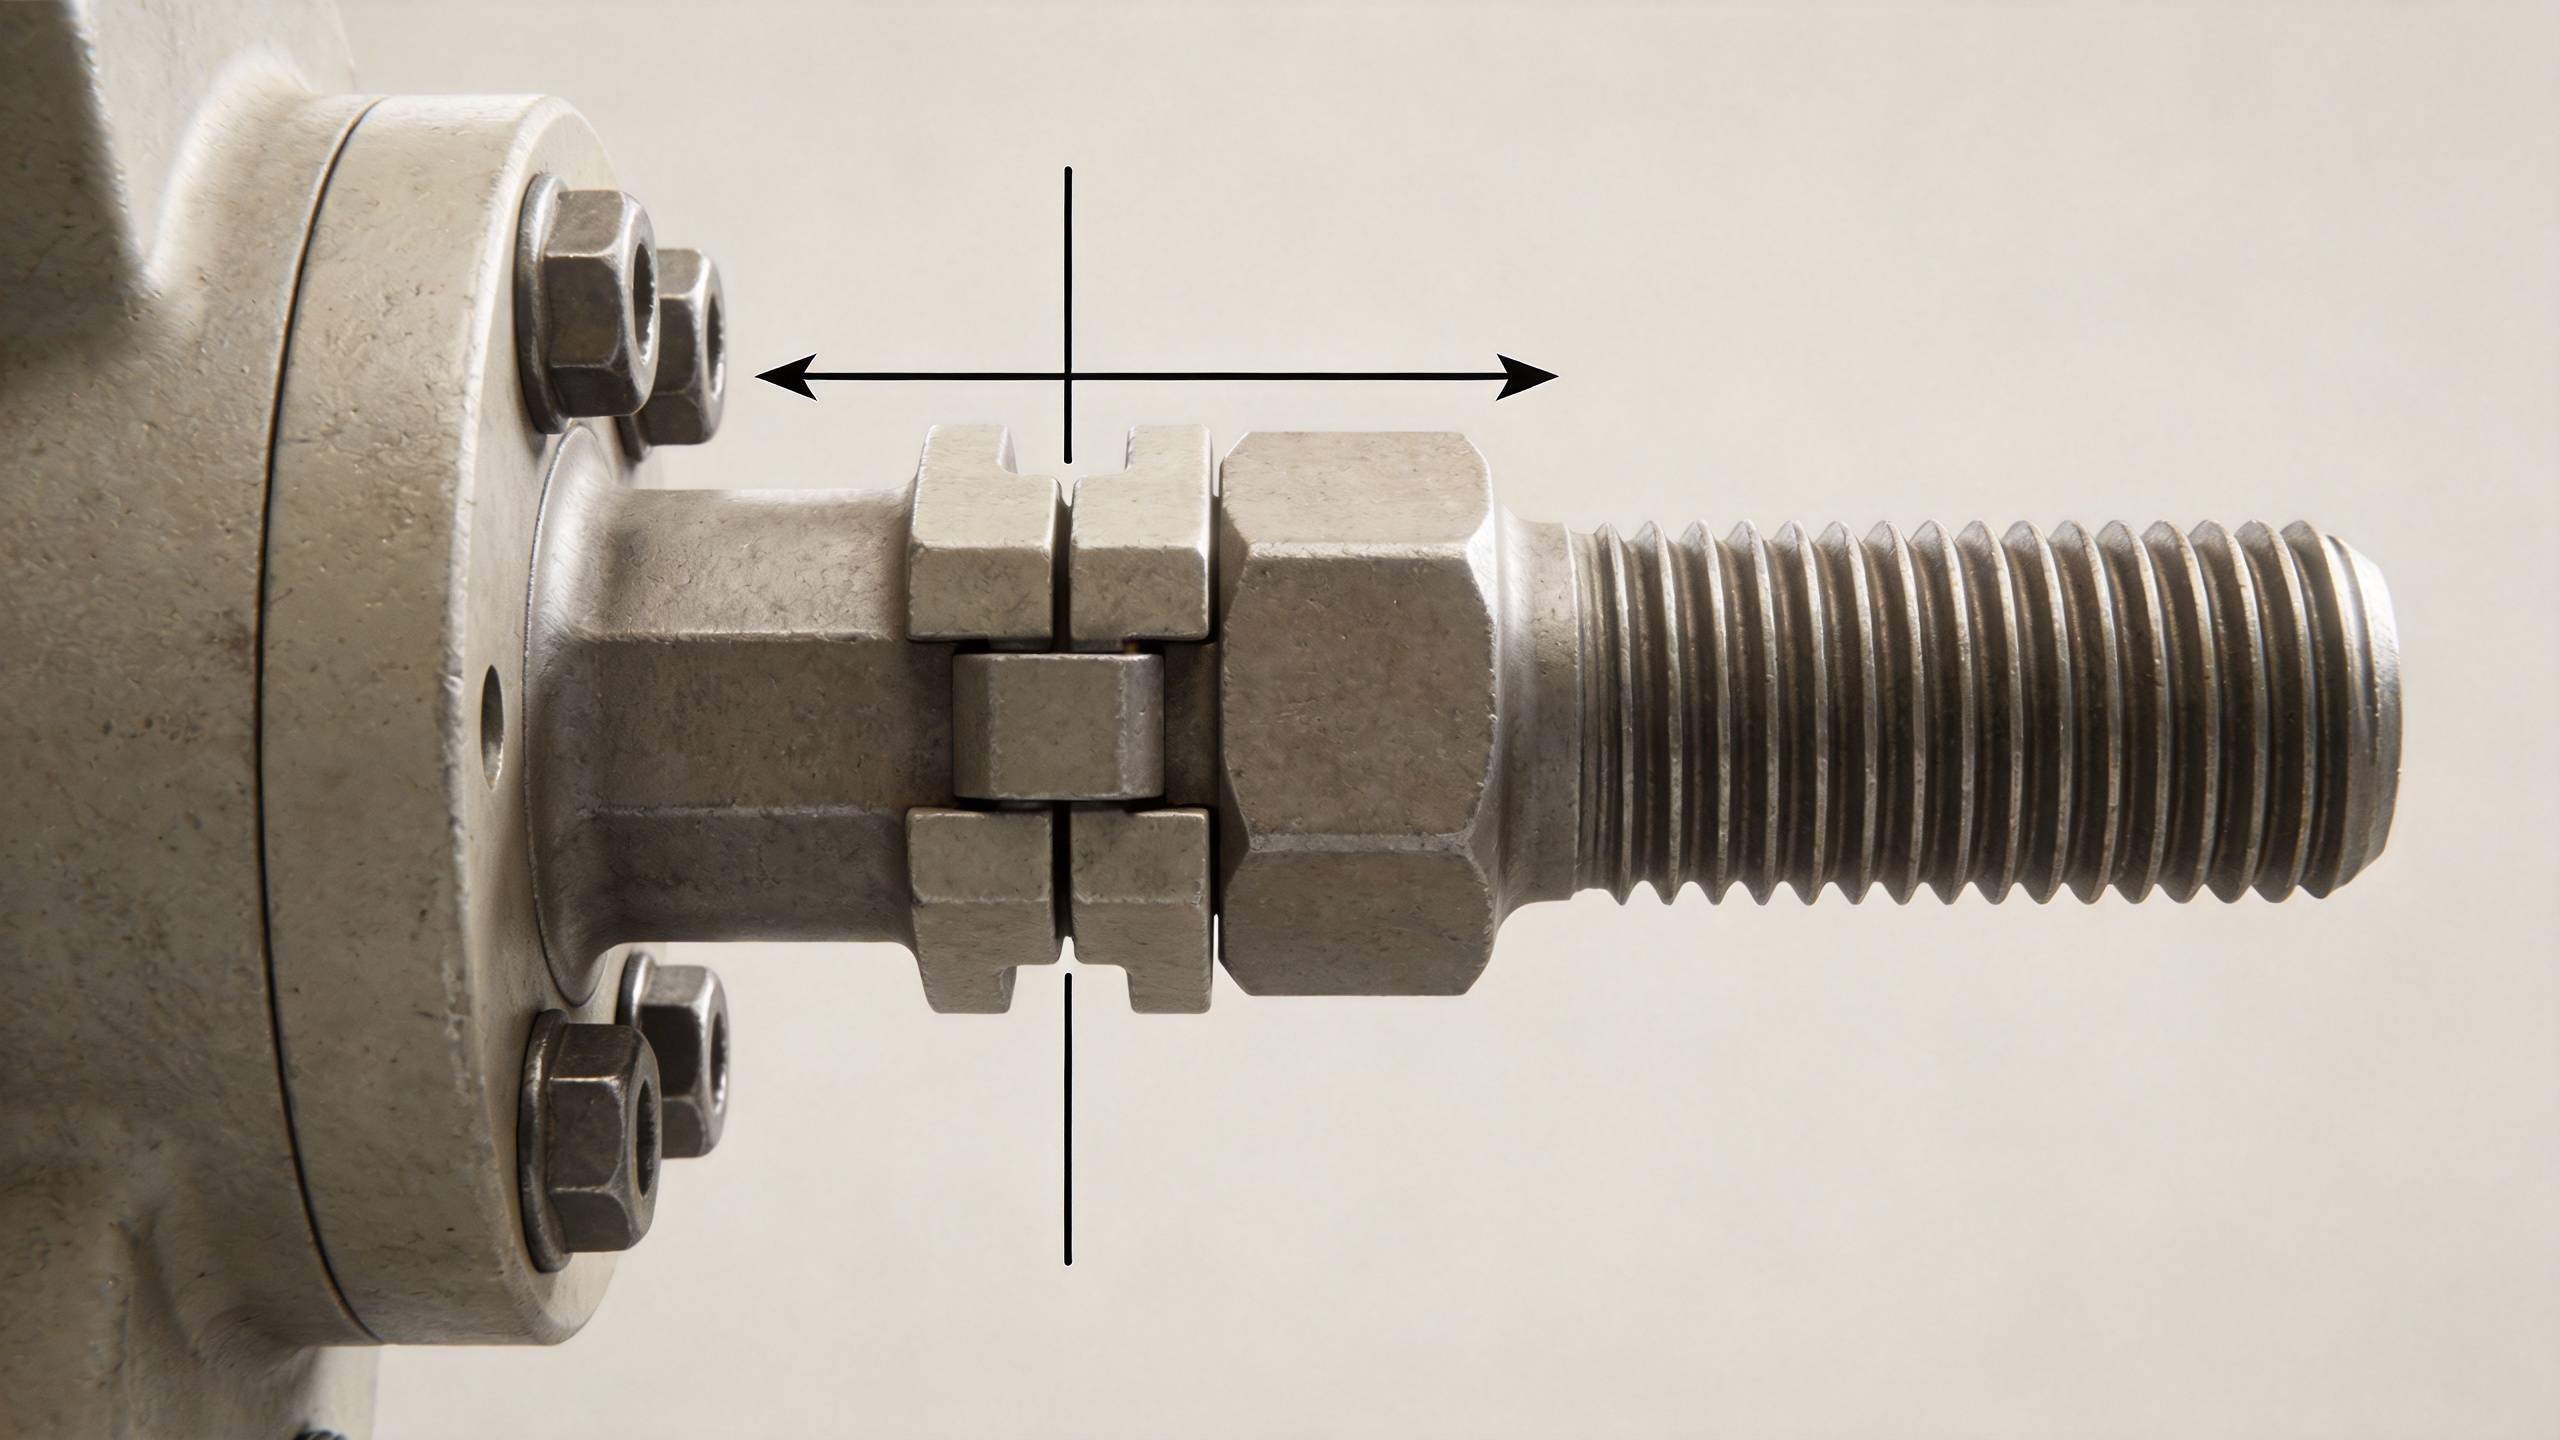
उच्च कंपन के कारण यह स्थिति बदल जाती है। बाएँ-दाएँ, या अनुप्रस्थ, गति विशेष रूप से महत्वपूर्ण है क्योंकि यह क्लैम्प किए गए भागों के बीच सूक्ष्म फिसलन को बलपूर्वक शुरू कर सकती है। एक बार फिसलन शुरू हो जाने के बाद, धागे और हेड के नीचे या नट की सतह पर छोटे-छोटे अंशों में गति हो सकती है। ये अंश घूर्णन आत्म-ढीलापन में बदल सकते हैं। इसीलिए एक जोड़ स्थिर टॉर्क जाँच में सफल हो सकता है, लेकिन काम कर रही मशीन पर तनाव खो सकता है।
हर समस्या का समाधान करने के लिए एक मजबूत फास्टनर निर्दिष्ट करना आकर्षक लग सकता है। यह आवश्यक रूप से सही उत्तर नहीं है। कंपन-कार्य जोड़ में प्रीलोड, जोड़ की दृढ़ता, सतह की स्थिति, ग्रिप लंबाई, असेंबली की सुसंगतता और लॉकिंग विधि सभी विश्वसनीयता को प्रभावित करती हैं। एक स्टेनलेस फास्टनर को भी उचित साथी सामग्री, स्नेहन प्रथा और टॉर्क प्रक्रिया की आवश्यकता होती है; संक्षारण प्रतिरोध, एक दृढ़ विरोधी-ढीलापन डिज़ाइन का स्थान नहीं ले सकता।
फास्टनरों के प्रीलोड खोने के सामान्य कारण
अपर्याप्त या असंगत स्थापना प्रीलोड
कम कसाव सेवा के दौरान होने वाली गति का विरोध करने के लिए पर्याप्त क्लैंप बल नहीं छोड़ता है। अधिक कसाव धागे को क्षतिग्रस्त कर सकता है, बोल्ट को विकृत कर सकता है, नरम जॉइंट सामग्री को कुचल सकता है, या गलत टॉर्क पठन उत्पन्न कर सकता है। टॉर्क तनाव को नियंत्रित करने का अप्रत्यक्ष तरीका है, क्योंकि धागे और बेयरिंग-फेस घर्षण लागू इनपुट का अधिकांश भाग अवशोषित कर लेता है। महत्वपूर्ण असेंबलियों के लिए, एक दस्तावेज़ीकृत स्थापना विधि का उपयोग करें और सामान्य टॉर्क मान पर निर्भर न रहकर वास्तविक जॉइंट पर प्रक्रिया की पुष्टि करें।
असेंबली के बाद जॉइंट का बैठना
पेंट, प्लेटिंग, बर्र्स, खुरदुरी संपर्क सतहें, नरम गैस्केट्स, वॉशर्स और एम्बेडेड सतह अस्पेरिटीज़ पहले लोड साइकिल के बाद बैठ सकती हैं। यह बैठना प्रभावी क्लैंप्ड स्टैक को छोटा कर देता है और बोल्ट के तनाव को कम कर देता है। एक थ्रेडेड फास्टनर पहले दृश्यता में पीछे नहीं हट सकता है; यह सिर्फ इतना क्लैंप लोड खो सकता है कि बाद में कंपन ढीलापन शुरू कर दे।
अनुप्रस्थ स्लिप और जॉइंट अलगाव
जब अपरूपण भार सतह-संपर्क के घर्षण को बार-बार पार करता है, तो सदस्य फिसलते हैं। यदि भार चक्र के दौरान जोड़ भी अलग हो जाता है, तो पूर्व-भार तेज़ी से कम हो जाता है और बोल्ट पर कम्पन-आवश्यकता बढ़ जाती है। इसका समाधान एक बड़ा बेयरिंग क्षेत्र, संशोधित जोड़ ज्यामिति, निकटतर अपरूपण स्थानांतरण, या फास्टनरों की संख्या और स्थान में परिवर्तन हो सकता है—केवल एक अलग नट नहीं।
थ्रेड एंगेजमेंट या स्टैक-अप समस्याएँ
छोटा एंगेजमेंट, गलत संरेखित छिद्र, ग्रिप-लंबाई का खराब चयन, या बहुत मुलायम परतों वाला स्टैक संबंध को विश्राम के प्रति अधिक संवेदनशील बना सकता है। यह सुनिश्चित करें कि फास्टनर आवश्यक घटकों को क्लैम्प कर रहा है, न कि एक सामान्य शैंक की आवश्यकता होने पर प्राथमिक अपरूपण तल के माध्यम से थ्रेड्स को गुज़ार रहा है। साथ ही, वॉशर, स्पेसर और कोटिंग की जाँच एक प्रणाली के रूप में करें; एकमात्र संपीड़नीय परत भी पूर्व-भार बजट को बदल सकती है।
वे सुधार जो विफलता के मोड के साथ मेल खाते हैं, वे कारगर होते हैं
1. पहले दोहरावयोग्य पूर्व-भार स्थापित करें
पहले जॉइंट के सेवा लोड्स और सामग्रियों से आवश्यक क्लैंप लोड को परिभाषित करें। फिर उत्पादन वातावरण के लिए दोहराने योग्य एक स्थापना विधि का चयन करें: ज्ञात घर्षण के साथ नियंत्रित टॉर्क, टॉर्क-कोण, प्रत्यक्ष-तनन संकेतन, या कोई अन्य मान्यता प्राप्त प्रक्रिया। उपकरण सेटिंग्स, स्नेहन स्थिति, सीटिंग क्रम और निरीक्षण मानदंडों को रिकॉर्ड करें। यदि समान जॉइंट को कई स्थानों पर असेंबल किया जाता है, तो पुष्टि करें कि ऑपरेटर और उपकरण तुलनीय परिणाम उत्पन्न कर सकते हैं।
2. जॉइंट को फिसलन के प्रतिरोध के लिए डिज़ाइन करें
सबसे प्रभावी लॉकिंग उपकरण भी एक जोड़ की सर्पण (स्लाइडिंग) की पूरी भरपाई नहीं कर सकता है। जहाँ संभव हो, क्लैम्प्ड संपर्क सतह को बेहतर बनाएँ: पर्याप्त प्रीलोड का उपयोग करें, अनावश्यक बर्र्स या अस्थिर लेपों को हटा दें, संपर्क दृढ़ता में वृद्धि करें, और डिज़ाइन द्वारा अनुमति दिए जाने पर उपयुक्त विशेषताओं के माध्यम से अप्रत्यक्ष अपरूपण (शियर) को निर्देशित करें। कंपन-प्रवण यांत्रिक फास्टनर जोड़ के लिए, यह पूछें कि क्या बोल्ट से बार-बार अप्रत्यक्ष अपरूपण (ट्रांसवर्स शियर) वहन करने का अनुरोध किया जा रहा है, जबकि वह भार वास्तव में जोड़ की संपर्क सतह द्वारा वहन किया जाना चाहिए।
३. वास्तविक वातावरण के लिए एक लॉकिंग दृष्टिकोण चुनें
लॉकिंग विधियाँ उपकरण हैं, अदला-बदली के लिए उपयुक्त बीमा नीतियाँ नहीं। प्रीवेलिंग-टॉर्क नट्स घूर्णन के खिलाफ प्रतिरोध जोड़ते हैं, लेकिन उनका प्रदर्शन पुनः उपयोग सीमा, तापमान और सामग्री संगतता पर निर्भर करता है। वेज-लॉकिंग वॉशर जोड़ियाँ उन स्थितियों में उपयोगी हो सकती हैं जहाँ उनकी ज्यामिति और कठोरता संयोजन के अनुकूल हो। थ्रेडलॉकिंग यौगिक खाली स्थान भर सकते हैं और प्रतिरोध जोड़ सकते हैं, लेकिन सतह तैयारी, सेटिंग की स्थितियाँ, सेवा तापमान और रखरखाव की आवश्यकताएँ महत्वपूर्ण हैं। सुरक्षा तार, टैब वॉशर और सकारात्मक-लॉकिंग विशेषताओं पर विचार किया जा सकता है जहाँ निरीक्षण तक पहुँच और अनुप्रयोग इसके औचित्य को सिद्ध करते हैं।
एक स्टेनलेस फास्टनर के लिए, कोई थ्रेड उपचार या लॉकिंग नट चुनने से पहले संगतता की पुष्टि करें। स्टेनलेस-ऑन-स्टेनलेस असेंबलियाँ गॉल कर सकती हैं, और धारण को बेहतर बनाने के लिए उद्दिष्ट कोई प्रक्रिया घर्षण को नियंत्रित न करने पर स्थापना में असंगतता पैदा कर सकती है।
४. प्रतिनिधि कंपन परीक्षण के साथ मान्यीकरण करें
बेंच जाँच उपयोगी हैं, लेकिन उच्च कंपन वाले जोड़ों का मूल्यांकन प्रतिनिधि क्लैम्प सामग्री, परिष्करण, पूर्व-भार, भार की दिशा और सेवा तापमान के साथ किया जाना चाहिए। अनुप्रस्थ कंपन परीक्षण, जिसे अक्सर जंकर विधि के संदर्भ में चर्चा की जाती है, यह तुलना करने में सहायता करता है कि कोई जोड़ चक्रीय पार्श्व गति के तहत क्लैम्प भार को कितनी देर तक बनाए रखता है। किसी अन्य असेंबली से प्राप्त परिणाम केवल एक संदर्भ है। अपने स्वयं के स्टैक-अप में चुने गए फास्टनर प्रणाली द्वारा तनाव के रखे जाने की जाँच करें।
एक व्यावहारिक समस्या-निवारण क्रम
- पुनः कसने से पहले जोड़ का निरीक्षण करें। घिसावट के निशान, चपटी कोटिंग्स, टूटे हुए वॉशर, लंबित छिद्र, संक्षारण या जोड़ की गति के साक्ष्य की खोज करें।
- गति की दिशा की पहचान करें। यह निर्धारित करें कि क्या असेंबली को अनुप्रस्थ कंपन, अक्षीय चक्रण, तापीय गति, प्रभाव या इनके संयोजन का सामना करना पड़ता है।
- असेंबली प्रक्रिया की जाँच करें। वास्तविक टॉर्क या तनाव रिकॉर्ड, उपकरण कैलिब्रेशन, स्नेहन, सीटिंग क्रम और लॉकिंग घटकों के पुनः उपयोग की समीक्षा करें।
- क्लैम्प्ड स्टैक की समीक्षा करें। पकड़ की लंबाई, संलग्नता, सामग्री की दृढ़ता, सतह का रूपांतरण, वॉशर, स्पेसर और कोई भी मुलायम या बैठने वाली परतों का आकलन करें।
- एक बार में एक उचित परिवर्तन लागू करें। पहचाने गए कारण के आधार पर प्रीलोड नियंत्रण, जॉइंट ज्यामिति, लॉकिंग विधि या घटक विनिर्देशन में परिवर्तन करें, फिर संशोधित असेंबली का परीक्षण करें।
कंपन ड्यूटी के लिए फास्टनर चयन चेकलिस्ट
किसी भी एक घटक को बदलने से पहले इस चेकलिस्ट का उपयोग करें। सबसे पहले, कंपन की दिशा, आयाम, तापमान सीमा और रखरखाव पहुँच को परिभाषित करें। अगला, बंधक आवश्यक क्लैंप लोड और जॉइंट ज्यामिति के आधार पर आकार और ग्रेड का चयन करें, सामान्य टॉर्क टेबल के आधार पर नहीं। पुष्टि करें कि प्रत्येक थ्रेडेड फास्टनर की पर्याप्त संलग्नता है और कि ग्रिप लंबाई अभिप्रेत स्टैक को क्लैंप करती है। एक यांत्रिक फास्टनर मुलायम या बैठने वाली परत के माध्यम से स्थापित किया गया फास्टनर, दो कठोर स्टील सदस्यों को क्लैंप करने वाले फास्टनर से अलग समीक्षा की आवश्यकता होती है।
फिर सामग्री युग्मन की समीक्षा करें। एक स्टेनलेस फास्टनर कार्बन स्टील का उपयोग कठोर वातावरण के लिए उपयुक्त हो सकता है, लेकिन इसकी स्थापना के दौरान घर्षण और गैलिंग की प्रवृत्ति को कार्य निर्देश में संबोधित किया जाना चाहिए। जहाँ कोई अमानक स्टैक-अप, पहुँच प्रतिबंध या लोड पाथ डिज़ाइन को प्रभावित करता है, वहाँ एक कस्टम फ़ास्टनर केवल तभी औचित्यपूर्ण हो सकता है जब पूरे जॉइंट का मूल्यांकन पूरा कर लिया गया हो। हर मामले में, चुने गए बंधक प्रणाली का प्रतिनिधित्व करने वाले भागों पर सत्यापन करें। सही थ्रेडेड फास्टनर और सही लॉकिंग विधि केवल तभी प्रभावी होती है जब असेंबली प्रक्रिया अभिप्रेत प्रीलोड उत्पन्न करे।
रखरखाव टीमों के लिए, निरीक्षण रिकॉर्ड में बंधक की स्थिति, कसने की विधि, लॉकिंग विशेषता, अवलोकित गति और प्रतिस्थापन इतिहास को पहचाना जाना चाहिए। यह रिकॉर्ड एक बार की स्थापना त्रुटि और दोहराए जाने वाले जॉइंट डिज़ाइन समस्या के बीच अंतर करने में सहायता करता है। किसी ढीले यांत्रिक फास्टनर को केवल कसने के लिए नहीं, बल्कि क्लैम्प्ड प्रणाली का निरीक्षण करने के सबूत के रूप में देखें। यदि प्रतिस्थापन आवश्यक है, तो निर्दिष्ट बंधक विन्यास के साथ मेल खाएँ और वॉशर, कोटिंग, स्नेहक या नट प्रकार में किसी भी परिवर्तन की वैधता सुनिश्चित करें।
इंजीनियर को कब शामिल करना चाहिए
जब कोई ढीला फास्टनर गार्डिंग, लिफ्टिंग, दबाव धारण, संरचनात्मक अखंडता, घूर्णन उपकरण या सुरक्षा-महत्वपूर्ण पहुँच को प्रभावित करता है, तो समीक्षा को बढ़ाएँ। लॉकिंग-उत्पाद में परिवर्तन के बाद भी बार-बार ढीलापन होना एक और संकेत है कि मूल कारण जॉइंट स्लिप, प्रीलोड की हानि या कोई अदृश्य सेवा स्थिति है। ऐसे मामलों में, विफलता के पैटर्न को दस्तावेज़ित करें और केवल दिखाई देने वाले नट या स्क्रू को ही समस्या न मानकर पूरे बोल्टेड जॉइंट का मूल्यांकन करें।
मुख्य बिंदु
उच्च कंपन वातावरण में फास्टनर इसलिए ढीले हो जाते हैं क्योंकि जॉइंट वह क्लैम्प बल खो देता है जो उसके भागों को एक-दूसरे के सापेक्ष गति से रोकता है। स्थायी समाधान आमतौर पर नियंत्रित प्रीलोड, स्लिप-प्रतिरोधी जॉइंट डिज़ाइन, उपयुक्त लॉकिंग विधि और प्रतिनिधित्वपूर्ण सत्यापन का संयोजन होता है। जॉइंट की गति और स्टैक-अप से शुरुआत करें, फिर उन स्थितियों के अनुकूल फास्टनर समाधान का चयन करें।

