 EN

Dlaczego elementy złączeniowe poluzowują się w środowiskach o wysokiej wibracji i jakie rozwiązania rzeczywiście działają
Azwiązanie po zainstalowaniu połączenie może wyglądać na bezpieczne, ale mimo to tracić siłę docisku w trakcie eksploatacji. Silniki, pompy, taśmy transportowe, sprzęt mobilny oraz zespoły obrotowe generują powtarzające się ruchy, które działają przeciwko sile tarcia utrzymującej połączenie. Istotne nie jest jedynie to, czy śruba, nakrętka lub wkręt został odpowiednio dokręcony. Całe połączenie musi zachować siłę wstępnego dokręcenia, gdy jego części się poruszają.
Z punktu widzenia inżyniera odpowiedzialnego za dobór elementów złącznych problem wibracji powinien rozpocząć się od ścieżki obciążenia i powierzchni połączenia. Wysokowytrzymałym śrubom i nakrętkom można nadać odpowiednią wytrzymałość, ale sama wytrzymałość nie zapobiega poluzowaniu. Gdy ruch poprzeczny powoduje poślizg łączonych elementów, niewielkie ruchy względne mogą zmniejszać tarcie w gwincie i na powierzchni oporowej. Nakrętka lub śruba może wówczas obracać się w kierunku poluzowania, a siła docisku maleje cyklicznie.
Wpływ wibracji na połączenie za pomocą elementów złącznych
Poprawnie dokręcony element złączny mechaniczny lekko się rozciąga, a łączone części ulegają kompresji. Ta wstępna siła docisku generuje tarcie między powierzchniami połączenia. Dopóki ruch zewnętrzny pozostaje poniżej dostępnej wartości oporu tarcia, części mają tendencję do poruszania się razem, a połączenie pozostaje stabilne.
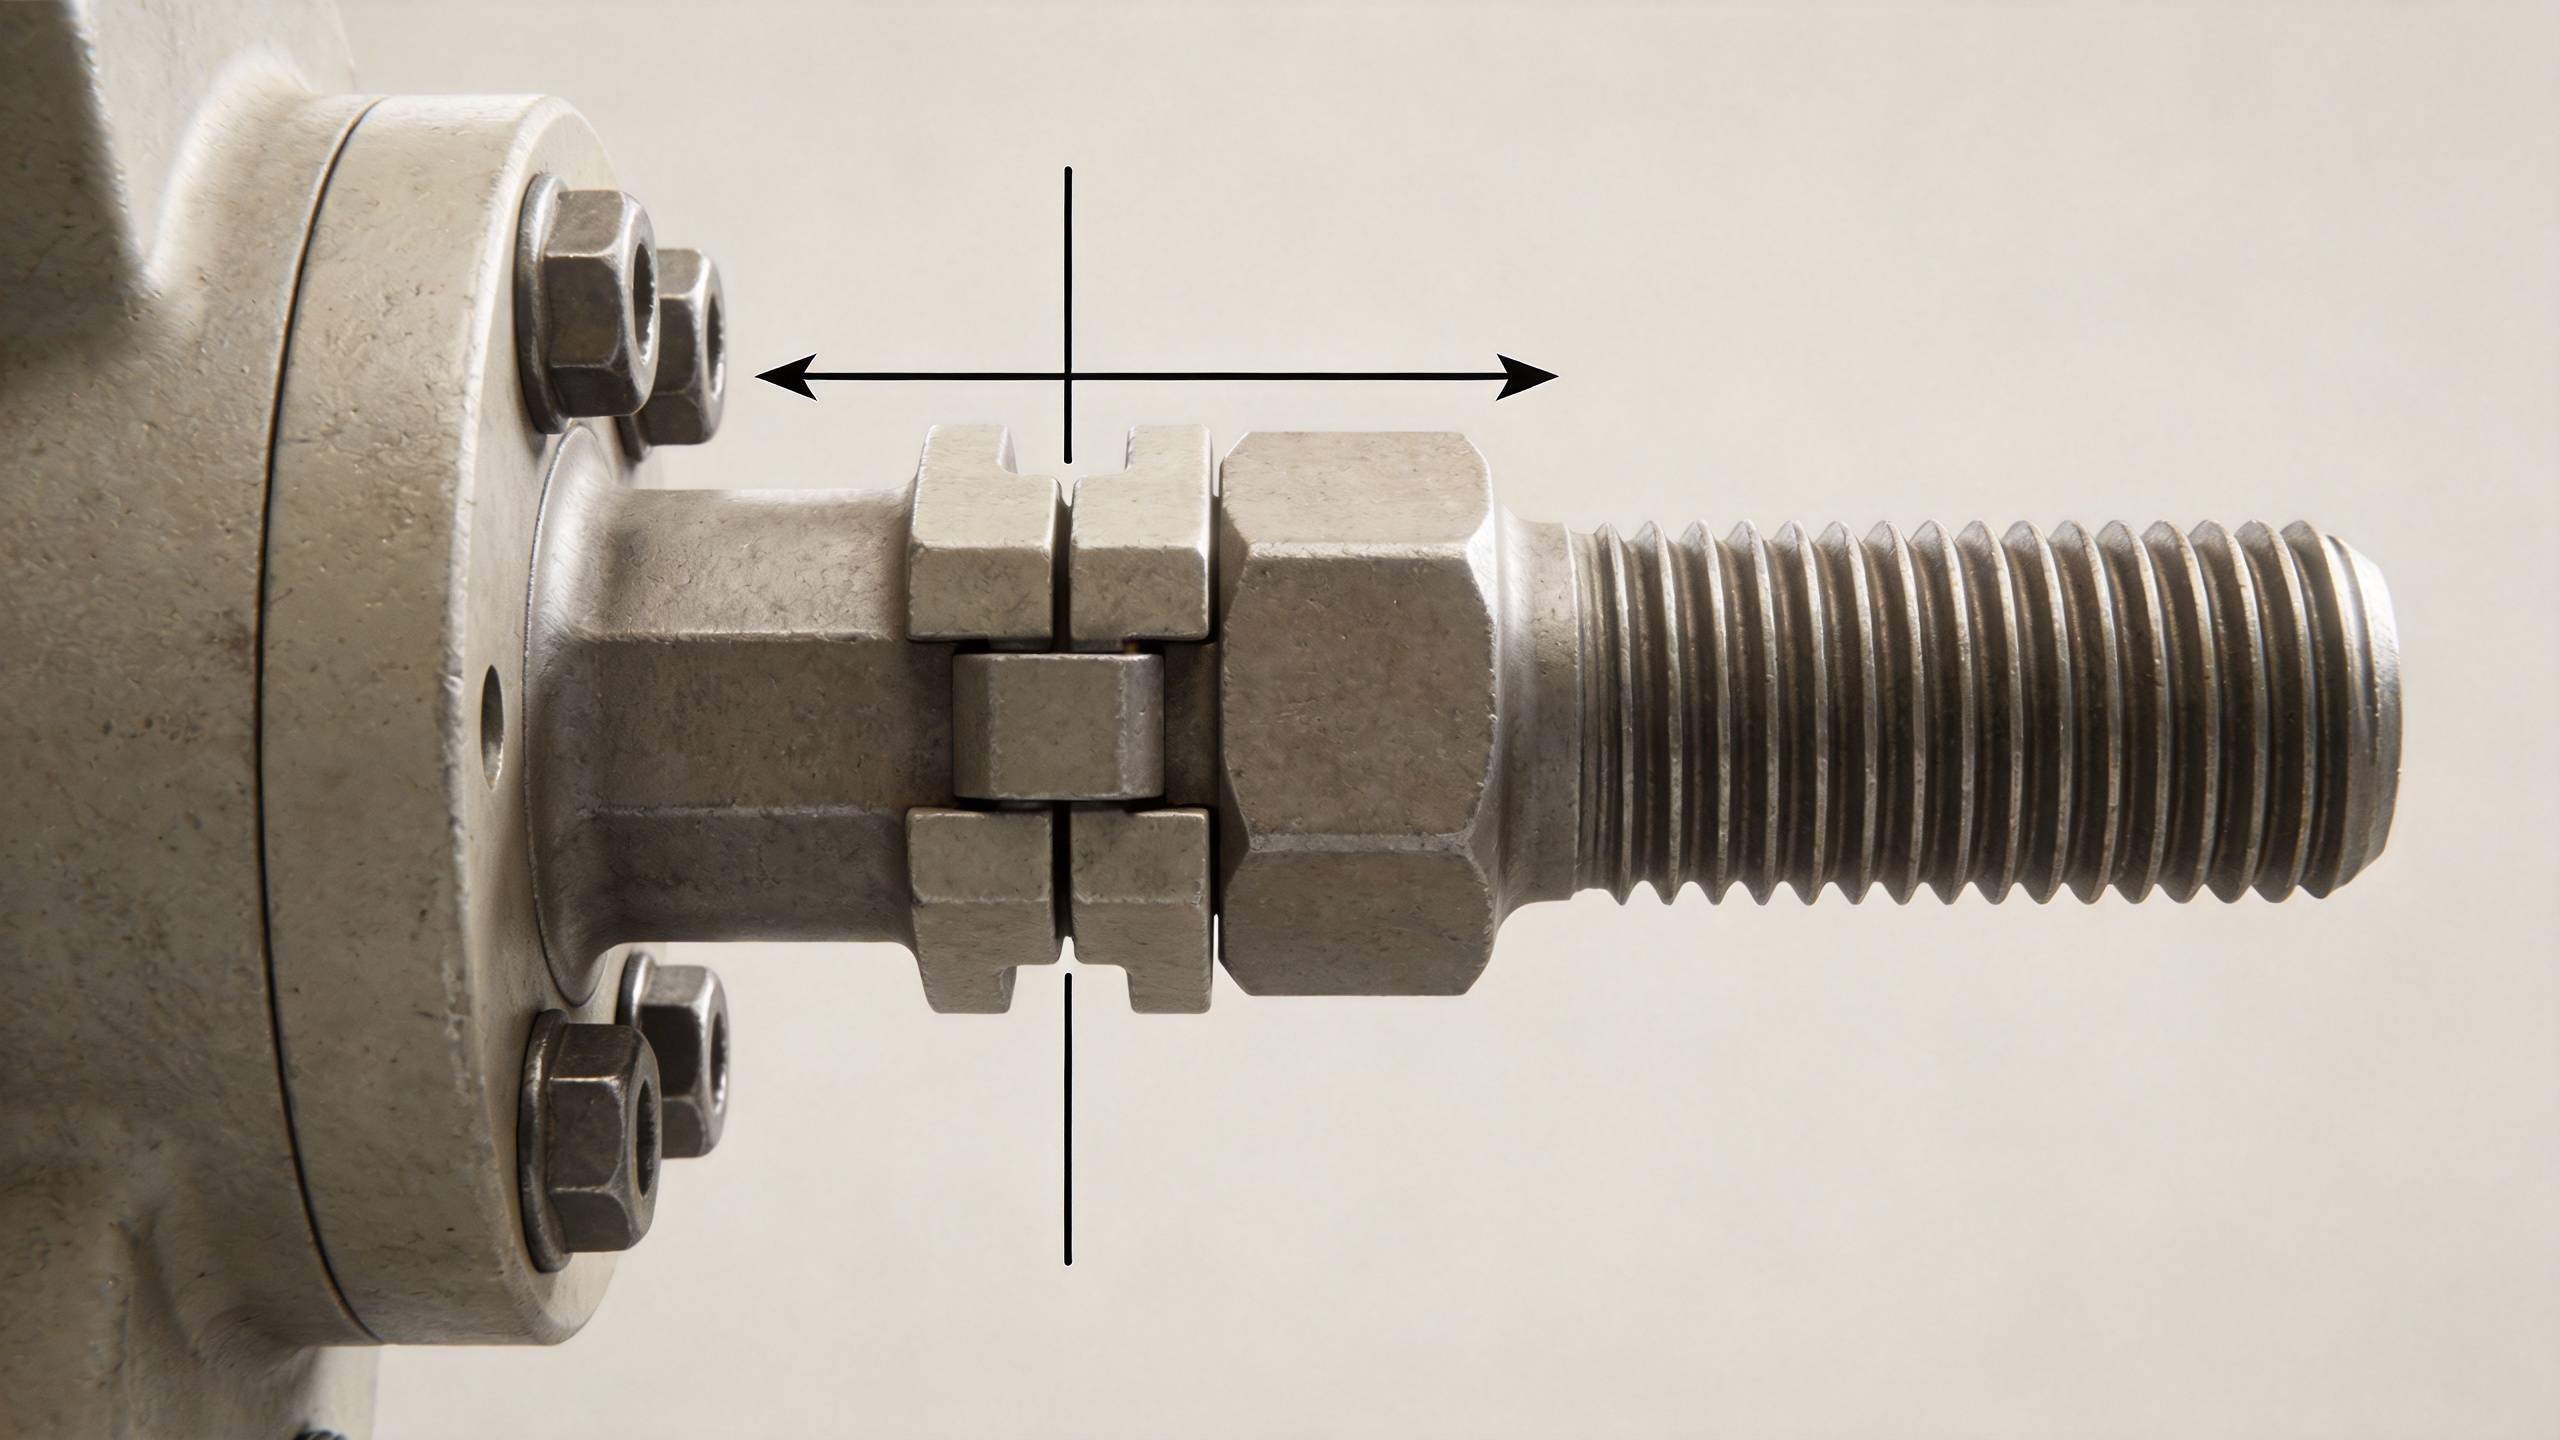
Wysokie wibracje zmieniają ten stan. Ruch z boku na bok, czyli ruch poprzeczny, ma szczególne znaczenie, ponieważ może powodować mikroskopijne poślizgi między skręcanymi elementami. Gdy poślizg się rozpoczął, gwint oraz powierzchnia pod głową śruby lub nakrętki mogą przesuwać się w niewielkich przyrostach. Te przyrosty mogą prowadzić do obrotowego samopochylania się połączenia. Dlatego też połączenie może przejść statyczny pomiar momentu skręcającego, a mimo to utracić napięcie w trakcie pracy maszyny.
Łatwo jest próbować rozwiązać każdy problem poprzez określenie silniejszego elementu łączącego. Nie oznacza to jednak, że jest to zawsze właściwe rozwiązanie. W połączeniu pracującym w warunkach wibracji na niezawodność wpływają: wstępne napięcie, sztywność połączenia, stan powierzchni, długość chwytu, spójność montażu oraz zastosowana metoda zabezpieczania przed poluzowaniem. Śruba ze stali nierdzewnej wymaga także odpowiedniego materiału partnera, odpowiedniej praktyki smarowania oraz odpowiedniej procedury dokręcania; odporność na korozję nie zastępuje poprawnie zaprojektowanego rozwiązania zapobiegającego poluzowaniu.
Typowe przyczyny utraty wstępnego napięcia przez elementy łączące
Niewystarczające lub niestabilne wstępne obciążenie montażowe
Zbyt słabe dokręcenie pozostawia zbyt małą siłę docisku, aby przeciwdziałać ruchom eksploatacyjnym. Zbyt mocne dokręcenie może uszkodzić gwint, spowodować uplastycznienie śruby, zgnieść miększe materiały połączenia lub dać mylące odczyty momentu obrotowego. Moment obrotowy jest pośrednią metodą kontrolowania napięcia, ponieważ tarcie na gwincie i na powierzchniach oporowych pochłania znaczną część przyłożonego momentu. W przypadku krytycznych połączeń należy stosować udokumentowaną metodę montażu oraz weryfikować ją na rzeczywistym połączeniu, a nie polegać na ogólnym, uniwersalnym wartościom momentu obrotowego.
Osadzanie się połączenia po montażu
Farba, powłoki, zadziory, chropowate powierzchnie styku, miękkie uszczelki, podkładki oraz osadzone nierówności powierzchniowe mogą ulec osiadaniu po pierwszych cyklach obciążenia. To osiadanie skraca efektywną długość dociskanej paczki i zmniejsza wydłużenie śruby. Śruba z gwintem może początkowo nie cofać się widocznie; wystarczy jednak utrata części siły docisku, by późniejsze drgania mogły rozpocząć proces poluzowania.
Poślizg poprzeczny i rozdzielenie połączenia
Gdy obciążenie ścinające wielokrotnie pokonuje tarcie na powierzchni styku, elementy zaczynają się ślizgać. Jeśli połączenie rozdziela się również w trakcie cyklu obciążenia, wstępne dociskanie spada szybciej, a obciążenie zmęczeniowe śruby wzrasta. Rozwiązaniem może być zwiększenie powierzchni oporu, zmiana geometrii połączenia, lepsze przenoszenie sił ścinających lub modyfikacja liczby i rozmieszczenia elementów łączących – nie tylko wymiana nakrętki.
Problemy z zakresem zarysowania gwintu lub z ułożeniem warstw
Zbyt krótkie zakręcenie gwintu, niewłaściwie wycentrowane otwory, błędny wybór długości chwytu lub zestaw składający się z bardzo miękkich warstw mogą zwiększyć wrażliwość połączenia na relaksację. Sprawdź, czy element łączący dociska zamierzone komponenty, a nie przewija się gwintem przez główną płaszczyznę ścinania tam, gdzie potrzebny jest gładki wałek. Przeglądaj również podkładki, dystansy i powłoki jako całość; pojedyncza ściskalna warstwa może zmienić budżet wstępnego dociskania.
Rozwiązania skuteczne wyłącznie wtedy, gdy odpowiadają trybowi uszkodzenia
1. Najpierw ustal powtarzalne wstępne dociskanie
Zacznij od określenia wymaganego obciążenia ściskającego na podstawie obciążeń roboczych połączenia oraz jego materiałów. Następnie wybierz metodę montażu zapewniającą powtarzalność w środowisku produkcyjnym: kontrolowany moment skręcający przy znanej sile tarcia, moment skręcający z kątem obrotu, bezpośredni pomiar rozciągania lub inna zweryfikowana metoda. Zarejestruj ustawienia narzędzi, stan smarowania, kolejność dociskania oraz kryteria kontroli. Jeśli to samo połączenie jest montowane w kilku lokalizacjach, upewnij się, że operatorzy i narzędzia zapewniają porównywalne wyniki.
2. Zaprojektuj połączenie tak, aby odpierało poślizg
Najskuteczniejsze urządzenie blokujące nie potrafi w pełni zrekompensować połączenia, które może się przesuwać. Popraw powierzchnię ściskanego styku tam, gdzie jest to praktyczne: zastosuj wystarczające wstępne obciążenie, usuń niepotrzebne zauszniki lub niestabilne powłoki, zwiększ sztywność styku oraz kieruj siłę ścinającą przez odpowiednie cechy konstrukcyjne, o ile projekt na to pozwala. W przypadku połączenia z wykorzystaniem elementów złącznych narażonego na drgania zastanów się, czy śruba ma przenosić powtarzające się obciążenie poprzeczne, które powinno być przenoszone przez powierzchnię styku połączenia.
3. Wybierz metodę blokowania dostosowaną do rzeczywistych warunków eksploatacyjnych
Metody blokowania to narzędzia, a nie wzajemnie zastępcze polisy ubezpieczeniowe. Nakrętki o stałym momencie skręcania zwiększają opór obrotu, ale ich wydajność zależy od limitów wielokrotnego użytkowania, temperatury oraz zgodności materiałów. Pary podkładki klinowej do blokowania mogą być przydatne tam, gdzie ich geometria i twardość pasują do połączenia. Materiały klejące do gwintów mogą wypełniać luz i zwiększać opór, jednak istotne są przygotowanie powierzchni, warunki utwardzania, temperatura eksploatacji oraz wymagania serwisowe. Przewód zabezpieczający, podkładki z języczkami oraz funkcje zablokowania dodatkowego mogą zostać rozważone tam, gdzie dostęp do inspekcji oraz charakter zastosowania uzasadniają ich użycie.
W przypadku elementów złącznych ze stali nierdzewnej należy potwierdzić zgodność przed wybraniem metody obróbki gwintu lub nakrętki zabezpieczającej. Połączenia ze stali nierdzewnej ze stali nierdzewnej mogą ulec zatarciu, a proces zaprojektowany w celu poprawy utrzymywania może spowodować zmienność montażu, jeśli nie kontroluje się tarcia.
4. Zweryfikuj za pomocą reprezentatywnych testów wibracyjnych
Badania na stole są przydatne, ale połączenia narażone na silne wibracje należy oceniać przy użyciu reprezentatywnych materiałów zaciskowych, powłok, wstępnego obciążenia, kierunku obciążenia oraz temperatury eksploatacyjnej. Badania wibracji poprzecznych, często omawiane w kontekście metody Junkera, pozwalają porównać, jak połączenie utrzymuje siłę zaciskową pod wpływem cyklicznego ruchu bocznego. Wynik uzyskany dla innego połączenia ma jedynie charakter orientacyjny. Przeprowadź test, aby sprawdzić, czy wybrany system śrubowy utrzymuje napięcie w Twoim własnym zestawie elementów.
Praktyczna sekwencja diagnozowania usterki
- Przeprowadź inspekcję połączenia przed ponownym dokręceniem. Szukaj śladów tarcia, spłaszczonych powłok, uszkodzonych podkładki, wydłużonych otworów, korozji lub innych oznak przemieszczenia połączenia.
- Zidentyfikuj kierunek ruchu. Określ, czy zespół jest narażony na wibracje poprzeczne, cykliczne obciążenie osiowe, ruch termiczny, uderzenia lub kombinację tych czynników.
- Sprawdź proces montażu. Przeanalizuj rzeczywiste dane dotyczące momentu dokręcania lub siły rozciągającej, kalibrację narzędzi, smarowanie, kolejność dociskania oraz wielokrotne użycie elementów zabezpieczających przed poluzowaniem.
- Przeanalizuj zestaw ściskanych elementów. Oceń długość obszaru zaciskania, zaklinowanie, sztywność materiału, wykończenie powierzchni, podkładki, dystansowniki oraz wszelkie miękkie lub osiadające warstwy.
- Wprowadź jedną uzasadnioną zmianę naraz. Zmień kontrolę wstępnego obciążenia, geometrię połączenia, metodę zabezpieczenia przed poluzowaniem lub specyfikację komponentu na podstawie zidentyfikowanej przyczyny, a następnie przetestuj zmodyfikowane połączenie.
Lista kontrolna doboru elementów złącznych do pracy w warunkach drgań
Korzystaj z tej listy kontrolnej przed zmianą pojedynczego komponentu. Najpierw określ kierunek drgań, amplitudę, zakres temperatur oraz dostęp do konserwacji. Następnie dobierz związanie rozmiar i klasę wytrzymałościową na podstawie wymaganego obciążenia zaciskowego i geometrii połączenia, a nie na podstawie ogólnej tabeli momentów dokręcania. Upewnij się, że każdy gwintowany element zaciskowy ma wystarczającą głębokość zaklinowania oraz że długość obszaru zaciskania obejmuje zamierzony zestaw elementów. Element złączny mechaniczny element zaciskowy zainstalowany przez miękką lub osiadającą warstwę wymaga innej analizy niż ten zaciskający dwa sztywne elementy stalowe.
Następnie przeanalizuj dobranie materiałów. element łączący nierdzewny może być stosowany w środowisku korozyjnym, ale tarcie występujące podczas montażu oraz tendencja do gallingu muszą zostać uwzględnione w instrukcji roboczej. Gdy niestandardowy układ części, ograniczony dostęp lub ścieżka obciążenia determinuje projekt, zastosowanie niestandardowy element łączący jest uzasadnione jedynie po kompleksowej ocenie całego połączenia. W każdym przypadku zweryfikuj wybrany związanie system na reprezentatywnych elementach. Poprawny gwintowany element zaciskowy i odpowiednia metoda zabezpieczenia są skuteczne wyłącznie wtedy, gdy proces montażu zapewnia zamierzony wstępny naciąg.
Dla zespołów serwisowych protokół inspekcji powinien zawierać informacje o lokalizacji związanie , metodzie dokręcania, elemencie zabezpieczającym, zaobserwowanym przesunięciu oraz historii wymiany. Taki protokół ułatwia rozróżnienie błędu jednorazowego montażu od powtarzającego się problemu projektowego połączenia. Traktuj luźny mechaniczny element zaciskowy jako sygnał do inspekcji całego systemu dociskowego, a nie tylko jako element wymagający ponownego dokręcenia. Jeśli konieczna jest wymiana, zachowaj określoną związanie konfigurację i zweryfikuj każdą zmianę podkładki, powłoki, smaru lub typu nakrętki.
Kiedy należy zaangażować inżyniera
Podnieść poziom przeglądu, gdy luźny element złączający wpływa na ochronę, podnoszenie, zatrzymywanie ciśnienia, integralność konstrukcyjną, wyposażenie obrotowe lub bezpieczny dostęp krytyczny dla bezpieczeństwa. Powtarzające się luzowanie po zmianie produktu blokującego stanowi kolejny sygnał, że przyczyną podstawową jest poślizg połączenia, utrata wstępnego obciążenia lub pominięty warunek eksploatacyjny. W takich przypadkach należy udokumentować schemat awarii i ocenić całe połączenie śrubowe, a nie traktować widocznego nakrętki lub śruby jako jedynego problemu.
Główne wnioski
Elementy złączające luzują się w środowiskach o wysokiej wibracji, ponieważ połączenie traci siłę docisku, która zapobiega względnemu przemieszczaniu się jego części. Trwałe rozwiązanie zwykle obejmuje połączenie kontrolowanego wstępnego obciążenia, projektu połączenia odpornego na poślizg, odpowiedniej metody blokowania oraz reprezentatywnej weryfikacji. Rozpocznij od analizy ruchu i ułożenia (stack-up) połączenia, a następnie dobierz rozwiązanie złączające dopasowane do tych warunków.

