 EN

Varför skruvförband löses upp i miljöer med hög vibration och vilka lösningar som fungerar
Afästmittel även om det ser säkert ut efter montering kan klämkraften ändå minska i drift. Motorer, pumpar, transportband, mobil utrustning och roterande samlingar skapar upprepad rörelse som verkar mot friktionen som håller en fog samman. Det avgörande är inte bara om bulten, muttern eller skruven dragits åt. Hela fogkonstruktionen måste bibehålla förspänningen när dess delar rör sig.
Från en konstruktörs perspektiv när det gäller val av fästelement bör en vibrationsrelaterad fråga utgå från lastvägen och fogytorna. Ett höghållfast skruvfästelement kan vara lämpligt, men styrka ensam hindrar inte lösningsfenomenet. När tvärriktad rörelse får de sammanfogade komponenterna att glida, kan små relativa rörelser minska friktionen i gängan och vid bärtytan. Mutan eller skruven kan då rotera i lösningsriktningen, medan klämkraften minskar cykel för cykel.
Vad vibration gör med ett skruvfästelement
Ett korrekt åtdraget mekaniskt fästelement sträcks lätt och komprimerar de delar som det sammanfogar. Denna förspänning skapar friktion mellan fogytorna. Så länge den yttre rörelsen förblir under den tillgängliga friktionsmotstånden tenderar delarna att röra sig tillsammans och fogkonstruktionen förblir stabil.
Höga vibrationsförändringar påverkar förhållandet. Sidledes- eller tvärgående rörelse är särskilt viktig eftersom den kan tvinga fram mikroskopisk glidning mellan de kluvna delarna. När glidning en gång har inletts kan gängorna och underhuvudet eller mutterns bäringsyta röra sig i små steg. Dessa steg kan leda till rotationsbaserad självlossning. Det är därför ett förband kan klara en statisk vridmomentkontroll men ändå förlora spännkraften på en driftmaskin.
Det är frestande att lösa varje problem genom att ange en starkare förbindelsekomponent. Det är dock inte nödvändigtvis rätt lösning. I ett förband utsatt för vibration påverkar förspänning, förbandsstyvhet, yttillstånd, grepp längd, monteringskonsekvens och låsningsmetod alla pålitligheten. En rostfri förbindelsekomponent kräver också rätt motmaterial, smörjningsrutin och vridmomentprocedur; korrosionsbeständighet ersätter inte en solid konstruktion mot självlossning.
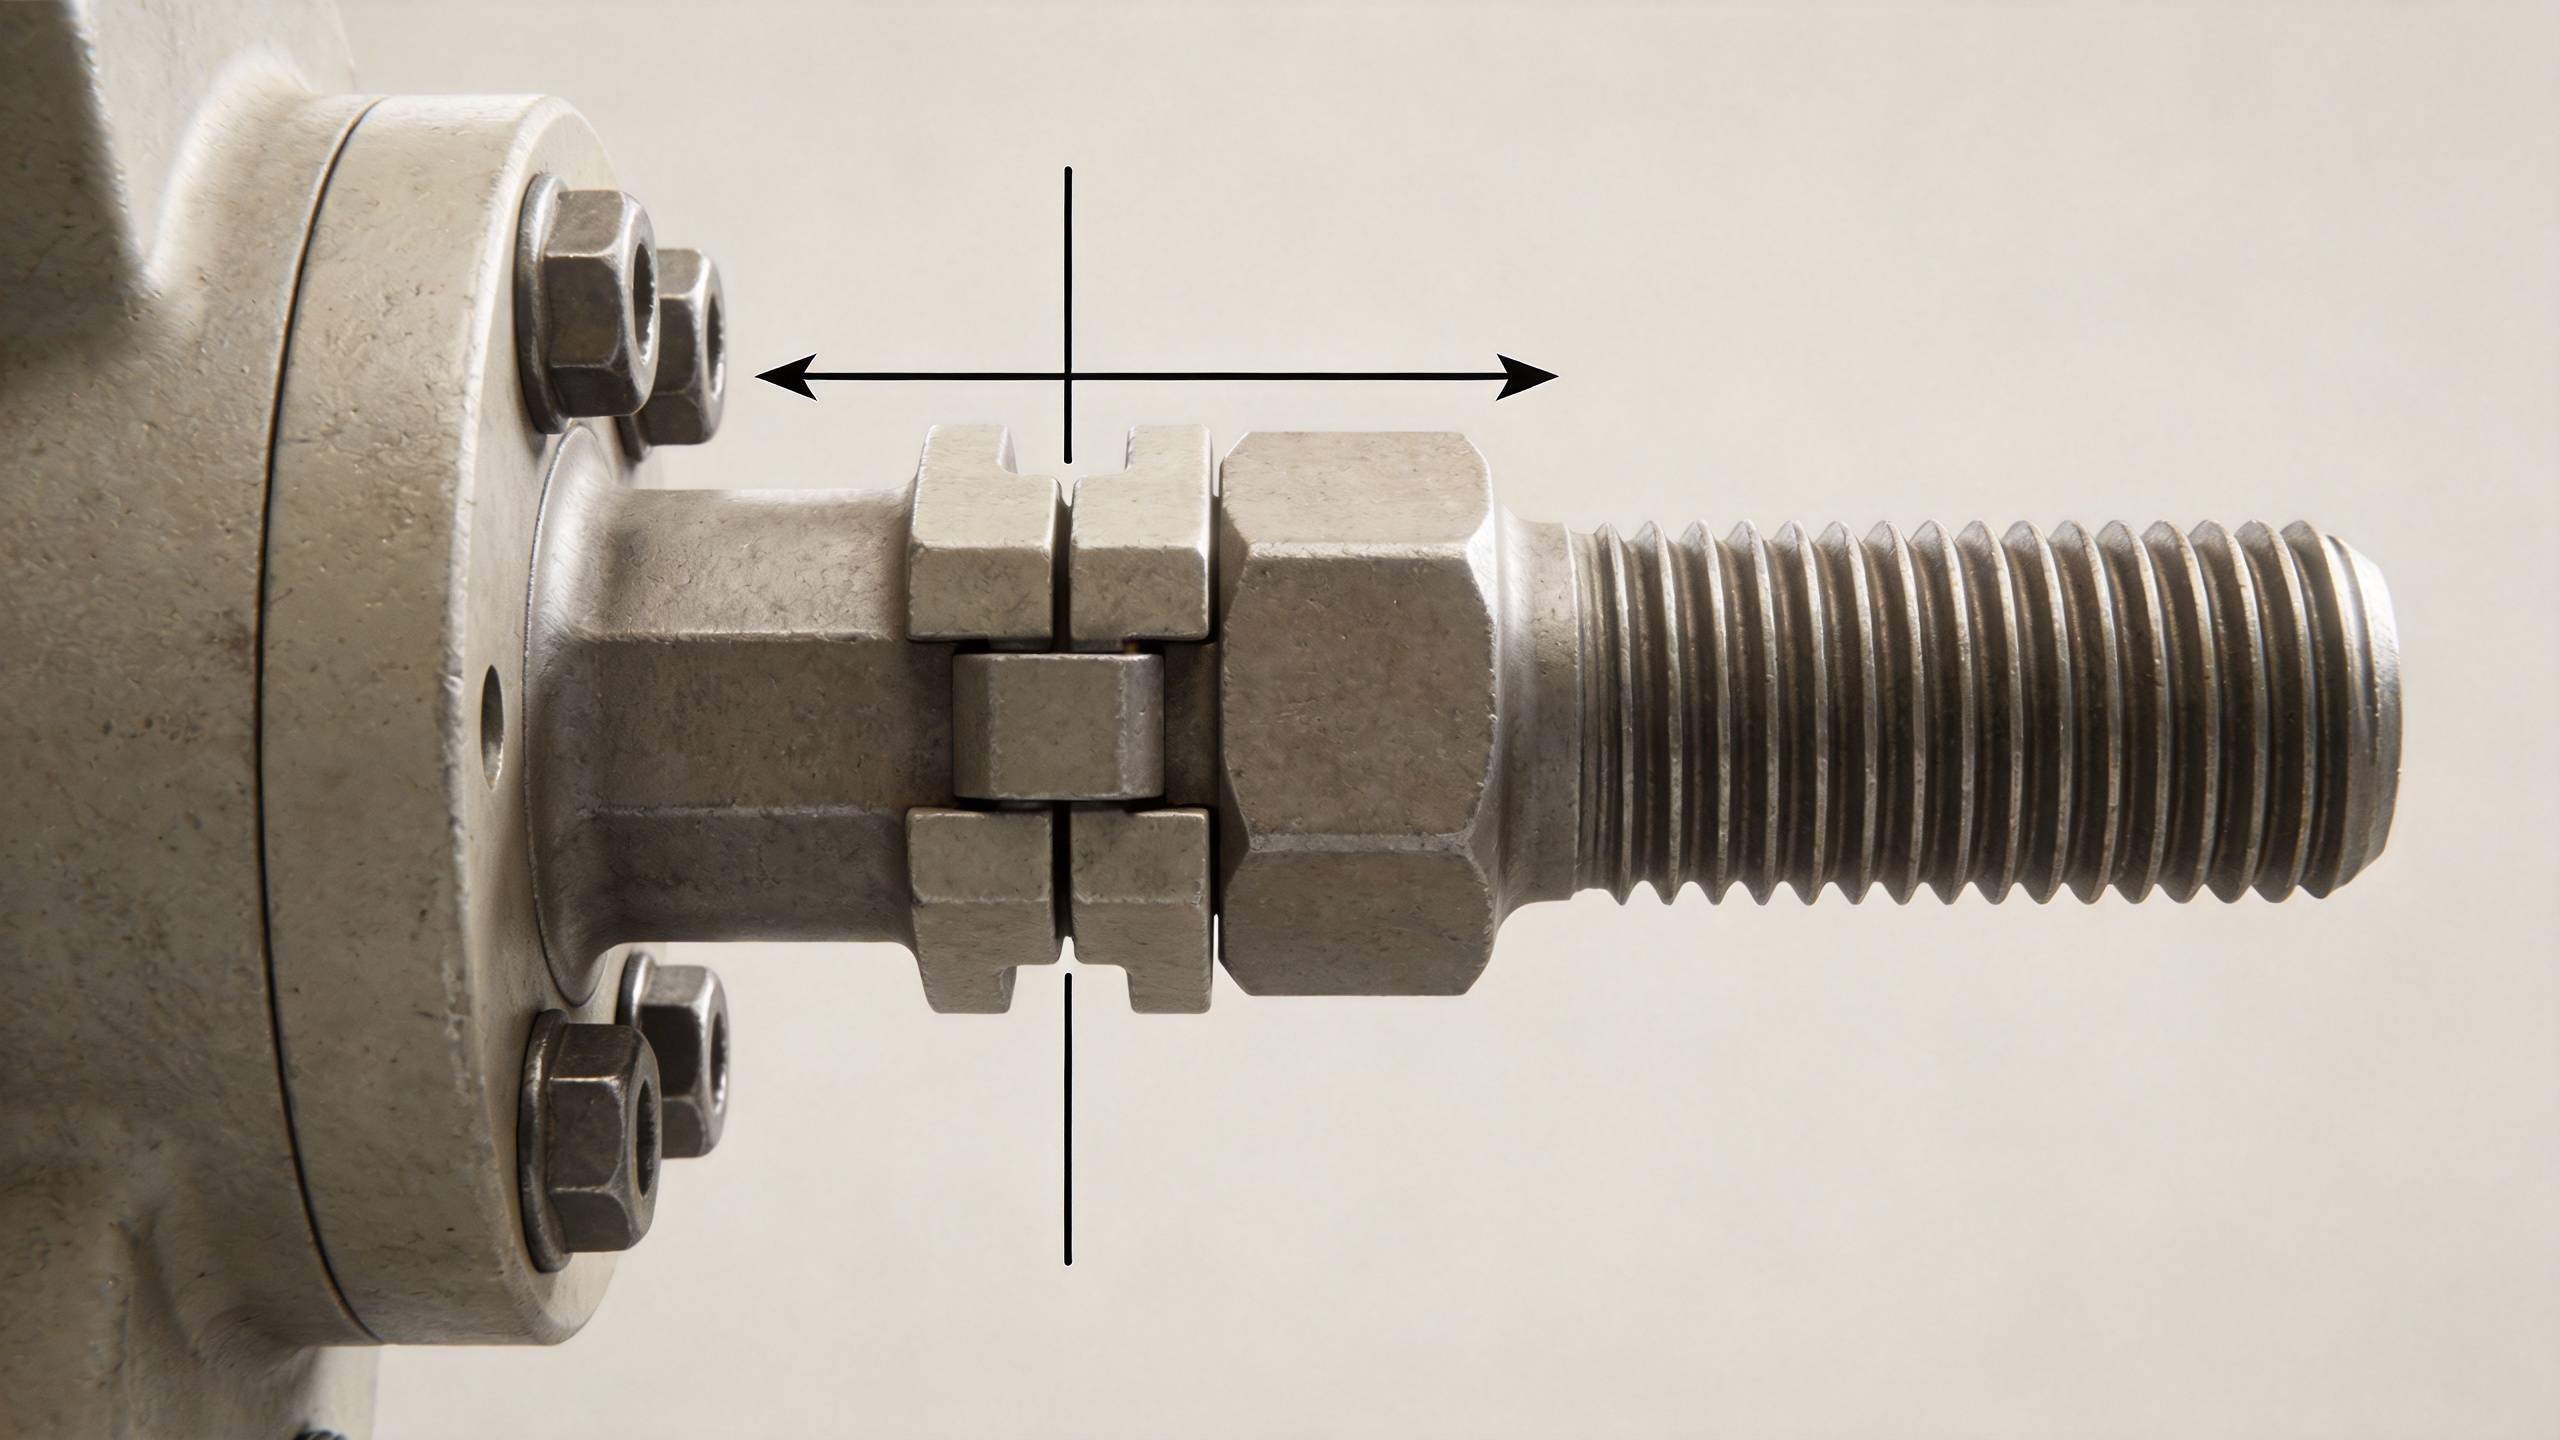
Vanliga orsaker till att förbindelsekomponenter förlorar förspänning
Otillräcklig eller inkonsekvent monteringsförspänning
För låg åtdragningsmoment lämnar för liten klämkraft för att motstå rörelse under drift. För högt åtdragningsmoment kan skada gängor, orsaka plastisk deformation av skruven, krossa mjukare fogmaterial eller ge missvisande momentvärden. Moment är ett indirekt sätt att styra spännkraft eftersom friktion i gängan och vid bärtytan förbrukar en stor del av den tillförda kraften. För kritiska fogar ska en dokumenterad monteringsmetod användas och processen verifieras på den verkliga fogkonstruktionen istället for att förlita sig på ett generellt momentvärde.
Fognedslagning efter montering
Färg, beläggning, spån, ojämna kontaktytor, mjuka packningar, brickor och inbäddade ytytor kan nedslå sig efter de första belastningscyklerna. Denna nedslagning minskar den effektiva klämda stackens längd och minskar skruvens töjning. En gängad förbindning kan inte synligt lossna direkt; den kan helt enkelt förlora tillräckligt med klämkraft för att senare vibrationer ska kunna påbörja lossningsprocessen.
Tvärslipning och fogöppning
När skjuvlasten upprepat övervinner friktionen på kontaktytan glider komponenterna. Om förbindningen även separerar under en lastcykel minskar förspännningen snabbare och utmattningsspaningen på skruven ökar. Åtgärden kan vara en större bärarea, en omformad förbindningsgeometri, förbättrad skjuvkraftöverföring eller en ändring av antalet och placeringen av fästdon – inte bara en annan mutter.
Gängengagemang eller staplingsproblem
Kort gängengagemang, felaktigt justerade hål, ett olämpligt val av grepp längd eller en stapling med mycket mjuka lager kan göra förbindningen mer känslomg för slappning. Kontrollera att fästdonet spänner de avsedda komponenterna istället för att låta gängan gå genom det primära skjuvplanet när en slät skaft är nödvändig. Undersök också brickor, mellanlägg och beläggningar som ett system; ett enda komprimerbart lager kan påverka förspänningsbudgeten.
Åtgärder som fungerar när de matchar felmodellen
1. Sätt först upp en återrepeterbar förspänning
Börja med att definiera den erforderliga spännkraften utifrån fogens driftlast och material. Välj sedan en monteringsmetod som är reproducerbar i produktionsmiljön: kontrollerad vridmoment med känd friktion, vridmoment-vinkel, direkt spännindikation eller en annan validerad process. Registrera verktygsinställningar, smörjningsförhållanden, monteringsordning och kontrollkriterier. Om samma fog monteras på flera platser ska det verifieras att operatörer och verktyg kan ge jämförbara resultat.
2. Utforma fogen så att den motstår glidning
Den mest effektiva låsanordningen kan inte helt kompensera för en skruvförbindelse som får glida. Förbättra den klamrade kontaktytan där det är möjligt: använd tillräcklig förspänning, ta bort onödiga spån eller instabila beläggningar, öka kontaktkärnheten och leda tvärskjuvning genom lämpliga konstruktionsdetaljer där designen tillåter det. För en mekanisk skruvförbindelse som utsätts för vibrationer bör man undersöka om skruven faktiskt tvingas ta upp upprepad tvärskjuvning som i stället borde bäras av kontaktytan mellan de sammanfogade delarna.
3. Välj en låsningsmetod som är anpassad till den faktiska miljön
Låsningsmetoder är verktyg, inte utbytbara försäkringspolicer. Mutter med förspännande moment ökar motståndet mot rotation, men deras prestanda beror på återanvändningsgränser, temperatur och materialkompatibilitet. Skivpar med kilformad låsning kan vara användbara där deras geometri och hårdhet passar förbindelsen. Trådlåsningsmedel kan fylla luftspalter och öka motståndet, men ytförberedelse, monteringsförhållanden, driftstemperatur och underhållskrav är avgörande. Säkerhetstråd, lockplattor och positiva låsfunktioner kan övervägas där inspektionsåtkomst och applikationen motiverar dem.
För en rostfri förbindelse ska kompatibilitet bekräftas innan en trådbehandling eller en låsmutter väljs. Sammansättningar av rostfritt mot rostfritt kan galla, och en process avsedd att förbättra hållfastheten kan orsaka variationsbredd vid montering om friktionen inte kontrolleras.
4. Validera med representativ vibrationsprovning
Bänktester är användbara, men förbindningar som utsätts för hög vibration bör utvärderas med representativa klämmaterial, ytytor, förspänningskrafter, lastriktningar och driftstemperaturer. Transversell vibrationsprovning, ofta diskuterad i samband med Junker-metoden, hjälper till att jämföra hur en förbindning behåller sin klämkraft under cyklisk lateral rörelse. Ett resultat från en annan montering är endast en referens. Testa om det valda fästelementsystemet bibehåller spänningen i din egen stack.
En praktisk felsökningssekvens
- Inspektera förbindningen innan du återdragit den. Sök efter slitageavtryck, plattade beläggningar, brutna brickor, förlängda hål, korrosion eller tecken på förbindningsrörelse.
- Identifiera rörelseriktningen. Avgör om monteringen utsätts för transversell vibration, axial cykling, termisk rörelse, stötbelastning eller en kombination av dessa.
- Granska monteringsprocessen. Granska faktiska vridmoment- eller spänningsregister, verktygskalibrering, smörjning, sättningsordning och återanvändning av säkringskomponenter.
- Granska den klammade stacken. Bedöma grepplängden, ingreppet, materialstelheten, ytytan, brickor, mellanringar samt eventuella mjuka eller sänkande lager.
- Tillämpa en motiverad förändring i taget. Ändra förspänningskontrollen, kopplingsgeometrin, låsningsmetoden eller komponentspecifikationen baserat på den identifierade orsaken och testa sedan den reviderade monteringen.
Kontrolllista för skruvval vid vibrationspåverkan
Använd denna kontrolllista innan du ändrar en enda komponent. Definiera först vibrationsriktningen, amplituden, temperaturområdet och underhållsåtkomsten. Välj sedan fästmittel storlek och klass utifrån den krävda klämkraften och kopplingsgeometrin, inte från en generisk vridmomenttabell. Se till att varje gängad fästanordning har tillräckligt med ingrepp och att grepplängden klämmer den avsedda stacken. En mekanisk fästanordning installerad genom ett mjukt eller sänkande lager kräver en annan granskning än en som klämmer två styva stålmedlemmar.
Granska sedan materialparningen. Ett rostfri fästanordning kan användas i en korrosiv miljö, men installationsfriktionen och tendensen till gallning måste hanteras i arbetsinstruktionen. När en icke-standardiserad sammanställning, begränsad tillgänglighet eller en specifik lastväg styr konstruktionen kan ett anpassad Fästning endast motiveras efter att hela förbindningen har utvärderats. I alla fall måste det valda fästmittel systemet verifieras på representativa delar. Rätt gängad fästanordning och rätt låsningsmetod är effektiva endast om monteringsprocessen ger den avsedda förspännningen.
För underhållslag ska inspektionsprotokollet identifiera fästmittel platsen, åtdragningsmetoden, låsningsfunktionen, observerad rörelse och ersättningshistorik. Detta protokoll underlättar åtskillnaden mellan ett engångsfel vid installation och ett återkommande problem med förbindningskonstruktionen. Betrakta en lös mekanisk fästanordning som ett indikation att undersöka hela klämsystemet, inte bara som ett objekt som ska åtdrivas på nytt. Om ersättning krävs ska den angivna fästmittel konfigurationen följas, och alla ändringar av bricka, beläggning, smörjmedel eller muttertyp måste valideras.
När man ska involvera en ingenjör
Öka granskningen när en lös förbindelse påverkar skydd, lyftfunktion, tryckhållning, strukturell integritet, roterande utrustning eller säkerhetskritisk tillträde. Återkommande löshet efter byte av ett låsningsprodukt är ett annat tecken på att den underliggande orsaken är ledslipning, förlust av förspännkraft eller en översehen driftsförutsättning. I dessa fall ska felmönstret dokumenteras och hela skruvförbindelsen utvärderas i stället för att endast behandla den synliga muttern eller skruven som problemet.
Nyckel slutsats
Förbindelser lossnar i miljöer med hög vibration eftersom förbindelsen förlorar klämkraften som hindrar dess delar från att röra sig i förhållande till varandra. Den beständiga lösningen är vanligtvis en kombination av kontrollerad förspännkraft, en slipresistent förbindningsdesign, en lämplig låsningsmetod och representativ verifiering. Börja med förbindelsens rörelse och stapling, och välj sedan den skruvlösning som passar dessa förhållanden.

