 EN

ເປັນຫຍັງບ່ອນຂັນແລະສະກູ້ດຈຶ່ງເລີ່ມຕົກເອີ້ນໃນສະພາບແວດລ້ອມທີ່ມີການສັ່ນໄຫວສູງ ແລະວິທີການແກ້ໄຂທີ່ເຮັດວຽກໄດ້
Aສະແຕນເລດ ສິ່ງທີ່ເບິ່ງຄືວ່າປອດໄພຫຼັງຈາກການຕິດຕັ້ງ ອາດຈະສູນເສຍຄວາມແຮງການຈັບ (clamp load) ໃນເວລາໃຊ້ງານ. ເຄື່ອງຈັກ, ປັ້ມ, ລາວເວີ, ອຸປະກອນທີ່ເคลື່ອນທີ່ໄດ້, ແລະຊຸດສ່ວນທີ່ເລີ່ມຕົ້ນການເຄື່ອນທີ່ (rotating assemblies) ສ້າງການເຄື່ອນທີ່ຊ້ຳໆກັນທີ່ເຮັດໃຫ້ເກີດການຕ້ານກັບຄວາມເຄີຍ (friction) ທີ່ເຊື່ອມຕໍ່ສ່ວນຕ່າງໆເຂົ້າດ້ວຍກັນ. ສິ່ງທີ່ສຳຄັນບໍ່ແມ່ນພຽງແຕ່ວ່າບ່ອນຂັນ, ຫຼືສະກູ້ດ, ຫຼືແມ່ປ່າມໄດ້ຖືກຂັນແລ້ວເທົ່ານັ້ນ. ຂະບວນການເຊື່ອມຕໍ່ທັງໝົດຕ້ອງຮັກສາຄວາມແຮງດຶງດູດລ່ວງໆ (preload) ເມື່ອສ່ວນຕ່າງໆຂອງມັນເລີ່ມເຄື່ອນທີ່.
ຈາກມຸມມອງຂອງວິສະວະກອນການເລືອກ fastener, ບັນຫາການສັ່ນສະເທືອນຄວນເລີ່ມຕົ້ນດ້ວຍເສັ້ນທາງຂອງໂຫຼດແລະພື້ນຜິວຂອງໂຊມ. ການ ປັບ ປຸງ ຄວາມ ແຂງ ແຮງ ເມື່ອການເຄື່ອນໄຫວທາງຂ້າມເຮັດໃຫ້ສ່ວນປະກອບທີ່ຖືກກັດລອກ, ການເຄື່ອນໄຫວຂະ ຫນາດ ນ້ອຍສາມາດຫຼຸດຜ່ອນການຂັດຂ້ອງຢູ່ເສັ້ນແລະ ຫນ້າ ລາກ. ຫມາກ ນັດຫຼື bolt ຫຼັງຈາກນັ້ນອາດຈະ ຫມູນ ວຽນໃນທິດທາງທີ່ປົດປ່ອຍ, ໃນຂະນະທີ່ ກໍາ ລັງ clamp ຫຼຸດລົງຮອບໂດຍຮອບ.
ຄວາມສັ່ນສະເທືອນ ເຮັດແນວໃດກັບໂຊມເຊື່ອມຕໍ່
ເຄື່ອງເຊື່ອມຕໍ່ກົນຈັກທີ່ເຂັ້ມແຂງຢ່າງຖືກຕ້ອງ stretches ບາງໆແລະ compresses ສ່ວນທີ່ມັນ joins. ການໂຫຼດກ່ອນນັ້ນ ສ້າງຄວາມຂັດແຍ້ງລະຫວ່າງ ຫນ້າ ຂອງໂຊມ. ຕາບໃດທີ່ການເຄື່ອນໄຫວພາຍນອກຍັງຢູ່ພາຍໃຕ້ຄວາມຕ້ານທານການຂັດຂວາງທີ່ມີຢູ່, ສ່ວນຕ່າງໆມັກຈະເຄື່ອນຍ້າຍຮ່ວມກັນແລະໂຮມກັນຍັງຄົງຄົງທີ່.
ການປ່ຽນແປງທີ່ມີຄວາມຖີ່ສູງເຮັດໃຫ້ສະພາບການດັ່ງກ່າວ. ການເຄື່ອນທີ່ຈາກຂ້າງໜຶ່ງໄປອີກຂ້າງໜຶ່ງ ຫຼື ການເຄື່ອນທີ່ຕາມຂວາງ ແມ່ນມີຄວາມສຳຄັນເປັນຢ່າງຍິ່ງ ເນື່ອງຈາກມັນສາມາດເຮັດໃຫ້ເກີດການລື້ນຈຸລະພາກລະຫວ່າງຊິ້ນສ່ວນທີ່ຖືກຈັບຢູ່. ເມື່ອການລື້ນເລີ່ມຂຶ້ນ ແລ້ວ ເສັ້ນເກີດ (threads) ແລະ ພື້ນທີ່ທີ່ສຳຜັດກັບຫົວບູລດ ຫຼື ພື້ນທີ່ທີ່ສຳຜັດກັບນັດ ອາດຈະເคลື່ອນທີ່ໄດ້ເປັນຂະໜາດນ້ອຍໆ. ຂະໜາດນ້ອຍໆເຫຼົ່ານີ້ອາດຈະປ່ຽນເປັນການຂັ້ນຕົວເອງທີ່ເກີດຈາກການປ່ຽນທິດທາງ. ນີ້ແມ່ນເຫດຜົນທີ່ເຮັດໃຫ້ຂະບວນການເຊື່ອມຕໍ່ອາດຈະຜ່ານການທົດສອບທໍລະກັບທໍລະກັບທີ່ຢູ່ນິ້ງ ແຕ່ກໍຍັງສາມາດສູນເສຍຄວາມຕຶງໃນເວລາທີ່ເຄື່ອງຈັກກຳລັງເຮັດວຽກ.
ມັນອາດຈະເບິ່ງຄືວ່າເປັນທາງອອກທີ່ງ່າຍທີ່ສຸດທີ່ຈະກຳນົດໃຊ້ສິ່ງທີ່ເຂັ້ມແຂງຂຶ້ນເພື່ອແກ້ໄຂບັນຫາທຸກຢ່າງ. ແຕ່ນີ້ບໍ່ຈຳເປັນຕ້ອງເປັນທາງອອກທີ່ຖືກຕ້ອງ. ໃນຂະບວນການເຊື່ອມຕໍ່ທີ່ເປັນເປົ້າໝາຍສຳລັບການສັ່ນ, ຄວາມຕຶງເບື້ອງຕົ້ນ (preload), ຄວາມແຂງແຮງຂອງຂະບວນການເຊື່ອມຕໍ່, ສະພາບເນື້ອໜ້າ, ຄວາມຍາວຂອງສ່ວນທີ່ຈັບ (grip length), ຄວາມເປັນເອກະພາບໃນການຕິດຕັ້ງ, ແລະ ວິທີການລັອກ (locking method) ທັງໝົດນີ້ມີຜົນຕໍ່ຄວາມເຊື່ອຖືໄດ້. ບູລດທີ່ເຮັດຈາກສະແຕນເລດຍັງຕ້ອງການວັດສະດຸທີ່ເຂົ້າກັນໄດ້, ວິທີການລ້ຽນທີ່ເໝາະສົມ, ແລະ ວິທີການຂັ້ນທີ່ຖືກຕ້ອງ; ຄຸນສົມບັດຕ້ານການກັດກິນບໍ່ສາມາດເປັນທາງເລືອກແທນທີ່ດີເທົ່າກັບການອອກແບບທີ່ດີເພື່ອຕ້ານການຂັ້ນຕົວເອງ.
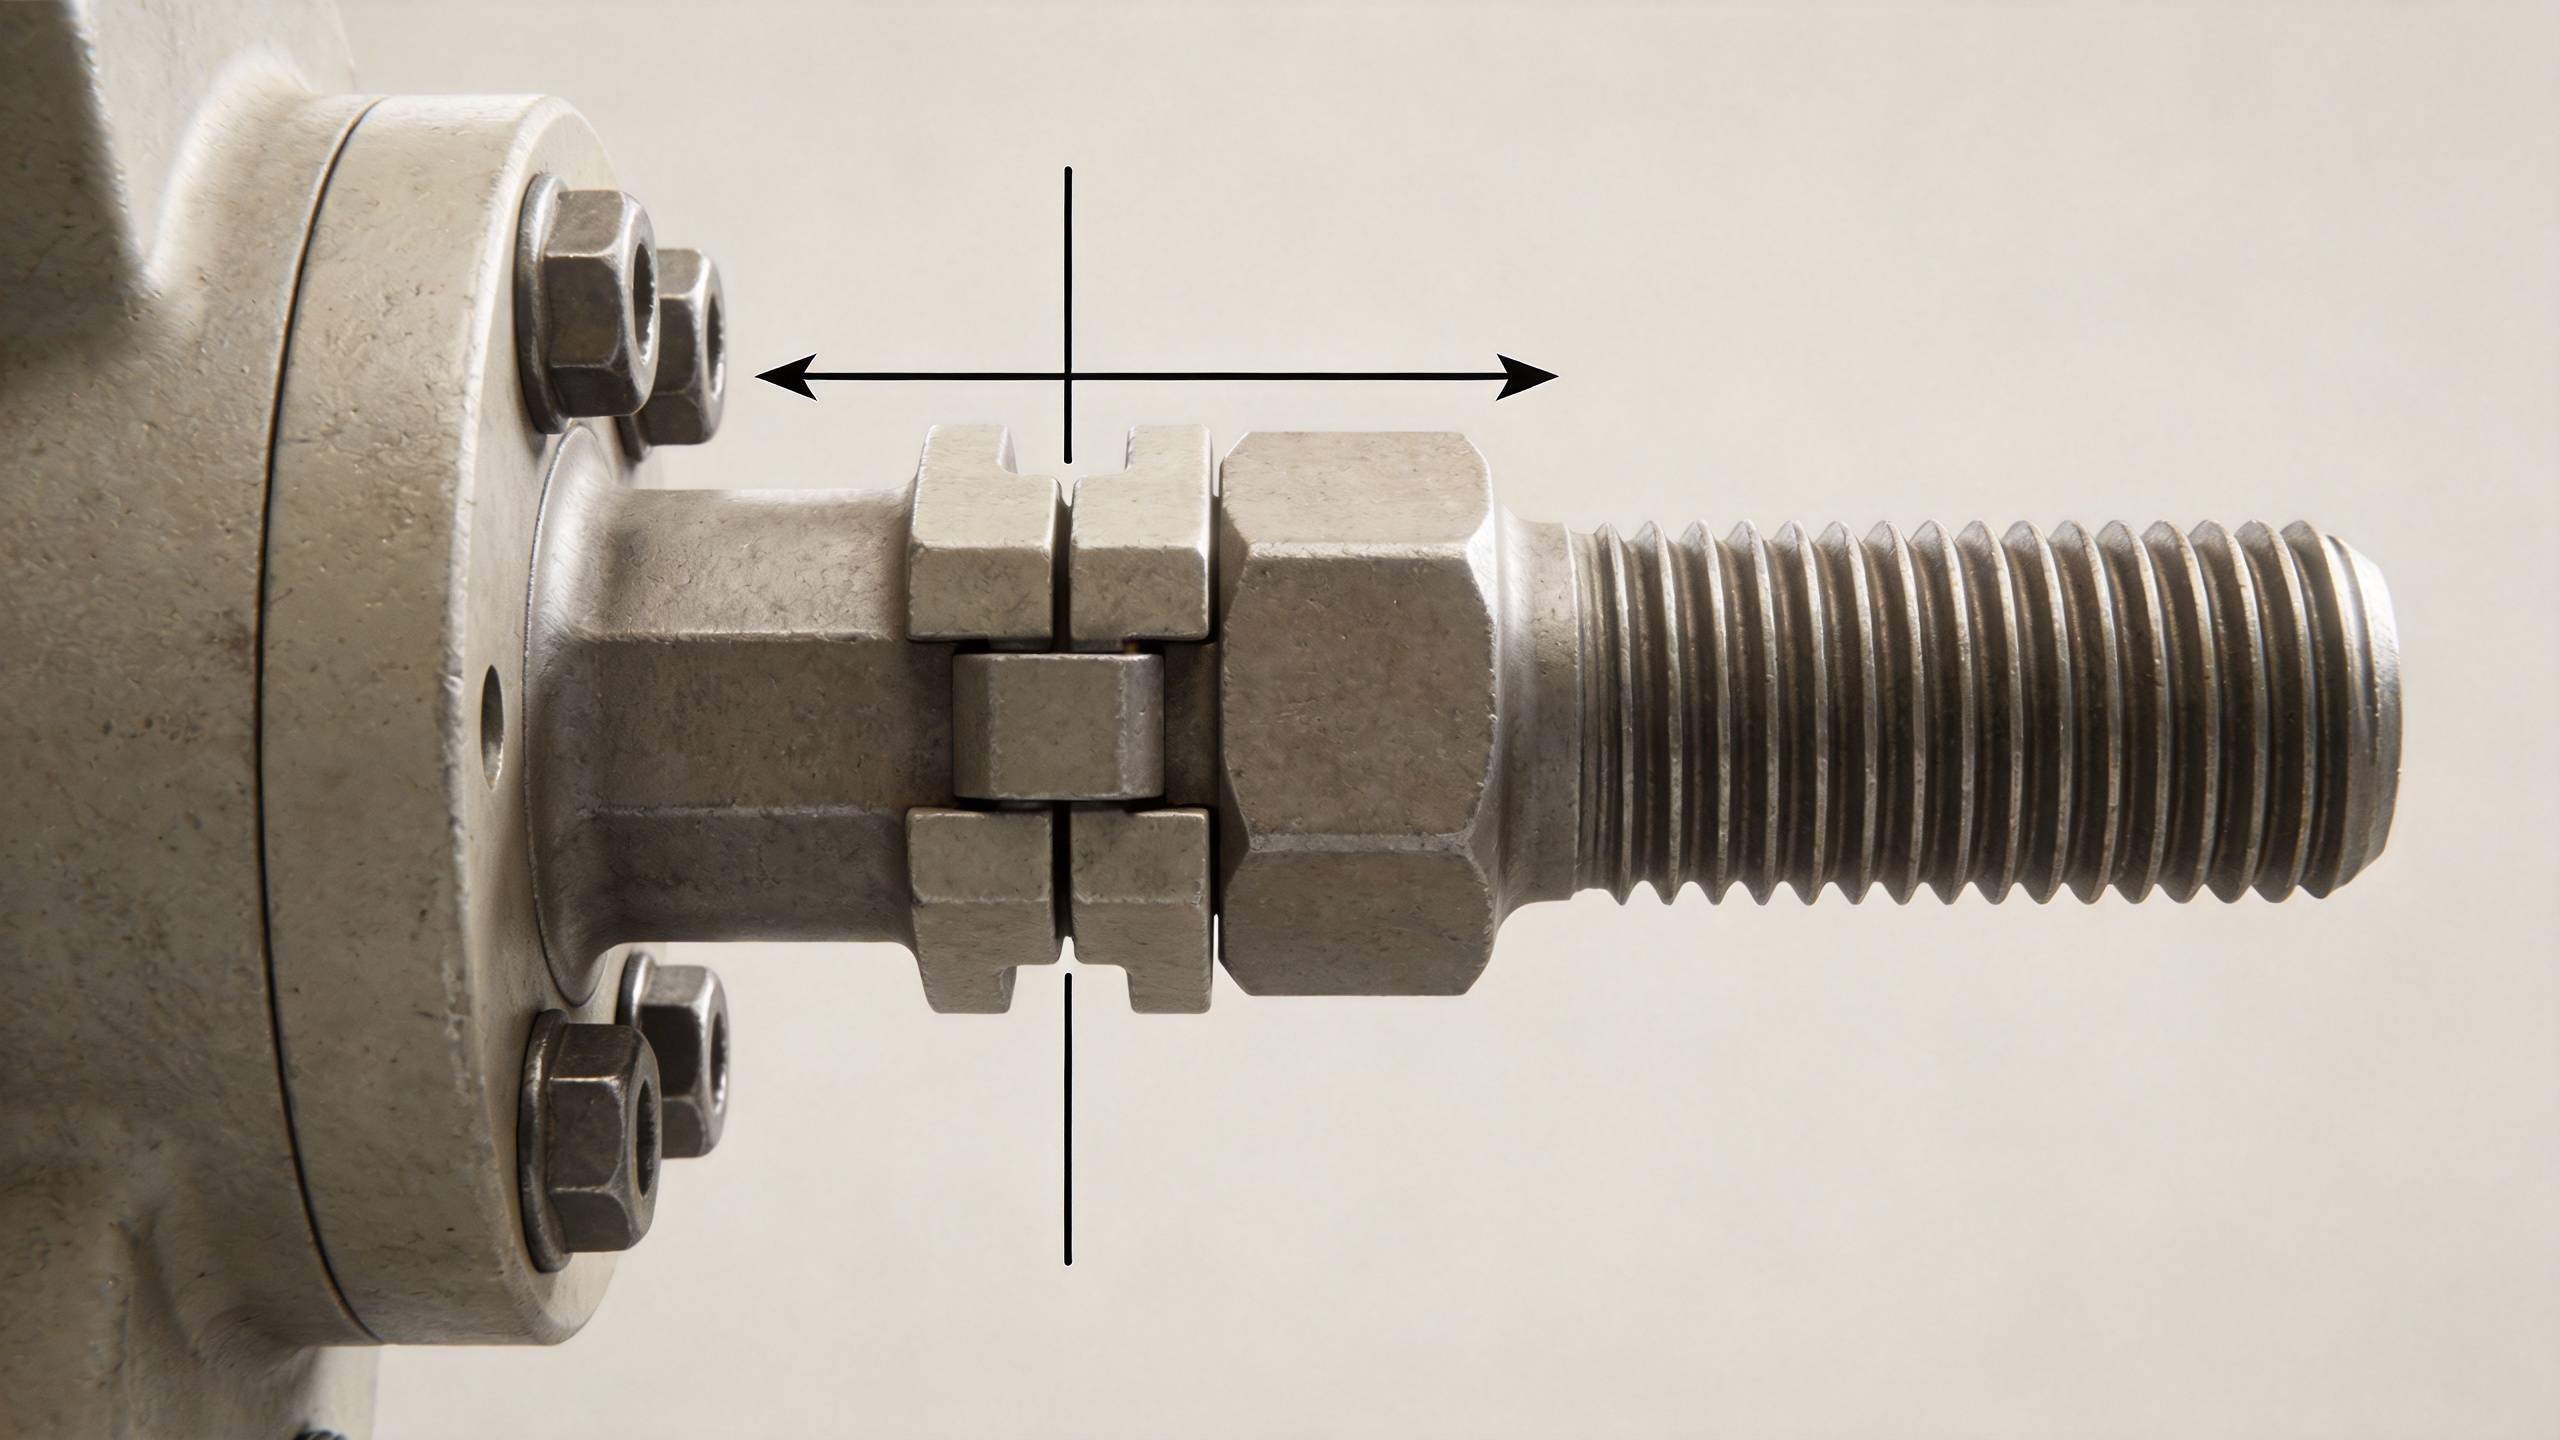
ເຫດຜົນທົ່ວໄປທີ່ບູລດສູນເສຍຄວາມຕຶງເບື້ອງຕົ້ນ
ການຕິດຕັ້ງທີ່ບໍ່ພໍເພີງ ຫຼື ບໍ່ສອດຄ່ອງ
ການຂັ້ນຕົວໄວ້ຢ່າງເບົາເກີນໄປຈະເຮັດໃຫ້ມີແຮງຈັບຈຸ່ມນ້ອຍເກີນໄປເພື່ອຕ້ານການເຄື່ອນທີ່ໃນເວລາໃຊ້ງານ. ການຂັ້ນຕົວໄວ້ຢ່າງແຮງເກີນໄປອາດເຮັດໃຫ້ເກີດຄວາມເສຍຫາຍຕໍ່ເສັ້ນເກີດ, ເຮັດໃຫ້ບົລດເກີດການເຮັດວຽກເກີນຂອບເຂດ, ກົດວັດສະດຸທີ່ອ່ອນກວ່າຂອງຂະບວນການເຊື່ອມຕໍ່, ຫຼື ສ້າງຄ່າທີ່ບໍ່ຖືກຕ້ອງໃນການວັດແທກທ້ອງ. ການຂັ້ນຕົວໄວ້ (torque) ແມ່ນວິທີທີ່ບໍ່ສົມບູນເພື່ອຄວບຄຸມຄວາມຕຶງເນື່ອງເນື່ອງຈາກວ່າຄວາມຕ້ານທາງຂອງເສັ້ນເກີດ ແລະ ພື້ນທີ່ທີ່ສຳຜັດຈະດູດຊຶມເອົາພະລັງງານທີ່ນຳເຂົ້າໄປເປັນສ່ວນໃຫຍ່. ສຳລັບການເຊື່ອມຕໍ່ທີ່ສຳຄັນ, ຄວນໃຊ້ວິທີການຕິດຕັ້ງທີ່ມີເອກະສານຢ່າງເປັນທາງການ ແລະ ຢືນຢັນຂະບວນການດັ່ງກ່າວໃນຂະບວນການເຊື່ອມຕໍ່ຈິງ ແທນທີ່ຈະອີງໃສ່ຄ່າ torque ທົ່ວໄປ.
ການຢູ່ຕົວຂອງຂະບວນການເຊື່ອມຕໍ່ຫຼັງຈາກການຕິດຕັ້ງ
ສີ, ຊັ້ນປ້ອງກັນ, ສ່ວນທີ່ເກີດຈາກການຕັດ, ພື້ນທີ່ສຳຜັດທີ່ບໍ່ເລືອນ, ວັດສະດຸປິດທີ່ອ່ອນ, ວັດສະດຸແທັກ, ແລະ ສ່ວນທີ່ເກີດຈາກການເຮັດວຽກຂອງພື້ນທີ່ທີ່ເກີດຂື້ນຈິງ ອາດຢູ່ຕົວຫຼັງຈາກວັດຖຸຖືກເຄື່ອນທີ່ເປັນຄັ້ງທຳອິດ. ການຢູ່ຕົວດັ່ງກ່າວຈະເຮັດໃຫ້ຄວາມຍາວທັງໝົດຂອງສ່ວນທີ່ຖືກຈັບຈຸ່ມສັ້ນລົງ ແລະ ລົດຄວາມຍືດຕົວຂອງບົລດ. ບົລດທີ່ມີເສັ້ນເກີດອາດບໍ່ເບິ່ງເຫັນວ່າຖືກຖອນອອກຈາກຈຸດຕົ້ນຕຳເລີກທັນທີ; ມັນອາດເສີຍແຮງຈັບຈຸ່ມພຽງພໍເທົ່ານັ້ນ ເພື່ອໃຫ້ການສັ່ນໄຫວໃນເວລາຕໍ່ມາເລີ່ມຂະບວນການຖອນອອກ.
ການເລື່ອນຂ້າມແນວ ແລະ ການແຍກຂອງຂະບວນການເຊື່ອມຕໍ່
ເມື່ອຄວາມກົດດັນ shear ຊະນິດຕໍ່ເນື່ອງເອົາຊະນະການຂັດຂ້ອງຂອງພື້ນຜິວການ ສໍາ ຜັດ, ບັນດາສະມາຊິກຈະເລື່ອນ. ຖ້າການເຊື່ອມຕໍ່ຍັງແຍກອອກໃນລະຫວ່າງວົງຈອນການໂຫຼດ, ການໂຫຼດກ່ອນຈະຫຼຸດລົງຢ່າງໄວວາແລະຄວາມຕ້ອງການຄວາມອຶດຫິວໃນ bolt ເພີ່ມຂື້ນ. ການແກ້ໄຂອາດຈະເປັນພື້ນທີ່ທີ່ວາງຂະ ຫນາດ ໃຫຍ່ກວ່າ, ຮູບຊົງປະສົມທີ່ຖືກປັບປຸງ, ການໂອນການຕັດທີ່ໃກ້ຊິດກວ່າ, ຫຼືການປ່ຽນແປງໃນ ຈໍາ ນວນແລະການວາງຂອງເຄື່ອງຕິດຕັ້ງ, ບໍ່ແມ່ນພຽງແຕ່ ຫມາກ ນັດທີ່ແຕກຕ່າງກັນ.
ບັນຫາການຕິດຕໍ່ເສັ້ນຜ້າຫລືການຕິດຕັ້ງ
ການຈັບທີ່ສັ້ນ, ຂຸມທີ່ບໍ່ສອດຄ່ອງ, ການເລືອກຄວາມຍາວຂອງການຈັບທີ່ບໍ່ດີ, ຫຼືການໂຮມທີ່ມີຊັ້ນອ່ອນຫຼາຍສາມາດເຮັດໃຫ້ການເຊື່ອມຕໍ່ມີຄວາມຮູ້ສຶກຕໍ່ການຜ່ອນຜັນ. ກວດເບິ່ງວ່າເຄື່ອງເຊື່ອມຕໍ່ໄດ້ clamps ສ່ວນປະກອບທີ່ຖືກ ກໍາ ນົດໄວ້ແທນທີ່ຈະແລ່ນ threads ຜ່ານລະດັບ shear ຕົ້ນຕໍເມື່ອມີ shank ທີ່ງ່າຍດາຍທີ່ ຈໍາ ເປັນ. ນອກນັ້ນ, ໃຫ້ກວດກາເຄື່ອງລ້າງ, ເຄື່ອງແຍກ, ແລະການເຄືອບເປັນລະບົບ; ຊັ້ນທີ່ສາມາດບີບອັດໄດ້ດຽວສາມາດປ່ຽນແປງງົບປະມານການໂຫຼດກ່ອນ.
ແກ້ໄຂທີ່ເຮັດວຽກເມື່ອພວກມັນສອດຄ່ອງກັບຮູບແບບຄວາມລົ້ມເຫຼວ
1. ການ ສ້າງການຕິດຕັ້ງແບບຕໍ່ເນື່ອງກ່ອນ
ເລີ່ມຕົ້ນດ້ວຍການກຳນົດຄ່າຂອງແຮງຈັບທີ່ຕ້ອງການຈາກແຮງໃນການໃຊ້ງານຂອງຂະບວນການເຊື່ອມຕໍ່ ແລະ ວັດຖຸທີ່ໃຊ້. ຫຼັງຈາກນັ້ນ ເລືອກວິທີການຕິດຕັ້ງທີ່ສາມາດທົດຊ້ອນໄດ້ໃນສະພາບແວດລ້ອມການຜະລິດ: ການຄວບຄຸມທ້ອນເຄື່ອງຈັກດ້ວຍສຳປະສິດທິ່ງ່າຍຕໍ່ການຄາດເດົາ, ການທ້ອນ-ມຸມ, ການຊີ້ບອກການດຶງໂດຍກົງ, ຫຼື ຂະບວນການອື່ນທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວ. ບັນທຶກການຕັ້ງຄ່າຂອງເຄື່ອງມື, ສະພາບການລ້ຽນ, ລຳດັບການຕັ້ງຄ່າ, ແລະ ເງື່ອນໄຂການກວດສອບ. ຖ້າຂະບວນການເຊື່ອມຕໍ່ດຽວກັນນີ້ຖືກປະຕິບັດໃນຫຼາຍສະຖານທີ່, ຕ້ອງຢືນຢັນວ່າ ພະນັກງານ ແລະ ເຄື່ອງມືສາມາດໃຫ້ຜົນໄດ້ຮັບທີ່ຄ້າຍຄືກັນ.
2. ອອກແບບຂະບວນການເຊື່ອມຕໍ່ເພື່ອຕ້ານການເລື່ອນ
ອຸປະກອນລ໊ອກທີ່ມີປະສິດທິຜົນທີ່ສຸດບໍ່ສາມາດຊົດເຊີຍຄວາມບໍ່ເຂົ້າກັນໄດ້ຂອງຂໍ້ຕໍ່ທີ່ຖືກອະນຸຍາດໃຫ້ເລື່ອນໄດ້ຢ່າງເຕັມທີ່. ປັບປຸງພື້ນທີ່ຕິດຕໍ່ທີ່ຖືກຈັບແໜ້ນໃຫ້ດີຂຶ້ນເທົ່າທີ່ເປັນໄປໄດ້: ໃຊ້ການຕຶ່ງລ່ວງໆທີ່ເໝາະສົມ, ລຶບເອົາສ່ວນທີ່ເກີດຈາກການຕັດທີ່ບໍ່ຈຳເປັນ ຫຼື ຊັ້ນສີທີ່ບໍ່ສະຖຽນ, ເພີ່ມຄວາມແໜ້ນຂອງພື້ນທີ່ຕິດຕໍ່, ແລະ ນຳທິດທາງຂອງແຮງຕັດໄປຫາລາຍລະອຽດທີ່ເໝາະສົມເມື່ອການອອກແບບອະນຸຍາດ. ສຳລັບຂໍ້ຕໍ່ທີ່ໃຊ້ສະລັອດເຊື່ອມທີ່ມີຄວາມອ່ອນໄຫວຕໍ່ການສັ່ນ, ຄວນຖາມຕົວເອງວ່າ ສະລັອດນີ້ຖືກຕ້ອງການໃຫ້ຮັບແຮງຕັດຂ້າງທີ່ເກີດຊ້ຳໆ ທີ່ຄວນຈະຖືກຮັບໂດຍພື້ນທີ່ຕິດຕໍ່ຂອງຂໍ້ຕໍ່ແທນ.
3. ເລືອກວິທີການລ໊ອກທີ່ເໝາະສົມກັບສະພາບແວດລ້ອມທີ່ຈິງຈັງ
ວິທີການລັອກແມ່ນເຄື່ອງມື, ບໍ່ແມ່ນນະໂຍບາຍປະກັນໄພທີ່ສາມາດປ່ຽນແທນກັນໄດ້. ແມ່ກະຈຸກທີ່ໃຊ້ຄວາມຕ້ານທາງດ້ານທອນເຄີ່ງ (prevailing-torque nuts) ຈະເພີ່ມຄວາມຕ້ານຕໍ່ການຫມູນ, ແຕ່ປະສິດທິຜົນຂອງມັນຂຶ້ນກັບຈຳນວນຄັ້ງທີ່ສາມາດນຳໃຊ້ຄືນໄດ້, ອຸນຫະພູມ, ແລະຄວາມເຂົ້າກັນໄດ້ຂອງວັດສະດຸ. ຄູ່ຂອງແວຊເລີ່ງທີ່ໃຊ້ວິທີການລັອກແບບເອງ (wedge-locking washer pairs) ອາດຈະເປັນປະໂຫຍດຖ້າຮູບຮ່າງ ແລະ ຄວາມແຂງຂອງມັນເໝາະສົມກັບຂະບວນການເຊື່ອມຕໍ່. ວັດສະດຸທີ່ໃຊ້ເພື່ອລັອກເກີດ (threadlocking compounds) ສາມາດເຕີມຊ່ອງຫວ່າງ ແລະ ເພີ່ມຄວາມຕ້ານ, ແຕ່ການກຽມພ້ອມເນື້ອໜ້າ, ເງື່ອນໄຂໃນການຕັ້ງຄ່າ, ອຸນຫະພູມໃນການໃຊ້ງານ, ແລະ ຂໍ້ກຳນົດດ້ານການບຳລຸງຮັກສານັ້ນມີຄວາມສຳຄັນ. ເສັ້ນລັອກປອດໄຟ (safety wire), ແວຊເລີ່ງທີ່ມີແຖບ (tab washers), ແລະ ຄຸນລັກສະນະການລັອກທີ່ເປັນບວກ (positive-locking features) ອາດຈະຖືກພິຈາລະນາໃນກໍລະນີທີ່ການເຂົ້າໄປກວດສອບ ແລະ ລັກສະນະຂອງການນຳໃຊ້ເໝາະສົມ.
ສຳລັບສິນຄ້າທີ່ເຮັດຈາກສະແຕນເລດ, ຕ້ອງຢືນຢັນຄວາມເຂົ້າກັນໄດ້ກ່ອນຈະເລືອກການປິ່ນປົວເສັ້ນເກີດ ຫຼື ແມ່ກະຈຸກທີ່ໃຊ້ລັອກ. ການເຊື່ອມຕໍ່ລະຫວ່າງສະແຕນເລດກັບສະແຕນເລດອາດເກີດການຕິດກັນ (galling), ແລະ ວິທີການທີ່ເປົ້າໝາຍເພື່ອປັບປຸງການຈັບຈຸ່ມອາດຈະເຮັດໃຫ້ເກີດຄວາມແຕກຕ່າງໃນການຕິດຕັ້ງ ຖ້າບໍ່ມີການຄວບຄຸມຄວາມເສຍດາຍ (friction).
4. ຢືນຢັນດ້ວຍການທົດສອບການສັ່ນໄຫວທີ່ເປັນຕົວແທນ
ການທົດສອບເບື້ອງຕົ້ນເປັນປະໂຫຍດ, ແຕ່ຈຸດເຊື່ອມທີ່ມີການສັ່ນໄຫວສູງຄວນຖືກປະເມີນດ້ວຍວັດສະດຸການຈັບທີ່ເໝາະສົມ, ພື້ນຜິວ, ຄວາມຕຶ່ງ, ທິດທາງຂອງແຮງ, ແລະ ອຸນຫະພູມໃນການໃຊ້ງານ. ການທົດສອບການສັ່ນໄຫວຂ້າງ (transverse-vibration testing), ທີ່ມັກຖືກອະທິບາຍຮ່ວມກັບວິທີ Junker, ຊ່ວຍໃນການປຽບທຽບວ່າຈຸດເຊື່ອມຮັກສາຄວາມຕຶ່ງໄດ້ດີເທົ່າໃດເມື່ອມີການເຄື່ອນທີ່ຂ້າງທີ່ເກີດຊ້ຳ. ຜົນໄດ້ຮັບຈາກການປະກອບອື່ນເປັນພຽງແຕ່ຂໍ້ອ້າງອີງເທົ່ານັ້ນ. ຕ້ອງທົດສອບວ່າລະບົບສະກຣູທີ່ເລືອກໄດ້ຮັກສາຄວາມຕຶ່ງໄດ້ໃນການປະກອບຂອງທ່ານເອງ.
ລຳດັບຂັ້ນຕອນທີ່ເປັນປະໂຫຍດໃນການຊອກຫາບັນຫາ
- ກວດສອບຈຸດເຊື່ອມກ່ອນຈະຂັນໃໝ່. ຊອກຫາຮ່ອຍຂອງການເສື່ອມສະພາບຈາກການເຄື່ອນໄຫວ (fretting marks), ຊັ້ນຫຸ້ມທີ່ຖືກບີບແຕກ, ວາດເຊີທີ່ແຕກ, ສິ່ງເຈາະທີ່ຍາວອອກ, ການກັດກິນ, ຫຼື ສັນຍານຂອງການເຄື່ອນທີ່ຂອງຈຸດເຊື່ອມ.
- ກຳນົດທິດທາງຂອງການເຄື່ອນທີ່. ກຳນົດວ່າການປະກອບນີ້ຖືກສົ່ງຜ່ານການສັ່ນໄຫວຂ້າງ, ການເຄື່ອນທີ່ຕາມແກນ, ການຂະຫຍາຍຕົວຈາກອຸນຫະພູມ, ການດົດຕີ, ຫຼື ປະກອບກັນຂອງເຫຼົ່ານີ້.
- ກວດສອບຂະບວນການປະກອບ. ທบทวนບັນທຶກຄວາມຕຶ່ງ ຫຼື ຄວາມແຮງທີ່ແທ້ຈິງ, ການປັບຄ່າເຄື່ອງມື, ການລ້ຽນ, ລຳດັບການຕັ້ງຄ່າ, ແລະ ການນຳໃຊ້ຊິ້ນສ່ວນທີ່ມີໜ້າທີ່ກັນລົ້ນຄືນໃໝ່.
- ທบทวนການປະກອບທີ່ຖືກຈັບຢູ່. ປະເມີນຄວາມຍາວຂອງການຈັບ, ການເຂົ້າກັນໄດ້, ຄວາມແຂງຂອງວັດສະດຸ, ພື້ນຜິວທີ່ປະມວນຜົນ, ວົງແຫວນ, ຕົວແຍກ, ແລະ ຊັ້ນທີ່ອ່ອນ ຫຼື ຊັ້ນທີ່ຫຼຸດລົງ.
- ປ່ຽນແປງພຽງຄັ້ງດຽວຕໍ່ເວລາ ແລະ ຕ້ອງມີເຫດຜົນທີ່ຊັດເຈນ. ປ່ຽນການຄວບຄຸມຄວາມຕຶ່ງລ່ວງໆ, ຮູບຮ່າງຂອງຂໍ້ຕໍ່, ວິທີການລັອກ, ຫຼື ຂໍ້ກຳນົດຂອງອົງປະກອບຕາມສາເຫດທີ່ພົບ, ແລ້ວທົດສອບການປະກອບທີ່ປັບປຸງແລ້ວ.
ບັນຊີການກວດສອບການເລືອກເລືອກສະກູ້ວທີ່ໃຊ້ໃນສະພາບທີ່ມີການສັ່ນສະເທືອນ.
ໃຊ້ບັນຊີການກວດສອບນີ້ກ່ອນທີ່ຈະປ່ຽນອົງປະກອບໃດໆ ເພີ່ມເຕີມ. ກ່ອນອື່ນໝົດ, ກຳນົດທິດທາງຂອງການສັ່ນສະເທືອນ, ຄ່າແອັມປລີຈູດ, ຊ່ວງອຸນຫະພູມ, ແລະ ການເຂົ້າເຖິງເພື່ອການບໍາຮັກສາ. ຕໍ່ໄປ, ເລືອກ ສະແຕນເລດ ຂະໜາດ ແລະ ລະດັບຈາກຄ່າຄວາມຕຶ່ງທີ່ຕ້ອງການ ແລະ ຮູບຮ່າງຂອງຂໍ້ຕໍ່, ບໍ່ໄດ້ຈາກຕາຕະລາງທໍລະກີທົ່ວໄປ. ຢືນຢັນວ່າແຕ່ລະ ເຄື່ອງຈັກທີ່ມີເສັ້ນເກີດ ມີການເຂົ້າກັນໄດ້ທີ່ພໍເທົ່າທີ່ຈະເຮັດໄດ້ ແລະ ຄວາມຍາວຂອງການຈັບນັ້ນຈະຈັບຊັ້ນວັດສະດຸທີ່ຕັ້ງໃຈໄວ້. ສະກູ້ວ ເຄື່ອງຈັກຈັບ ທີ່ຕິດຕັ້ງຜ່ານຊັ້ນທີ່ອ່ອນ ຫຼື ຊັ້ນທີ່ຫຼຸດລົງ ຈະຕ້ອງໄດ້ຮັບການທົບທວນແບບຕ່າງຈາກສະກູ້ວທີ່ຈັບຊັ້ນເຫຼັກທີ່ແຂງແຮງສອງຊັ້ນ.
ຫຼັງຈາກນັ້ນ, ທົບທວນການຈັບຄູ່ຂອງວັດສະດຸ. ອັນ ເຄື່ອງຮັດຕຳທີ່ບໍ່ເກີດສະຫຼາກ ສາມາດໃຊ້ໄດ້ໃນສະພາບແວດລ້ອມທີ່ກັດກ່າຍ, ແຕ່ຄວາມຕ້ານທາງຂອງການຕິດຕັ້ງ ແລະ ຄວາມເປີດເຜີຍຂອງການເກີດການເສຍດສ້າງຈະຕ້ອງຖືກຈັດການໃນຄຳແນະນຳການເຮັດວຽກ. ໃນກໍລະນີທີ່ການຈັດລຽງທີ່ບໍ່ມາດຕະຖານ, ຂໍ້ຈຳກັດດ້ານການເຂົ້າເຖິງ, ຫຼື ທາງເດີນຂອງແຮງດັນເປັນປັດໄຈທີ່ກຳນົດການອອກແບບ, ການໃຊ້ ເຄື່ອງຈັກປະຕິບັດຕາມຄວາມຕ້ອງການ ອາດຈະຖືກຢືນຢັນໄດ້ເທົ່ານັ້ນຫຼັງຈາກທີ່ໄດ້ປະເມີນລວມທັງໝົດຂອງຂະບວນການເຊື່ອມຕໍ່ແລ້ວ. ໃນທຸກໆກໍລະນີ, ຕ້ອງຢືນຢັນລະບົບ ສະແຕນເລດ ທີ່ເລືອກໄວ້ເທື່ອລະຊິ້ນດ້ວຍຊິ້ນສ່ວນທີ່ເປັນຕົວແທນ. ການເລືອກ ເຄື່ອງຈັກທີ່ມີເສັ້ນເກີດ ທີ່ຖືກຕ້ອງ ແລະ ວິທີການລັອກທີ່ຖືກຕ້ອງຈະມີປະສິດທິຜົນກໍຕໍ່ເມື່ອຂະບວນການຕິດຕັ້ງສ້າງໃຫ້ເກີດຄວາມຕຶງທີ່ຕັ້ງໃຈ.
ສຳລັບທີມບໍາຮຸງຮັກສາ, ບັນທຶກການກວດສອບຄວນລະບຸເຖິງສະຖານທີ່ຂອງ ສະແຕນເລດ , ວິທີການຂັ້ນຕົວ, ຄຸນລັກສະນະການລັອກ, ການເคลື່ອນໄຫວທີ່ສັງເກດເຫັນ, ແລະ ປະຫວັດການປ່ຽນແທນ. ບັນທຶກດັ່ງກ່າວຈະຊ່ວຍໃຫ້ເຮົາແຍກແຍະໄດ້ງ່າຍຂຶ້ນລະຫວ່າງຂໍ້ຜິດພາດໃນການຕິດຕັ້ງຄັ້ງດຽວ ແລະ ບັນຫາທີ່ເກີດຂຶ້ນຊ້ຳໆຈາກການອອກແບບຂະບວນການເຊື່ອມຕໍ່. ຄວນຖືວ່າການທີ່ ເຄື່ອງຈັກຈັບ ເປີດອອກເປັນຫຼັກຖານທີ່ຈະຕ້ອງກວດສອບລະບົບທີ່ຖືກຈັບຄູ່, ມິໄດ້ເປັນພຽງແຕ່ວັດຖຸທີ່ຈະຕ້ອງຂັ້ນໃໝ່ເທົ່ານັ້ນ. ຖ້າຈຳເປັນຕ້ອງປ່ຽນແທນ, ຕ້ອງໃຊ້ ສະແຕນເລດ ທີ່ກຳນົດໄວ້ຢ່າງເປັກຕົງ ແລະ ຢືນຢັນຄວາມຖືກຕ້ອງຂອງການປ່ຽນແທນໃດໆທີ່ເກີດຂຶ້ນກັບວາຊເຄີ, ຊັ້ນຫຸ້ມ, ນ້ຳມັນລົ້ນ, ຫຼື ປະເພດຂອງນັດ.
ເມື່ອໃດທີ່ຄວນເອີ້ນວິສະວະກອນ
ເພີ່ມຄວາມຮຸນແຮງຂອງການທົບທວນເມື່ອສະລັອດທີ່ຫຼວມຢູ່ສົ່ງຜົນຕໍ່ການປ້ອງກັນ, ການຍົກ, ການກັກຂັງຄວາມກົດດັນ, ຄວາມໝັ້ນຄົງຂອງໂຄງສ້າງ, ອຸປະກອນທີ່ເຄື່ອນທີ່ເປັນວົງກົງ, ຫຼື ການເຂົ້າເຖິງທີ່ມີຄວາມສຳຄັນຕໍ່ຄວາມປອດໄພ. ການຫຼວມຊ້ຳໆ ຫຼັງຈາກການປ່ຽນຜະລິດຕະພັນທີ່ໃຊ້ເພື່ອກັກສະລັອດ ແມ່ນສັນຍານອີກອັນໜຶ່ງວ່າ ສາເຫດຕົ້ນຕໍແມ່ນການເລື່ອນຂອງຂະບວນການເຊື່ອມ, ການສູນເສຍຄວາມຕຶງ (preload), ຫຼື ສະພາບການໃນການໃຊ້ງານທີ່ຖືກລືມພິຈາລະນາ. ໃນເຫຼົ່ານີ້, ຕ້ອງບັນທຶກຮູບແບບການລົ້ມເຫຼວ ແລະ ປະເມີນຂະບວນການເຊື່ອມດ້ວຍສະລັອດທັງໝົດ ແທນທີ່ຈະເນັ້ນເພີ່ງແຕ່ແມ່ປ່ານ ຫຼື ແກນສະລັອດທີ່ເຫັນໄດ້ເທົ່ານັ້ນ.
ແນວຄິດຫຼັກ
ສະລັອດຫຼວມໃນສະພາບແວດລ້ອມທີ່ມີການສັ່ນສະເທືອນສູງ ເນື່ອງຈາກຂະບວນການເຊື່ອມສູນເສຍຄວາມຕຶງທີ່ຮັກສາຊິ້ນສ່ວນຕ່າງໆ ໃຫ້ຢູ່ນິງຕໍ່ກັນ. ວິທີແກ້ໄຂທີ່ຍືນຍົງແທ້ຈິງ ໂດຍທົ່ວໄປແມ່ນການປະກອບກັນລະຫວ່າງ: ການຄວບຄຸມຄວາມຕຶງຢ່າງເໝາະສົມ, ການອອກແບບຂະບວນການເຊື່ອມທີ່ຕ້ານການເລື່ອນ, ວິທີກັກສະລັອດທີ່ເໝາະສົມ, ແລະ ການຢືນຢັນທີ່ສອດຄ່ອງກັບສະພາບການໃຊ້ງານຈິງ. ເລີ່ມຕົ້ນດ້ວຍການວິເຄາະການເຄື່ອນທີ່ ແລະ ການຈັດເລຽງຊັ້ນຂອງຂະບວນການເຊື່ອມ ແລ້ວຈຶ່ງເລືອກວິທີແກ້ໄຂດ້ວຍສະລັອດທີ່ເໝາະສົມກັບສະພາບການເຫຼົ່ານີ້.

